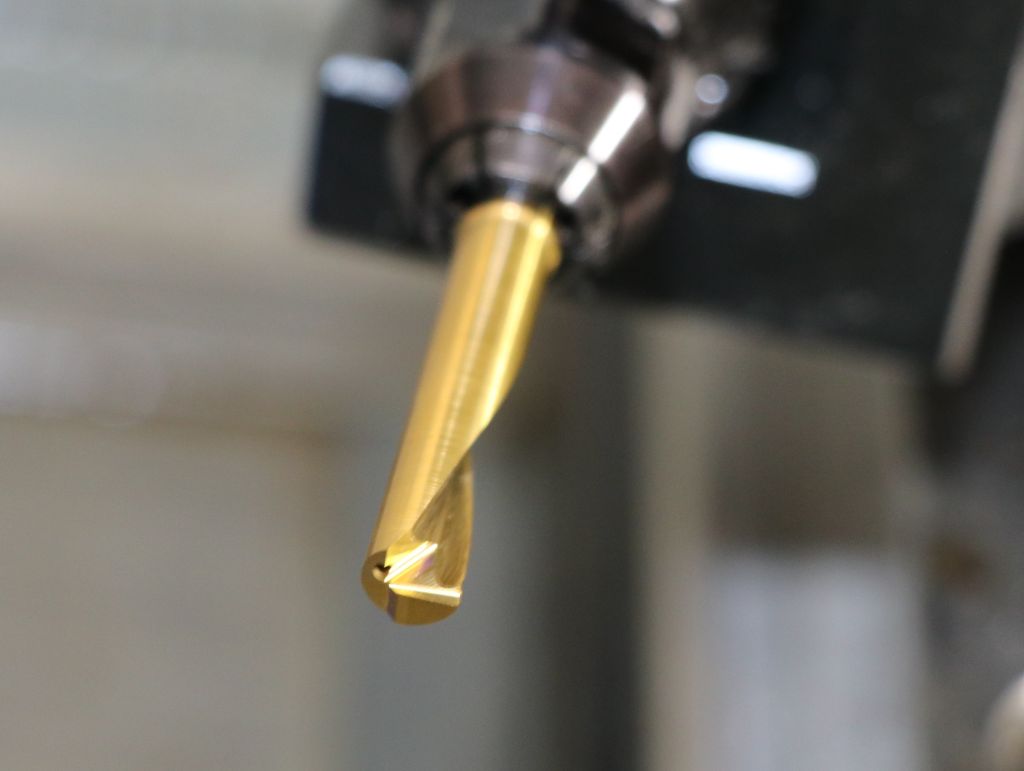
El desarrollo de un sistema de herramientas modular para el mecanizado de los agujeros más pequeños, compuesto por insertos de corte de un solo filo de carburo sólido y herramientas portadoras, se remonta a mediados de la década de 1980 – una época en la que prácticamente no existían herramientas para diámetros de agujeros muy pequeños en el mercado. Lo que comenzó como una respuesta a una solicitud concreta de un cliente se desarrolló a lo largo de décadas en un sistema que hoy se considera un producto A en el portafolio de SIMTEK y es valorado por muchos usuarios como un estándar de calidad y forma en el micro-mecanizado.
Requerimiento práctico concreto como impulso
El impulso para el desarrollo fue la necesidad de desarrollar una herramienta para el mecanizado de un agujero de 6 mm. “No había herramientas tan pequeñas en ese momento, o al menos soluciones útiles para tales diámetros”, describe Norbert Seifermann, cofundador y director de SIMTEK, la situación inicial. Sin embargo, para él, esta solicitud ofrecía la oportunidad de llevar a cabo una idea de herramienta que ya existía en su mente desde hacía tiempo.
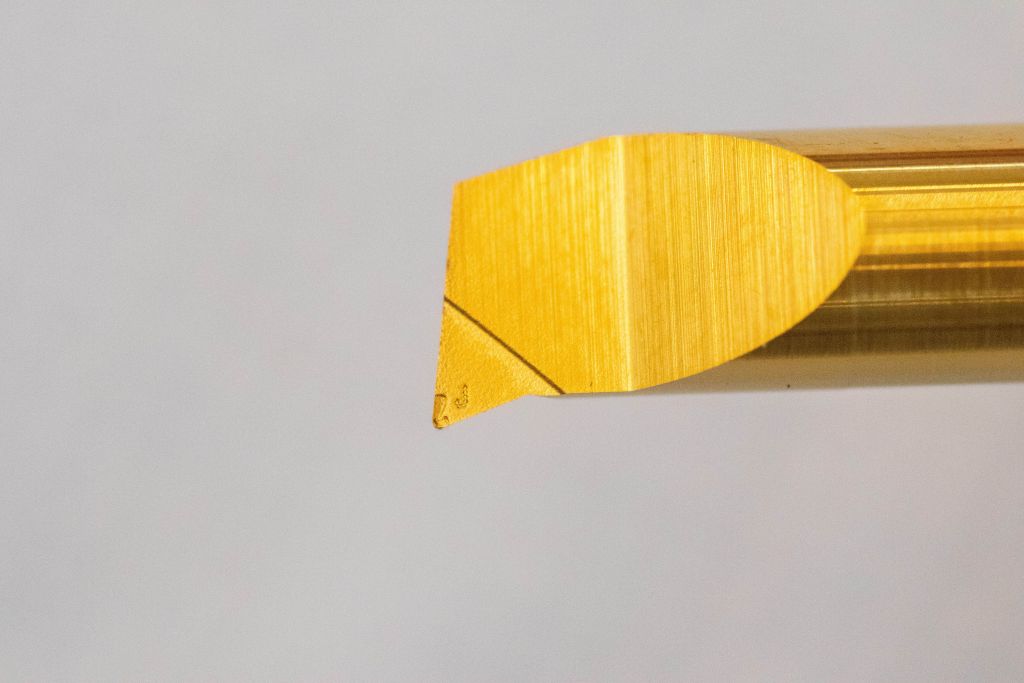
Incluso antes de la fundación de SIMTEK, se creó el primer prototipo en la máquina fresadora de su entonces empleador: primero se fabricó un mango de herramienta en forma de gota para sujeción en una herramienta portadora. Luego, se afilaron el cuello de la herramienta y el filo. La construcción estándar que siguió al prototipo, basada en una barra sinterizada con una forma de gota característica y un tornillo de sujeción desde atrás, sentó las bases tecnológicas para la posterior evolución del actual sistema AX de SIMTEK.
Nacimiento de la solución SIMTEK: Potencial de optimización llevado a la práctica
Con la creciente aceptación del mercado, también aumentaron las demandas del nuevo tipo de herramienta y se hicieron evidentes los límites constructivos. Tras la fundación de SIMTEK en 1994, Seifermann se dedicó, por lo tanto, al desarrollo continuo del sistema – nuevamente impulsado por una solicitud concreta de un cliente.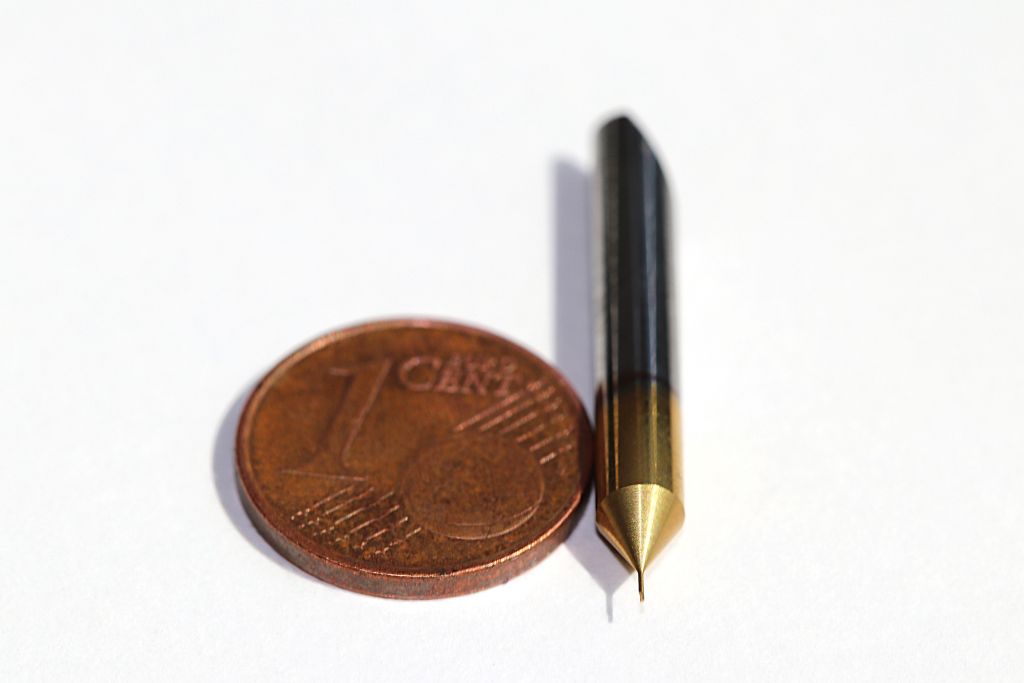
Reconoció un potencial de optimización central en la longitud de sujeción: “Necesitábamos una solución en la que el inserto de corte pudiera estar instalado lo suficientemente profundo en la herramienta portadora para evitar vibraciones y roturas de herramientas en grandes salientes”, recuerda Seifermann. Por lo tanto, se eligió una profundidad de inserción en la herramienta portadora suficientemente alta, de modo que la herramienta se mantuviera estable incluso en grandes salientes.
Otro ajuste importante se refería a la forma de la barra: “Dado que las formas sinterizadas, que suelen tener ventajas en términos de costos de fabricación en comparación con los sistemas afilados, nunca son exactamente idénticas debido a la fabricación, generalmente requieren un soporte de múltiples puntos. Un soporte de múltiples puntos puede llevar a una reducción significativa de la vida útil de la herramienta portadora y afectar la precisión de repetición de la posición de los filos al cambiar la herramienta”, explica Seifermann. Un cambio de herramienta podría, por lo tanto, tener un impacto inmediato en la medida fabricada.
Por esta razón, en SIMTEK decidieron optar por una barra afilada cilíndrica en combinación con un orificio también cilíndrico en el soporte. La amplia superficie de apoyo del inserto de corte resultante prolonga la vida útil de las herramientas portadoras y conduce a un aumento significativo de la precisión de repetición de filo a filo. “En nuestro sistema actual, el operador de la máquina puede retirar una herramienta e insertar una nueva sin que la altura del borde de corte y la posición radial se vean notablemente afectadas”, explica Seifermann.
El principio de precisión de repetición de SIMTEK
Sin embargo, la optimización constructiva decisiva se encuentra en el extremo posterior de la barra. En lugar de una superficie de sujeción lateral, como se utiliza en muchos sistemas, la barra se inclina. Esta inclinación asume la alineación exacta de la herramienta al insertarla. “Gracias a la parte trasera inclinada, la herramienta prácticamente se posiciona sola. Se introduce, se apoya en el tope y luego se fija con el tornillo”, describe Seifermann el principio.
Según el desarrollador del AX, este concepto ofrece una ventaja decisiva sobre las soluciones de sujeción lateral. Incluso pequeñas torsiones o tolerancias pueden influir en la posición de la herramienta. En cambio, en la solución inclinada, el inserto de corte asume la alineación exacta, mientras que el tornillo solo genera la fuerza de sujeción. La posición de la herramienta permanece, por lo tanto, en gran medida independiente del par de apriete.
Éxito en el mercado gracias a la precisión de repetición
Un papel fundamental para la alta aceptación en el mercado del sistema AX de SIMTEK juega, según la evaluación de Seifermann, precisamente esa alta precisión de repetición. Si esta es baja, la máquina debe ser reajustada después de cada cambio de herramienta, lo que consume tiempo y reduce la productividad. Seifermann recuerda en este contexto a un cliente que inicialmente cambió a otra herramienta, pero después de unos meses volvió a la solución AX de SIMTEK. “El cliente se dio cuenta de que la producción diaria de las máquinas disminuyó. Después de volver a nuestra solución AX, volvió a alcanzar el nivel habitual – para nosotros, una clara evidencia de cuán fuertemente la precisión de repetición afecta la productividad”, recuerda Seifermann.
Hoy en día, el sistema AX de SIMTEK se ha establecido entre muchos usuarios en todo el mundo como un producto pionero en términos de calidad y forma constructiva estabilizadora de procesos. “En constante comunicación con nuestros socios de distribución internacionales, recibimos regularmente comentarios muy positivos sobre nuestro sistema AX – y de las más diversas industrias de aplicación”, informa el fundador de SIMTEK. Hoy en día, también hay varios sistemas en el mercado con un principio de construcción comparable. “El alto número de soluciones de mercado similares nos deja claro que el sistema funciona muy bien con este diseño. Lo vemos como una confirmación de nuestras experiencias y convicciones”, se muestra seguro Seifermann.
Desarrollo continuo: sistema de sujeción ME para herramientas portadoras
Una nueva etapa de desarrollo es el sistema de sujeción ME patentado para herramientas portadoras (Patente Europea No. 2 992 988), que ofrece una enorme estabilidad gracias a la sujeción de herramientas por fuerza de fricción, especialmente en grandes salientes. “En nuestra solución ME, la tuerca de sujeción se ajusta de manera plana sobre toda la superficie al mango, de modo que la conexión se comporta como si estuviera fabricada en una sola pieza”, explica Seifermann. La pinza de sujeción es parte integral del soporte; la tuerca asume exclusivamente la función de sujeción, sin que se produzca un movimiento relativo entre la barra y el soporte. Con esta construcción, según SIMTEK, se pueden realizar mecanizados con salientes de hasta diez veces el diámetro del cuello de la herramienta de manera estable.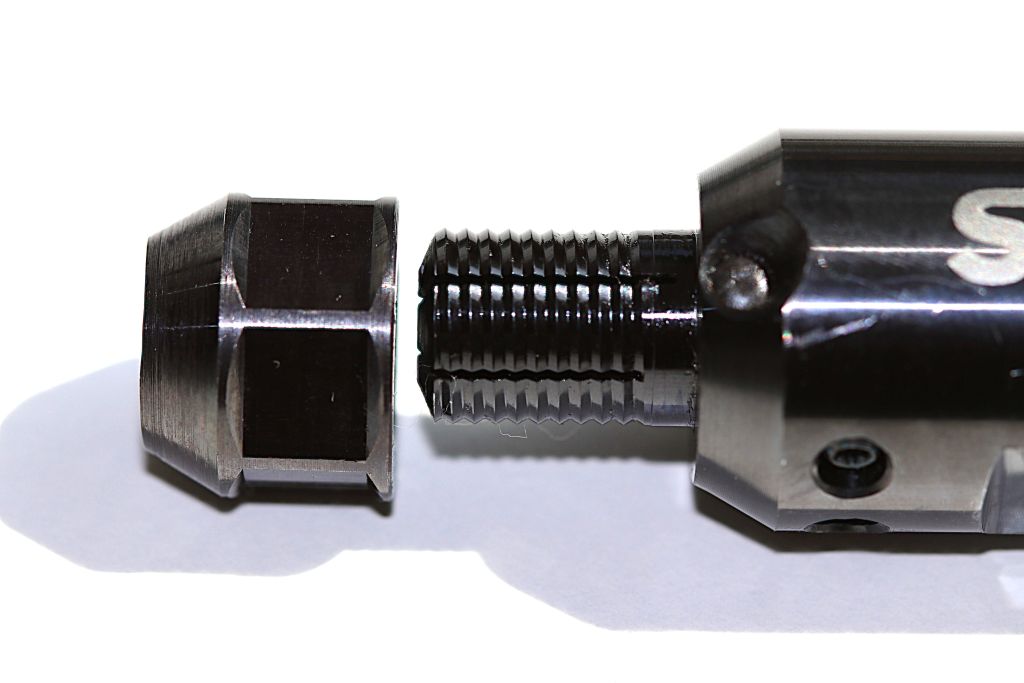
De 6,0 mm a 0,3 mm
Lo que comenzó en 1985 con una herramienta para el mecanizado de un agujero de 6 mm se ha desarrollado desde entonces hacia diámetros significativamente más pequeños. En el programa estándar actual de SIMTEK, el espectro abarca hasta una herramienta para el desbaste de agujeros desde un diámetro de 0,3 mm. 'El tamaño más pequeño en el que tenemos un vástago de 4 mm es un mundo por sí mismo y prácticamente no es reconocible a simple vista', dice Seifermann.
El motor de este desarrollo es la creciente miniaturización de componentes en diferentes sectores industriales, desde la hidráulica hasta la neumática, así como aplicaciones como el desbaste de inyectores, donde se requieren geometrías cilíndricas pequeñas con tolerancias ajustadas. La gama de SIMTEK incluye actualmente casi 1.500 variantes de artículos AX. Entre ellas se encuentran herramientas CBN para el torneado duro a partir de un diámetro de agujero de 1,0 mm o herramientas con geometría de forma de viruta láser 3D.
El mecanizado láser como siguiente paso de desarrollo
'Desde un punto de vista constructivo, el sistema AX está prácticamente maduro hoy en día. Vemos un potencial de desarrollo adicional principalmente en el mecanizado de bordes de corte, y aquí sobre todo mediante láser', dice Seifermann. A diferencia del rectificado clásico, con la tecnología láser se pueden generar ángulos de viruta alrededor del filo, incluso allí donde los procesos de rectificado se encuentran con sus límites debido a la fabricación.
El trasfondo de este desarrollo son las crecientes exigencias en el control de virutas, por ejemplo, debido al uso creciente de materiales sin plomo debido a la regulación REACH o la creciente automatización de procesos de mecanizado. La presión de costos para ahorrar procesos posteriores como retrabajos o controles también contribuye a este desarrollo. 'Nuestras geometrías de forma de viruta láser 3D abordan exactamente esto: aumento de la seguridad del proceso mediante la optimización del control de virutas', describe Seifermann la ventaja más importante.
Ya muchos clientes, especialmente en el área de herramientas personalizadas, están optando por soluciones láser. Las ventajas son evidentes: el proceso láser ofrece casi innumerables posibilidades para adaptar la geometría del filo idealmente al proceso de mecanizado y sus requisitos específicos. 'Los resultados de nuestras herramientas láser son tan convincentes que ya hemos incorporado las primeras geometrías en nuestra gama estándar', se alegra Seifermann por el desarrollo. 'Sin embargo, en la introducción de herramientas láser en el área estándar, aún no hemos llegado al final del desarrollo'.
Evolución técnica en lugar de revolución
La historia de desarrollo del sistema AX muestra cómo, mediante la optimización específica de parámetros determinantes del rendimiento, como la longitud de sujeción, la calidad de ajuste y el centrado, puede surgir una solución que es valorada por numerosos usuarios en el mercado como un estándar para una alta capacidad de rendimiento. La combinación de una barra cilíndrica, un soporte ampliado y una inclinación auto-centrante permite una alta precisión de repetición, que se traduce especialmente en cambios frecuentes de herramientas y grandes voladizos.
Con el sistema de sujeción ME, el concepto se ha ampliado con una solución para aplicaciones especialmente exigentes. La interfaz entre la herramienta y el portaherramientas probablemente no experimentará cambios fundamentales desde la perspectiva actual; los pasos de desarrollo futuros probablemente se centrarán más en la optimización de la geometría del borde de corte, por ejemplo, mediante tecnologías modernas de mecanizado láser.
Contacto: