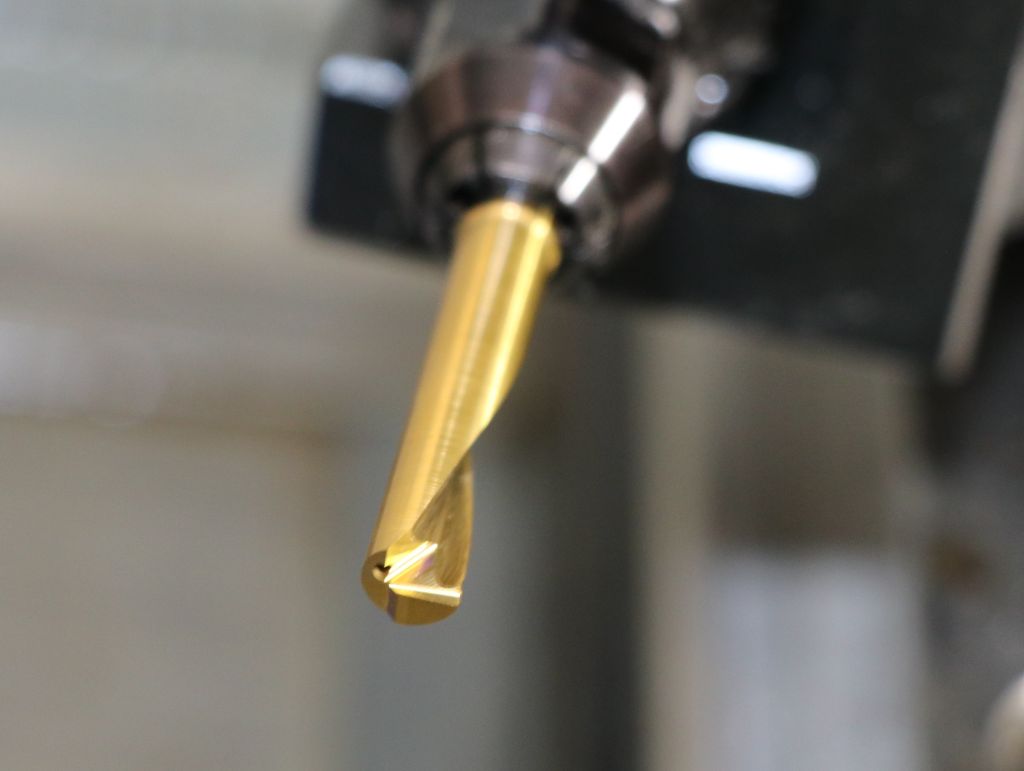
Razvoj modularnog sustava alata za unutarnju obradu najmanjih rupa, koji se sastoji od jednočlanih reznih umetaka od tvrdog metala i nosivih alata, počinje sredinom 1980-ih godina – u vrijeme kada alati za vrlo male promjere rupa praktički nisu postojali na tržištu. Ono što je započelo kao odgovor na konkretan zahtjev kupca, razvijalo se tijekom desetljeća u sustav koji se danas smatra A-proizvodom u portfelju SIMTEK-a i koji mnogi korisnici u mikrozavršnoj obradi cijene kao mjerilo kvalitete i konstrukcije.
Konkretne praktične zahtjeve kao poticaj
Poticaj za razvoj došao je iz zahtjeva za izradom alata za unutarnju obradu bušotine promjera 6 mm. „Tada nije bilo tako malih alata, ili barem gotovo nijedno korisno rješenje za takve promjere“, opisuje Norbert Seifermann, suosnivač i član uprave SIMTEK-a, početnu situaciju. Za njega je ovaj zahtjev pružio priliku da realizira ideju alata koja već duže vrijeme postoji u njegovoj glavi.
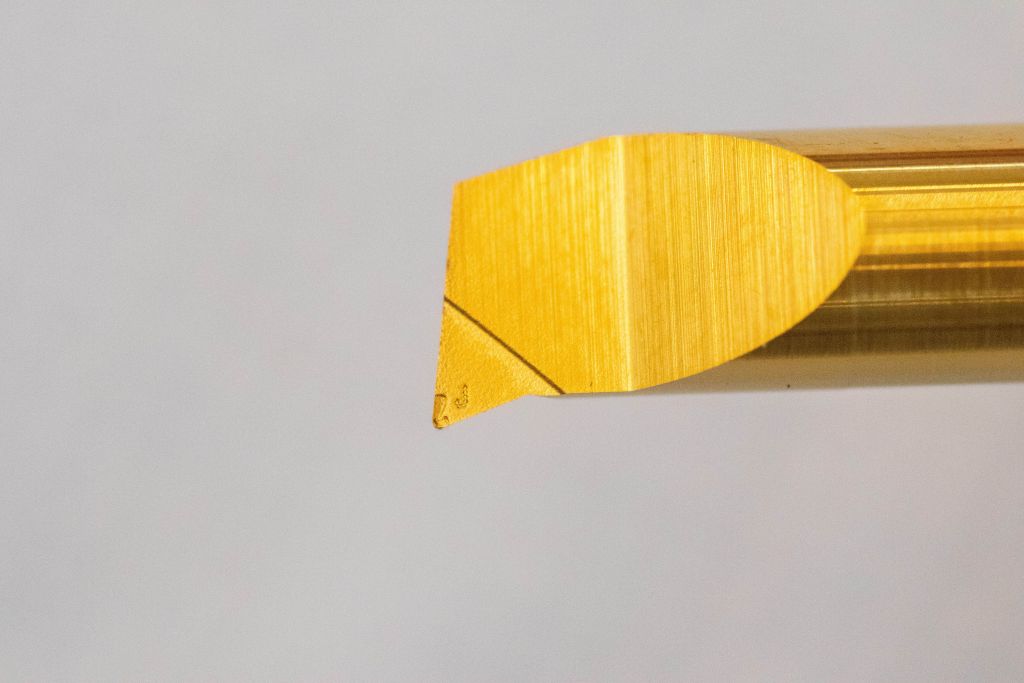
Još prije osnivanja SIMTEK-a, kod tadašnjeg poslodavca Seifermanna nastao je prvi prototip na frezarskoj mašini: Najprije je izrađen alatni vrat s oblikom kapi za učvršćivanje u nosivom alatu. Nakon toga su obrađeni vrat alata i rezni rub. Standardna konstrukcija koja slijedi prototip, temeljena na sinteriranom štapu s karakterističnim oblikom kapi i steznom vijakom s stražnje strane, postavila je kao revolucionarno konstruktivno načelo tehnološki temelj za kasniju evoluciju današnjeg AX-sustava od SIMTEK-a.
Rođenje SIMTEK rješenja: Ostvareni potencijal optimizacije
S porastom tržišne prihvaćenosti tijekom godina povećali su se i zahtjevi za novim tipom alata, a pokazale su se i konstruktivne granice. Nakon osnivanja SIMTEK-a 1994. godine, Seifermann se stoga posvetio dosljednom daljnjem razvoju sustava - ponovno potaknut konkretnim zahtjevom kupca.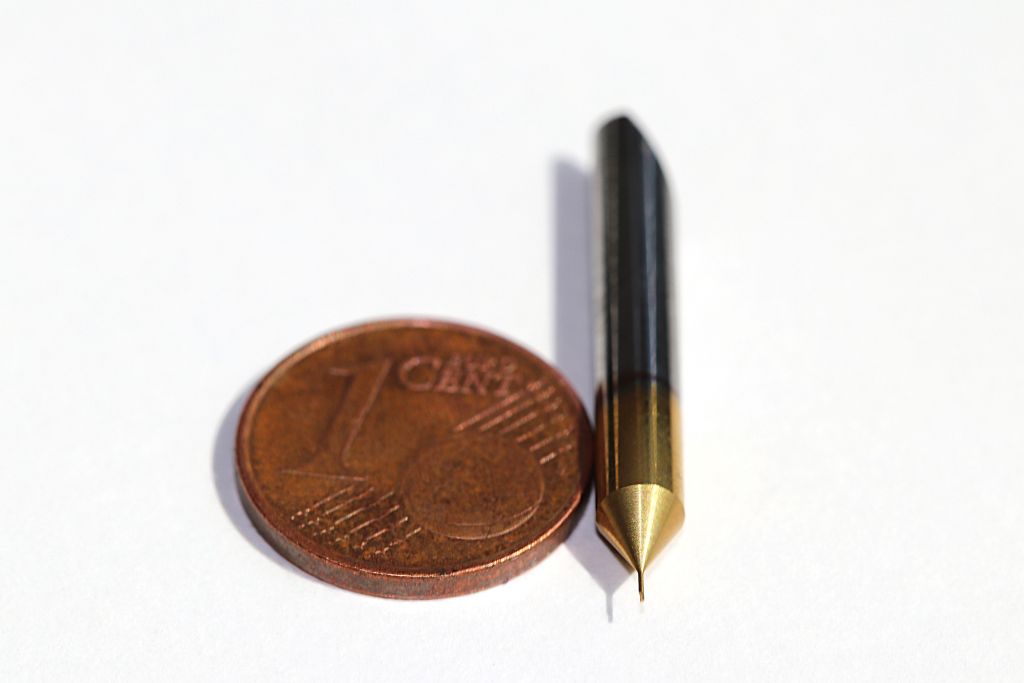
Jedan od ključnih potencijala za optimizaciju prepoznao je u dužini prihvata: „Trebali smo rješenje koje omogućava da se rezni umetak dovoljno duboko ugradi u nosivo alate kako bismo izbjegli vibracije i lomove alata pri velikim izbočenjima“, prisjeća se Seifermann. Stoga je dubina umetanja u nosivo alat odabrana dovoljno visoko, tako da se alat stabilno vodi i pri velikim izbočenjima.
Još jedna bitna prilagodba odnosila se na oblik štapa: „Budući da sinterirani oblici, koji su obično povoljniji u odnosu na troškove proizvodnje u usporedbi s brušenim sustavima, nikada nisu točno identični zbog procesa proizvodnje, obično zahtijevaju višepunktno oslanjanje. Takvo višepunktno oslanjanje može značajno skratiti vijek trajanja nosivog alata i utjecati na ponovnu točnost pozicije oštrica prilikom promjene rezne oštrice“, objašnjava Seifermann. Promjena alata mogla bi tako imati neposredan utjecaj na proizvedenu mjeru.
U SIMTEK-u su se iz tog razloga odlučili za cilindrično brušenu šipku u kombinaciji s također cilindričnom rupom u držaču. Time se stvara velika površinska podrška rezne pločice koja produžava vijek trajanja nosivih alata i dovodi do značajnog povećanja ponovljive točnosti od reza do reza. „U našem današnjem sustavu, operater stroja može izvaditi alat i umetnuti novi, bez da se visina oštrice ili radijalna pozicija značajno naruše“, objašnjava Seifermann.
SIMTEK princip ponovne točnosti
Međutim, ključna konstruktivna optimizacija nalazi se na stražnjem kraju štapa. Umjesto bočne stezne površine, koja se koristi kod mnogih sustava, štap se izoštrava. Ova izoštrena površina preuzima točno poravnanje alata prilikom umetanja. „Zahvaljujući izrezanom stražnjem dijelu, alat se praktički sam pozicionira. Umetnete ga, naslonite na graničnik i zatim ga fiksirate vijakom“, opisuje Seifermann princip.
Prema mišljenju AX razvijača, ovaj koncept nudi odlučujuću prednost u odnosu na bočna rješenja stezanja. Veće deformacije ili tolerancije mogu utjecati na poziciju alata. S druge strane, kod rješenja pod kutom, sam rezni umetak preuzima točno poravnanje, dok vijak samo stvara steznu silu. Pozicija alata ostaje tako većinom neovisna o momentu zatezanja.
Tržišni uspjeh kroz ponovnu točnost
Bitna uloga za visoku tržišnu prihvaćenost AX sustava tvrtke SIMTEK, prema procjeni Seifermanna, igra upravo ta visoka ponovna točnost. Ako je ona niska, stroj se mora ponovno postaviti nakon svake promjene alata, što oduzima vrijeme i smanjuje produktivnost. Seifermann se u tom kontekstu sjeća jednog kupca koji je isprva prešao na drugi alat, no nakon nekoliko mjeseci se ponovno vratio AX rješenju tvrtke SIMTEK. „Kupac je primijetio da je svakodnevni izlaz strojeva opao. Nakon povratka našem AX rješenju ponovno je postigao uobičajenu razinu – za nas je to jasan dokaz koliko ponovna točnost utječe na produktivnost“, prisjeća se Seifermann.
U međuvremenu je AX sustav tvrtke SIMTEK postao vodeći proizvod u pogledu kvalitete i stabilnosti procesa kod mnogih korisnika širom svijeta. „U stalnoj komunikaciji s našim međunarodnim distributerima redovito dobivamo vrlo pozitivne povratne informacije o našem AX sustavu – i to iz raznih industrija“, izvještava osnivač SIMTEK-a. Na tržištu sada postoji i nekoliko sustava prema usporedivom građevinskom principu. „Visok broj sličnih tržišnih rješenja jasno nam pokazuje da sustav s ovom konstrukcijom vrlo dobro funkcionira. To smatramo potvrdom naših iskustava i uvjerenja“, samouvjereno ističe Seifermann.
Daljnji razvoj: ME sustav stezanja za nosive alate
Još jedna faza razvoja je patentirani ME sustav stezanja za nosive alate (Europski patent br. 2 992 988), koji zahvaljujući mehaničkom stezanju alata nudi iznimnu stabilnost, posebno pri velikim izbočenjima. „Kod našeg ME rješenja, stezna matica se ravno pritisne na cijelu površinu osovine, tako da se veza ponaša kao da je izrađena iz jednog komada“, objašnjava Seifermann. Stezna čeljust je sastavni dio držača; matica preuzima isključivo funkciju stezanja, bez da dolazi do relativnog pomaka između šipke i držača. Prema podacima SIMTEK-a, s ovom konstrukcijom moguće je ostvariti obrade s izbočenjima do deset puta većim od promjera vrata alata uz stabilnost naprezanja.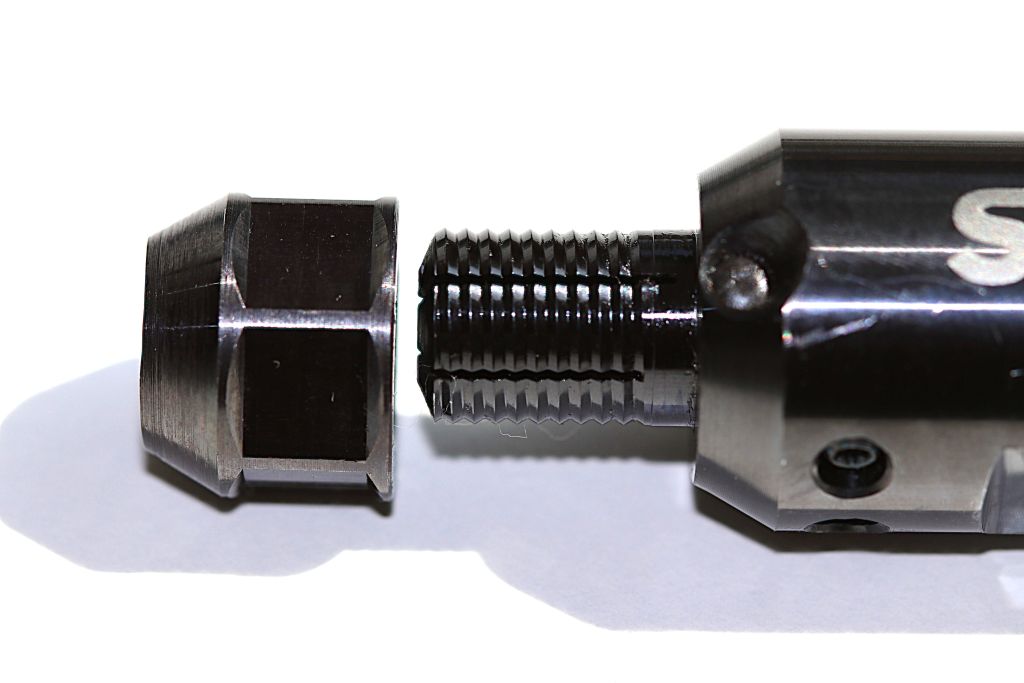
Od 6,0 mm do 0,3 mm
Što je 1985. godine započelo s alatom za obradu rupice promjera 6 mm, od tada se razvilo prema znatno manjim promjerima. U trenutnom standardnom programu SIMTEK-a, spektar se proteže sve do alata za bušenje rupa s promjerom od 0,3 mm. „Najmanja veličina koju imamo s osovinom od 4 mm je svijet za sebe i golim okom zapravo više nije prepoznatljiva“, kaže Seifermann.
Pokretač ovog razvoja je napredna miniaturizacija komponenti u različitim industrijama – od hidraulike preko pneumatskih sustava do primjena poput bušenja injektorskih mlaznica, gdje su potrebne male cilindrične geometrije s uskim tolerancijama. SIMTEK asortiman trenutno obuhvaća gotovo 1.500 AX-varijanti artikala. Među njima se nalaze i CBN alati za tvrdo okretanje s promjerom rupa od 1,0 mm ili alati s 3D laserski oblikovanom geometrijom strugotine.
Laserska obrada kao sljedeći razvojni korak
„S konstruktivnog stajališta, AX sustav je danas praktički zreo. Daljnji razvojni potencijal vidimo prvenstveno u obradi reznih rubova – a ovdje posebno putem lasera“, kaže Seifermann. Za razliku od klasičnog brušenja, laserska tehnologija omogućava stvaranje kutova struganja oko oštrice – čak i tamo gdje brusni procesi zbog proizvodnih ograničenja nailaze na svoje granice.
Pozadina ovog razvoja su povećani zahtjevi za kontrolu strugotine, npr. zbog sve veće upotrebe bezolovnih materijala uslijed REACH uredbe ili sve veće automatizacije procesa obrade. Također, pritisak na troškove, kako bi se uštedjeli poslije procesi kao što su dorade ili kontrole, doprinosi ovom razvoju. „Naše 3D laserski oblikovane geometrije strugotine fokusiraju se upravo na to: povećanje sigurnosti procesa optimizacijom kontrole strugotine“, opisuje Seifermann najvažniju prednost.
Već sada mnogi kupci, posebno u području alata prilagođenih kupcima, koriste laserska rješenja. Prednosti su očite: laserska metoda nudi gotovo beskrajne mogućnosti za idealno prilagođavanje geometrije rezanja specifičnom procesu obrade i njegovim zahtjevima. „Rezultati naših laserskih alata su toliko uvjerljivi da smo već prve geometrije uvrstili u naš standardni asortiman“, raduje se Seifermann razvoju. „Međutim, uvođenje laserskih alata u standardnom području još uvijek nije na kraju razvoja“.
Tehnička evolucija umjesto revolucije
Razvojna povijest AX sustava pokazuje kako se ciljanim optimiziranjem parametara koji određuju performanse – poput duljine prihvata, kvalitete podudaranja i centriranja – može stvoriti rješenje koje brojni korisnici na tržištu cijene kao mjerilo visoke učinkovitosti. Kombinacija cilindrične šipke, povećanog prihvata i samocentrične nagiba omogućuje visoku ponovnu točnost, koja se posebno isplati pri čestom mijenjanju alata i velikim izbočenjima.
S ME-spremnikom koncept je proširen rješenjem za posebno zahtjevne primjene. Sučelje između alata i držača vjerojatno više neće doživjeti temeljne promjene; budući razvojni koraci vjerojatno će se više usredotočiti na optimizaciju geometrije reznog ruba, npr. kroz moderne tehnologije laserske obrade.
Kontakt: