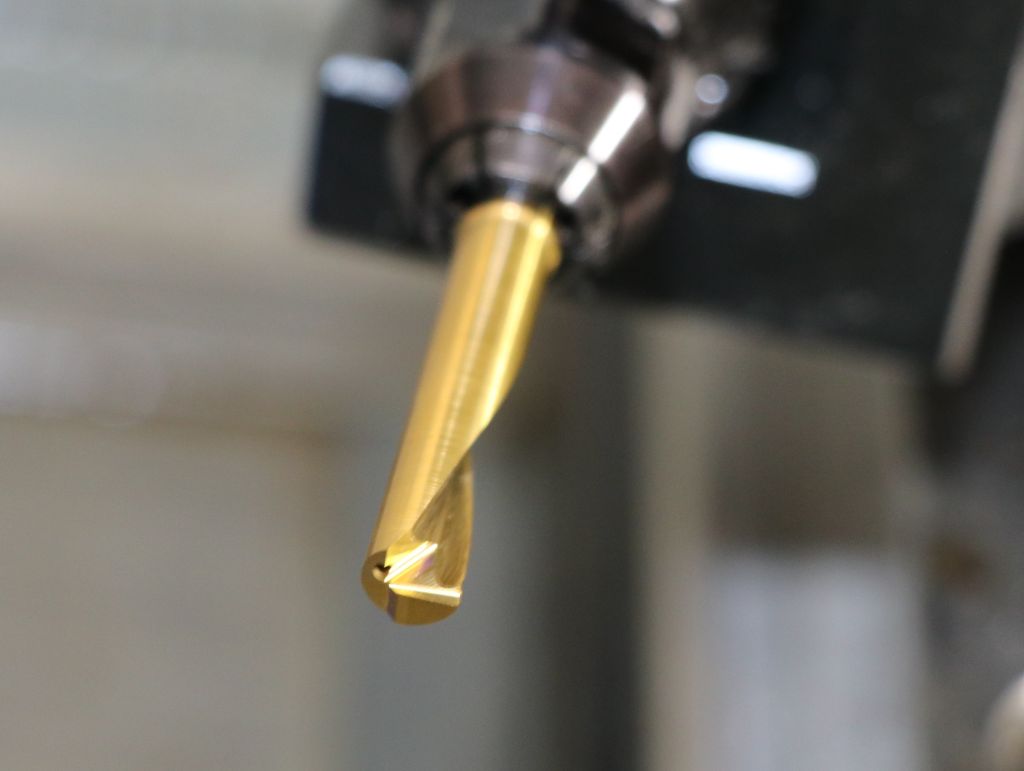
A legkisebb furatok belső megmunkálására szolgáló moduláris szerszámrendszer fejlesztése, amely egyélű keményfém vágóbetétekből és hordozószerszámokból áll, az 1980-as évek közepére nyúlik vissza – egy olyan időszakra, amikor a nagyon kis furatátmérőjű szerszámok gyakorlatilag nem léteztek a piacon. Ami konkrét ügyféligényre adott válaszként indult, évtizedek alatt olyan rendszerré fejlődött, amely ma a SIMTEK portfóliójában A-termékként van nyilvántartva, és a mikrozerszámolásban sok felhasználó számára a minőség és a forma mércéjeként értékelik.
Konkrét gyakorlati követelmények mint ösztönzés
A fejlesztés kezdetét az adta, hogy egy szerszámot kellett kifejleszteni egy 6 mm-es furat belső megmunkálásához. „Akkoriban nem léteztek ilyen kicsi szerszámok, vagy legalábbis alig voltak használható megoldások ilyen átmérőkhöz”, írja le Norbert Seifermann, a SIMTEK társalapítója és igazgatósági tagja a kiindulási helyzetet. Számára ez a kérés azonban lehetőséget kínált arra, hogy egy már régóta a fejében létező szerszámötletet megvalósítson.
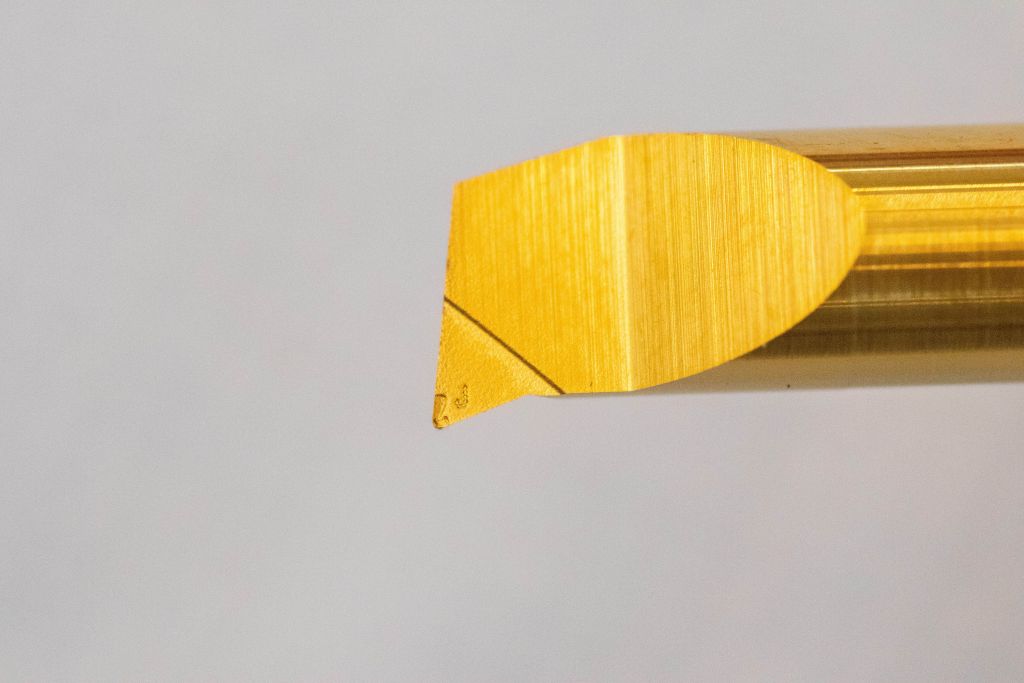
Még a SIMTEK megalapítása előtt a Seifermann akkori munkahelyén készült el az első prototípus egy marógépen: Először egy csepp alakú szerszámtartót készítettek, amely egy tartószerszámban való rögzítésre szolgált. Ezt követően a szerszámnyakat és a vágóélét megcsiszolták. A prototípusra épülő standard konstrukció, amely egy jellegzetes cseppformájú szinterezett rúdon és egy hátulról rögzített feszítőcsavaron alapult, áttörő konstrukciós elvként letette a technológiai alapot a SIMTEK mai AX-rendszerének későbbi evolúciójához.
A SIMTEK-megoldás születése: Megvalósított optimalizálási potenciál
A piaci elfogadottság növekedésével az évek során a új szerszám típussal szembeni követelmények is emelkedtek, és szerkezeti okokból adódó korlátok jelentkeztek. A SIMTEK 1994-es megalapítása után Seifermann ezért a rendszer következetes továbbfejlesztésére összpontosított – ismét egy konkrét ügyféligény által ösztönözve.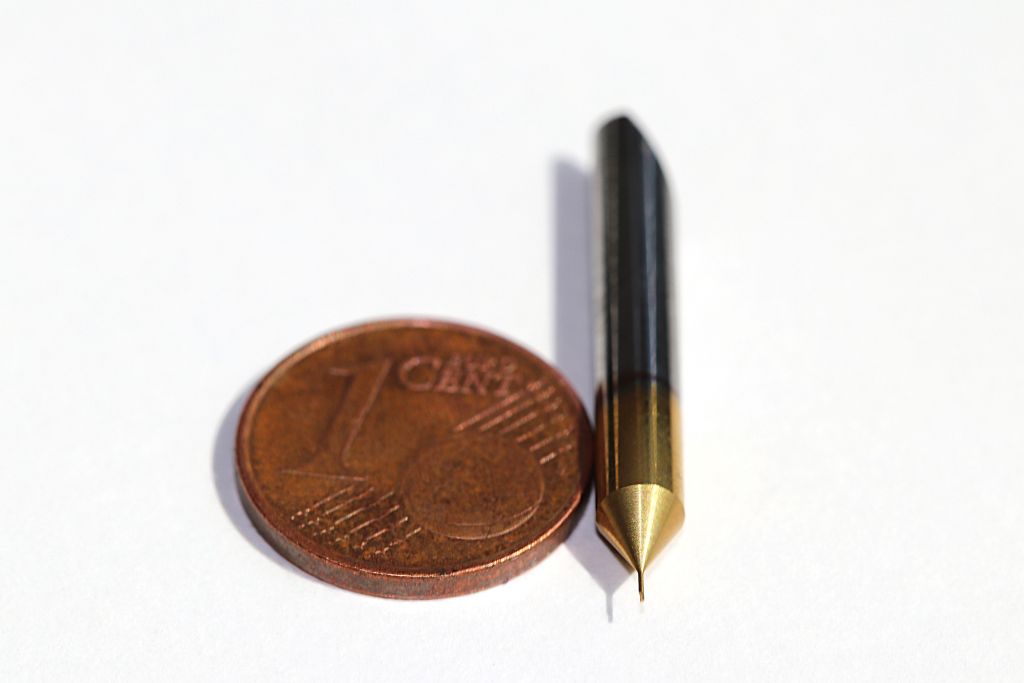
Egy központi optimalizálási lehetőséget az aljzat hosszában ismert fel: „Olyan megoldásra volt szükségünk, amely lehetővé tette, hogy a vágószerszám elég mélyen be legyen építve a tartószerszámba, hogy elkerüljük a rezgéseket és a szerszám töréseket nagy kinyúlások esetén” – emlékszik vissza Seifermann. Ezért a beépítési mélységet a tartószerszámba megfelelően magasra választották, így a szerszám nagy kinyúlásoknál is stabilan vezethető.
Egy további lényeges módosítás a rúd formáját érintette: „Mivel a szinterezett formák, amelyek ugyan a gyártási költségek szempontjából általában előnyben vannak a csiszolt rendszerekkel szemben, gyártási okokból soha nem azonosak, általában többpontos támasztékot igényelnek. Egy ilyen többpontos támaszték jelentős mértékben lerövidítheti a hordozó szerszám élettartamát, és befolyásolhatja a vágási pozíciók ismétlési pontosságát a vágáscsere során,” magyarázza Seifermann. Egy szerszámcsere közvetlen hatással lehet a gyártott méretre.
A SIMTEK-nél ezért egy hengeresen megmunkált rúd és egy szintén hengeres furat kombinációjára döntöttek a tartóban. Az így létrejövő nagy felületű érintkezés a vágóbetéttel meghosszabbítja a hordozó szerszámok élettartamát, és jelentős mértékben növeli a vágóélek közötti ismételhetőségi pontosságot. „A mai rendszerünknél a gépkezelő egy szerszámot eltávolíthat és egy újat behelyezhet anélkül, hogy a vágóélek magassága vagy a radiális pozíció lényegesen befolyásolva lenne” - magyarázza Seifermann.
A SIMTEK elvén alapuló ismétlési pontosság
A döntő szerkezeti optimalizálás azonban a rúd hátsó végén található. A sok rendszerben használt oldalsó rögzítési felület helyett a rúd ferde végződéssel rendelkezik. Ez a ferde rész a szerszám behelyezésekor a pontos elhelyezést biztosítja. „A lejtős hátsó rész gyakorlatilag önállóan pozicionálja a szerszámot. Behelyezzük, a megállítóhoz nyomjuk, majd a csavarral rögzítjük” – írja le Seifermann az elvet.
Az AX-fejlesztő véleménye szerint ez a koncepció döntő előnyt kínál a oldalirányú rögzítési megoldásokkal szemben. Még a kisebb elforgások vagy tűrések is befolyásolhatják a szerszám helyzetét. Ezzel szemben a ferde megoldásnál a vágóbetét maga végzi el a pontos beállítást, míg a csavar csupán a szorítóerőt biztosítja. A szerszám helyzete így nagymértékben független marad a meghúzási nyomatéktól.
Piaci siker a megismételhetőség révén
A SIMTEK AX-rendszerének magas piaci elfogadottságában Seifermann véleménye szerint kulcsszerepet játszik a magas ismétlési pontosság. Ha ez alacsony, akkor a gépet minden szerszámcsere után újra be kell állítani, ami időt vesz igénybe és csökkenti a termelékenységet. Seifermann emlékszik egy ügyfélre, aki kezdetben egy másik szerszámra váltott, de néhány hónap múlva visszatért a SIMTEK AX-megoldásához. „Az ügyfél észrevette, hogy a gépek napi teljesítménye csökkent. A SIMTEK AX-megoldásunkhoz való visszatérés után újra elérte a megszokott szintet – számunkra ez egyértelmű bizonyíték arra, hogy mennyire befolyásolja a termelékenységet az ismétlési pontosság” – emlékszik vissza Seifermann.
Közben az SIMTEK AX rendszere világszerte sok felhasználónál mint a minőség és a folyamatstabilizáló felépítés szempontjából irányadó termék alakult ki. „Folyamatos kapcsolatban állunk nemzetközi értékesítési partnereinkkel, és rendszeresen nagyon pozitív visszajelzéseket kapunk az AX rendszerünkről – különböző iparágakból” – számolt be az SIMTEK alapítója. Jelenleg a piacon több hasonló felépítésű rendszer is elérhető. „A hasonló piaci megoldások magas száma egyértelművé teszi számunkra, hogy ez a felépítés nagyon jól működik. Ezt tapasztalataink és meggyőződésünk megerősítéseként értékeljük” – mondta magabiztosan Seifermann.
Továbbfejlesztés: ME-fogószerkezet hordozóeszközökhöz
Egy újabb fejlesztési szintet képvisel a szabadalmaztatott ME-feszítő rendszer hordozó szerszámokhoz (Európai Szabadalom Száma: 2 992 988), amely a szerszámok erőátviteli feszítésének köszönhetően különösen nagy kihajlási hosszúságok esetén óriási stabilitást biztosít. „Az ME megoldásunknál a feszítő anya síkban, az egész felületen a szárhoz simul, így a kapcsolat úgy viselkedik, mintha egy darabból készült volna” - magyarázza Seifermann. A feszítő tokmány a tartó szerves része; az anya kizárólag a feszítési funkciót látja el, anélkül, hogy relatív mozgás lépne fel a szár és a tartó között. A SIMTEK tájékoztatása szerint ezzel a konstrukcióval a szerszámnyak átmérőjének tízszereséig terjedő kihajlásokkal rendelkező megmunkálások feszültségstabilan megvalósíthatók.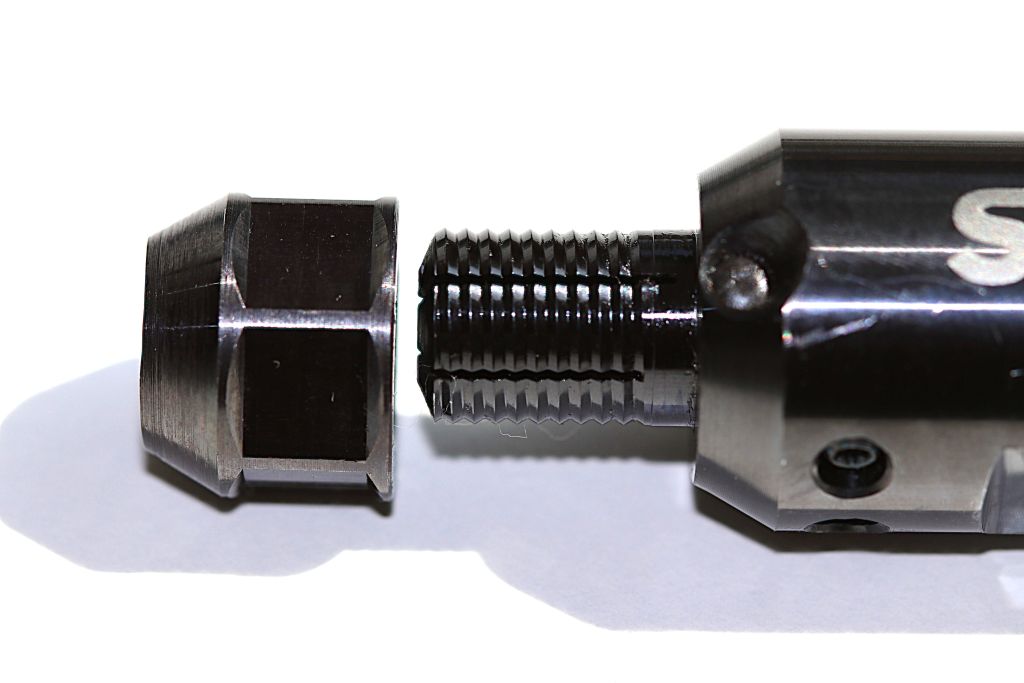
6,0 mm-ről 0,3 mm-re
Ami 1985-ben egy 6 mm-es furat megmunkálására szolgáló szerszámmal kezdődött, azóta jelentősen kisebb átmérők felé fejlődött. A SIMTEK aktuális standard programjában a spektrum 0,3 mm-es átmérőjű furatok kiürítésére szolgáló szerszámig terjed. „A legkisebb méret, ahol 4 mm-es szárunk van, egy külön világ, és szabad szemmel gyakorlatilag már nem is észlelhető” – mondta Seifermann.
Ennek a fejlődésnek a mozgatórugója a különböző iparágakban a komponensek folyamatos miniaturizálása – a hidraulikától a pneumatikáig, egészen az injektorok kiürítéséig, ahol kis hengeres geometriák szoros toleranciákkal szükségesek. A SIMTEK termékválasztéka jelenlegi állapot szerint közel 1.500 AX-termékvariánst tartalmaz. Ezek között találhatók CBN szerszámok kemény megmunkáláshoz 1,0 mm-es furatátmérőtől, vagy 3D lézerrel készült forgácsformag geometria.
Lézeres megmunkálás mint következő fejlesztési lépés
„Konstrukciós szempontból az AX-rendszer ma gyakorlatilag érett. További fejlesztési potenciált főként a vágóél megmunkálásában látunk – és itt főként lézerrel” – mondta Seifermann. A klasszikus csiszolással ellentétben léztechnológiával forgácsszögeket lehet létrehozni a vágóél körül – még ott is, ahol a csiszolási folyamatok gyártási okokból határokba ütköznek.
Ennek a fejlődésnek a hátterében a forgácsellenőrzés iránti megnövekedett követelmények állnak, például a REACH-irányelv miatt egyre inkább ólommentes anyagok használatának növekedése, vagy a forgácsolási folyamatok fokozódó automatizálása. A költségnyomás, hogy a további folyamatokat, mint a utómunka vagy -ellenőrzés, megtakarítsuk, szintén hozzájárul ehhez a fejlődéshez. „A 3D lézerrel készült forgácsformag geometriai megoldásaink pontosan itt lépnek be: a folyamatbiztonság növelése a forgácsellenőrzés optimalizálásával” – írja le Seifermann a legfontosabb előnyt.
Már most sok ügyfél, főként az egyedi szerszámok területén, lézeres megoldásokra támaszkodik. Az előnyök nyilvánvalóak: a lézerszabás szinte végtelen lehetőségeket kínál a vágógeometria ideális alkalmazásához a megmunkálási folyamatban és annak specifikus követelményeihez. „A lézeres szerszámaink eredményei annyira meggyőzőek, hogy már első geometriákat is felvettünk a standard választékunkba” – örül Seifermann a fejlődésnek. „A lézeres szerszámok standard területen történő bevezetésénél azonban még messze nem értünk a fejlesztés végére.”
Technikai evolúció a forradalom helyett
Az AX-rendszer fejlesztéstörténete megmutatja, hogyan lehet a teljesítménymeghatározó paraméterek célzott optimalizálásával – például a rögzítési hossz, illeszkedési minőség és központosítás terén – olyan megoldást létrehozni, amelyet számos felhasználó a piacon a magas teljesítőképesség mércéjének tart. A hengeres rúd, a megnövelt rögzítés és az öncentráló lejtő kombinációja magas ismétlési pontosságot tesz lehetővé, amely különösen gyakori szerszámcserék és nagy kinyúlások esetén térül meg.
Az ME-feszítőrendszerrel a koncepciót egy különösen igényes alkalmazásokra szolgáló megoldással bővítették. A szerszám és a tartó közötti interfész a mai nézőpontból aligha fog alapvető változásokon átesni; a jövőbeli fejlesztési lépések várhatóan inkább a vágóél geometriájának optimalizálására összpontosítanak, például modern lézeres megmunkálási technológiák révén.
Kapcsolat: