

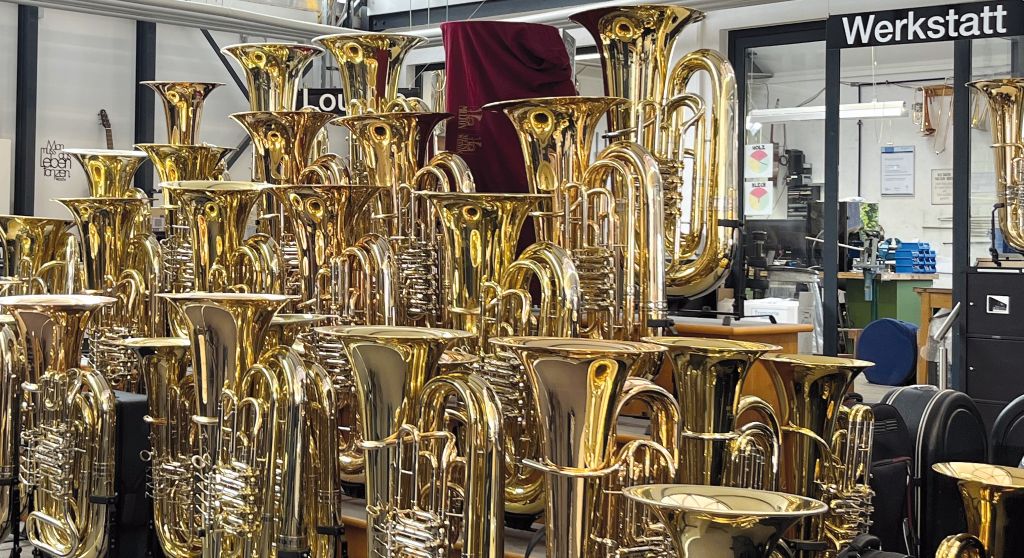
Az hangszerkészítés mesterség, tapasztalat és sok érzés. A dettingeni Beck Zeneházban azonban mára már a modern CNC-technika és rugalmas szorítóeszközök is hozzátartoznak. A családi vállalkozás számos alkatrészt saját maga fejleszt és gyárt a fémfúvós hangszereihez – a szájcsőktől kezdve a csavarokon és fedéllel bezárólag, egészen a gyártásukhoz szükséges szerszámokig. A DMG CTX 350 géppel és a Hainbuch szorítótechnikával a gyártás ma már lényegesen gyorsabb és rugalmasabb.
Saját ötletek a standard termékek helyett
A Beck Zeneházat 1975-ben alapították, és ma egy fedél alatt ötvözi a tanácsadást, az értékesítést és a hangszerkészítést. A saját mester műhelyükben szakmai tanácsadók és hangszerkészítők dolgoznak, akik maguk is aktív zenészek, ezért pontosan tudják, mi a fontos egy hangszer esetében.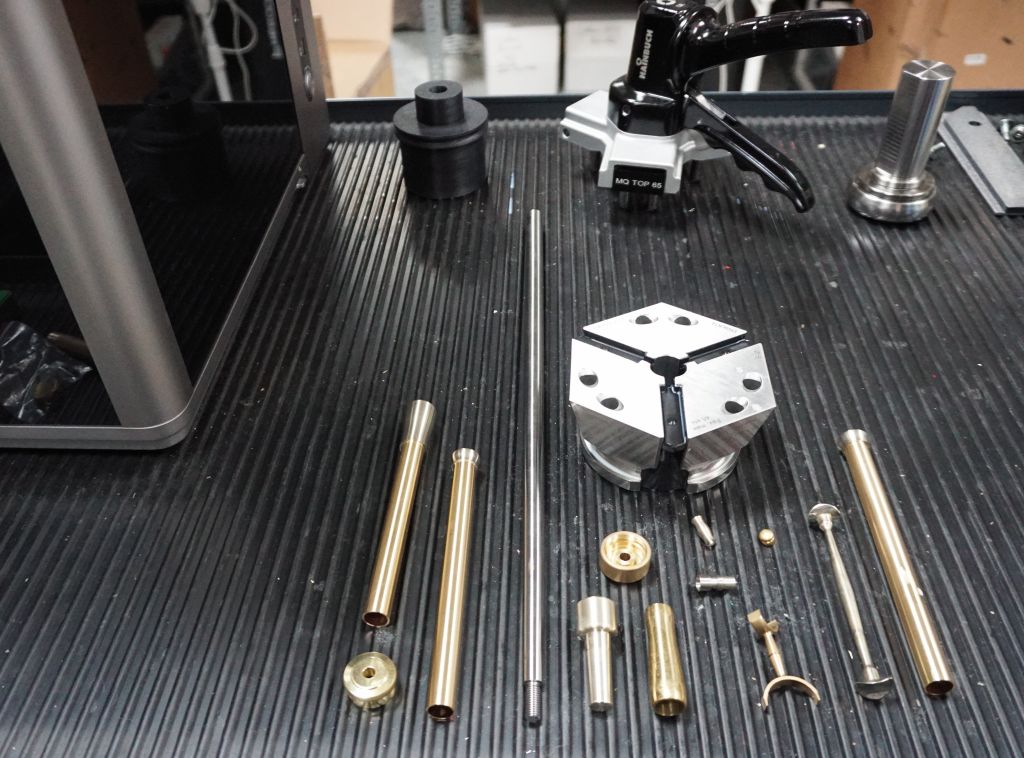
A cég saját fémfúvós hangszereket fejleszt és gyárt, valamint számos alkatrészt saját maga tervez. „Fejlődni szeretnénk, és olyan dolgokat is kipróbálni, amelyek egy ilyen méretű vállalkozás számára talán nem magától értetődőek” - magyarázza Daniel Kößling, fémfúvós hangszerkészítő mester és aktív pozanista. „Ha van egy ötletünk egy alkatrészre, szeretnénk azt saját magunk megvalósítani, és nem szeretnénk attól függni, hogy van-e valahol egy megfelelő szabványalkatrész.”
Egyedi alkatrészeket és kis sorozatokat állítanak elő akár 100 darabig. Főként színesfémeket dolgoznak fel, mint például sárgaréz és réz, de titánt, acélt, rozsdamentes acélt és edzett acélokat is. A választék a tömör anyagtól kezdve az extrém vékony falú csövekig terjed, amelyek falvastagsága mindössze 0,35 milliméter.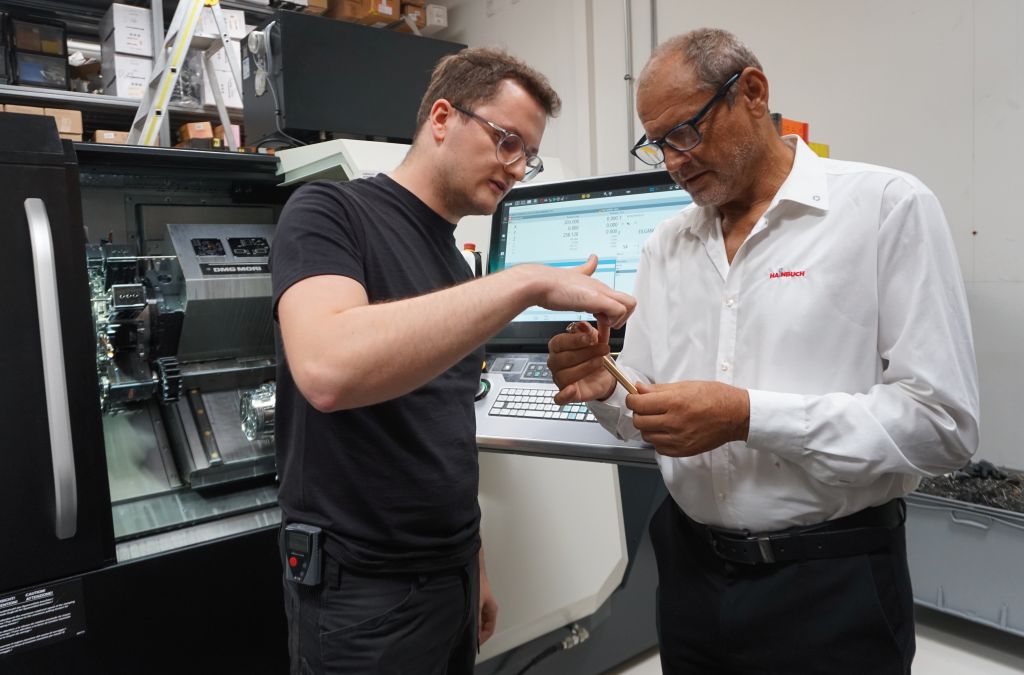
Új gép – új követelmények a szorítótechnikával szemben
A Beck Zeneház körülbelül egy évvel ezelőtt egy DMG CTX 350 beszerzésével lépett a túlnyomórészt hagyományos forgácsolásról a modern CNC-gyártásra. A DMG a Hainbuch-t hozta be, mint szorítóeszköz beszállítót egy Spanntop szorítófejjel. Azonban a Hainbuch AMB kiállítási standján tett látogatás után a csapat a kompakt Toplus mini szorítófej mellett döntött.
Döntő tényezők voltak a kis zavaró kontúr, a 5.500 perc⁻¹-ig elérhető magas fordulatszámok, a szennyeződésekkel szembeni érzéketlenség és a különböző szorítófejek és adaptációk révén biztosított rugalmasság. A fő- és ellentengelyen Axzug, illetve Axfix kivitelek kerülnek alkalmazásra. Nagyobb szorítóátmérők esetén egy pofamodul egészíti ki a rendszert.
„Egy ilyen alkatrészspektrum esetén a szorítóeszköznek biztonságosan és mereven kell tartania, ugyanakkor rugalmasnak is kell maradnia” – magyarázza Uwe Fischer, a Hainbuch tanácsadója. „A Toplus hatszögletű szorítógeometriája magas merevséget és tartóerőt biztosít. Ugyanakkor a felhasználó különböző szorítósapkák és adapterek segítségével gyorsan reagálhat az új munkadarabokra.”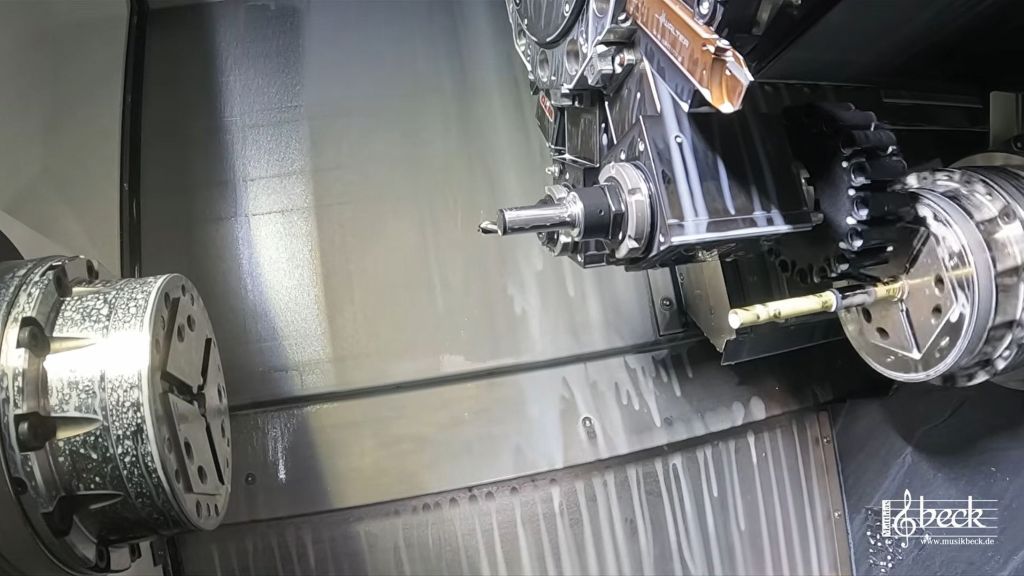
Biztonságos rögzítés, nyomok hátrahagyása nélkül.
Különösen kihívást jelentenek a vékony falú és deformációérzékeny műszeralkatrészek. Túl nagy feszítőerő deformálhatja őket, míg túl kevés veszélyezteti a folyamatbiztonságot. A Musikhaus Beck ezért többek között a gépen keresztüli differenciál nyomásfeszítést alkalmaz, így a feszítőerőt a megfelelő munkadarabra tudja hangolni.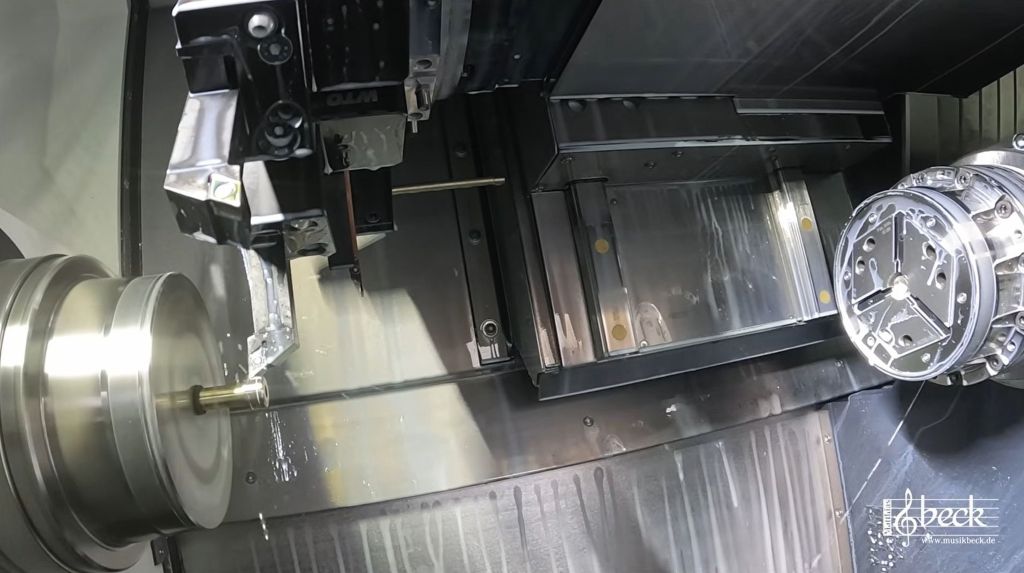
Az érzékeny felületekhez a Musikhaus Beck sima furatú szorítófejeket használ. A szorítónyomok elkerülése szükséges, mivel sok alkatrészt a megmunkálás után csak kézzel políroznak, majd például ezüstöznek vagy aranyoznak.
„A részeinknek biztosan rögzítve kell lenniük, de nem deformálódhatnak és nem kaphatnak rögzítési nyomokat“ – magyarázza Kößling. „Különösen nagyon vékony vagy puha anyagok esetén ez döntő fontosságú. Röviden: A részek most egyszerűen nagyon jól jönnek ki a gépből.“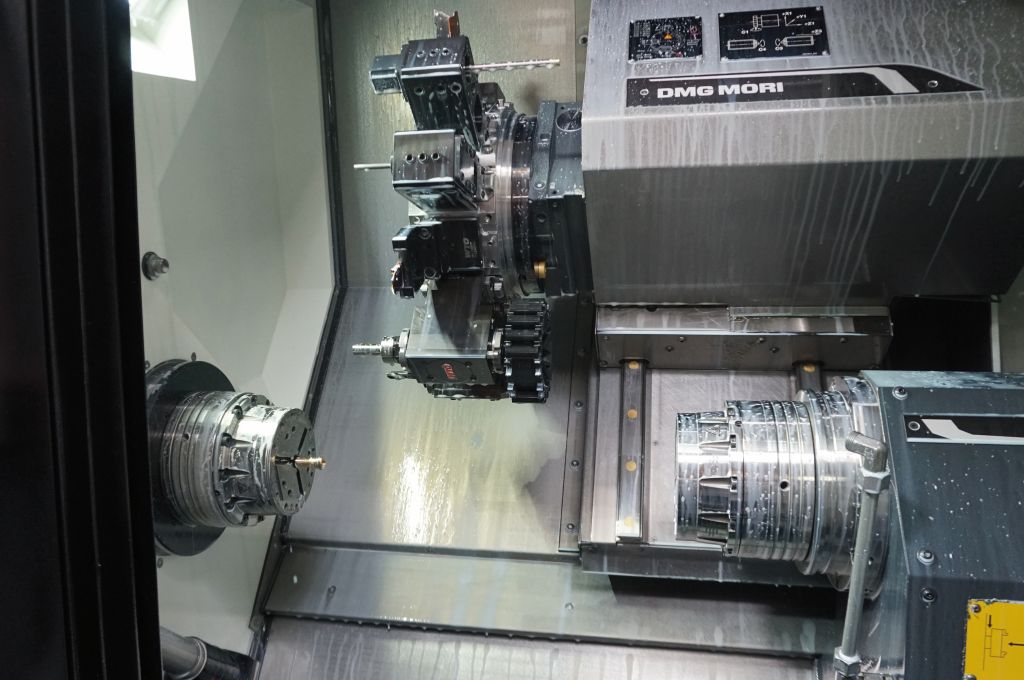
45 percről 15 percre
Mekkora a különbség a korábbi gyártáshoz képest, azt egy szájcső különösen jól mutatja. A hagyományos gépen a Beck zeneüzlet körülbelül 45 percet töltött ezzel. Ma a CTX 350-en a komponens körülbelül 15 perc alatt készül el – a gyártási idő kétharmados csökkentése.
A körülbelül 17 centiméter hosszú, vékony munkadarabot több lépésben dolgozzák fel a fő- és a segédorsón. Először a kerek anyagot egy saját tervezésű töltősegédeszköz segítségével a segédorsóra helyezik és előhúzzák.
„Egy hosszú és egyben nagyon vékony munkadarabnál gyorsan keletkeznek rezgések“ – magyarázza Fischer. „Itt a Toplus a magas rögzítési erejével és merevségével mutatja meg erősségeit. A munkadarabot közvetlenül a rögzítési pontnál stabilizálják.“
Ezután a munkadarabot a főorsón egy hegy segítségével támasztják alá, és további megmunkálásra kerül. Az egyes megmunkálási lépésekhez a vékony falú csövet folyadékkal is megtöltik, hogy tovább stabilizálják és csökkentsék a rezgéseket.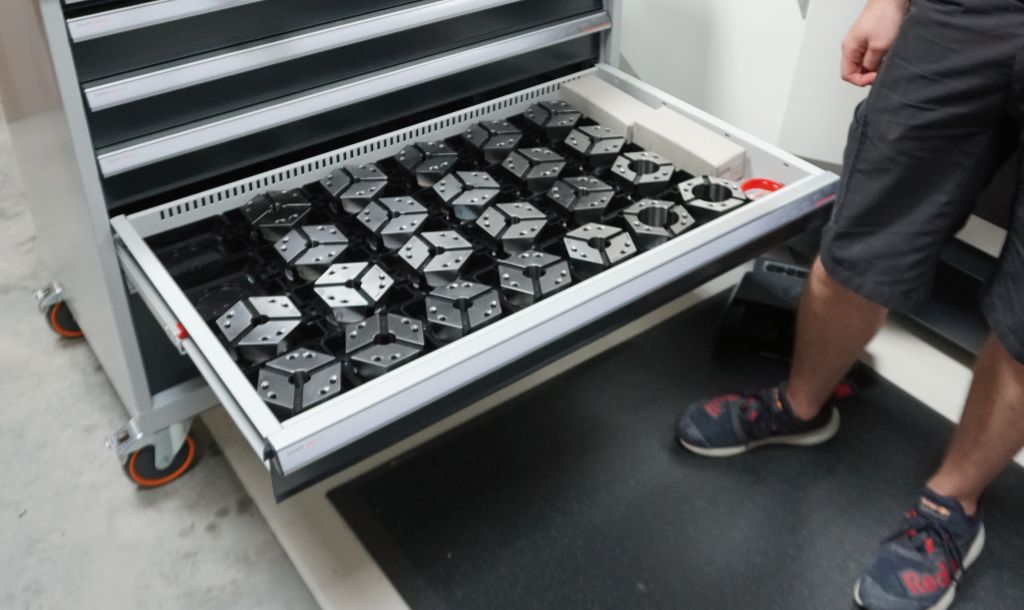
Egy további különlegesség: A kivitel függvényében a szájcső átmérője 10,4 és 12 milliméter között változik. Annak érdekében, hogy mindig ugyanazt a 15 milliméteres szorítóátmérőjű szorítófejet lehessen használni, a gép automatikusan egy redukáló hüvelyt helyez a munkadarabra. A külső kontúr és a belső kúp ezután befejeződő megmunkálásra kerül – a teljes folyamat így egy gépen zajlik.
„Ma hihetetlenül rugalmasak vagyunk“ – mondja Kößling. „Nagyon különböző alkatrészeket tudunk gyártani, és gyorsan kipróbálhatjuk az új ötleteket. Pontosan ez a döntő számunkra.“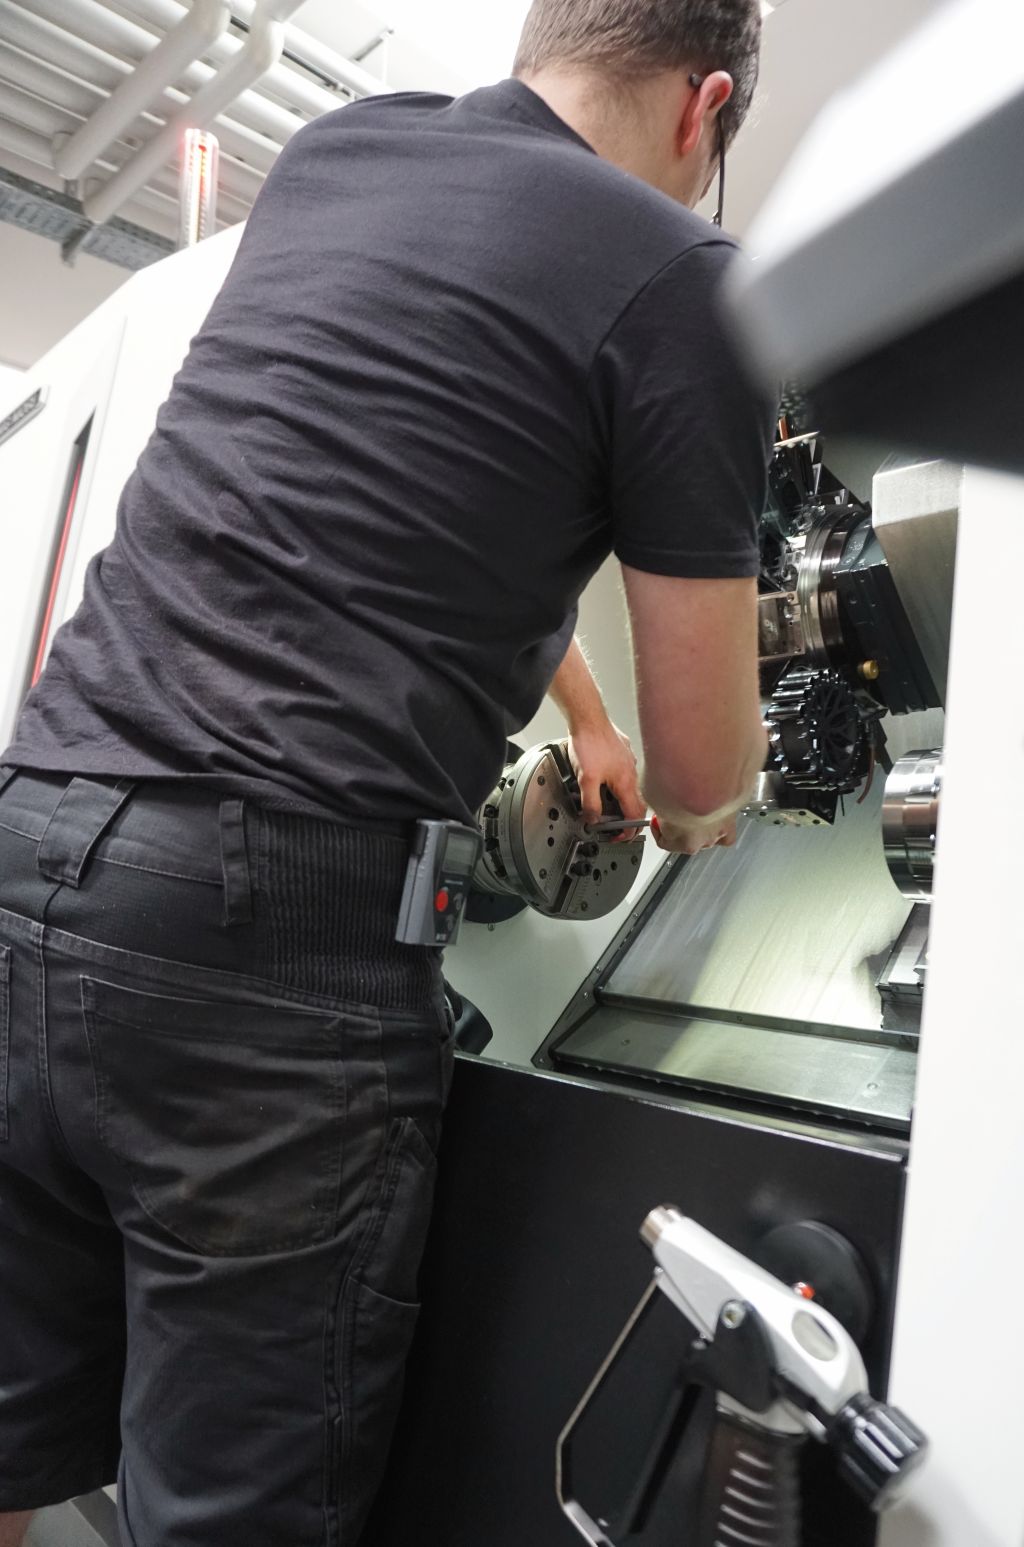
Két perc alatt az eszközrészből az szerszámig
A CTX 350 nemcsak hangszeralkatrészeket gyárt. A Musikhaus Beck számos szükséges szerszámot is saját maga készít, például formákat a hangdarabok előállításához.
Mivel ezeknek az eszközöknek nagyobb átmérőjük van, a Hainbuch rendszerből származó tokmánymodul kiegészíti a Toplus mini-t. A feszítőfej helyett közvetlenül a meglévő tokmányba kerül beépítésre. A nagyobb feszítési területre való váltás körülbelül két percet vesz igénybe, a beállítás nem szükséges.
„Pont itt mutatkozik meg a rendszer gondolkodásmódja“ – magyarázza Fischer. „Az alapfeszítő eszköz a gépen marad. Ahelyett, hogy a teljes tokmányt átkonfigurálnánk és újra beállítanánk, csak a megfelelő adaptációt használjuk.”
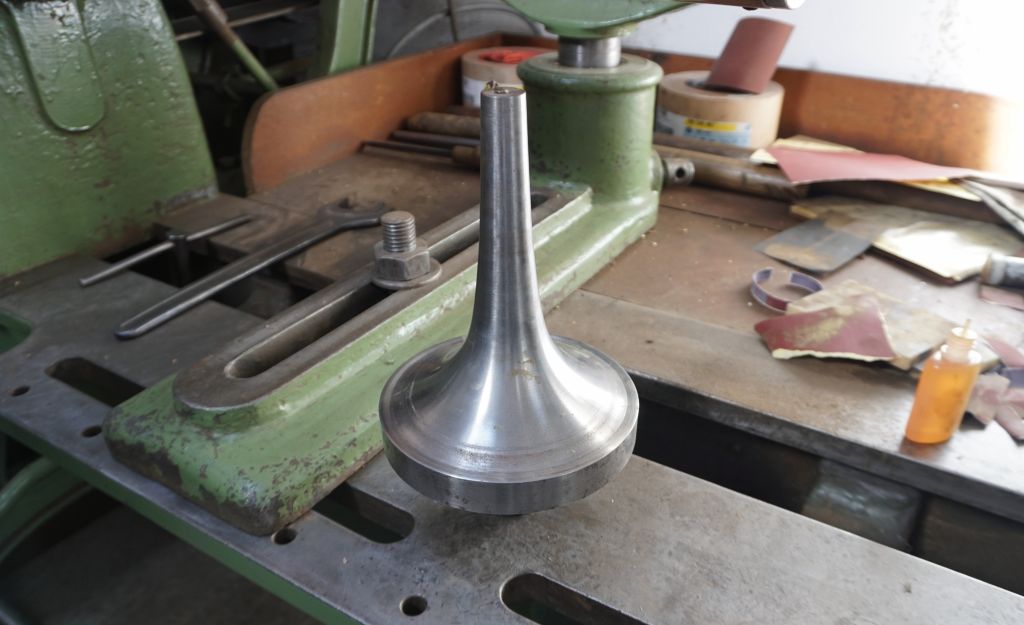
A hosszú kónikus orsókat is saját maga gyártja a Musikhaus Beck a csőgyártáshoz. A CTX 350-et szinte úgy használják, mint egy hosszú esztergát: az anyag a befogófejen keresztül halad, ahol támasztják. A ellentétes orsó Z irányban húzza ki a befogóból, míg a revolver X irányban mozog és létrehozza a kónikus kontúrt. Így ugyanazon a gépen nemcsak az hangszeralkatrészek, hanem azok gyártásához szükséges szerszámok is készülnek.
Kézművesség és modern gyártás egy fedél alatt
A Musikhaus Beck számára az új gyártási megoldás tehát sokkal többet jelent, mint a rövidebb gépidők. Az alkatrészek, prototípusok és kis szériák rövid időn belül előállíthatók, új ötleteket közvetlenül ki lehet próbálni és tovább lehet fejleszteni.
A cég a partnerei kiválasztásánál tudatosan helyi szolgáltatókat részesít előnyben. A rövid távolságok és a közvetlen támogatás szintén fontos szempontok voltak a Hainbuch mellett hozott döntésnél.
A Musikhaus Beck-nél így találkozik a hagyományos kézművesség, az aktív zenészek tapasztalata és a modern gyártástechnológia. És néha a fejlődés egészen egyszerűen mérhető: Egy szájcső, amely korábban 45 percet igényelt, ma körülbelül 15 perc alatt készül el.
Kapcsolat:


