

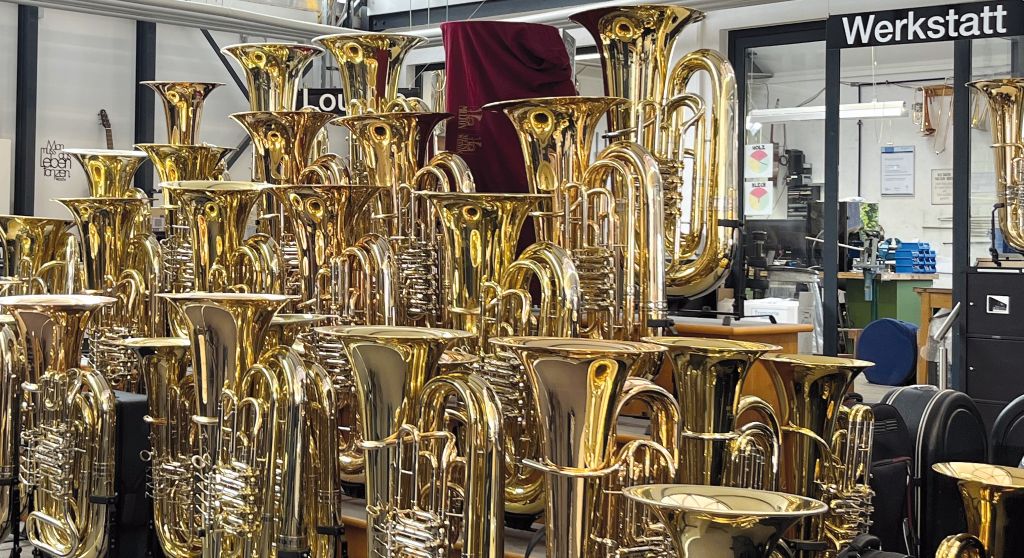
Gradnja instrumentov je obrt, izkušnje in veliko občutka. V glasbeni hiši Beck v Dettingenu ob Ermsu pa sodobna CNC-tehnika in fleksibilna držala zdaj spadata med to. Družinsko podjetje razvija in proizvaja številne komponente za svoje pihalne instrumente samo – od ustnika do vijakov in pokrovov ter orodij, potrebnih za njihovo izdelavo. Z DMG CTX 350 in državno tehniko Hainbuch je proizvodnja danes bistveno hitrejša in bolj fleksibilna.
Lastne ideje namesto standardnih izdelkov
Glasbena hiša Beck je bila ustanovljena leta 1975 in danes združuje svetovanje, prodajo in izdelavo instrumentov pod eno streho. V lastni mojstrski delavnici delajo strokovni svetovalci in izdelovalci instrumentov, ki so sami aktivni glasbeniki in zato natančno vedo, na kaj je treba biti pozoren pri instrumentu.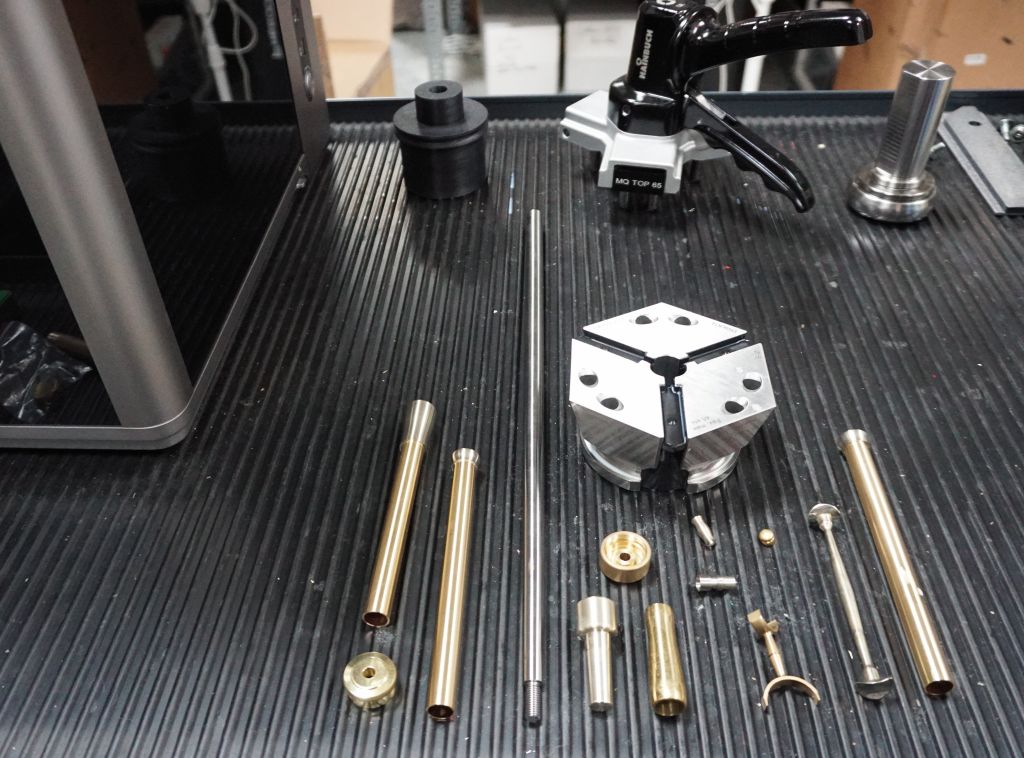
Podjetje razvija in proizvaja lastne kovinske pihalne instrumente ter samostojno konstruira številne komponente. „Želimo se razvijati in preizkušati tudi stvari, ki morda za podjetje naše velikosti niso samoumevne,“ pojasnjuje Daniel Kößling, mojster izdelave kovinskih pihalnih instrumentov in aktiven pozavnist. „Če imamo idejo za komponento, jo želimo lahko sami uresničiti in ne biti odvisni od tega, ali obstaja ustrezen standardni del nekje drugje.“
Proizvajajo se posamezni deli in majhne serije do 100 kosov. Predelujejo se predvsem barvni kovinski materiali, kot sta medenina in baker, pa tudi titan, jeklo, nerjaveče jeklo in kaljena jekla. Obseg sega od polnega materiala do izjemno tankostenskih cevi z debelinami sten le 0,35 milimetra.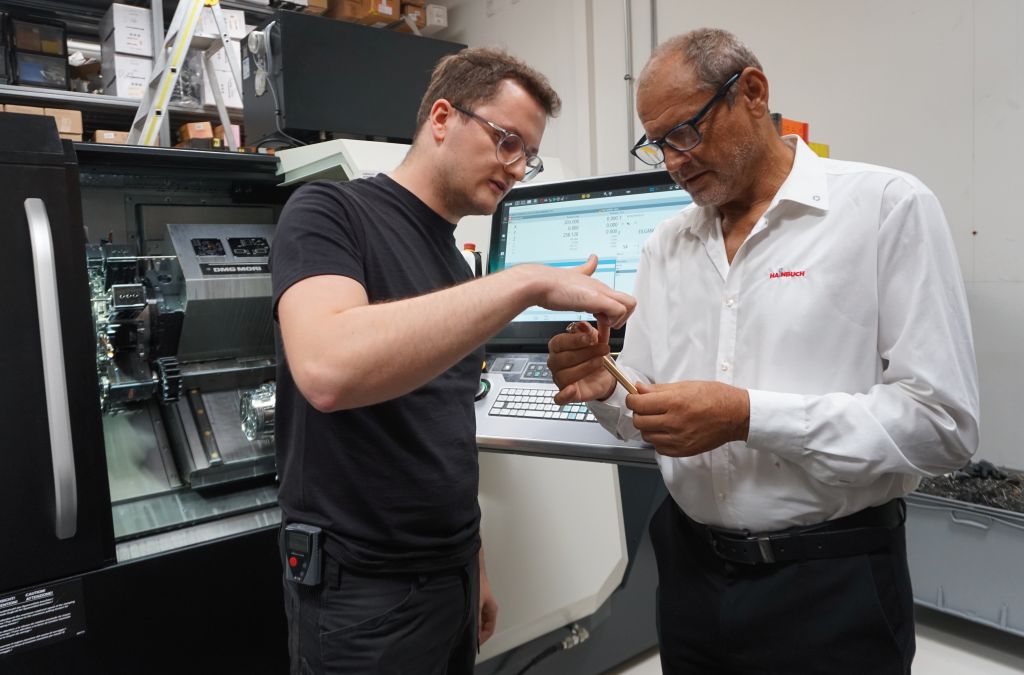
Nova naprava – nove zahteve za tehnologijo vpenjanja
Z nakupom DMG CTX 350 pred približno enim letom je glasbena hiša Beck naredila korak od pretežno konvencionalne obdelave na sodobno CNC-proizvodnjo. DMG je predstavil Hainbuch kot dobavitelja vpenjalnih sredstev z vpenjalnim čeljustjo Spanntop. Po obisku razstavnega prostora Hainbuch na AMB se je ekipa odločila za kompaktno vpenjalo Toplus mini.
Odločilni so bili majhen motilni kontur, visoke dosegljive vrtilne hitrosti do 5.500 min⁻¹, odpornost proti onesnaženju in fleksibilnost zaradi različnih vpenjalnih glav in adaptacij. Na glavni in nasprotni vreteno se uporabljajo izvedbe Axzug oziroma Axfix. Za večje vpenjalne premerje sistem dopolnjuje modul z obročki.
„Pri takšnem spektru delov mora biti držalo varno in tog, hkrati pa fleksibilno,“ pojasnjuje svetovalec Hainbuch Uwe Fischer. „Šestkotna napenjalna geometrija Toplus zagotavlja visoko togost in držalno moč. Hkrati lahko uporabnik z različnimi napenjalnimi glavami in prilagoditvami hitro reagira na nove obdelovance.“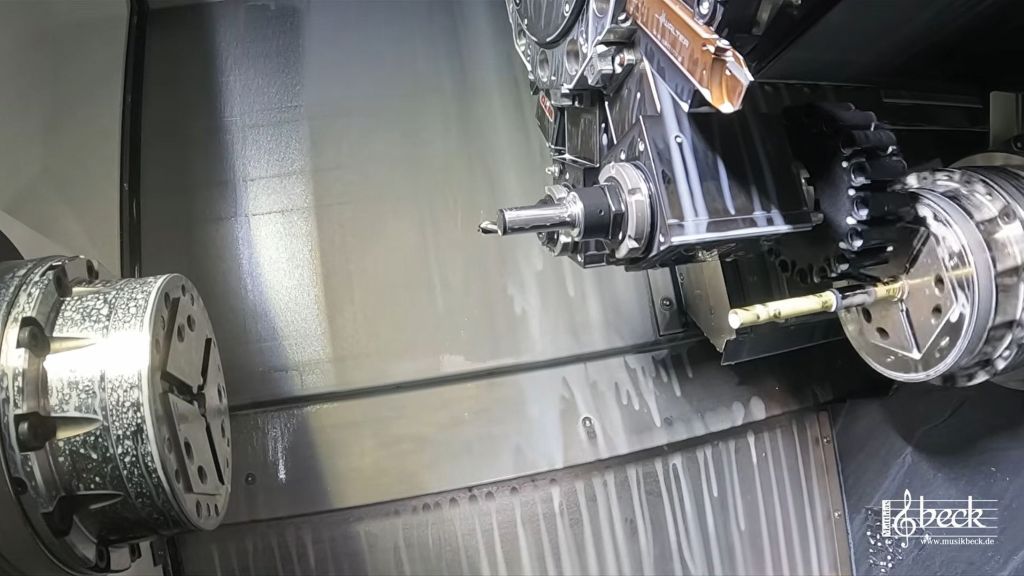
Zanesljivo pritrdite, brez sledi.
Še posebej zahtevni so tankostenski in deformacijam občutljivi deli instrumentov. Prevelika napetost jih lahko deformira, prenizka pa ogroža varnost procesa. Glasbena hiša Beck zato med drugim uporablja diferencialni tlak nad strojem in lahko tako napetost prilagodi posameznemu delu.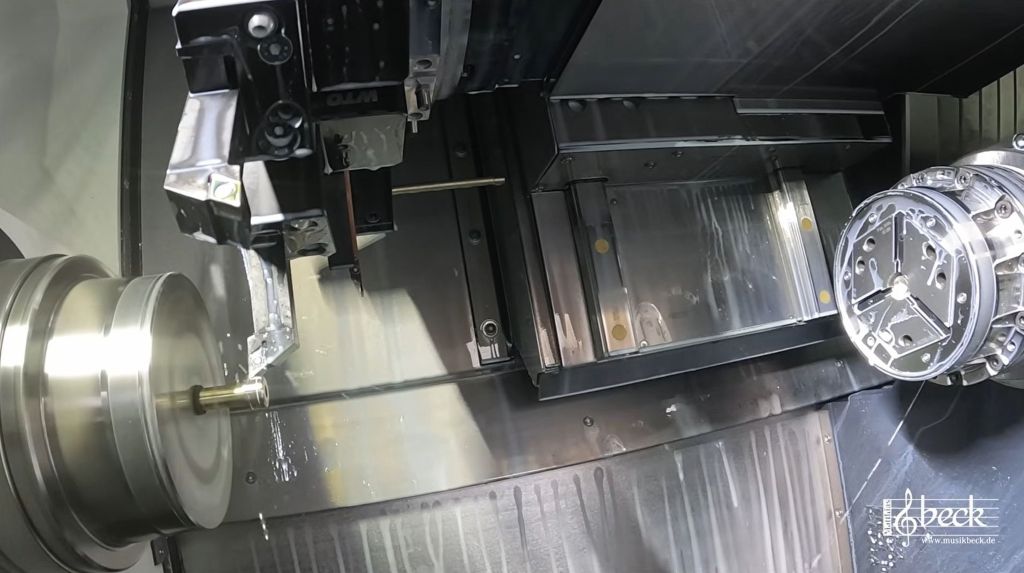
Za občutljive površine Musikhaus Beck uporablja sponke z gladkimi odprtinami. Odtisi sponk naj bi bili preprečeni, saj se mnogi deli po obdelavi le ročno polirajo in nato na primer srebrijo ali pozlačijo.
„Naši deli morajo biti varno pritrjeni, vendar se ne smejo deformirati niti dobiti sledi pritiska,“ pojasnjuje Kößling. „Še posebej pri zelo tankih ali mehkih materialih je to odločilno. Na kratko: Deli zdaj preprosto prihajajo iz stroja izjemno dobro.“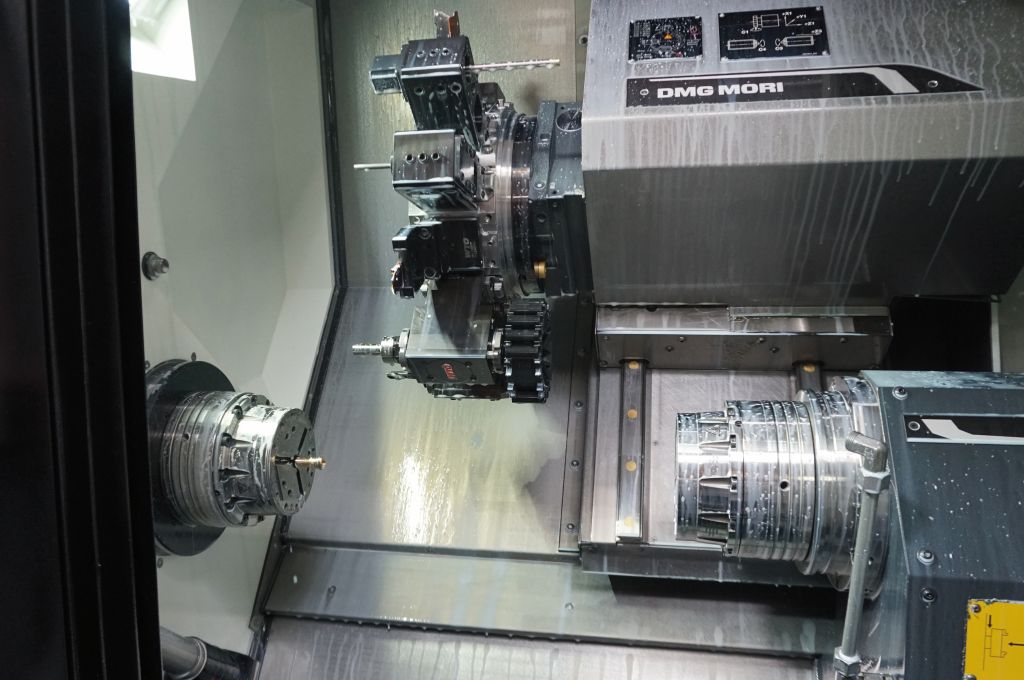
Od 45 do 15 minut
Kako velik je razliko v primerjavi s prejšnjo proizvodnjo, jasno pokaže ustnik. Na konvencionalni napravi je podjetje Musikhaus Beck za to potrebovalo približno 45 minut. Danes se del sestavi na CTX 350 v približno 15 minutah – kar pomeni zmanjšanje časa proizvodnje za dve tretjini.
Približno 17 centimetrov dolgo, tanko obdelovano delo se obdeluje v več korakih na glavni in nasprotni vreteno. Najprej se okrogli material s pomočjo samonarejene naprave za nalaganje naloži na nasprotno vreteno in se predhodno podaljša.
„Pri dolgem in hkrati zelo tankem obdelovancu hitro nastanejo vibracije,“ pojasnjuje Fischer. „Tukaj se Toplus s svojo visoko državno močjo in togostjo izkaže. Obdelovanec je neposredno stabiliziran na mestu pritrditve.“
Nato se obdelovanec na glavni vreteno podpre z vrhom in nadaljuje z obdelavo. Za posamezne obdelovalne korake se tankostensko cev dodatno napolni s tekočino, da se dodatno stabilizira in zmanjša vibracije.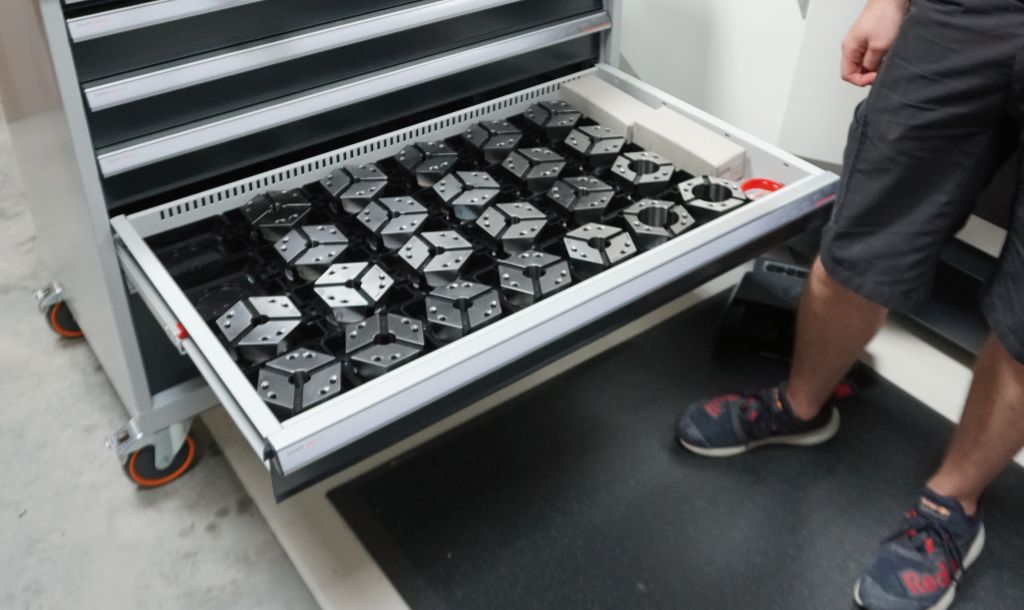
Še ena posebnost: Glede na izvedbo ima ustna cev premer med 10,4 in 12 milimetri. Da bi se kljub temu vedno lahko uporabil isti zategovalni glava s premerom zategovanja 15 milimetrov, stroj samodejno namesti redukcijski obroč na obdelovanec. Zunanja kontura in notranji konus se nato dokončno obdelata – celoten postopek se tako izvede na enem stroju.
„Danes smo neverjetno fleksibilni,“ pravi Kößling. „Lahko izdelujemo zelo različne dele in hitro preizkušamo nove ideje. To je za nas odločilno.“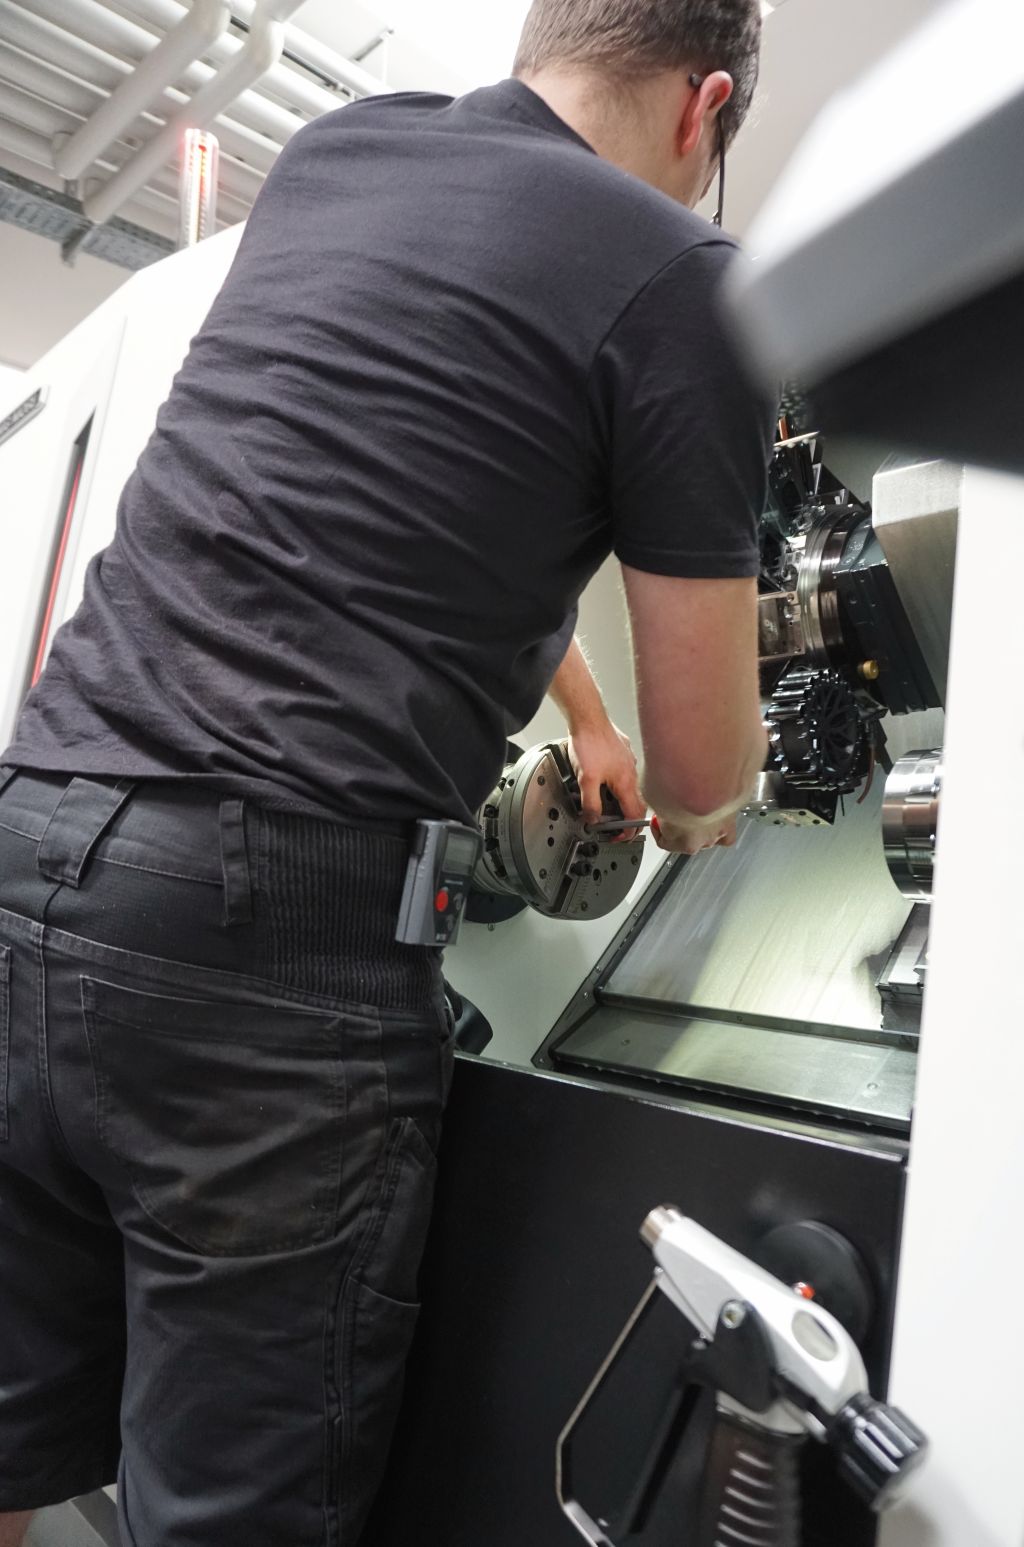
V dveh minutah od delov instrumenta do orodja
CTX 350 ne proizvaja le delov instrumentov. Glasbena hiša Beck tudi sama izdeluje številna potrebna orodja, na primer kalupe za izdelavo zvočnih delov.
Ker imajo ti orodja večje premer, dodaja modul za čeljusti iz sistema Hainbuch Toplus mini. Namesti se neposredno v obstoječi držalo namesto vpenjalne glave. Menjava na večje vpenjalno območje traja približno dve minuti, poravnava ni potrebna.
„Tukaj se pokaže sistemski pristop,“ pojasnjuje Fischer. „Osnovno držalo ostane na stroju. Namesto da bi celotno vpenjalo preuredili in ponovno poravnali, se uporabi le ustrezna prilagoditev.“
Tudi dolge konične vretena za proizvodnjo cevi izdeluje Musikhaus Beck sam. Pri tem se CTX 350 uporablja skoraj kot dolgi stružni avtomat: material teče skozi sponko in se tam podpira. Nasprotna vretena ga vlečejo v Z-smer, medtem ko se revolver premika v X-smer in ustvarja konično konturo. Tako nastajajo na isti napravi ne le deli za instrumente, temveč tudi orodja za njihovo izdelavo.
Obrtniška umetnost in moderna proizvodnja pod eno streho
Za Musikhaus Beck nova rešitev za proizvodnjo pomeni veliko več kot le krajše čase obdelave. Enotni deli, prototipi in majhne serije se lahko hitro izdelajo, nove ideje pa se lahko takoj preizkusijo in razvijajo naprej.
Pri izbiri svojih partnerjev podjetje zavestno stavlja na ponudnike iz regije. Krajše poti in neposredna podpora sta bila tudi pri odločitvi za Hainbuch pomembna vidika.
Tako se pri Musikhaus Beck srečata tradicionalno obrtništvo, izkušnje aktivnih glasbenikov in moderna proizvodna tehnologija. In včasih je napredek zelo enostavno izmeriti: ustnik, ki je prej potreboval 45 minut, je danes končan po približno 15 minutah.
Kontakt:


