

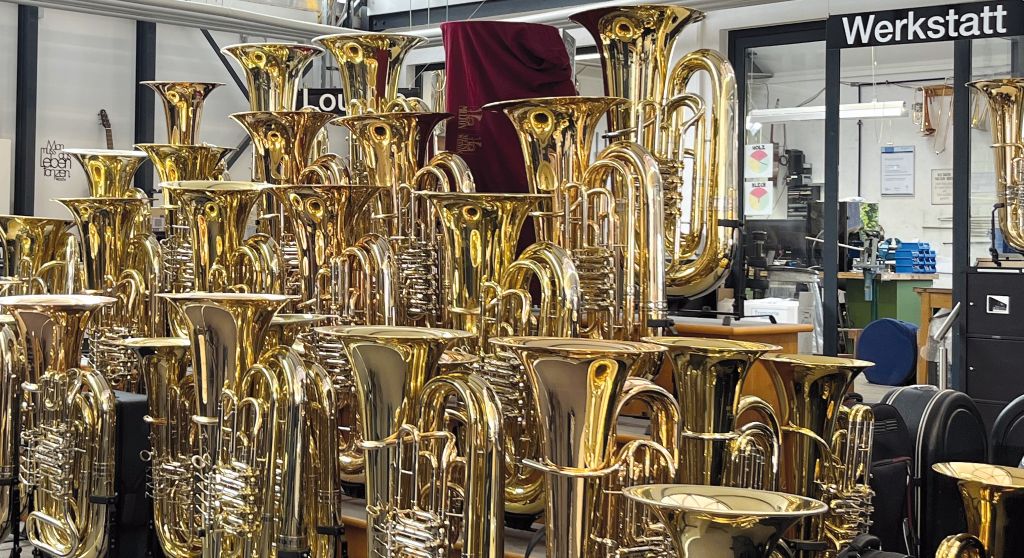
Construcția de instrumente este un meșteșug, o experiență și multă sensibilitate. La Musikhaus Beck din Dettingen an der Erms, însă, acum fac parte și tehnologia modernă CNC și dispozitivele de prindere flexibile. Compania deținută de proprietar dezvoltă și fabrică numeroase componente pentru instrumentele sale de suflat din metal – de la tubul bucal la șuruburi și capace, până la uneltele necesare pentru fabricarea acestora. Cu un DMG CTX 350 și tehnologia de prindere de la Hainbuch, producția este astăzi semnificativ mai rapidă și mai flexibilă.
Idei proprii în loc de produse standard.
Casa de muzică Beck a fost fondată în 1975 și astăzi combină consultanța, vânzarea și fabricarea instrumentelor sub același acoperiș. În propria sa atelier de maeștri, lucrează consultanți specializați și constructori de instrumente, care sunt ei înșiși muzicieni activi și știu exact ce contează într-un instrument.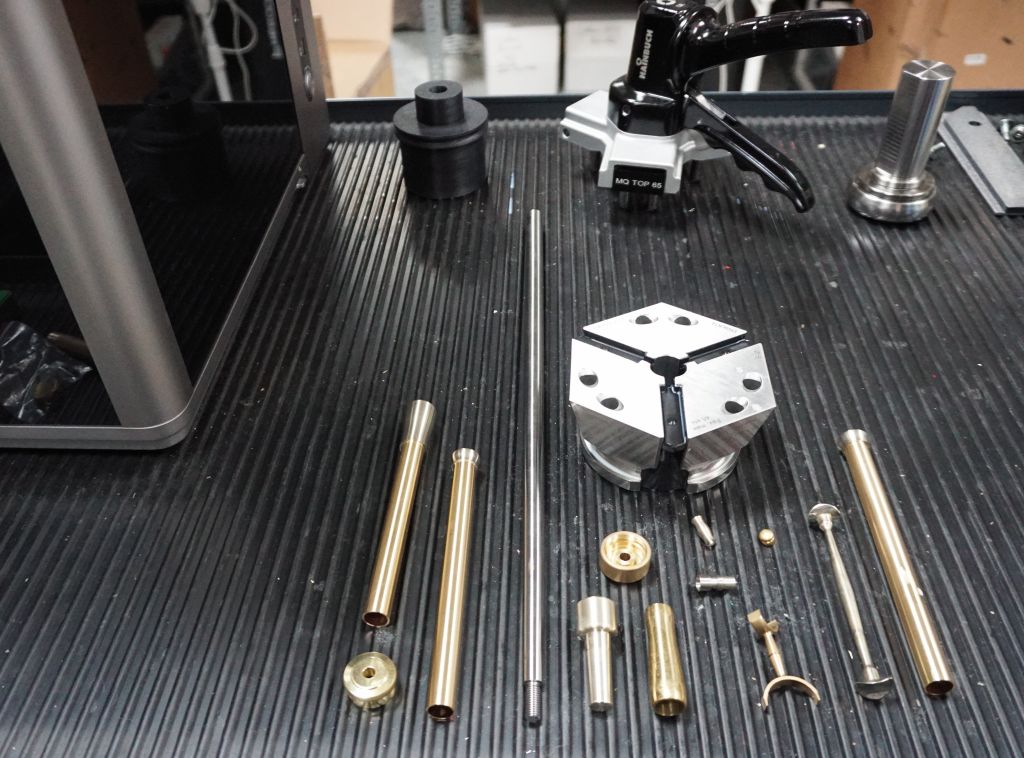
Compania dezvoltă și fabrică instrumente muzicale din metal proprii și concepe numeroase componente în mod autonom. „Vrem să ne dezvoltăm în continuare și să încercăm și lucruri care, pentru o companie de dimensiunea noastră, poate nu sunt evidente”, explică Daniel Kößling, maestru instrumentist de metal și el însuși trombonist activ. „Dacă avem o idee pentru o componentă, dorim să o putem implementa noi înșine și să nu depindem de existența unei piese standard potrivite undeva.”
Se produc piese unice și serii mici de până la 100 de bucăți. Se prelucrează în principal metale neferoase, cum ar fi alamă și cupru, dar și titan, oțel, oțel inoxidabil și oțeluri tratate. Gama variază de la material solid până la tuburi extrem de subțiri, cu grosimi ale pereților de doar 0,35 milimetri.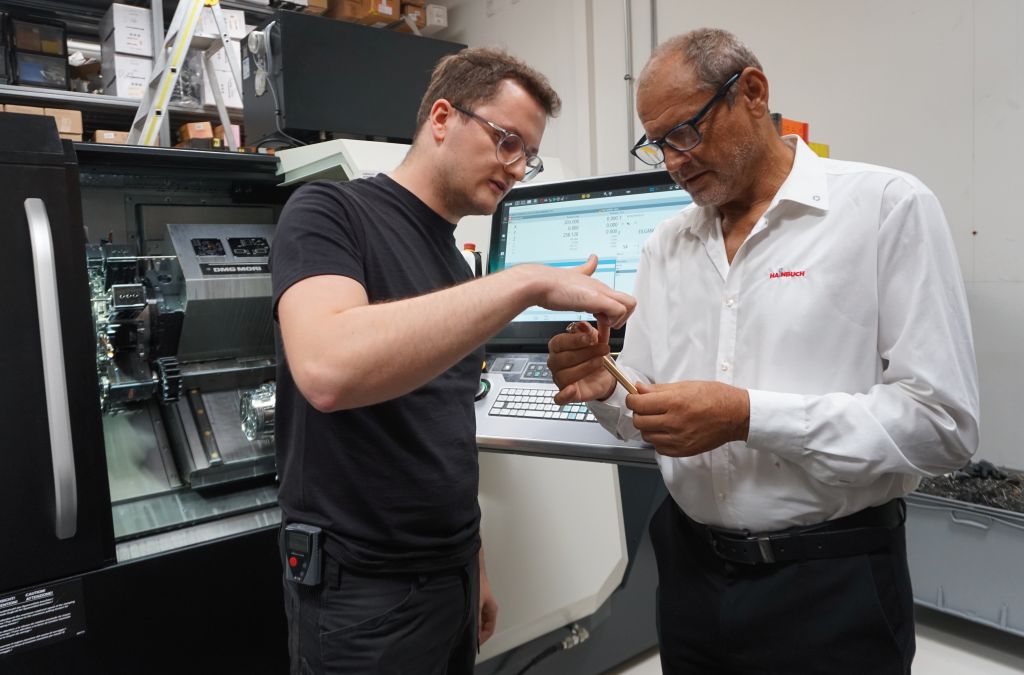
Mașină nouă – cerințe noi pentru tehnica de prindere
Prin achiziția unui DMG CTX 350 acum aproximativ un an, Muzikhaus Beck a făcut pasul de la prelucrarea convențională predominantă la fabricația modernă CNC. DMG a adus Hainbuch ca furnizor de dispozitive de prindere cu un mandrină Spanntop. După o vizită la standul Hainbuch la AMB, echipa a decis însă să opteze pentru mandrina compactă Toplus mini.
Decisive were the low disturbance contour, the high achievable speeds of up to 5,500 min⁻¹, the insensitivity to contamination, and the flexibility provided by different clamping heads and adaptations. Axial pull or axial fix versions are used on the main and counter spindle. For larger clamping diameters, a jaw module complements the system.
„Într-un astfel de spectru de piese, un dispozitiv de prindere trebuie să fie sigur și rigid, dar în același timp flexibil“, explică consultantul Hainbuch, Uwe Fischer. „Geometria hexagonală de prindere a Toplus asigură o rigiditate și o forță de prindere ridicate. În același timp, utilizatorul poate reacționa rapid la noi piese de prelucrat cu diferite capete de prindere și adaptoare.“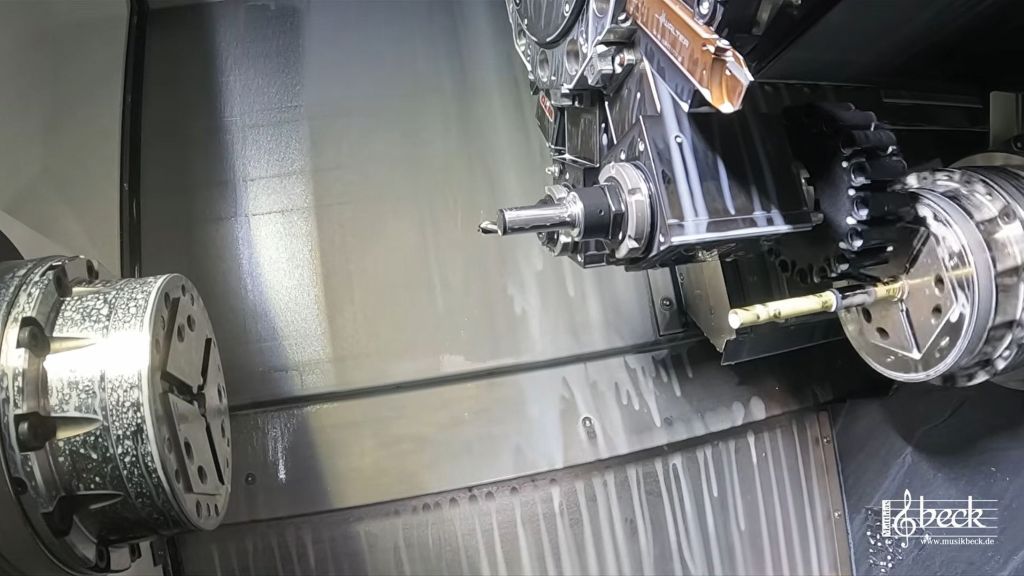
Fixare sigură, fără a lăsa urme.
În mod deosebit provocatoare sunt componentele instrumentelor cu pereți subțiri și sensibile la deformare. O forță de strângere prea mare le poate deforma, iar una prea mică pune în pericol siguranța procesului. Muzica Beck utilizează, printre altele, tensiunea diferențială de presiune prin mașină și poate astfel să ajusteze forța de strângere la fiecare piesă de prelucrat.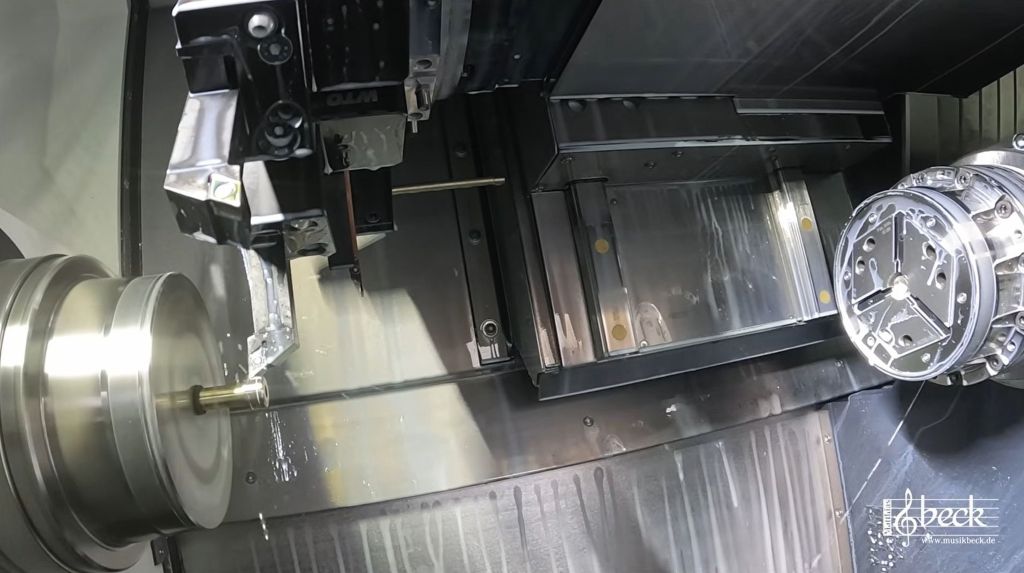
Pentru suprafețele sensibile, Musikhaus Beck utilizează capete de strângere cu găuri netede. Se dorește evitarea amprentelor de strângere, deoarece multe piese sunt doar lustruite manual după prelucrare și ulterior, de exemplu, sunt argintate sau aurite.
„Piesele noastre trebuie să fie fixate în siguranță, dar nu trebuie să fie deformată și să nu aibă urme de prindere“, explică Kößling. „Mai ales în cazul materialelor foarte subțiri sau moi, acest lucru este esențial. Pe scurt: Piesele ies acum pur și simplu foarte bine din mașină.“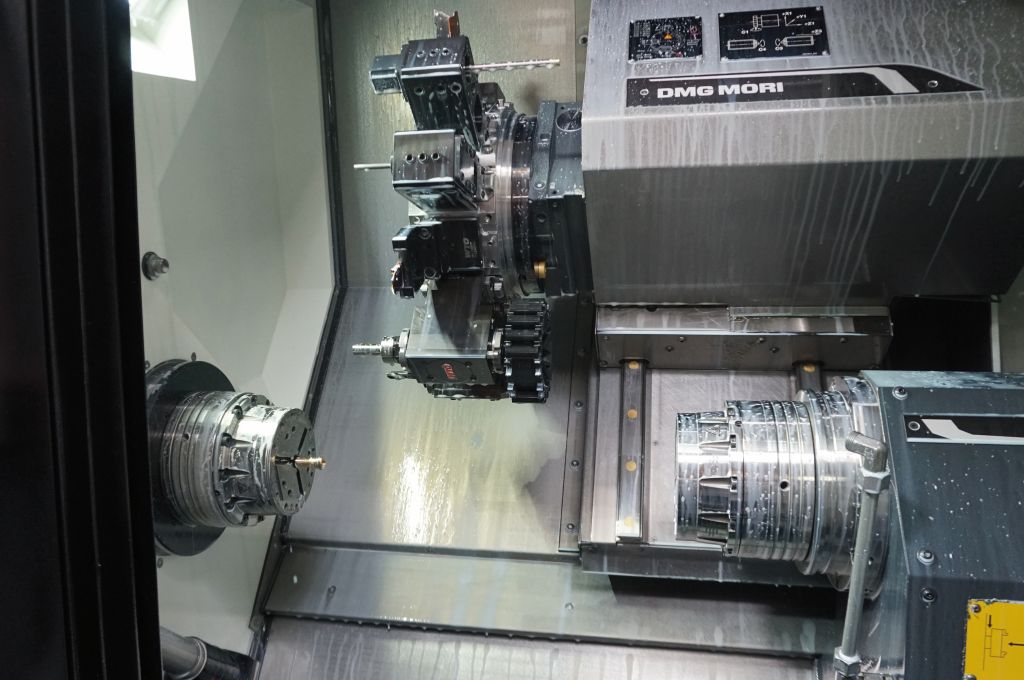
De la 45 la 15 minute
Cât de mare este diferența față de fabricația anterioară o arată în mod special un tub bucal. Pe mașina convențională, Muzikhaus Beck avea nevoie de aproximativ 45 de minute pentru aceasta. Astăzi, componenta este realizată pe CTX 350 în aproximativ 15 minute - o reducere a timpului de fabricație cu două treimi.
Piesa de lucru subțire, de aproximativ 17 centimetri lungime, este prelucrată în mai mulți pași pe mandrina principală și pe mandrina secundară. Inițial, materialul rotund este încărcat pe mandrina secundară și prelungit cu ajutorul unei ajutoare de încărcare auto-construite.
„La un piesă de lucru lungă și în același timp foarte subțire apar rapid vibrații“, explică Fischer. „Aici, Toplus își valorifică punctele forte datorită puterii și rigidității sale ridicate. Piesa de lucru este stabilizată direct la locul de prindere.“
Ulterior, piesa de prelucrat este susținută pe axa principală cu un vârf și continuă să fie prelucrată. Pentru anumite etape de prelucrare, tubul subțire este umplut suplimentar cu lichid pentru a-l stabiliza și a reduce vibrațiile.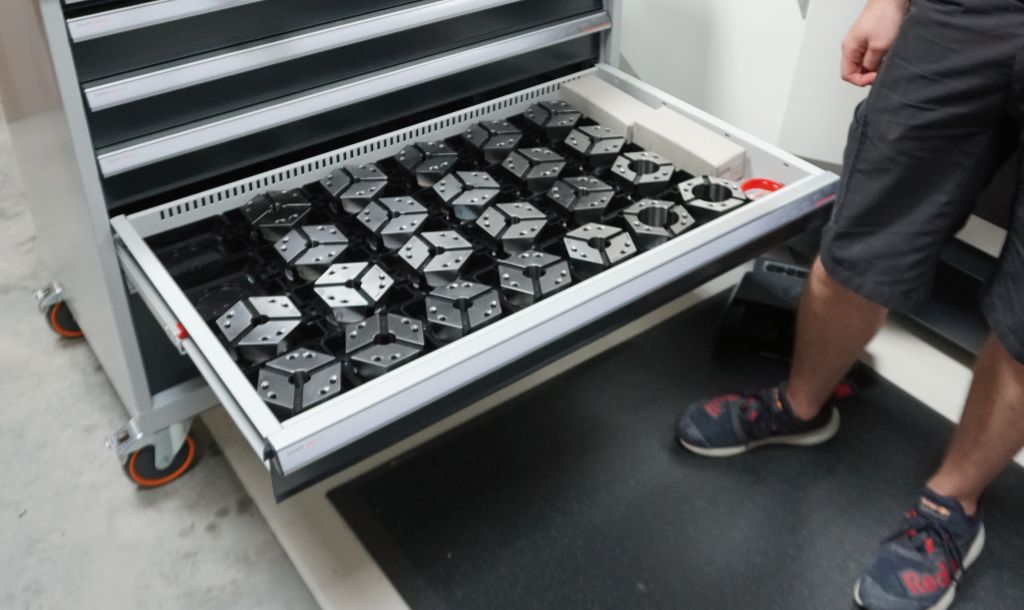
O altă caracteristică: În funcție de execuție, tubul bucal are un diametru între 10,4 și 12 milimetri. Pentru a putea folosi totuși același cap de strângere cu un diametru de strângere de 15 milimetri, mașina aplică automat un inel de reducere pe piesa de prelucrat. Conturul exterior și conul interior sunt apoi prelucrate complet – întregul proces se desfășoară astfel pe o singură mașină.
„Suntem astăzi incredibil de flexibili“, spune Kößling. „Putem produce piese foarte diferite și putem testa rapid idei noi. Exact asta este esențial pentru noi.“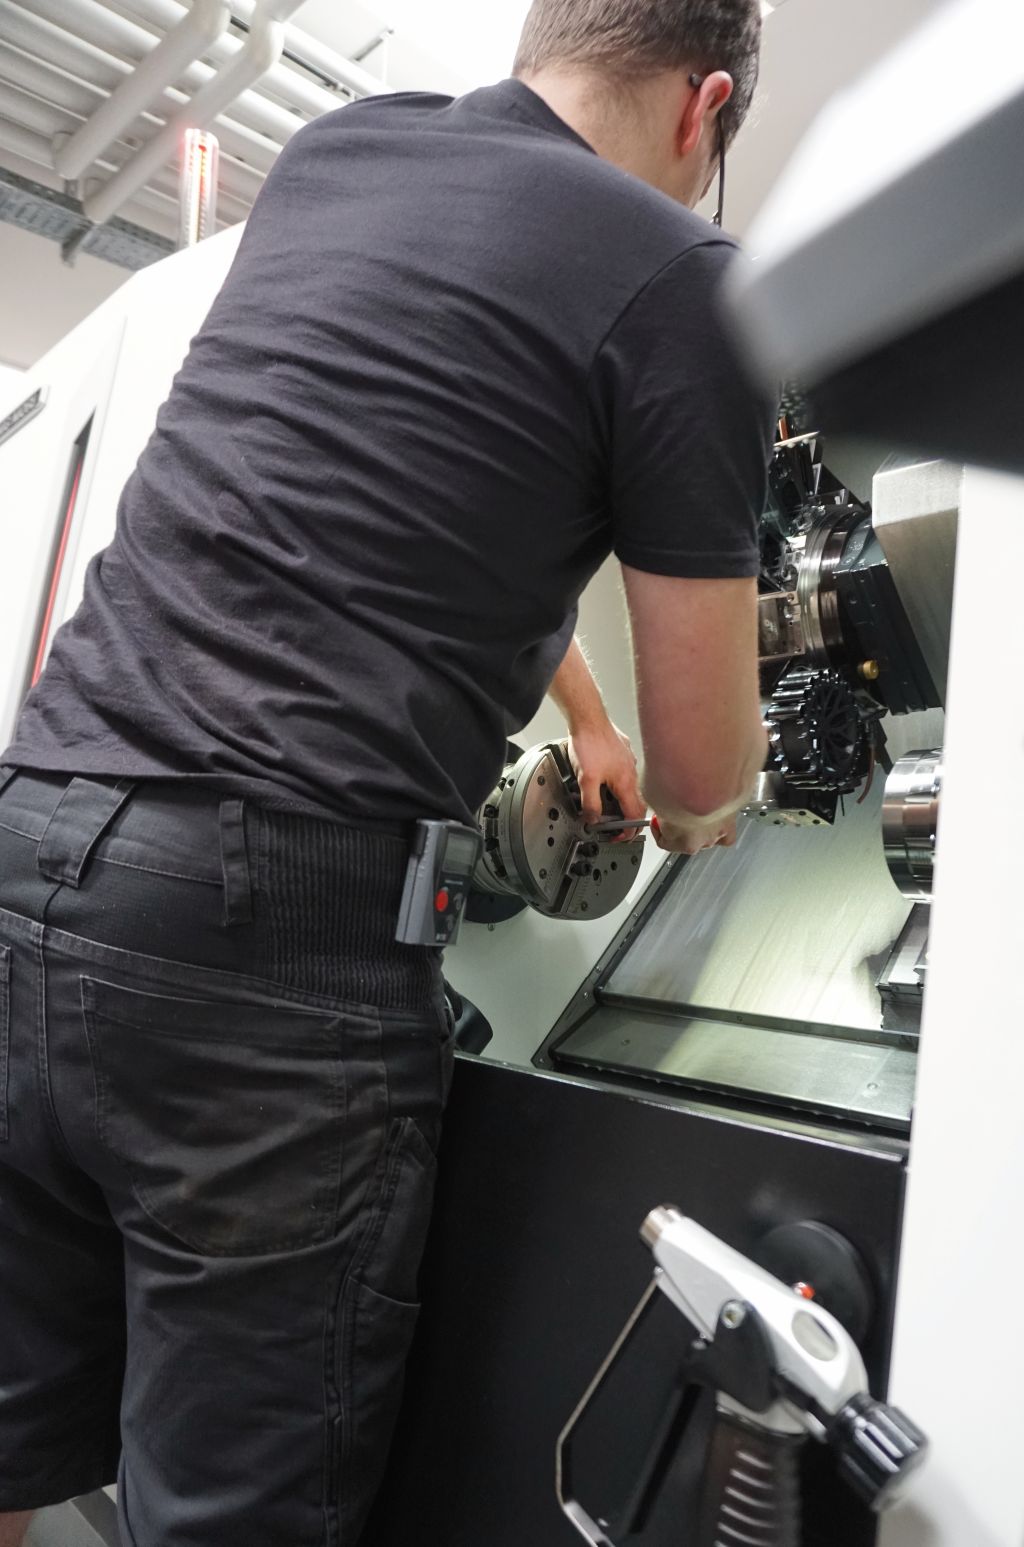
În două minute de la piesa de instrument la unealtă
CTX 350 nu produce doar componente pentru instrumente. Muzica Beck fabrică de asemenea multe unelte necesare, cum ar fi forme pentru fabricarea pieselor sonore.
Deoarece aceste unelte au diametre mai mari, un modul de prindere din sistemul Hainbuch completează Toplus mini. Acesta se montează direct în mandrina existentă, în locul capului de prindere. Schimbarea pentru zona de prindere mai mare durează aproximativ două minute, iar alinierea nu este necesară.
„Exact aici se arată gândirea sistemică“, explică Fischer. „Dispozitivul de fixare de bază rămâne pe mașină. În loc să se schimbe și să se realinieze întreaga mandrină, se folosește doar adaptoarea potrivită.“
De asemenea, Musikhaus Beck produce singur conuri conice lungi pentru fabricarea țevilor. În acest proces, CTX 350 este utilizat aproape ca un automat de prelucrare lungă: materialul trece prin capul de prindere și este susținut acolo. Spindelul secundar îl trage în direcția Z din mijlocul de prindere, în timp ce revolverul se deplasează în direcția X și creează conturul conic. Astfel, pe aceeași mașină nu numai că se produc componentele instrumentelor, ci și uneltele pentru fabricarea acestora.
Meșteșug și producție modernă sub același acoperiș
Pentru Musikhaus Beck, noua soluție de producție înseamnă, așadar, mult mai mult decât timpi mai scurți de mașină. Piesele individuale, prototipurile și micile serii pot fi fabricate pe termen scurt, iar ideile noi pot fi testate și dezvoltate direct.
În alegerea partenerilor, compania se bazează în mod conștient pe furnizori din regiune. Drumurile scurte și o asistență directă au fost, de asemenea, aspecte importante în decizia de a colabora cu Hainbuch.
La Musikhaus Beck, meșteșugul tradițional, experiența muzicienilor activi și tehnologia modernă de fabricație se întâlnesc. Și uneori, progresul poate fi măsurat foarte simplu: un tub bucal care înainte necesita 45 de minute este acum gata în aproximativ 15 minute.
Contact:


