

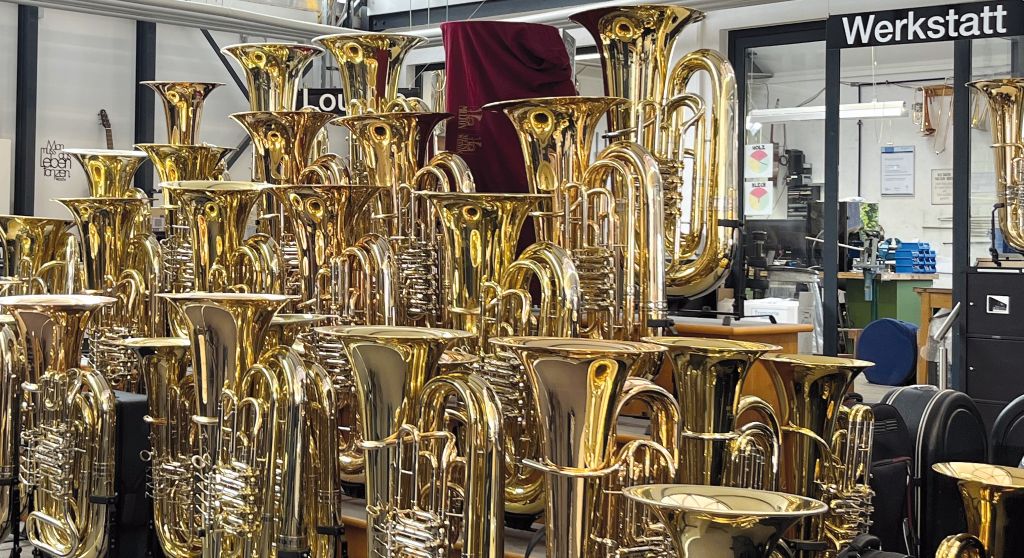
Izrada instrumenata je zanat, iskustvo i puno osjećaja. U glazbenoj kući Beck u Dettingenu an der Erms, modernoj CNC tehnologiji i fleksibilnim steznim sredstvima također pripadaju. Ova obiteljska tvrtka sama razvija i proizvodi brojne dijelove za svoje limene instrumente – od usnika preko vijaka i poklopaca do alata potrebnih za njihovu izradu. S DMG CTX 350 i steznom tehnologijom Hainbuch, proizvodnja je danas znatno brža i fleksibilnija.
Vlastite ideje umjesto standardnih proizvoda
Glazbena kuća Beck osnovana je 1975. godine i danas spaja savjetovanje, prodaju i izradu instrumenata pod jednim krovom. U vlastitoj majstorskoj radionici rade stručni savjetnici i proizvođači instrumenata, koji su sami aktivni glazbenici i stoga točno znaju na što treba obratiti pažnju kod instrumenta.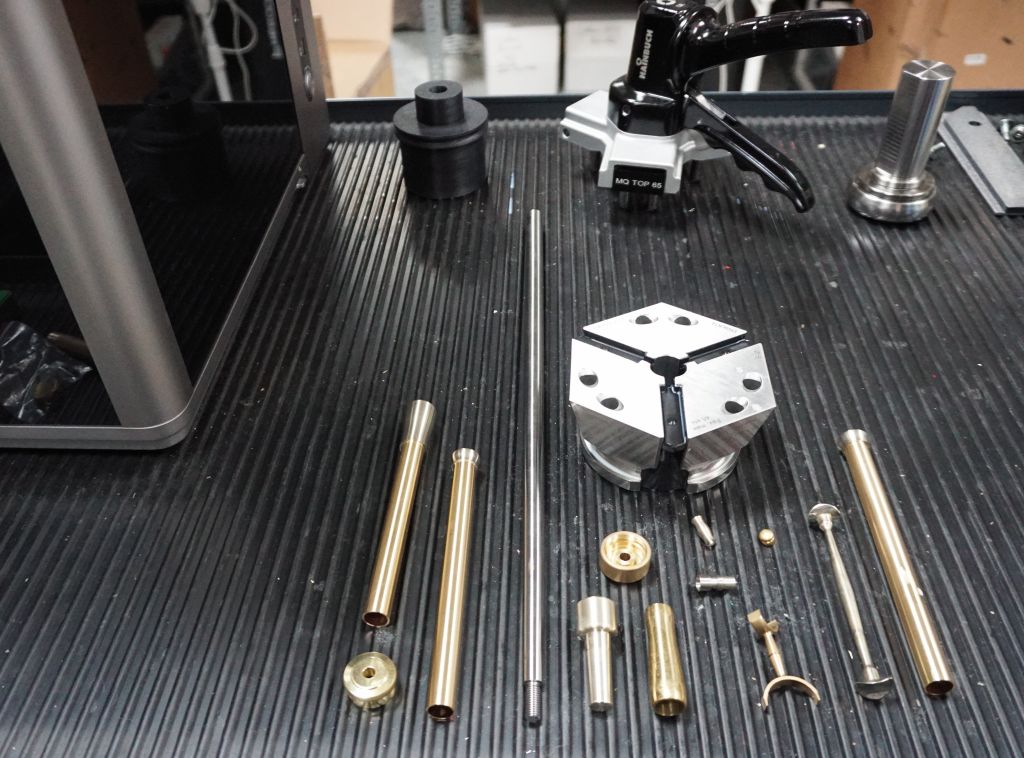
Tvrtka razvija i proizvodi vlastite limene puhačke instrumente te sama konstruira brojne dijelove. "Želimo se dalje razvijati i isprobati stvari koje možda nisu uobičajene za tvrtku naše veličine", objašnjava Daniel Kößling, majstor izrade metalnih puhačkih instrumenata i aktivni pozavnist. "Ako imamo ideju za neki dio, želimo je moći sami realizirati i ne želimo biti ovisni o tome postoji li negdje odgovarajući standardni dio."
Proizvode se pojedinačni dijelovi i male serije do 100 komada. Obrada se prvenstveno vrši na obojenim metalima poput mesinga i bakra, ali i na titanu, čeliku, nehrđajućem čeliku i kaljenim čelicima. Raspon se kreće od punog materijala do ekstremno tankostijenih cijevi sa debljinama stijenki od samo 0,35 milimetara.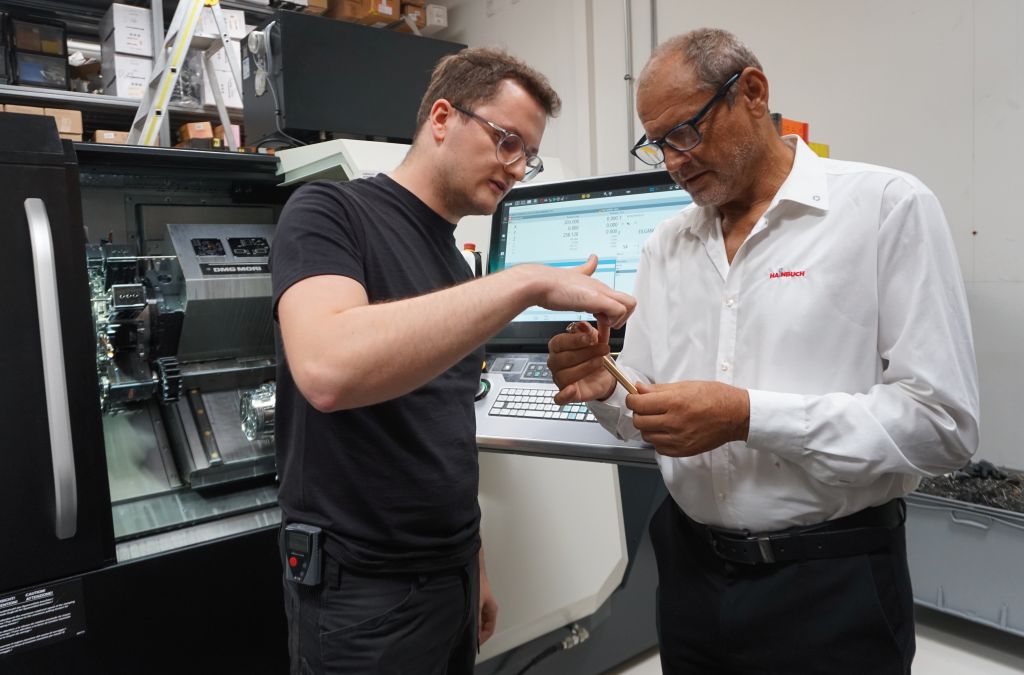
Nova mašina – nove zahtjeve za steznu tehniku
Kupnjom DMG CTX 350 prije otprilike godinu dana, glazbena kuća Beck napravila je korak od pretežno konvencionalne obrade okretanjem prema modernoj CNC proizvodnji. DMG je u igru uveo Hainbuch kao dobavljača steznih sredstava s steznim čeljustima Spanntop. Međutim, nakon posjeta Hainbuchovom izložbenom štandu na AMB-u, tim se odlučio za kompaktno Toplus mini stezno čeljust.
Odlučujući su bili mali ometajući konturi, visoke dostižne brzine do 5.500 min⁻¹, otpornost na onečišćenje i fleksibilnost kroz različite stezne glave i adaptacije. Na glavnoj i kontra vretenu koriste se Axzug ili Axfix izvedbe. Za veće promjere stezanja, sustav se dopunjuje modulom za čeljusti.
„Kod takvog spektra dijelova, stezno sredstvo mora sigurno i čvrsto držati, a istovremeno ostati fleksibilno“, objašnjava Hainbuchov savjetnik Uwe Fischer. „Šesterokutna stezna geometrija Toplus osigurava visoku čvrstoću i držnu snagu. Istovremeno, korisnik može brzo reagirati na nove radne komade s različitim steznim glavama i adaptacijama.“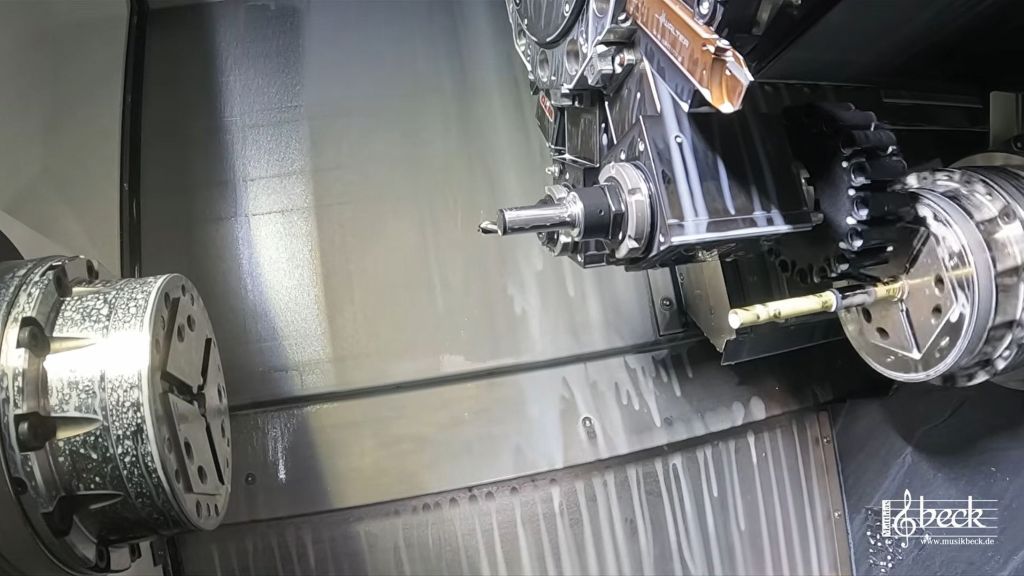
Sigurno stegnuti, bez ostavljanja tragova
Posebno zahtjevni su tankozidni i osjetljivi na deformacije dijelovi instrumenata. Previše sile stezanja može ih deformirati, a premalo ugrožava sigurnost procesa. Stoga tvrtka Musikhaus Beck koristi, između ostalog, diferencijalni tlak preko stroja i može prilagoditi silu stezanja na odgovarajući radni komad.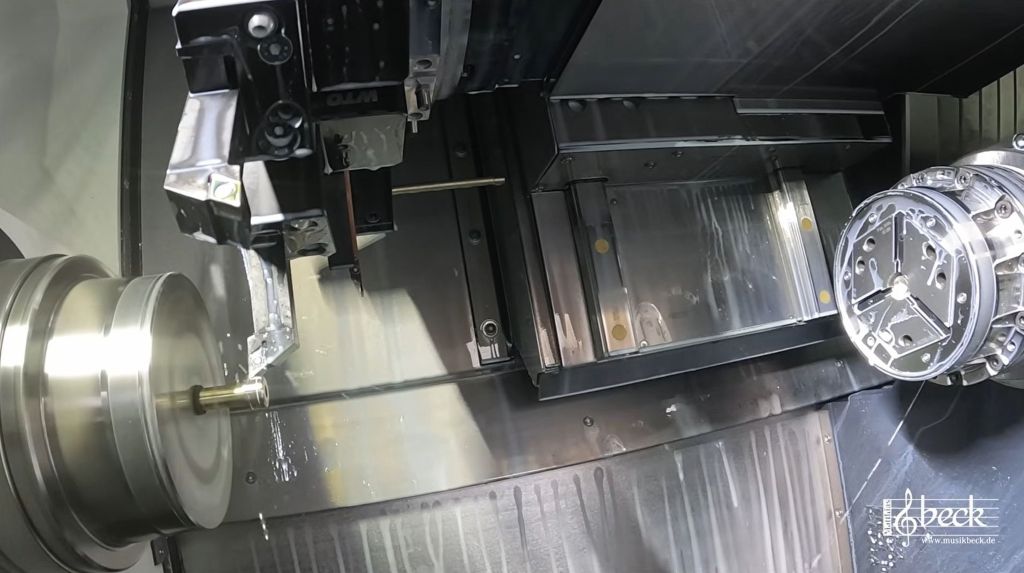
Za osjetljive površine, glazbena kuća Beck koristi stezne glave s glatkom bušotinom. Treba izbjegavati tragove stezanja, jer se mnogi dijelovi nakon obrade samo ručno poliraju, a zatim, na primjer, srebrne ili zlatne.
„Naši dijelovi moraju biti sigurno stegnuti, ali ne smiju biti deformirani niti dobiti tragove stezanja“, objašnjava Kößling. „Posebno kod vrlo tankih ili mekih materijala to je presudno. Ukratko: Dijelovi sada jednostavno izlaze iz stroja nevjerojatno dobro.“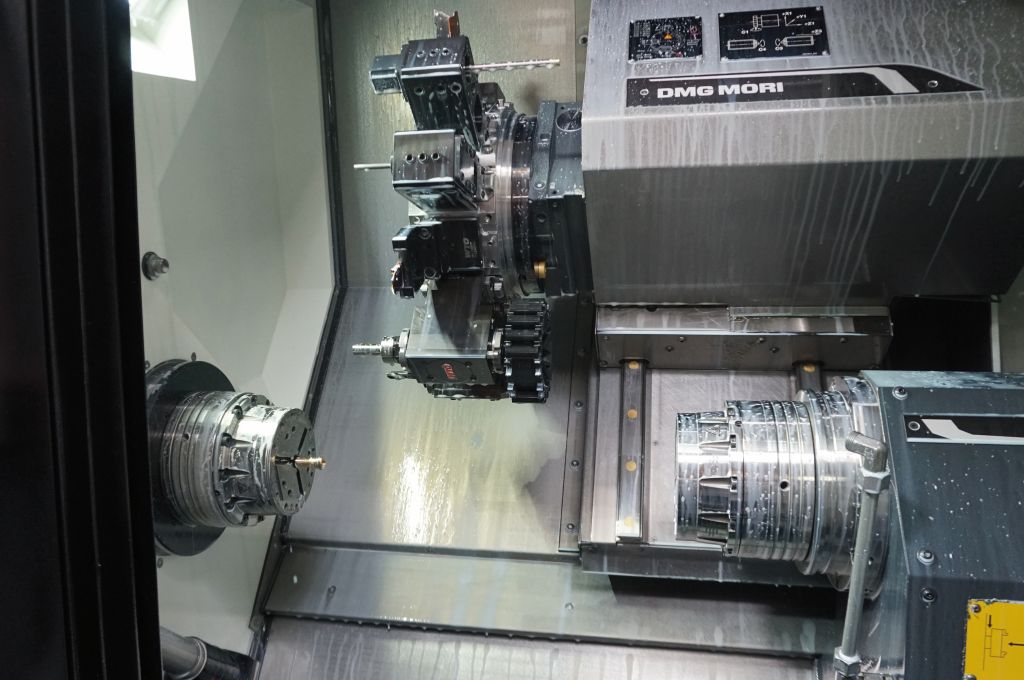
Od 45 do 15 minuta
Koliko je velika razlika u odnosu na raniju proizvodnju, posebno pokazuje usnik. Na konvencionalnoj mašini, Muzikhaus Beck je za to trebalo oko 45 minuta. Danas se komponenta na CTX 350 izrađuje za otprilike 15 minuta – smanjenje vremena proizvodnje za dvije trećine.
Dulji radni komad od oko 17 centimetara, tanak je i obrađuje se u nekoliko koraka na glavnoj i kontra vretenu. Prvo se okrugli materijal pomoću samostalno konstruirane pomoći za utovar stavlja na kontra vreteno i prethodno se produžava.
„Kod dugog i istovremeno vrlo tankog radnog komada brzo nastaju vibracije“, objašnjava Fischer. „Ovdje Toplus sa svojom visokom držačkom snagom i krutosti pokazuje svoje prednosti. Radni komad se stabilizira direktno na mjestu stezanja.“
Nakon toga se radni komad potpora na glavnoj vreteno s vrhom i dalje obrađuje. Za pojedine korake obrade tankozidna cijev se dodatno puni tekućinom kako bi se dodatno stabilizirala i smanjile vibracije.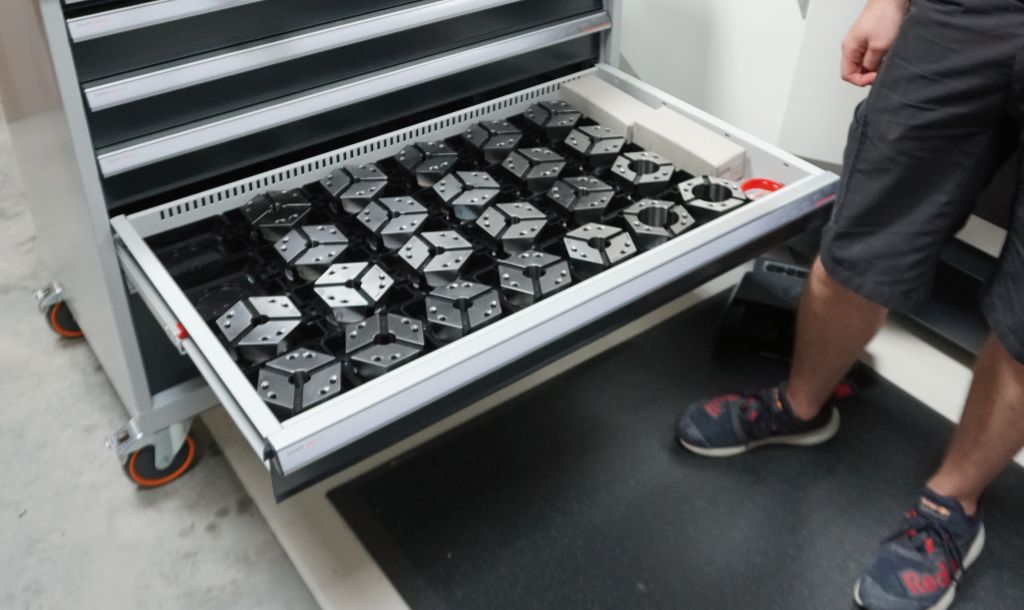
Još jedna posebnost: Ovisno o izvedbi, usnik ima promjer između 10,4 i 12 milimetara. Kako bi se ipak uvijek mogao koristiti isti stezni glava s promjerom stezanja od 15 milimetara, stroj automatski postavlja redukcijsku čahuru na radni komad. Vanjski kontur i unutarnji konus se zatim dovršavaju – cijeli proces se odvija na jednom stroju.
„Danas smo nevjerojatno fleksibilni“, kaže Kößling. „Možemo proizvoditi vrlo različite dijelove i brzo isprobavati nove ideje. To je za nas ključno.“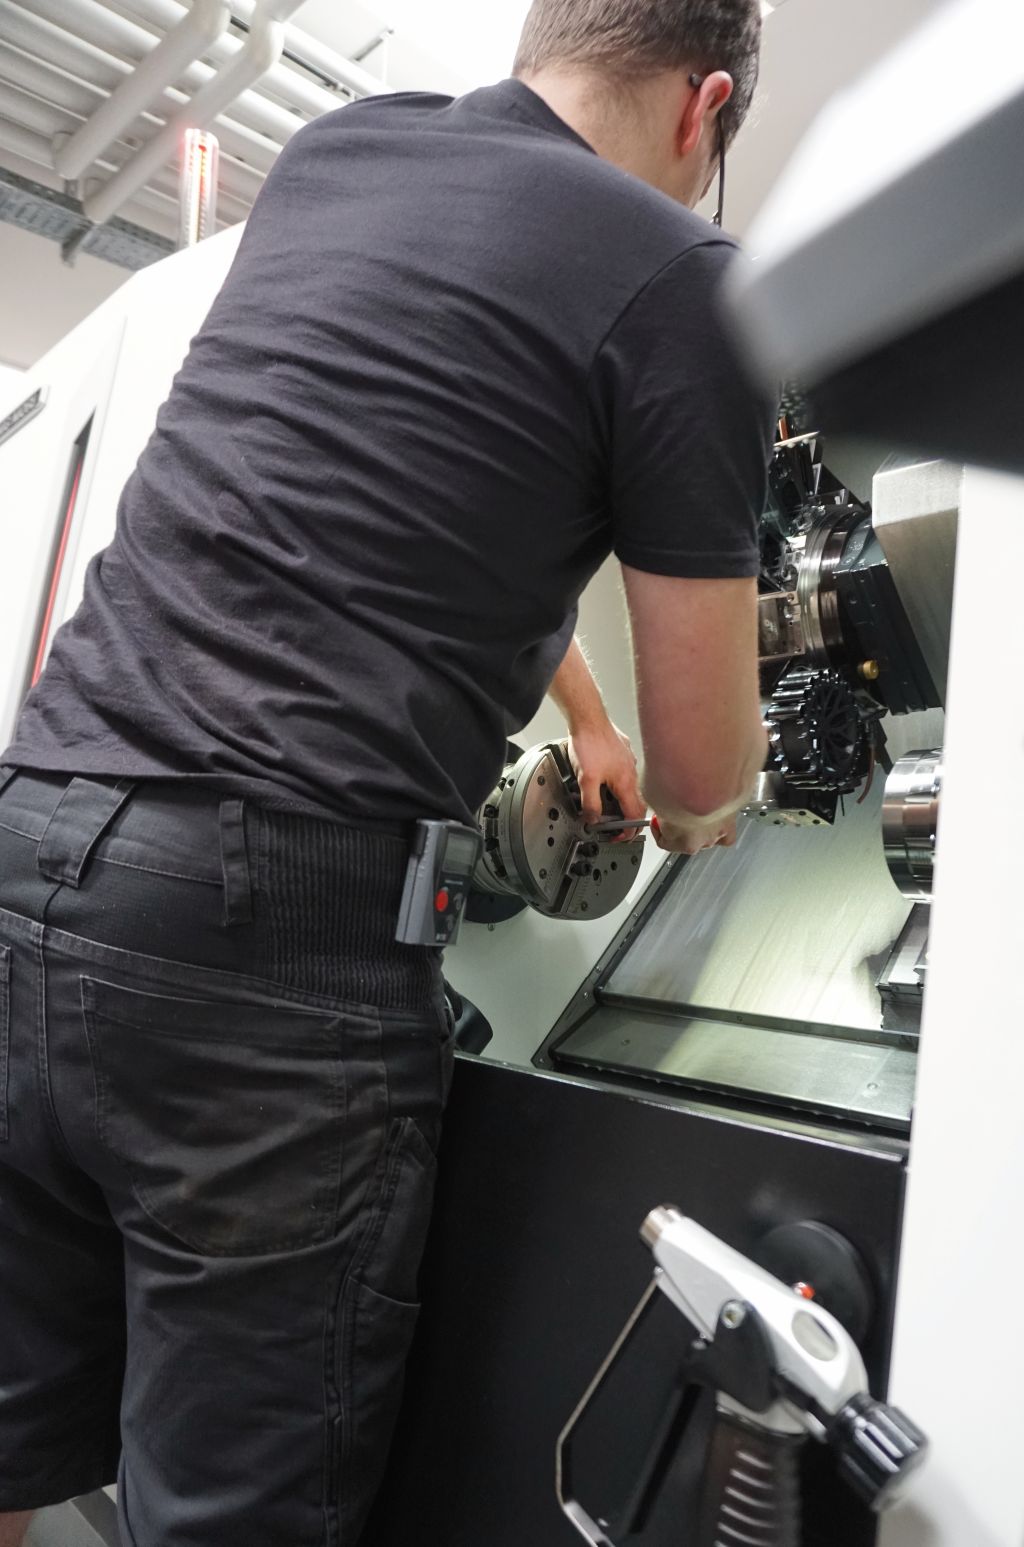
U dvije minute od dijela instrumenta do alata
CTX 350 ne proizvodi samo dijelove za instrumente. Glazbena kuća Beck također sama proizvodi mnoge potrebne alate, poput kalupa za izradu zvučnih dijelova.
Budući da ovi alati imaju veće promjere, modul za stezanje iz Hainbuch sustava dopunjuje Toplus mini. Ugrađuje se umjesto steznog glave izravno u postojeću steznu čeljust. Promjena na veći raspon stezanja traje otprilike dvije minute, a poravnavanje nije potrebno.
„Upravo ovdje se pokazuje sustavni pristup“, objašnjava Fischer. „Osnovno stezno sredstvo ostaje na stroju. Umjesto da se cijela stezna glava preuređuje i ponovno usmjerava, koristi se samo odgovarajuća adaptacija.“
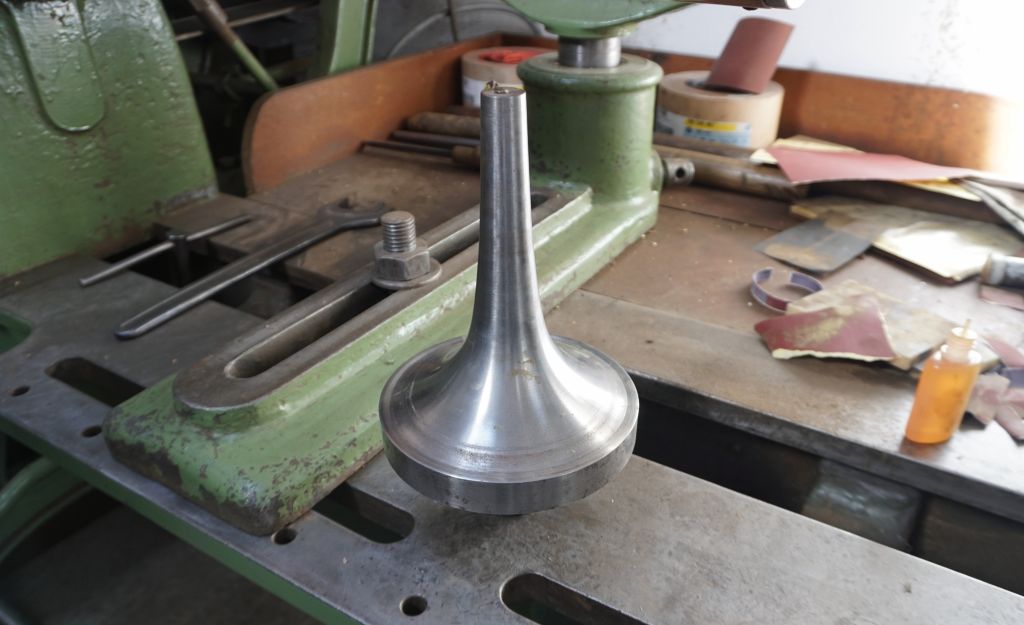
Također, dugih koničnih vrhova za proizvodnju cijevi, Musikhaus Beck proizvodi samostalno. Pri tome se CTX 350 koristi gotovo kao dugodimenzionalni automat: materijal prolazi kroz stezni glavu i tamo se podupire. Protuspin se povlači u Z-smjeru iz steznog sredstva, dok se revolver pomiče u X-smjeru i stvara konični kontur. Tako se na istoj mašini ne proizvode samo dijelovi instrumenata, već i alati za njihovu proizvodnju.
Obrtnička vještina i moderna proizvodnja pod jednim krovom
Za Musikhaus Beck nova proizvodna rješenja znače daleko više od kraćih vremena obrade. Dijelovi, prototipovi i male serije mogu se brzo proizvesti, nove ideje odmah isprobati i dalje razvijati.
Pri odabiru svojih partnera tvrtka također svjesno bira dobavljače iz regije. Kratke udaljenosti i izravna podrška bili su važni aspekti i pri odluci za Hainbuch.
Tako se u Musikhaus Beck susreću tradicionalna zanatska vještina, iskustvo aktivnih glazbenika i moderna proizvodna tehnologija. A ponekad se napredak može jednostavno mjeriti: Usta cijevi koja je nekada trebala 45 minuta sada je gotova za otprilike 15 minuta.
Kontakt:


