

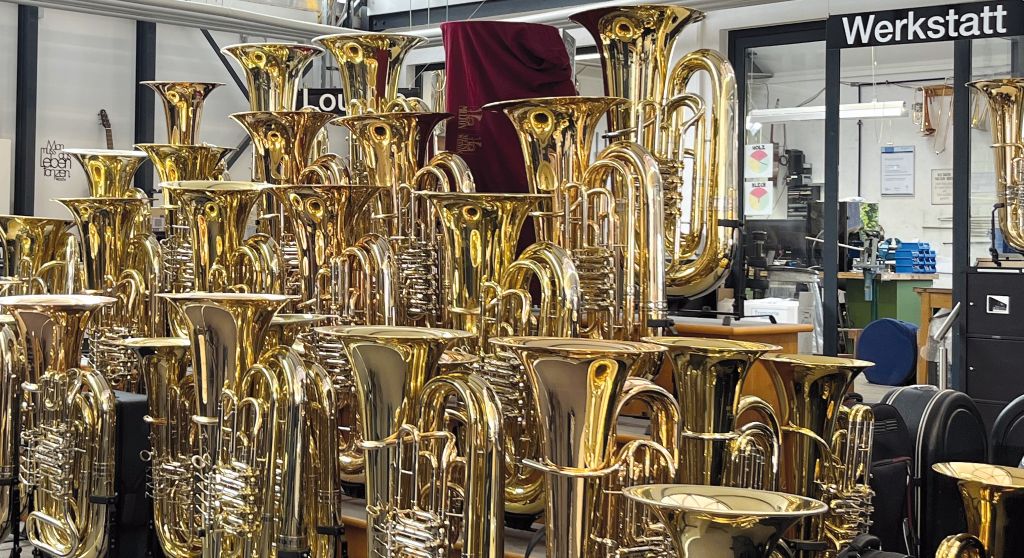
Enstrüman yapımı, zanaat, deneyim ve çokça his gerektirir. Ancak Dettingen an der Erms'teki Beck Müzik Evi'nde artık modern CNC teknolojisi ve esnek sıkıştırma araçları da buna dahil. Sahipli bir şirket olan bu firma, bakır nefesli enstrümanları için birçok parçayı kendisi geliştirip üretiyor - ağız borusundan vidalara ve kapaklara, bunların üretimi için gereken aletlere kadar. Bir DMG CTX 350 ve Hainbuch'un sıkıştırma teknolojisi ile üretim bugün çok daha hızlı ve esnek hale geldi.
Kendi fikirler standart ürünler yerine
Müzik Evi Beck 1975 yılında kuruldu ve bugün danışmanlık, satış ve enstrüman yapımını tek çatı altında birleştiriyor. Kendi ustalık atölyesinde, aktif müzisyen olan uzman danışmanlar ve enstrüman yapımcıları çalışıyor ve bu nedenle bir enstrümanda neye dikkat edilmesi gerektiğini çok iyi biliyorlar.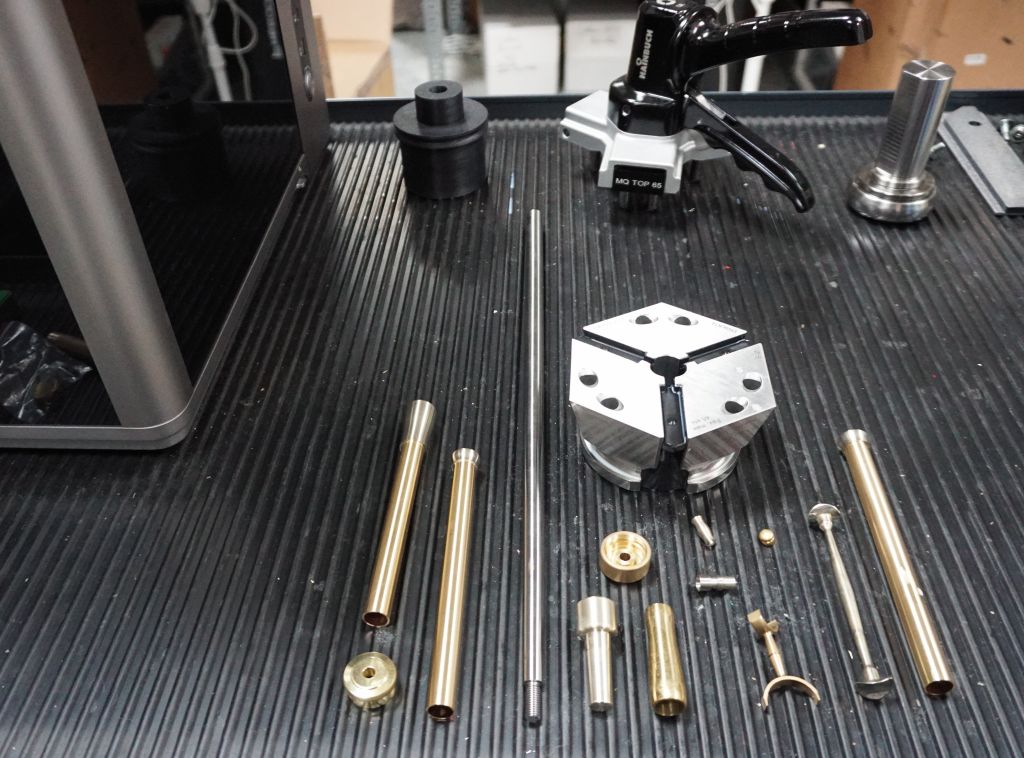
Şirket, kendi metal üfleme enstrümanlarını geliştiriyor ve üretiyor ve birçok bileşeni kendisi tasarlıyor. "Kendimizi geliştirmek ve belki de büyüklüğündeki bir işletme için sıradan olmayan şeyleri denemek istiyoruz," diyor Daniel Kößling, metal üfleme enstrümanı ustası ve aktif bir tromboncu. "Bir bileşen için bir fikrimiz olduğunda, bunu kendimiz gerçekleştirebilmek istiyoruz ve uygun bir standart parça olup olmadığına bağımlı olmak istemiyoruz."
Tek parça ve 100 adede kadar küçük seri üretimi yapılmaktadır. Özellikle pirinç ve bakır gibi renkli metaller işlenmektedir, ancak titanyum, çelik, paslanmaz çelik ve ısıl işlem görmüş çelikler de işlenmektedir. Ürün yelpazesi, tam malzemeden yalnızca 0,35 milimetre kalınlığında son derece ince duvarlı borulara kadar uzanmaktadır.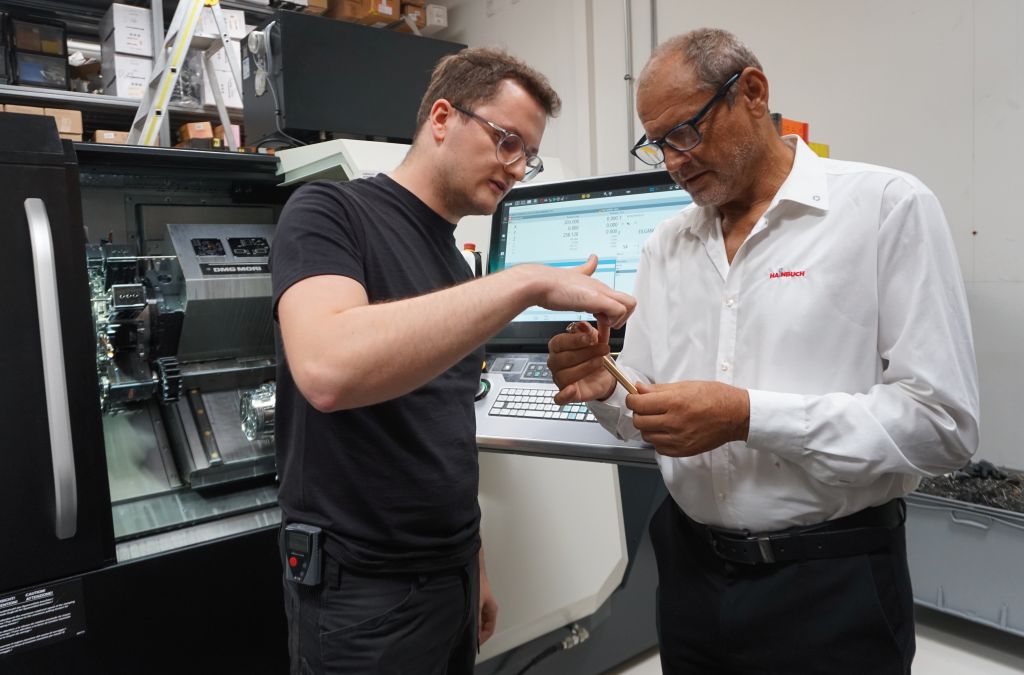
Yeni makine - sıkıştırma teknolojisine yeni gereksinimler
Bir yıl önce DMG CTX 350 satın alarak Musikhaus Beck, ağırlıklı olarak konvansiyonel torna işleme yöntemlerinden modern CNC üretime geçiş yaptı. DMG, Hainbuch'u bir sıkıştırma aracı tedarikçisi olarak Top Spanntop sıkıştırma mandreni ile devreye soktu. Ancak AMB'deki Hainbuch fuar standını ziyaret ettikten sonra ekip, kompakt Toplus mini sıkıştırma mandrenini tercih etti.
Belirleyici olan, düşük rahatsızlık konturu, 5.500 devir/dakikaya kadar ulaşılabilen yüksek devir sayıları, kirlenmelere karşı duyarsızlık ve farklı sıkıştırma başlıkları ile adaptasyonlar sayesinde sağlanan esneklikti. Ana ve karşı milde aks çekme veya aks sabitleme versiyonları kullanılmaktadır. Daha büyük sıkıştırma çapları için bir çene modülü sistemi tamamlamaktadır.
"Bu tür bir parça yelpazesinde, bir sıkıştırma aracının güvenli ve sert tutması ve aynı zamanda esnek kalması gerekir," diyor Hainbuch danışmanı Uwe Fischer. "Toplus'un altıgen sıkıştırma geometrisi yüksek sertlik ve tutma gücü sağlar. Aynı zamanda kullanıcı, farklı sıkıştırma başlıkları ve adaptasyonlarla yeni iş parçalarına hızlı bir şekilde yanıt verebilir."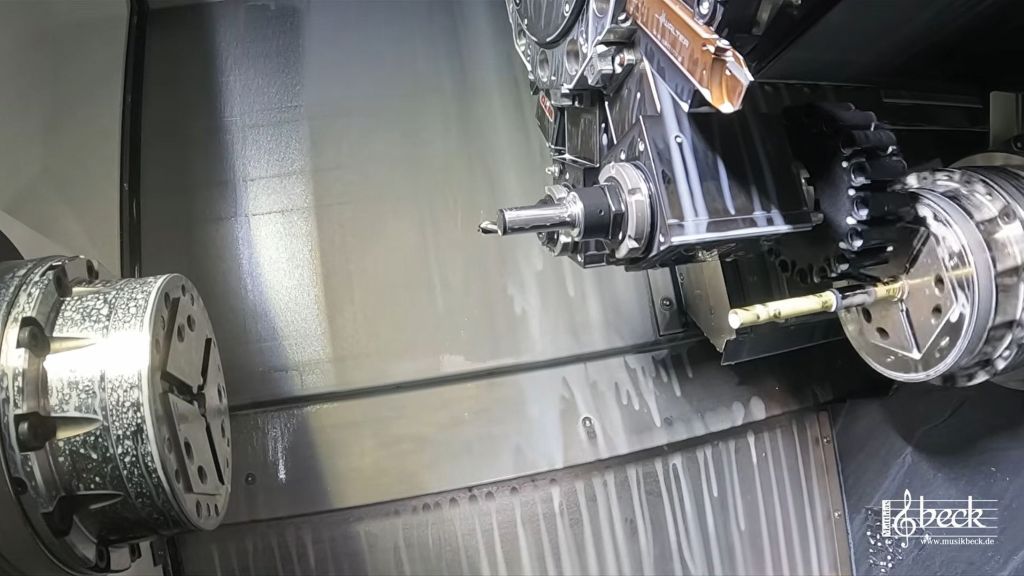
Güvenli bir şekilde sıkıştırmak, iz bırakmadan.
Özellikle ince duvarlı ve deformasyona duyarlı enstrüman parçaları oldukça zordur. Aşırı sıkıştırma gücü onları deformasyona uğratabilir, yetersiz güç ise süreç güvenliğini tehlikeye atar. Bu nedenle Musikhaus Beck, makine üzerindeki diferansiyel basınç gerilimini kullanmakta ve sıkıştırma gücünü ilgili iş parçasına göre ayarlamaktadır.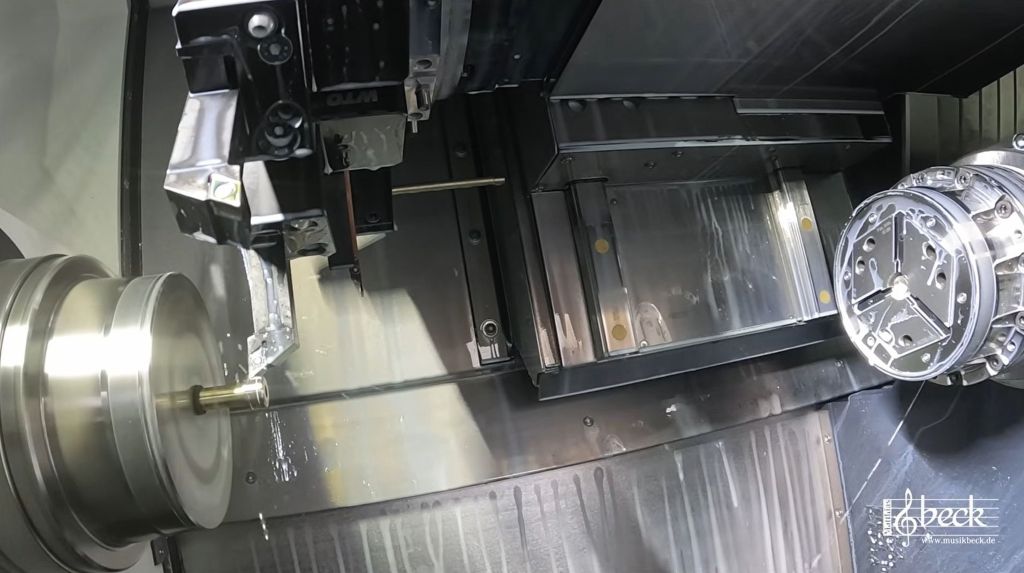
Hassas yüzeyler için Musikhaus Beck, düz delikli sıkıştırma başlıkları kullanmaktadır. Sıkıştırma izlerinin önlenmesi gerekmektedir, çünkü birçok parça işlendikten sonra sadece elle parlatılmakta ve ardından örneğin gümüşlenmekte veya altınlanmaktadır.
"Parçalarımız güvenli bir şekilde sıkıştırılmalı, ancak deforme olmamalı veya sıkıştırma izleri olmamalıdır," diyor Kößling. "Özellikle çok ince veya yumuşak malzemelerde bu kritik öneme sahiptir. Kısacası: Parçalar artık makinadan gerçekten harika çıkıyor."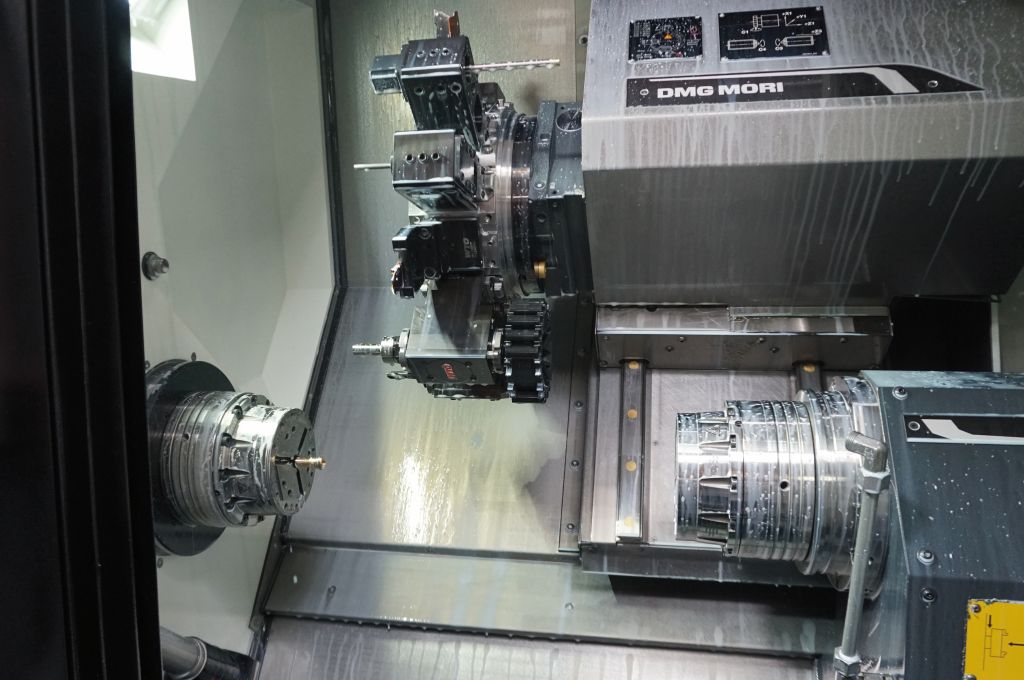
45 dakikadan 15 dakikaya
Geçmişteki üretimle arasındaki farkı, bir ağız borusu özellikle net bir şekilde gösteriyor. Geleneksel makinede, Musikhaus Beck bunun için yaklaşık 45 dakika harcıyordu. Bugün parça, CTX 350'de yaklaşık 15 dakikada üretiliyor - üretim süresinde üçte iki oranında bir azalma.
Yaklaşık 17 santimetre uzunluğundaki ince iş parçası, ana ve karşı milde birkaç aşamada işlenir. İlk olarak, yuvarlak malzeme, kendinden tasarlanan bir yükleme yardımı ile karşı mil üzerine yüklenir ve önceden uzatılır.
"Uzun ve aynı zamanda çok ince bir iş parçasında hızla titreşimler oluşur," diye açıklıyor Fischer. "Burada Toplus'un yüksek tutma gücü ve sertliği avantajlarını gösterir. İş parçası doğrudan sıkıştırma noktasında stabilize edilir."
Daha sonra iş parçası ana mil üzerinde bir uç ile desteklenir ve işlenmeye devam edilir. Bireysel işleme adımları için ince duvarlı boru ayrıca sıvı ile doldurulur, böylece daha fazla stabilize edilir ve titreşimler azaltılır.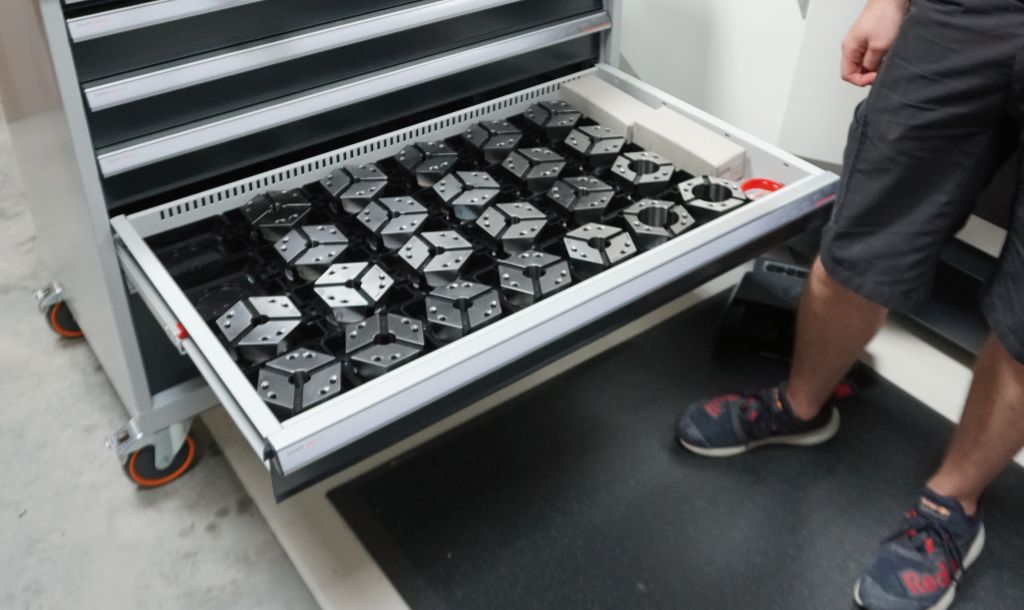
Bir diğer özellik: Uygulamaya bağlı olarak ağız borusunun çapı 10,4 ile 12 milimetre arasında değişmektedir. Yine de her zaman 15 milimetre sıkıştırma çapına sahip aynı sıkıştırma başlığının kullanılabilmesi için makine otomatik olarak iş parçasına bir azaltma halkası takmaktadır. Dış kontur ve iç koni daha sonra işlenir - tüm süreç böylece tek bir makinede gerçekleşir.
“Bugün son derece esnekiz,” diyor Kößling. “Çok farklı parçalar üretebiliyoruz ve yeni fikirleri hızlı bir şekilde deneyebiliyoruz. Bu bizim için kesinlikle belirleyici.”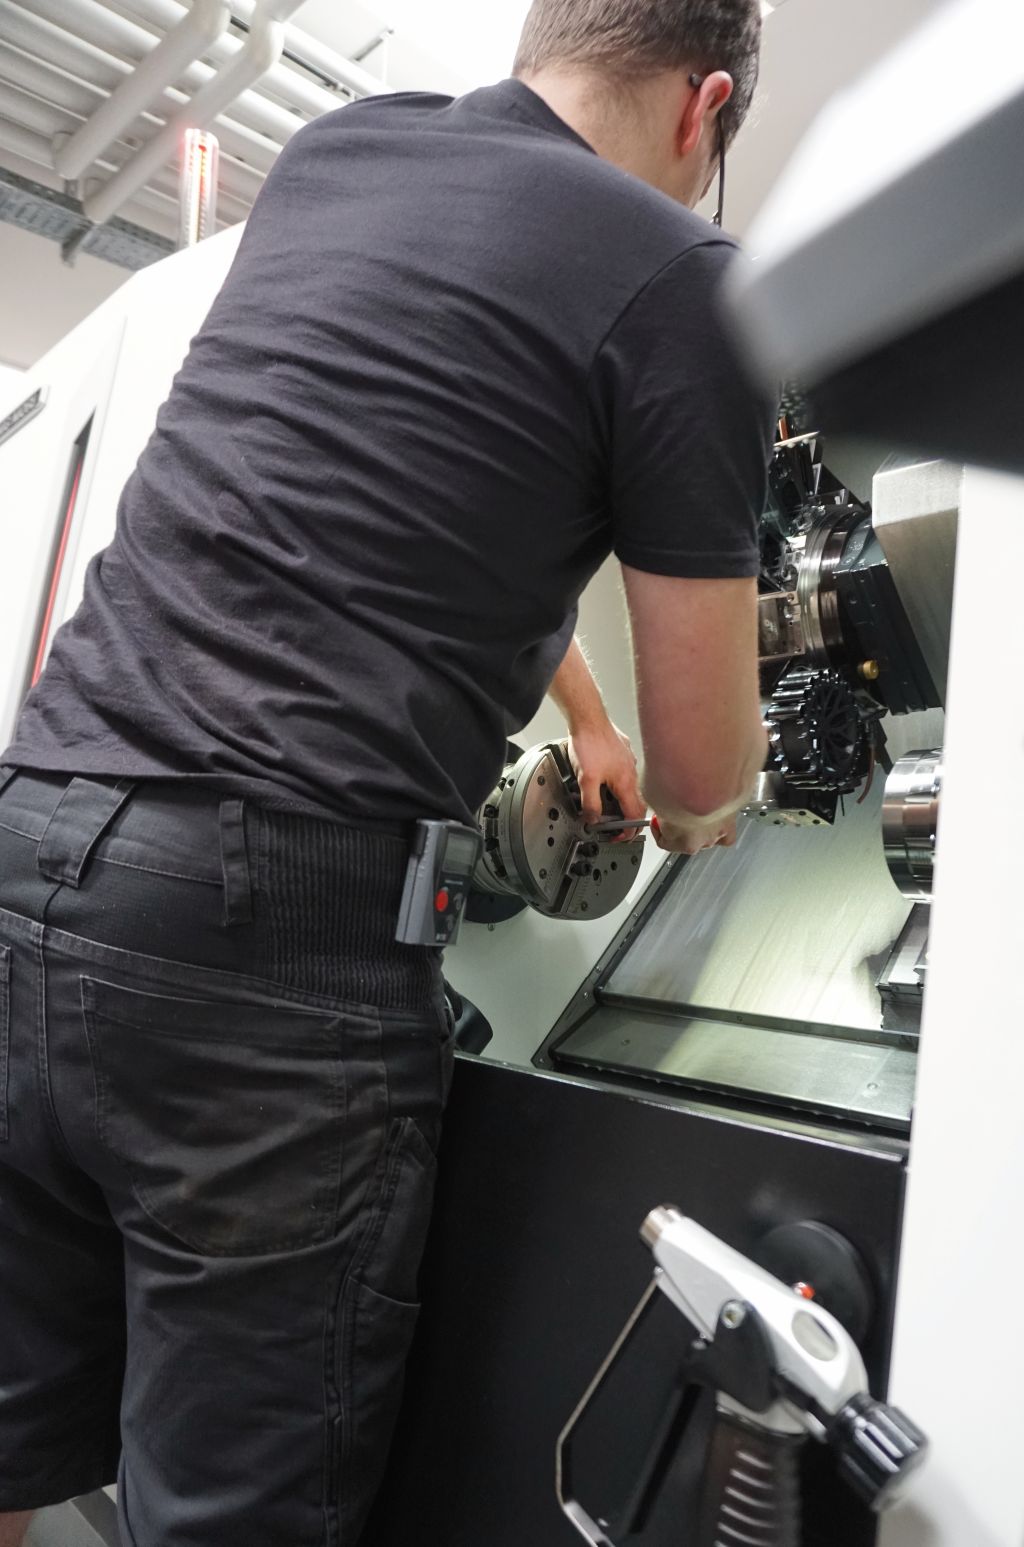
İki dakikada enstrüman parçasından araca
CTX 350 sadece enstrüman parçaları üretmekle kalmaz. Müzik evi Beck, aynı zamanda ses parçalarının üretimi için kalıplar gibi birçok gerekli aracı da kendisi üretmektedir.
Bu aletler daha büyük çaplara sahip olduğundan, Hainbuch sisteminden bir çene modülü Toplus mini'yi tamamlar. Mevcut sıkma mandrenine doğrudan sıkma başlığı yerine takılır. Daha büyük sıkma alanına geçiş yaklaşık iki dakika sürer, hizalama gerektirmez.
"Tam burada sistem düşüncesi kendini gösteriyor," diyor Fischer. "Temel sıkıştırma aracı makinede kalıyor. Tüm mandreni değiştirmek ve yeniden ayarlamak yerine, sadece uygun adaptör kullanılıyor."
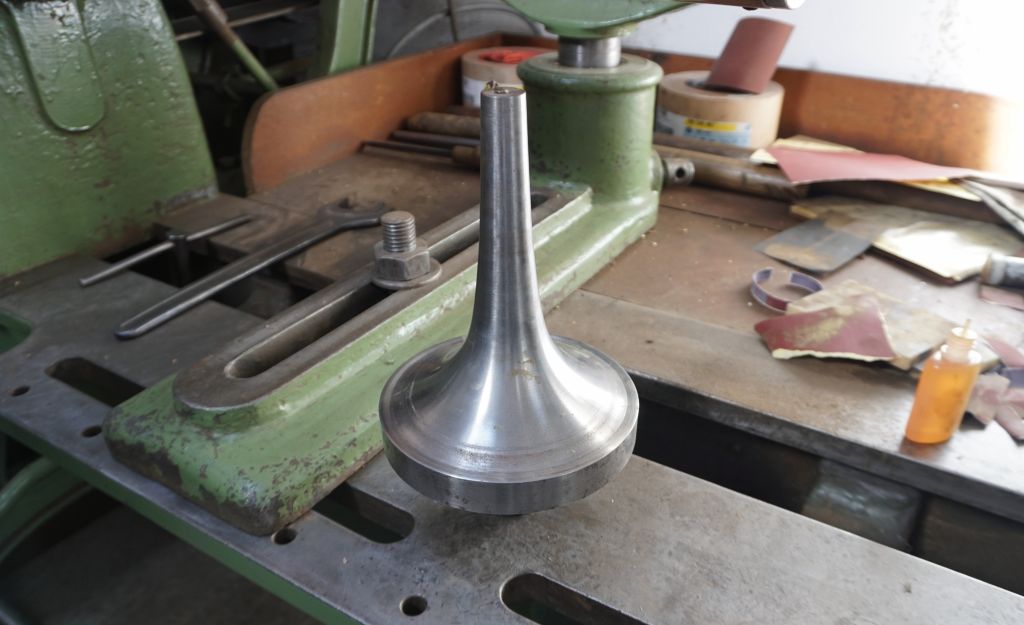
Müzik evi Beck, boru üretimi için uzun konik mandrelleri de kendisi üretmektedir. Bu süreçte CTX 350, neredeyse bir uzun torna otomatı gibi kullanılmaktadır: Malzeme, sıkıştırma başlığından geçer ve burada desteklenir. Karşı mandrel, malzemeyi Z yönünde sıkıştırma aracından çekerken, döner kafa X yönünde hareket eder ve konik konturu oluşturur. Böylece aynı makinede sadece enstrüman parçaları değil, aynı zamanda bunların üretimi için aletler de üretilmektedir.
Zanaatkarlık ve modern üretim tek çatı altında
Müzik evi Beck için yeni üretim çözümü, bu nedenle daha kısa makine sürelerinden çok daha fazlasını ifade ediyor. Parçalar, prototipler ve küçük seriler kısa sürede üretilebilir, yeni fikirler doğrudan denenebilir ve geliştirilebilir.
Şirket, ortaklarını seçerken bilinçli olarak bölgedeki tedarikçilere yöneliyor. Kısa mesafeler ve doğrudan destek, Hainbuch'u seçerken de önemli unsurlardı.
Müzik evi Beck'te geleneksel zanaatkarlık, aktif müzisyenlerin deneyimi ve modern üretim teknolojisi bir araya geliyor. Ve bazen ilerleme çok basit bir şekilde ölçülebilir: Daha önce 45 dakika süren bir ağız borusu, bugün yaklaşık 15 dakikada tamamlanıyor.
İletişim:


