

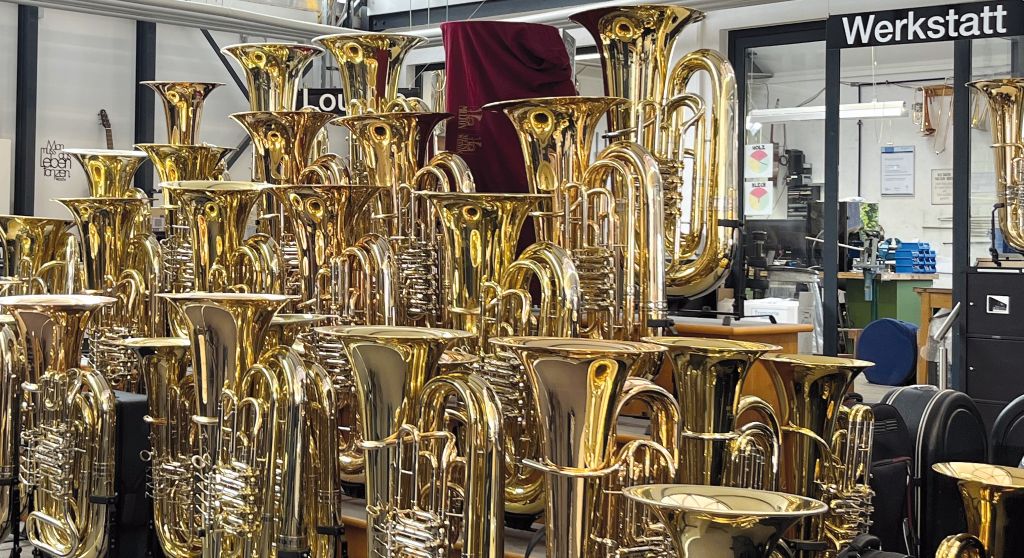
Budowa instrumentów to rzemiosło, doświadczenie i wiele wyczucia. W Musikhaus Beck w Dettingen an der Erms wchodzi w to jednak także nowoczesna technika CNC i elastyczne narzędzia mocujące. Firma rodzinna samodzielnie opracowuje i produkuje liczne elementy do swoich instrumentów dętych – od ustnika, przez śruby i pokrywy, aż po narzędzia potrzebne do ich wytwarzania. Dzięki DMG CTX 350 i technice mocującej od Hainbuch produkcja jest dziś znacznie szybsza i bardziej elastyczna.
Własne pomysły zamiast standardowych rozwiązań
Muzyczny dom Beck został założony w 1975 roku i dziś łączy doradztwo, sprzedaż i budowę instrumentów pod jednym dachem. W własnym warsztacie mistrzowskim pracują doradcy i budowniczowie instrumentów, którzy sami są aktywnymi muzykami i dlatego dokładnie wiedzą, na co zwracać uwagę przy instrumencie.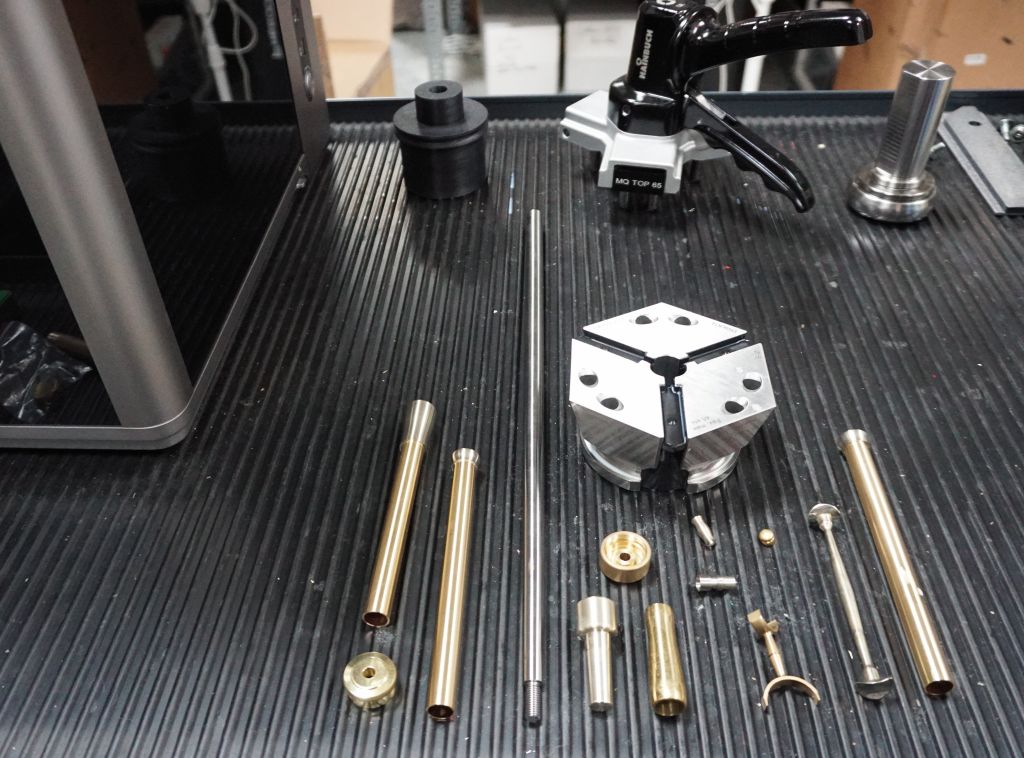
Firma rozwija i produkuje własne instrumenty dęte blaszane oraz samodzielnie projektuje liczne komponenty. „Chcemy się rozwijać i próbować rzeczy, które dla firmy naszej wielkości mogą nie być oczywiste,” wyjaśnia Daniel Kößling, mistrz w zawodzie rzemieślnika instrumentów dętych blaszanych i aktywny puzonista. „Kiedy mamy pomysł na komponent, chcemy móc go zrealizować samodzielnie i nie być uzależnionym od tego, czy gdzieś dostępna jest odpowiednia część standardowa.”
Produkuje się pojedyncze części i małe serie do 100 sztuk. Przetwarzane są przede wszystkim metale kolorowe, takie jak mosiądz i miedź, ale także tytan, stal, stal nierdzewna i stale utwardzane. Zakres obejmuje materiały pełne oraz ekstremalnie cienkościenne rury o grubości ścianek wynoszącej zaledwie 0,35 milimetra.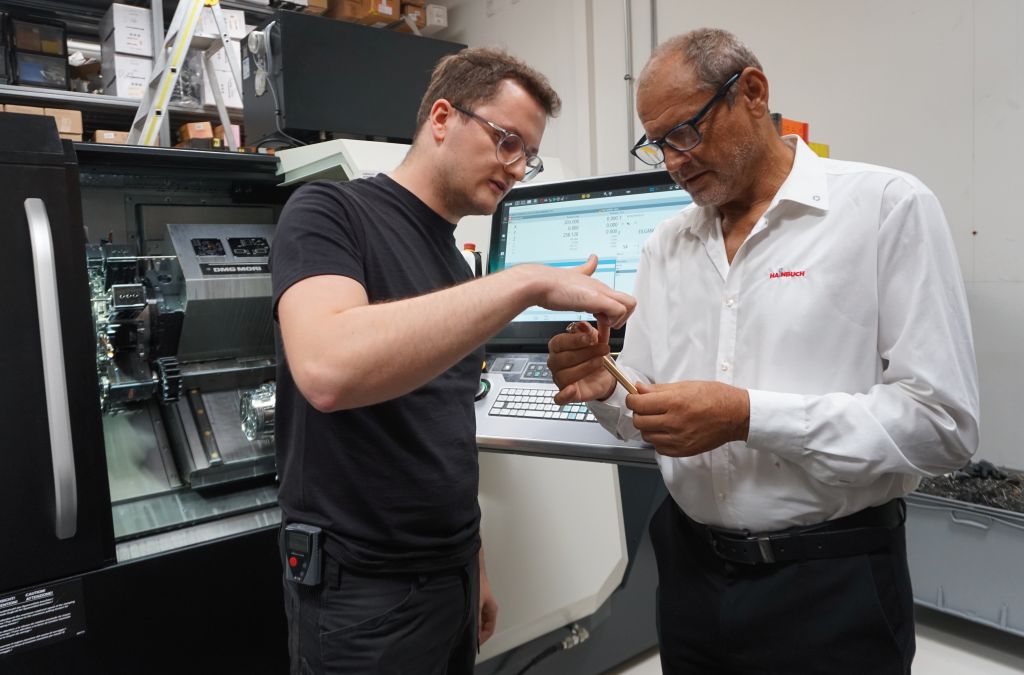
Nowa maszyna – nowe wymagania dotyczące technologii mocowania
Zakupując DMG CTX 350 około roku temu, firma Musikhaus Beck dokonała kroku od przeważającej konwencjonalnej obróbki skrawaniem do nowoczesnej produkcji CNC. DMG wprowadziło Hainbuch jako dostawcę narzędzi mocujących z uchwytem Spanntop. Po wizycie na stoisku Hainbuch podczas AMB zespół zdecydował się jednak na kompaktowy uchwyt Toplus mini.
Decydujące były mała kontur zakłóceń, wysokie osiągalne prędkości obrotowe do 5.500 min⁻¹, odporność na zanieczyszczenia oraz elastyczność dzięki różnym uchwytom i adaptacjom. Na wrzecionie głównym i przeciwnym stosowane są wykonania Axzug lub Axfix. Dla większych średnic mocowania system uzupełnia moduł szczękowy.
„W przypadku takiego spektrum części narzędzie mocujące musi być pewne i sztywne, a jednocześnie elastyczne“ – wyjaśnia doradca Hainbuch, Uwe Fischer. „Sześciokątna geometria mocowania Toplus zapewnia wysoką sztywność i siłę trzymania. Jednocześnie użytkownik może szybko reagować na nowe elementy robocze dzięki różnym głowicom mocującym i adapterom.“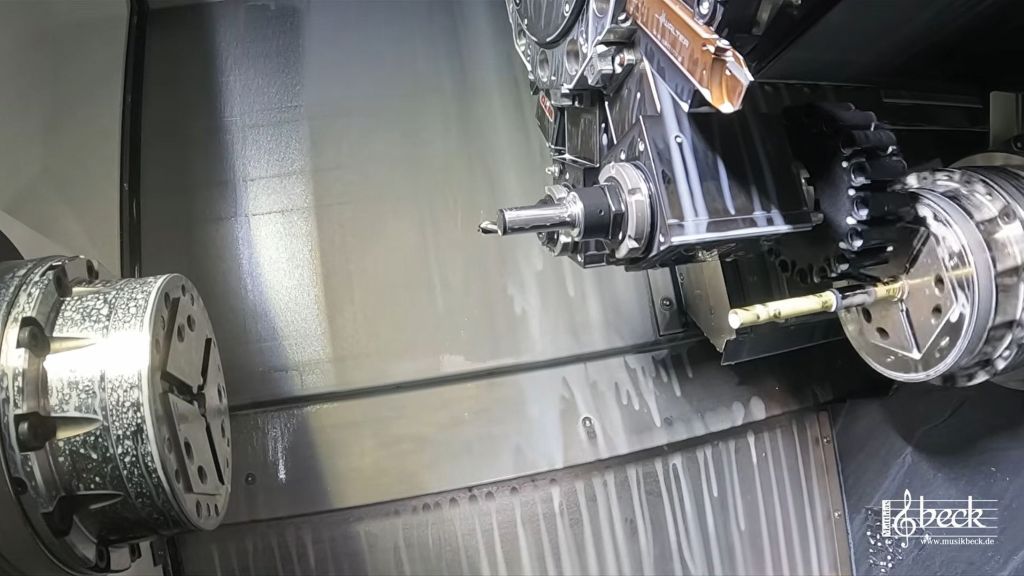
Bezpieczne mocowanie, bez pozostawiania śladów
Szczególnie wymagające są cienkościenne i wrażliwe na deformacje elementy instrumentów. Zbyt duża siła mocująca może je zdeformować, zbyt mała zagraża bezpieczeństwu procesu. Dlatego Musikhaus Beck wykorzystuje między innymi ciśnienie różnicowe w maszynie i może dostosować siłę mocującą do konkretnego detalu.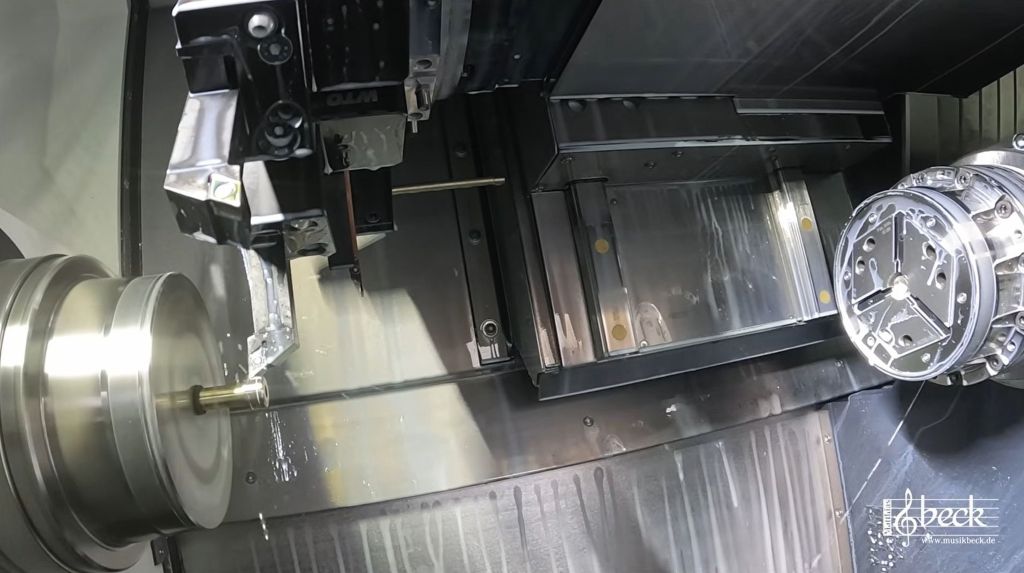
Dla wrażliwych powierzchni Musikhaus Beck wykorzystuje uchwyty z gładkim otworem. Należy unikać odcisków po uchwytach, ponieważ wiele części po obróbce jest jedynie polerowanych ręcznie, a następnie na przykład srebrzonych lub złoconych.
„Nasze części muszą być pewnie zamocowane, ale nie mogą być przy tym odkształcone ani mieć śladów mocowania“ – wyjaśnia Kößling. „Szczególnie w przypadku bardzo cienkich lub miękkich materiałów ma to kluczowe znaczenie. Krótko mówiąc: Części wychodzą teraz po prostu świetnie z maszyny.“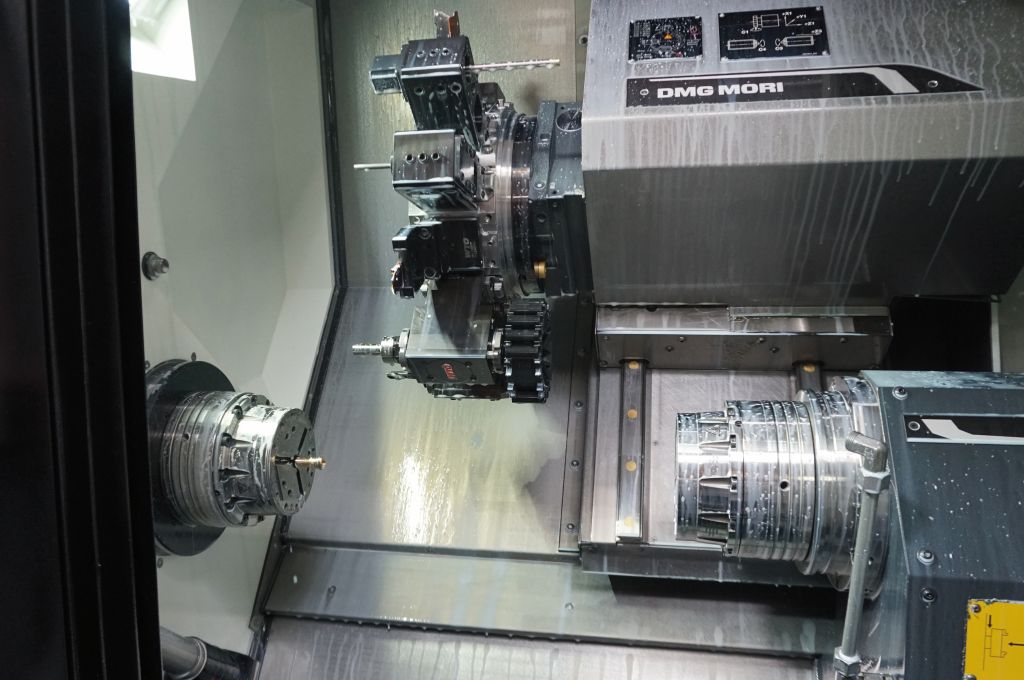
Od 45 do 15 minut
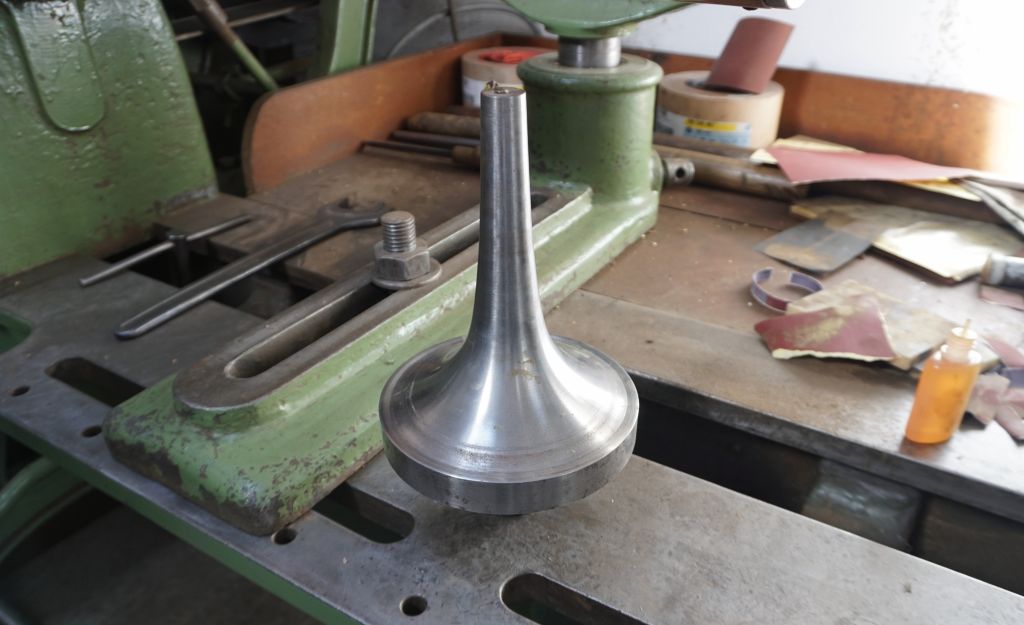
Jak duży jest różnica w porównaniu do wcześniejszej produkcji, pokazuje szczególnie wyraźnie ustnik. Na konwencjonalnej maszynie firma Musikhaus Beck potrzebowała na to około 45 minut. Dziś element powstaje na CTX 350 w około 15 minut – co oznacza skrócenie czasu produkcji o dwie trzecie.
Długość około 17 centymetrów cienkiego detalu jest obrabiana w kilku krokach na wrzecionie głównym i przeciwnym. Najpierw materiał okrągły jest załadowany na wrzeciono przeciwne i wstępnie wydłużony za pomocą samodzielnie skonstruowanej pomocy załadunkowej.
„W przypadku długiego i jednocześnie bardzo cienkiego elementu szybko pojawiają się drgania“ - wyjaśnia Fischer. „Tutaj Toplus pokazuje swoje mocne strony dzięki wysokiej sile trzymania i sztywności. Element jest stabilizowany bezpośrednio w miejscu mocowania.“
Następnie element obrabiany jest podpierany na głównym wrzecionie za pomocą stożka i poddawany dalszej obróbce. W przypadku poszczególnych etapów obróbczych cienkościenna rura jest dodatkowo napełniana cieczą, aby ją dodatkowo ustabilizować i zredukować drgania.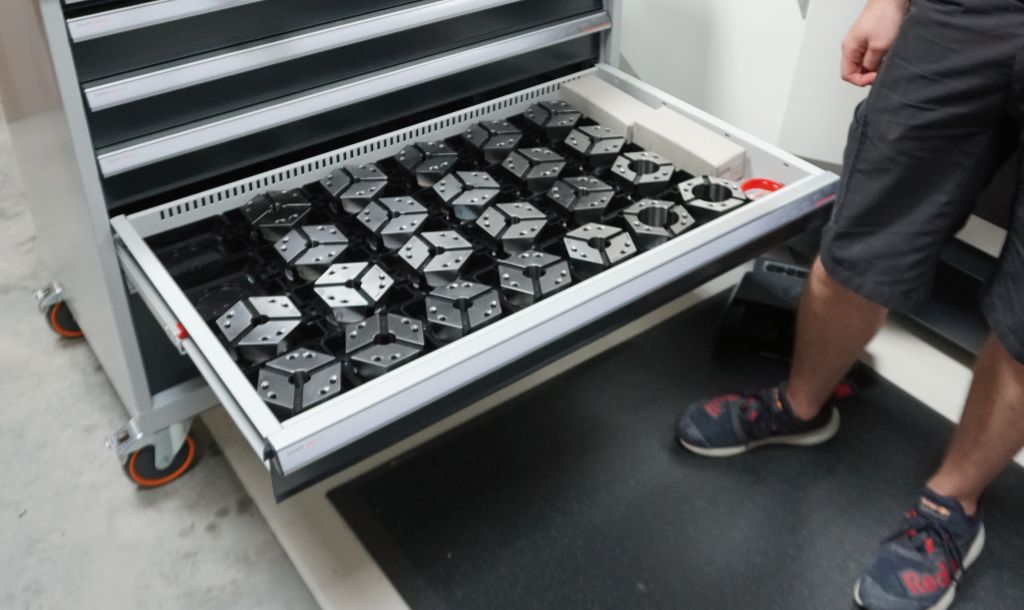
Kolejna szczególność: W zależności od wykonania, średnica wylotu wynosi od 10,4 do 12 milimetrów. Aby jednak zawsze można było zastosować tę samą głowicę mocującą o średnicy mocowania 15 milimetrów, maszyna automatycznie zakłada reduktor na obrabiany element. Zewnętrzny kontur i wewnętrzny stożek są następnie obrabiane do końca – cały proces odbywa się zatem na jednej maszynie.
„Jesteśmy dzisiaj niesamowicie elastyczni“ – mówi Kößling. „Możemy produkować bardzo różne części i szybko testować nowe pomysły. To jest dla nas kluczowe.“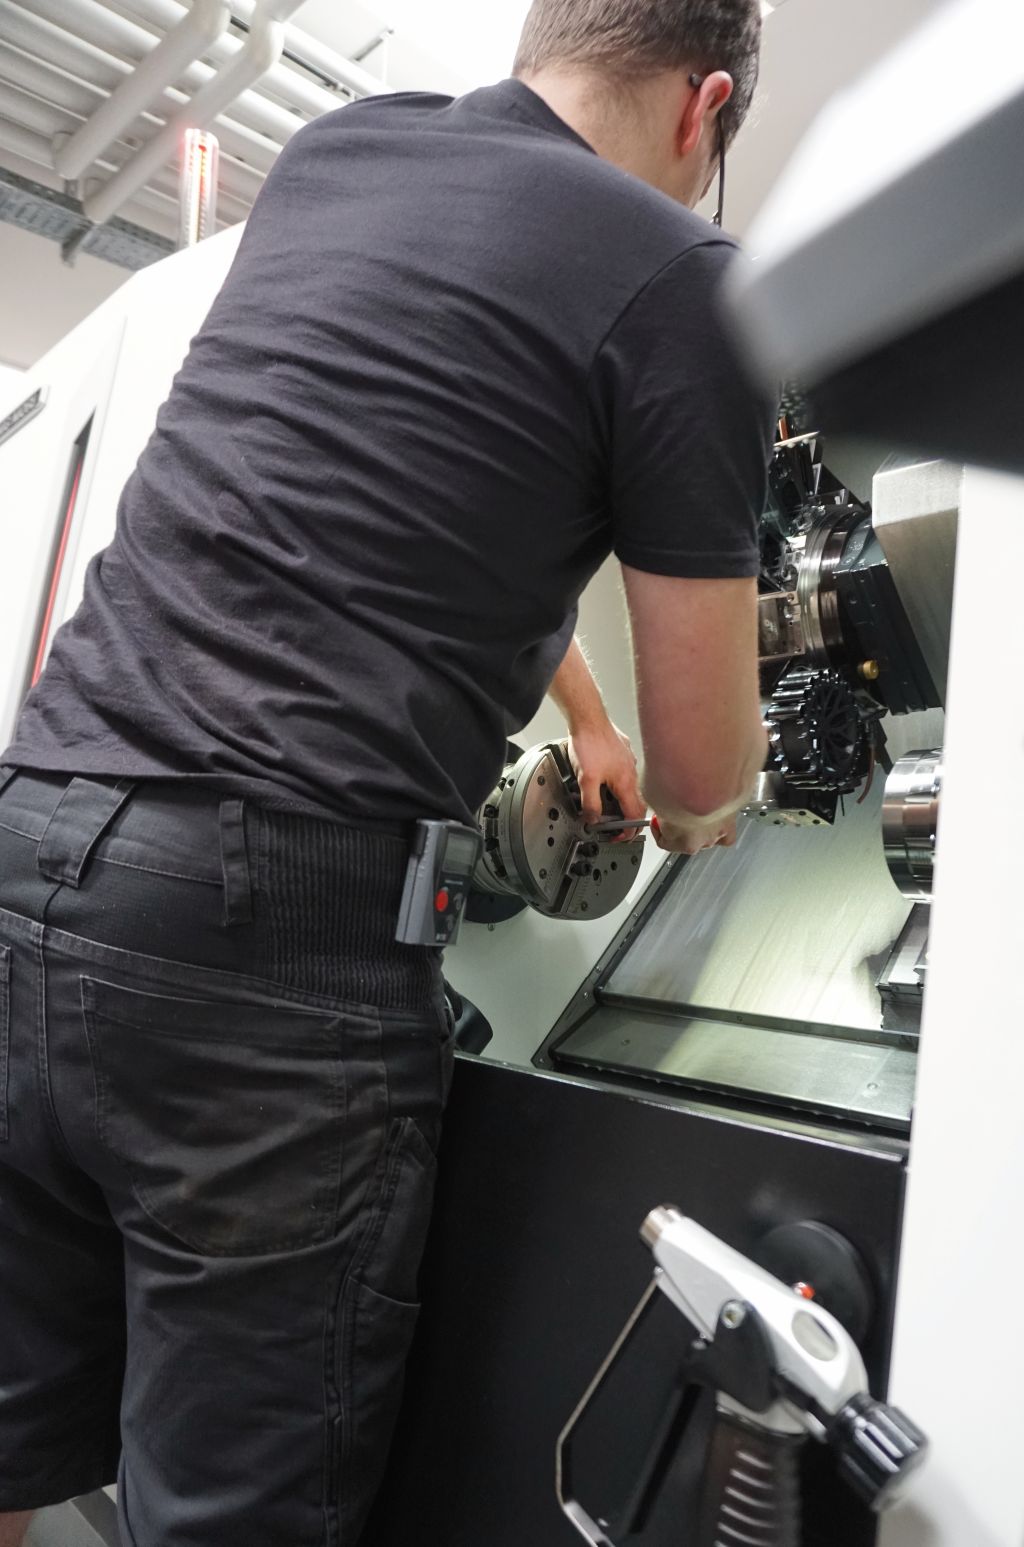
W ciągu dwóch minut od części instrumentu do narzędzia
CTX 350 nie tylko produkuje elementy instrumentów. Musikhaus Beck samodzielnie wytwarza również wiele potrzebnych narzędzi, na przykład formy do produkcji elementów dźwiękowych.
Ponieważ te narzędzia mają większe średnice, moduł szczękowy z systemu Hainbuch uzupełnia Toplus mini. Jest on montowany bezpośrednio w istniejącym uchwycie zamiast głowicy mocującej. Zmiana na większy zakres mocowania zajmuje około dwóch minut, a wyrównanie nie jest wymagane.
„Dokładnie tutaj ujawnia się myślenie systemowe“ – wyjaśnia Fischer. „Podstawowe narzędzie mocujące pozostaje na maszynie. Zamiast wymieniać cały uchwyt i ustawiać go na nowo, stosuje się tylko odpowiednią adaptację.“
Również długie stożkowe wrzeciona do produkcji rur wytwarza samodzielnie Musikhaus Beck. W tym procesie CTX 350 jest wykorzystywana niemal jak automatyczna tokarka do długich elementów: materiał przechodzi przez uchwyt i jest tam podparty. Wrzeciono przeciwwrzecionowe wyciąga go w kierunku Z z narzędzia mocującego, podczas gdy rewolwer porusza się w kierunku X i tworzy stożkowy kontur. W ten sposób na tej samej maszynie powstają nie tylko elementy instrumentów, ale także narzędzia do ich produkcji.
Rzemiosło i nowoczesna produkcja pod jednym dachem
Dla Musikhaus Beck nowe rozwiązanie produkcyjne oznacza więc znacznie więcej niż krótszy czas pracy maszyn. Części pojedyncze, prototypy i małe serie można wytwarzać w krótkim czasie, nowe pomysły można od razu testować i rozwijać.
Przy wyborze swoich partnerów firma świadomie stawia na dostawców z regionu. Krótkie drogi i bezpośrednia obsługa były również ważnymi aspektami przy decyzji o wyborze Hainbuch.
W Musikhaus Beck tradycyjna sztuka rzemieślnicza, doświadczenie aktywnych muzyków i nowoczesna technologia produkcji spotykają się ze sobą. A czasami postęp można po prostu zmierzyć: ustnik, który wcześniej wymagał 45 minut, dziś jest gotowy po około 15 minutach.
Kontakt:


