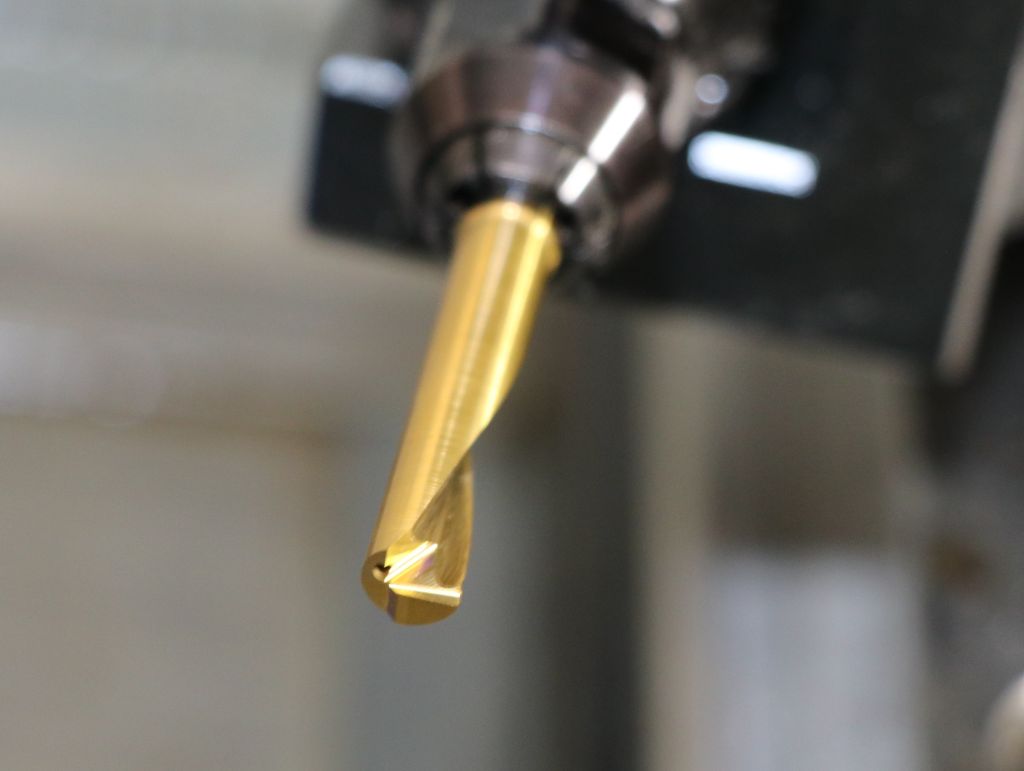
Rozwój modularnego systemu narzędziowego do obróbki wewnętrznej najmniejszych otworów, składającego się z jednoskalowych wkładek skrawających z węglika spiekanego i narzędzi nośnych, sięga połowy lat 80. XX wieku – czasów, w których narzędzia do bardzo małych średnic otworów praktycznie nie istniały na rynku. To, co zaczęło się jako odpowiedź na konkretne wymagania klienta, przekształciło się przez dziesięciolecia w system, który dzisiaj uznawany jest za produkt A w portfolio SIMTEK i w mikroskrawaniu przez wielu użytkowników ceniony jest jako wzór jakości i formy.
Konkretne wymagania praktyczne jako impuls
Impuls do rozwoju dało zapotrzebowanie na narzędzie do obróbki wewnętrznej otworu o średnicy 6 mm. „W tamtym czasie nie było tak małych narzędzi, a przynajmniej ledwie użytecznych rozwiązań dla takich średnic”, opisuje Norbert Seifermann, współzałożyciel i członek zarządu SIMTEK, sytuację wyjściową. Dla niego ta prośba stanowiła jednak okazję do zrealizowania pomysłu na narzędzie, który od dłuższego czasu istniał w jego głowie.
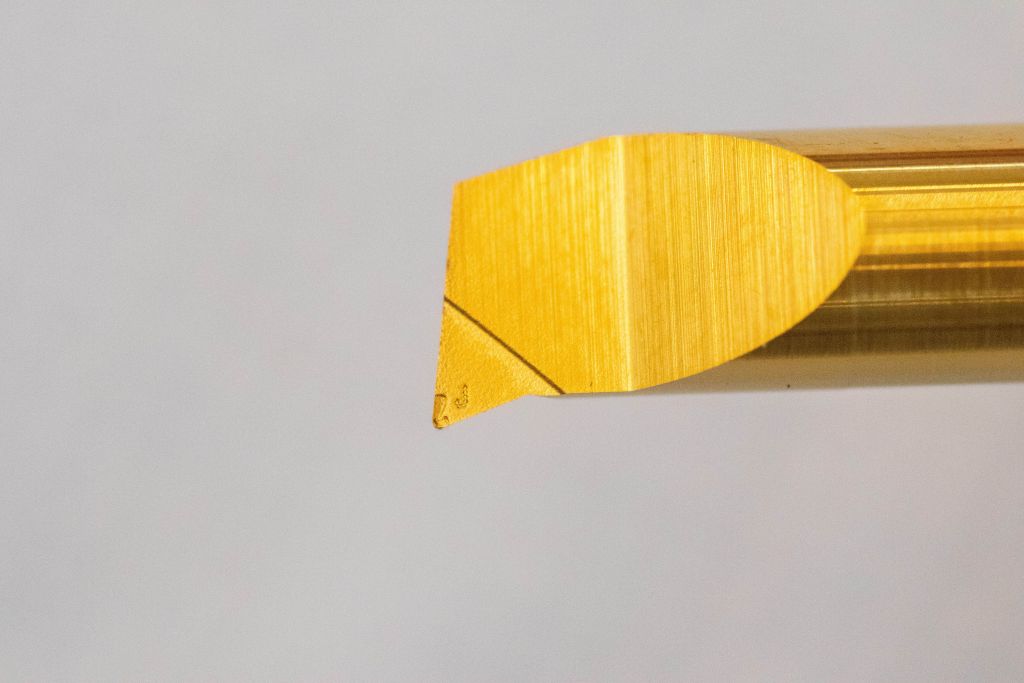
Jeszcze przed założeniem SIMTEK powstał w ówczesnym miejscu pracy Seifermanna pierwszy prototyp na frezarce: najpierw wyprodukowano trójkątny trzonek narzędziowy do zaciskania w narzędziu nośnym. Następnie wypolerowano szyjkę narzędzia i ostrze. Standardowa konstrukcja, która powstała po prototypie, oparta na spiekanym pręcie o charakterystycznym kształcie kropli i śrubie mocującej od tyłu, ustanowiła przełomową zasadę konstrukcyjną, która stanowiła technologiczny fundament dla późniejszej ewolucji dzisiejszego systemu AX firmy SIMTEK.
Narodziny rozwiązania SIMTEK: Zrealizowany potencjał optymalizacji
Wraz ze wzrastającą akceptacją rynku rosły również w ciągu lat wymagania dotyczące nowego typu narzędzi, a także ujawniły się konstrukcyjne ograniczenia. Po założeniu SIMTEK w 1994 roku, Seifermann skoncentrował się na konsekwentnym rozwoju systemu - ponownie zainspirowany konkretnym wymaganiem klienta.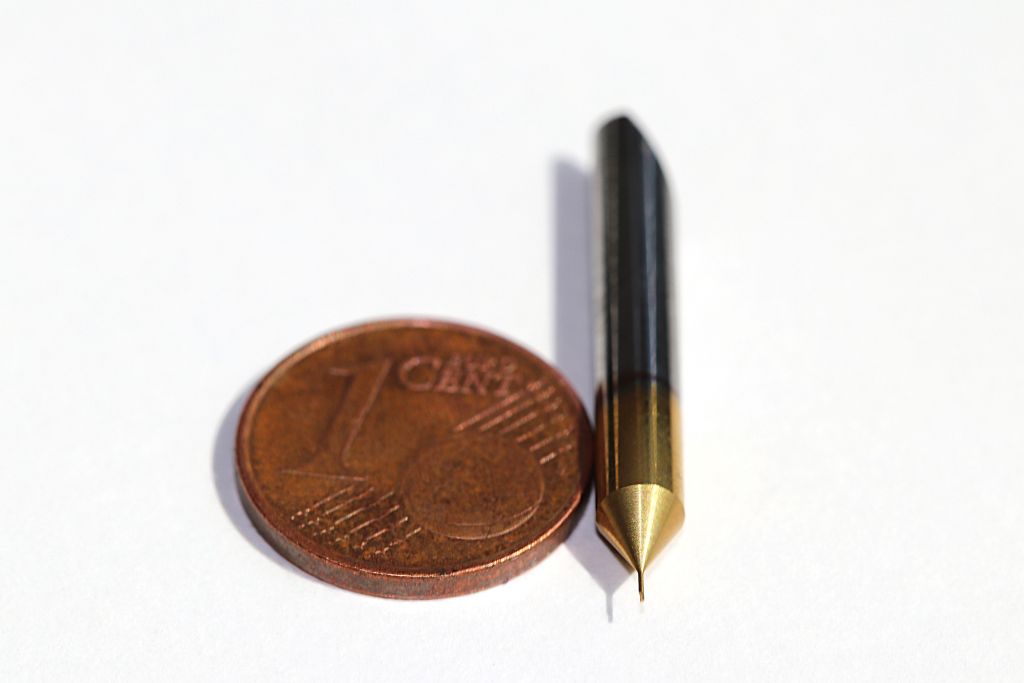
Jednym z kluczowych potencjałów optymalizacji dostrzegł w długości mocowania: „Potrzebowaliśmy rozwiązania, w którym wkład skrawający mógł być wystarczająco głęboko osadzony w narzędziu nośnym, aby uniknąć drgań i złamań narzędzi przy dużych występach”, wspomina Seifermann. Dlatego głębokość osadzenia w narzędziu nośnym została odpowiednio wysoka, aby narzędzie było stabilnie prowadzone nawet przy dużych występach.
Kolejna istotna zmiana dotyczyła kształtu pręta: „Ponieważ formy spiekane, które zazwyczaj mają przewagę pod względem kosztów produkcji w porównaniu do systemów szlifowanych, nigdy nie są dokładnie identyczne z powodu procesu produkcji, zazwyczaj wymagają one wielopunktowego podparcia. Takie wielopunktowe podparcie może prowadzić do znacznego skrócenia żywotności narzędzia nośnego i wpływać na dokładność powtarzalności pozycji ostrzy podczas wymiany narzędzi” – wyjaśnia Seifermann. Wymiana narzędzia może zatem bezpośrednio wpłynąć na wytwarzany wymiar.
W SIMTEK zdecydowano się z tego powodu na cylindrycznie szlifowany pręt w połączeniu z cylindrycznym otworem w uchwycie. Powstała w ten sposób duża powierzchnia podparcia wkładu skrawającego wydłuża żywotność narzędzi nośnych i prowadzi do znacznego zwiększenia powtarzalności od krawędzi do krawędzi. „W naszym dzisiejszym systemie operator maszyny może wyjąć narzędzie i włożyć nowe, bez wyraźnego wpływu na wysokość krawędzi skrawającej oraz pozycję promieniową”, wyjaśnia Seifermann.
Zasada powtarzalności SIMTEK
Decydująca optymalizacja konstrukcyjna znajduje się jednak na tylnym końcu pręta. Zamiast bocznej powierzchni mocującej, jak to ma miejsce w wielu systemach, pręt jest ukośnie zakończony. Ta ukośna krawędź podczas wstawiania zapewnia dokładne ustawienie narzędzia. „Dzięki ściętemu tyłowi narzędzie praktycznie samo się ustawia. Wsuwa się je, opiera o ogranicznik i następnie mocuje śrubą,” opisuje zasady Seifermann.
Zdaniem dewelopera AX, ta koncepcja oferuje decydującą przewagę w porównaniu do bocznych rozwiązań mocujących. Już niewielkie skręcenia lub tolerancje mogą wpływać na pozycję narzędzia. W przypadku rozwiązania skośnego to sam wkład skrawający przejmuje dokładne ustawienie, podczas gdy śruba jedynie generuje siłę docisku. Dzięki temu pozycja narzędzia pozostaje w dużej mierze niezależna od momentu dokręcania.
Sukces rynkowy dzięki precyzji powtarzalności
Zasadniczą rolę w wysokiej akceptacji rynkowej systemu AX firmy SIMTEK odgrywa według oceny Seifermanna właśnie ta wysoka powtarzalność. Jeśli jest ona niska, maszyna musi być ponownie ustawiana po każdej zmianie narzędzia, co kosztuje czas i obniża wydajność. Seifermann przypomina sobie w tym kontekście klienta, który początkowo przeszedł na inne narzędzie, ale po kilku miesiącach wrócił do rozwiązania AX firmy SIMTEK. „Klient zauważył, że codzienna produkcja maszyn spadła. Po powrocie do naszego rozwiązania AX znów osiągnął zwykły poziom – dla nas to wyraźny dowód na to, jak bardzo powtarzalność wpływa na wydajność”, wspomina Seifermann.
Obecnie system AX firmy SIMTEK zyskał uznanie wielu użytkowników na całym świecie jako przełomowy produkt pod względem jakości i stabilności procesów. „W ciągłej wymianie informacji z naszymi międzynarodowymi partnerami handlowymi regularnie otrzymujemy bardzo pozytywne opinie na temat naszego systemu AX – i to z różnych branż użytkowników”, relacjonuje założyciel SIMTEK. Na rynku dostępnych jest również kilka systemów opartych na porównywalnej zasadzie konstrukcyjnej. „Wysoka liczba podobnych rozwiązań rynkowych jasno pokazuje, że system o tej konstrukcji działa bardzo dobrze. Postrzegamy to jako potwierdzenie naszych doświadczeń i przekonań”, mówi Seifermann z pewnością siebie.
Rozwój: System mocowania ME dla narzędzi nośnych
Kolejny etap rozwoju to opatentowany system mocowania ME dla narzędzi nośnych (Europejski Patent nr 2 992 988), który dzięki mocnemu mocowaniu narzędzi oferuje ogromną stabilność, szczególnie przy dużych długościach wysięgu. „W naszym rozwiązaniu ME nakrętka mocująca przylega płasko do całej powierzchni trzonka, dzięki czemu połączenie zachowuje się jakby było wykonane z jednego kawałka”, wyjaśnia Seifermann. Szczelina mocująca jest stałym elementem uchwytu; nakrętka pełni wyłącznie funkcję mocującą, bez powstawania względnego ruchu między prętem a uchwytem. Według SIMTEK, dzięki tej konstrukcji możliwe jest realizowanie obróbek z wysięgiem do dziesięciokrotności średnicy szyjki narzędzia w sposób stabilny pod względem naprężeń.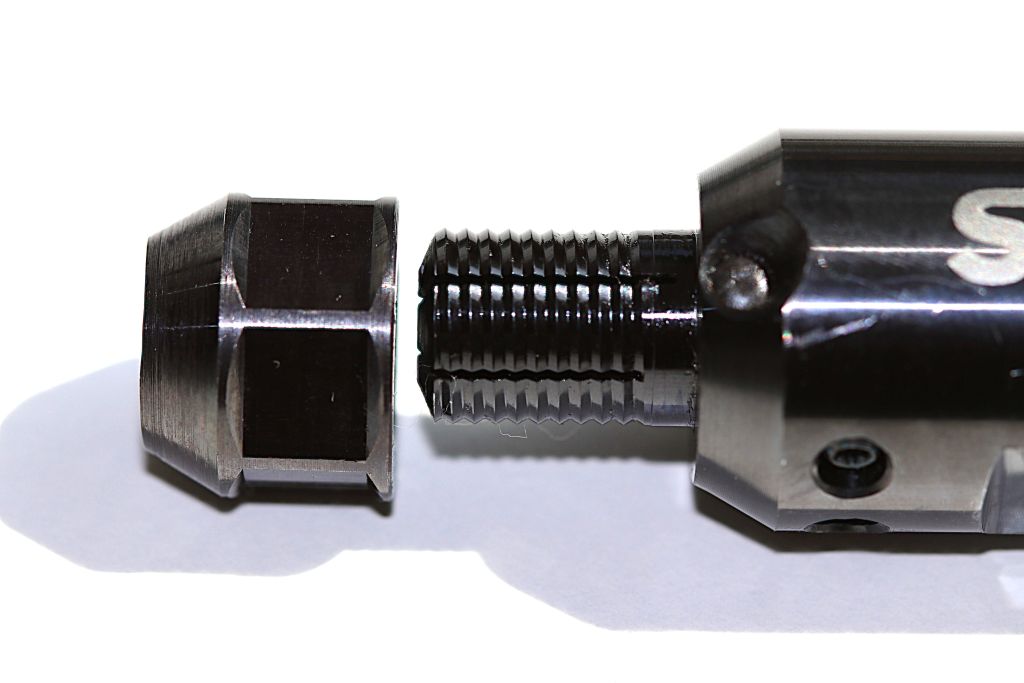
Od 6,0 mm do 0,3 mm
To, co w 1985 roku zaczęło się od narzędzia do obróbki otworów o średnicy 6 mm, od tego czasu rozwinęło się w kierunku znacznie mniejszych średnic. W aktualnym standardowym programie SIMTEK zakres sięga narzędzi do rozwiercania otworów o średnicy od 0,3 mm. „Najmniejszy rozmiar, w którym mamy trzpień o średnicy 4 mm, to zupełnie inny świat i właściwie nie jest już dostrzegalny gołym okiem” – mówi Seifermann.
Napędem tego rozwoju jest postępująca miniaturyzacja komponentów w różnych branżach – od hydrauliki przez pneumatyki po zastosowania takie jak rozwiercanie wtryskiwaczy, gdzie wymagane są małe cylindryczne geometrie z wąskimi tolerancjami. Asortyment SIMTEK obejmuje obecnie niemal 1.500 wariantów artykułów AX. Wśród nich znajdują się również narzędzia CBN do obróbki twardej od średnicy otworu 1,0 mm oraz narzędzia z geometrią wióra laserowaną w 3D.
Obróbka laserowa jako następny krok w rozwoju
„Z punktu widzenia konstrukcyjnego system AX jest dzisiaj praktycznie dojrzały. Dalszy potencjał rozwoju widzimy głównie w obróbce krawędzi skrawających – a tutaj przede wszystkim za pomocą lasera“, mówi Seifermann. W przeciwieństwie do klasycznego szlifowania, technika laserowa pozwala na wytwarzanie kątów natarcia wokół krawędzi – także tam, gdzie procesy szlifowania napotykają na swoje ograniczenia.
Tłem tego rozwoju są rosnące wymagania dotyczące kontroli wiórów, np. w związku z coraz częstszym stosowaniem materiałów wolnych od ołowiu w wyniku rozporządzenia REACH lub rosnącą automatyzacją procesów skrawania. Również presja kosztowa, mająca na celu oszczędność w procesach następczych, takich jak poprawki czy kontrole, przyczynia się do tego rozwoju. „Nasze geometrie wiórów laserowanych w 3D koncentrują się dokładnie na tym: zwiększenie bezpieczeństwa procesu poprzez optymalizację kontroli wiórów”, opisuje Seifermann najważniejszą zaletę.
Już teraz wielu klientów, zwłaszcza w obszarze narzędzi dostosowanych do indywidualnych potrzeb, stawia na rozwiązania laserowe. Korzyści są oczywiste: proces laserowy oferuje niemal nieskończone możliwości idealnego dopasowania geometrii ostrzy do procesu obróbczy i jego specyficznych wymagań. „Wyniki naszych narzędzi laserowych są na tyle przekonujące, że już wprowadziliśmy pierwsze geometrie do naszego standardowego asortymentu”, cieszy się Seifermann z rozwoju. „Jednakże w zakresie wprowadzania narzędzi laserowych w obszarze standardowym z pewnością nie osiągnęliśmy jeszcze końca rozwoju”.
Ewolucja techniczna zamiast rewolucji
Historia rozwoju systemu AX pokazuje, jak poprzez celową optymalizację parametrów decydujących o wydajności – takich jak długość mocowania, jakość dopasowania i centrowanie – można stworzyć rozwiązanie, które jest przez wielu użytkowników na rynku cenione jako wzór wysokiej wydajności. Połączenie cylindrycznego pręta, powiększonego mocowania i samocentrującego nachylenia umożliwia wysoką powtarzalność, co szczególnie opłaca się przy częstej wymianie narzędzi i dużych wysięgach.
System mocowania ME rozszerza koncepcję o rozwiązanie dla szczególnie wymagających zastosowań. Interfejs między narzędziem a uchwytem z dzisiejszej perspektywy raczej nie ulegnie zasadniczym zmianom; przyszłe kroki rozwojowe prawdopodobnie skoncentrują się na optymalizacji geometrii krawędzi skrawającej, np. poprzez nowoczesne technologie obróbki laserowej.
Kontakt: