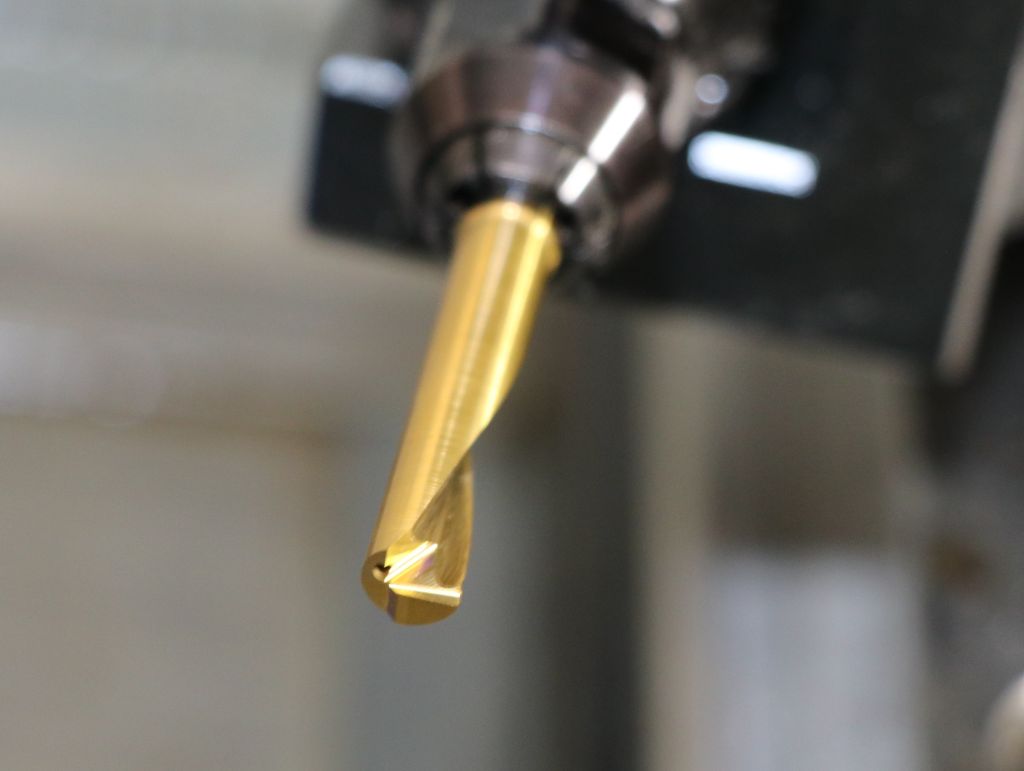
Розробка модульної системи інструментів для внутрішньої обробки найменших отворів, що складається з однозубих різальних вставок з твердого сплаву та несучих інструментів, почалася ще в середині 1980-х років – у час, коли інструменти для дуже малих діаметрів отворів практично не існували на ринку. Те, що почалося як відповідь на конкретну вимогу клієнта, протягом десятиліть перетворилося на систему, яка сьогодні вважається A-продуктом у портфоліо SIMTEK і в мікрообробці багатьма користувачами цінується як еталон якості та конструкції.
Конкретні практичні вимоги як поштовх
Поштовхом до розвитку стало завдання розробити інструмент для обробки внутрішньої поверхні отвору діаметром 6 мм. «Тоді не було таких маленьких інструментів, або, принаймні, майже не було придатних рішень для таких діаметрів», - описує початкову ситуацію Норберт Зайферман, співзасновник і член правління SIMTEK. Для нього цей запит став можливістю реалізувати ідею інструмента, яка вже давно існувала в його голові.
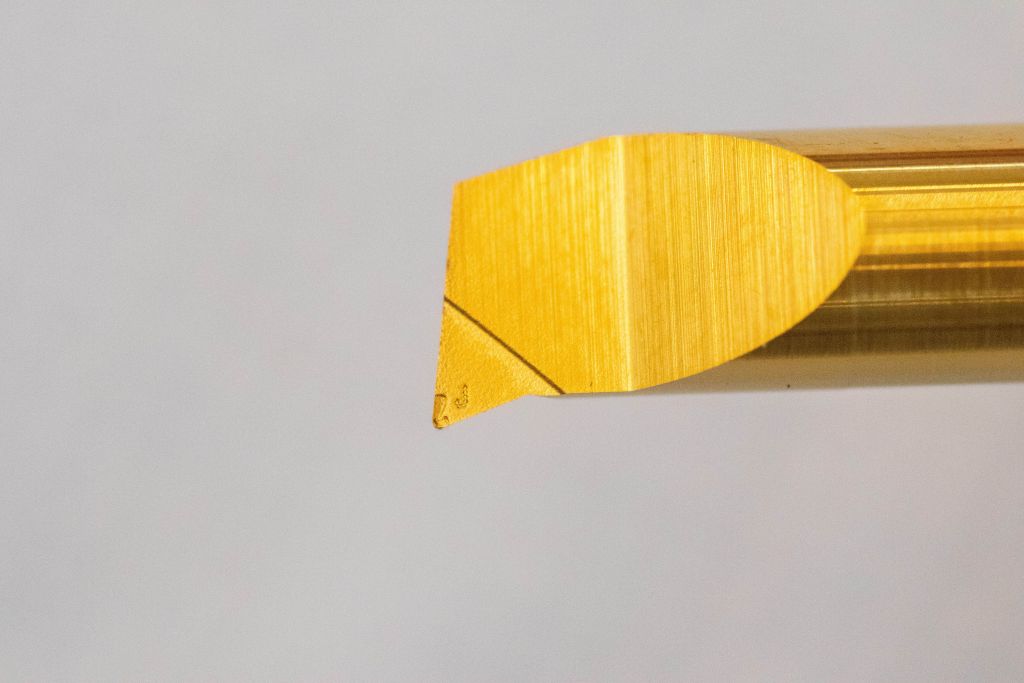
Ще до заснування SIMTEK у тодішнього роботодавця Сейфермана був створений перший прототип на фрезерному верстаті: спочатку був виготовлений краплеподібний інструментальний стрижень для закріплення в опорному інструменті. Потім були відшліфовані шийка інструмента та ріжуча кромка. Стандартна конструкція, що слідувала за прототипом, основана на спеченій стрижні з характерною краплеподібною формою та затискним гвинтом ззаду, заклала як революційний конструктивний принцип технологічний фундамент для подальшої еволюції сучасної системи AX від SIMTEK.
Народження рішення SIMTEK: Реалізований потенціал оптимізації
Зі зростанням прийняття на ринку протягом років також зросли вимоги до нового типу інструментів, і виявилися конструктивно обумовлені межі. Після заснування SIMTEK у 1994 році Сейферманн тому присвятив себе послідовному подальшому розвитку системи – знову ж таки, підштовхнутому конкретною вимогою клієнта.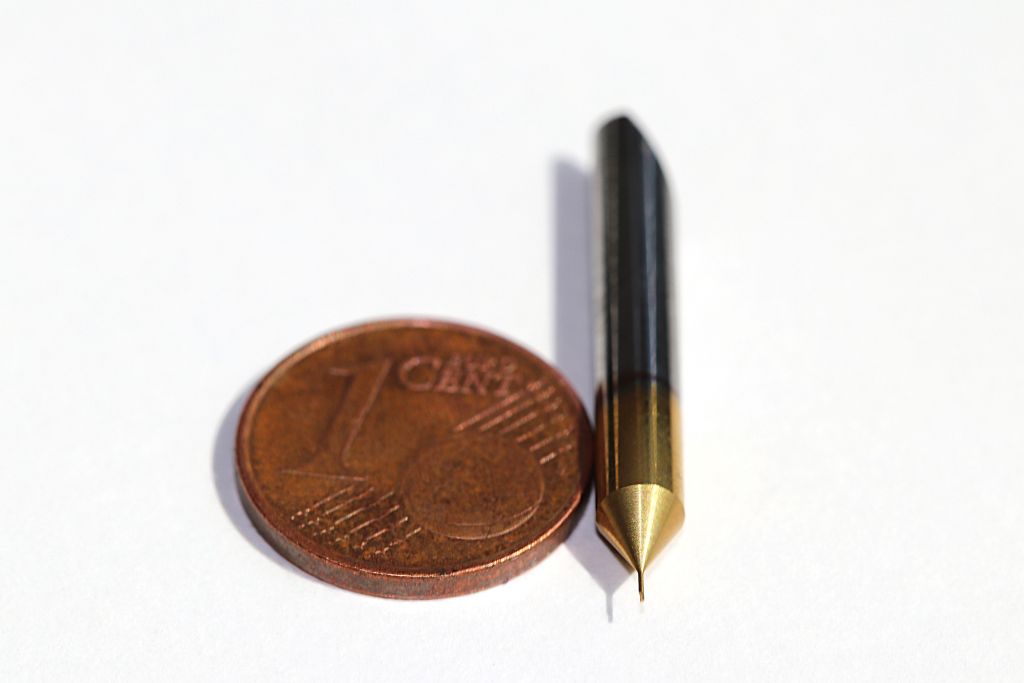
Одним з основних потенціалів для оптимізації він вбачав у довжині захоплення: «Нам потрібне було рішення, при якому різальний елемент міг бути достатньо глибоко вмонтований у несучий інструмент, щоб уникнути вібрацій і поломок інструмента при великих виступах», згадує Сейферман. Тому глибину вставки в несучий інструмент було обрано відповідно високою, щоб інструмент також стабільно працював при великих виступах.
Ще одне суттєве коригування стосувалося форми стержня: «Оскільки синтеровані форми, які, хоча й мають переваги в собівартості виробництва порівняно з шліфованими системами, ніколи не є абсолютно ідентичними через технологічні особливості, вони зазвичай потребують багатоточкової опори. Така багатоточкова опора може призвести до значного скорочення терміну служби несучого інструмента та вплинути на повторну точність позиції різців під час зміни різця», пояснює Сейферман. Зміна інструмента може безпосередньо вплинути на виготовлені розміри.
У SIMTEK з цієї причини вирішили використовувати циліндрично відшліфовану стрижень у поєднанні з також циліндричним отвором у тримачу. Внаслідок цього утворюється велика площа опори різального елемента, що подовжує термін служби несучих інструментів і призводить до значного підвищення повторювальної точності від різця до різця. «У нашій сьогоднішній системі оператор верстата може витягти інструмент і вставити новий, не порушуючи помітно висоту різальної кромки та радіальну позицію», - пояснює Зайферман.
Принцип SIMTEK повторювальної точності
Остаточна конструктивна оптимізація, однак, знаходиться на задньому кінці стержня. Замість бічної затискної поверхні, як це використовується в багатьох системах, стержень має скошений край. Цей скіс забезпечує точне вирівнювання інструмента під час встановлення. «Завдяки скошеній задній частині інструмент практично самостійно позиціонується. Його вставляють, притискають до упору і потім фіксують гвинтом», - описує принцип Сейферман.
На думку розробника AX, ця концепція має вирішальну перевагу над боковими затискними рішеннями. Навіть незначні викривлення або допуски можуть вплинути на позицію інструмента. Натомість у косому рішенні сам різець забезпечує точне вирівнювання, тоді як гвинт лише створює затискну силу. Позиція інструмента залишається в значній мірі незалежною від моменту затягування.
Успіх на ринку завдяки повторювальній точності
Висока повторювальна точність системи AX від SIMTEK, на думку Зайфермана, відіграє суттєву роль у високій ринковій прийнятності. Якщо вона є низькою, машину потрібно налаштовувати заново після кожної зміни інструмента, що займає час і знижує продуктивність. Зайферман згадує в цьому контексті клієнта, який спочатку перейшов на інший інструмент, але через кілька місяців знову повернувся до рішення AX від SIMTEK. «Клієнт помітив, що щоденний вихід машин зменшився. Після повернення до нашого рішення AX він знову досяг звичного рівня – для нас це чіткий доказ того, як сильно повторювальна точність впливає на продуктивність», - згадує Зайферман.
Тим часом система AX від SIMTEK зарекомендувала себе у багатьох користувачів по всьому світу як новаторський продукт з точки зору якості та стабілізуючої конструкції. «У постійному спілкуванні з нашими міжнародними дистриб'юторами ми регулярно отримуємо дуже позитивні відгуки про нашу систему AX – з найрізноманітніших галузей застосування», - повідомляє засновник SIMTEK. Наразі на ринку також є кілька систем з подібним конструктивним принципом. «Велика кількість подібних ринкових рішень робить очевидним, що система з такою конструкцією працює дуже добре. Ми вважаємо це підтвердженням нашого досвіду та переконань», - впевнений Сейферман.
Подальший розвиток: ME-затискна система для несучих інструментів
Ще один етап розвитку представляє запатентована система затискання ME для несучих інструментів (Європейський патент № 2 992 988), яка завдяки силовій затиску інструменту, особливо при великих виступах, забезпечує величезну стабільність. "У нашому рішенні ME затискна гайка щільно прилягає до всієї площі до стержня, так що з'єднання поводиться так, ніби виготовлено з одного шматка", - пояснює Сейферман. Затискна цанга є невід'ємною частиною тримача; гайка виконує виключно функцію затискання, без виникнення відносного руху між стержнем і тримачем. З цією конструкцією, за даними SIMTEK, можна реалізувати обробки з виступами до десятиразового діаметра шийки інструменту з стабільністю затискання.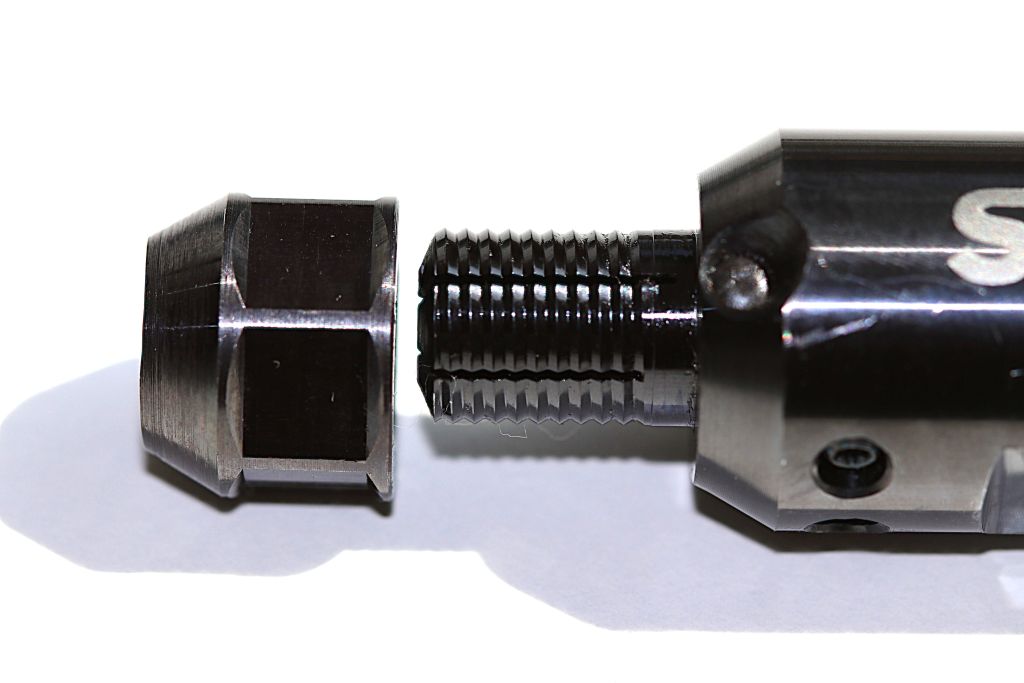
Від 6,0 мм до 0,3 мм
Те, що почалося в 1985 році з інструментом для обробки отвору діаметром 6 мм, з тих пір розвивалося в напрямку значно менших діаметрів. У поточній стандартній програмі SIMTEK спектр варіюється до інструменту для розширення отворів з діаметром від 0,3 мм. «Найменший розмір, при якому ми маємо 4-мм хвостовик, є окремим світом і на око практично не розпізнається», - говорить Сейферман.
Драйвером цього розвитку є прогресуюча мініатюризація компонентів у різних галузях промисловості – від гідравліки до пневматики і до застосувань, таких як розширення форсунок, де потрібні маленькі циліндричні геометрії з вузькими допусками. Асортимент SIMTEK на даний момент налічує майже 1 500 варіантів AX-артикулів. Серед них є також CBN-інструменти для твердого оброблення з діаметром отвору від 1,0 мм або інструменти з 3D-лазерною геометрією стружки.
Лазерна обробка як наступний етап розвитку
«З конструктивної точки зору система AX сьогодні практично досягла зрілості. Додатковий потенціал розвитку ми бачимо в основному в обробці ріжучих крайок – і тут, перш за все, за допомогою лазера», - говорить Сейферман. На відміну від класичного шліфування, з лазерною технологією можна створювати кути стружки навколо ріжучої кромки – навіть там, де шліфувальні процеси стикаються зі своїми межами.
Причини цього розвитку пов'язані з підвищеними вимогами до контролю стружки, наприклад, через збільшене використання безсвинцевих матеріалів відповідно до регламенту REACH або зростаючу автоматизацію процесів обробки. Також тиск на витрати, пов'язаний з економією на подальших процесах, таких як доопрацювання або контроль, сприяє цьому розвитку. «Наші 3D-лазерні геометрії стружки вирішують цю проблему: підвищення безпеки процесу шляхом оптимізації контролю стружки», - описує Сейферман основну перевагу.
Вже зараз багато клієнтів, особливо в галузі індивідуальних інструментів, використовують лазерні рішення. Переваги очевидні: лазерний процес пропонує практично безліч можливостей для ідеального налаштування геометрії ріжучих кромок під обробний процес та його специфічні вимоги. «Результати наших лазерних інструментів настільки переконливі, що ми вже включили перші геометрії до нашого стандартного асортименту», - радіє Сейферман розвитку. «Проте ми ще далеко не закінчили розвиток лазерних інструментів у стандартній області».
Технічна еволюція, а не революція
Історія розвитку системи AX показує, як через цілеспрямовану оптимізацію параметрів, що визначають продуктивність – наприклад, при довжині кріплення, якості посадки та центруванні – може виникнути рішення, яке багатьма користувачами на ринку оцінюється як еталон високої продуктивності. Комбінація з циліндричного стержня, збільшеного кріплення та самозцентрового скошення забезпечує високу повторюваність, що особливо вигідно при частій зміні інструментів і великих виступах.
З системою ME-затиску концепція була розширена на рішення для особливо вимогливих застосувань. Інтерфейс між інструментом і тримачем, з сьогоднішньої точки зору, навряд чи зазнає основних змін; майбутні кроки розвитку, ймовірно, зосередяться на оптимізації геометрії ріжучих крайок, наприклад, за допомогою сучасних лазерних технологій.
Контакт: