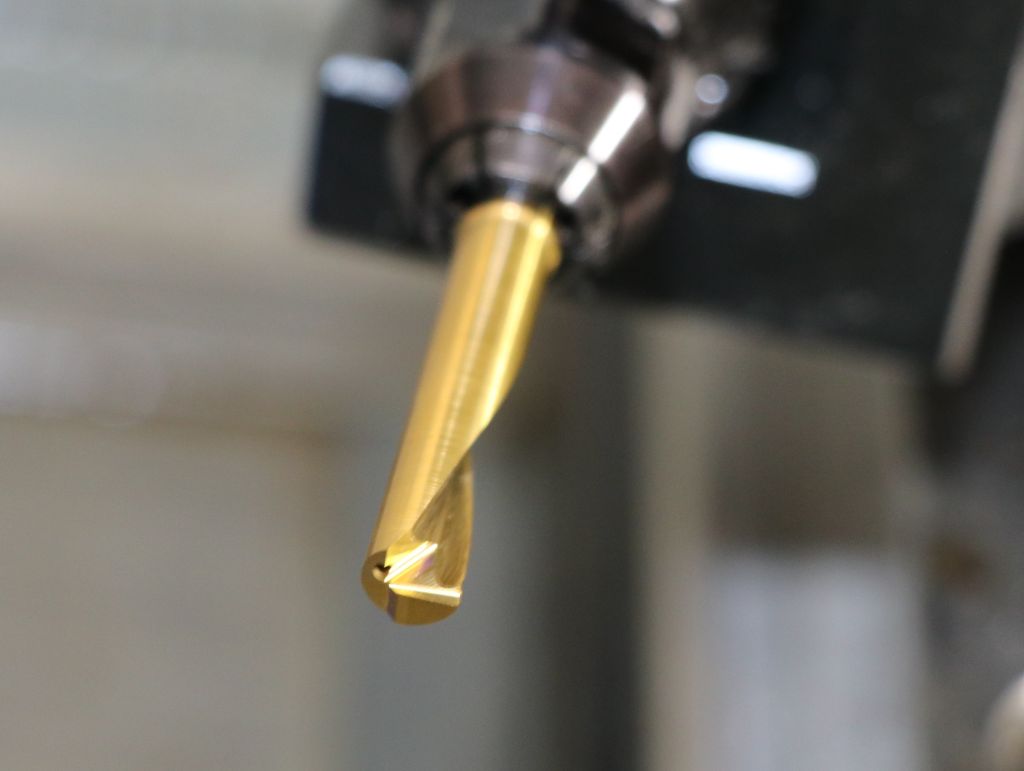
Vývoj modulárního nástrojového systému pro vnitřní opracování nejmenších otvorů, skládajícího se z jednořezných řezných vložek z tvrdokovu a nosných nástrojů, sahá až do poloviny 80. let 20. století – do doby, kdy na trhu prakticky neexistovaly nástroje pro velmi malé průměry otvorů. To, co začalo jako reakce na konkrétní požadavek zákazníka, se v průběhu desetiletí vyvinulo v systém, který je dnes považován za A-produkt v portfoliu společnosti SIMTEK a v mikrozpracování je mnoha uživateli ceněn jako měřítko kvality a konstrukce.
Konkrétní praktické požadavky jako podnět
Podnětem k vývoji byla potřeba vyvinout nástroj pro vnitřní opracování 6 mm otvoru. „V té době neexistovaly tak malé nástroje, nebo alespoň jen stěží použitelné řešení pro takové průměry,“ popisuje Norbert Seifermann, spoluzakladatel a člen představenstva SIMTEK, výchozí situaci. Pro něj však tato poptávka představovala příležitost realizovat již delší dobu existující myšlenku nástroje, která mu byla v hlavě.
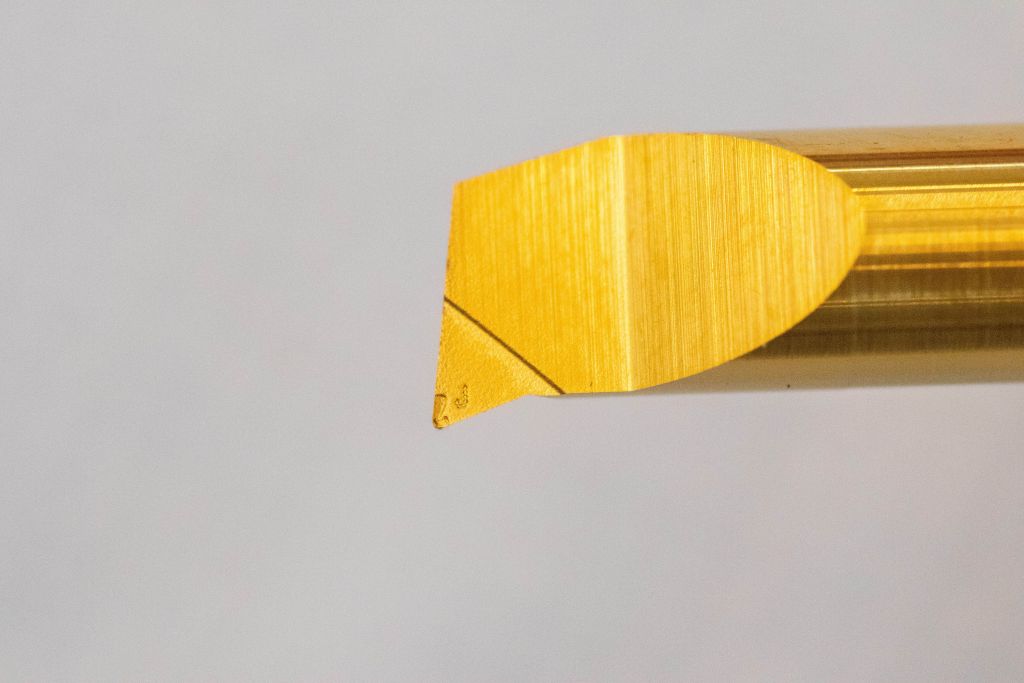
Ještě před založením společnosti SIMTEK vznikl u tehdejšího zaměstnavatele Seifermanna první prototyp na frézovacím stroji: Nejprve byl vyroben kapkovitý nástrojový hřídel pro zajištění v nosném nástroji. Následně byly broušeny nástrojový krk a břit. Standardní konstrukce následující po prototypu, založená na sinterované tyči s charakteristickým kapkovým tvarem a šroubem pro upínání zezadu, položila jako průlomový konstrukční princip technologický základ pro pozdější evoluci dnešního AX-systému od společnosti SIMTEK.
Narození řešení SIMTEK: Realizovaný potenciál optimalizace
S rostoucím přijetím na trhu se v průběhu let zvyšovaly také požadavky na nový typ nástroje a ukázaly se konstrukčně podmíněné limity. Po založení společnosti SIMTEK v roce 1994 se Seifermann proto věnoval důslednému dalšímu vývoji systému – opět podnícenému konkrétními požadavky zákazníků.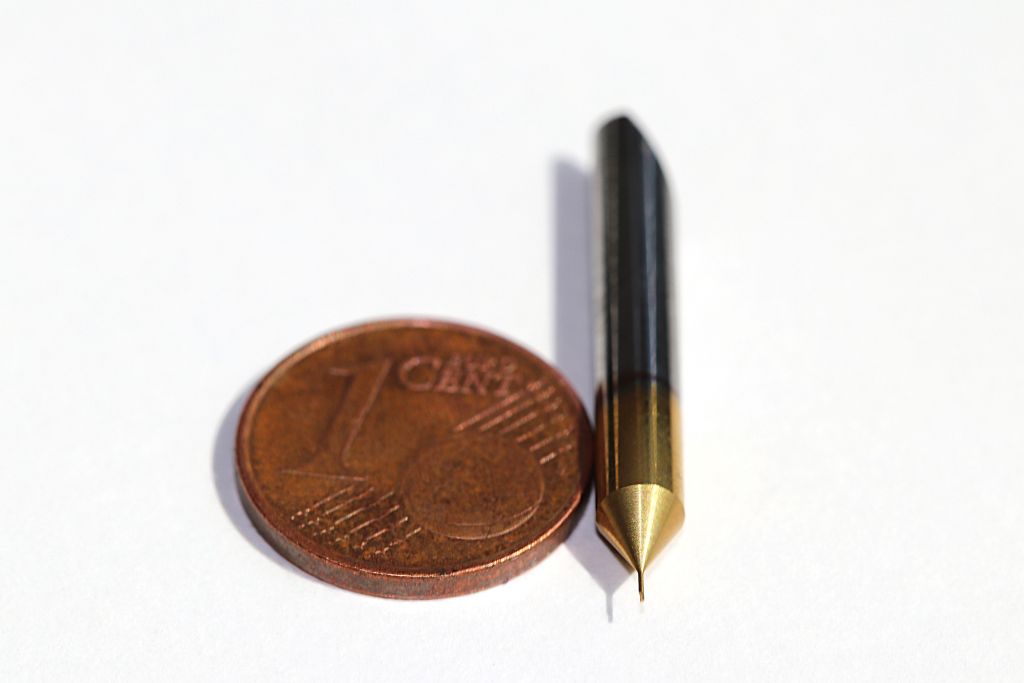
Jedním z hlavních potenciálů pro optimalizaci viděl v délce upnutí: „Potřebovali jsme řešení, které by umožnilo dostatečně hluboké umístění řezného vložky v nosném nástroji, aby se předešlo vibracím a zlomení nástrojů při velkých přesazích,“ vzpomíná Seifermann. Proto byla hloubka zasunutí do nosného nástroje zvolena tak vysoká, aby byl nástroj stabilně veden i při velkých přesazích.
Další zásadní úprava se týkala tvaru tyče: „Jelikož jsou sinterované formy, které sice z hlediska výrobních nákladů obvykle převyšují broušené systémy, ale z výrobních důvodů nikdy nejsou přesně identické, obvykle vyžadují vícebodovou oporu. Taková vícebodová opora může vést k výraznému zkrácení životnosti nosného nástroje a ovlivnit opakovací přesnost polohy břitu při výměně nástroje,“ vysvětluje Seifermann. Výměna nástroje by tedy mohla mít přímý dopad na vyrobenou rozměrovou přesnost.
Ve společnosti SIMTEK se z tohoto důvodu rozhodli použít válcově broušenou tyč v kombinaci s také válcovým otvorem v držáku. Tímto vznikající velkoplošná opora řezného insertu prodlužuje životnost nosných nástrojů a vede k významnému zvýšení opakovací přesnosti od řezu k řezu. „V našem dnešním systému může obsluha stroje vyjmout nástroj a vložit nový, aniž by se výrazně ovlivnila výška řezných hran a radiální poloha,“ vysvětluje Seifermann.
Princip SIMTEK opakovací přesnosti
Rozhodující konstrukční optimalizace se však nachází na zadním konci tyče. Místo boční upínací plochy, jak se používá u mnoha systémů, se tyč šikmo zužuje. Tento sklon zajišťuje při zasunutí přesné zarovnání nástroje. „Díky zkosené zadní straně se nástroj prakticky umístí sám. Zasune se, opře se o doraz a poté se upevní šroubem,“ popisuje Seifermann princip.
Podle názoru vývojáře AX toto koncept nabízí rozhodující výhodu oproti bočním upínacím řešením. Již malé zkroucení nebo tolerance mohou ovlivnit polohu nástroje. Naopak u šikmého řešení přebírá přesné zarovnání samotný řezný insert, zatímco šroub pouze vytváří upínací sílu. Poloha nástroje zůstává tím pádem do značné míry nezávislá na utahovacím momentu.
Úspěch na trhu díky opakovací přesnosti
Zásadní roli pro vysokou tržní akceptaci AX systému od SIMTEK hraje podle názoru Seifermanna právě ta vysoká opakovací přesnost. Pokud je tato nízká, musí se stroj po každé výměně nástroje znovu nastavit, což zabírá čas a snižuje produktivitu. Seifermann si v této souvislosti vzpomíná na zákazníka, který nejprve přešel na jiný nástroj, ale po několika měsících se opět vrátil k AX řešení od SIMTEK. „Zákazník zjistil, že denní výstup strojů klesá. Po návratu k našemu AX řešení dosáhl opět obvyklé úrovně – pro nás jasný důkaz toho, jak silně se opakovací přesnost odráží na produktivitě,“ vzpomíná Seifermann.
Mezitím se systém AX od společnosti SIMTEK etabloval u mnoha uživatelů po celém světě jako průkopnický produkt z hlediska kvality a stabilizující konstrukce procesu. „V neustálém kontaktu s našimi mezinárodními obchodními partnery pravidelně dostáváme velmi pozitivní zpětnou vazbu na náš systém AX – a to z nejrůznějších uživatelských odvětví,“ uvádí zakladatel SIMTEK. Na trhu již existuje také několik systémů podle srovnatelného konstrukčního principu. „Vysoký počet podobných tržních řešení nám jasně ukazuje, že systém s touto konstrukcí velmi dobře funguje. Vidíme to jako potvrzení našich zkušeností a přesvědčení,“ prohlašuje Seifermann s jistotou.
Další vývoj: ME upínací systém pro nosné nástroje
Další vývojovou fází je patentovaný ME upínací systém pro nosné nástroje (Evropský patent č. 2 992 988), který díky silovému upnutí nástroje nabízí zejména při vysokých přesazích obrovskou stabilitu. „U našeho ME řešení se upínací matice přitlačuje rovně přes celou plochu na stopku, takže se spojení chová, jako by bylo vyrobeno z jednoho kusu,“ vysvětluje Seifermann. Upínací kleština je pevnou součástí držáku; matice převzala výhradně upínací funkci, aniž by vznikal relativní pohyb mezi tyčí a držákem. Podle údajů společnosti SIMTEK lze s touto konstrukcí realizovat obrábění s přesahy až desetinásobku průměru nástroje stabilně.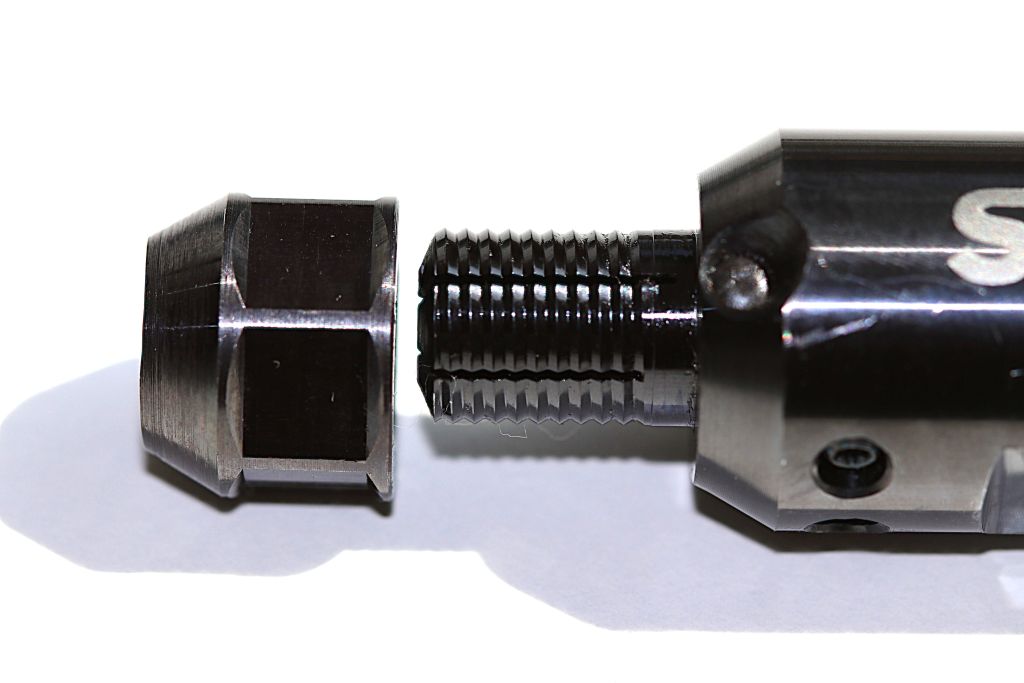
Od 6,0 mm k 0,3 mm
Co začalo v roce 1985 s nástrojem pro zpracování 6 mm otvoru, se od té doby vyvinulo směrem k výrazně menším průměrům. V aktuálním standardním programu SIMTEK sahá spektrum až k nástroji pro vyvrtávání otvorů od průměru 0,3 mm. „Nejmenší konstrukční velikost, u které máme 4 mm stopku, je svět sama o sobě a pouhým okem ji vlastně nelze rozpoznat,“ říká Seifermann.
Pohonnou silou tohoto vývoje je postupná miniaturizace komponentů v různých průmyslových odvětvích – od hydrauliky přes pneumatiku až po aplikace, jako je vyvrtávání vstřikovacích trysek, kde jsou požadovány malé cylindrické geometrie s úzkými tolerancemi. Sortiment SIMTEK v současnosti zahrnuje téměř 1 500 variant AX-článků. Mezi nimi se nacházejí také CBN nástroje pro tvrdé soustružení od průměru otvoru 1,0 mm nebo nástroje s 3D laserovanou geometrií třísek.
Laserové zpracování jako další vývojový krok
„Z konstrukčního hlediska je AX systém dnes prakticky vyspělý. Další vývojový potenciál vidíme především v úpravě řezných hran – a to zejména pomocí laseru,“ říká Seifermann. Na rozdíl od klasického broušení lze s laserovou technikou vytvářet úhly třísky po celém obvodu na řezné hraně – i tam, kde výrobní procesy broušení narážejí na své limity.
Pozadím tohoto vývoje jsou zvýšené požadavky na kontrolu třísek, např. díky častějšímu používání bezolovnatých materiálů v důsledku nařízení REACH nebo rostoucí automatizaci obráběcích procesů. Také tlak na náklady, šetřit na následných procesech, jako jsou dodatečné úpravy nebo kontroly, přispívá k tomuto vývoji. „Naše 3D laserované geometrie třísek se zaměřují přesně zde: zvýšení procesní bezpečnosti optimalizací kontroly třísek,“ popisuje Seifermann nejvýznamnější výhodu.
Již nyní mnoho zákazníků, zejména v oblasti zákaznických nástrojů, spoléhá na laserová řešení. Výhody jsou zřejmé: laserová technologie nabízí téměř nekonečné možnosti, jak ideálně přizpůsobit geometrii řezání obráběcímu procesu a jeho specifickým požadavkům. „Výsledky našich laserovaných nástrojů jsou natolik přesvědčivé, že jsme již první geometrie zařadili do našeho standardního sortimentu,“ raduje se Seifermann z vývoje. „Při zavádění laserovaných nástrojů v oblasti standardů však rozhodně nejsme na konci vývoje.“
Technická evoluce místo revoluce
Historie vývoje AX systému ukazuje, jak cílená optimalizace výkonových parametrů – například u délky upínání, kvality uložení a centrování – může vést k řešení, které je mnoha uživateli na trhu považováno za měřítko vysoké výkonnosti. Kombinace cylindrické tyče, zvětšeného upínání a samocentrujícího sklonu umožňuje vysokou opakovací přesnost, která se zejména při časté výměně nástrojů a velkých vyložení vyplácí.
S upínacím systémem ME bylo koncept rozšířeno o řešení pro zvlášť náročné aplikace. Rozhraní mezi nástrojem a držákem by z dnešního pohledu již nemělo podstatné změny; budoucí vývojové kroky se pravděpodobně zaměří spíše na optimalizaci geometrie řezných hran, například pomocí moderních laserových technologií.
Kontakt: