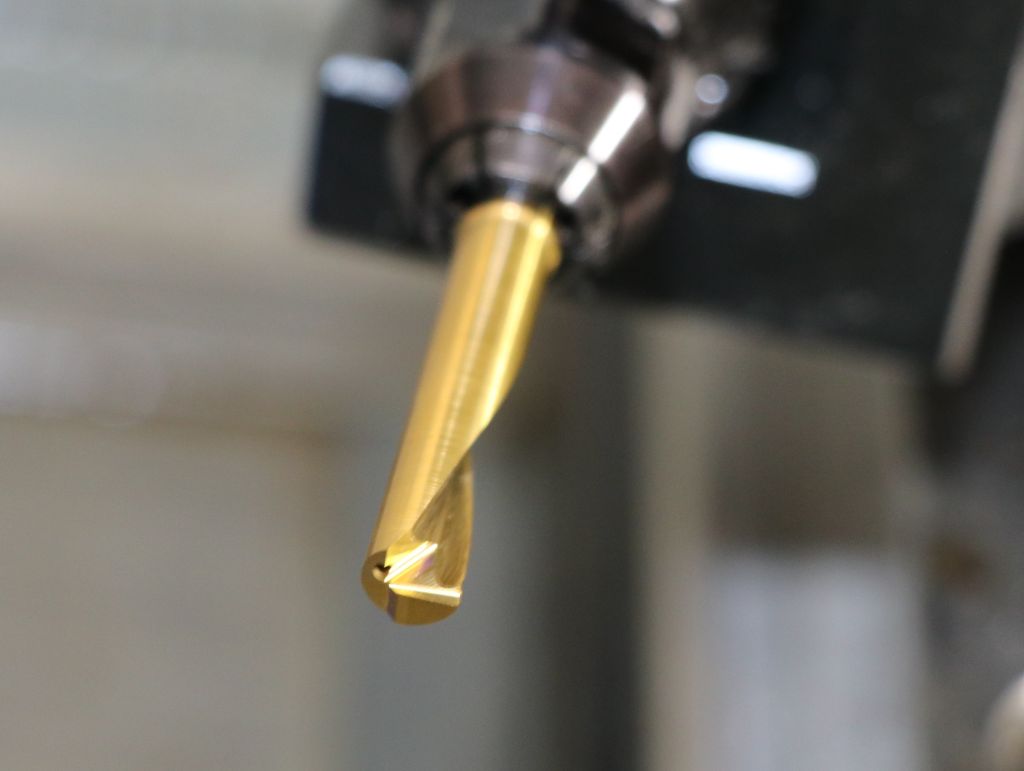
Le développement d'un système d'outils modulaires pour l'usinage intérieur de petits trous, composé d'inserts de coupe à une dent en carbure monobloc et d'outils porteurs, remonte au milieu des années 1980 – une époque où les outils pour des diamètres de trous très petits n'existaient pratiquement pas sur le marché. Ce qui a commencé comme une réponse à une demande spécifique d'un client s'est développé au fil des décennies en un système qui est aujourd'hui considéré comme un produit phare dans le portefeuille de SIMTEK et qui est prisé par de nombreux utilisateurs comme référence en matière de qualité et de conception dans l'usinage de précision.
Exigence pratique concrète comme impulsion
L'impulsion pour le développement a été la demande de concevoir un outil pour l'usinage intérieur d'un trou de 6 mm. « À l'époque, il n'y avait pas d'outils aussi petits, ou du moins très peu de solutions utilisables pour de tels diamètres », décrit Norbert Seifermann, cofondateur et directeur de SIMTEK, la situation de départ. Pour lui, cette demande représentait toutefois l'occasion de concrétiser une idée d'outil qui existait déjà depuis longtemps dans son esprit.
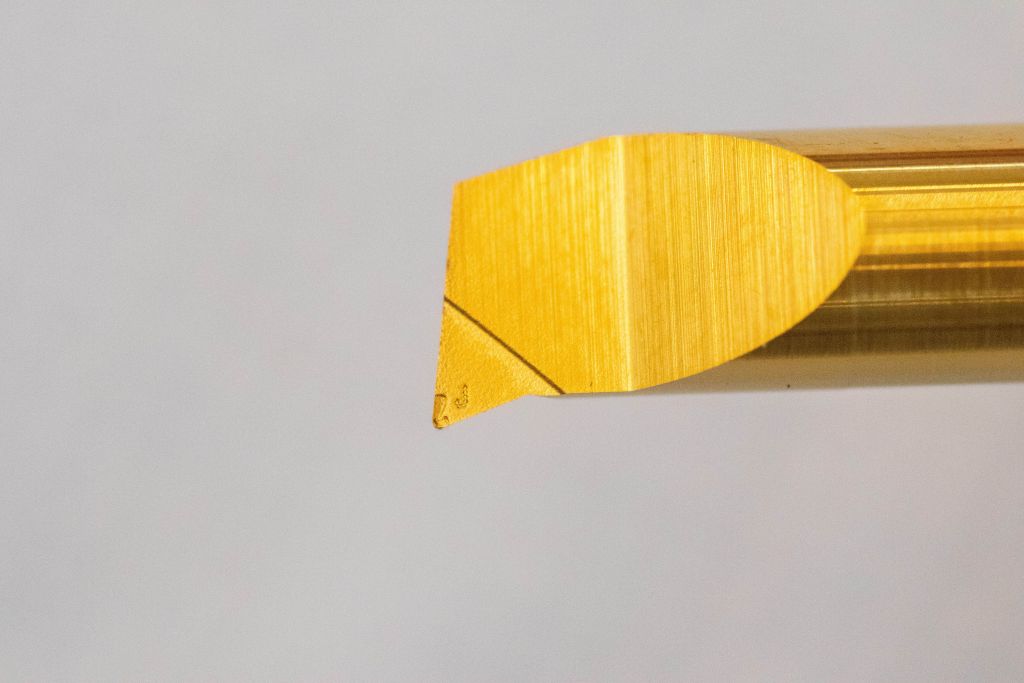
Avant même la création de SIMTEK, le premier prototype a été réalisé chez l'ancien employeur de Seifermann sur une fraiseuse : d'abord, un corps d'outil en forme de goutte a été fabriqué pour se fixer dans un outil porteur. Ensuite, le col de l'outil et la coupe ont été meulés. La construction standard qui a suivi le prototype, basée sur une tige frittée de forme caractéristique en goutte et une vis de serrage à l'arrière, a posé les bases technologiques pour l'évolution ultérieure du système AX actuel de SIMTEK.
Naissance de la solution SIMTEK : potentiel d'optimisation concrétisé
Avec l'acceptation croissante du marché, les exigences pour le nouveau type d'outil ont également augmenté au fil des ans, et des limites constructives se sont manifestées. Après la création de SIMTEK en 1994, Seifermann s'est donc consacré au développement continu du système – à nouveau impulsé par une demande concrète d'un client.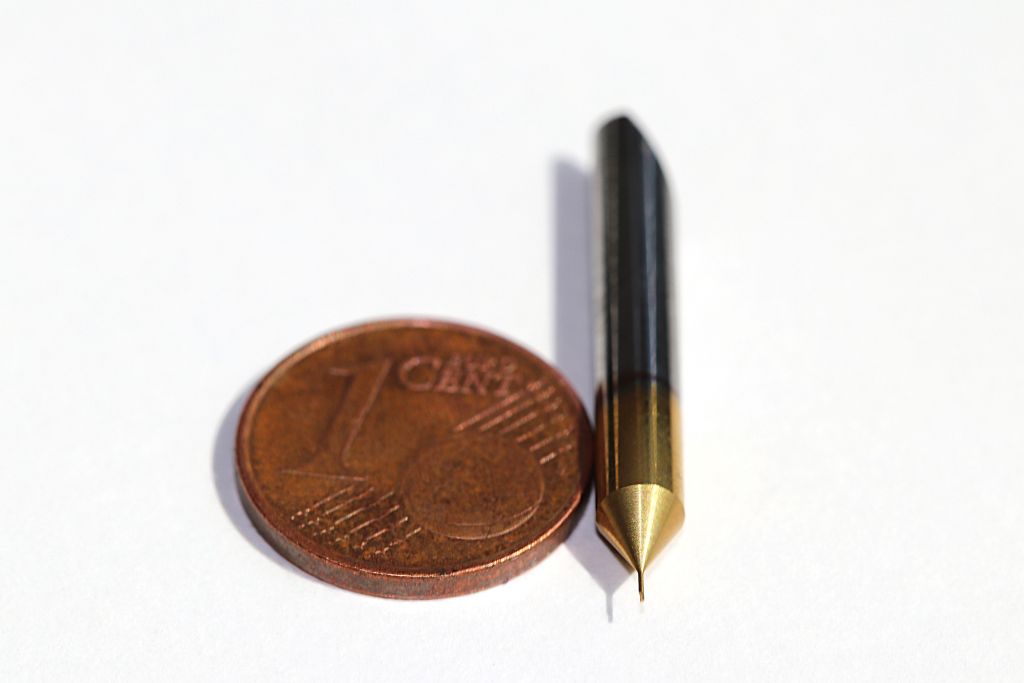
Il a reconnu un potentiel d'optimisation central dans la longueur de prise : « Nous avions besoin d'une solution où l'insert de coupe pouvait être monté suffisamment profondément dans l'outil porteur pour éviter les vibrations et les ruptures d'outil lors de grandes saillies », se souvient Seifermann. C'est pourquoi la profondeur d'insertion dans l'outil porteur a été choisie suffisamment élevée, de sorte que l'outil soit également guidé de manière stable lors de grandes saillies.
Une autre adaptation essentielle concernait la forme de la tige : « Comme les formes frittées, qui sont généralement avantageuses en termes de coûts de fabrication par rapport aux systèmes meulés, ne sont jamais identiques en raison des conditions de fabrication, elles nécessitent généralement un support multipoint. Un tel support multipoint peut entraîner une réduction significative de la durée de vie de l'outil porteur et affecter la précision de répétition de la position des arêtes lors du changement d'outil », explique Seifermann. Un changement d'outil pourrait donc avoir des conséquences immédiates sur la dimension produite.
Chez SIMTEK, on a donc décidé d'opter pour une tige meulée cylindrique en combinaison avec un perçage également cylindrique dans le porte-outil. La surface d'appui ainsi créée pour l'insert de coupe prolonge la durée de vie des outils porteurs et entraîne une augmentation significative de la précision de répétition de coupe à coupe. « Avec notre système actuel, l'opérateur de machine peut retirer un outil et en insérer un nouveau sans que la hauteur des arêtes de coupe ni la position radiale ne soient sensiblement affectées », explique Seifermann.
Le principe de précision de répétition de SIMTEK
L'optimisation constructive décisive se situe cependant à l'extrémité arrière de la tige. Au lieu d'une surface de serrage latérale, comme elle est utilisée dans de nombreux systèmes, la tige s'incline. Cette inclinaison prend en charge l'alignement exact de l'outil lors de l'insertion. « Grâce à l'arrière biseauté, l'outil se positionne pratiquement tout seul. On le pousse, on le met en butée et on le fixe ensuite avec la vis », décrit Seifermann le principe.
Selon l'avis du développeur de l'AX, ce concept présente un avantage décisif par rapport aux solutions de serrage latérales. Même de légères torsions ou tolérances peuvent influencer la position de l'outil. Dans la solution inclinée, en revanche, l'insert de coupe prend lui-même en charge l'alignement exact, tandis que la vis ne génère que la force de serrage. La position de l'outil reste donc largement indépendante du couple de serrage.
Succès sur le marché grâce à la précision de répétition
Un rôle essentiel pour la forte acceptation du marché du système AX de SIMTEK est, selon l'évaluation de Seifermann, justement cette haute précision de répétition. Si celle-ci est faible, la machine doit être réajustée après chaque changement d'outil, ce qui prend du temps et réduit la productivité. Seifermann se souvient à cet égard d'un client qui avait d'abord changé pour un autre outil, mais qui, après quelques mois, est revenu à la solution AX de SIMTEK. « Le client a constaté que le rendement quotidien des machines diminuait. Après être revenu à notre solution AX, il a de nouveau atteint le niveau habituel – pour nous, une preuve claire de l'impact de la précision de répétition sur la productivité », se souvient Seifermann.
Entre-temps, le système AX de SIMTEK s'est établi comme un produit de référence en matière de qualité et de conception stabilisatrice de processus auprès de nombreux utilisateurs dans le monde entier. « Dans un échange constant avec nos partenaires de distribution internationaux, nous recevons régulièrement des retours très positifs sur notre système AX – et ce, dans les secteurs d'application les plus variés », rapporte le fondateur de SIMTEK. Il existe également sur le marché plusieurs systèmes selon un principe de construction comparable. « Le grand nombre de solutions similaires sur le marché montre clairement que le système fonctionne très bien avec cette conception. Nous considérons cela comme une confirmation de nos expériences et de notre conviction », déclare Seifermann avec assurance.
Développement : Système de serrage ME pour outils porteurs
Une autre étape de développement est le système de serrage ME breveté pour outils porteurs (Brevet européen n° 2 992 988), qui offre une stabilité énorme grâce à un serrage d'outil par force de friction, notamment pour de grandes saillies. « Avec notre solution ME, l'écrou de serrage s'applique de manière plane sur toute la surface de la tige, de sorte que la connexion se comporte comme si elle était fabriquée en une seule pièce », explique Seifermann. La pince de serrage fait partie intégrante du porte-outil ; l'écrou assume uniquement la fonction de serrage, sans qu'il y ait de mouvement relatif entre la tige et le porte-outil. Avec cette construction, selon SIMTEK, des usinages avec des saillies allant jusqu'à dix fois le diamètre du col de l'outil peuvent être réalisés de manière stable.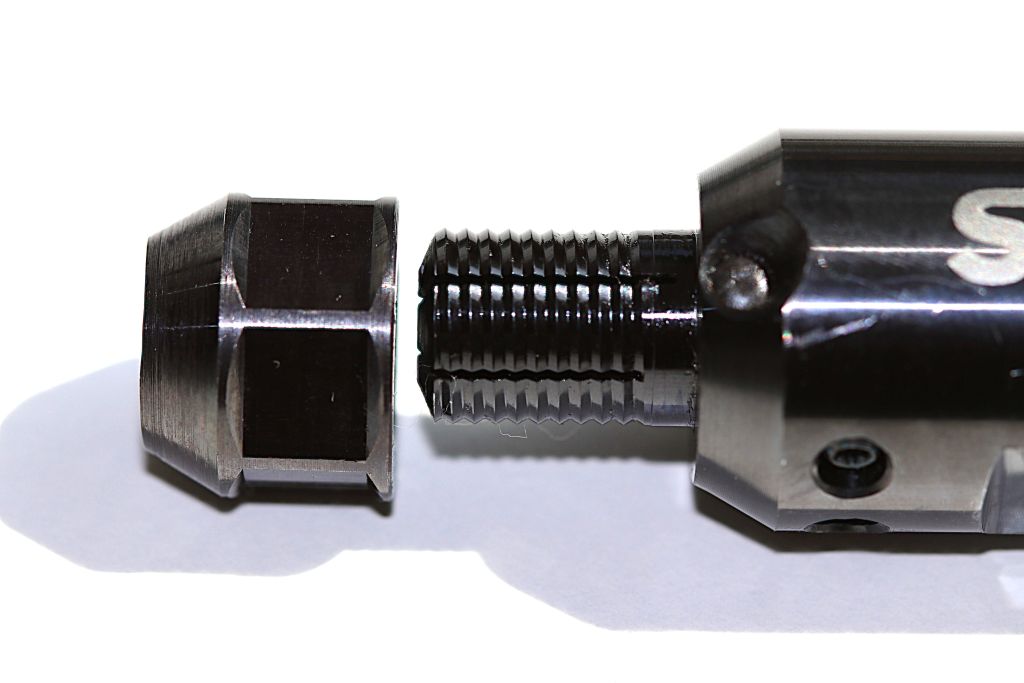
De 6,0 mm à 0,3 mm
Ce qui a commencé en 1985 avec un outil pour le traitement d'un trou de 6 mm s'est depuis orienté vers des diamètres nettement plus petits. Dans le programme standard actuel de SIMTEK, la gamme s'étend jusqu'à un outil pour l'alésage de trous à partir d'un diamètre de 0,3 mm. « La plus petite taille que nous avons avec un shank de 4 mm est un monde à part et n'est en fait plus visible à l'œil nu », déclare Seifermann.
Le moteur de ce développement est la miniaturisation croissante des composants dans différents secteurs industriels – de l'hydraulique à la pneumatique, en passant par des applications comme l'alésage de buses d'injection, où de petites géométries cylindriques avec des tolérances étroites sont requises. La gamme SIMTEK comprend actuellement près de 1 500 variantes d'articles AX. Parmi celles-ci, on trouve également des outils CBN pour le tournage dur à partir d'un diamètre de trou de 1,0 mm ou des outils avec géométrie de forme de copeaux laser 3D.
Usinage laser comme prochaine étape de développement
« D'un point de vue constructif, le système AX est aujourd'hui pratiquement mature. Nous voyons principalement un potentiel de développement dans le traitement des arêtes de coupe – et ici surtout par le biais du laser », déclare Seifermann. Contrairement au meulage classique, la technologie laser permet de créer des angles de coupe tout autour de la lame – même là où les processus de meulage atteignent leurs limites en raison de la fabrication.
Le contexte de ce développement est l'augmentation des exigences en matière de contrôle des copeaux, par exemple en raison de l'utilisation accrue de matériaux sans plomb en vertu de la réglementation REACH ou de l'automatisation croissante des processus d'usinage. La pression sur les coûts, visant à économiser des processus en aval tels que le retravail ou les contrôles, contribue également à ce développement. « Nos géométries de forme de copeaux laser 3D s'attaquent précisément à cela : augmentation de la sécurité des processus grâce à l'optimisation du contrôle des copeaux », décrit Seifermann l'avantage principal.
De nombreux clients, en particulier dans le domaine des outils personnalisés, optent déjà pour des solutions laser. Les avantages sont évidents : le procédé laser offre presque d'innombrables possibilités d'adapter la géométrie des arêtes de coupe de manière idéale au processus d'usinage et à ses exigences spécifiques. « Les résultats de nos outils laser sont si convaincants que nous avons déjà intégré certaines géométries dans notre gamme standard », se réjouit Seifermann de ce développement. « Cependant, nous ne sommes pas encore à la fin du développement de l'introduction d'outils laser dans le domaine standard. »
Évolution technique plutôt que révolution
L'histoire de développement du système AX montre comment, grâce à l'optimisation ciblée de paramètres déterminants pour la performance – par exemple, la longueur de prise, la qualité d'ajustement et le centrage – une solution peut émerger qui est considérée par de nombreux utilisateurs sur le marché comme une référence pour une haute performance. La combinaison d'une tige cylindrique, d'un porte-outil agrandi et d'une inclinaison auto-centrante permet une grande précision de répétition, qui est particulièrement rentable lors de changements fréquents d'outils et de grandes portées.
Avec le système de serrage ME, le concept a été élargi pour inclure une solution pour des applications particulièrement exigeantes. L'interface entre l'outil et le porte-outil ne devrait plus connaître de changements fondamentaux à l'avenir ; les étapes de développement futures se concentreront probablement plutôt sur l'optimisation de la géométrie des arêtes de coupe, par exemple grâce à des technologies modernes de traitement laser.
Contact :