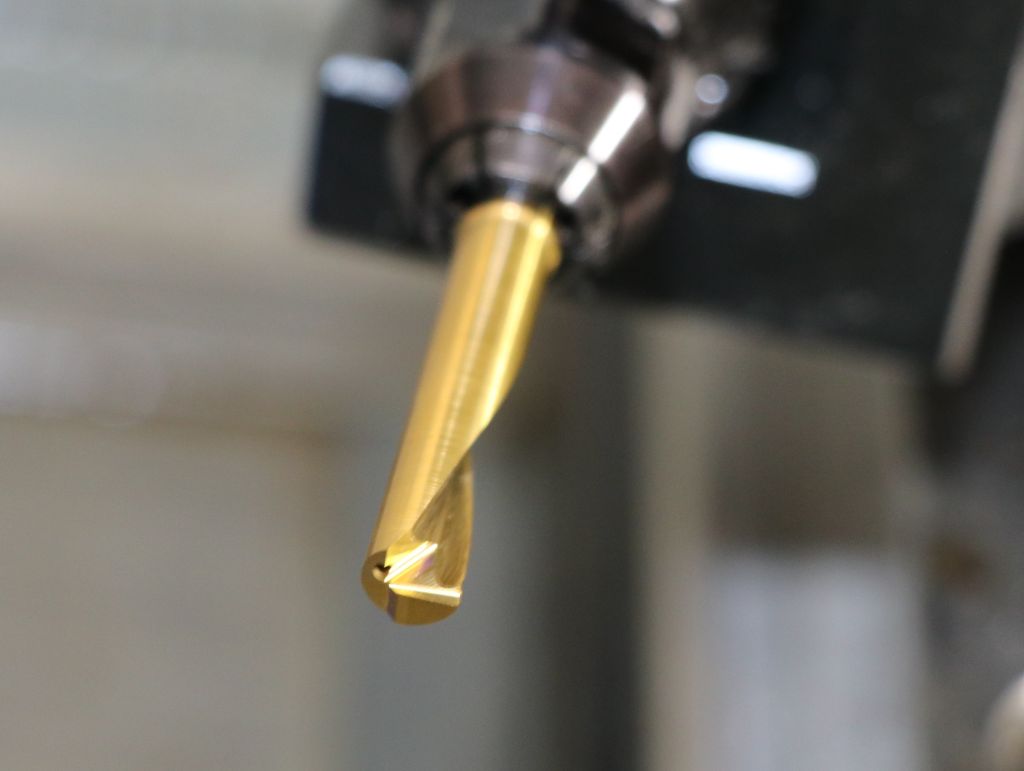
Dezvoltarea unui sistem modular de unelte pentru prelucrarea interioară a celor mai mici găuri, format din plăci de tăiere cu un singur tăiș din carburi metalice și unelte suport, datează din mijlocul anilor 1980 - o perioadă în care uneltele pentru diametre foarte mici de găuri practic nu existau pe piață. Ceea ce a început ca o reacție la o cerință concretă a clientului s-a dezvoltat de-a lungul decadelor într-un sistem care este astăzi considerat un produs A în portofoliul SIMTEK și este apreciat în microprelucrare de mulți utilizatori ca un standard pentru calitate și formă de construcție.
Cerințe practice concrete ca stimulent
Impulsul pentru dezvoltare a fost cerința de a crea un instrument pentru prelucrarea interioară a unui orificiu de 6 mm. „Atunci nu existau unelte atât de mici, sau cel puțin soluții utile pentru astfel de diametre”, descrie Norbert Seifermann, co-fondator și membru al consiliului de administrație al SIMTEK, situația de la acea vreme. Pentru el, această solicitare a reprezentat însă ocazia de a pune în aplicare o idee de instrument care exista deja de mult timp în mintea sa.
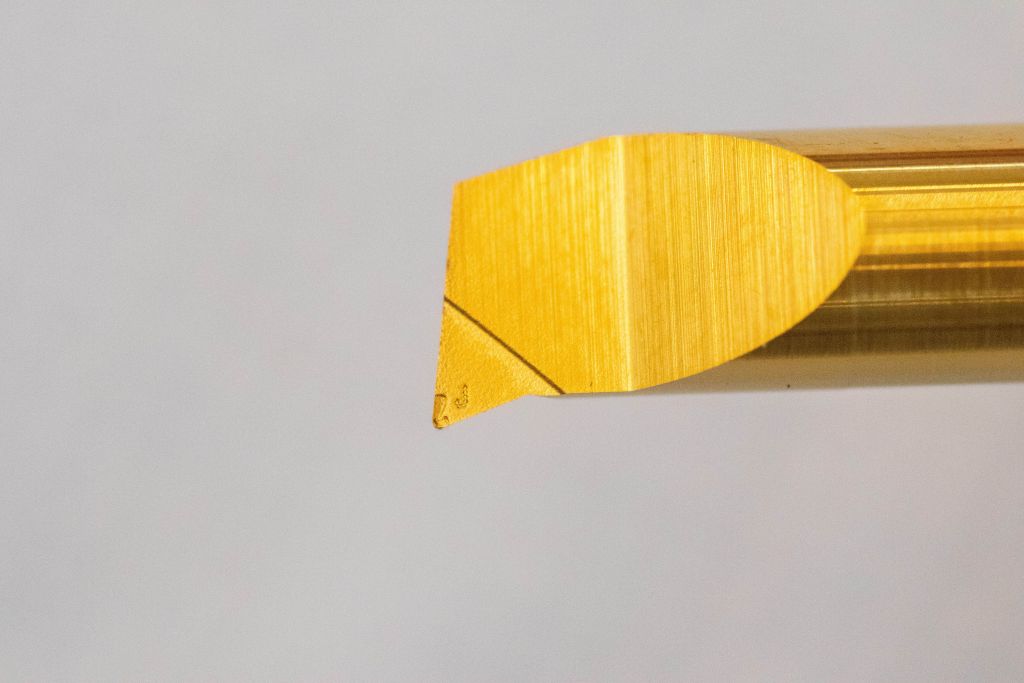
Încă înainte de înființarea SIMTEK, a fost creat astfel, la fostul loc de muncă al lui Seifermann, primul prototip pe o mașină de frezat: Inițial, a fost fabricat un știft de unelte în formă de picătură pentru a fi prins într-un instrument de suport. Ulterior, gâtul uneltei și tăișul au fost șlefuite. Construcția standard care a urmat prototipului, bazată pe un bară sinterizată cu o formă caracteristică de picătură și o șurub de strângere din spate, a pus ca principiu de construcție revoluționar fundația tehnologică pentru evoluția ulterioară a sistemului AX de astăzi de la SIMTEK.
Nașterea soluției SIMTEK: Potențial de optimizare pus în practică
Odată cu creșterea acceptării pe piață, cerințele pentru noul tip de unealtă au crescut de-a lungul anilor și s-au evidențiat limitele impuse de construcție. După înființarea SIMTEK în anul 1994, Seifermann s-a dedicat astfel dezvoltării consecvente a sistemului - din nou, stimulată de o cerință concretă din partea unui client.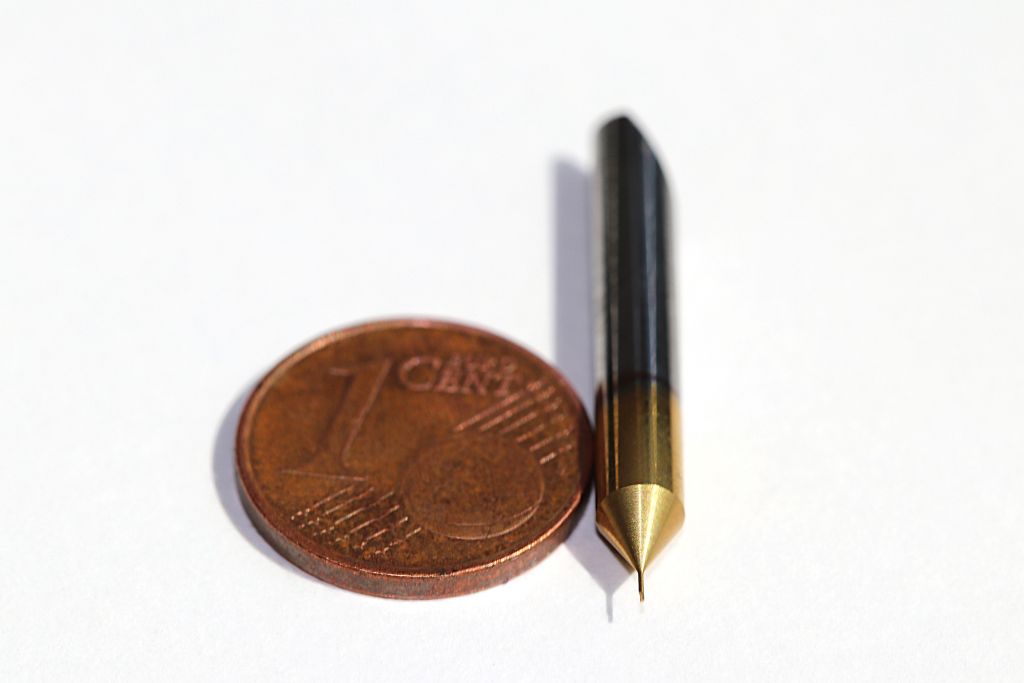
Un potențial central de optimizare l-a recunoscut în lungimea de prindere: „Aveam nevoie de o soluție prin care insertul de tăiere să fie montat suficient de adânc în uneltele suport, pentru a evita vibrațiile și ruperea uneltelor la proeminențe mari”, își amintește Seifermann. Prin urmare, adâncimea de inserție în uneltele suport a fost aleasă corespunzător de mare, astfel încât uneltele să fie conduse stabil chiar și la proeminențe mari.
O altă ajustare esențială a vizat forma barei: „Deoarece formele sinterizate, care deși sunt de obicei avantajoase în ceea ce privește costurile de producție față de sistemele șlefuite, din cauza procesului de fabricație nu sunt niciodată identic exacte, ele necesită de obicei o susținere multipunct. O astfel de susținere multipunct poate duce la o scurtare semnificativă a duratei de viață a uneltei suport și poate afecta precizia de repetare a poziției tăișului în timpul schimbării uneltei”, explică Seifermann. O schimbare a uneltei ar putea avea astfel efecte imediate asupra dimensiunii fabricate.
La SIMTEK s-a decis din acest motiv să folosească un băț rectificat cilindric în combinație cu o gaură de asemenea cilindrică în suport. Suprafața mare de contact a insertului de tăiere rezultată astfel prelungește durata de viață a uneltelor de suport și conduce la o creștere semnificativă a preciziei de repetare de la tăiere la tăiere. „În sistemul nostru de astăzi, operatorul mașinii poate scoate un instrument și introduce unul nou, fără ca înălțimea muchiei de tăiere sau poziția radială să fie afectate semnificativ”, explică Seifermann.
Principiul SIMTEK al preciziei repetate
Optimizarea constructivă decisivă se află însă la capătul din spate al barei. În loc de o suprafață de prindere laterală, așa cum se folosește în multe sisteme, bara se termină în unghi. Această înclinare preia alinierea exactă a uneltei în momentul introducerii. „Prin partea din spate înclinată, uneltele se poziționează practic singure. Le introduci, le sprijini de limită și apoi le fixezi cu șurubul”, descrie Seifermann principiul.
În opinia dezvoltatorului AX, acest concept oferă un avantaj decisiv față de soluțiile de prindere laterală. Chiar și mici răsuciri sau toleranțe pot influența poziția uneltei acolo. În schimb, în soluția înclinate, tăișul preia el însuși alinierea exactă, în timp ce șurubul generează doar forța de strângere. Poziția uneltei rămâne astfel în mare măsură independentă de momentul de strângere.
Succes pe piață prin precizie repetată
Un rol esențial în acceptarea ridicată pe piață a sistemului AX de la SIMTEK îl joacă, conform evaluării lui Seifermann, tocmai acea mare precizie de repetare. Dacă aceasta este scăzută, mașina trebuie să fie reconfigurată după fiecare schimbare de unealtă, ceea ce costă timp și reduce productivitatea. Seifermann își amintește în acest context de un client care, inițial, a trecut la o altă unealtă, dar după câteva luni s-a întors la soluția AX de la SIMTEK. „Clientul a constatat că producția zilnică a mașinilor a scăzut. După revenirea la soluția noastră AX, a atins din nou nivelul obișnuit – pentru noi, un dovadă clară a modului în care precizia de repetare influențează productivitatea”, își amintește Seifermann.
Între timp, sistemul AX de la SIMTEK s-a impus ca un produs de referință în ceea ce privește calitatea și forma constructivă stabilizatoare a proceselor, fiind utilizat de mulți utilizatori din întreaga lume. „În cadrul unui schimb constant cu partenerii noștri internaționali de vânzări, primim regulat feedback-uri foarte pozitive despre sistemul nostru AX – și anume din cele mai diverse domenii de aplicare”, relatează fondatorul SIMTEK. Între timp, pe piață există și mai multe sisteme cu un principiu de construcție comparabil. „Numărul mare de soluții de piață similare ne face evident că sistemul cu această construcție funcționează foarte bine. Considerăm aceasta o confirmare a experiențelor și convingerilor noastre”, afirmă Seifermann cu încredere.
Dezvoltare continuă: sistem de prindere ME pentru unelte de suport
O altă etapă de dezvoltare este sistemul de prindere ME patentat pentru unelte de suport (Patent European nr. 2 992 988), care oferă o stabilitate enormă, în special la lungimi mari de proiecție, datorită prinderii prin forță a uneltei. „În soluția noastră ME, piulița de prindere se așază plan pe întreaga suprafață a tijei, astfel încât conexiunea se comportă ca și cum ar fi fabricată dintr-o singură bucată”, explică Seifermann. Menghina este o parte esențială a suportului; piulița îndeplinește exclusiv funcția de prindere, fără ca să existe o mișcare relativă între tijă și suport. Conform informațiilor de la SIMTEK, cu această construcție se pot realiza prelucrări cu proiecții de până la zece ori diametrul gâtului uneltei, stabil din punct de vedere al tensiunii.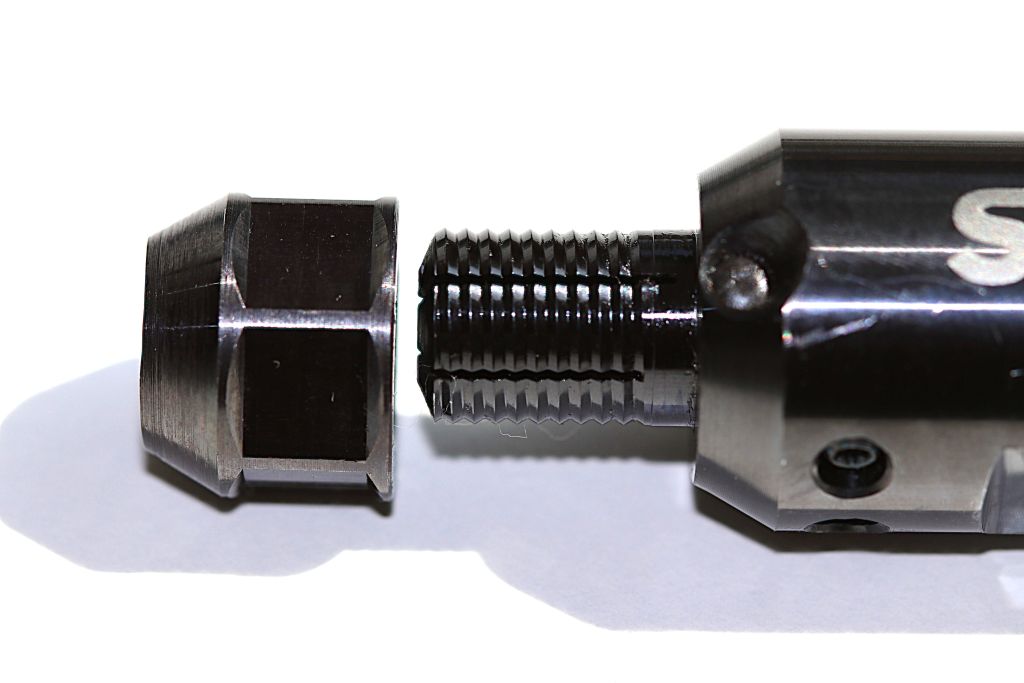
De la 6,0 mm la 0,3 mm
Ce a început în 1985 cu un instrument pentru prelucrarea unui orificiu de 6 mm s-a dezvoltat de atunci în direcția unor diametre vizibil mai mici. În programul standard actual de la SIMTEK, spectrul se extinde până la un instrument pentru lărgirea orificiilor cu un diametru de 0,3 mm. „Cea mai mică dimensiune, la care avem un știft de 4 mm, este o lume în sine și practic nu mai poate fi recunoscută cu ochiul liber”, spune Seifermann.
Motorul acestei dezvoltări este miniaturizarea progresivă a componentelor în diferite sectoare industriale – de la hidraulică la pneumatică, până la aplicații precum prelucrarea duzelor de injecție, unde sunt solicitate geometrie cilindrică mică cu toleranțe strânse. Gama SIMTEK cuprinde, conform celor mai recente informații, aproape 1.500 de variante de articole AX. Printre acestea se numără și unelte CBN pentru prelucrarea dură începând de la un diametru al orificiului de 1,0 mm sau unelte cu geometrie de formă a așchiilor laserată 3D.
Prelucrarea cu laser ca următor pas de dezvoltare
„Din punct de vedere constructiv, sistemul AX este astăzi practic matur. Vedem un potențial de dezvoltare suplimentar în principal în prelucrarea muchiilor de tăiere – și aici în special prin intermediul laserului“, spune Seifermann. Spre deosebire de șlefuirea clasică, tehnologia laser permite generarea unghiurilor de așchiere în jurul tăișului – chiar și acolo unde procesele de șlefuire se confruntă cu limitele impuse de procesul de fabricație.
Fundamentul acestei dezvoltări sunt cerințele crescute privind controlul așchilor, de exemplu, prin utilizarea tot mai frecventă a materialelor fără plumb datorită regulamentului REACH sau prin creșterea automatizării proceselor de așchiere. De asemenea, presiunea costurilor de a economisi procese ulterioare, cum ar fi prelucrările sau controalele, contribuie la această dezvoltare. „Geometriile de formă așchilor noastre, laserate 3D, acționează exact în acest sens: creșterea siguranței procesului prin optimizarea controlului așchilor”, descrie Seifermann cel mai important avantaj.
Deja acum, mulți clienți, în special în domeniul uneltelor personalizate, se bazează pe soluții cu laser. Avantajele sunt evidente: metoda laser oferă aproape nenumărate posibilități de a adapta geometria tăierii ideal la procesul de prelucrare și cerințele sale specifice. „Rezultatele uneltelor noastre cu laser sunt atât de convingătoare încât am inclus deja primele geometries în sortimentul nostru standard”, se bucură Seifermann de această dezvoltare. „Cu toate acestea, în ceea ce privește introducerea uneltelor cu laser în domeniul standard, cu siguranță nu ne aflăm la finalul dezvoltării.”
Evoluție tehnică în loc de revoluție
Istoria de dezvoltare a sistemului AX arată cum, prin optimizarea țintită a parametrilor determinanți pentru performanță – cum ar fi lungimea de prindere, calitatea ajustării și centrările – poate apărea o soluție care este apreciată de numeroși utilizatori pe piață ca un standard pentru o performanță ridicată. Combinația dintre tijă cilindrică, prindere mărită și înclinare auto-centrantă permite o mare precizie de repetare, care se dovedește a fi deosebit de benefică în cazul schimbărilor frecvente de unelte și al proiecțiilor mari.
Cu sistemul de prindere ME, conceptul a fost extins cu o soluție pentru aplicații deosebit de exigente. Interfața dintre unealtă și suport nu ar trebui să sufere modificări fundamentale din perspectiva actuală; pașii de dezvoltare viitoare se vor concentra probabil mai degrabă pe optimizarea geometriei muchiei de tăiere, de exemplu, prin tehnologii moderne de prelucrare cu laser.
Contact: