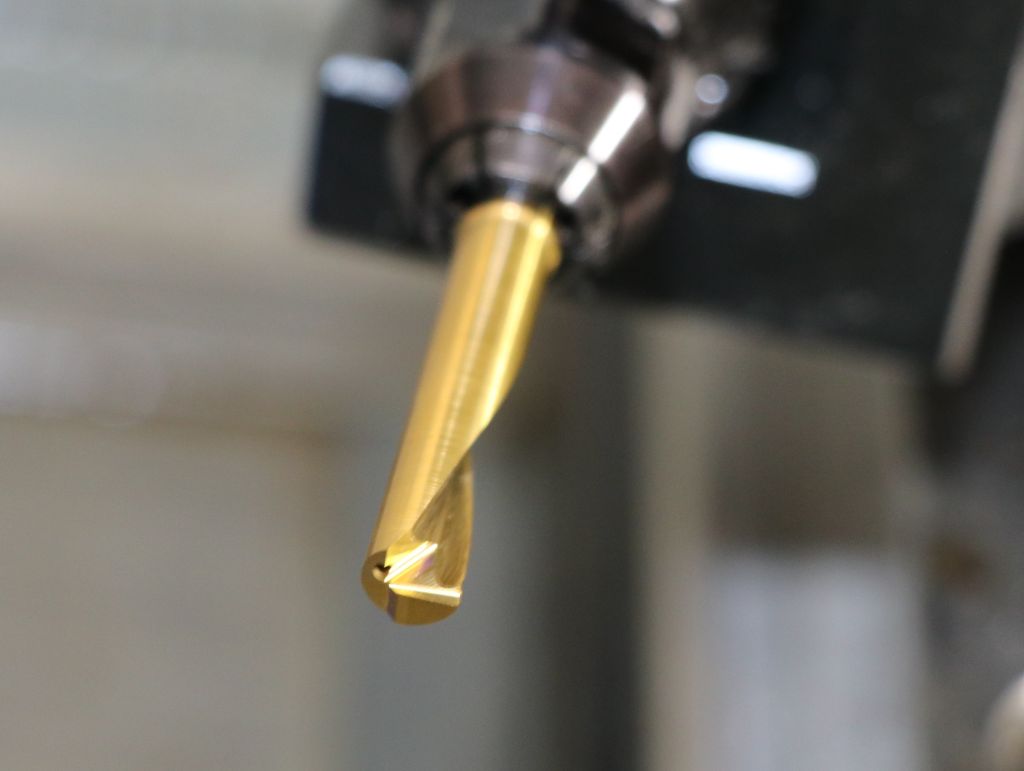
Razvoj modularnega orodnega sistema za notranjo obdelavo najmanjših lukenj, ki je sestavljen iz enokrilnih rezalnih vložkov iz trdnega karbida in nosilnih orodij, sega v sredino 80. let prejšnjega stoletja – v čas, ko orodja za zelo majhne premer lukenj na trgu praktično niso obstajala. Kar se je začelo kot odgovor na konkretno zahtevo stranke, se je skozi desetletja razvilo v sistem, ki danes velja za A-produkt v portfelju podjetja SIMTEK in ga mnogi uporabniki v mikrozobozovanju cenijo kot merilo za kakovost in obliko.
Konkretne praktične zahteve kot spodbuda
Zagon za razvoj je dala zahteva po orodju za notranjo obdelavo 6 mm luknje. „Takrat ni bilo tako majhnih orodij, ali pa vsaj skoraj ni bilo uporabnih rešitev za take premer,“ opisuje Norbert Seifermann, soustanovitelj in član uprave SIMTEK, izhodiščno stanje. Zanj je ta zahteva predstavljala priložnost, da uresniči idejo o orodju, ki je že dlje časa obstajala v njegovem umu.
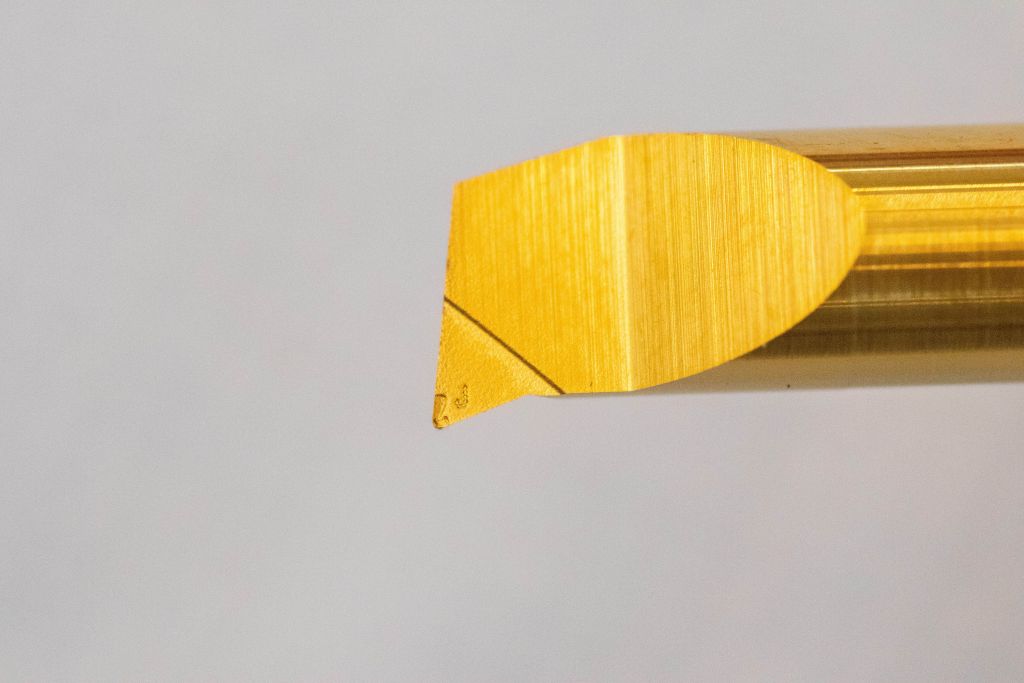
Še pred ustanovitvijo SIMTEK je pri takratnem delodajalcu Seifermanna nastal prvi prototip na frezni napravi: najprej je bil izdelan kapljičast rezalni vrat za zaklepanje v nosilnem orodju. Nato sta bila brušena orodna vrat in rezilo. Standardna konstrukcija, ki je sledila prototipu, temelji na sintranem palici s karakteristično kapljično obliko in zategovalnim vijakom zadaj, je postavila tehnološki temelj za kasnejšo evolucijo današnjega AX-sistema podjetja SIMTEK kot prelomno konstrukcijsko načelo.
Rojstvo rešitve SIMTEK: Uresničeni potencial optimizacije
Z naraščajočo tržno sprejemljivostjo so se skozi leta povečale tudi zahteve po novem tipu orodja in pokazale so se konstrukcijske meje. Po ustanovitvi SIMTEK leta 1994 se je Seifermann zato posvetil dosledni nadaljnji razvoju sistema - spet na pobudo konkretne zahteve stranke.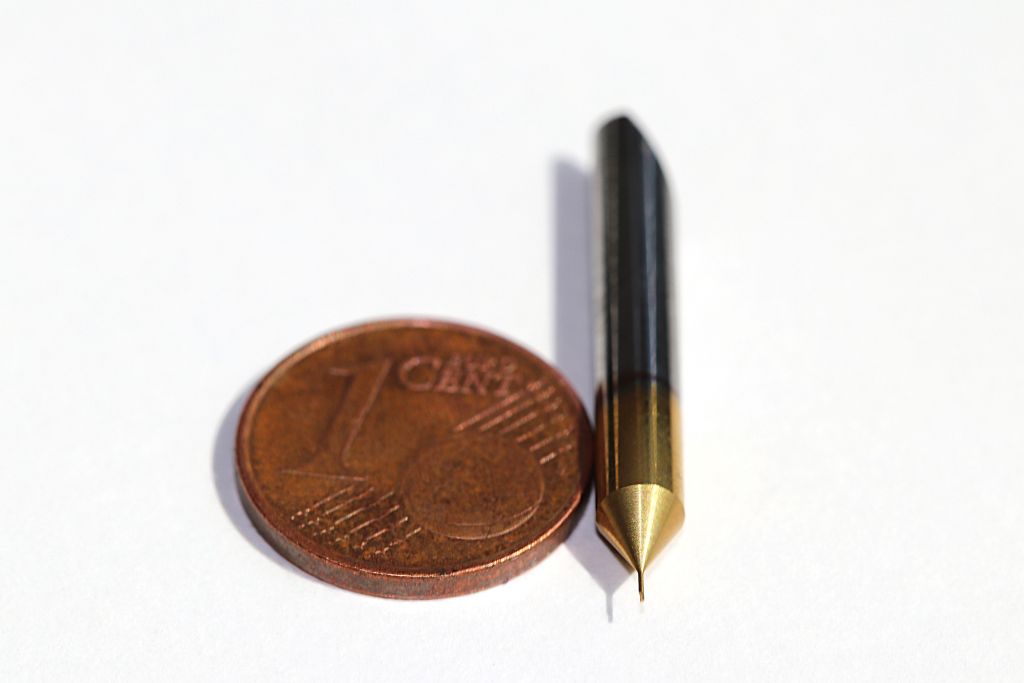
Osrednje potenciale za optimizacijo je prepoznal v dolžini vpenjanja: „Potrebovali smo rešitev, pri kateri je bilo mogoče rezalno orodje dovolj globoko vgraditi v nosilno orodje, da bi se izognili vibracijam in zlomu orodja pri velikih izrastkih,“ se spominja Seifermann. Zato je bila globina vpenjanja v nosilno orodje izbrana dovolj visoko, da je bilo orodje tudi pri velikih izrastkih stabilno vodeno.
Še ena pomembna prilagoditev se je nanašala na obliko palice: „Ker so sintrane oblike, ki so sicer glede na stroške proizvodnje običajno v prednosti pred brušenimi sistemi, vendar nikoli niso natančno identične zaradi proizvodnih razlogov, običajno potrebujejo večtočkovno oporo. Takšna večtočkovna opora lahko znatno skrajša življenjsko dobo nosilnega orodja in vpliva na ponovljivo natančnost položaja rezalnih robov pri menjavi rezil,“ pojasnjuje Seifermann. Menjava orodja bi tako lahko neposredno vplivala na izdelano mero.
Pri podjetju SIMTEK so se odločili za cilindrično brušen drog v kombinaciji s prav tako cilindrično izvrtino v nosilcu. S tem se ustvari velika površinska podlaga rezalnega vložka, kar podaljša življenjsko dobo nosilnih orodij in znatno poveča ponovljivo natančnost od rezila do rezila. „Pri našem današnjem sistemu lahko operater stroja odstrani orodje in vgradi novo, ne da bi se bistveno spremenila višina rezalnih robov in radialna pozicija,“ pojasnjuje Seifermann.
Načelo SIMTEK ponovljive natančnosti
Odločilna konstrukcijska optimizacija pa leži na zadnjem koncu palice. Namesto stranske napetostne površine, kot se uporablja pri mnogih sistemih, palica poteka poševno. Ta poševnost prevzame natančno usklajevanje orodja pri vstavljanju. „Zahvaljujoč poševni zadnji strani se orodje praktično samo pozicionira. Vstavite ga, ga naslonite na končni del in ga nato pritrdite s vijakom,“ opisuje načelo Seifermann.
Po mnenju razvijalca AX to koncept prinaša odločilno prednost pred stranskimi rešitvami za pritrditev. Že majhne zasukane ali tolerančne razlike lahko vplivajo na položaj orodja. Pri nagnjeni rešitvi pa sam rezalni vložek prevzame natančno usklajevanje, medtem ko vijak le ustvarja pritisk. Položaj orodja ostaja tako v veliki meri neodvisen od momenta zategovanja.
Tržni uspeh skozi ponovljivo natančnost
Pomembno vlogo pri visoki tržni sprejemljivosti AX-sistema podjetja SIMTEK po mnenju Seifermanna igra prav ta visoka ponovljivost. Če je ta nizka, je treba stroj po vsakem menjavanju orodja znova nastaviti, kar zahteva čas in zmanjšuje produktivnost. Seifermann se v tem kontekstu spominja stranke, ki je sprva prešla na drugo orodje, po nekaj mesecih pa se je ponovno vrnila k AX-rešitvi podjetja SIMTEK. „Stranka je ugotovila, da se je dnevni izhod strojev zmanjšal. Po vrnitvi k naši AX-rešitvi je ponovno dosegla običajno raven – za nas jasen dokaz, kako močno ponovljivost vpliva na produktivnost,“ se spominja Seifermann.
Trenutno se je AX-sistem podjetja SIMTEK pri mnogih uporabnikih po svetu uveljavil kot prelomni izdelek glede kakovosti in procesno stabilne zasnove. „V nenehnem stiku z našimi mednarodnimi prodajnimi partnerji redno prejemamo zelo pozitivne povratne informacije o našem AX-sistemu – in to iz najrazličnejših uporabniških panog,“ poroča ustanovitelj podjetja SIMTEK. Na trgu je trenutno tudi več sistemov po primerljivem gradbenem načelu. „Visoko število podobnih tržnih rešitev nam očitno kaže, da sistem s to zasnovo zelo dobro deluje. To vidimo kot potrditev naših izkušenj in prepričanja,“ se samozavestno izraža Seifermann.
Nadaljnji razvoj: ME-pritrditveni sistem za nosilna orodja
Še ena razvojna stopnja je patentirani ME-sistem za napenjanje nosilnih orodij (Evropski patent št. 2 992 988), ki zahvaljujoč močnemu stiku orodja ponuja izjemno stabilnost, zlasti pri velikih izboklinah. „Pri naši ME-rešitvi se napenjalna matica prilega ravno čez celotno površino na steblu, tako da se povezava obnaša, kot da je izdelana iz enega kosa,“ pojasnjuje Seifermann. Napenjalna spona je sestavni del nosilca; matica prevzema izključno funkcijo napenjanja, brez da bi prišlo do relativnega gibanja med palico in nosilcem. S to konstrukcijo je po navedbah podjetja SIMTEK mogoče izvesti obdelave z izboklinami do desetkratnika premera orodnega vratu, ki so stabilne pri napenjanju.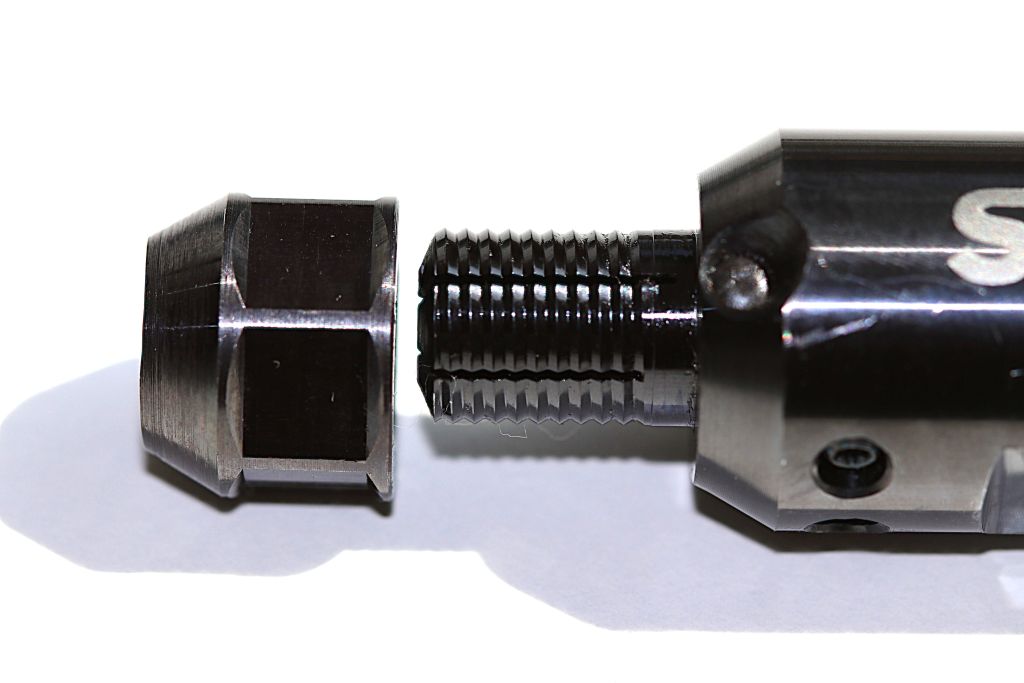
Od 6,0 mm do 0,3 mm
Kar se je leta 1985 začelo z orodjem za obdelavo 6 mm luknje, se je od takrat razvilo v smeri bistveno manjših premerov. V trenutnem standardnem programu SIMTEK se spekter razteza vse do orodja za obdelavo lukenj s premerom 0,3 mm. „Najmanjša velikost, pri kateri imamo 4 mm držalo, je svet zase in jo s prostim očesom pravzaprav ni več mogoče prepoznati,“ pravi Seifermann.
Pogonski dejavnik tega razvoja je napredujoča miniaturizacija komponent v različnih industrijskih panogah – od hidravlike do pnevmatike ter aplikacij, kot je obdelava vbrizgalnih šob, kjer so zahtevane majhne cilindrične geometrije z ozkimi tolerancami. SIMTEK-ova ponudba trenutno obsega skoraj 1.500 različic AX-artiklov. Med njimi so tudi CBN orodja za trdo obdelavo z premerom luknje od 1,0 mm ali orodja z 3D-laserirano geometrijo odrezkov.
Laserska obdelava kot naslednji razvojni korak
„Z vidika konstrukcije je AX-sistem danes praktično zrel. Dodatne razvojne možnosti vidimo predvsem pri obdelavi rezalnih robov – in to predvsem z lasersko tehnologijo,“ pravi Seifermann. V nasprotju s klasičnim brušenjem je mogoče z lasersko tehnologijo ustvariti kote odrezkov okoli rezila – tudi tam, kjer se brusni procesi zaradi proizvodnih omejitev srečujejo z omejitvami.
Ozadje tega razvoja so povečane zahteve po nadzoru odrezkov, npr. zaradi povečanega uporabe brezsvinčenih materialov v skladu z uredbo REACH ali naraščajoče avtomatizacije procesov obdelave. Tudi pritisk na stroške, da se prihranijo nadaljnji procesi, kot so nadaljnje obdelave ali kontrole, prispeva k temu razvoju. „Naše 3D-laserirane geometrije odrezkov se osredotočajo prav tu: povečanje procesne varnosti z optimizacijo nadzora odrezkov,“ opisuje Seifermann najpomembnejšo prednost.
Že zdaj mnogi kupci, predvsem na področju orodij po meri, stavijo na laserske rešitve. Prednosti so očitne: laserski postopek ponuja skoraj nešteto možnosti za idealno prilagoditev geometrije rezil obdelovalnemu procesu in njegovim specifičnim zahtevam. „Rezultati naših laseriranih orodij so tako prepričljivi, da smo že vključili prve geometrije v naš standardni program,“ se veseli Seifermann ob razvoju. „Pri uvajanju laseriranih orodij v standardnem segmentu pa še zdaleč nismo na koncu razvoja.“
Tehnična evolucija namesto revolucije
Razvojna zgodovina AX-sistema kaže, kako lahko z usmerjeno optimizacijo parametrov, ki določajo zmogljivost – na primer pri dolžini držala, kakovosti prileganja in centriranju – nastane rešitev, ki jo številni uporabniki na trgu cenijo kot merilo za visoko zmogljivost. Kombinacija cilindrične palice, povečane vpenjalne površine in samocentrične naklona omogoča visoko ponovljivost, kar se še posebej izplača pri pogostih menjavah orodij in velikih iztegnitvah.
Z ME-sistemom za napenjanje je koncept razširjen z rešitvijo za posebej zahtevne aplikacije. Vmesnik med orodjem in nosilcem verjetno ne bo doživel večjih temeljnih sprememb; prihodnji razvojni koraki se bodo verjetno osredotočili na optimizacijo geometrije rezalnih robov, na primer z modernimi tehnologijami laserske obdelave.
Kontakt: