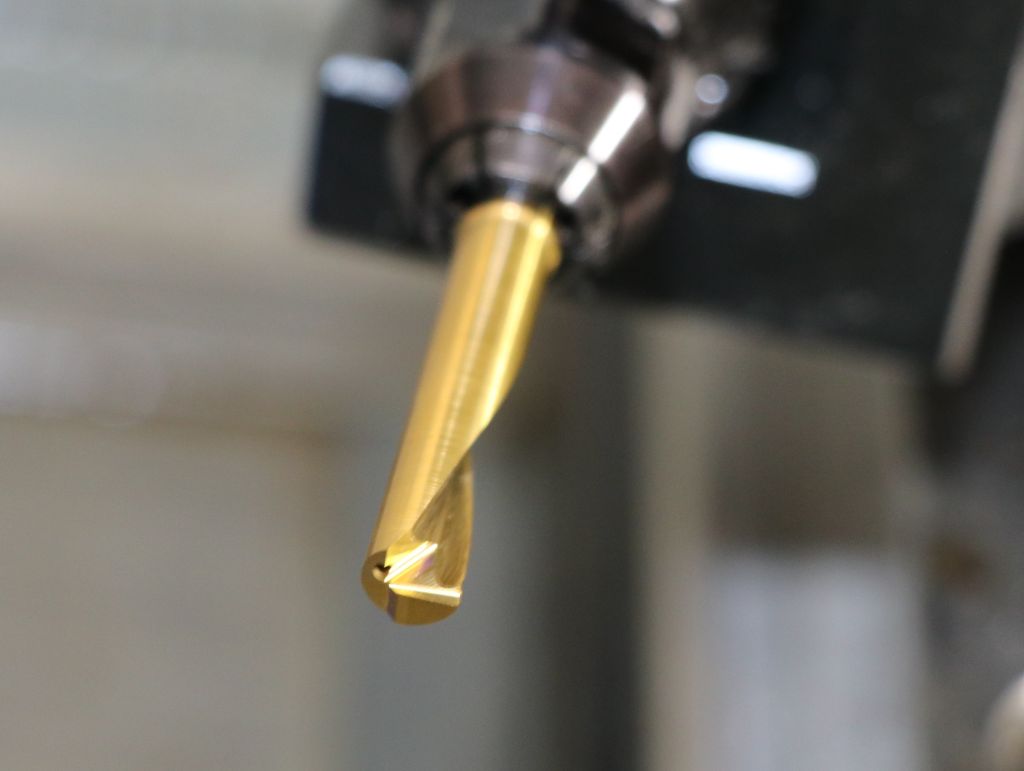
1980'lerin ortalarına kadar uzanan, tek kesici sert metal kesici uçlar ve taşıyıcı aletlerden oluşan, en küçük deliklerin iç işlenmesi için modüler bir alet sistemi geliştirilmesi, o dönemde çok küçük delik çapları için piyasada neredeyse hiç aletin bulunmadığı bir zaman diliminde başladı. Belirli bir müşteri talebine yanıt olarak başlayan bu süreç, on yıllar boyunca SIMTEK'in portföyünde A ürünü olarak kabul edilen ve mikro işleme alanında birçok kullanıcı tarafından kalite ve yapı açısından bir standart olarak benimsenen bir sisteme dönüştü.
Somut pratik talep bir itici güç
Geliştirilen aletin, 6 mm'lik bir delik için iç işleme aleti geliştirme talebiyle başladığını belirtiyor Norbert Seifermann, SIMTEK'in kurucu ortağı ve yönetim kurulu üyesi. "O zamanlar bu kadar küçük aletler yoktu ya da en azından bu çaplar için kullanılabilir çözümler neredeyse yoktu," diyor. Ancak bu talep, kafasında uzun zamandır var olan bir alet fikrini hayata geçirme fırsatı sundu.
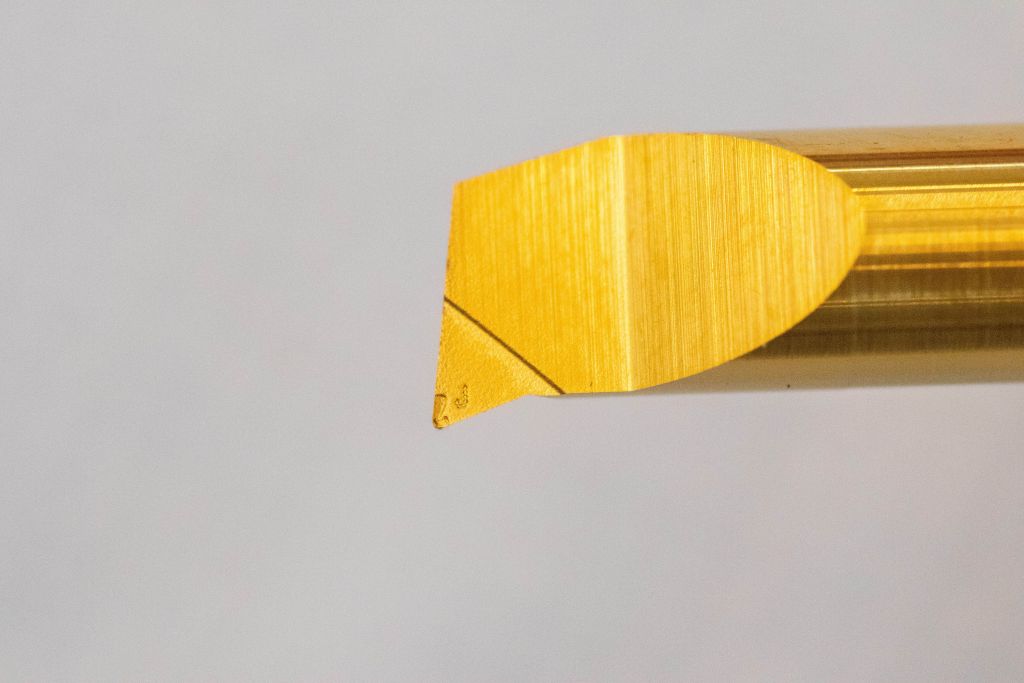
SIMTEK'in kuruluşundan önce, Seifermann'ın o zamanki işvereni tarafından ilk prototip bir freze tezgahında üretildi: Öncelikle bir taşıyıcı alette sıkışacak şekilde damla şeklinde bir alet sapı üretildi. Ardından alet boynu ve kesici taşlandı. Prototipi takip eden standart yapı, karakteristik damla şekli ve arka taraftan bir sıkma vidası ile sinterlenmiş bir çubuk temelinde oluşturuldu ve SIMTEK'in bugünkü AX sisteminin sonraki evrimi için teknolojik bir temel oluşturdu.
SIMTEK çözümünün doğuşu: Hayata geçirilen optimizasyon potansiyeli
Pazar kabulü arttıkça, yıllar içinde yeni alet tipine olan talepler de arttı ve yapısal sınırlamalar ortaya çıktı. 1994 yılında SIMTEK'in kuruluşundan sonra, Seifermann bu nedenle sistemi sürekli olarak geliştirmeye odaklandı - yine somut bir müşteri talebiyle tetiklendi.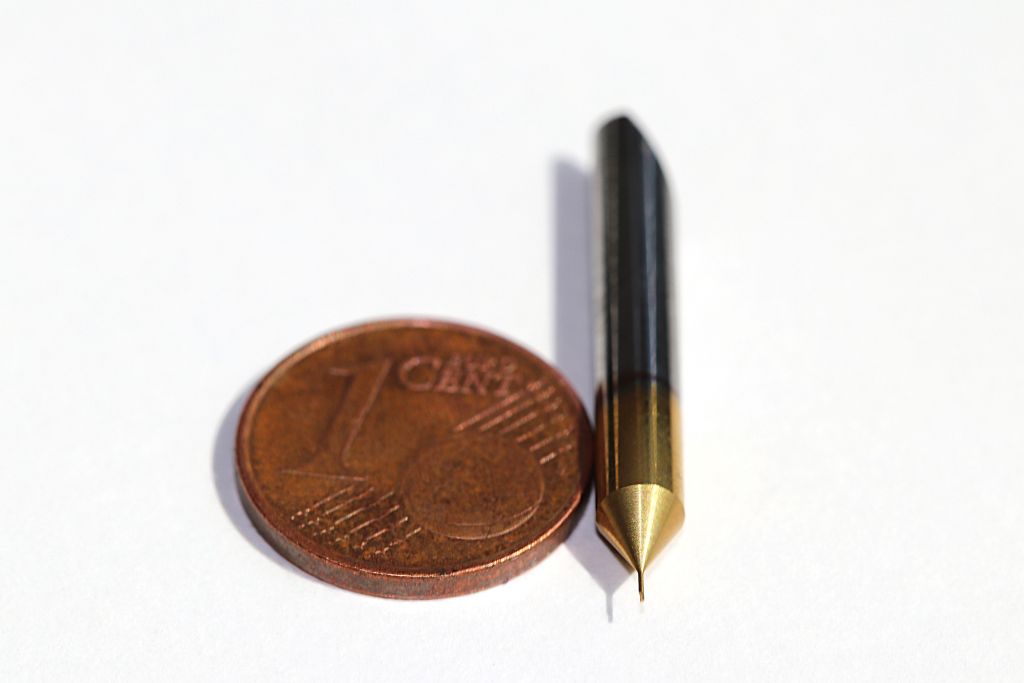
Bir merkezi optimizasyon potansiyelini, aletin yerleştirme uzunluğunda gördü: "Kesici ucu, taşıyıcı alette yeterince derin yerleştirilebilecek bir çözüm gerekiyordu, böylece yüksek çıkıntılarda titreşimler ve alet kırılmaları önlenebilsin," diye hatırlıyor Seifermann. Bu nedenle, aletin taşıyıcı alete yerleştirilme derinliği yeterince yüksek seçildi, böylece alet büyük çıkıntılarda bile stabil bir şekilde yönlendirilebiliyor.
Bir diğer önemli ayarlama, çubuğun şekliyle ilgiliydi: "Sinterlenmiş formlar, genellikle işleme maliyetleri açısından taşlanmış sistemlere göre avantajlıdır, ancak üretim nedeniyle asla tam olarak aynı olamazlar, bu nedenle genellikle çok noktalı bir destek gerektirirler. Böyle bir çok noktalı destek, taşıyıcı aletin ömrünü önemli ölçüde kısaltabilir ve kesici değişimi sırasında kesici pozisyonunun tekrarlanabilirliğini etkileyebilir," diyor Seifermann. Bir alet değişimi, üretilen ölçü üzerinde doğrudan etkiler yaratabilir.
Bu nedenle SIMTEK, silindirik bir şekilde taşlanmış bir çubuk ile tutucudaki silindirik bir delik kombinasyonunu kullanmaya karar verdi. Bu sayede kesici ucunun geniş yüzey alanı, taşıyıcı aletlerin ömrünü uzatır ve kesici uçtan kesici uca tekrarlanabilirlikte önemli bir artış sağlar. "Bugünkü sistemimizde, makine operatörü bir aleti alabilir ve yeni bir alet takabilir, kesici kenar yüksekliği ve radial pozisyon önemli ölçüde etkilenmeden," diyor Seifermann.
SIMTEK'in tekrarlanabilirlik prensibi
Ancak, kritik yapısal optimizasyon çubuğun arka ucundadır. Birçok sistemde kullanılan yan sıkma yüzeyinin yerine, çubuk eğik bir şekilde uzanır. Bu eğim, aletin yerleştirilmesi sırasında tam hizalamayı sağlar. "Eğik arka yüz sayesinde alet kendiliğinden konumlanır. Aleti itiyorsunuz, durduruyorsunuz ve ardından vida ile sabitliyorsunuz," diyor Seifermann bu prensibi anlatırken.
AX geliştiricisine göre, bu konsept yan sıkma çözümlerine göre önemli bir avantaj sağlıyor. Küçük bir döndürme veya tolerans, aletin konumunu etkileyebilir. Ancak eğik çözümde, kesici uç kendiliğinden tam hizalamayı üstlenirken, vida yalnızca sıkma kuvvetini oluşturur. Böylece aletin konumu, sıkma momentinden büyük ölçüde bağımsız kalır.
Pazar başarısı tekrarlanabilirlik ile sağlanır
SIMTEK'in AX sisteminin yüksek pazar kabulünde, Seifermann'a göre, işte bu yüksek tekrarlanabilirlik önemli bir rol oynamaktadır. Bu düşük olduğunda, her alet değişiminden sonra makinenin yeniden ayarlanması gerekir, bu da zaman kaybına ve verimliliğin düşmesine neden olur. Seifermann, bu bağlamda başka bir alete geçiş yapan bir müşteriyi hatırlıyor, ancak birkaç ay sonra tekrar SIMTEK'in AX çözümüne döndü. "Müşteri, makinelerin günlük çıktısının düştüğünü fark etti. SIMTEK'in AX çözümüne geri döndüğünde, tekrar alıştığı seviyeye ulaştı - bu, tekrarlanabilirliğin verimlilik üzerindeki etkisini ne kadar güçlü bir şekilde gösterdiği için bizim için açık bir kanıt," diyor Seifermann.
Artık SIMTEK'in AX sistemi, dünya çapında birçok kullanıcı tarafından kalite ve süreç stabilizasyonu açısından çığır açan bir ürün olarak kabul edilmektedir. "Uluslararası dağıtım ortaklarımızla sürekli iletişim halinde olarak, AX sistemimiz hakkında düzenli olarak çok olumlu geri bildirimler alıyoruz - farklı kullanıcı sektörlerinden," diyor SIMTEK kurucusu. Artık piyasada benzer yapı prensibine sahip birkaç sistem de bulunmaktadır. "Benzer pazar çözümlerinin yüksek sayısı, bu yapıda sistemin çok iyi çalıştığını açıkça gösteriyor. Bunu deneyimlerimizin ve inancımızın bir teyidi olarak görüyoruz," diyor Seifermann kendine güvenle.
Geliştirme: Taşıyıcı aletler için ME sıkma sistemi
Bir diğer gelişim aşaması, yüksek çıkıntılarda büyük stabilite sağlayan, patentli ME sıkma sistemi (Avrupa Patenti No. 2 992 988) ile temsil edilmektedir. "ME çözümümüzde sıkma somunu, sapın tamamı boyunca düz bir şekilde oturur, böylece bağlantı tek parça gibi davranır," diyor Seifermann. Sıkma mandreni tutucunun ayrılmaz bir parçasıdır; somun yalnızca sıkma işlevini üstlenir, çubuk ile tutucu arasında bir hareket oluşmaz. Bu yapı ile SIMTEK'e göre, alet boynu çapının on katına kadar çıkıntılarla işleme yapılabilir.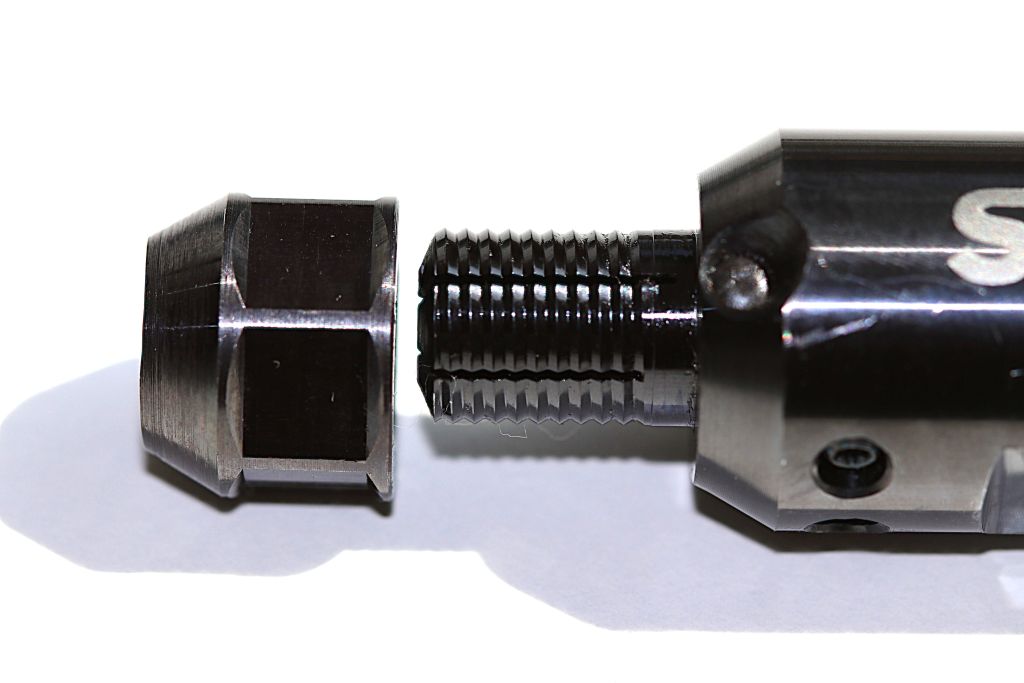
6,0 mm'den 0,3 mm'ye
1985 yılında 6 mm'lik bir delik işleme aracı ile başlayan süreç, o zamandan beri belirgin şekilde daha küçük çaplara doğru gelişti. SIMTEK'in mevcut standart programında, çapı 0,3 mm'den başlayan deliklerin genişletilmesi için bir araca kadar uzanan bir yelpaze bulunmaktadır. '4 mm'lik bir şaftın bulunduğu en küçük yapı boyutu, kendine ait bir dünya ve çıplak gözle aslında artık tanınamaz' diyor Seifermann.
Bu gelişmenin itici gücü, hidrolikten pnömatiğe kadar farklı endüstrilerde bileşenlerin ilerleyen miniaturizasyonudur; enjeksiyon memelerinin genişletilmesi gibi dar toleranslarla küçük silindirik geometrilerin talep edildiği uygulamalar da buna dahildir. SIMTEK'in mevcut ürün yelpazesi neredeyse 1.500 AX ürün varyantını içermektedir. Bunlar arasında 1,0 mm'lik bir delik çapından itibaren sert tornalama için CBN aletleri veya 3D lazerle şekillendirilmiş talaş geometrisi bulunan aletler de bulunmaktadır.
Lazer işleme bir sonraki geliştirme adımı olarak
'Yapısal açıdan AX sistemi bugün neredeyse olgunlaşmış durumda. Geliştirme potansiyelini esas olarak kesme kenarı işleme alanında görüyoruz - ve burada özellikle lazerle' diyor Seifermann. Klasik taşlama ile karşılaştırıldığında, lazer teknolojisi ile keskin kenar etrafında talaş açısı oluşturmak mümkün - burada taşlama süreçlerinin üretim koşulları nedeniyle sınırlarına ulaştığı yerlerde bile.
Bu gelişmenin arka planında, REACH yönetmeliği nedeniyle kurşunsuz malzemelerin artan kullanımı veya talaş işleme süreçlerinin giderek otomatikleşmesi gibi artan talaş kontrolü gereksinimleri bulunmaktadır. Ayrıca, mali baskı, sonraki süreçlerde yeniden işleme veya kontrol tasarrufu sağlamak için bu gelişmeye katkıda bulunmaktadır. '3D lazerle şekillendirilmiş talaş geometrilerimiz tam olarak burada devreye giriyor: Talaş kontrolünün optimize edilmesiyle süreç güvenliğinin artırılması' diyor Seifermann en önemli avantajı tanımlarken.
Şu anda birçok müşteri, özellikle müşteri özel aletleri alanında lazerli çözümlere yönelmektedir. Avantajlar ortada: Lazer yöntemi, kesme geometrisini işleme sürecine ve onun özel gereksinimlerine ideal şekilde uyarlamak için sayısız olanak sunmaktadır. 'Lazerle işlenmiş aletlerimizin sonuçları o kadar ikna edici ki, ilk geometrileri standart ürün yelpazemize dahil ettik' diyor Seifermann gelişmeden memnuniyetle. 'Ancak standart alanda lazerli aletlerin tanıtımında henüz gelişimin sonuna gelmiş değiliz.'
Teknik evrim yerine devrim
AX sisteminin gelişim tarihi, performans belirleyici parametrelerin - örneğin, tutma uzunluğu, uyum kalitesi ve merkezleme - hedefli optimizasyonu ile, piyasa tarafından yüksek performans standartı olarak değerlendirilen bir çözümün nasıl ortaya çıkabileceğini göstermektedir. Silindirik çubuk, genişletilmiş tutma ve kendinden merkezleme eğrisi kombinasyonu, özellikle sık alet değişimi ve büyük sarkmalarda yüksek tekrarlanabilirlik sağlar.
ME-Klem sistemi ile, özellikle zorlu uygulamalar için bir çözümle konsept genişletilmiştir. Alet ile tutucu arasındaki arayüz, bugünkü bakış açısıyla temel değişiklikler geçirmeyecek gibi görünüyor; gelecekteki geliştirme adımlarının muhtemelen kesme kenarı geometrisinin optimizasyonuna, örneğin modern lazer işleme teknolojileri aracılığıyla odaklanması bekleniyor.
İletişim: