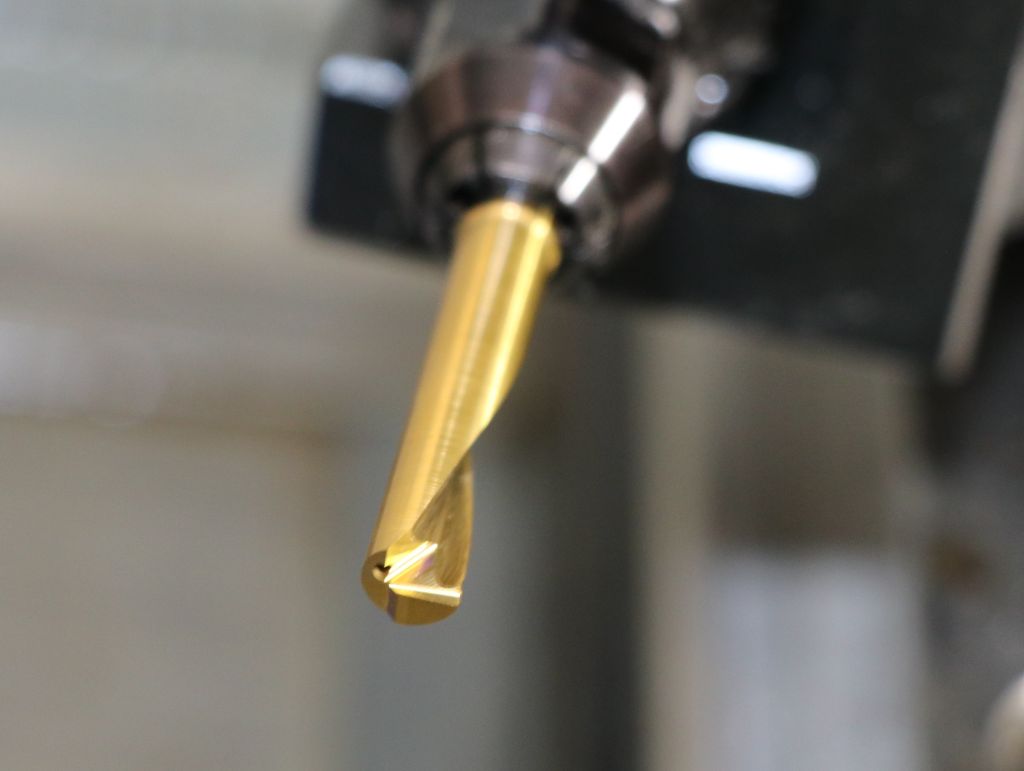
Lo sviluppo di un sistema di utensili modulare per la lavorazione interna di fori di dimensioni minime, composto da inserti a taglio monofilo in metallo duro e utensili portanti, risale alla metà degli anni '80 - un periodo in cui gli utensili per diametri di fori molto piccoli praticamente non esistevano sul mercato. Quello che è iniziato come risposta a una specifica richiesta del cliente si è evoluto nel corso dei decenni in un sistema che oggi è considerato un prodotto di punta nel portafoglio di SIMTEK e viene apprezzato da molti utenti come un punto di riferimento per qualità e forma.
Richiesta pratica concreta come impulso
L'impulso per lo sviluppo è stata la richiesta di sviluppare un utensile per la lavorazione interna di un foro di 6 mm. "All'epoca non c'erano utensili così piccoli, o almeno soluzioni utilizzabili per tali diametri", descrive Norbert Seifermann, cofondatore e membro del consiglio di SIMTEK, la situazione iniziale. Per lui, questa richiesta ha rappresentato l'opportunità di realizzare un'idea di utensile che esisteva già da tempo nella sua mente.
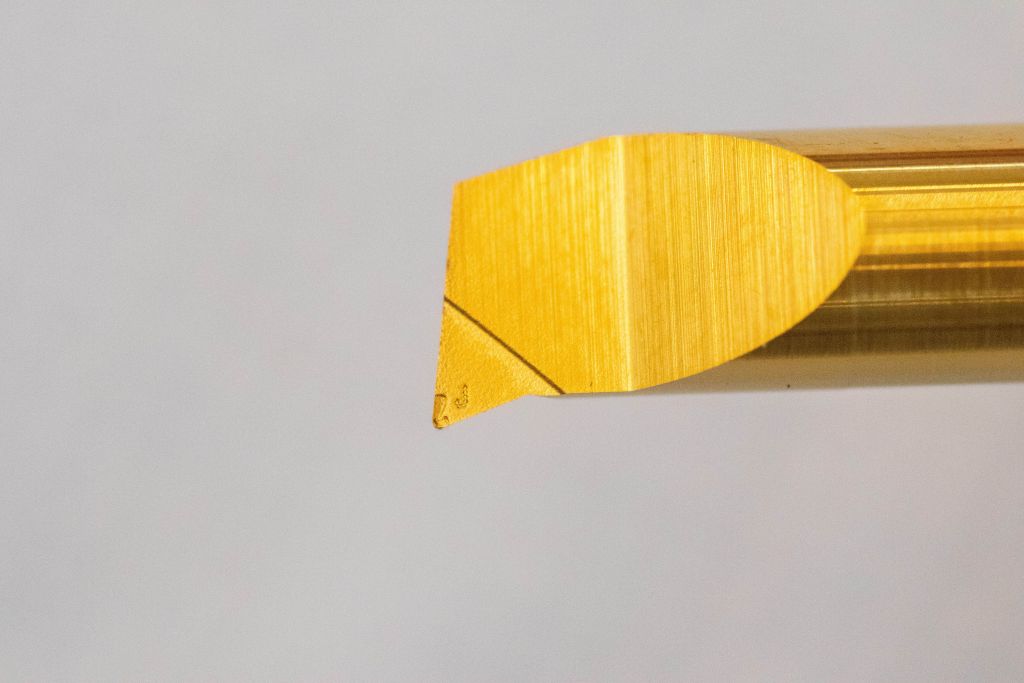
Ancora prima della fondazione di SIMTEK, così, presso il precedente datore di lavoro di Seifermann, è stato realizzato il primo prototipo su una fresatrice: inizialmente è stato prodotto un gambo di utensile a forma di goccia per il bloccaggio in un utensile portante. Successivamente, il collo dell'utensile e il tagliente sono stati affilati. La costruzione standard successiva al prototipo, basata su una barra sinterizzata con caratteristica forma a goccia e una vite di bloccaggio posteriore, ha posto le basi tecnologiche per l'evoluzione successiva dell'attuale sistema AX di SIMTEK.
Nascita della soluzione SIMTEK: potenziale di ottimizzazione realizzato
Con l'aumento dell'accettazione sul mercato, nel corso degli anni sono aumentate anche le richieste per il nuovo tipo di utensile e sono emerse limitazioni costruttive. Dopo la fondazione di SIMTEK nel 1994, Seifermann si è quindi dedicato allo sviluppo coerente del sistema - nuovamente stimolato da una richiesta concreta del cliente.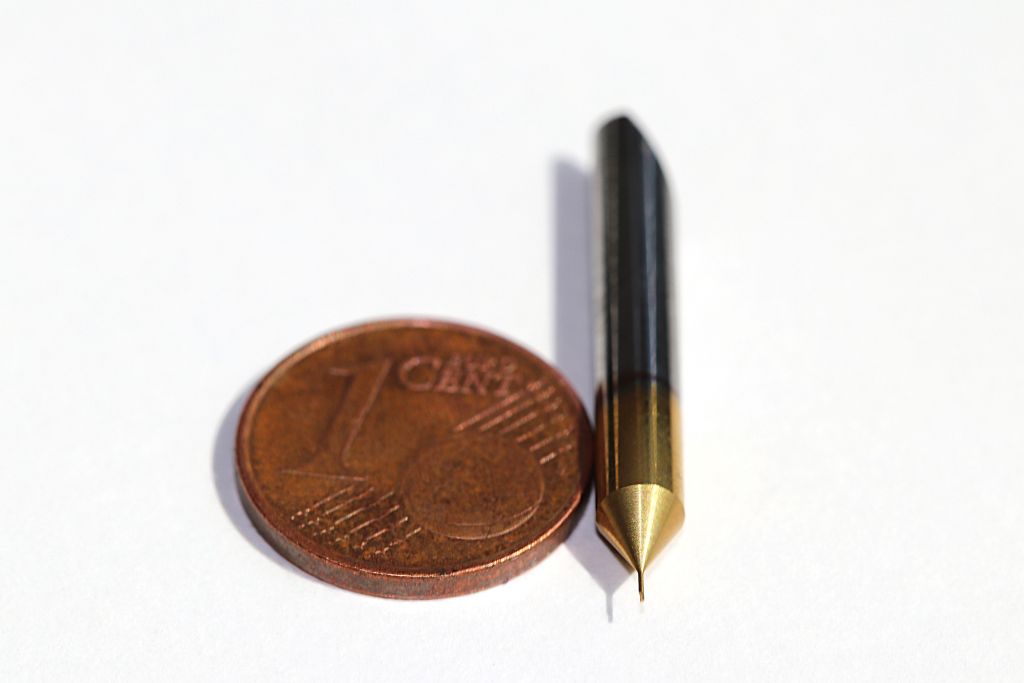
Un potenziale di ottimizzazione centrale è stato riconosciuto nella lunghezza di presa: "Avevamo bisogno di una soluzione in cui l'inserto di taglio potesse essere montato sufficientemente in profondità nell'utensile portante per evitare vibrazioni e rotture dell'utensile a grandi sporgenze", ricorda Seifermann. Pertanto, la profondità di inserimento nell'utensile portante è stata scelta sufficientemente alta, in modo che l'utensile fosse stabilmente guidato anche a grandi sporgenze.
Un ulteriore adeguamento significativo ha riguardato la forma della barra: "Poiché le forme sinterizzate, che sono generalmente avvantaggiate in termini di costi di produzione rispetto ai sistemi affilati, non sono mai esattamente identiche a causa della produzione, richiedono di solito un supporto multiplo. Un tale supporto multiplo può portare a una notevole riduzione della durata dell'utensile portante e compromettere la precisione di ripetizione della posizione dei taglienti durante il cambio degli utensili", spiega Seifermann. Un cambio di utensile potrebbe quindi avere un impatto immediato sulle dimensioni prodotte.
Per questo motivo, presso SIMTEK si è deciso di utilizzare una barra affilata cilindrica in combinazione con un foro anch'esso cilindrico nel portautensile. La grande superficie di supporto dell'inserto di taglio che ne deriva prolunga la durata degli utensili portanti e porta a un notevole aumento della precisione di ripetizione da tagliente a tagliente. "Nel nostro sistema attuale, l'operatore della macchina può rimuovere un utensile e inserire uno nuovo senza che l'altezza dei bordi di taglio o la posizione radiale siano significativamente compromesse", spiega Seifermann.
Il principio di precisione di ripetizione di SIMTEK
Tuttavia, l'ottimizzazione costruttiva decisiva si trova all'estremità posteriore della barra. Invece di una superficie di bloccaggio laterale, come viene utilizzata in molti sistemi, la barra si inclina. Questa inclinazione assume l'esatta allineamento dell'utensile durante l'inserimento. "Grazie al retro smussato, l'utensile si posiziona praticamente da solo. Lo si spinge dentro, lo si appoggia contro il fermo e poi lo si fissa con la vite", descrive Seifermann il principio.
Secondo l'opinione del sviluppatore AX, questo concetto offre un vantaggio decisivo rispetto alle soluzioni di bloccaggio laterale. Anche piccole torsioni o tolleranze possono influenzare la posizione dell'utensile. Nella soluzione inclinata, invece, è l'inserto di taglio stesso a prendere l'esatto allineamento, mentre la vite genera solo la forza di bloccaggio. La posizione dell'utensile rimane quindi in gran parte indipendente dal momento di serraggio.
Successo di mercato grazie alla precisione di ripetizione
Un ruolo fondamentale per l'alta accettazione sul mercato del sistema AX di SIMTEK, secondo la valutazione di Seifermann, è proprio quella alta precisione di ripetizione. Se questa è bassa, la macchina deve essere nuovamente impostata dopo ogni cambio di utensile, il che richiede tempo e riduce la produttività. Seifermann ricorda in questo contesto un cliente che inizialmente era passato a un altro utensile, ma dopo alcuni mesi è tornato alla soluzione AX di SIMTEK. "Il cliente ha notato che la produzione giornaliera delle macchine era diminuita. Dopo il ritorno alla nostra soluzione AX, ha raggiunto di nuovo il livello abituale - per noi una chiara prova di quanto la precisione di ripetizione influisca sulla produttività", ricorda Seifermann.
Nel frattempo, il sistema AX di SIMTEK si è affermato presso molti utenti in tutto il mondo come un prodotto innovativo in termini di qualità e forma costruttiva stabilizzante del processo. "Nel continuo scambio con i nostri partner di vendita internazionali, riceviamo regolarmente feedback molto positivi sul nostro sistema AX - e precisamente da settori di applicazione diversi", riporta il fondatore di SIMTEK. Nel frattempo, ci sono anche sul mercato diversi sistemi con principi costruttivi simili. "L'alto numero di soluzioni di mercato simili ci rende evidente che il sistema con questo design funziona molto bene. Vogliamo considerarlo una conferma delle nostre esperienze e convinzioni", afferma Seifermann con sicurezza.
Sviluppo ulteriore: sistema di bloccaggio ME per utensili portanti
Un ulteriore stadio di sviluppo è rappresentato dal sistema di bloccaggio ME brevettato per utensili portanti (Brevetto Europeo n. 2 992 988), che offre un'enorme stabilità grazie al bloccaggio degli utensili a forza, soprattutto a grandi sporgenze. "Nella nostra soluzione ME, il dado di bloccaggio si adatta piana su tutta la superficie al gambo, in modo che la connessione si comporti come se fosse realizzata in un unico pezzo", spiega Seifermann. La pinza di bloccaggio è parte integrante del portautensile; il dado assume esclusivamente la funzione di bloccaggio, senza che si verifichi un movimento relativo tra barra e portautensile. Con questa costruzione, secondo SIMTEK, è possibile realizzare lavorazioni con sporgenze fino a dieci volte il diametro del collo dell'utensile in modo stabile.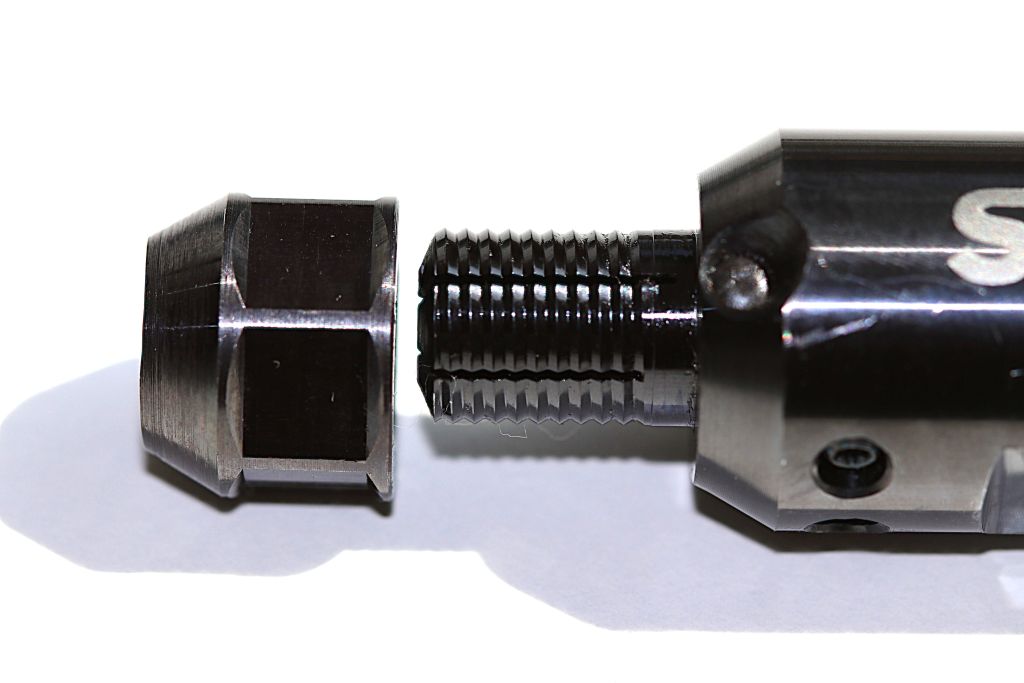
Da 6,0 mm a 0,3 mm
Ciò che nel 1985 è iniziato con un utensile per la lavorazione di un foro di 6 mm si è evoluto verso diametri decisamente più piccoli. Nell'attuale programma standard di SIMTEK, lo spettro arriva fino a un utensile per la foratura di fori con diametro a partire da 0,3 mm. "La dimensione più piccola, per la quale abbiamo un gambo di 4 mm, è un mondo a sé e praticamente non è più riconoscibile ad occhio nudo", afferma Seifermann.
Il motore di questo sviluppo è la progressiva miniaturizzazione dei componenti in diversi settori industriali - dall'idraulica alla pneumatica fino ad applicazioni come la foratura di iniettori, dove sono richieste piccole geometrie cilindriche con tolleranze strette. L'assortimento SIMTEK comprende attualmente quasi 1.500 varianti di articoli AX. Tra questi ci sono anche utensili in CBN per la tornitura di precisione a partire da un diametro di foro di 1,0 mm o utensili con geometria di truciolo laserata in 3D.
Lavorazione laser come prossimo passo di sviluppo
"Dal punto di vista costruttivo, il sistema AX è oggi praticamente maturo. Vediamo ulteriori potenzialità di sviluppo principalmente nella lavorazione dei bordi di taglio - e qui soprattutto tramite il laser", afferma Seifermann. A differenza della rettifica classica, con la tecnologia laser è possibile generare angoli di taglio circolari sul bordo - anche dove i processi di rettifica raggiungono i loro limiti a causa della produzione.
Il background di questo sviluppo sono le crescenti esigenze di controllo dei trucioli, ad esempio a causa dell'uso crescente di materiali privi di piombo in base al regolamento REACH o l'aumento dell'automazione dei processi di lavorazione. Anche la pressione sui costi, per risparmiare processi successivi come rifiniture o controlli, contribuisce a questo sviluppo. "Le nostre geometrie di truciolo laserate in 3D si concentrano esattamente qui: aumento della sicurezza del processo attraverso l'ottimizzazione del controllo dei trucioli", descrive Seifermann il vantaggio principale.
Già ora molti clienti, soprattutto nel settore degli utensili personalizzati, si affidano a soluzioni laserate. I vantaggi sono evidenti: il processo laser offre praticamente innumerevoli possibilità di adattare la geometria del tagliente in modo ideale al processo di lavorazione e alle sue specifiche esigenze. "I risultati dei nostri utensili laserati sono così convincenti che abbiamo già incluso alcune geometrie nel nostro assortimento standard", si rallegrano Seifermann per lo sviluppo. "Tuttavia, nella introduzione di utensili laserati nel settore standard, non siamo affatto alla fine dello sviluppo."
Evoluzione tecnica invece di rivoluzione
La storia di sviluppo del sistema AX mostra come, attraverso l'ottimizzazione mirata dei parametri determinanti per le prestazioni - ad esempio per lunghezza di attacco, qualità di accoppiamento e centraggio - possa emergere una soluzione che è considerata da numerosi utenti sul mercato come un punto di riferimento per un'elevata capacità prestazionale. La combinazione di un'asta cilindrica, un attacco ingrandito e una inclinazione auto-centrante consente un'elevata precisione di ripetizione, che si ripaga in particolare con frequenti cambi di utensile e grandi sporgenze.
Con il sistema di serraggio ME, il concetto è stato ampliato con una soluzione per applicazioni particolarmente esigenti. L'interfaccia tra utensile e portautensile non dovrebbe subire cambiamenti fondamentali; i futuri passi di sviluppo si concentreranno probabilmente piuttosto sull'ottimizzazione della geometria del bordo di taglio, ad esempio attraverso moderne tecnologie di lavorazione laser.
Contatto: