

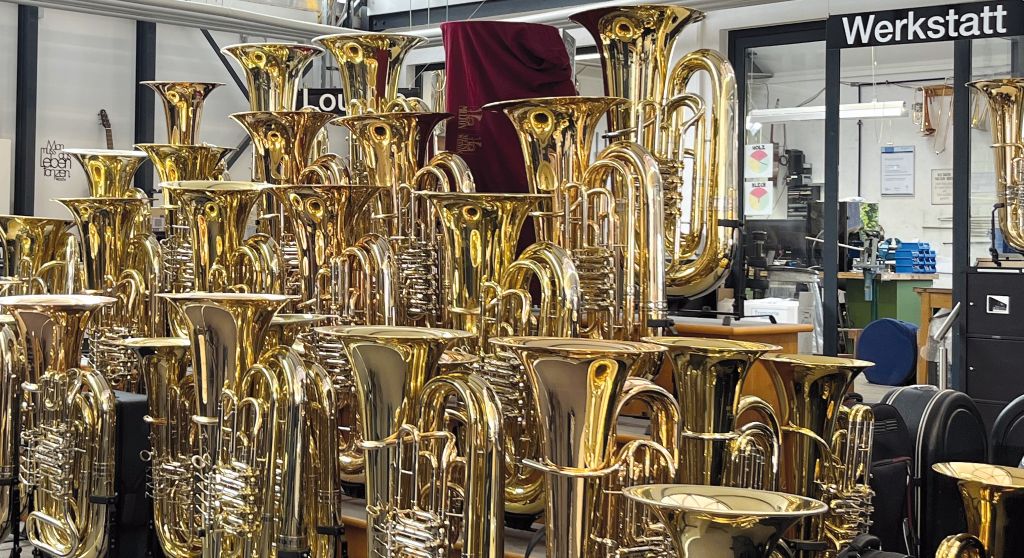
La costruzione di strumenti è un'arte, esperienza e molta sensibilità. Presso il Musikhaus Beck a Dettingen an der Erms, ciò include ora anche tecnologie CNC moderne e strumenti di serraggio flessibili. L'azienda a conduzione familiare sviluppa e produce numerosi componenti per i suoi strumenti a fiato – dal bocchino alle viti e ai coperchi fino agli strumenti necessari per la loro produzione. Con una DMG CTX 350 e la tecnologia di serraggio di Hainbuch, la produzione è oggi notevolmente più veloce e flessibile.
Idee proprie invece di prodotti standard
Il Musikhaus Beck è stato fondato nel 1975 e oggi unisce consulenza, vendita e costruzione di strumenti sotto un unico tetto. Nella propria officina, lavorano consulenti esperti e costruttori di strumenti, che sono anche musicisti attivi e quindi sanno esattamente cosa è importante in uno strumento.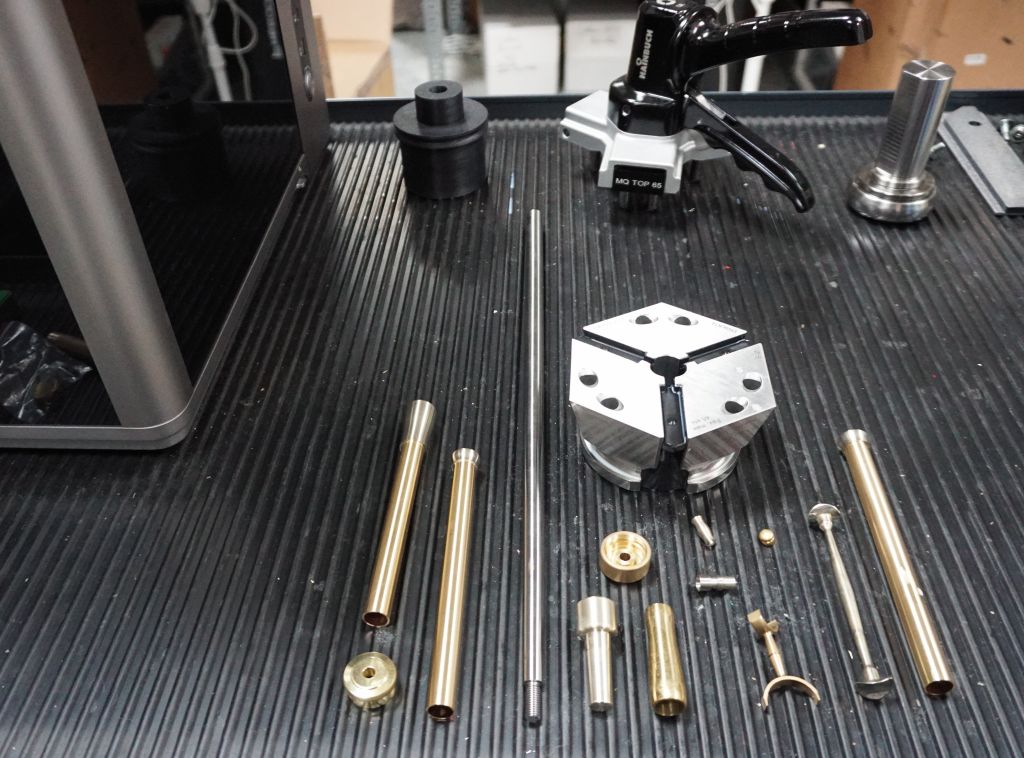
L'azienda sviluppa e produce i propri strumenti a fiato e costruisce numerosi componenti da sola. "Vogliamo svilupparci ulteriormente e provare anche cose che per un'azienda delle nostre dimensioni potrebbero non essere scontate", spiega Daniel Kößling, maestro costruttore di strumenti a fiato in metallo e trombonista attivo. "Se abbiamo un'idea per un componente, vogliamo poterla realizzare noi stessi e non dipendere dal fatto che ci sia un pezzo standard adatto da qualche parte."
Vengono prodotti pezzi singoli e piccole serie fino a 100 pezzi. Si lavorano principalmente metalli non ferrosi come ottone e rame, ma anche titanio, acciaio, acciaio inossidabile e acciai rivestiti. La gamma va da materiali solidi a tubi estremamente sottili con spessori di parete di soli 0,35 millimetri.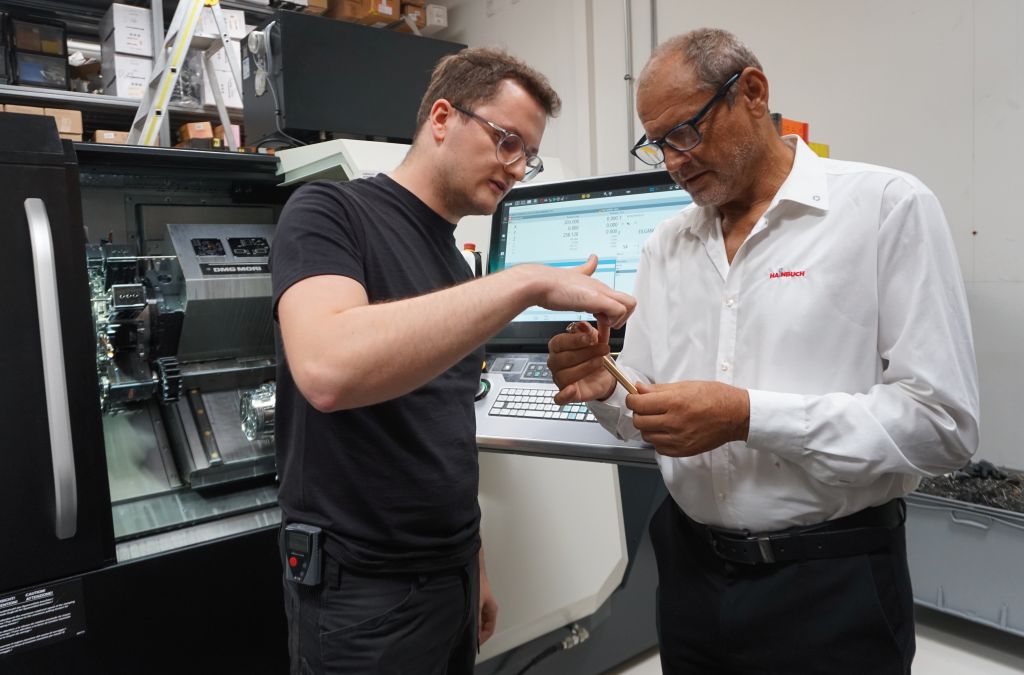
Nuova macchina – nuove esigenze per la tecnologia di serraggio
Con l'acquisto di una DMG CTX 350 circa un anno fa, il Musikhaus Beck ha fatto il passo dalla lavorazione prevalentemente convenzionale alla produzione CNC moderna. DMG ha portato Hainbuch come fornitore di strumenti di serraggio con un mandrino Spanntop. Dopo una visita allo stand di Hainbuch all'AMB, il team ha però optato per il mandrino compatto Toplus mini.
Decisivi sono stati il basso profilo di interferenza, le alte velocità raggiungibili fino a 5.500 min⁻¹, l'insensibilità alle contaminazioni e la flessibilità grazie a diversi mandrini di serraggio e adattamenti. Sulle mandrini principali e secondari vengono utilizzate versioni Axzug o Axfix. Per diametri di serraggio maggiori, un modulo di ganasce completa il sistema.
"Con un tale spettro di pezzi, uno strumento di serraggio deve mantenere una presa sicura e rigida, ma rimanere flessibile allo stesso tempo", spiega il consulente di Hainbuch Uwe Fischer. "La geometria esagonale del Toplus garantisce un'elevata rigidità e forza di tenuta. Allo stesso tempo, l'utente può reagire rapidamente a nuovi pezzi con diversi mandrini di serraggio e adattamenti."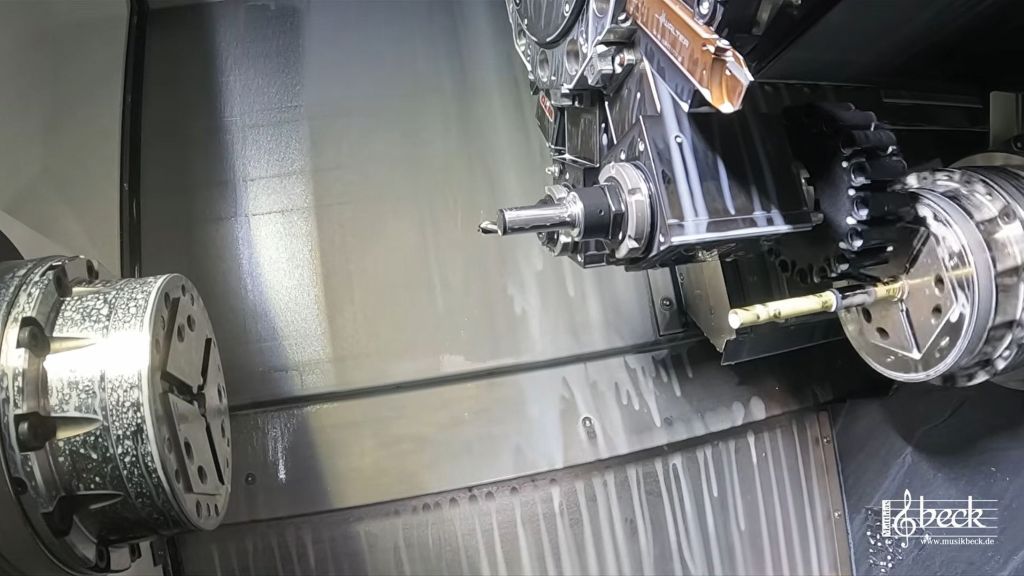
Serrare in sicurezza, senza lasciare tracce
Particolarmente impegnativi sono i componenti degli strumenti sottili e sensibili alla deformazione. Troppa forza di serraggio può deformarli, troppo poca mette a rischio la sicurezza del processo. Per questo motivo, il Musikhaus Beck utilizza tra l'altro la tensione differenziale attraverso la macchina e può così adattare la forza di serraggio al rispettivo pezzo.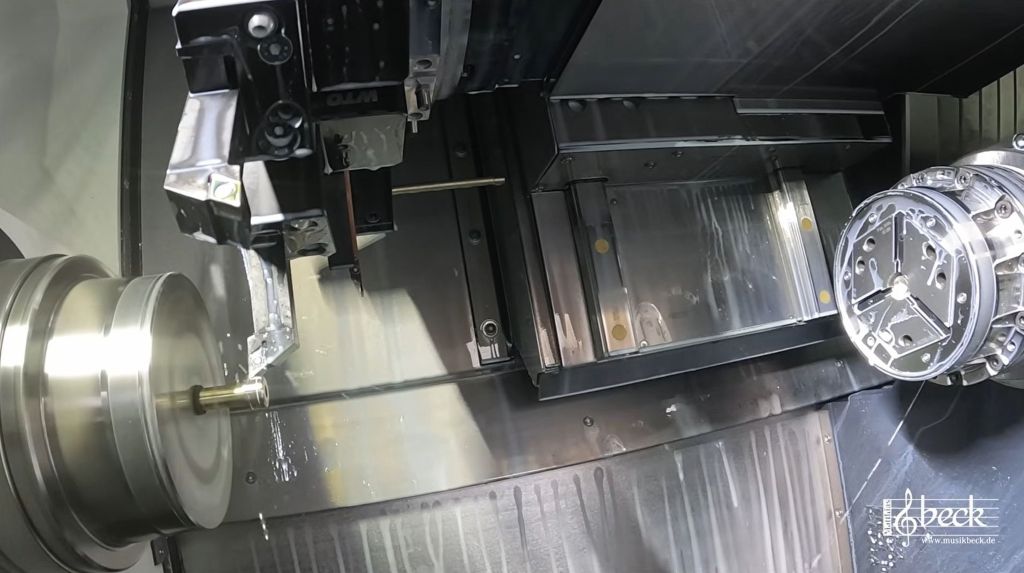
Per le superfici delicate, il Musikhaus Beck utilizza mandrini di serraggio con fori lisci. Si devono evitare impronte di serraggio, poiché molti pezzi vengono semplicemente lucidati a mano dopo la lavorazione e successivamente ad esempio argentati o dorati.
"I nostri pezzi devono essere serrati in sicurezza, ma non devono essere deformati né avere impronte di serraggio", spiega Kößling. "Particolarmente con materiali molto sottili o morbidi, questo è decisivo. In breve: i pezzi escono ora semplicemente benissimo dalla macchina."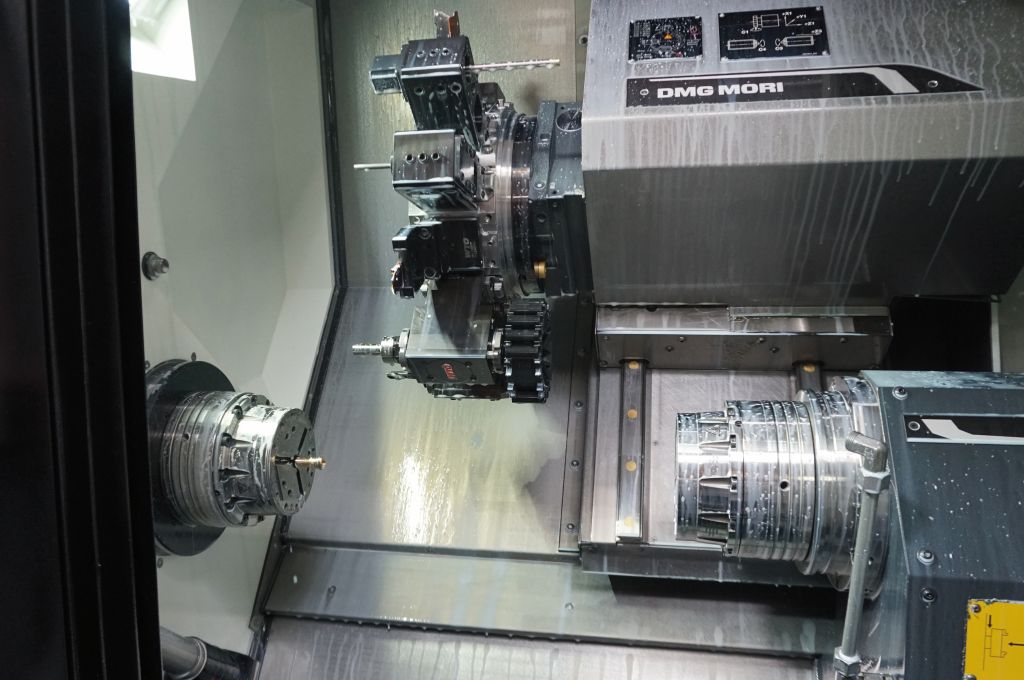
Da 45 a 15 minuti
Quanto sia grande la differenza rispetto alla produzione precedente è dimostrato in modo particolarmente chiaro da un bocchino. Sulla macchina convenzionale, il Musikhaus Beck impiegava circa 45 minuti. Oggi il componente viene realizzato sulla CTX 350 in circa 15 minuti – una riduzione del tempo di produzione di due terzi.
Il pezzo lungo circa 17 centimetri viene lavorato in più fasi su mandrini principali e secondari. Inizialmente, il materiale rotondo viene caricato sulla mandrino secondario con un aiuto di carico auto-progettato e viene pre-lavorato.
"Con un pezzo lungo e molto sottile si generano rapidamente vibrazioni", spiega Fischer. "Qui il Toplus mostra i suoi punti di forza con la sua elevata forza di tenuta e rigidità. Il pezzo viene stabilizzato direttamente nel punto di serraggio."
Successivamente, il pezzo viene supportato sulla mandrino principale con una punta e ulteriormente lavorato. Per singole fasi di lavorazione, il tubo sottile viene inoltre riempito con liquido per stabilizzarlo ulteriormente e ridurre le vibrazioni.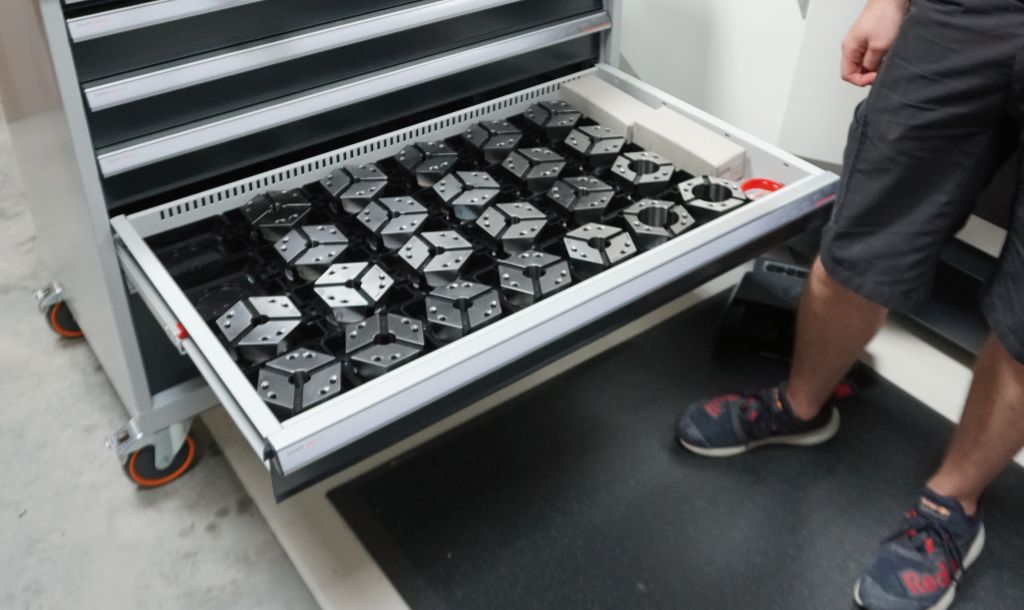
Un'altra particolarità: a seconda dell'esecuzione, il bocchino ha diametri compresi tra 10,4 e 12 millimetri. Affinché possa sempre essere utilizzato lo stesso mandrino di serraggio con un diametro di serraggio di 15 millimetri, la macchina posiziona automaticamente un riduttore sul pezzo. Il contorno esterno e il cono interno vengono successivamente lavorati – l'intero processo avviene quindi su una macchina.
"Oggi siamo incredibilmente flessibili", dice Kößling. "Possiamo produrre pezzi molto diversi e provare rapidamente nuove idee. Questo è fondamentale per noi."
In due minuti da parte di strumento a utensile
La CTX 350 non produce solo componenti per strumenti. Il Musikhaus Beck produce anche molti utensili necessari, ad esempio forme per la produzione di pezzi sonori.
Poiché questi utensili hanno diametri maggiori, un modulo di ganasce del sistema Hainbuch completa il Toplus mini. Viene inserito direttamente nel mandrino esistente al posto del mandrino di serraggio. Il cambio all'area di serraggio più grande richiede circa due minuti, non è necessario alcun allineamento.
"Esattamente qui si manifesta il pensiero di sistema", spiega Fischer. "Lo strumento di serraggio di base rimane sulla macchina. Invece di dover riconfigurare e riallineare l'intero mandrino, viene semplicemente inserito l'adattamento appropriato."
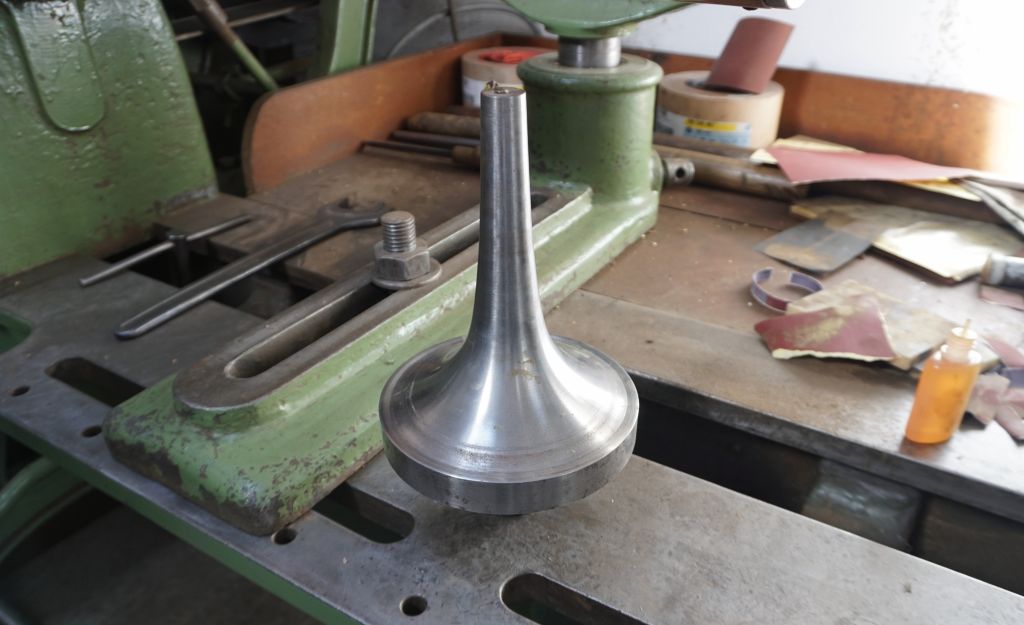
Anche lunghi mandrini conici per la produzione di tubi vengono prodotti dal Musikhaus Beck. In questo caso, la CTX 350 viene utilizzata quasi come un tornio automatico lungo: il materiale passa attraverso il mandrino di serraggio e viene supportato lì. Il mandrino secondario lo estrae in direzione Z dallo strumento di serraggio, mentre il mandrino revolver si muove in direzione X e genera il contorno conico. In questo modo, non solo i componenti per strumenti vengono prodotti sulla stessa macchina, ma anche gli utensili per la loro produzione.
Arte e produzione moderna sotto lo stesso tetto
Per Musikhaus Beck la nuova soluzione di produzione significa quindi molto più di tempi di lavorazione più brevi. Parti singole, prototipi e piccole serie possono essere realizzati rapidamente, nuove idee possono essere testate e sviluppate direttamente.
Nella scelta dei suoi partner, l'azienda punta consapevolmente su fornitori della regione. Percorsi brevi e un'assistenza diretta sono stati aspetti importanti anche nella decisione per Hainbuch.
Così, presso Musikhaus Beck, si incontrano l'artigianato tradizionale, l'esperienza di musicisti attivi e la moderna tecnologia di produzione. E a volte il progresso può essere misurato in modo molto semplice: un tubo boccale che prima richiedeva 45 minuti è oggi pronto in circa 15 minuti.
Contatto:


