

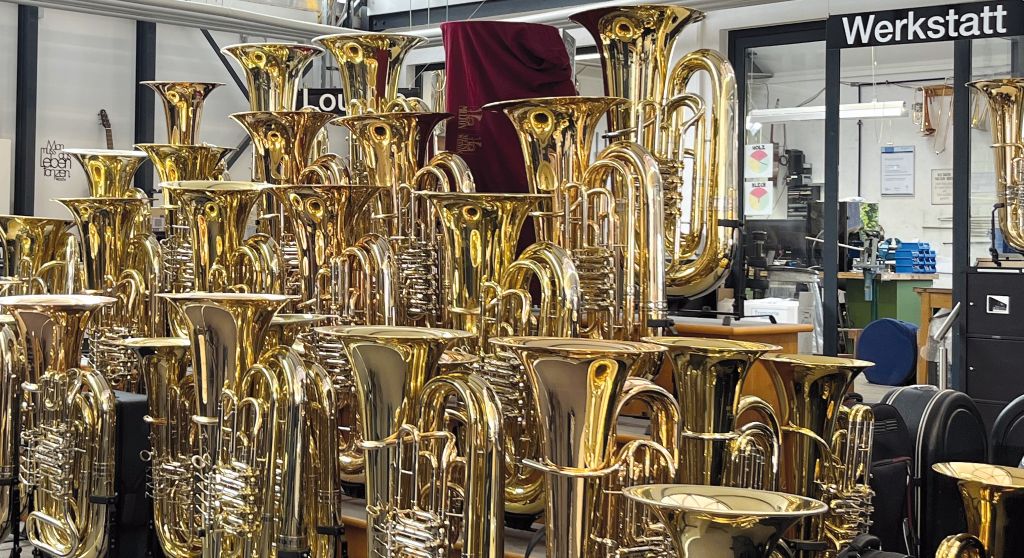
Інструментобудування – це ремесло, досвід і багато відчуття. У музичному домі Beck у Деттінгені на Ермсі до цього тепер також належать сучасні CNC-технології та гнучкі затискні пристрої. Компанія, що належить власнику, розробляє та виготовляє численні компоненти для своїх мідних духових інструментів самостійно – від мундштука до гвинтів і кришок, а також інструментів, необхідних для їх виготовлення. Завдяки DMG CTX 350 та затискній техніці від Hainbuch виробництво сьогодні стало значно швидшим і гнучкішим.
Власні ідеї замість стандартних товарів
Музичний дім Бек був заснований у 1975 році і сьогодні об'єднує консультації, продаж та виготовлення інструментів під одним дахом. У власній майстерні працюють фахівці та майстри інструментів, які самі є активними музикантами і тому точно знають, на що звертати увагу при виготовленні інструментів.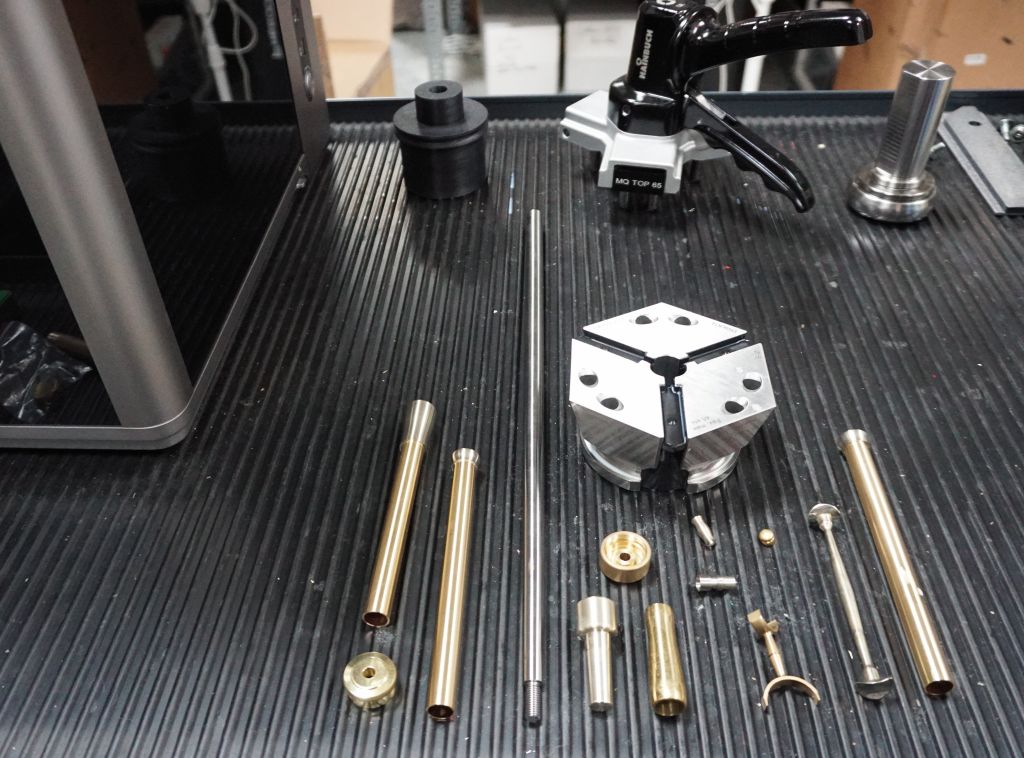
Компанія розробляє та виготовляє власні мідні духові інструменти та самостійно конструює численні компоненти. «Ми хочемо розвиватися далі і також пробувати речі, які для підприємства нашого розміру, можливо, не є звичними», пояснює Даніель Кесслінг, майстер з виготовлення металевих духових інструментів і активний позаніст. «Якщо у нас є ідея для компонента, ми хочемо реалізувати її самостійно і не залежати від того, чи є десь відповідна стандартна деталь».
Виробляються одиничні деталі та малі серії до 100 штук. Обробляються переважно кольорові метали, такі як латунь та мідь, а також титан, сталь, нержавіюча сталь та загартовані сталі. Діапазон варіюється від суцільного матеріалу до екстремально тонкостінних труб з товщиною стінки всього 0,35 міліметра.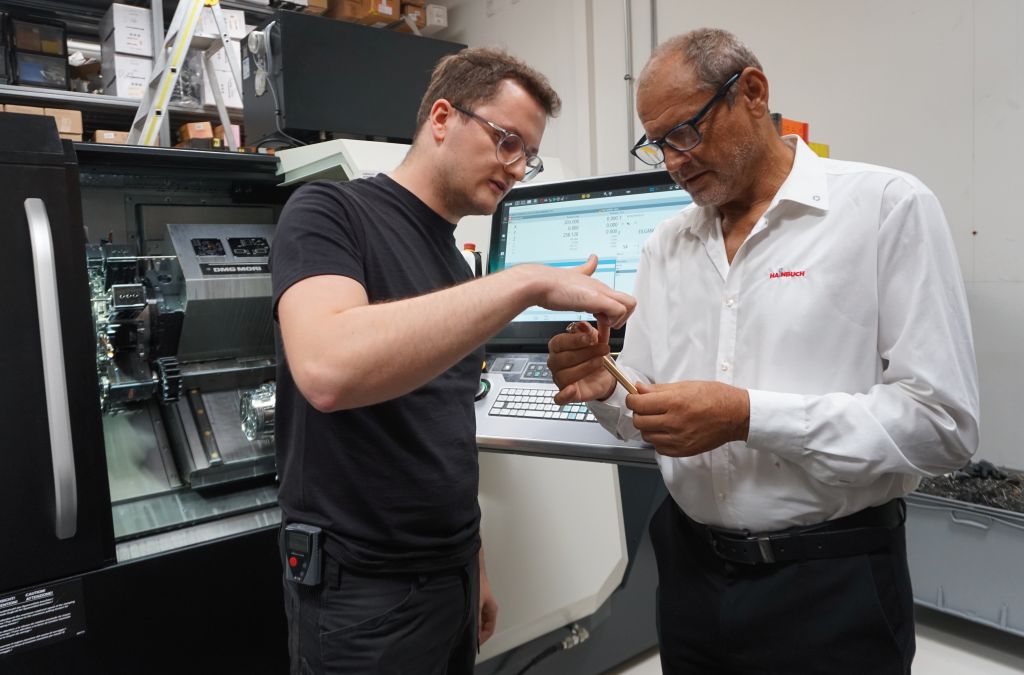
Нова машина – нові вимоги до затискної техніки
З придбанням DMG CTX 350 приблизно рік тому музичний магазин Beck зробив крок від переважно традиційної токарної обробки до сучасного CNC-виробництва. DMG залучив Hainbuch як постачальника затискних пристроїв з затискним патроном Spanntop. Після відвідування стенду Hainbuch на AMB команда вирішила обрати компактний затискний патрон Toplus mini.
Вирішальними факторами були мала перешкоджуюча контурність, високі досяжні оберти до 5 500 об/хв, нечутливість до забруднень та гнучкість завдяки різним затискним головкам і адаптаціям. На головному та протилежному шпинделях використовуються виконання Axzug або Axfix. Для більших діаметрів затиску система доповнюється модулем з кулачками.
„При такому спектрі деталей затискний пристрій повинен надійно і жорстко утримувати, але водночас залишатися гнучким“, пояснює консультант Hainbuch Уве Фішер. „Шестигранна затискна геометрія Toplus забезпечує високу жорсткість і утримуючу силу. Водночас користувач може швидко реагувати на нові деталі за допомогою різних затискних головок і адаптацій.“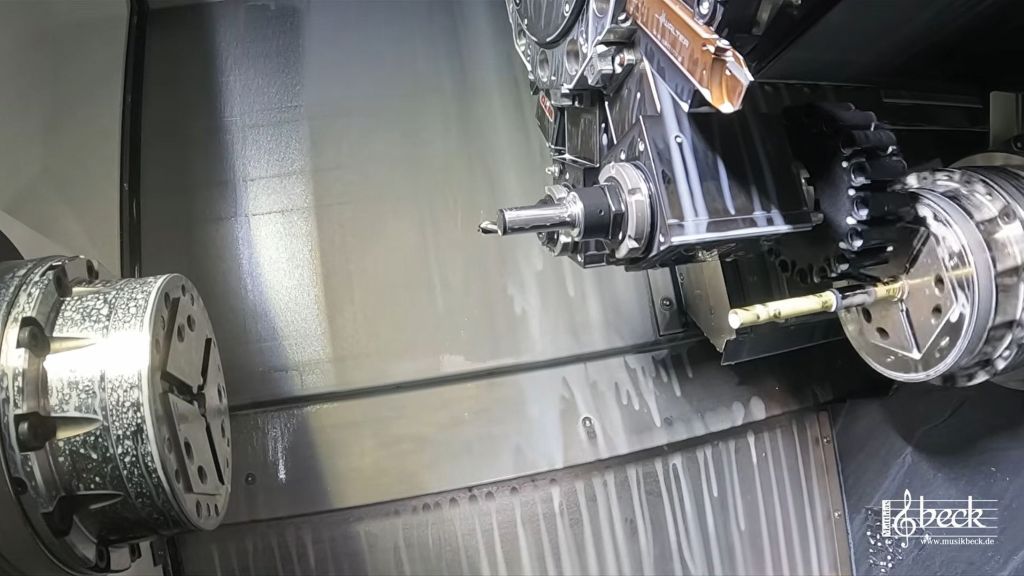
Надійно затискати, не залишаючи слідів
Особливо вимогливими є тонкостінні та чутливі до деформацій інструментальні деталі. Занадто велика сила затиску може їх деформувати, а занадто мала загрожує безпеці процесу. Тому музичний магазин Beck використовує, серед іншого, диференціальний тиск затиску через машину і може таким чином налаштувати силу затиску на відповідну деталь.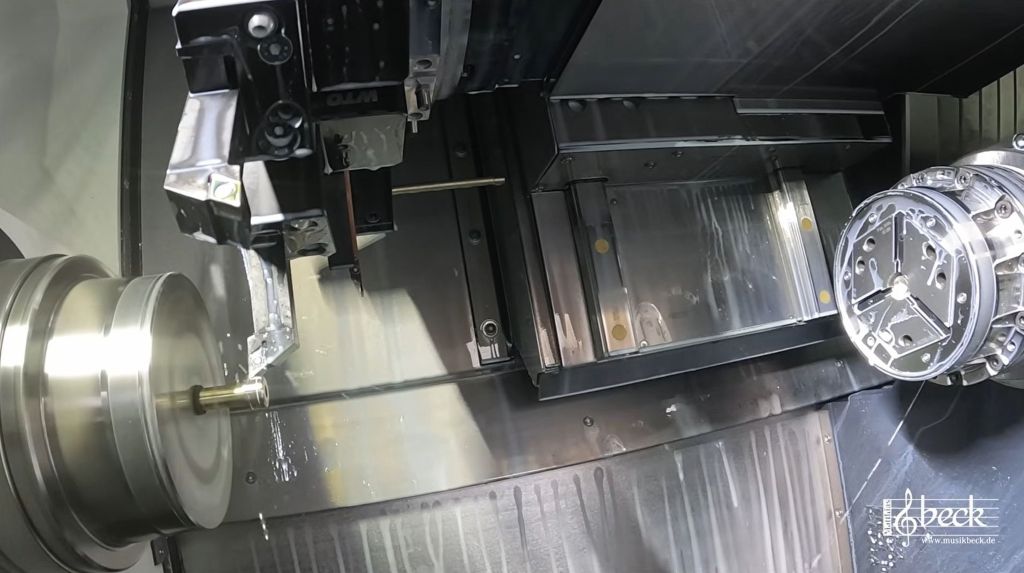
Для чутливих поверхонь музичний дім Beck використовує затискні головки з гладким отвором. Слід уникати слідів затиску, оскільки багато деталей після обробки лише поліруються вручну, а потім, наприклад, покриваються сріблом або золотом.
«Наші деталі повинні бути надійно закріплені, але при цьому не повинні деформуватися і не отримувати слідів від затискачів», - пояснює Кесслінг. «Особливо це важливо для дуже тонких або м'яких матеріалів. Коротше кажучи: деталі тепер просто виходять з машини на диво добре.»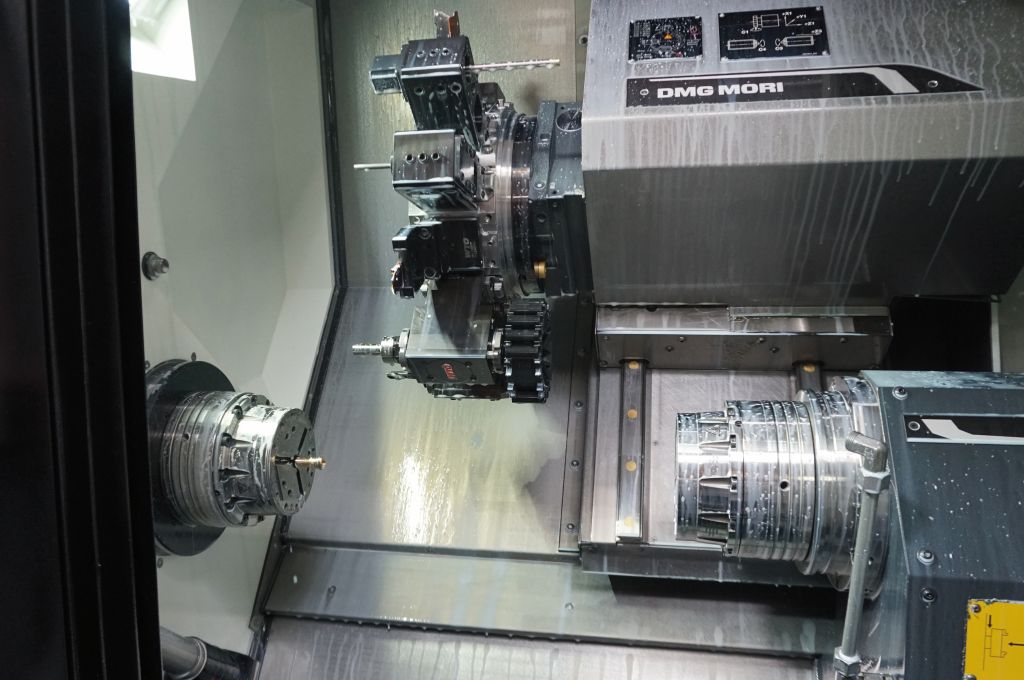
З 45 до 15 хвилин
Наскільки великий різниця з попереднім виробництвом, особливо яскраво демонструє мундштук. На традиційній машині музичний магазин Beck витрачав на це близько 45 хвилин. Сьогодні деталь виготовляється на CTX 350 приблизно за 15 хвилин – скорочення часу виробництва на дві третини.
Деталь довжиною близько 17 сантиметрів обробляється на головному та протилежному шпинделі в кілька етапів. Спочатку круглий матеріал завантажується на протилежний шпиндель за допомогою самостійно сконструйованої допоміжної системи завантаження та попередньо витягується.
„При довгій і одночасно дуже тонкій деталі швидко виникають коливання“, пояснює Фішер. „Тут Toplus з його високою утримуючою силою та жорсткістю демонструє свої переваги. Деталь стабілізується безпосередньо в місці затискання.“
Потім деталь підтримується на головному шпинделі за допомогою центрової точки і продовжується обробка. Для окремих етапів обробки тонкостінна труба додатково заповнюється рідиною, щоб забезпечити її подальшу стабілізацію та зменшити вібрації.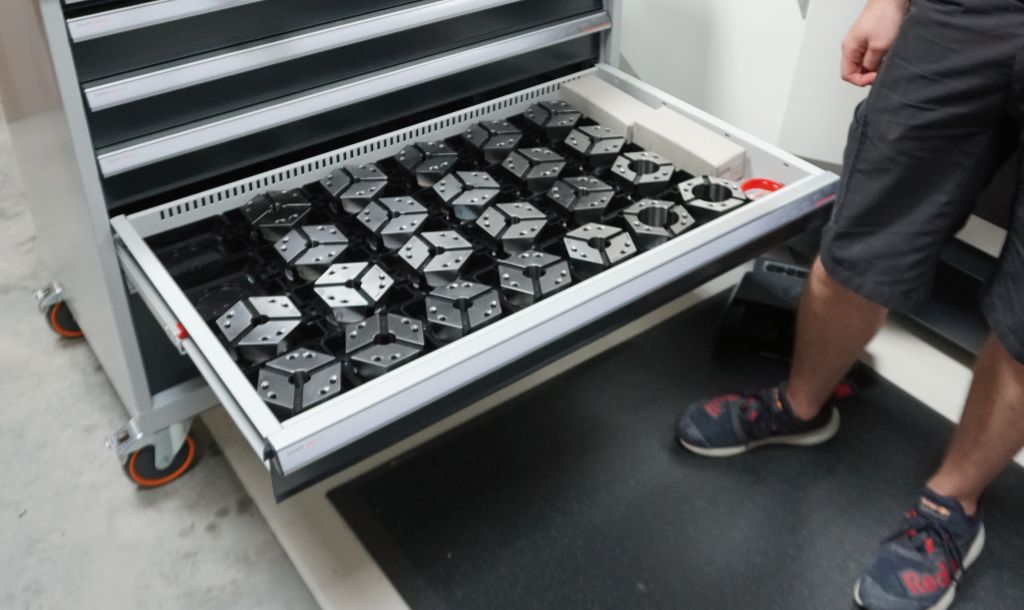
Ще одна особливість: залежно від виконання, діаметр ротової труби коливається між 10,4 і 12 міліметрами. Щоб завжди можна було використовувати той самий затискний патрон з діаметром затискання 15 міліметрів, машина автоматично встановлює редукційну втулку на деталь. Зовнішній контур та внутрішній конус потім обробляються до завершення – весь процес відбувається на одній машині.
„Сьогодні ми неймовірно гнучкі“, каже Кесслінг. „Ми можемо виготовляти дуже різні деталі та швидко випробовувати нові ідеї. Саме це є для нас вирішальним.“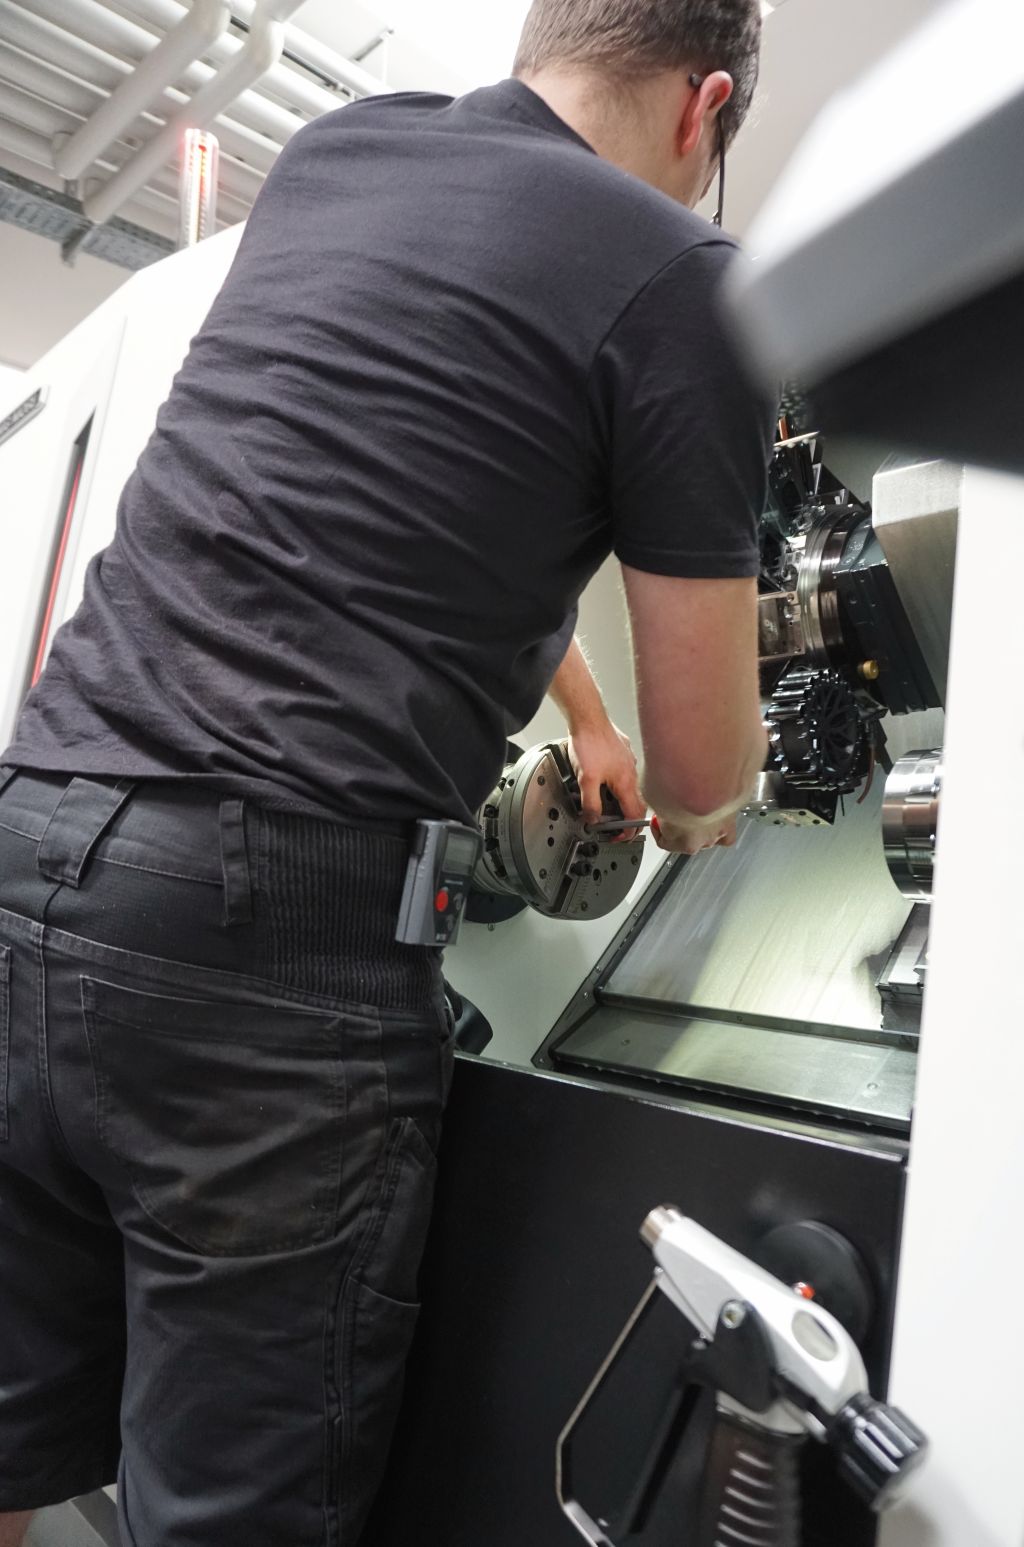
За дві хвилини від інструментальної частини до інструмента
CTX 350 виготовляє не лише деталі для інструментів. Музичний магазин Beck також самостійно виготовляє багато необхідних інструментів, наприклад, форми для виробництва звукових елементів.
Оскільки ці інструменти мають більші діаметри, модуль затиску з системи Hainbuch доповнює Toplus mini. Він встановлюється замість затискної головки безпосередньо в наявний затискний патрон. Зміна на більший діапазон затиску займає приблизно дві хвилини, вирівнювання не потрібне.
„Саме тут проявляється системний підхід“, пояснює Фішер. „Основний затискний засіб залишається на машині. Замість того, щоб повністю переобладнати і переналаштувати патрон, використовується лише відповідна адаптація.“
Також довгі конічні конуси для виробництва труб виготовляє музичний дім Beck самостійно. При цьому CTX 350 використовується майже як автомат для довгого оброблення: матеріал проходить через затискну головку і підтримується там. Протилежний шпиндель витягує його в напрямку Z з затискного пристрою, в той час як револьвер переміщується в напрямку X і формує конічний контур. Таким чином, на тій же машині виготовляються не лише компоненти інструментів, а й інструменти для їх виробництва.
Ремісниче мистецтво та сучасне виробництво під одним дахом
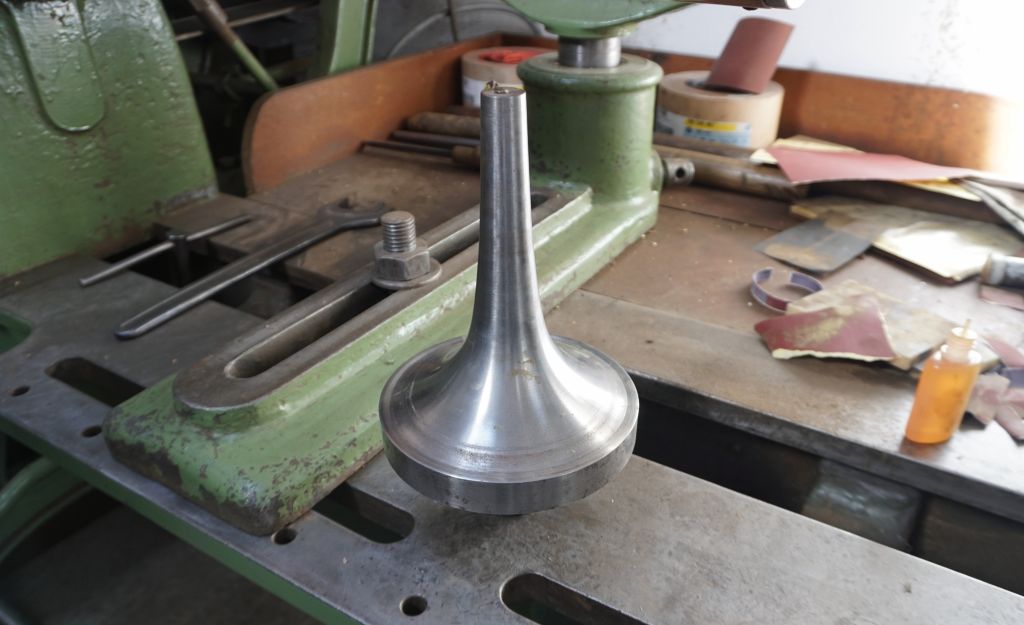
Для музичного дому Beck нове виробниче рішення означає набагато більше, ніж скорочення часу на обробку. Окремі деталі, прототипи та малосерійні вироби можна виготовляти в короткі терміни, нові ідеї можна безпосередньо випробовувати та розвивати.
При виборі своїх партнерів компанія свідомо орієнтується на постачальників з регіону. Короткі шляхи та безпосереднє обслуговування також були важливими аспектами при ухваленні рішення на користь Hainbuch.
Таким чином, у музичному домі Beck традиційне ремесло, досвід активних музикантів і сучасні виробничі технології зливаються воєдино. І іноді прогрес можна виміряти дуже просто: мундштук, який раніше виготовлявся за 45 хвилин, сьогодні готовий приблизно за 15 хвилин.
Контакт:


