

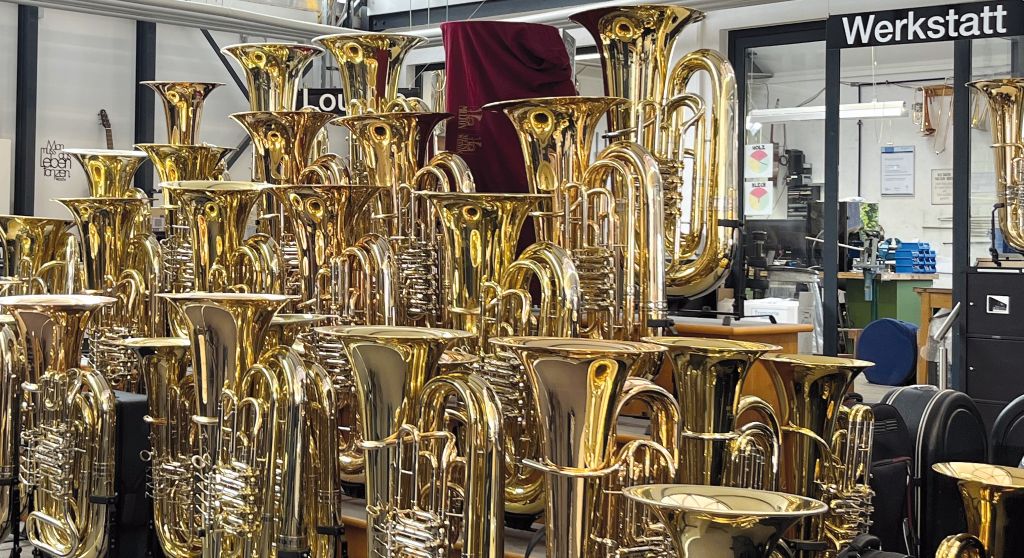
Výroba hudebních nástrojů je řemeslo, zkušenost a mnoho citu. V hudebním domě Beck v Dettingenu an der Erms k tomu nyní patří také moderní CNC technologie a flexibilní upínací prostředky. Rodinná firma vyvíjí a vyrábí řadu komponentů pro své dechové nástroje sama – od náustků přes šrouby a víčka až po nástroje potřebné k jejich výrobě. S DMG CTX 350 a upínací technikou od Hainbuch je výroba dnes výrazně rychlejší a flexibilnější.
Vlastní nápady místo standardního zboží
Hudební dům Beck byl založen v roce 1975 a dnes spojuje poradenství, prodej a výrobu nástrojů pod jednou střechou. V vlastní mistrovské dílně pracují odborní poradci a výrobci nástrojů, kteří jsou sami aktivními hudebníky, a proto přesně vědí, na čem záleží u nástroje.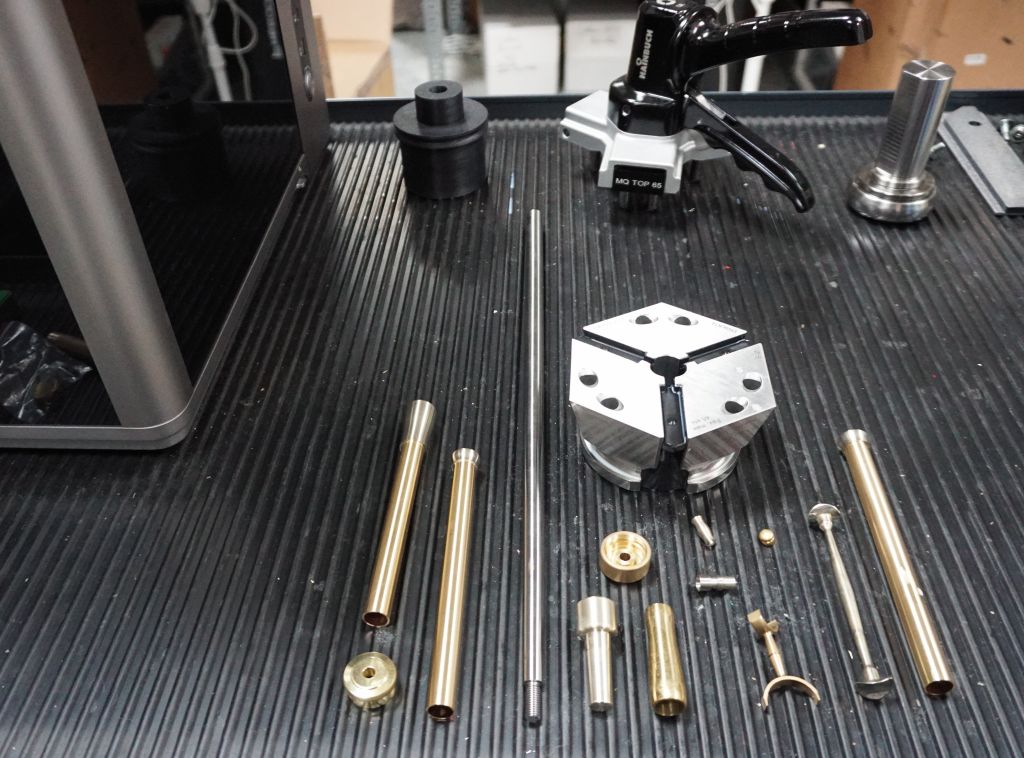
Společnost vyvíjí a vyrábí vlastní plechové dechové nástroje a sama konstruuje řadu komponentů. „Chceme se dále rozvíjet a také zkoušet věci, které pro podnik naší velikosti možná nejsou samozřejmostí,“ vysvětluje Daniel Kößling, mistr výroby kovových dechových nástrojů a aktivní pozounista. „Pokud máme nápad na komponent, chceme ho být schopni realizovat sami a nebýt závislí na tom, zda někde existuje vhodná standardní součást.“
Produkují se jednotlivé díly a malé série až do 100 kusů. Zpracovávají se především barevné kovy jako mosaz a měď, ale také titan, ocel, nerezová ocel a kalené oceli. Škála se pohybuje od plného materiálu až po extrémně tenkostěnné trubky se stěnami o tloušťce pouhých 0,35 milimetru.
Nový stroj – nové požadavky na upínací techniku
S pořízením DMG CTX 350 před zhruba rokem udělalo hudební studio Beck krok od převážně konvenčního soustružení k moderní CNC výrobě. DMG přivedlo Hainbuch jako dodavatele upínacích prostředků s upínacím systémem Spanntop. Po návštěvě stánku Hainbuch na AMB se však tým rozhodl pro kompaktní upínací systém Toplus mini.
Rozhodující byly malé rušivé kontury, vysoké dosažitelné otáčky až 5.500 min⁻¹, odolnost vůči znečištění a flexibilita díky různým upínacím hlavám a adaptacím. Na hlavní a protiběžné vřeteno se používají provedení Axzug nebo Axfix. Pro větší upínací průměry doplňuje systém modul s čelistmi.
„Při takovém spektru dílů musí upínací prostředek bezpečně a tuze držet a zároveň zůstat flexibilní,“ vysvětluje poradce Hainbuch Uwe Fischer. „Šestiboká upínací geometrie Toplus zajišťuje vysokou tuhost a upínací sílu. Zároveň může uživatel s různými upínacími hlavami a adaptacemi rychle reagovat na nové obrobky.“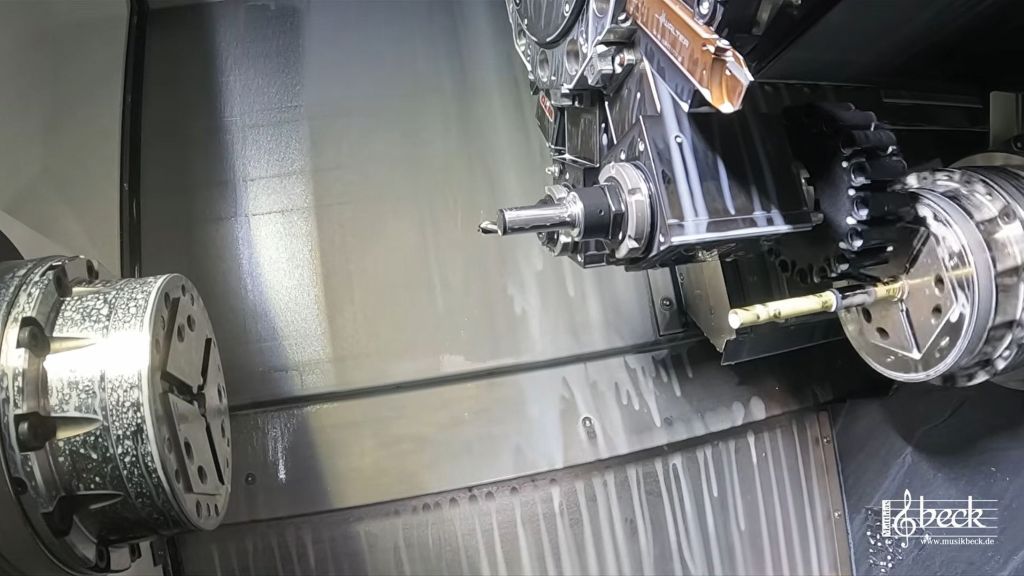
Bezpečné upnutí bez zanechání stop
Zvlášť náročné jsou tenkostěnné a deformacím citlivé součásti nástrojů. Příliš velká upínací síla je může deformovat, příliš malá ohrožuje bezpečnost procesu. Hudební dům Beck proto využívá mimo jiné diferenční tlakové upínání přes stroj a může tak upínací sílu přizpůsobit konkrétnímu obrobku.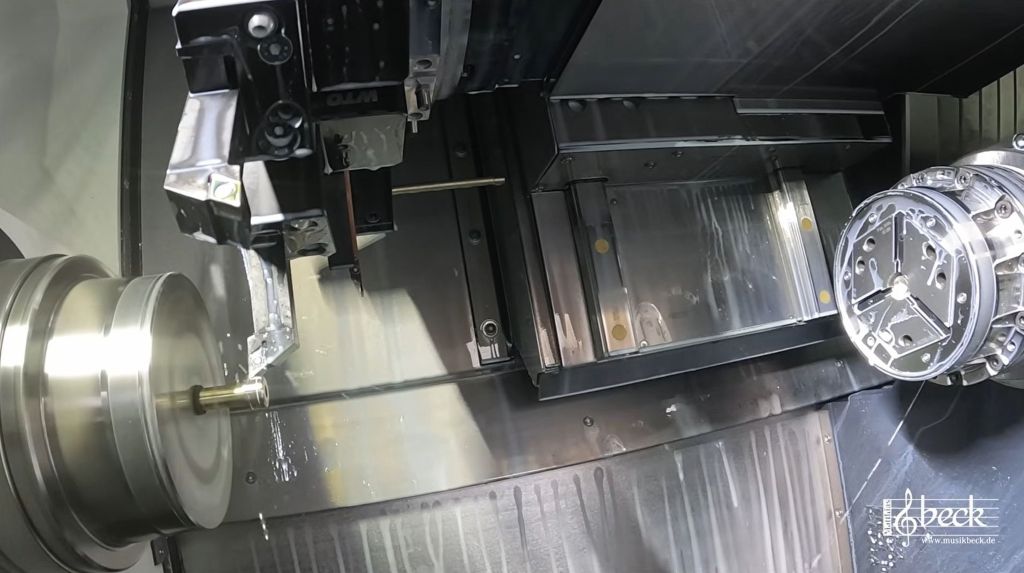
Pro citlivé povrchy používá Musikhaus Beck upínací hlavy s hladkým otvorem. Je třeba se vyhnout otiskům po upnutí, protože mnoho dílů je po zpracování pouze ručně leštěno a následně například stříbřeno nebo pozlacen.
„Naše díly musí být bezpečně upnuté, ale nesmí být deformovány ani mít otisky upínacích zařízení,“ vysvětluje Kößling. „Zvláště u velmi tenkých nebo měkkých materiálů je to rozhodující. Stručně řečeno: Dílům se teď prostě neskutečně daří vycházet z stroje.“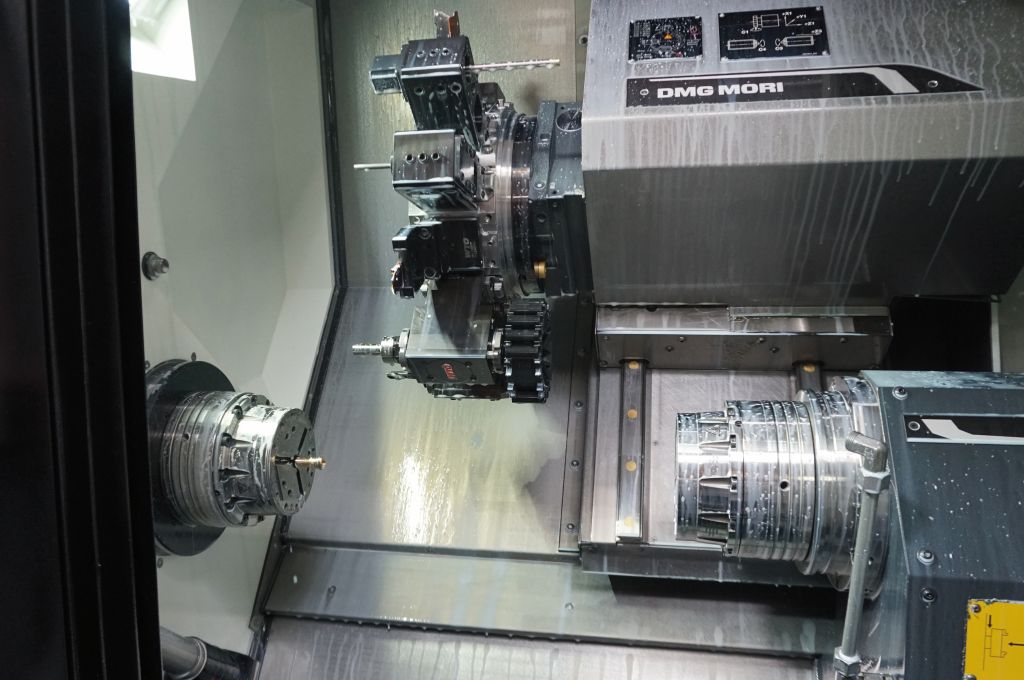
Od 45 na 15 minut
Jak velký je rozdíl oproti dřívější výrobě, ukazuje zvlášť jasně ústní trubka. Na konvenčním stroji potřeboval hudební dům Beck na to přibližně 45 minut. Dnes vzniká tato součást na CTX 350 za přibližně 15 minut – snížení výrobního času o dvě třetiny.
Díly o délce přibližně 17 centimetrů se zpracovávají v několika krocích na hlavním a protilehlém vřetenu. Nejprve se kulatý materiál pomocí vlastní navržené pomůcky na nakládání naloží na protilehlé vřeteno a předběžně prodlouží.
„U dlouhého a zároveň velmi tenkého obrobku rychle vznikají vibrace,“ vysvětluje Fischer. „Zde se projevují výhody Toplus s jeho vysokou upínací silou a tuhostí. Obrobek je stabilizován přímo na upínacím místě.“
Následně je obrobek na hlavní vřeteno podepřen špičkou a dále zpracováván. Pro jednotlivé zpracovatelské kroky je tenkostěnná trubka navíc naplněna kapalinou, aby byla dále stabilizována a snížily se vibrace.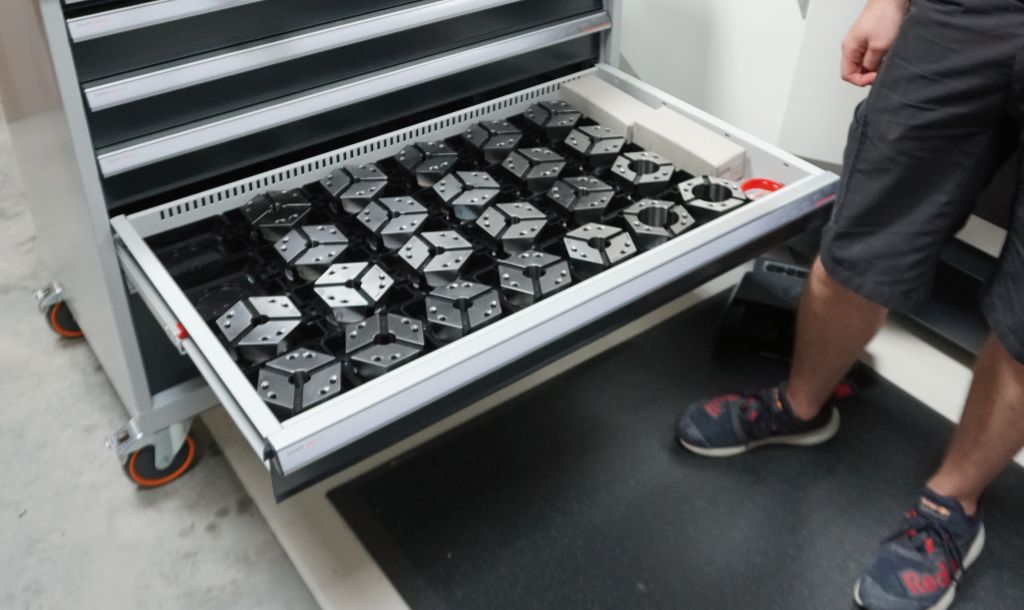
Další zvláštností je, že v závislosti na provedení má ústní trubice průměr mezi 10,4 a 12 milimetry. Aby bylo možné vždy použít stejnou upínací hlavu s průměrem upínání 15 milimetrů, stroj automaticky nasadí redukční pouzdro na obrobek. Vnější kontura a vnitřní kužel jsou poté dokončeny – celý proces probíhá na jednom stroji.
„Dnes jsme neuvěřitelně flexibilní,“ říká Kößling. „Můžeme vyrábět velmi různé díly a rychle zkoušet nové nápady. To je pro nás rozhodující.“
Za dvě minuty od součásti nástroje k nástroji.
CTX 350 nevyrábí pouze součásti pro nástroje. Hudební dům Beck také vyrábí mnoho potřebných nástrojů sám, například formy na výrobu zvukových dílů.
Vzhledem k tomu, že tyto nástroje mají větší průměry, doplňuje modul s čelistmi z systému Hainbuch Toplus mini. Je namontován přímo do stávajícího upínacího sklíčidla místo upínací hlavy. Přechod na větší upínací oblast trvá asi dvě minuty, seřízení není nutné.
„Právě zde se ukazuje myšlenka systému,“ vysvětluje Fischer. „Základní upínací prostředek zůstává na stroji. Místo kompletního přestavení sklíčidla a jeho nového seřízení se použije pouze vhodná adaptace.“
Také dlouhé kuželové trny pro výrobu trubek vyrábí Musikhaus Beck sám. Při tom se CTX 350 používá téměř jako dlouhý soustruh: Materiál prochází přes upínací hlavu a je tam podepřen. Protivřeteno ho vytahuje v ose Z z upínacího zařízení, zatímco revolver se pohybuje v ose X a vytváří kuželový tvar. Tímto způsobem vznikají na stejném stroji nejen součásti nástrojů, ale také nástroje pro jejich výrobu.
Řemeslné umění a moderní výroba pod jednou střechou
Pro hudební dům Beck znamená nové výrobní řešení mnohem více než jen zkrácení doby strojního zpracování. Jednotlivé díly, prototypy a malé série lze vyrábět v krátkých lhůtách, nové nápady lze okamžitě vyzkoušet a dále rozvíjet.
Při výběru svých partnerů se společnost také vědomě zaměřuje na dodavatele z regionu. Krátké vzdálenosti a přímá péče byly také důležitými aspekty při rozhodování pro Hainbuch.
Tak se v hudebním domě Beck setkává tradiční řemeslná zručnost, zkušenosti aktivních hudebníků a moderní výrobní technologie. A někdy lze pokrok jednoduše měřit: Hlava nástroje, která dříve trvala 45 minut, je dnes hotová za přibližně 15 minut.
Kontakt:


