

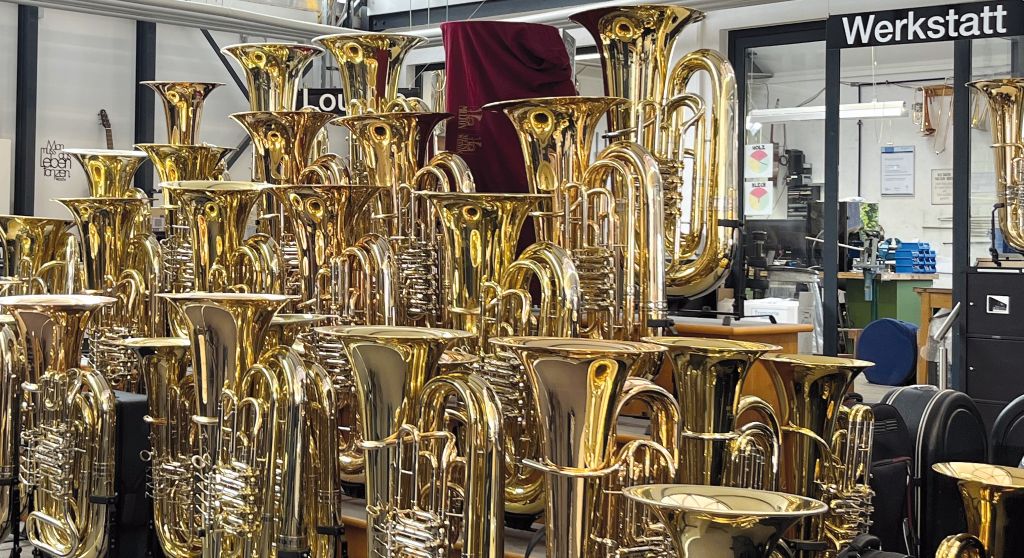
La construcción de instrumentos es artesanía, experiencia y mucho sentimiento. En Musikhaus Beck en Dettingen an der Erms, sin embargo, también forman parte de ello la moderna tecnología CNC y los dispositivos de sujeción flexibles. La empresa familiar desarrolla y fabrica numerosos componentes para sus instrumentos de viento de metal por sí misma - desde la boquilla hasta tornillos y tapas, así como las herramientas necesarias para su fabricación. Con una DMG CTX 350 y la técnica de sujeción de Hainbuch, la producción hoy es significativamente más rápida y flexible.
Ideas propias en lugar de productos estándar
Musikhaus Beck fue fundada en 1975 y hoy combina asesoramiento, venta y construcción de instrumentos bajo un mismo techo. En su propio taller, trabajan asesores especializados y constructores de instrumentos que son músicos activos y, por lo tanto, saben exactamente qué es lo que importa en un instrumento.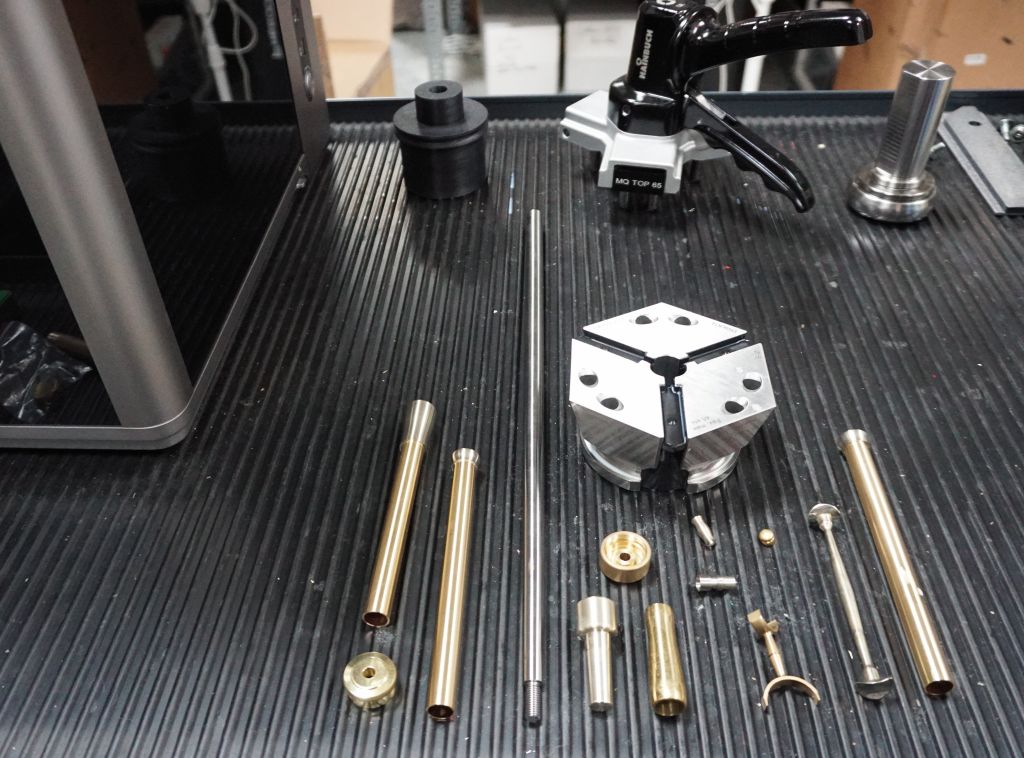
La empresa desarrolla y fabrica sus propios instrumentos de viento de metal y construye numerosos componentes por sí misma. 'Queremos seguir desarrollándonos y también probar cosas que quizás no sean evidentes para una empresa de nuestro tamaño', explica Daniel Kößling, maestro constructor de instrumentos de viento de metal y trombonista activo. 'Cuando tenemos una idea para un componente, queremos poder implementarla nosotros mismos y no depender de si hay alguna pieza estándar adecuada en algún lugar.'
Se producen piezas individuales y series pequeñas de hasta 100 unidades. Se procesan principalmente metales no ferrosos como latón y cobre, pero también titanio, acero, acero inoxidable y aceros recubiertos. La gama va desde material macizo hasta tubos extremadamente delgados con grosores de pared de solo 0,35 milímetros.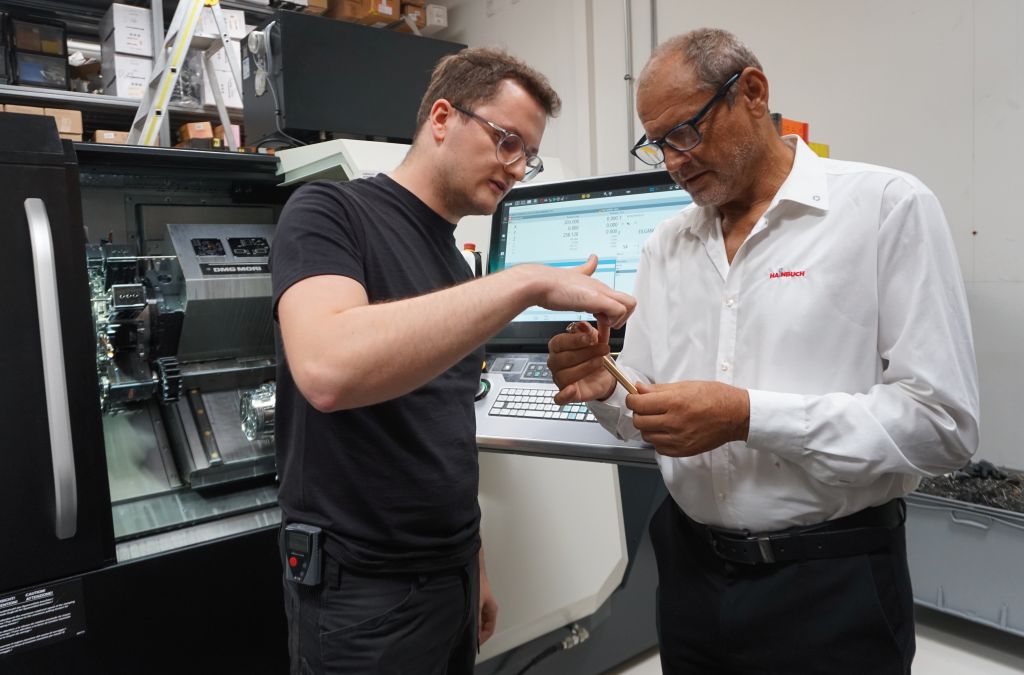
Nueva máquina - nuevas exigencias para la técnica de sujeción
Con la adquisición de una DMG CTX 350 hace aproximadamente un año, Musikhaus Beck dio el paso de la mecanización convencional a la fabricación moderna CNC. DMG trajo a Hainbuch como proveedor de dispositivos de sujeción con un mandril Spanntop. Sin embargo, después de una visita al stand de Hainbuch en la AMB, el equipo optó por el mandril compacto Toplus mini.
Decisivo fueron la baja contorno de interferencia, las altas velocidades de rotación alcanzables de hasta 5.500 min⁻¹, la insensibilidad a la contaminación y la flexibilidad a través de diferentes cabezales de sujeción y adaptaciones. En el husillo principal y el husillo contrapuesto se utilizan versiones Axzug o Axfix. Para diámetros de sujeción más grandes, un módulo de mordaza complementa el sistema.
'Con un espectro de piezas como este, un dispositivo de sujeción debe mantener la seguridad y rigidez y al mismo tiempo seguir siendo flexible', explica el asesor de Hainbuch Uwe Fischer. 'La geometría de sujeción hexagonal del Toplus proporciona una alta rigidez y fuerza de sujeción. Al mismo tiempo, el usuario puede reaccionar rápidamente a nuevas piezas de trabajo con diferentes cabezales de sujeción y adaptaciones.'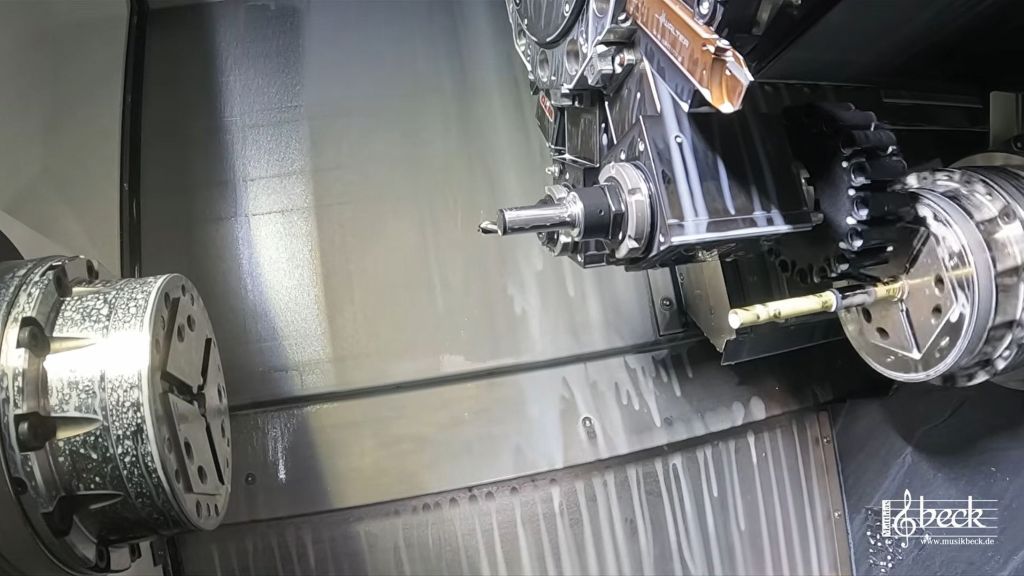
Sujetar de forma segura, sin dejar marcas
Particularmente desafiantes son los componentes de instrumentos delgados y sensibles a la deformación. Demasiada fuerza de sujeción puede deformarlos, muy poca pone en peligro la seguridad del proceso. Por eso, Musikhaus Beck utiliza, entre otras cosas, la sujeción por presión diferencial a través de la máquina y puede ajustar la fuerza de sujeción a la pieza de trabajo correspondiente.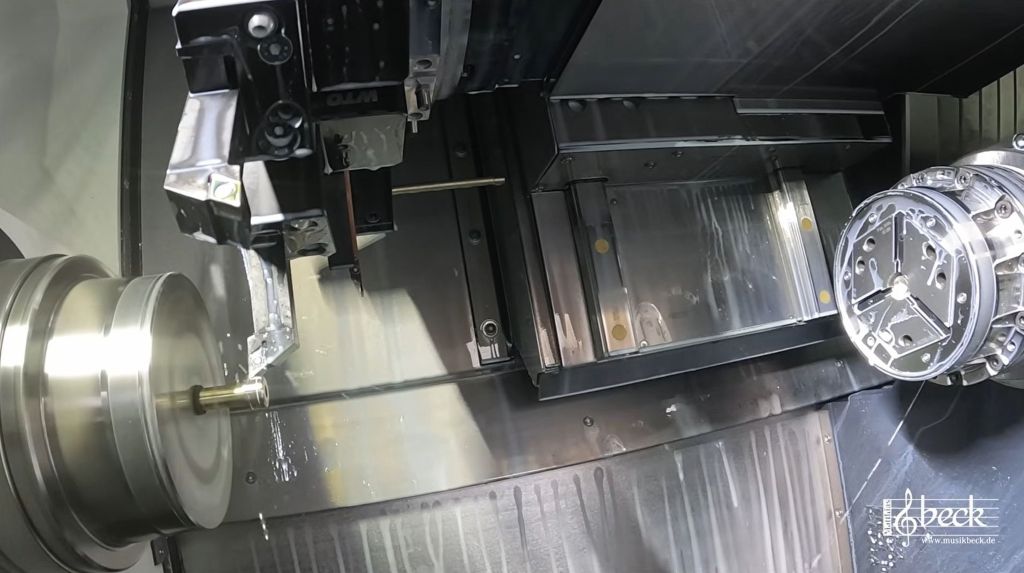
Para las superficies sensibles, Musikhaus Beck utiliza cabezales de sujeción con orificio liso. Se deben evitar marcas de sujeción, ya que muchas piezas se pulen a mano después del procesamiento y luego, por ejemplo, se platean o doran.
'Nuestras piezas deben estar sujetas de forma segura, pero no deben deformarse ni dejar marcas de sujeción', explica Kößling. 'Particularmente en materiales muy delgados o blandos, esto es decisivo. En pocas palabras: las piezas ahora salen simplemente muy bien de la máquina.'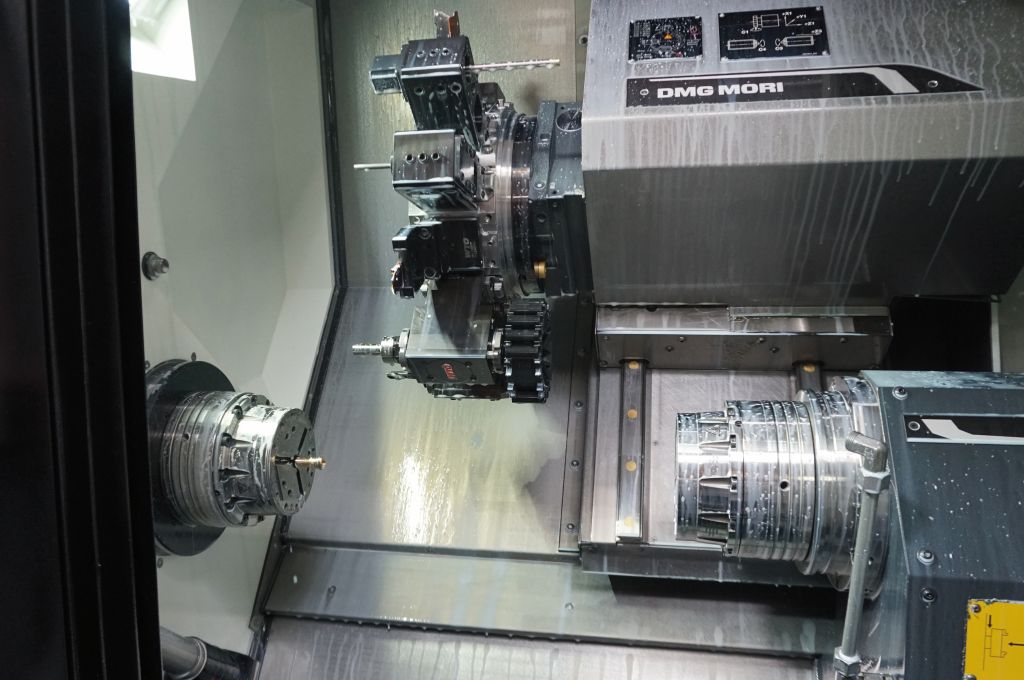
De 45 a 15 minutos
Qué tan grande es la diferencia con la fabricación anterior se muestra de manera particularmente clara en una boquilla. En la máquina convencional, Musikhaus Beck necesitaba alrededor de 45 minutos para ello. Hoy, la pieza se produce en la CTX 350 en aproximadamente 15 minutos - una reducción del tiempo de fabricación de dos tercios.
La pieza delgada de aproximadamente 17 centímetros de largo se procesa en varios pasos en el husillo principal y el husillo contrapuesto. Primero, el material redondo se carga en el husillo contrapuesto con la ayuda de un dispositivo de carga autoconstruido y se alarga.
'Con una pieza larga y al mismo tiempo muy delgada, rápidamente se generan vibraciones', explica Fischer. 'Aquí es donde el Toplus muestra su fuerza con su alta fuerza de sujeción y rigidez. La pieza se estabiliza directamente en el punto de sujeción.'
A continuación, la pieza se apoya en el husillo principal con una punta y se sigue procesando. Para ciertos pasos de procesamiento, el tubo delgado se llena adicionalmente con líquido para estabilizarlo aún más y reducir las vibraciones.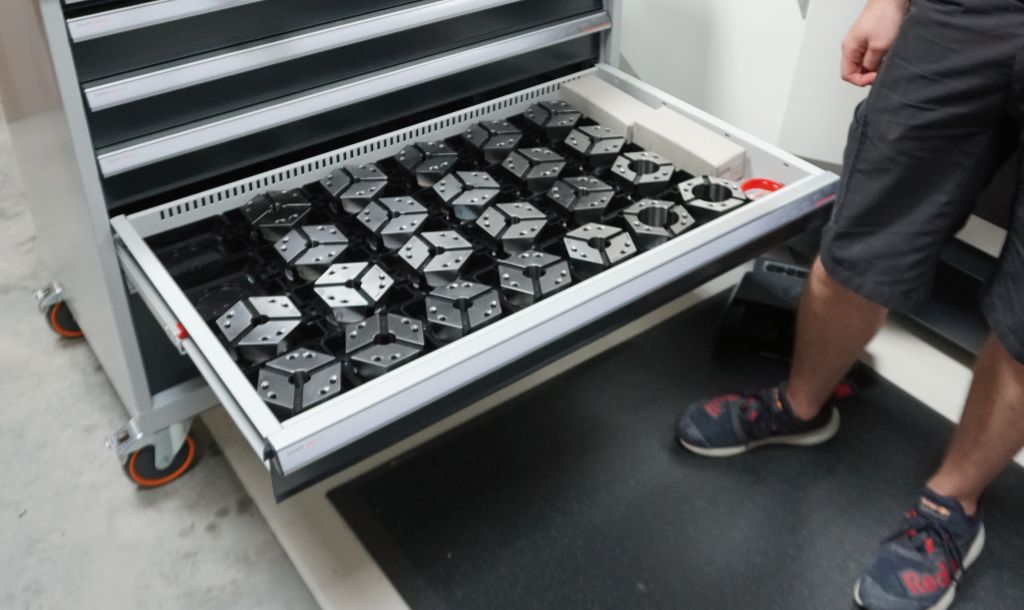
Otra particularidad: dependiendo de la ejecución, la boquilla tiene diámetros entre 10,4 y 12 milímetros. Para que siempre se pueda utilizar el mismo cabezal de sujeción con un diámetro de sujeción de 15 milímetros, la máquina coloca automáticamente un casquillo reductor en la pieza de trabajo. El contorno exterior y el cono interior se procesan posteriormente - todo el proceso se lleva a cabo en una sola máquina.
'Hoy somos increíblemente flexibles', dice Kößling. 'Podemos fabricar piezas muy diferentes y probar nuevas ideas rápidamente. Eso es decisivo para nosotros.'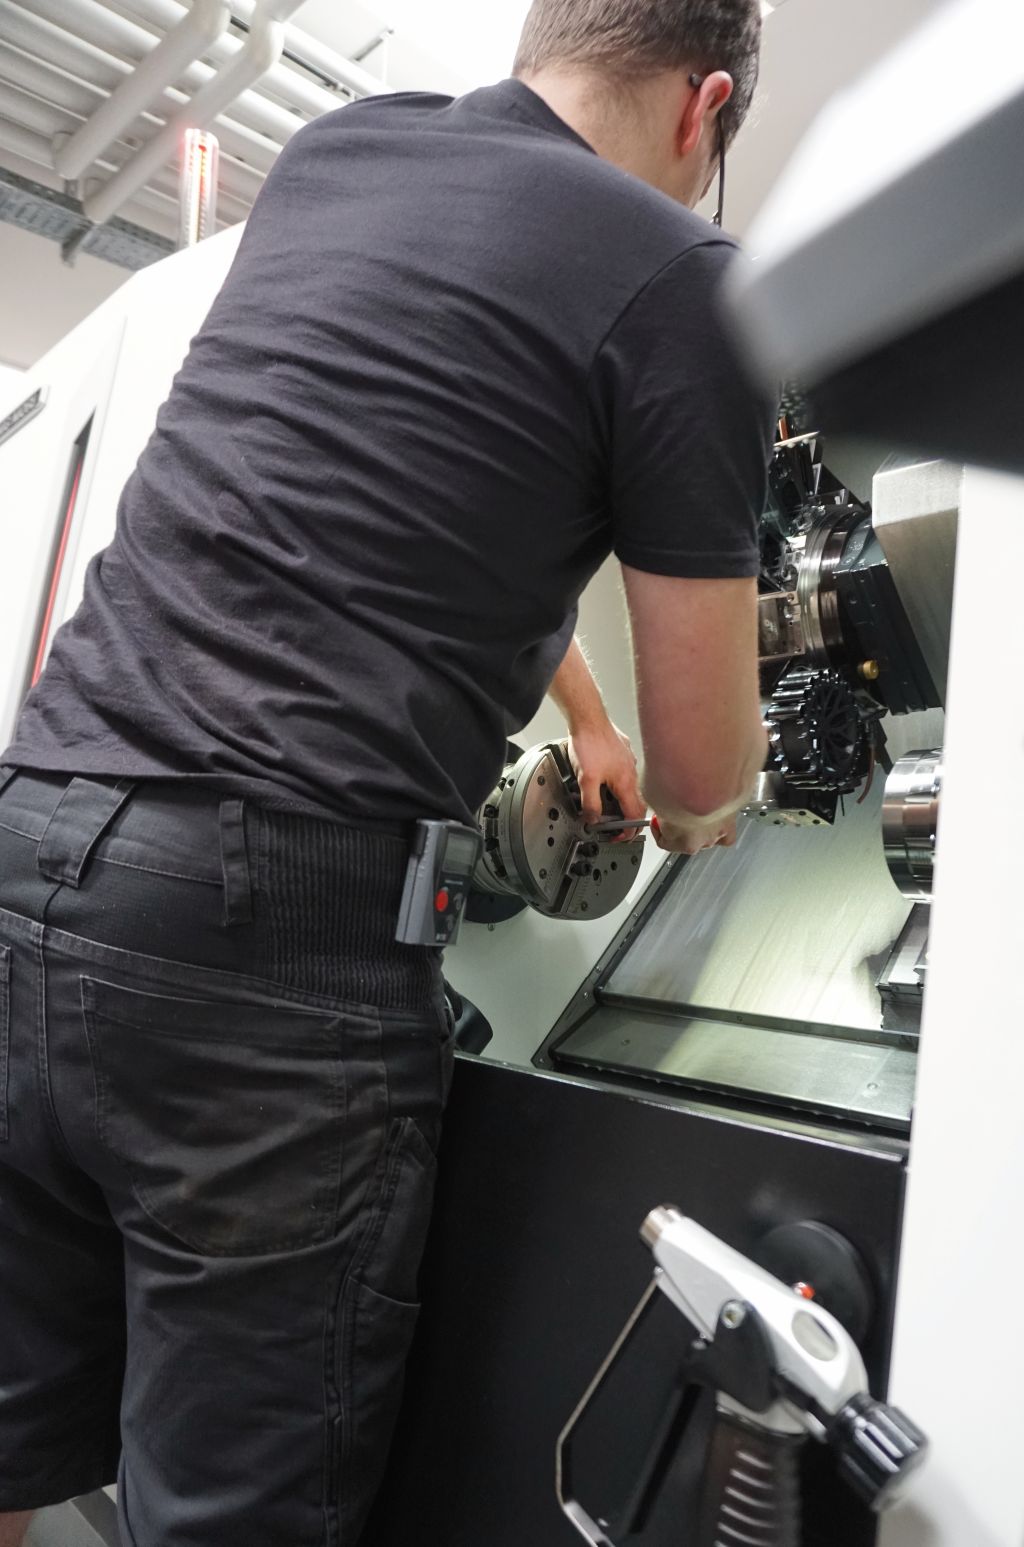
En dos minutos de la pieza del instrumento a la herramienta
La CTX 350 no solo fabrica componentes de instrumentos. Musikhaus Beck también produce muchas herramientas necesarias, como moldes para la fabricación de piezas sonoras.
Dado que estas herramientas tienen diámetros más grandes, un módulo de mordaza del sistema Hainbuch complementa el Toplus mini. Se inserta directamente en el mandril existente en lugar del cabezal de sujeción. El cambio al área de sujeción más grande dura aproximadamente dos minutos, no se requiere alineación.
'Aquí es donde se muestra el pensamiento del sistema', explica Fischer. 'El dispositivo de sujeción básico permanece en la máquina. En lugar de cambiar todo el mandril y volver a alinearlo, solo se inserta la adaptación adecuada.'
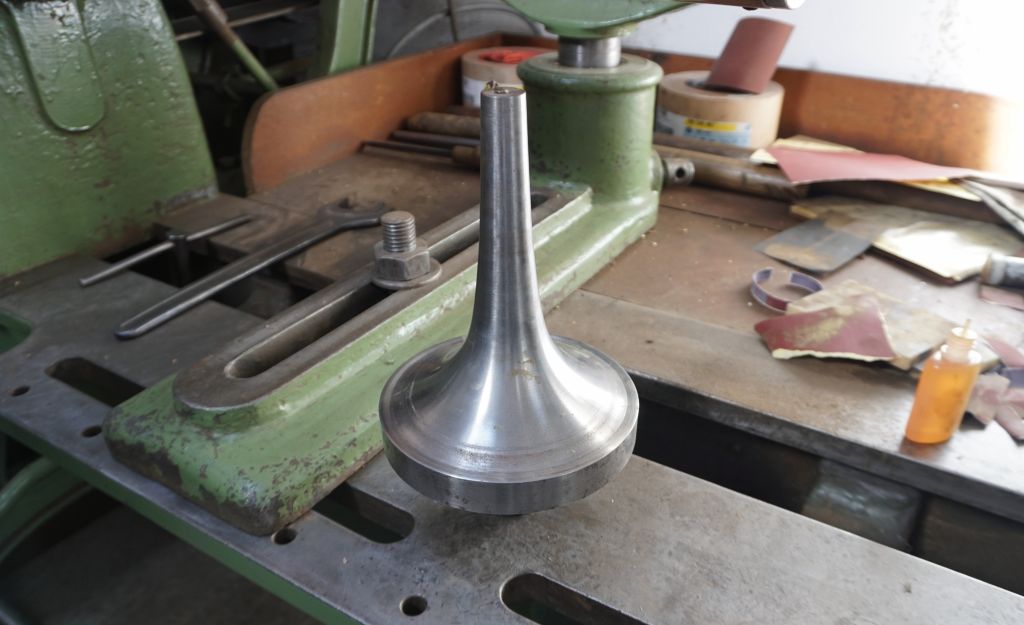
Musikhaus Beck también fabrica en casa largos mandriles cónicos para la fabricación de tubos. En este caso, la CTX 350 se utiliza casi como un torno automático de largo: el material pasa a través del cabezal de sujeción y se apoya allí. El husillo contrapuesto lo extrae en dirección Z del dispositivo de sujeción, mientras que el revolver se desplaza en dirección X y genera el contorno cónico. Así, en la misma máquina no solo se producen los componentes de los instrumentos, sino también las herramientas para su fabricación.
Artesanía y fabricación moderna bajo un mismo techo
Para Musikhaus Beck, la nueva solución de fabricación significa, por lo tanto, mucho más que tiempos de máquina más cortos. Las piezas individuales, prototipos y pequeñas series se pueden fabricar a corto plazo, probar nuevas ideas directamente y desarrollarlas.
Al elegir a sus socios, la empresa también apuesta conscientemente por proveedores de la región. Las rutas cortas y una atención directa también fueron aspectos importantes en la decisión de elegir a Hainbuch.
Así, en Musikhaus Beck se encuentran la artesanía tradicional, la experiencia de músicos activos y la moderna tecnología de fabricación. Y a veces, el progreso se puede medir de manera muy sencilla: una boquilla que antes necesitaba 45 minutos, ahora está lista en unos 15 minutos.
Contacto:


