

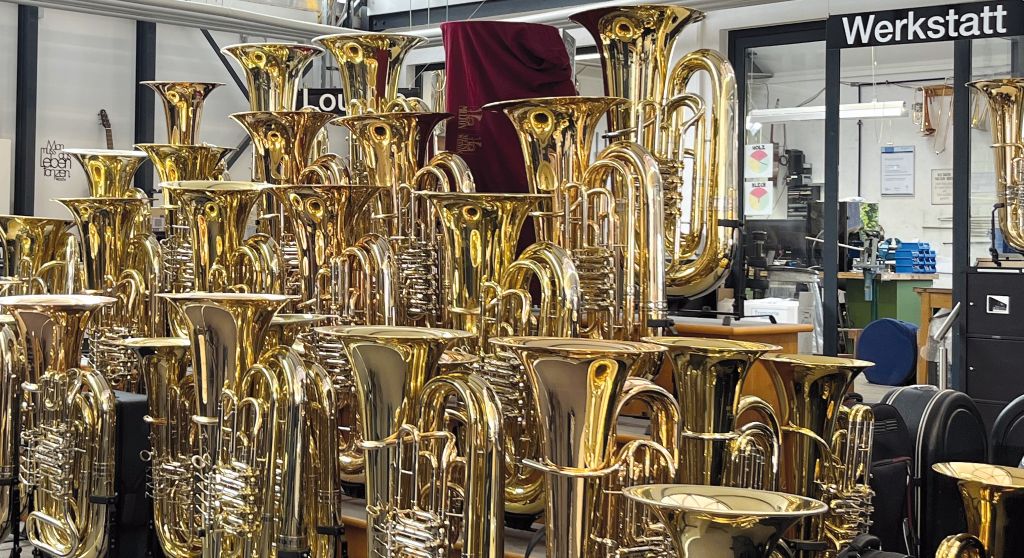
La fabrication d'instruments est un artisanat, une expérience et beaucoup de sensibilité. Au Musikhaus Beck à Dettingen an der Erms, cela inclut désormais également la technologie CNC moderne et des moyens de serrage flexibles. L'entreprise familiale développe et fabrique de nombreux composants pour ses instruments à vent elle-même - du tube buccal aux vis et couvercles, en passant par les outils nécessaires à leur fabrication. Avec un DMG CTX 350 et la technique de serrage de Hainbuch, la production est aujourd'hui nettement plus rapide et flexible.
Idées propres plutôt que produits standards
Le Musikhaus Beck a été fondé en 1975 et combine aujourd'hui conseil, vente et fabrication d'instruments sous un même toit. Dans son propre atelier, des conseillers spécialisés et des fabricants d'instruments, qui sont eux-mêmes des musiciens actifs, travaillent et savent donc exactement ce qui est important pour un instrument.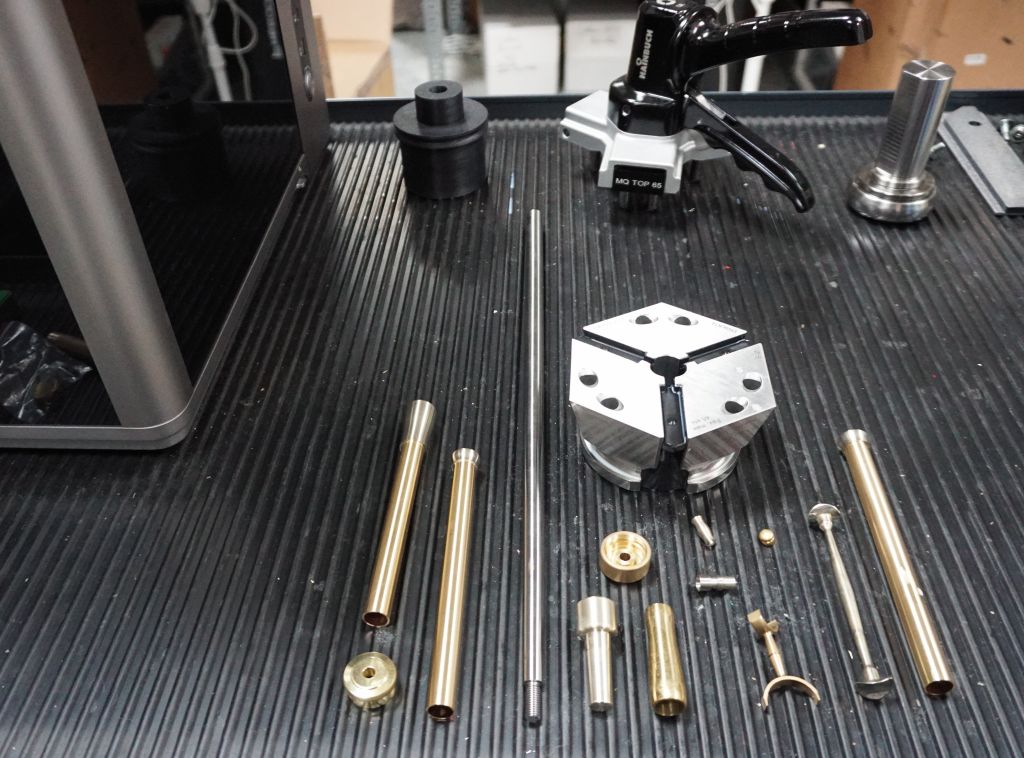
L'entreprise développe et fabrique ses propres instruments à vent et conçoit de nombreux composants elle-même. « Nous voulons continuer à évoluer et également essayer des choses qui ne sont peut-être pas évidentes pour une entreprise de notre taille », explique Daniel Kößling, maître fabricant d'instruments à vent en métal et tromboniste actif. « Lorsque nous avons une idée pour un composant, nous voulons pouvoir la réaliser nous-mêmes et ne pas dépendre de l'existence d'un composant standard approprié quelque part. »
Des pièces uniques et des petites séries allant jusqu'à 100 pièces sont produites. Les métaux non ferreux comme le laiton et le cuivre, mais aussi le titane, l'acier, l'acier inoxydable et les aciers plaqués sont principalement traités. La gamme va de la matière pleine à des tubes extrêmement fins avec des épaisseurs de paroi de seulement 0,35 millimètres.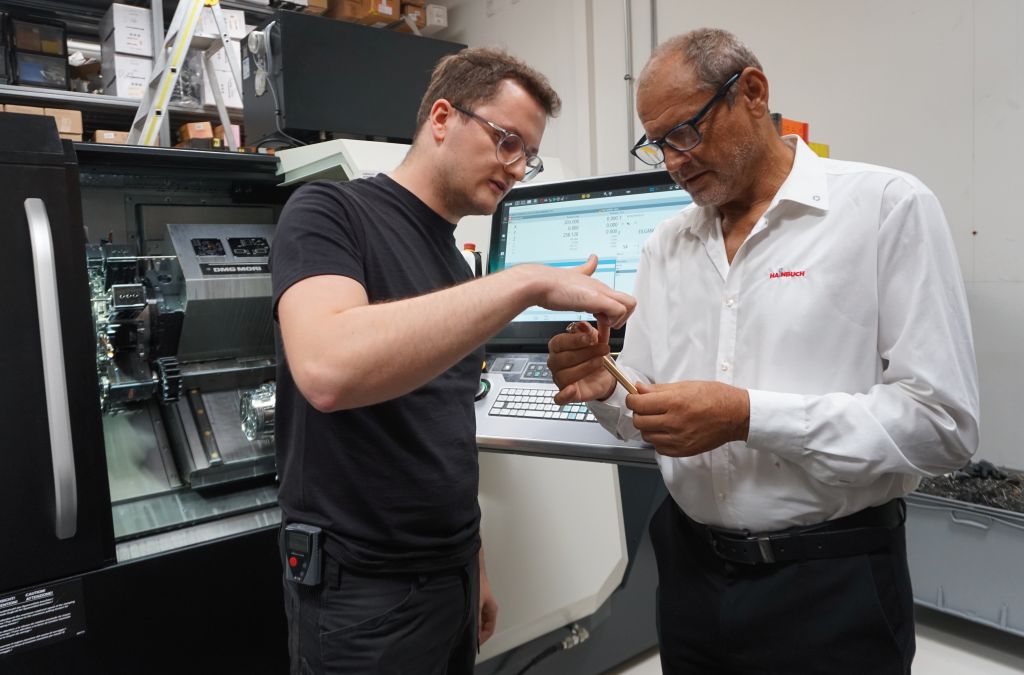
Nouvelle machine - nouvelles exigences en matière de technique de serrage
Avec l'acquisition d'un DMG CTX 350 il y a environ un an, Musikhaus Beck a fait le pas de l'usinage conventionnel principalement vers la fabrication moderne CNC. DMG a introduit Hainbuch en tant que fournisseur de moyens de serrage avec un mandrin de serrage Spanntop. Cependant, après une visite sur le stand Hainbuch à l'AMB, l'équipe a opté pour le mandrin de serrage compact Toplus mini.
Les critères décisifs étaient le faible contour de perturbation, les vitesses de rotation élevées atteignables jusqu'à 5 500 min⁻¹, la résistance à la saleté et la flexibilité grâce à différents têtes de serrage et adaptations. Des exécutions Axzug ou Axfix sont utilisées sur le mandrin principal et le mandrin secondaire. Pour des diamètres de serrage plus grands, un module de mâchoire complète le système.
« Avec un tel éventail de pièces, un moyen de serrage doit maintenir en toute sécurité et rigidement tout en restant flexible », explique le conseiller Hainbuch Uwe Fischer. « La géométrie de serrage hexagonale du Toplus assure une grande rigidité et une forte capacité de maintien. En même temps, l'utilisateur peut réagir rapidement à de nouveaux pièces avec différentes têtes de serrage et adaptations. »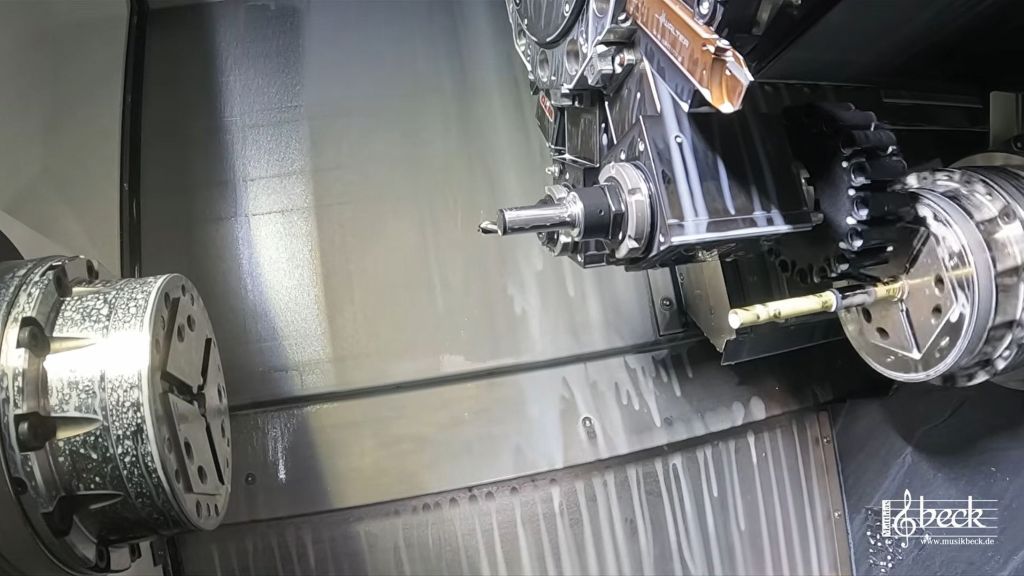
Serrer en toute sécurité, sans laisser de traces
Les composants d'instruments fins et sensibles à la déformation sont particulièrement exigeants. Une trop grande force de serrage peut les déformer, trop peu compromet la sécurité du processus. C'est pourquoi Musikhaus Beck utilise entre autres la pression différentielle sur la machine et peut ainsi adapter la force de serrage à la pièce respective.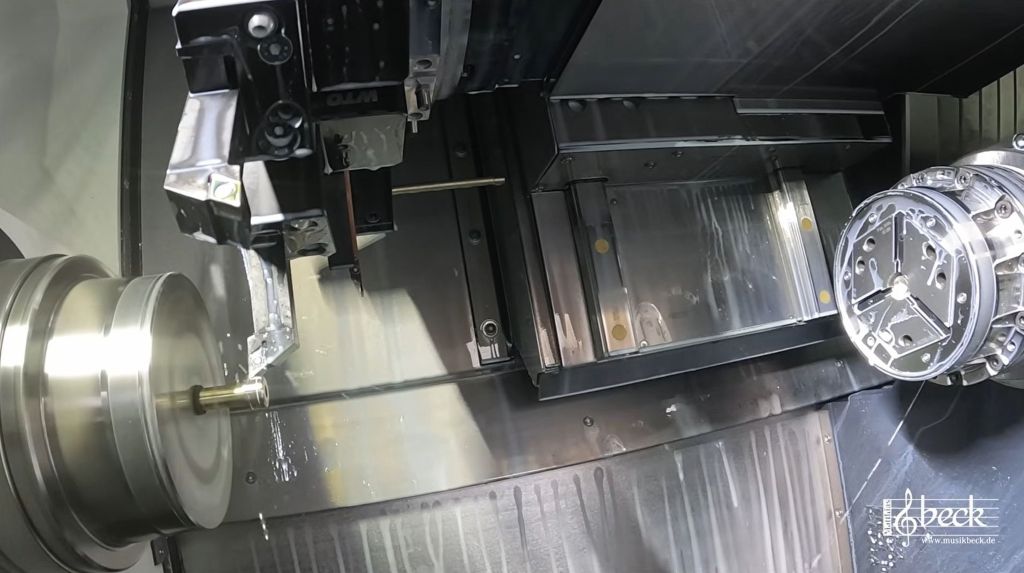
Pour les surfaces sensibles, Musikhaus Beck utilise des têtes de serrage avec un perçage lisse. Les marques de serrage doivent être évitées, car de nombreuses pièces sont simplement polies à la main après le traitement et ensuite par exemple argentées ou dorées.
« Nos pièces doivent être serrées en toute sécurité, mais ne doivent ni être déformées ni avoir de marques de serrage », explique Kößling. « Surtout avec des matériaux très fins ou mous, c'est décisif. En bref : les pièces sortent maintenant simplement très bien de la machine. »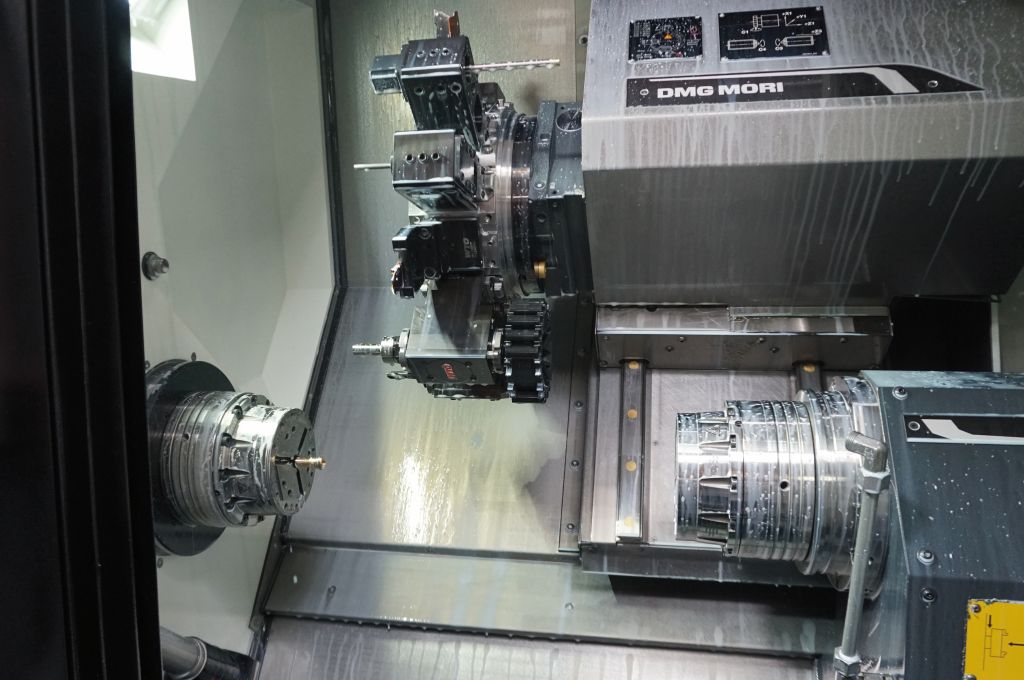
De 45 à 15 minutes
À quel point la différence par rapport à la fabrication précédente est grande, un tube buccal le montre particulièrement clairement. Sur la machine conventionnelle, Musikhaus Beck avait besoin d'environ 45 minutes. Aujourd'hui, le composant est fabriqué sur le CTX 350 en environ 15 minutes - une réduction du temps de fabrication de deux tiers.
La pièce fine d'environ 17 centimètres de long est traitée en plusieurs étapes sur le mandrin principal et le mandrin secondaire. Tout d'abord, le matériau rond est chargé sur le mandrin secondaire à l'aide d'une aide au chargement auto-construite et est pré-usiné.
« Avec une pièce longue et très fine, des vibrations se produisent rapidement », explique Fischer. « Ici, le Toplus montre ses forces avec sa grande capacité de maintien et sa rigidité. La pièce est stabilisée directement au point de serrage. »
Ensuite, la pièce est soutenue sur le mandrin principal avec une pointe et est retravaillée. Pour certaines étapes de traitement, le tube fin est également rempli de liquide pour le stabiliser davantage et réduire les vibrations.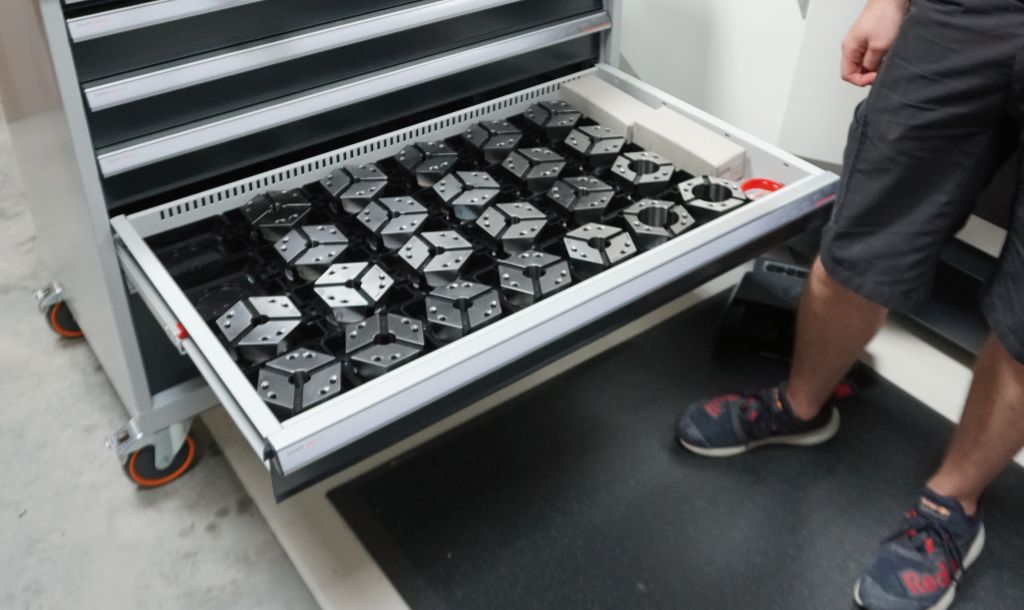
Une autre particularité : selon l'exécution, le tube buccal a un diamètre compris entre 10,4 et 12 millimètres. Afin que la même tête de serrage de 15 millimètres de diamètre de serrage puisse toujours être utilisée, la machine place automatiquement un anneau réducteur sur la pièce. Le contour extérieur et le cône intérieur sont ensuite usinés - le processus complet se déroule donc sur une machine.
« Nous sommes aujourd'hui incroyablement flexibles », dit Kößling. « Nous pouvons fabriquer des pièces très différentes et essayer rapidement de nouvelles idées. C'est exactement ce qui est décisif pour nous. »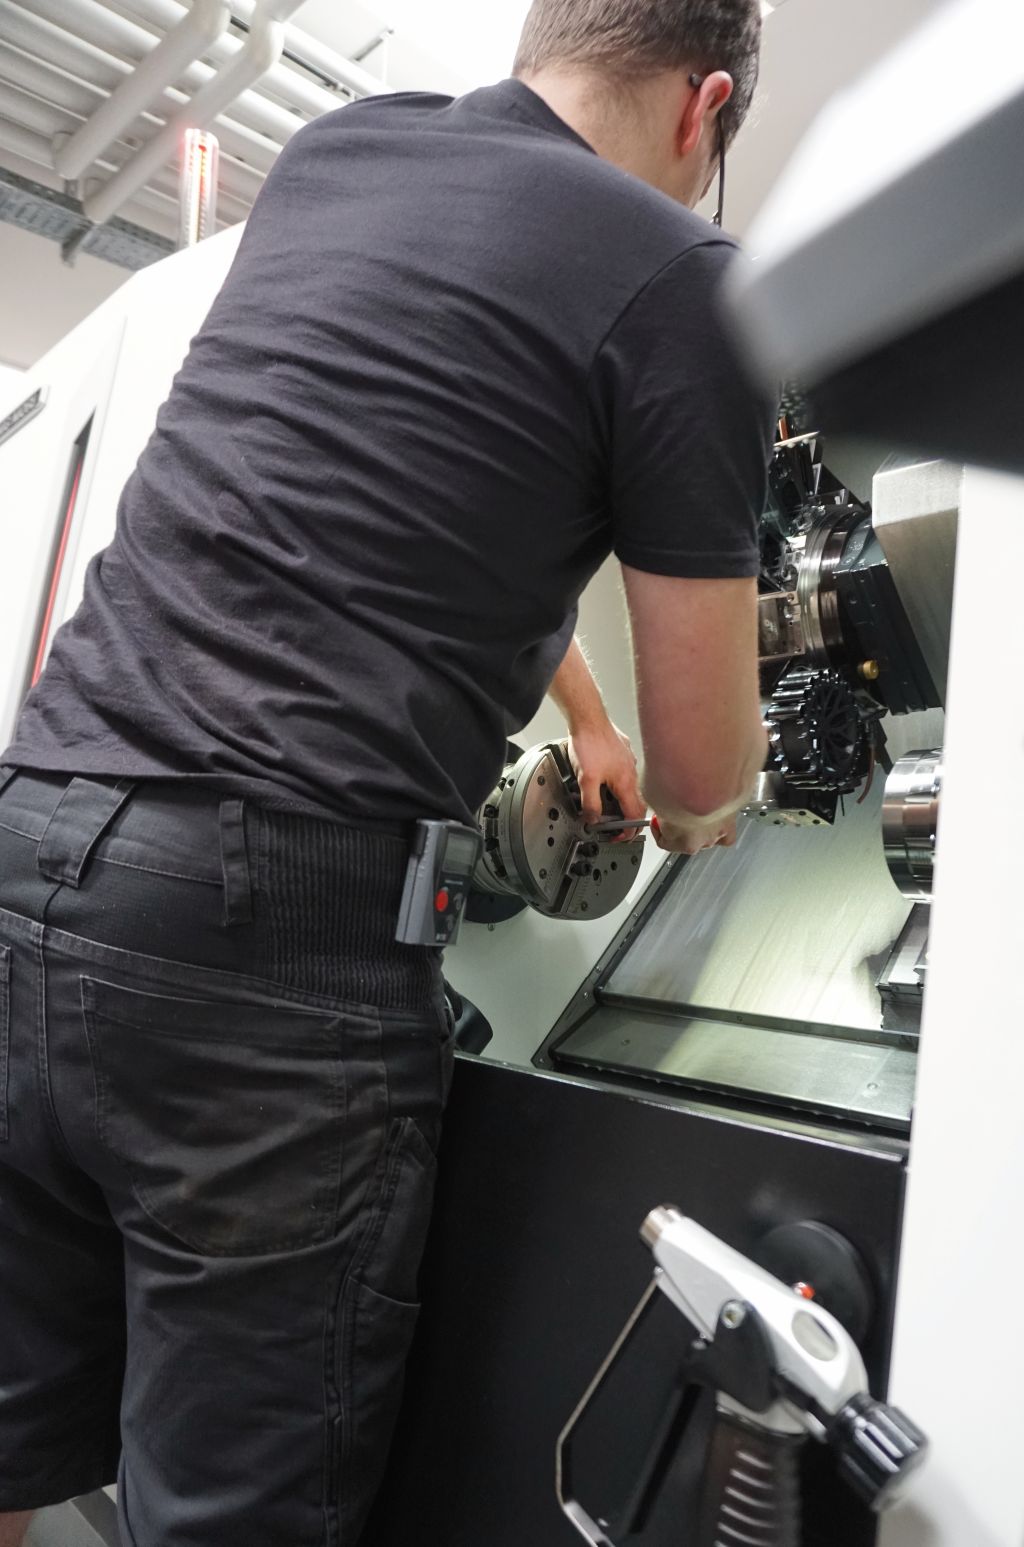
En deux minutes de la pièce d'instrument à l'outil
Le CTX 350 fabrique non seulement des composants d'instruments. Musikhaus Beck fabrique également de nombreux outils nécessaires, comme des moules pour la fabrication de pièces sonores.
Comme ces outils ont des diamètres plus grands, un module de mâchoire du système Hainbuch complète le Toplus mini. Il est inséré directement dans le mandrin de serrage existant à la place de la tête de serrage. Le changement vers la zone de serrage plus grande prend environ deux minutes, aucun alignement n'est nécessaire.
« C'est ici que se manifeste la pensée systémique », explique Fischer. « Le moyen de serrage de base reste sur la machine. Au lieu de devoir changer et réaligner le mandrin complet, seule l'adaptation appropriée est insérée. »
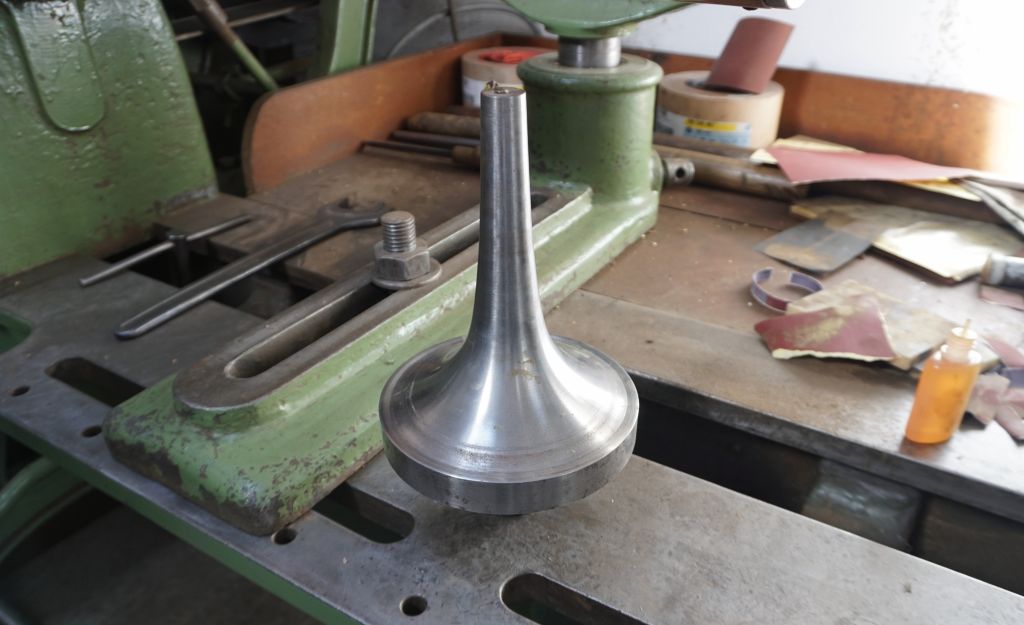
Musikhaus Beck fabrique également des mandrins coniques longs pour la fabrication de tubes. Dans ce cas, le CTX 350 est presque utilisé comme un tour automatique à long : le matériau passe à travers la tête de serrage et est soutenu là. Le mandrin secondaire le tire en direction Z hors du moyen de serrage, tandis que le tourelle avance en direction X et crée le contour conique. Ainsi, non seulement les composants d'instruments sont fabriqués sur la même machine, mais aussi les outils nécessaires à leur fabrication.
Artisanat et fabrication moderne sous un même toit
Pour Musikhaus Beck, la nouvelle solution de fabrication signifie donc bien plus que des temps de machine plus courts. Des pièces individuelles, des prototypes et des petites séries peuvent être fabriqués rapidement, de nouvelles idées peuvent être directement testées et développées.
Dans le choix de ses partenaires, l'entreprise mise également sur des fournisseurs de la région. Des trajets courts et un accompagnement direct étaient également des aspects importants dans la décision de choisir Hainbuch.
Ainsi, chez Musikhaus Beck, l'artisanat traditionnel, l'expérience de musiciens actifs et la technologie de fabrication moderne se rencontrent. Et parfois, le progrès peut être mesuré très simplement : un tube de bouche qui prenait auparavant 45 minutes est aujourd'hui terminé en environ 15 minutes.
Contact :


