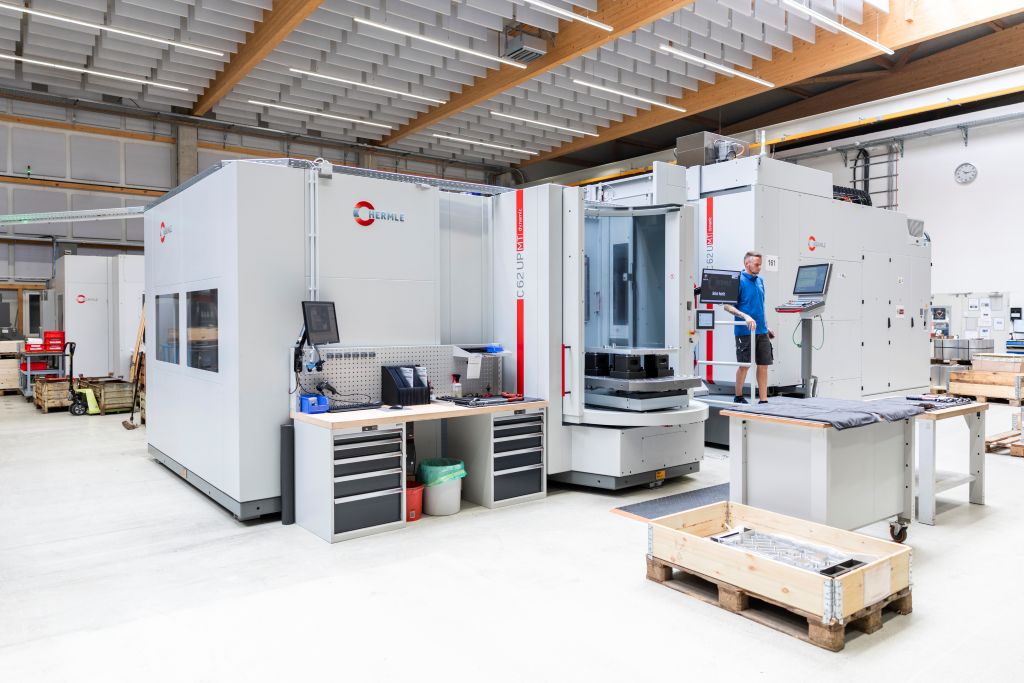
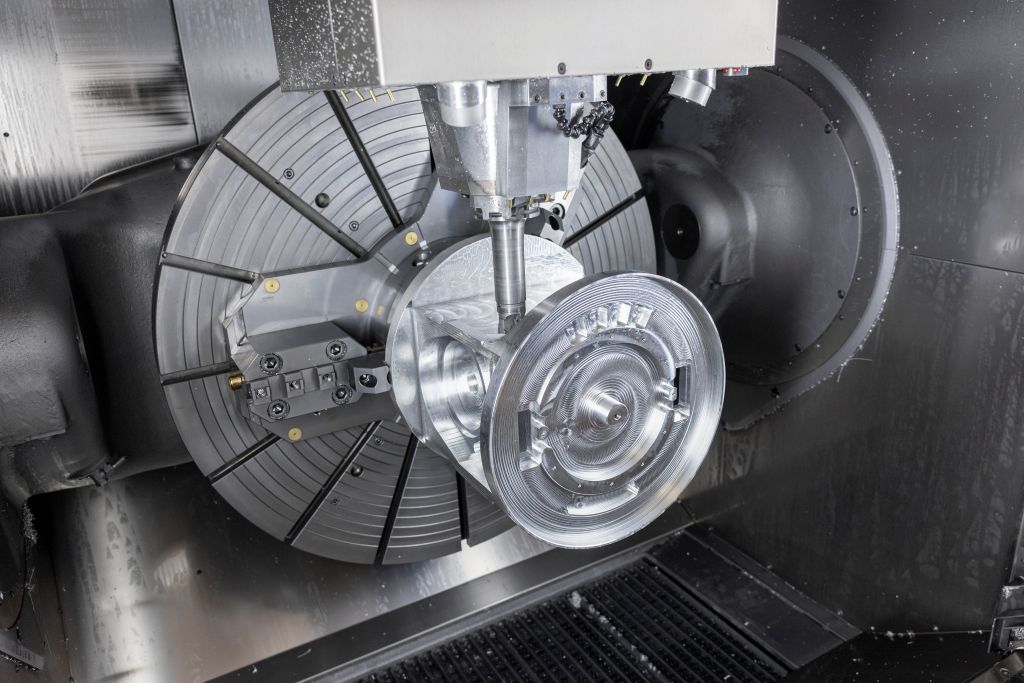
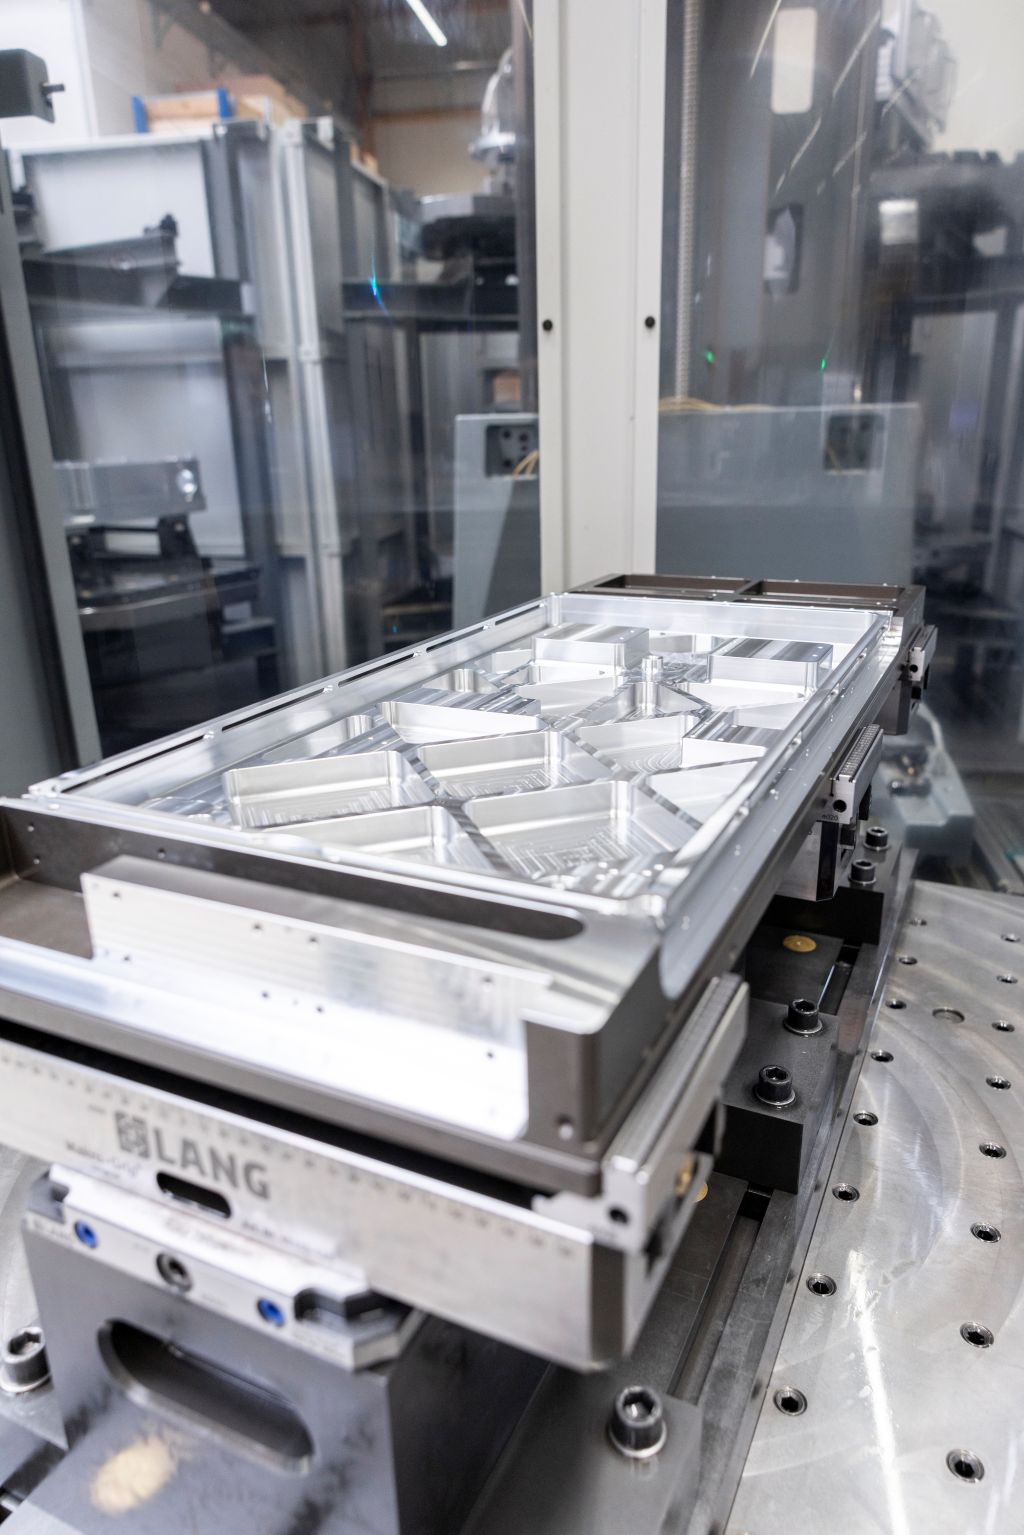
Na stanowisku przygotowawczym czeka już następny detal, podczas gdy centrum obróbcze 5-osiowe przetwarza element – zazwyczaj trwa to od 20 do 40 godzin. Aby ten czas był również wykorzystywany w nocy i w weekendy, muszą działać nie tylko program i maszyna. Również zapas narzędzi, obsługa palet, odprowadzanie wiórów i kontrola jakości tworzą zharmonizowany system całościowy. W Ossenbrüggen Feinwerktechnik te procesy w codziennej pracy płynnie się ze sobą łączą. Wykonawca usługowy obrabia duże, krytyczne pod względem tolerancji detale na maszynie HERMLE C 62 MT z funkcjonalnością obrotową w zaledwie jednym mocowaniu.
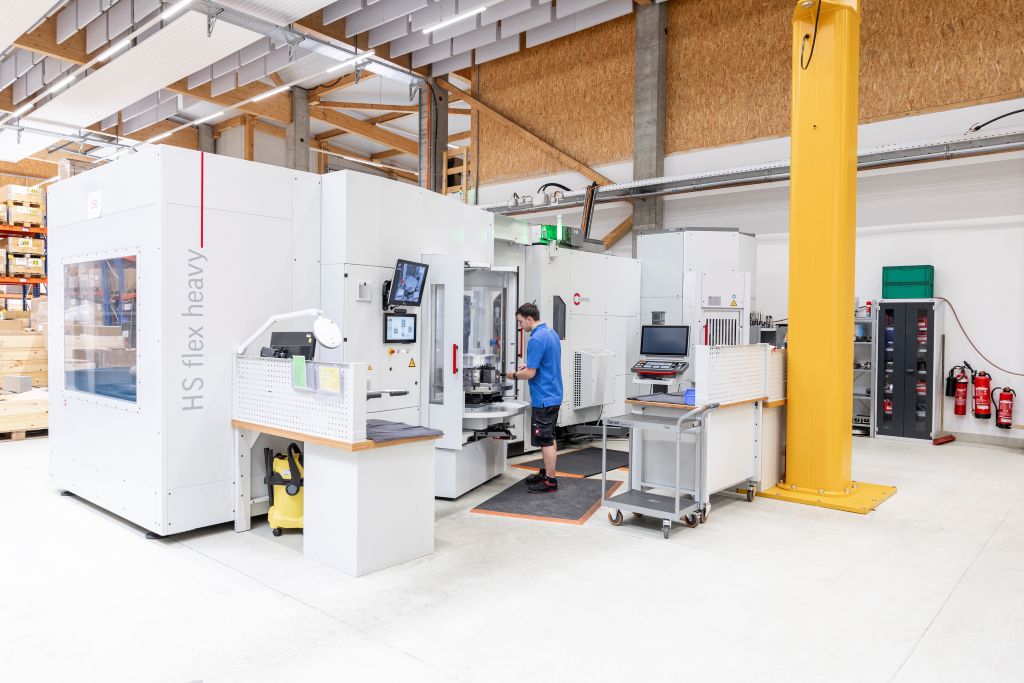
Celem jest to, aby element nie musiał już przechodzić między centrum tokarskim a centrum frezarskim. Każdy krok oznacza dodatkowe mocowanie, dodatkowe zadania pomiarowe i zwiększone ryzyko odchyleń położenia lub uszkodzeń. „Szczególnie w przypadku dużych detali o długich czasach obróbczych oraz wąskich tolerancjach kształtu i położenia chcemy unikać tych interfejsów” – mówi Daniel Kiefer, kierownik produkcji w Ossenbrüggen.
Dawniej najpierw wykonywano toczenie, a następnie dalsze obróbki na centrum frezarskim. Dziś zakład łączy kilka kroków obróbczych na jednej maszynie.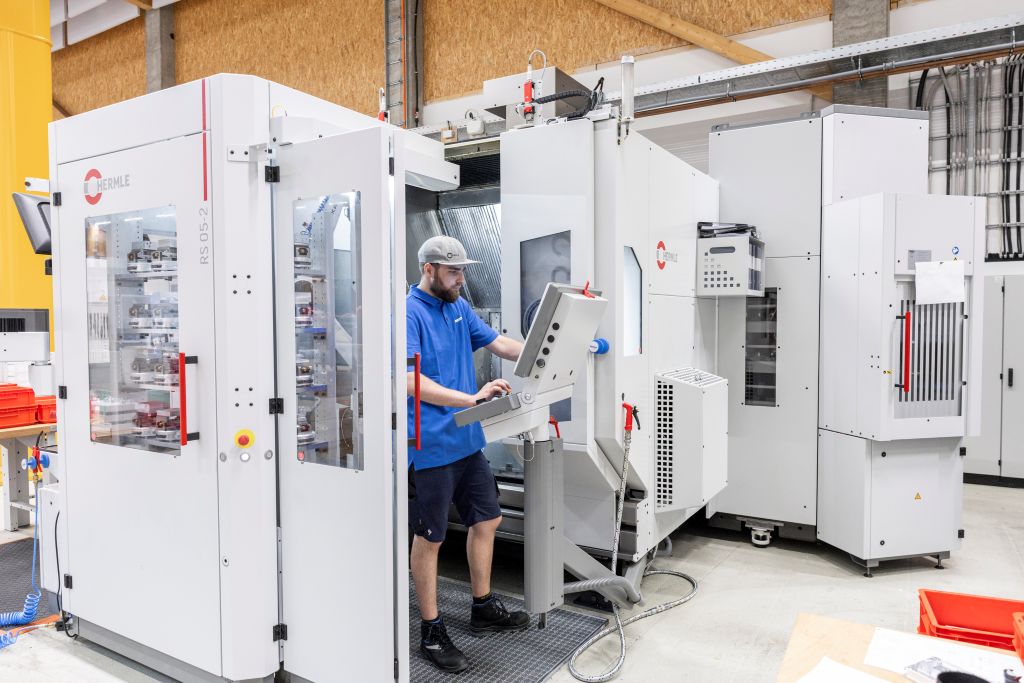
Wiele branż, małe serie, wąskie wymagania
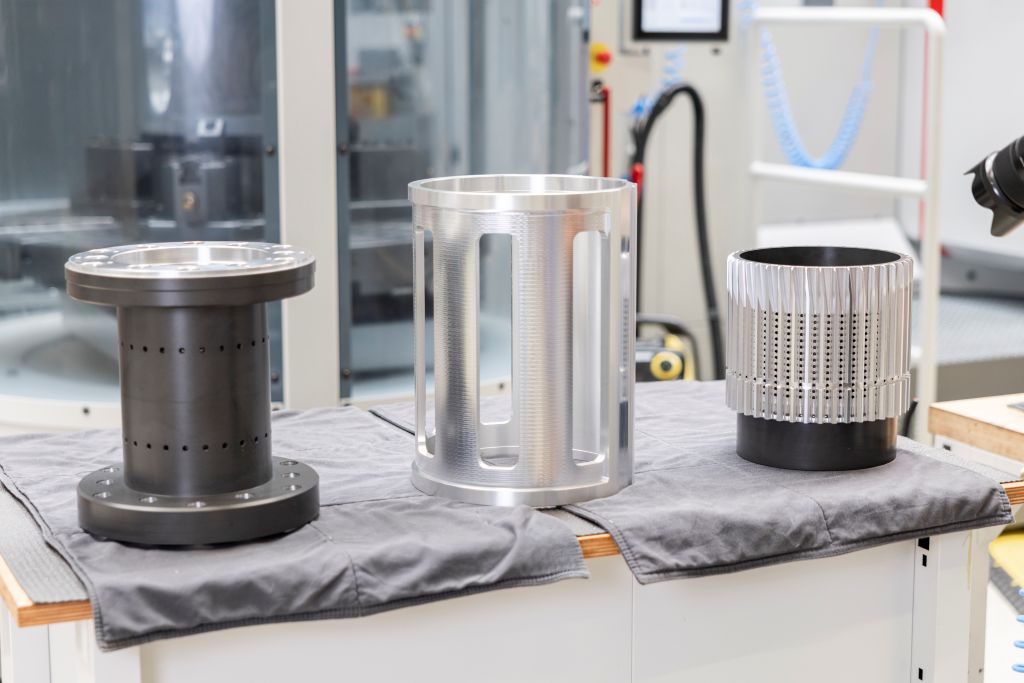
Prawie 10.000 metrów kwadratowych powierzchni produkcyjnej, około 75 centrów obróbczych CNC oraz komponenty dla technologii laserowej, analitycznej i medycznej, przemysłu półprzewodnikowego oraz budowy maszyn: w Ossenbrüggen duża produkcja łączy się z szeroką różnorodnością części. Między małymi seriami a dużymi komponentami firma musi bezpiecznie i ekonomicznie realizować każde zlecenie przez proces.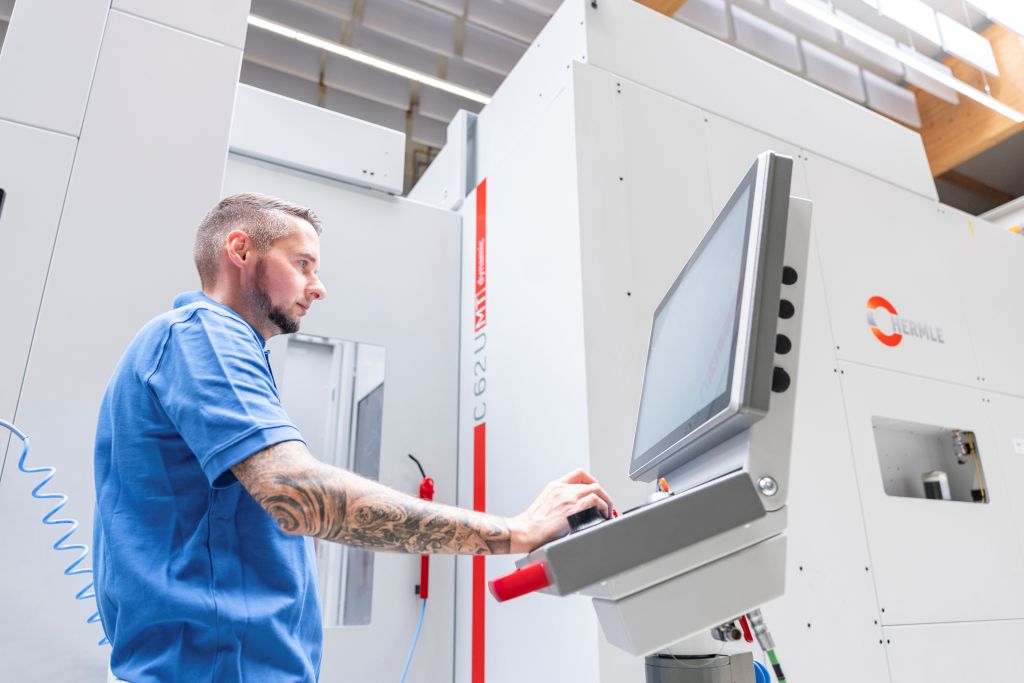
Firma Ossenbrüggen Feinwerktechnik GmbH & Co. KG została założona w 2000 roku i obecnie znajduje się w Moorrege, na północny zachód od Hamburga. Zatrudnia około 240 pracowników i zajmuje się obróbką aluminium, stali nierdzewnej, stali, metali kolorowych, tworzyw sztucznych oraz okazjonalnie tytanu. Zakres wielkości serii obejmuje prototypy, małe serie przedprodukcyjne oraz powtarzające się zamówienia z wieloma elementami. „Elementy, niezależnie od ich wielkości, stały się w ostatnich latach znacznie bardziej wymagające pod względem wymiarowym”, relacjonuje Jens Ossenbrüggen, dyrektor zarządzający i założyciel firmy.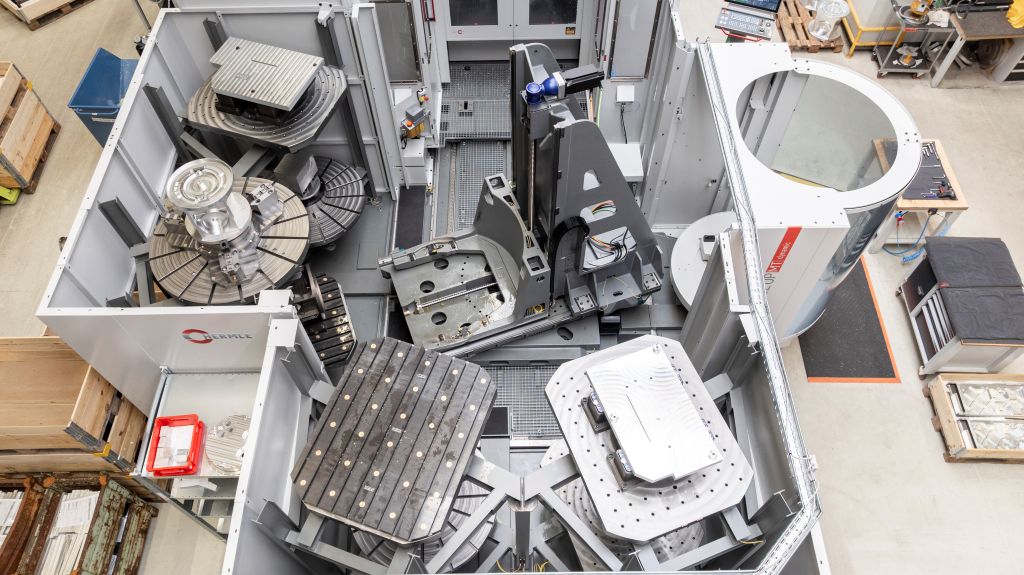
W przypadku komponentów do technologii laserowej obowiązują na przykład dodatkowe wymagania. Środek chłodząco-smarujący nie może długo działać na powierzchnię, ponieważ resztki później odparowują. „Może to uszkodzić soczewki lub lustra w systemach laserowych” – podkreśla dyrektor zarządzający. Takie wymagania pokazują, dlaczego Ossenbrüggen nie ogranicza procesu tylko do samej obróbki skrawaniem: czyszczenie, przepływ materiałów i kontrola jakości są równie ważne dla bezpieczeństwa komponentów jak sama obróbka.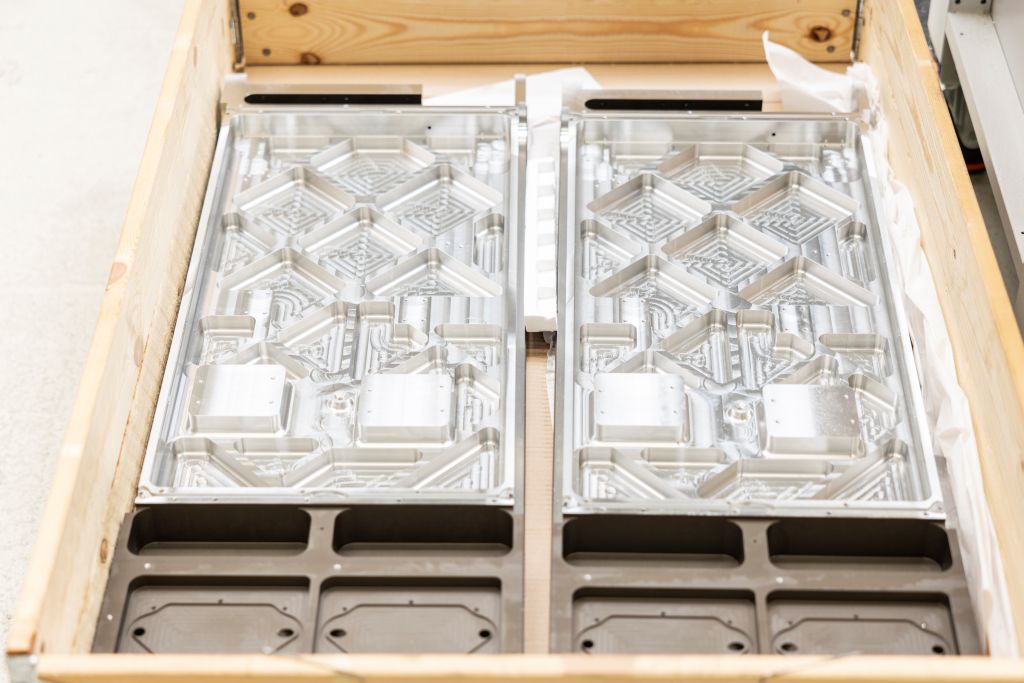
Lepiej stabilnie niż tylko szybko.
Ossenbrüggen ocenia procesy nie tylko na podstawie najkrótszego czasu cyklu. Program, który wytwarza produkt szybciej, może przynieść wady, jeśli obciąża głowicę frezerską i maszynę. Złamanie narzędzia w nocy zatrzymuje centrum obróbcze na wiele godzin. W najgorszym przypadku może to również uszkodzić element.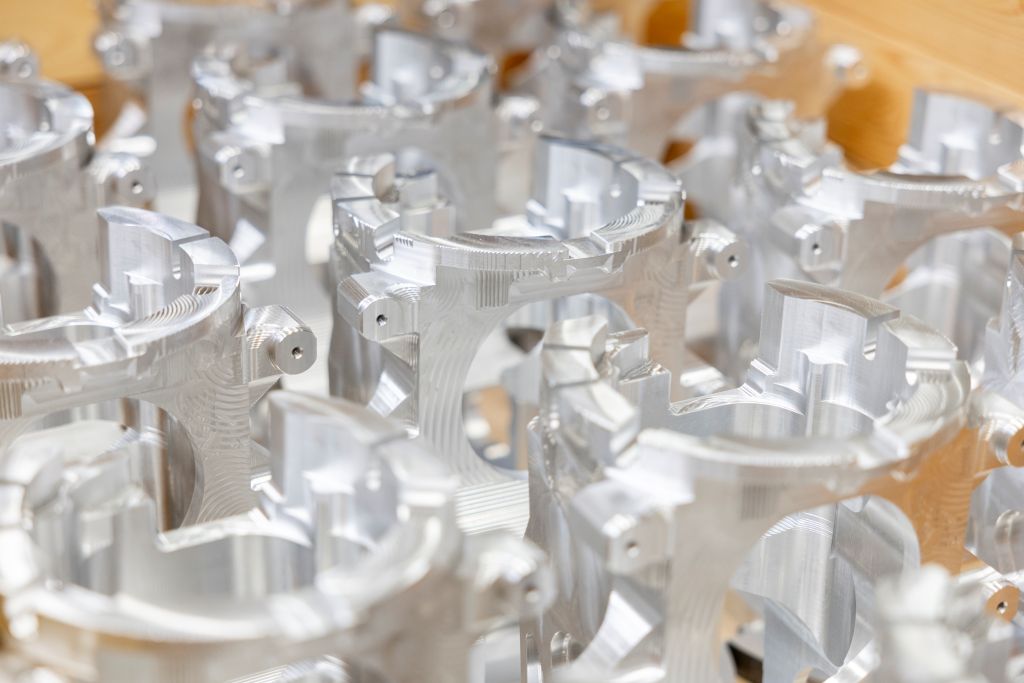
„Jeśli program działa o dwie minuty dłużej, być może ogólnie potrzebowaliśmy więcej czasu. Dzięki temu nie ma przestojów, a następnego ranka w magazynie wymiennika palet znajdują się precyzyjne części“, wyjaśnia Jens Ossenbrüggen. Dla zleceniodawcy liczy się zatem niezawodna całkowita wydajność: stabilny proces, doskonałe wyniki i maszyny, które rzeczywiście wykorzystują swój maksymalny czas pracy.
Kiedy rynek się ożywia, zapytania często wzrastają w krótkim czasie. Planowanie produkcji i obsługa klienta muszą wtedy na nowo dostosować terminy, moce maszynowe i czasy realizacji. Dodatkowa linia produkcyjna ma zatem nie tylko obsługiwać pojedyncze zlecenie, ale także zmniejszać wąskie gardła i tworzyć moce produkcyjne dla zmieniających się zamówień.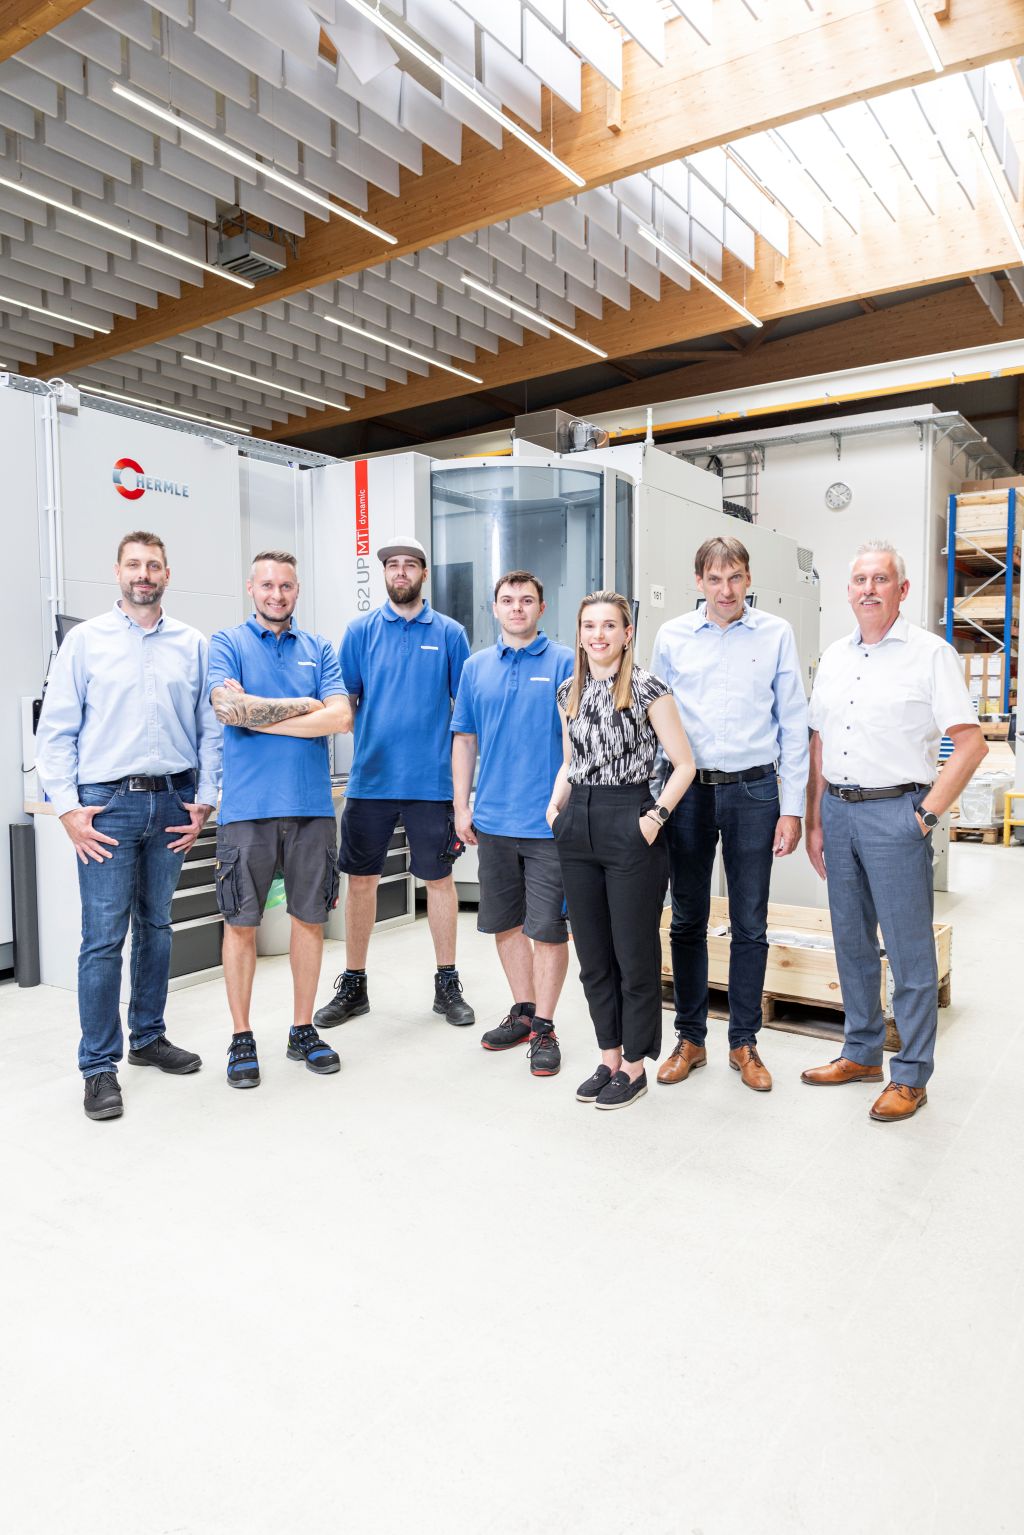
Jednolite sterowanie ułatwia szczegółowe planowanie.
W 2025 roku Ossenbrüggen rozszerzył swój park maszynowy o drugą C 62 MT oraz C 42 MT GEN2, C 32 GEN2 i system robotyczny RS 05-2. Dzięki temu zakład może jeszcze skuteczniej rozdzielać detale o różnych rozmiarach na odpowiednie maszyny i zwiększać stopień automatyzacji. C 62 MT zajmuje się dużymi i złożonymi detalami. Jest to już druga obrabiarka tego typu w firmie.
Zakres działania dla Jensa Ossenbrüggena obejmuje posiadanie w magazynie kilku typów maszyn. Budowlane lub technicznie blisko spokrewnione centra frezarskie stwarzają możliwości alternatywne, gdy występują szczyty zamówień lub gdy jedna z maszyn ulega awarii. Dla zleceniodawcy ta rezerwa jest ważnym czynnikiem, ponieważ pozwala na szybkie dostosowanie produkcji do zmian. Logika obsługi wszystkich systemów HERMLE jest taka sama.
„Dzięki temu możemy bardzo elastycznie wykorzystać nasz personel,” mówi kierownik produkcji Daniel Kiefer. To ułatwia szczegółowe planowanie. Ossenbrüggen stawia również na jednolite procedury w sterowaniu: wszystkie maszyny CNC pracują z systemem Siemens. Dzięki temu specjaliści szybko orientują się, niezależnie od centrum obróbczej.
Zautomatyzowane skrawanie dużych detali
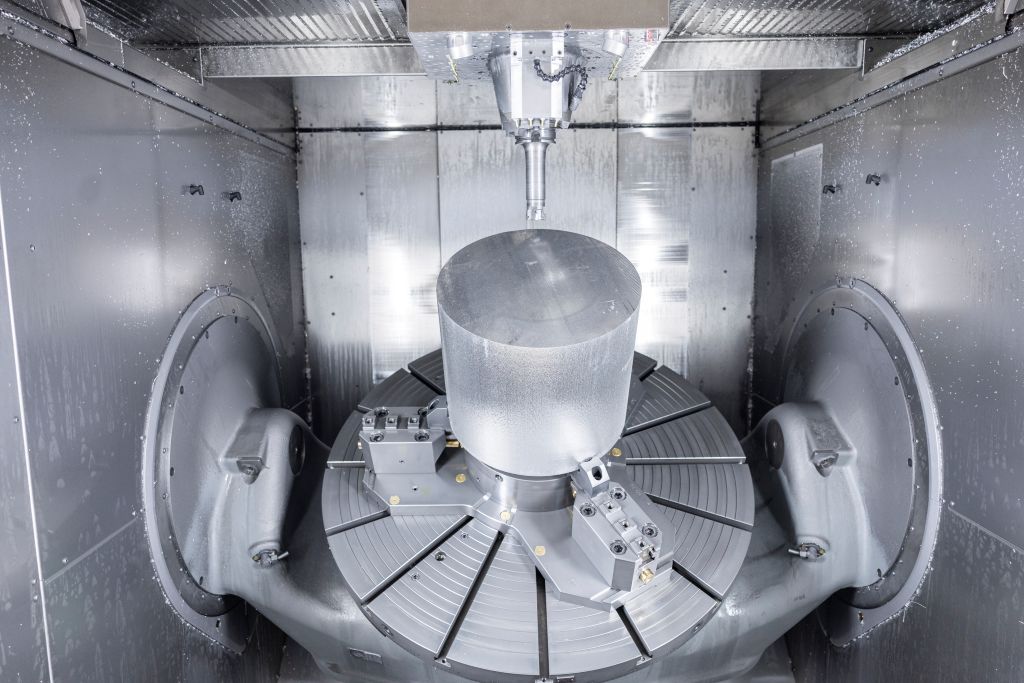
Centrum obróbcze C 62 MT przetwarza detale o wadze do 2.500 kilogramów i przyjmuje części o średnicy do 1.200 milimetrów oraz wysokości do 900 milimetrów. Dodatkowy magazyn ZM 260 jest skonfigurowany jako podwójna wieża i oferuje miejsce na 260 narzędzi – co uzupełnia 50 znajdujących się w maszynie. Wykonawca usługowy może w ten sposób przygotować obróbki wymagające dużej liczby narzędzi, nie przerywając procesu z powodu wymiany narzędzia poza magazynem.
Na nowej C 62 MT dostosowany zmieniacz palet PW 3000 magazynuje przygotowane komponenty w ośmiu miejscach. „Automatyzacja wspiera naszą produkcję, tworząc dodatkowe godziny bezobsługowe”, mówi Daniel Kiefer.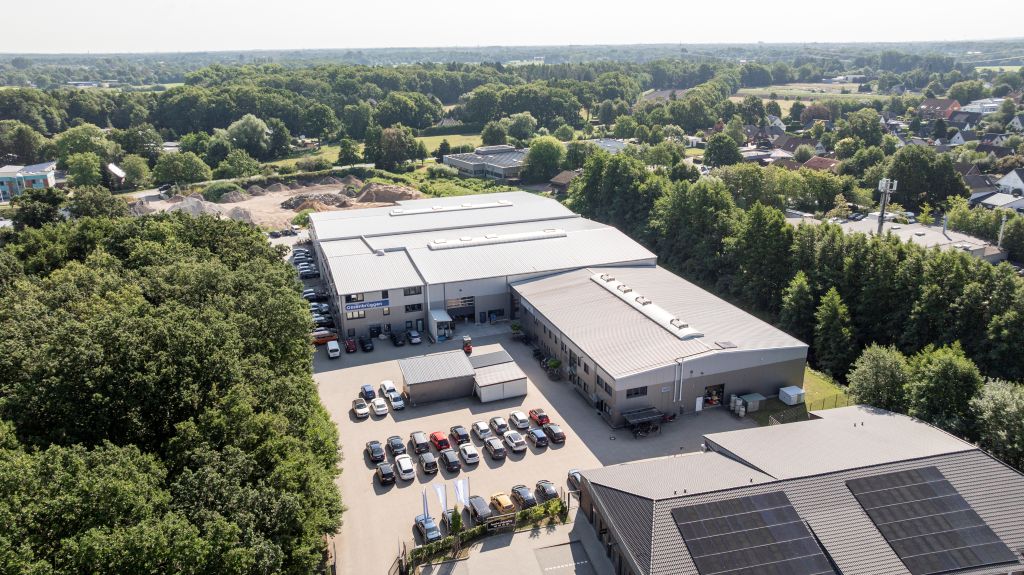
W przypadku dużych detali czas pracy bezobsługowej nie kończy się przy drzwiach maszyny. Również odprowadzanie wiórów może to ograniczać. Przy intensywnej obróbce skrawaniem po około dwóch godzinach pojemnik na wióry jest pełny. Wtedy specjalista musiałby wymienić wózek, chociaż maszyna mogłaby dalej frezować. „Dlatego korzystamy szczególnie z pras wiórowych dla dużych centrów CNC, takich jak C 62 MT,” mówi Daniel Kiefer. Redukują one objętość wiórów do około jednej ósmej.
Jednocześnie Ossenbrüggen odzyskuje chłodziwo. Brykiety są łatwiejsze w obsłudze i bardziej opłacalne w wykorzystaniu. Przykład ten pokazuje: dopiero współpraca automatyzacji, dostarczania narzędzi, palet, usuwania wiórów, planowania materiałów i kontroli jakości stwarza warunki do stabilnych, długotrwałych cykli pracy.
Kontakt: