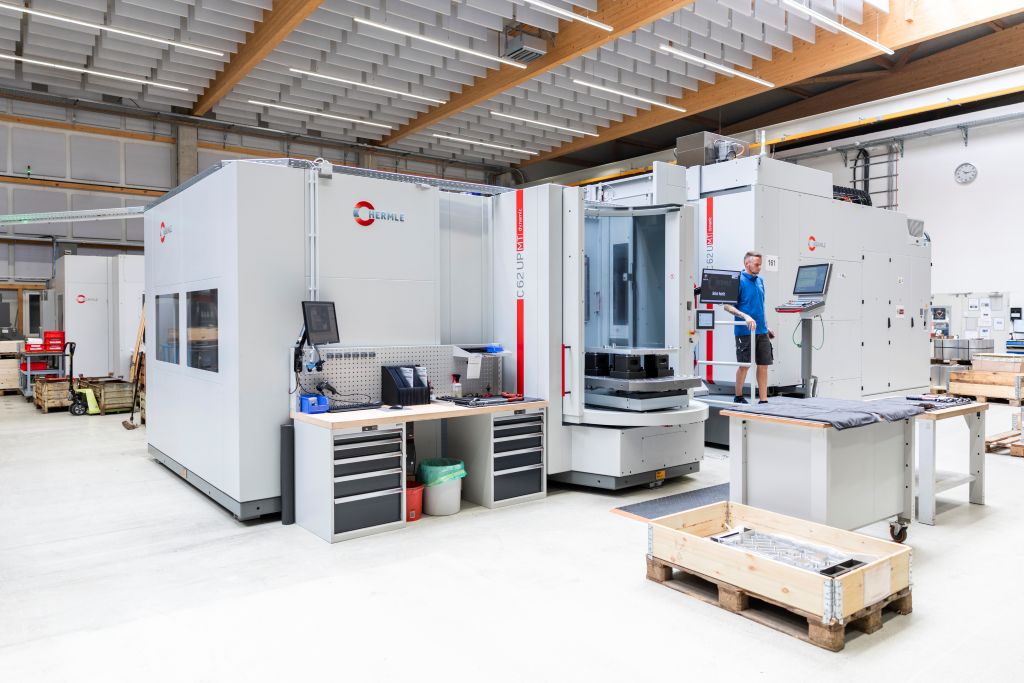
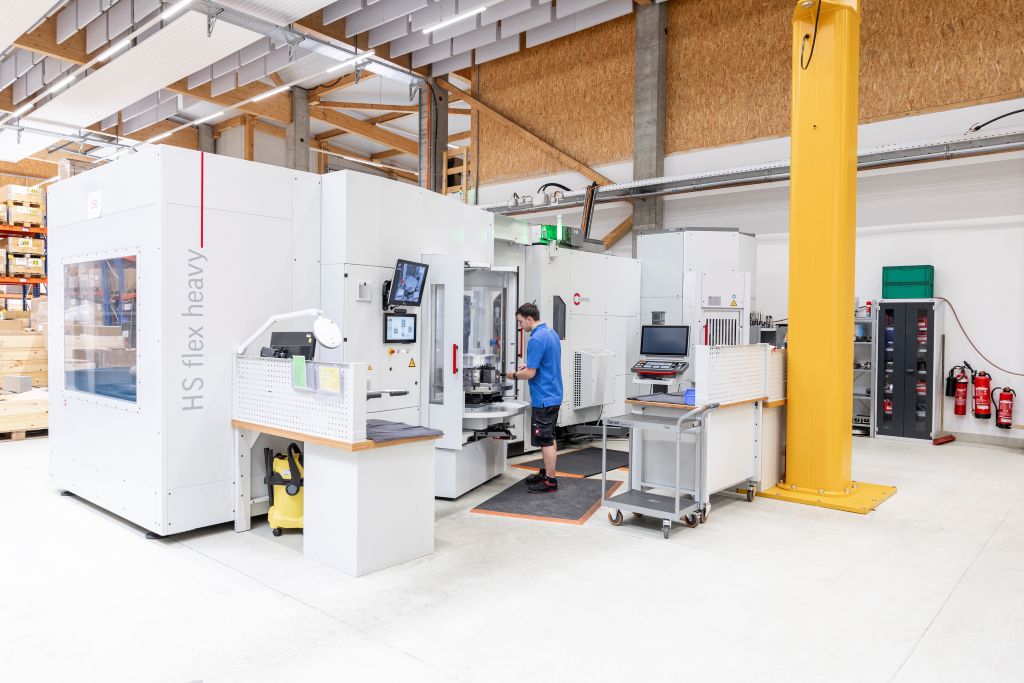
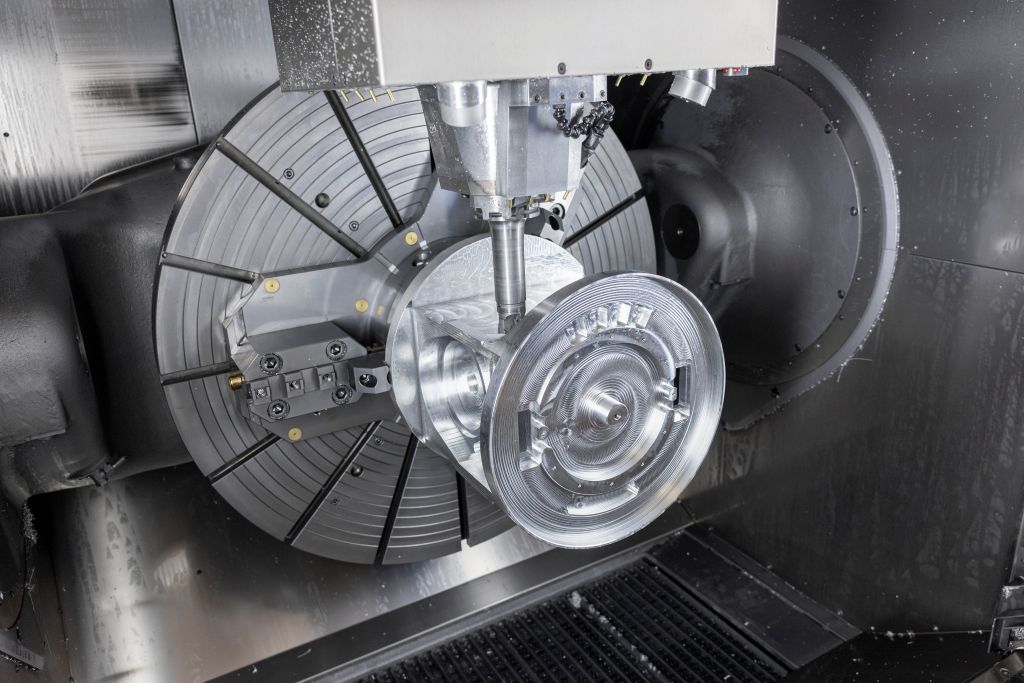
Na mjestu za pripremu već je spreman sljedeći radni komad, dok 5-osni obradni centar obrađuje komponentu – to obično traje od 20 do 40 sati. Kako bi se to vrijeme moglo iskoristiti i noću i tijekom vikenda, neophodno je da ne samo program i stroj funkcioniraju. Također, zalihe alata, rukovanje paletama, odvođenje strugotine i kontrola kvalitete čine usklađeni cjelokupni sustav. U Ossenbrüggen Feinwerktechnik, ovi procesi se svakodnevno besprijekorno usklađuju. Uslužni proizvođač obrađuje velike, kritične radne komade na HERMLE C 62 MT s funkcionalnošću okretanja u samo jednom stezniku.
Cilj: Komponenta više ne bi trebala prelaziti između okretne i frezarske stanice. Svaki korak znači dodatno stezanje, dodatne mjere mjerenja i povećani rizik od odstupanja ili oštećenja. „Osobito kod velikih radnih komada s dugim vremenima obrade te uskim oblikovnim i položajnim tolerancijama, želimo izbjeći ove sučelja“, kaže Daniel Kiefer, voditelj proizvodnje u Ossenbrüggen.
Ranije se prvo okretalo, a zatim se nastavljalo s obradom na frezarskom centru. Danas tvrtka spaja nekoliko obrada u jednom stroju.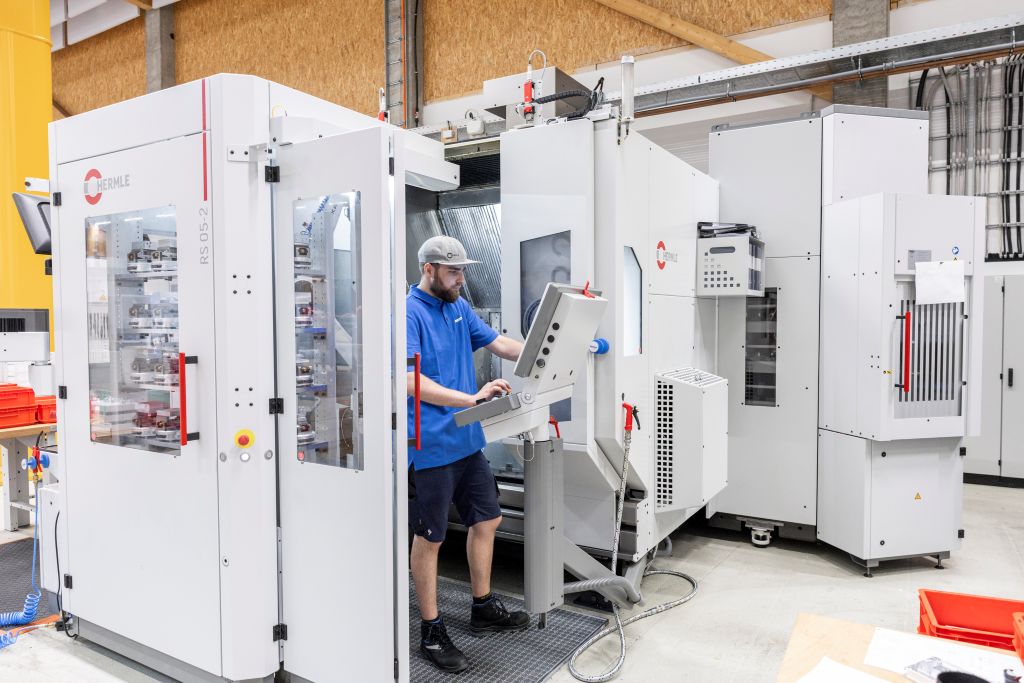
Mnoge industrije, male serije, strogi zahtjevi
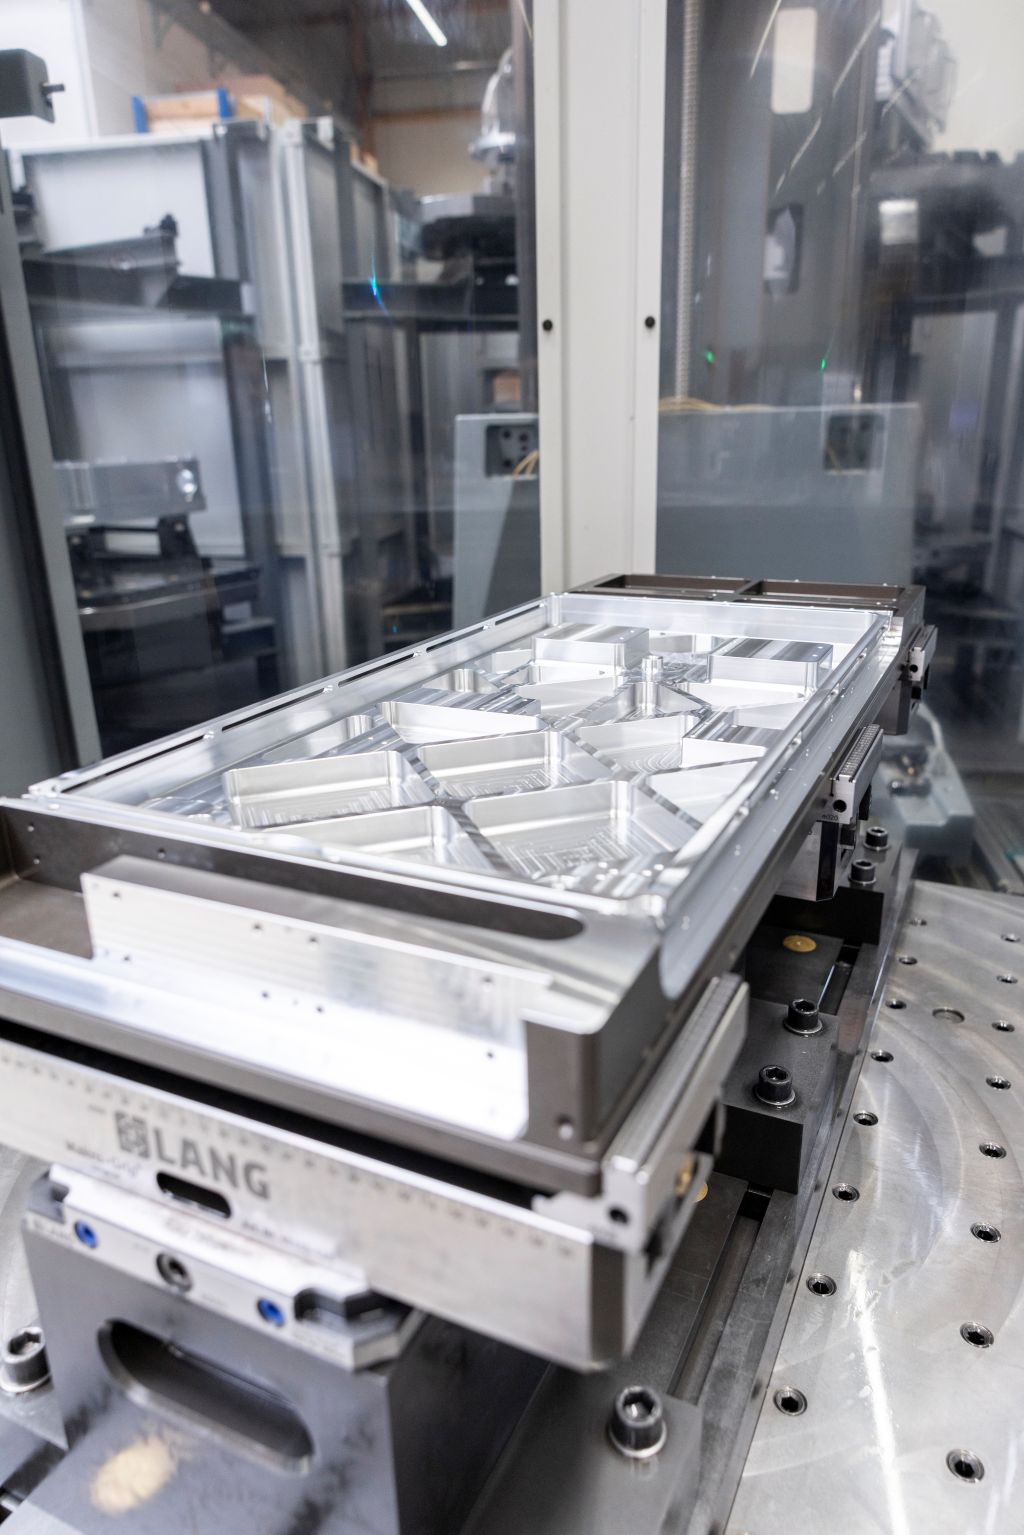
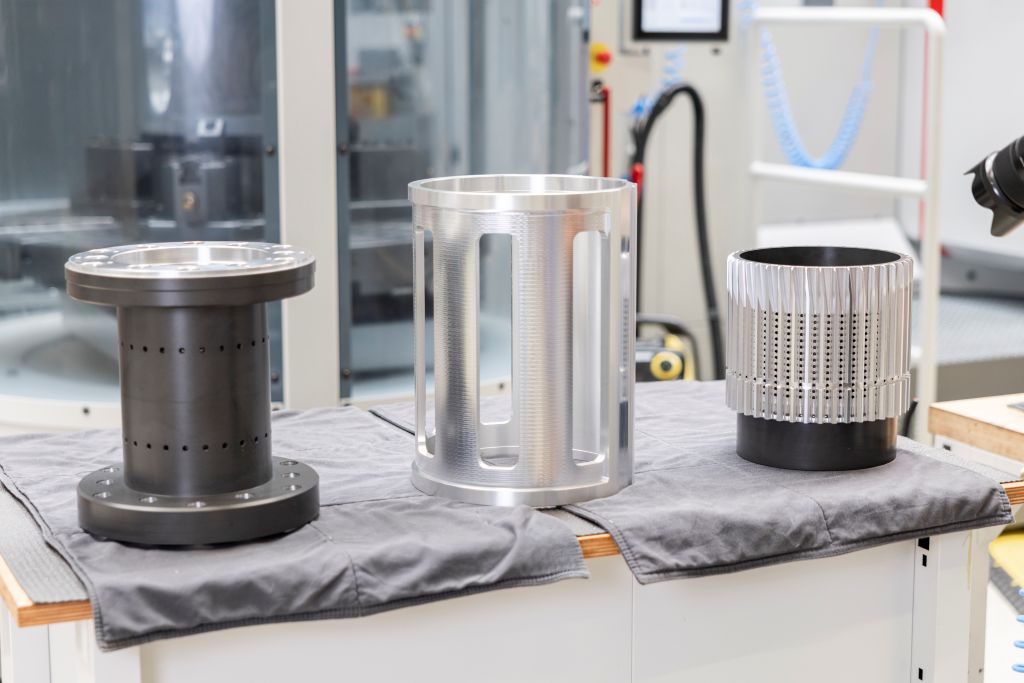
Gotovo 10.000 četvornih metara proizvodne površine, oko 75 CNC obradnih centara i dijelovi za lasersku, analitičku i medicinsku tehnologiju, industriju poluvodiča i strojarstvo: U Ossenbrüggen-u se susreće velika proizvodnja s širokom raznolikošću dijelova. Između malih serija i velikih dijelova, tvrtka mora svaki narudžbu sigurno i ekonomično provesti kroz proces.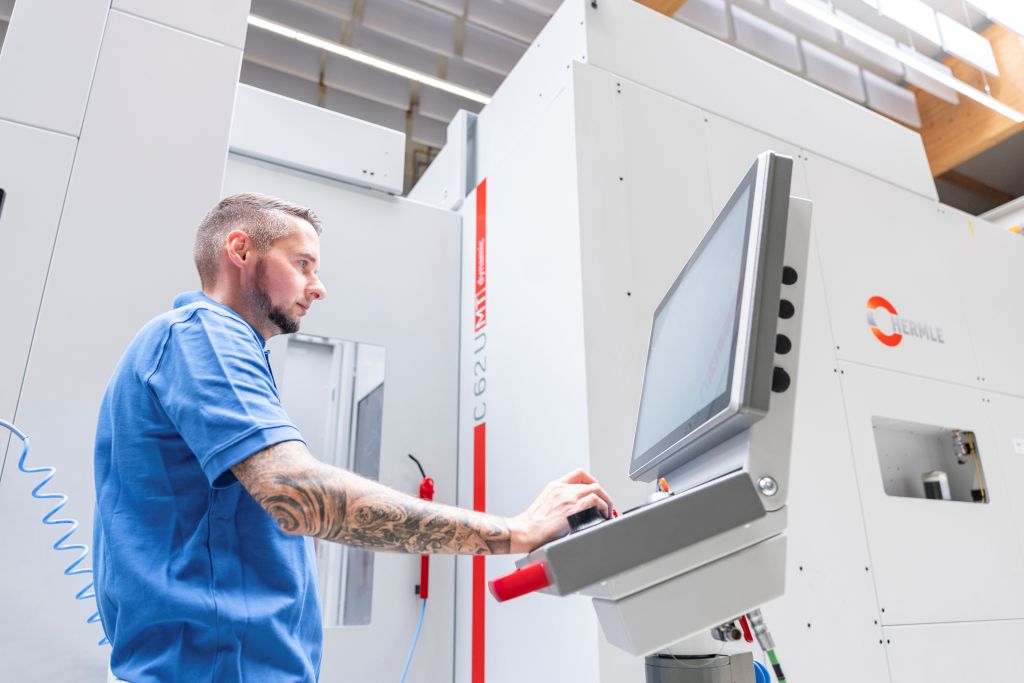
Ossenbrüggen Feinwerktechnik GmbH & Co. KG osnovana je 2000. godine i danas se nalazi u Moorregeu, sjeverozapadno od Hamburga. Zapošljava oko 240 radnika i obrađuje aluminij, nehrđajući čelik, čelik, obojene metale, plastiku i povremeno titan. Raspon serija varira od prototipa preko malih predserija do ponovljenih narudžbi s mnogim radnim komadima. „Komponente, bez obzira na veličinu, postale su znatno zahtjevnije u pogledu dimenzija u posljednjih nekoliko godina“, izvještava Jens Ossenbrüggen, direktor i osnivač tvrtke.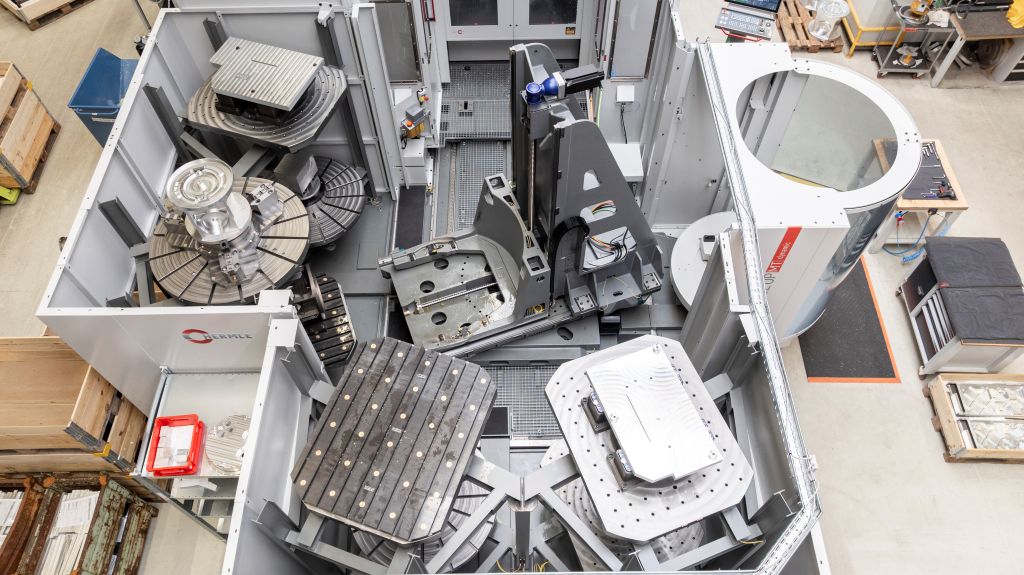
Kod komponenti za lasersku tehnologiju vrijede dodatni zahtjevi. Hladno-maziva sredstva ne smiju dugo djelovati na površinu, jer će ostatci kasnije ispariti. "To može oštetiti leće ili zrcala u laserskim sustavima", naglašava direktor. Takvi zahtjevi pokazuju zašto Ossenbrüggen proces ne svodi samo na samu obradu: čišćenje, protok materijala i kontrola kvalitete jednako su važni za sigurnost dijelova kao i sama obrada.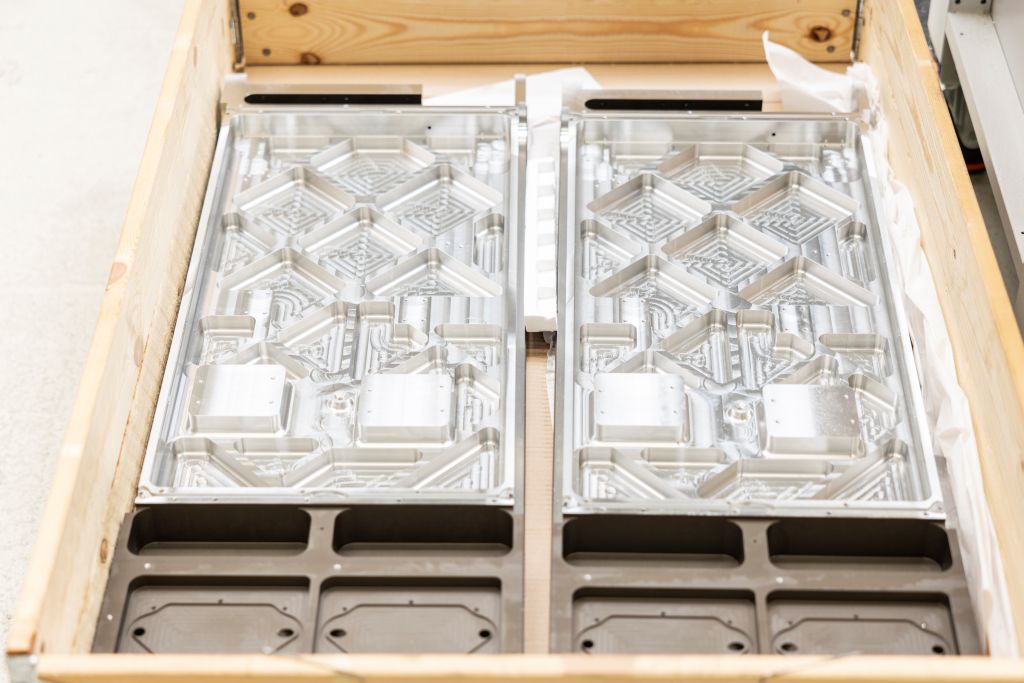
Bolje stabilan nego samo brz.
Ossenbrüggen ne ocjenjuje procese samo na temelju najkraćeg vremena ciklusa. Program koji brže proizvodi proizvod može donijeti nedostatke ako preopterećuje freznu glavu i stroj. Loma alata tijekom noći zaustavlja obradni centar na satima. U najgorem slučaju, pritom može doći i do oštećenja dijela.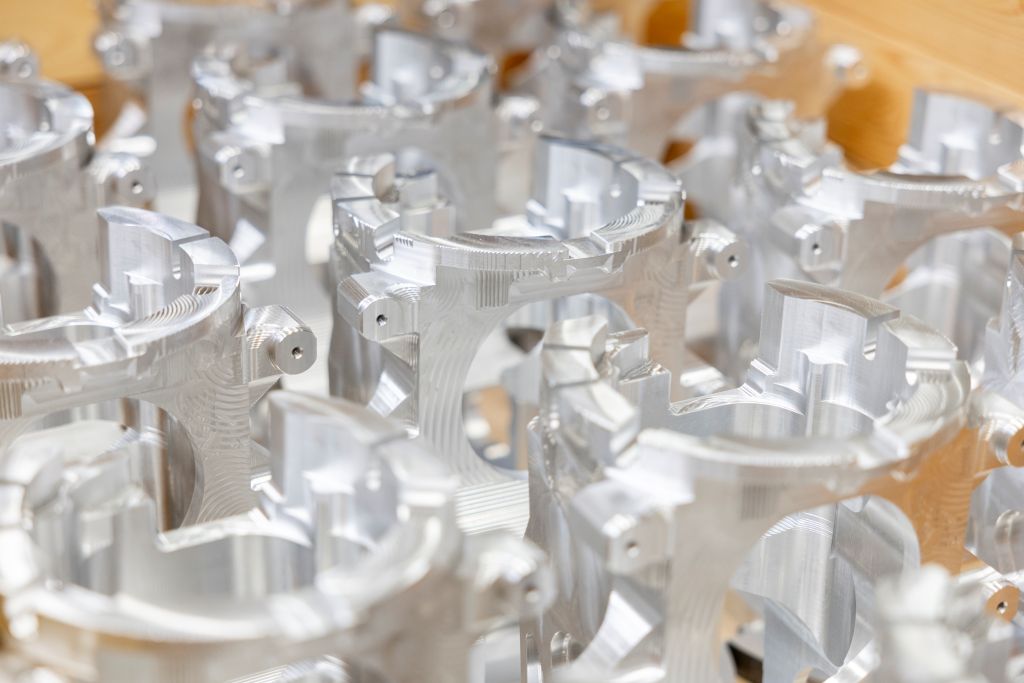
„Ako program traje dva minuta duže, možda smo ukupno potrošili više vremena. Međutim, to znači da neće biti zastoja, a sljedećeg jutra u skladištu izmjenjivača paleta bit će precizni dijelovi“, objašnjava Jens Ossenbrüggen. Za proizvođača po narudžbi, pouzdana ukupna izvedba je ključna: stabilan proces, savršeni rezultati i strojevi koji zapravo koriste svoje maksimalno vrijeme rada.
Kada tržište raste, upiti često naglo porastu. Planiranje proizvodnje i korisnička podrška tada moraju ponovno uskladiti termine, kapacitete strojeva i vrijeme trajanja. Dodatni uređaj stoga ne bi trebao obrađivati samo jedan pojedinačni nalog, već smanjiti uska grla i stvoriti kapacitete za promjenjive narudžbe.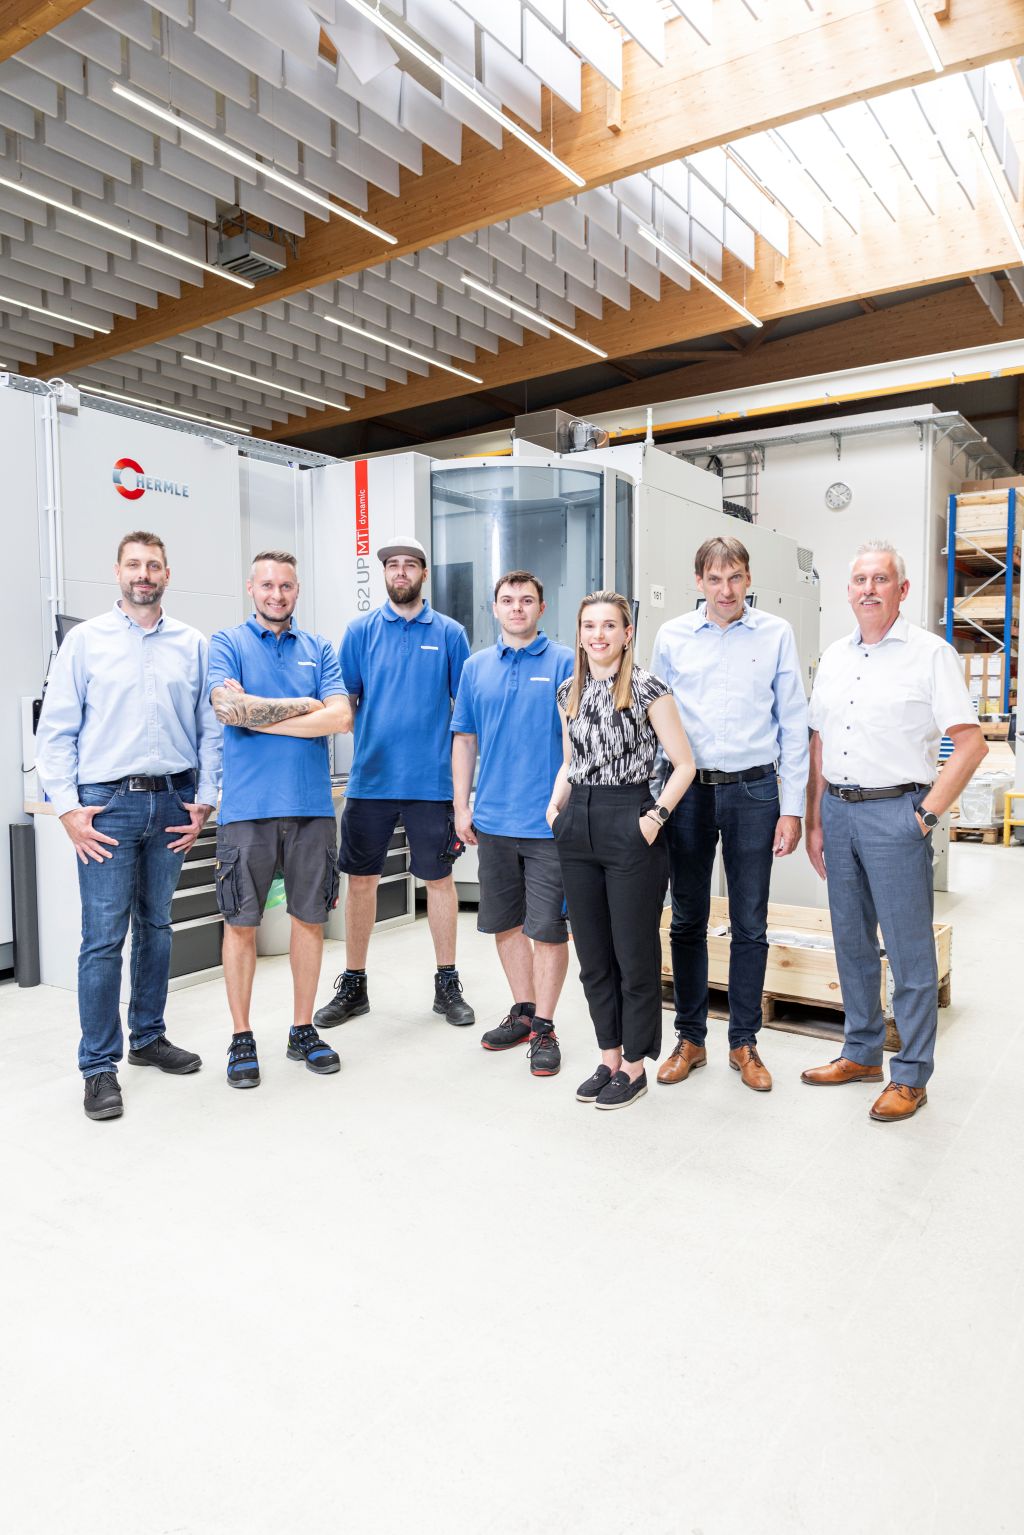
Jedinstvena kontrola olakšava detaljno planiranje.
2025. godine Ossenbrüggen je proširio svoj strojni park pored drugog C 62 MT-a s C 42 MT GEN2, C 32 GEN2 i robotskim sustavom RS 05-2. Poduzeće sada može još ciljanije rasporediti radne komade različitih veličina na odgovarajuće strojeve i dodatno povećati razinu automatizacije. C 62 MT preuzima velike i složene radne komade. To je već drugi BAZ ovog tipa u tvrtki.
Za Jens Ossenbrüggena, prostor za djelovanje uključuje vođenje određenih tipova strojeva u višestrukim primjercima. Građevinski slični ili tehnički blisko povezani frezarski centri pružaju alternativne mogućnosti kada dođe do vrhova narudžbi ili kada neki uređaj otkaže. Za ugovornog proizvođača ova rezerva je važan faktor, jer omogućava proizvodnji da se prilagodi promjenama u kratkom roku. Logika upravljanja svih HERMLE sustava je ista.
„Tako možemo vrlo fleksibilno raspoređivati naše osoblje“, kaže voditelj proizvodnje Daniel Kiefer. To olakšava detaljno planiranje. Također, Ossenbrüggen se oslanja na jedinstvene procese u upravljanju: Sve CNC mašine rade s Siemensom. Stručnjaci se zbog toga brzo snalaze, neovisno o centru obrade.
Automatizirano obradivanje velikih radnih komada
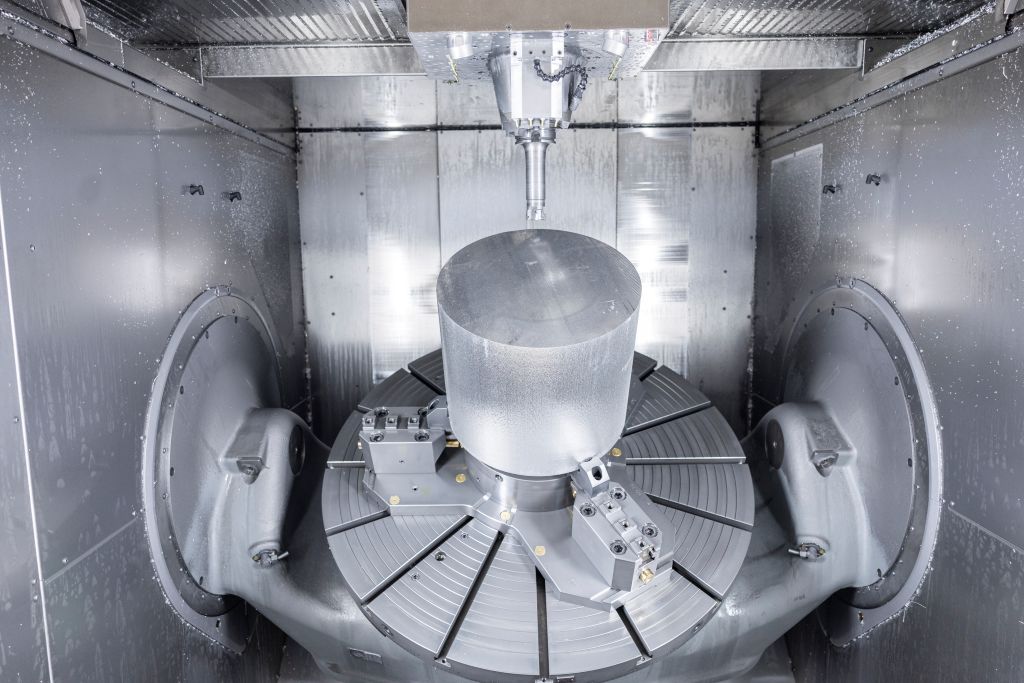
C 62 MT centar za okretno-frezarsku obradu obrađuje radne komade do 2.500 kilograma i prihvaća dijelove promjera do 1.200 milimetara te visine do 900 milimetara. Dodatni magazin ZM 260 konfiguriran je kao dvostrani toranj i nudi prostor za 260 alata – time dopunjuje 50 alata u stroju. Također, vanjski obrađivač može pripremiti obrade s opsežnim potrebama za alatima, bez potrebe za prekidom procesa zbog promjene alata izvan magazina.
Na novoj C 62 MT adaptirani izmjenjivač paleta PW 3000 pohranjuje pripremljene dijelove na osam mjesta. „Automatizacija podržava našu proizvodnju stvaranjem dodatnih sati bez osoblja“, kaže Daniel Kiefer.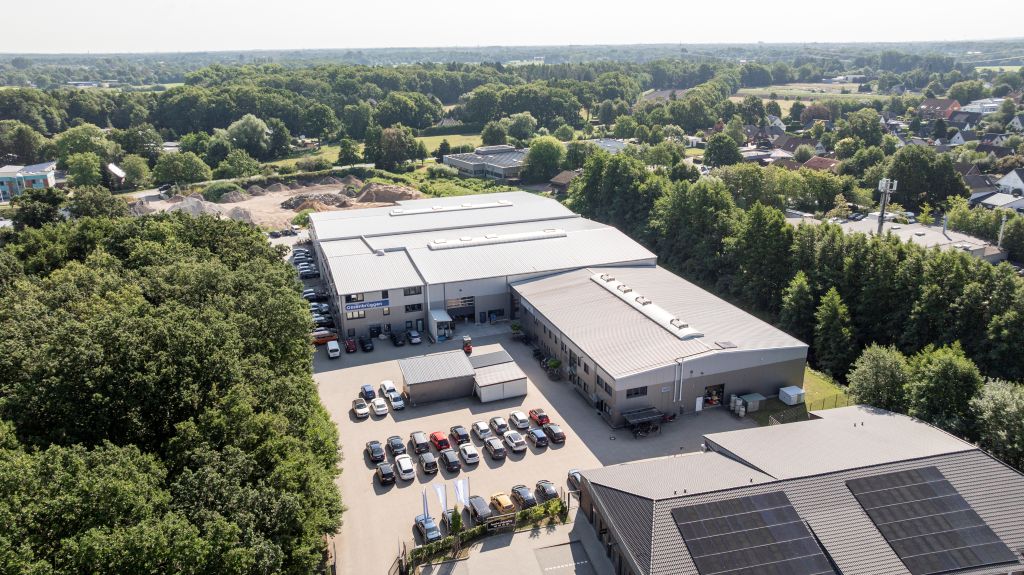
Kod velikih radnih komada, vrijeme rada bez prisutnosti osobe ne završava na vratima stroja. Također, odvod strugotine može ga ograničiti. Pri intenzivnoj obradi strugotine, spremnik za prikupljanje postaje pun nakon otprilike dva sata. Tada bi stručna osoba trebala promijeniti kolica, iako bi stroj mogao nastaviti s frezanjem. "Stoga koristimo preše za strugotine, posebno za velike CNC centre poput C 62 MT", kaže Daniel Kiefer. One smanjuju volumen strugotine na otprilike jednu osminu.
Istodobno, Ossenbrüggen ponovno koristi hladne mazive. Briketi se lakše rukuju i ekonomičnije iskorištavaju. Ovaj primjer jasno pokazuje: Samo kombinacija automatizacije, opskrbe alatima, paleta, odvoza strugotine, planiranja materijala i kontrole kvalitete stvara uvjete za stabilne, dugotrajne radne cikluse.
Kontakt: