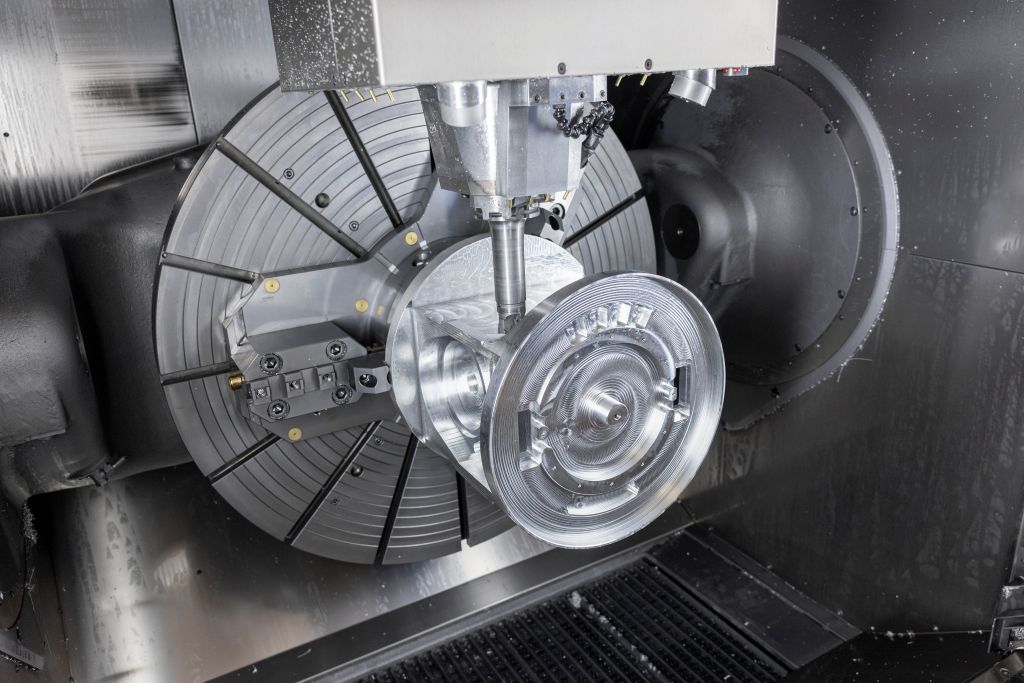
Rüstplatzta bir sonraki iş parçası hazır bekliyor, bu arada 5 eksenli işleme merkezi bir parçayı işliyor - bu genellikle 20 ila 40 saat sürüyor. Bu süre boyunca gece ve hafta sonları da kullanılabilir kalması için sadece program ve makinenin çalışması yeterli değil. Alet stoğu, palet yönetimi, talaş tahliyesi ve kalite kontrolü de uyumlu bir sistem oluşturmalıdır. Ossenbrüggen Feinwerktechnik'te bu süreçler günlük hayatta sorunsuz bir şekilde birbirine entegre oluyor. Üretim hizmeti veren firma, büyük ve tolerans açısından kritik iş parçalarını yalnızca bir kurulumda döner işlevselliğe sahip bir HERMLE C 62 MT ile işliyor.
Hedef: Parça artık bir torna merkezi ile bir freze merkezi arasında geçiş yapmamalıdır. Çünkü her adım, ek bir sıkıştırma, ek ölçüm görevleri ve konum sapmaları veya hasar riski anlamına gelir. "Özellikle uzun çalışma sürelerine ve sıkı şekil ve konum toleranslarına sahip büyük parçalar söz konusu olduğunda, bu arayüzleri kaçınmak istiyoruz," diyor Ossenbrüggen'de üretim müdürü Daniel Kiefer.
Eskiden önce tornalama yapılır, ardından bir freze merkezinde daha fazla işleme yapılırdı. Bugün ise işletme, bir makinede birden fazla işleme adımını birleştiriyor.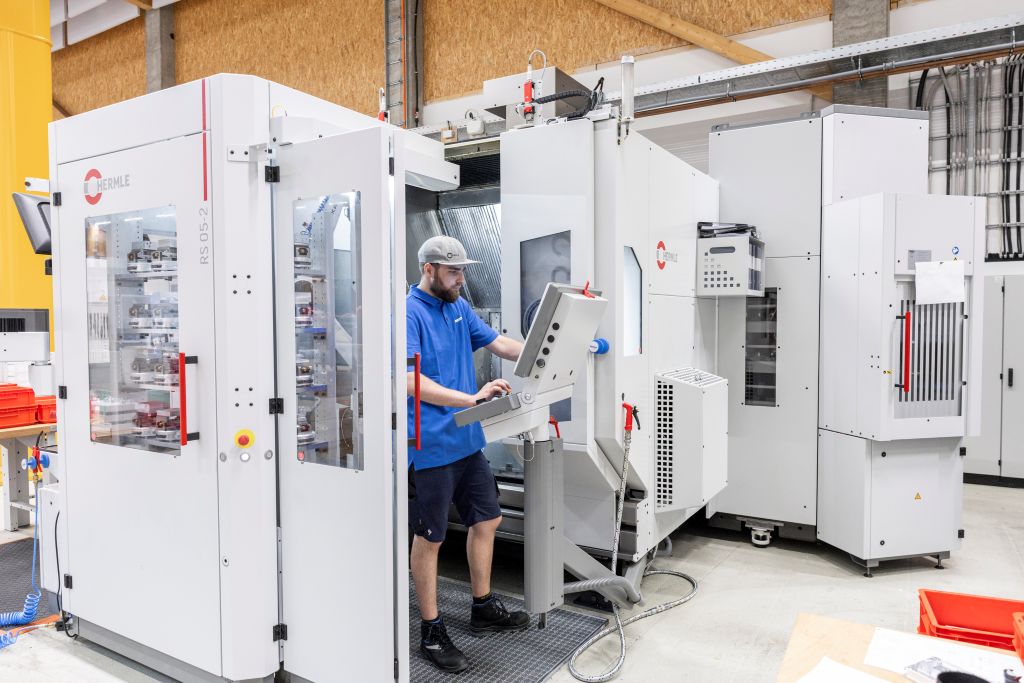
Birçok sektör, küçük parti boyutları, sıkı gereksinimler
Neredeyse 10.000 metrekarelik bir üretim alanı, yaklaşık 75 CNC işleme merkezi ve lazer, analiz ve medikal teknoloji, yarı iletken endüstrisi ve makine mühendisliği için parçalar: Ossenbrüggen'de büyük bir üretim, geniş bir parça çeşitliliği ile buluşuyor. Şirket, küçük seriler ile büyük parçalar arasında her siparişi güvenli ve ekonomik bir şekilde süreçten geçirmelidir.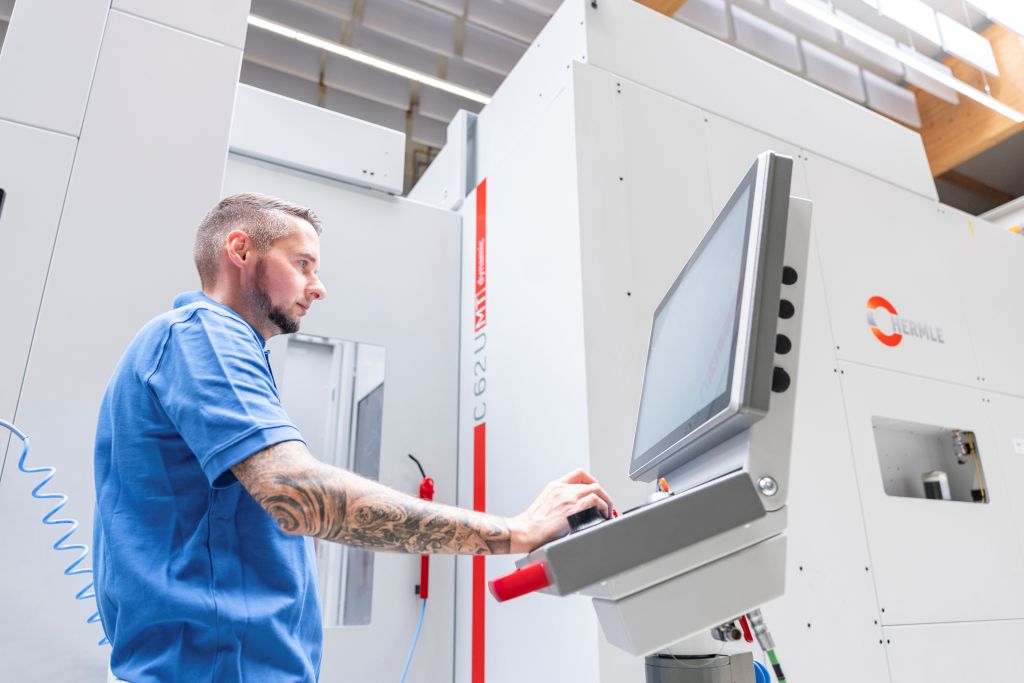
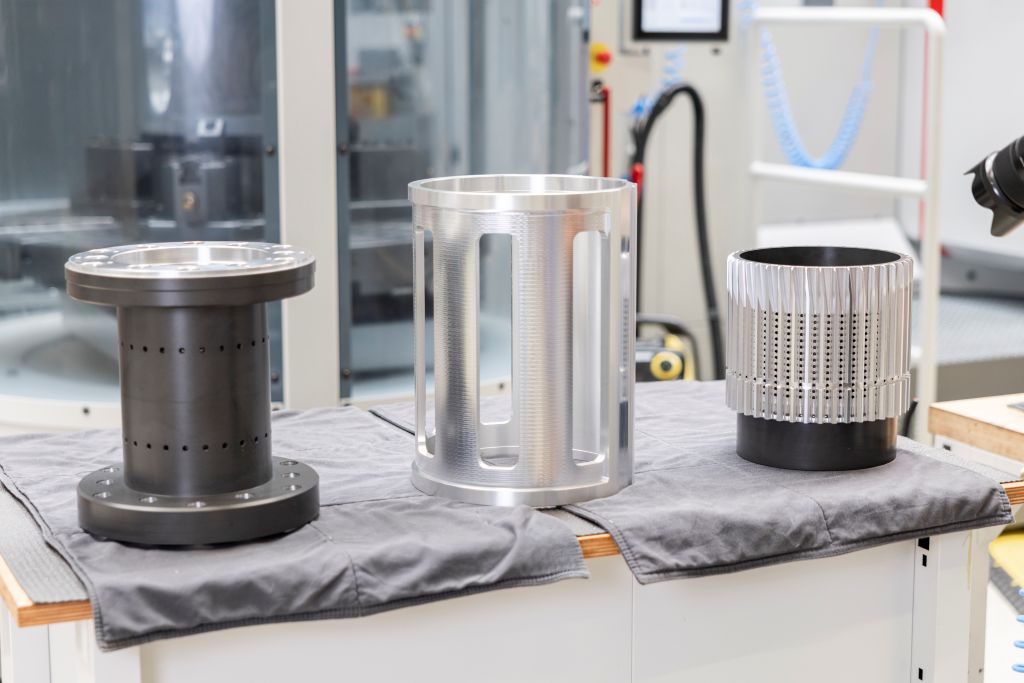
Ossenbrüggen Feinwerktechnik GmbH & Co. KG 2000 yılında kuruldu ve bugün Hamburg'un kuzeybatısındaki Moorrege'de bulunmaktadır. Yaklaşık 240 çalışanı bulunmaktadır ve alüminyum, paslanmaz çelik, çelik, sarı metaller, plastikler ve ara sıra titan işlenmektedir. Parti boyutları prototiplerden küçük ön seri üretimlere ve birçok iş parçası içeren tekrar eden siparişlere kadar uzanmaktadır. "Bileşenler, hangi boyutta olursa olsun, son yıllarda ölçüsel olarak çok daha karmaşık hale geldi," diyor şirketin genel müdürü ve kurucusu Jens Ossenbrüggen.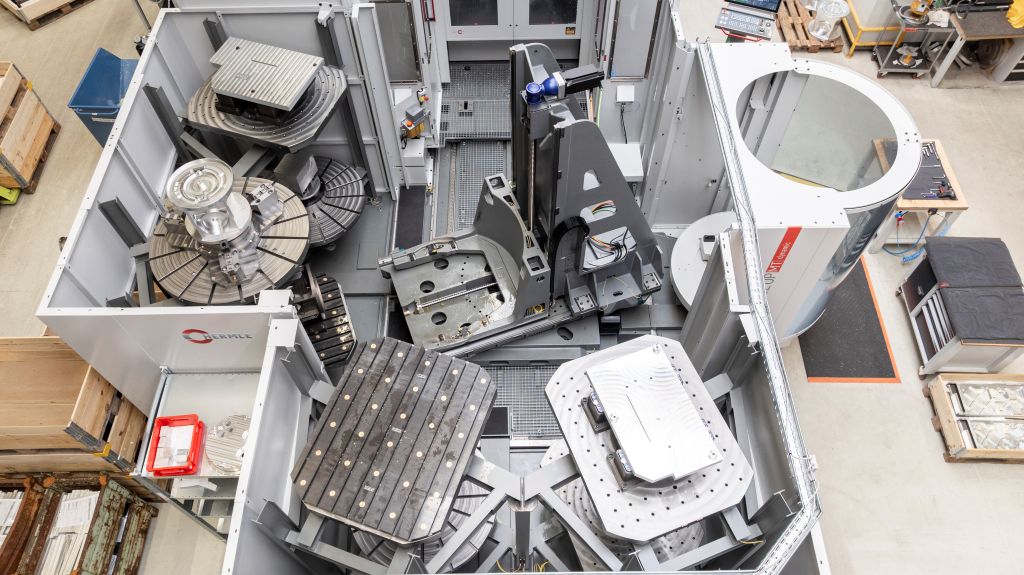
Lazer teknolojisi bileşenleri için ek gereklilikler geçerlidir. Soğutma sıvısının yüzeyde uzun süre kalmasına izin verilmemelidir, çünkü kalıntılar daha sonra buharlaşır. "Bu, lazer sistemlerindeki mercekleri veya aynaları zarar verebilir," diye vurguluyor genel müdür. Bu tür gereksinimler, Ossenbrüggen'in süreci yalnızca kesme işlemine indirmediğini göstermektedir: Temizlik, malzeme akışı ve kalite kontrolü, işleme kadar parça güvenliğine dahildir.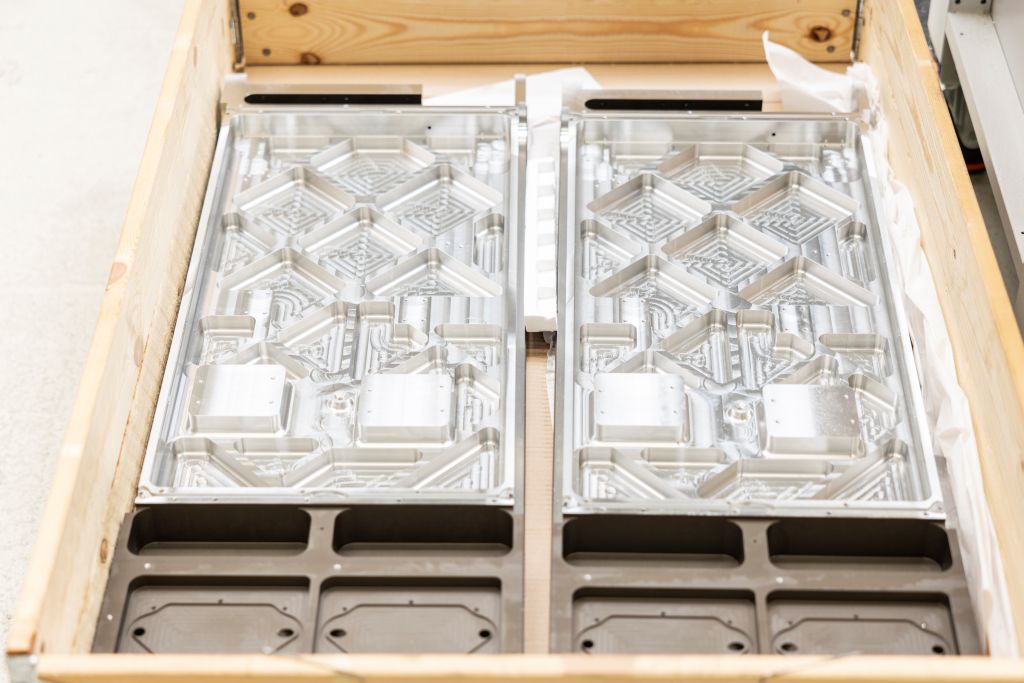
Daha hızlı olmaktan ziyade daha stabil olmak.
Ossenbrüggen, süreçleri yalnızca en kısa döngü süresine göre değerlendirmiyor. Bir ürünü daha hızlı üreten bir program, freze kafasını ve makineyi daha fazla yüklerse dezavantajlar getirebilir. Gece bir alet kırılması, işleme merkezini saatlerce durdurur. En kötü durumda, bu durumda parça da zarar görebilir.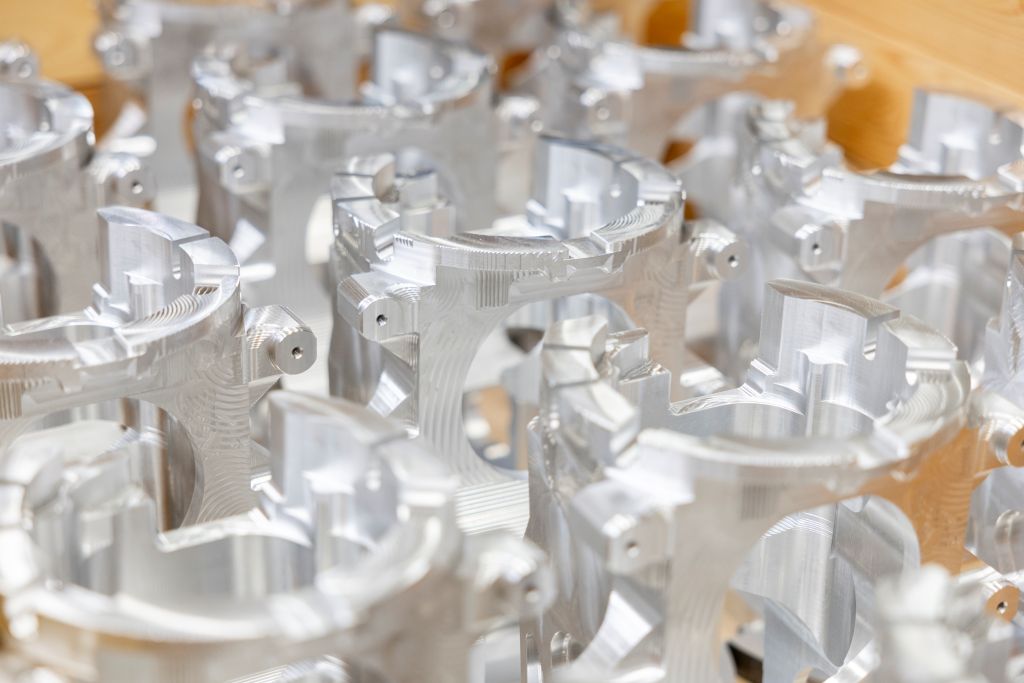
"Program iki dakika daha çalışırsa, belki toplamda daha fazla zaman harcamış oluruz. Ancak bu, herhangi bir duraksama olmadan gerçekleşir ve ertesi sabah palet değiştirme sisteminin hafızasında hassas parçalar bulunur," diyor Jens Ossenbrüggen. Bu nedenle, dış kaynak kullanımı yapan üreticiler için güvenilir toplam performans önemlidir: istikrarlı bir süreç, mükemmel sonuçlar ve makinelerin maksimum çalışma süresini gerçekten kullanması.
Pazar canlandığında, talepler genellikle kısa vadede artar. Üretim planlaması ve müşteri hizmetleri, o zaman tarihler, makine kapasiteleri ve çalışma sürelerini yeniden ayarlamak zorundadır. Bu nedenle, ek bir tesis sadece tek bir siparişi işlemekle kalmamalı, aynı zamanda darboğazları azaltmalı ve değişen siparişler için kapasiteler oluşturmalıdır.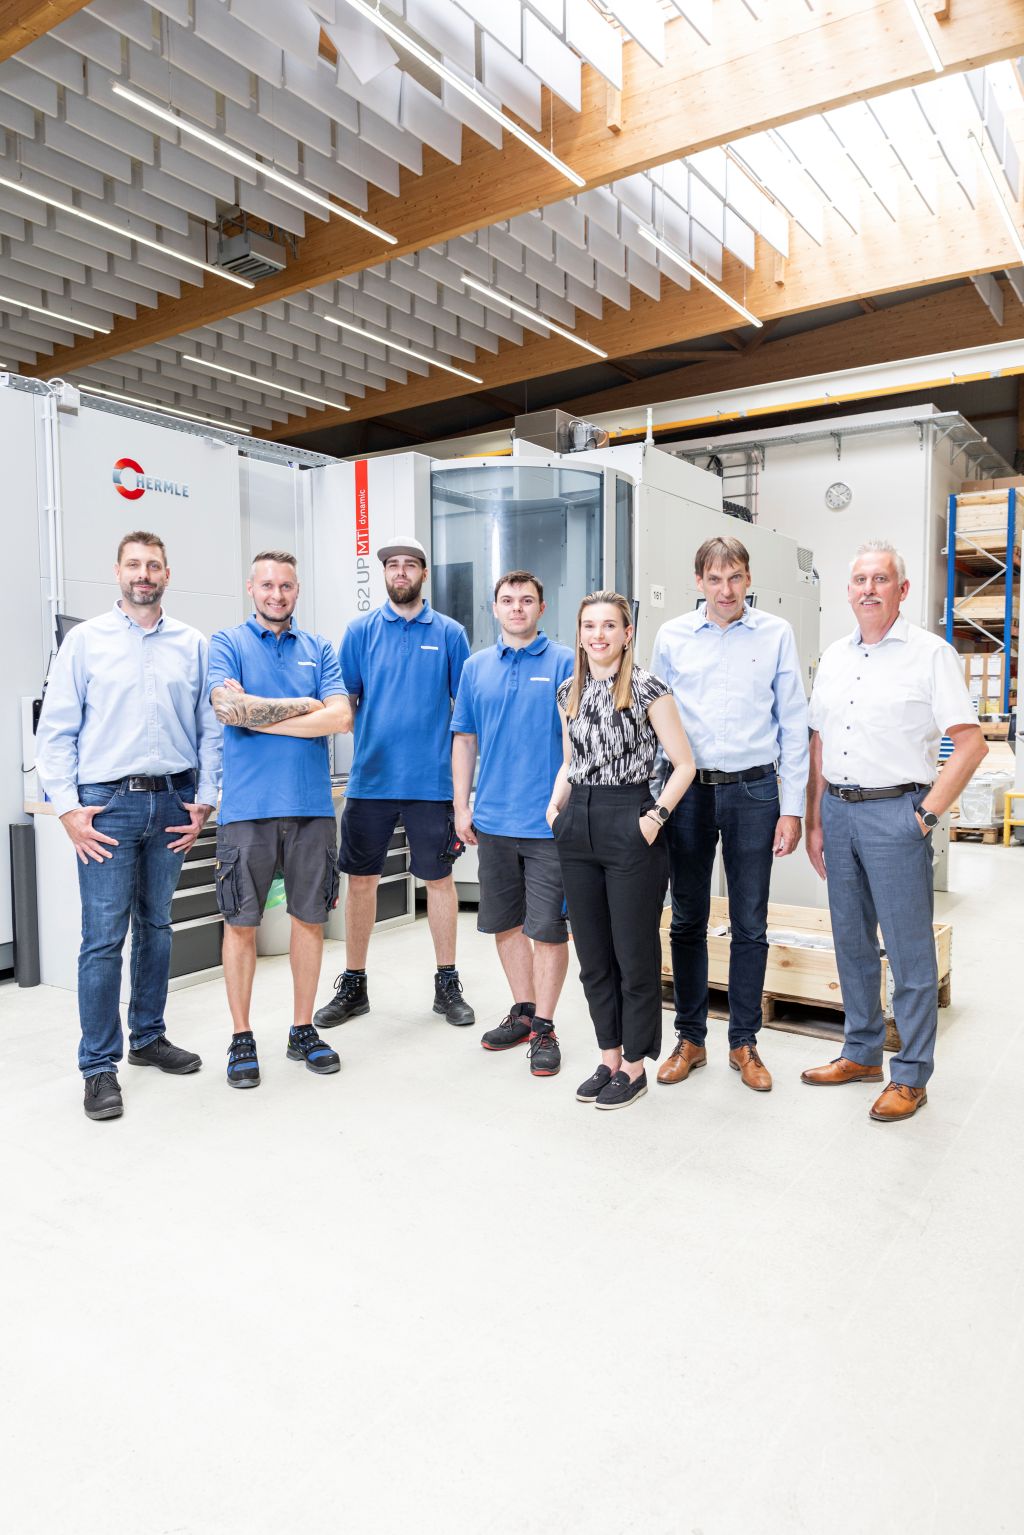
Tek tip kontrolü, ince planlamayı kolaylaştırır.
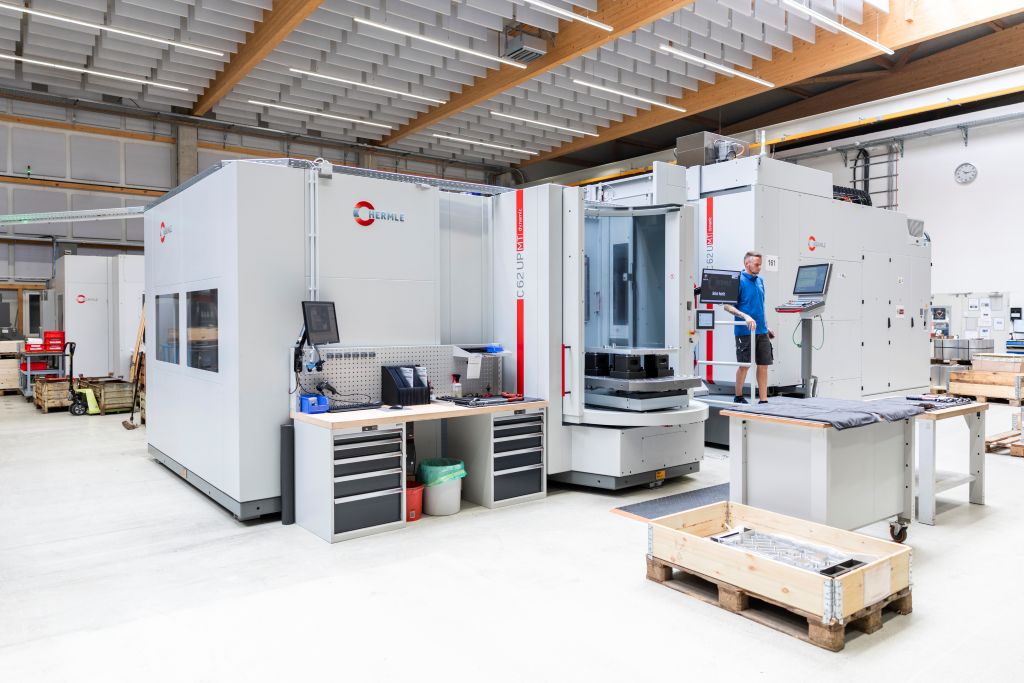
2025, Ossenbrüggen, ikinci C 62 MT'nin yanı sıra bir C 42 MT GEN2, bir C 32 GEN2 ve RS 05-2 robot sistemini de makine parkına ekledi. Bu sayede işletme, farklı boyutlardaki iş parçalarını daha hedefli bir şekilde uygun makinelere dağıtabilir ve otomasyon seviyesini daha da artırabilir. C 62 MT, büyük ve karmaşık iş parçalarını üstlenmektedir. Bu, şirketteki bu tip ikinci BAZ'dır.
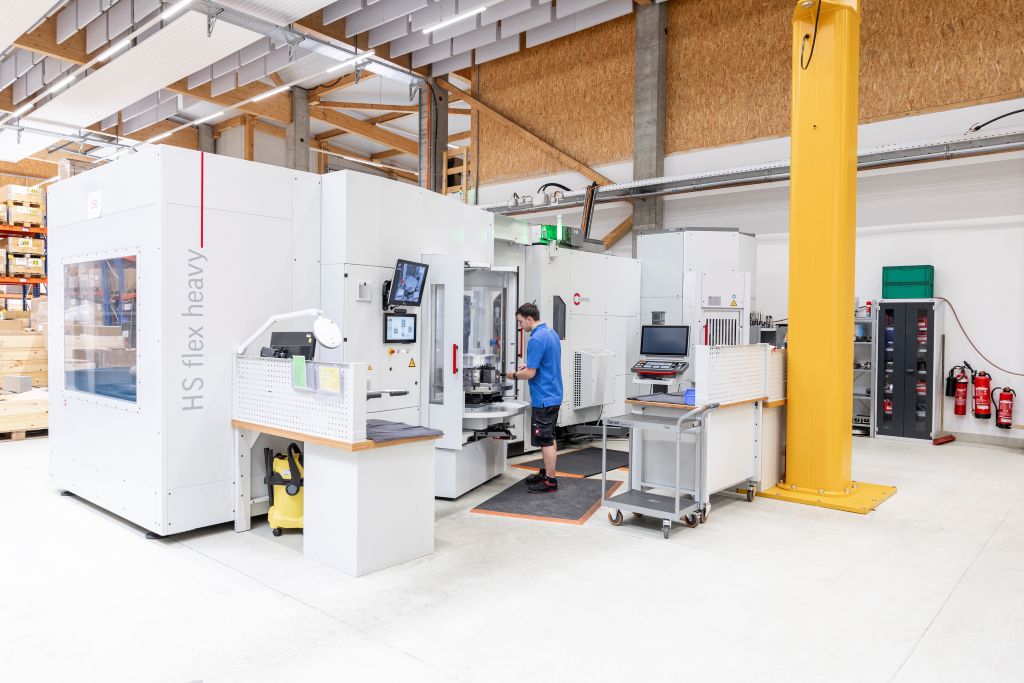
Jens Ossenbrüggen için hareket alanı, belirli makine türlerini envanterde birden fazla bulundurmayı içerir. Yapısal olarak benzer veya teknik olarak yakın freze merkezleri, sipariş zirveleri ortaya çıktığında veya bir tesis arızalandığında alternatifler sunar. Sözleşmeli üretici için bu rezerv, üretimin kısa vadeli değişiklikleri karşılayabilmesi açısından önemli bir faktördür. Tüm HERMLE sistemlerinin işletim mantığı aynıdır.
"Bu sayede personelimizi çok esnek bir şekilde kullanabiliyoruz," diyor üretim müdürü Daniel Kiefer. Bu, detaylı planlamayı kolaylaştırıyor. Ossenbrüggen, kontrol konusunda da standart süreçlere güveniyor: Tüm CNC makineleri Siemens ile çalışıyor. Uzmanlar, işleme merkezinden bağımsız olarak hızlı bir şekilde uyum sağlıyorlar.
Büyük iş parçalarının otomatik işlenmesi
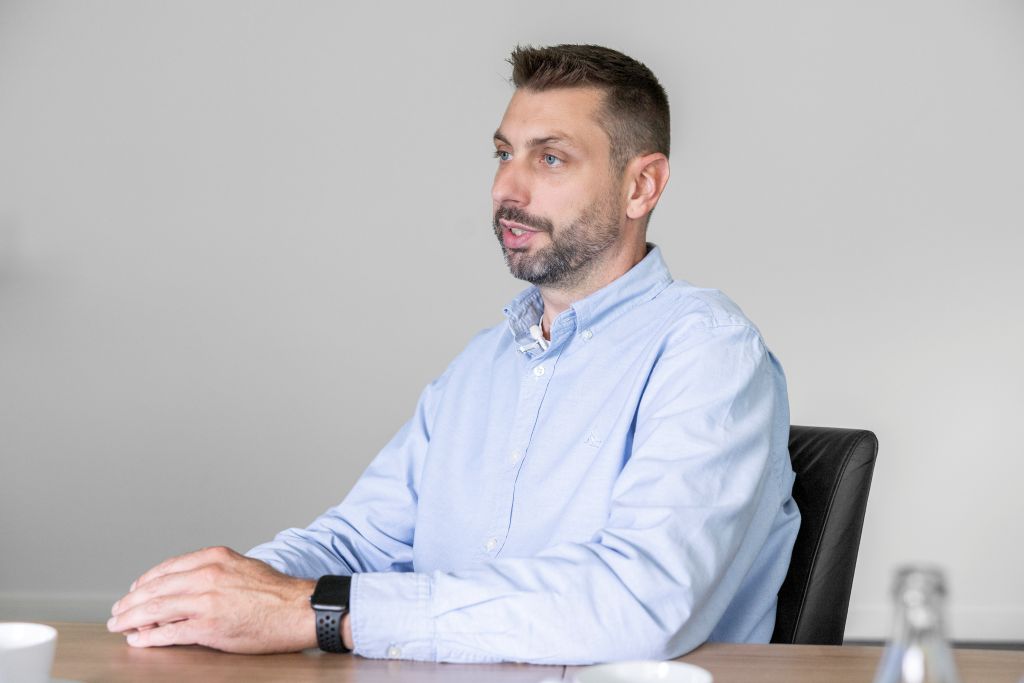
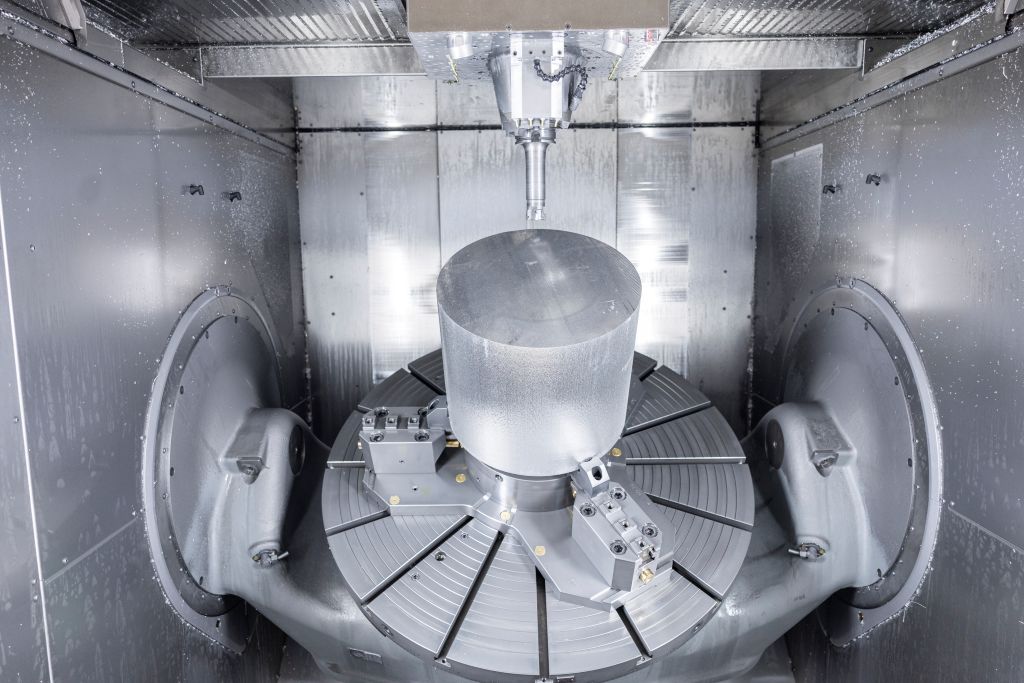
C 62 MT torna merkezinde 2.500 kilogramma kadar iş parçaları işlenir ve 1.200 milimetreye kadar çapı ve 900 milimetreye kadar yüksekliği olan parçaları alır. Ek magazin ZM 260, çift kule olarak yapılandırılmıştır ve 260 alet için yer sunar - bu, makinedeki 50 aleti tamamlar. Böylece, dışarıda alet değişikliği nedeniyle süreci kesintiye uğratmadan, kapsamlı alet ihtiyacı olan işlemler de hazırlık yapılabilir.
Yeni C 62 MT'de, adapte edilmiş PW 3000 palet değiştirme sistemi sekiz yer için hazırlanmış parçaları depoluyor. "Otomasyon, ek insansız saatler yaratarak üretimimizi destekliyor," diyor Daniel Kiefer.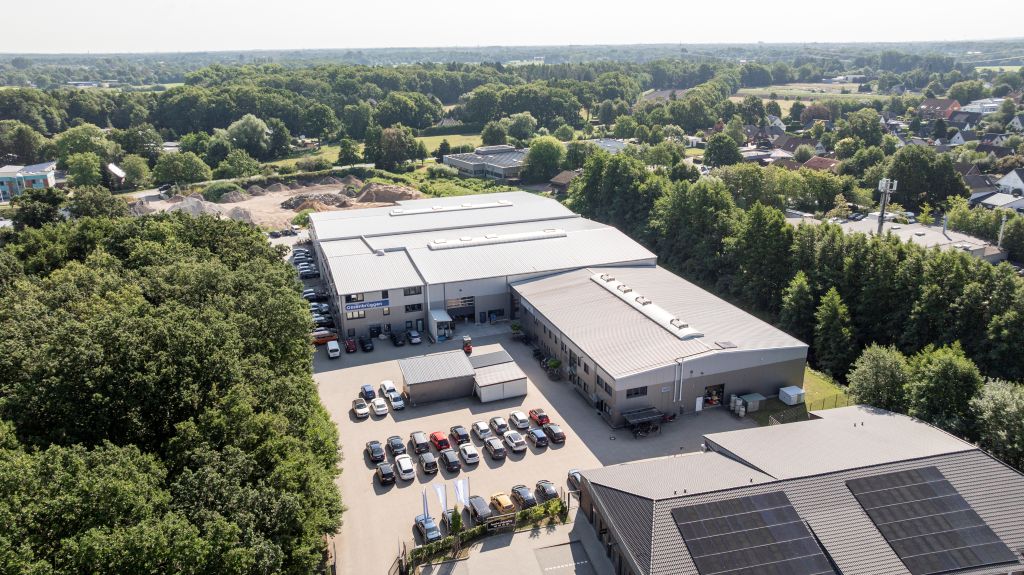
Büyük iş parçalarında, kişisiz çalışma süresi makine kapısında sona ermez. Talaş tahliyesi de bunu sınırlayabilir. Yoğun talaş işleme sırasında, bir toplama kabı yaklaşık iki saat içinde dolmaktadır. O zaman, makine frezelemeye devam edebilse de, bir uzman kişinin arabayı değiştirmesi gerekir. "Bu nedenle, özellikle C 62 MT gibi büyük CNC merkezleri için talaş presleri kullanıyoruz," diyor Daniel Kiefer. Bu presler, talaşların hacmini yaklaşık sekizde birine indirir.
Aynı zamanda Ossenbrüggen soğutma sıvısını geri kazanıyor. Briketler daha iyi işlenebilir ve daha ekonomik bir şekilde değerlendirilebilir. Örnek açıkça gösteriyor ki: Otomasyon, alet temini, paletler, talaş tahliyesi, malzeme planlaması ve kalite kontrolü arasındaki etkileşim, stabil ve uzun çalışma süreleri için gerekli koşulları sağlar.
İletişim: