M-O-T Mikro- ve Yüzey Teknolojisi GmbH'nın Saarbrücken'deki ana işi mikroçip üretimi için tesislerdir. Gerekli plastik parçaların mümkün olduğunca çoğunu kendisinin üretmesi amacıyla, şirket MAPAL NeoMill-Diamond-FlyCutter'ı kullanarak önemli bir mesafe kat etmiştir.
2001 yılında kurulan M-O-T Mikro- ve Yüzey Teknolojisi GmbH, 2011'den beri Woll Grubu'na aittir ve çok yönlü özel makine üreticisinin mikrosistemler ve yarı iletken alanları için ıslak kimyasal işlem tesisleri üretimini genişletmektedir. Yaklaşık 30 çalışanıyla uzman, grup içinde tamamen entegre olmuştur ve bu da fiziksel olarak hissedilmektedir: M-O-T, Woll'un üretim salonunun ortasında üç odayı kaplamaktadır.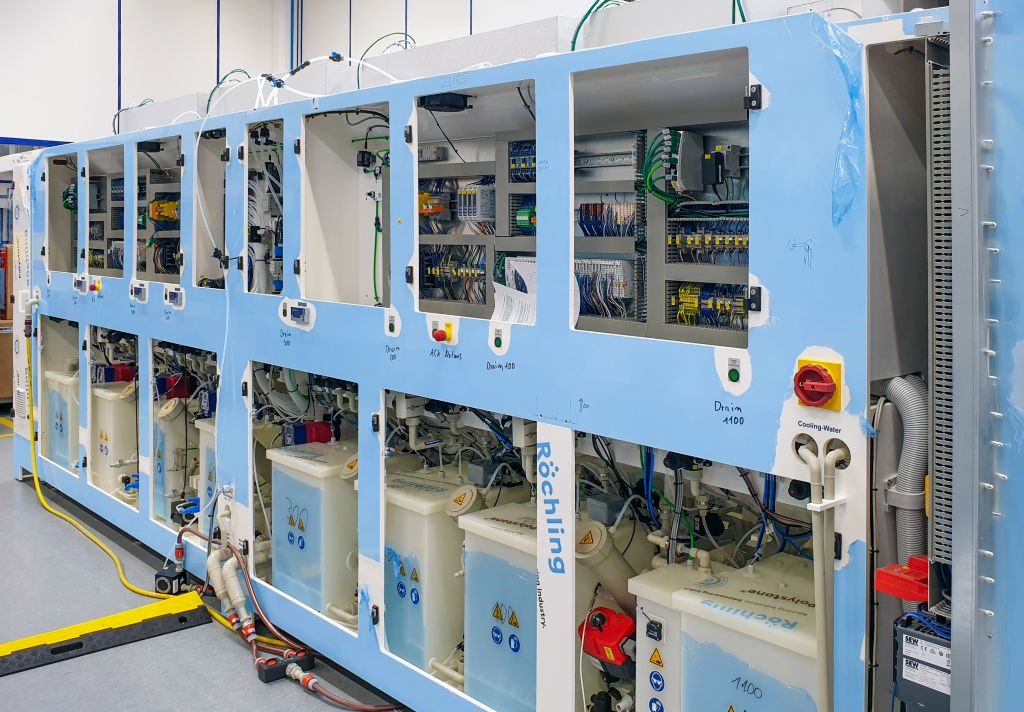
Bu alanda, metal işleme odaklı üretimden farklı olarak bazı şeyler farklıdır. Sokak ayakkabıları burada yasaktır ve sürekli hafif bir pozitif basınç vardır. Üretim, bir temiz oda içinde gerçekleşmemektedir, ancak üretim müdürü Mike Jakob'un açıkladığı gibi bir temiz odada gerçekleşmektedir. Taşınan kirler, hassas çalışan tesislerde değerleri değiştirebilir ve böylece süreci tehlikeye atabilir. Müşterilerde ise işletme daha sonra temiz odalarda gerçekleşmektedir.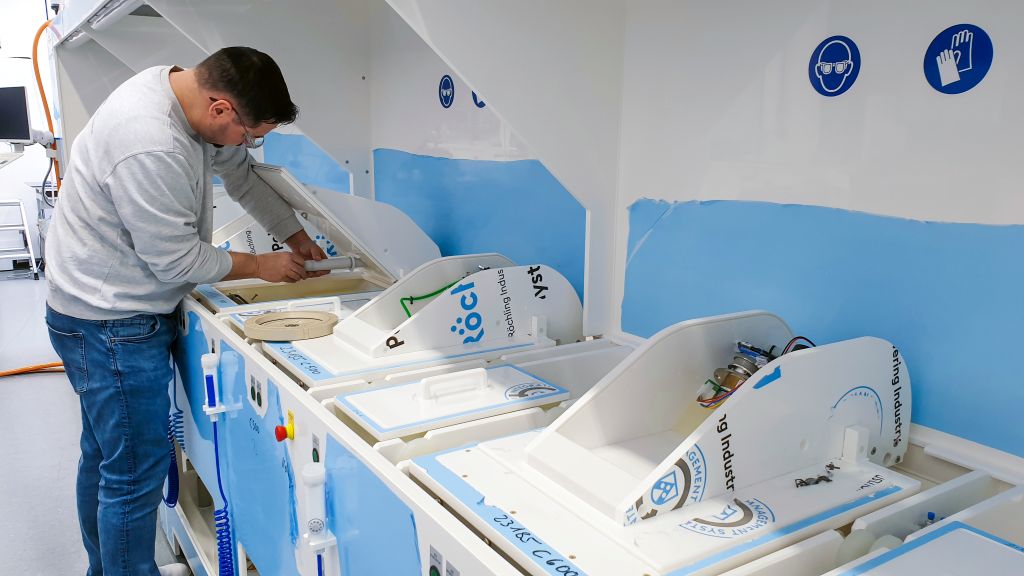
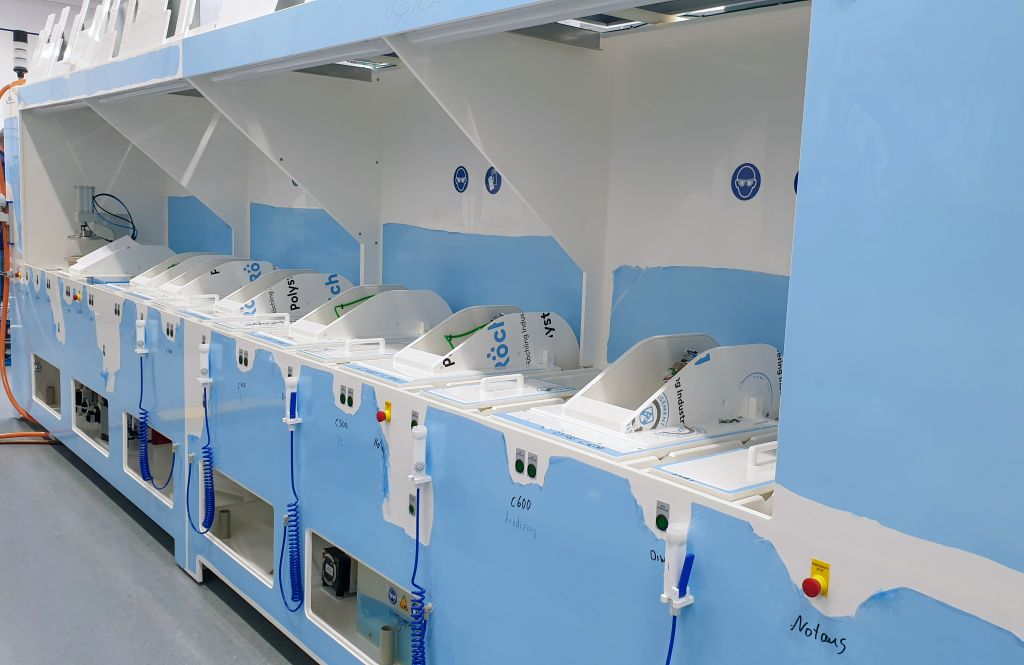
Kurulu elektronik dışında, tesisler neredeyse tamamen plastikten yapılmıştır ve yarı iletken üretiminde ardışık olarak gerekli olan her bir işlem adımı için modüler olarak inşa edilmiştir. Ön tarafta, işlenmek üzere silikon levhaların yerleştirildiği işlem hücreleri sıralanmıştır. Makinenin arkasında, gerekli sıvılar için genellikle asitler, bazlar ve çözücülerle dolu depolama tankları bulunmaktadır.
Gerekirse galvanizleme de mümkündür. Uygulama durumuna bağlı olarak, yüzey işleme M-O-T'nin özel olarak tasarlanmış tesislerinde waferlerin pozlandırılmasından önce veya sonra gerçekleşmektedir. Satın alınan parçalar, fotolitografi işlemini doğrudan tesise entegre etme imkanı sağlamaktadır.
Kullanım amacına göre plastikler
M-O-T, süreçler için kapların üretilmesi ve kimyasalların depolanması için genellikle termal yapıştırma yöntemi ile birleştirilen levhalar kullanmaktadır. Bu süreçte, seçilen kimyasallar ve işlem sıcaklığı belirleyici olan farklı plastikler kullanılmaktadır. Genellikle PP veya PVC tercih edilir, ancak bazı durumlarda yüksek sıcaklığa dayanıklı PEEK veya tamamen asit dayanıklı PVDF de gereklidir. Farklı aşırı gereksinimlerin bir araya gelmesi durumunda, genellikle PTFE en iyi seçimdir, diğer adıyla Teflon.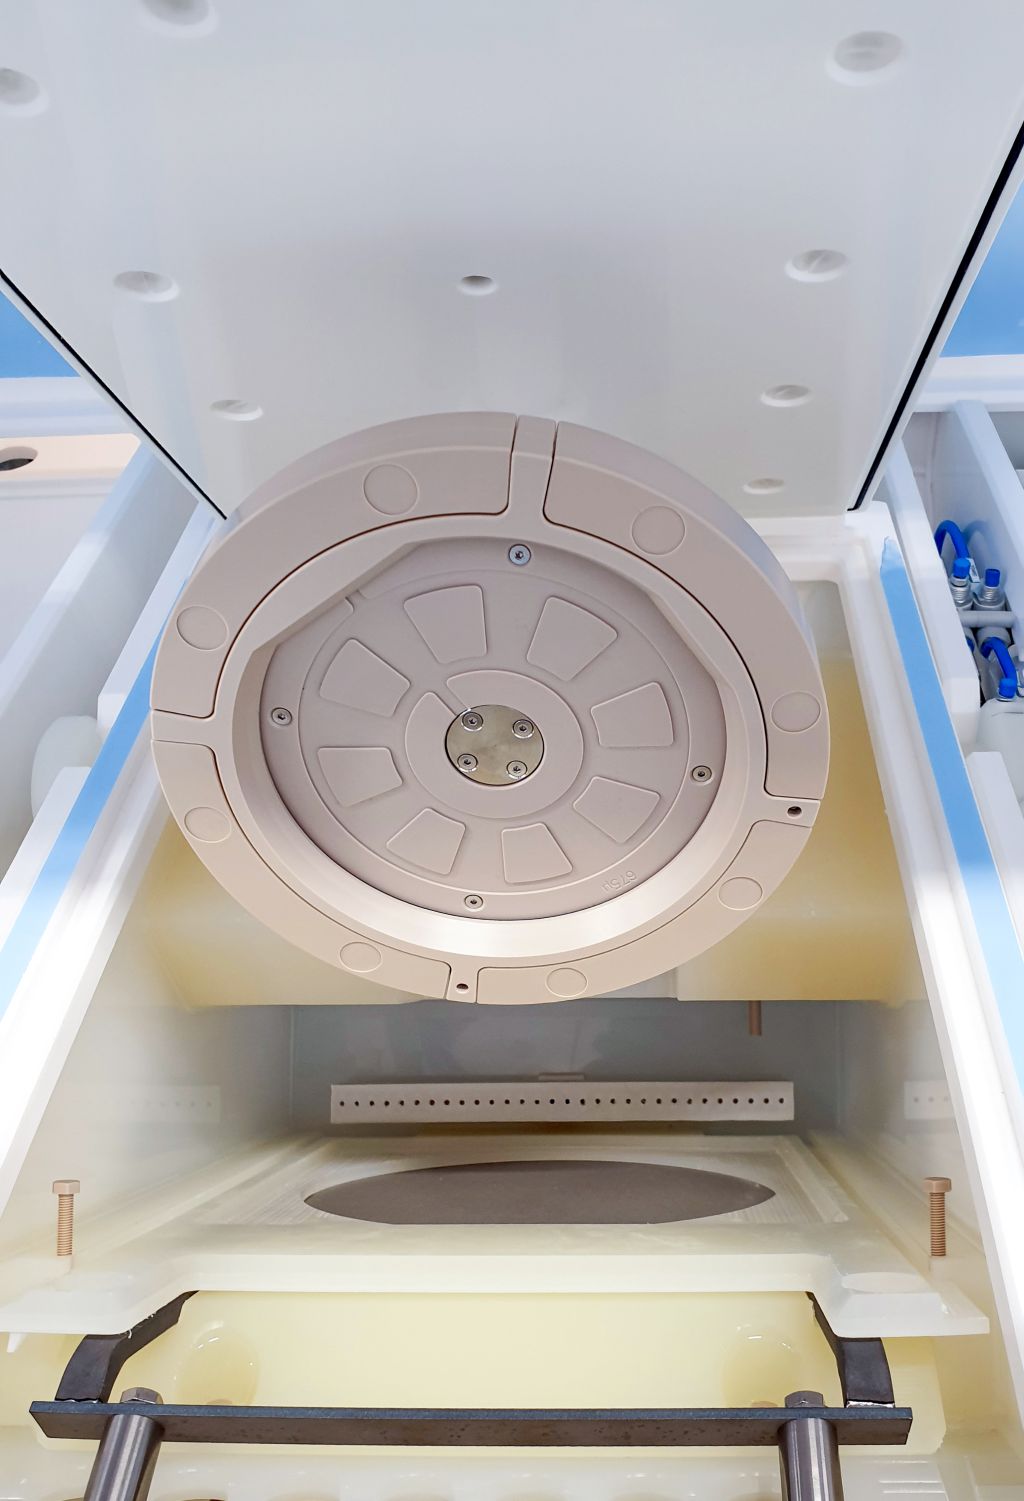
Son yıllarda inşa edilen tesislerin sayısı önemli ölçüde artmıştır. 2021'de yılda beş ila altı tesis varken, M-O-T bugün 20 ila 30 tesis teslim etmektedir. Ancak, küresel yarı iletken pazarındaki gelişmelere bağlı olarak pazar durumuna göre dalgalanmalar olmaktadır. Ayrıca, tesisler daha karmaşık hale gelmektedir. Üretim başlangıçta çoğunlukla tedarikçilerle çalışıyordu. M-O-T'nin 2022'den itibaren kendi üretimine yönelmesi, tedarik edilen parçalar nedeniyle kalite sorunları ile de bağlantılıdır: Tamamlanmış tesislerde tekrar tekrar sızıntılar meydana gelmiştir.
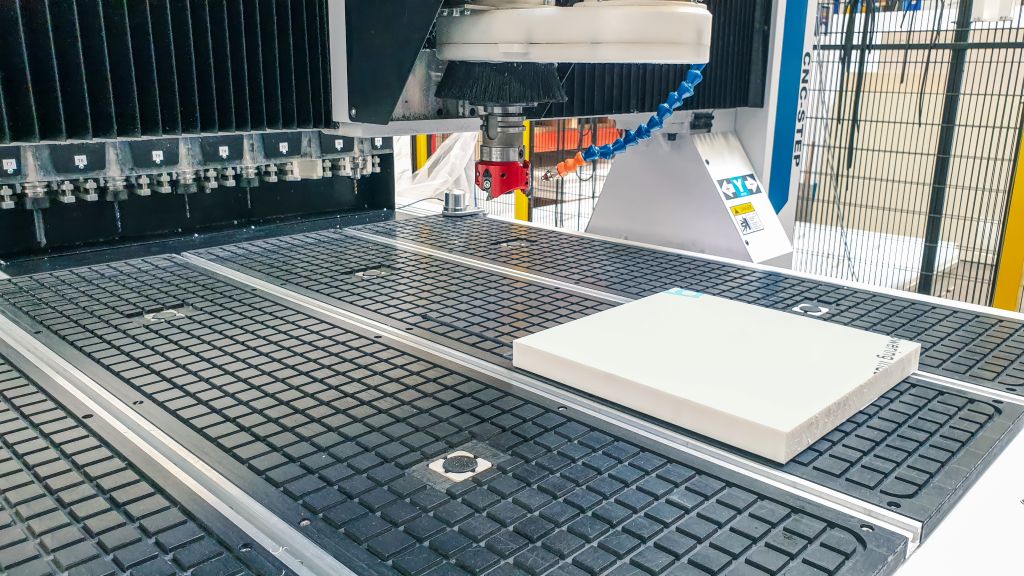
M-O-T'nin plastik levhalarını işleme şekli başlangıçta garip görünmektedir: Makine model yapımından gelmektedir, alet alüminyum frezeleme için geliştirilmiştir ve soğutma sıvısı (KSS) aslında bir dezenfektandır. Saarbrücken'deki tesis üreticisi için bu alışılmadık kombinasyon oldukça etkili bir şekilde çalışmaktadır.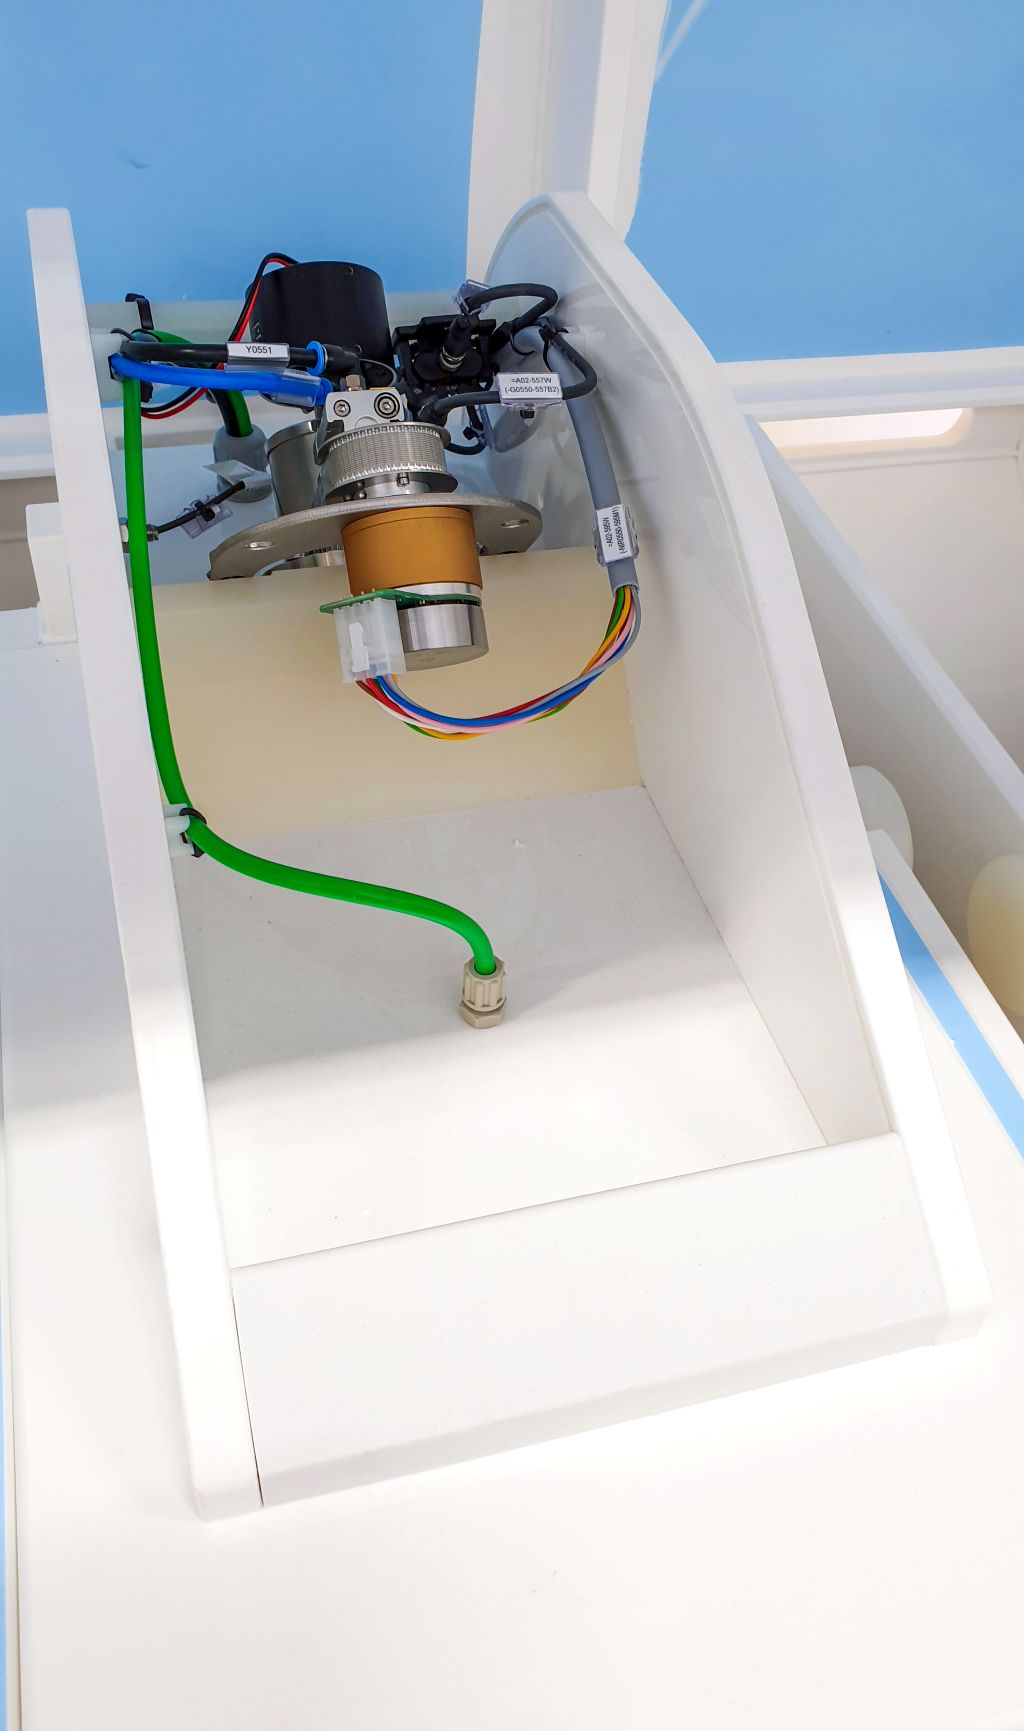
Bir yıl süren arayışın ardından NeoMill-Diamond-FlyCutter çözümü getiriyor
Makine olarak CNC-Step üreticisinin açık portal frezesi T-Rex seçilmiştir. Alet tutma yeri olarak küçük SK30 arayüzü kullanılır, vakum masasında parçalar 1.000 x 1.000 mm boyutuna kadar tutturulabilir. Planlanan işlemler için uygun bir alet bulmak zor olmuştur; bu işlemler öncelikle iyi yüzey kalitesi ile ilgilidir. Mike Jakob, "Başlangıçta elde edilen kalite ile memnun değildik. Uygun bir kesici kafa bulmak için bir yıl boyunca aradım, ancak hiç kimse yüzey bitimi için gerçekten uygun bir şey sunamadı. 2024 AMB Stuttgart'ta MAPAL'da, tutma yerimizle uyumlu bir frezeci buldum." diye bildirmektedir.
MAPAL'dan uygulama teknisyeni Klaus-Dieter Leick ile birlikte mevcut makinede en iyi çözümün ne olabileceği üzerinde çalışılmıştır.
Seçim, 63 mm freze başı çapına sahip bir NeoMill-Diamond-FlyCutter üzerine yapılmıştır. "Bu aracı, elektronik endüstrisinde alüminyum parçaların işlenmesi için geliştirdik; burada amaç, mümkün olduğunca mükemmel yüzeyler elde etmekti," diye bildirmektedir MAPAL'ın Bileşen Yönetimi'nden Leander Bolz.
Aalen'deki alet üreticisinde, bunun plastikle de başarılacağına dair hemen bir güven vardı; çünkü alet, baştan beri küçük mil ve vakum tutma gibi kritik makine konseptleri için tasarlanmıştı.
Özel kesme geometrisi sayesinde hafif üç kesicili freze, kesme basıncını azaltır ve talaşları işleme alanından oldukça hızlı bir şekilde uzaklaştırır. Düşük kesme basıncı, alüminyum yüzeylerin frezelenmesinde de önemli bir özellik olmuştur. Uygun kesme malzemesi seçimi ile MAPAL, aracı farklı malzemelere uyarlayabilir.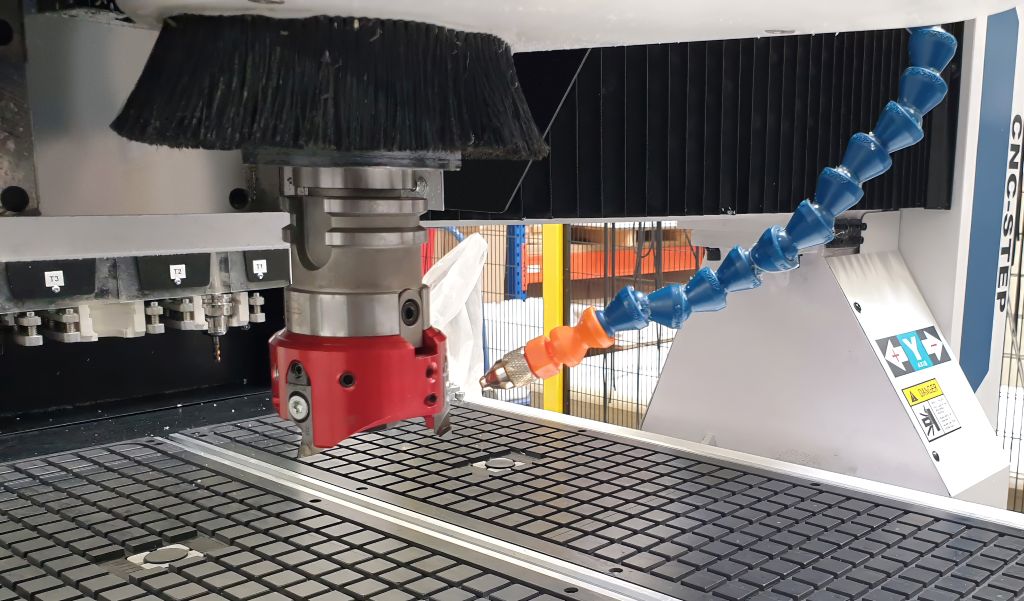
M-O-T, artık sıkça kullanılan NeoMill-Diamond-FlyCutter'dan oldukça memnundur; bu, yüzey işleme alanında gerçek bir oyun değiştirici olarak kendini kanıtlamıştır. Freze makinesi alındığında, üreticilerin başlangıçta yalnızca gövde kapakları için işleme yapmayı düşündükleri anlaşılmaktadır. Zamanla, kendi üretimlerinden daha fazla parça gelmiştir. M-O-T, gerekli kimyasallar için ön tankları artık tamamen kendisi üretmektedir ve gelecekte işlem hücrelerini de kendi başına üretmeyi planlamaktadır.
Özel bileşenler, örneğin Teflon'dan yapılmış işlem havuzları, hala dışarıda üretilmektedir. M-O-T, plakaların düz frezelenmesi için NeoMill-Diamond-FlyCutter'ı kullanmaktadır. Konturların işlenmesi ve düzleştirilmesi için MAPAL'ın bir diğer aracı olan PKD şaft frezesi kullanılmaktadır.
Daha fazla optimizasyon yapılmaktadır
Mike Jakob'ın bölümü henüz hedefe ulaşmış değil. Soğutma sıvısı ile deneyler yapılmaya devam edilecek, böylece yüzey kalitesinin optimize edilmesi ve aletin korunması sağlanacaktır. Özellikle sert ve kırılgan PVDF'nin işlenmesi, NeoMill-Diamond-FlyCutter'ın PKD kesicilerini olumsuz etkilemiştir. Ancak M-O-T, soğutma sıvısı seçimi konusunda oldukça sınırlıdır.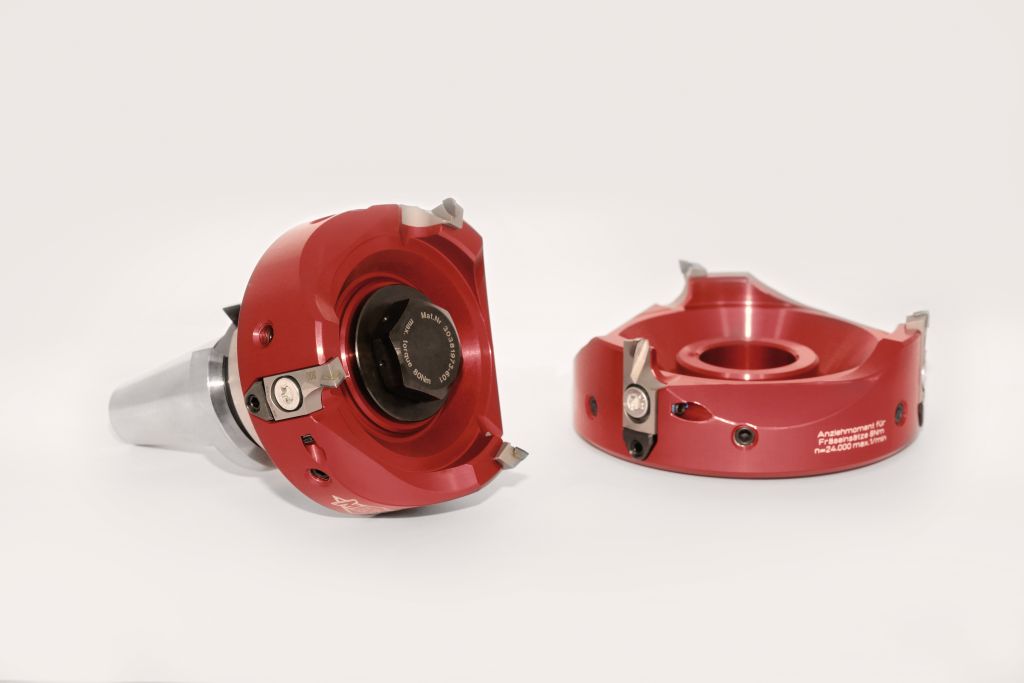
Yağ kullanılamaz, böylece bu yolla tesisin pH değeri veya diğer işlem parametreleri üzerinde etkisi olabilecek kirleticilerin girmesi engellenir. Bu nedenle, M-O-T'nin üretim alanına metal talaşlarının girmesine de izin verilmemektedir. Çok hızlı buharlaştığı için, soğutma sıvısı olarak izopropanol seçilmiştir. Ancak, önemli bir koku sorunu yarattığı için makinede sınırlı olarak kullanılabilmektedir.
Plastikler, soğutma konusunda özel gereksinimler ortaya koymaktadır. M-O-T'de frezeleme ile ilgilenen Robin Kollmann şöyle açıklıyor: 'Plastik, alüminyumdan daha az ısı alır, bu nedenle ısı yeterince hızlı bir şekilde parçadan uzaklaştırılamaz. Talaşlar birleşebilir veya topaklanabilir, bu da daha fazla basınç oluşturur ve potansiyel olarak kesiciye zarar verebilir. Ayrıca, yüzey kalitesi de istediğimiz kadar iyi olmayacaktır.' İşleme sırasında her kesimde 0,3 mm frezelenmektedir. Malzeme ve kalite sınıfına bağlı olarak, alınacak miktar 1 mm'ye kadar çıkabilmektedir.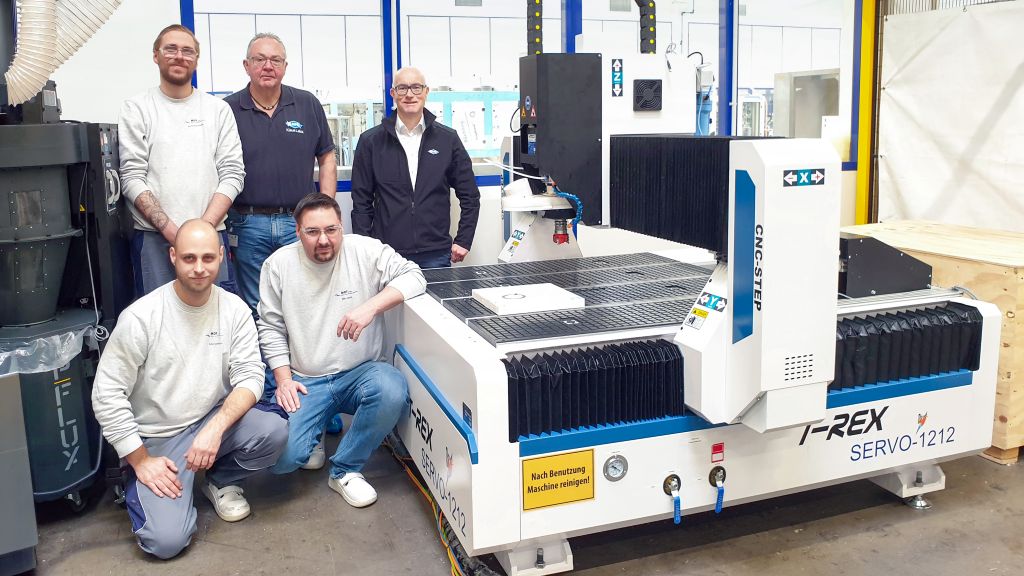
İşleme sırasında fazla ısı üretmemek için M-O-T şu anda 6.000 dev/dk kesme hızı ve 1.200 mm/dk ilerleme ile çalışmaktadır. Bu şekilde, üreticiler MAPAL'ın başlangıçta önerdiği değerlerin oldukça altında kalmaktadır; bu değerler zaten alüminyum işleme için belirlenmiş olanlardan daha düşüktür. İzopropanol soğutmasının kesici ömrü üzerindeki etkisini değerlendirmek için henüz yeterli deneyim toplanmamıştır.
Bu arada, M-O-T su bazlı yeni bir soğutma sıvısının testine başlamıştır. Denemeler kapsamında, üreticiler daha yüksek kesme hızlarını da test etmek istemektedir.
Bu arada, bir sonraki optimizasyon adımı başarıyla test edilmiştir: M-O-T, 100 mm freze başı çapına sahip NeoMill-Diamond-FlyCutter'ın daha büyük bir versiyonunu test etmiş ve aracı sipariş etmiştir. Değişim, MAPAL tarafından sunulan 63 mm'den 160 mm'ye kadar tüm freze başı çaplarının aynı montaj miline takılabilmesi nedeniyle modüler sistemde büyük bir çaba gerektirmeden mümkündür. Bu, MAPAL'ın uygulamayı yalnızca uygun bir aletle desteklemekle kalmayıp, aynı zamanda müşteri ile sürekli iletişim halinde kalarak verimlilik artışı için başka yaklaşımlar geliştirdiğini göstermektedir.
İletişim: