Osnovna dejavnost podjetja M-O-T Mikro- in Oberflächentechnik GmbH v Saarbrücknu so naprave za proizvodnjo mikročipov. Na poti, da bi čim več potrebnih plastičnih delov izdelali sami, je podjetje z uporabo MAPAL NeoMill-Diamond-FlyCutters napredovalo.
Podjetje M-O-T Mikro- in Oberflächentechnik GmbH, ustanovljeno leta 2001, je od leta 2011 del skupine Woll in dopolnjuje spekter vsestranskega proizvajalca posebnih strojev z izdelavo mokrokemijskih procesnih naprav za področja mikrosistemov in polprevodnikov. S skoraj 30 zaposlenimi je specialist popolnoma integriran v skupino, kar se odraža tudi prostorsko: M-O-T zaseda tri prostore sredi proizvodne dvorane Woll.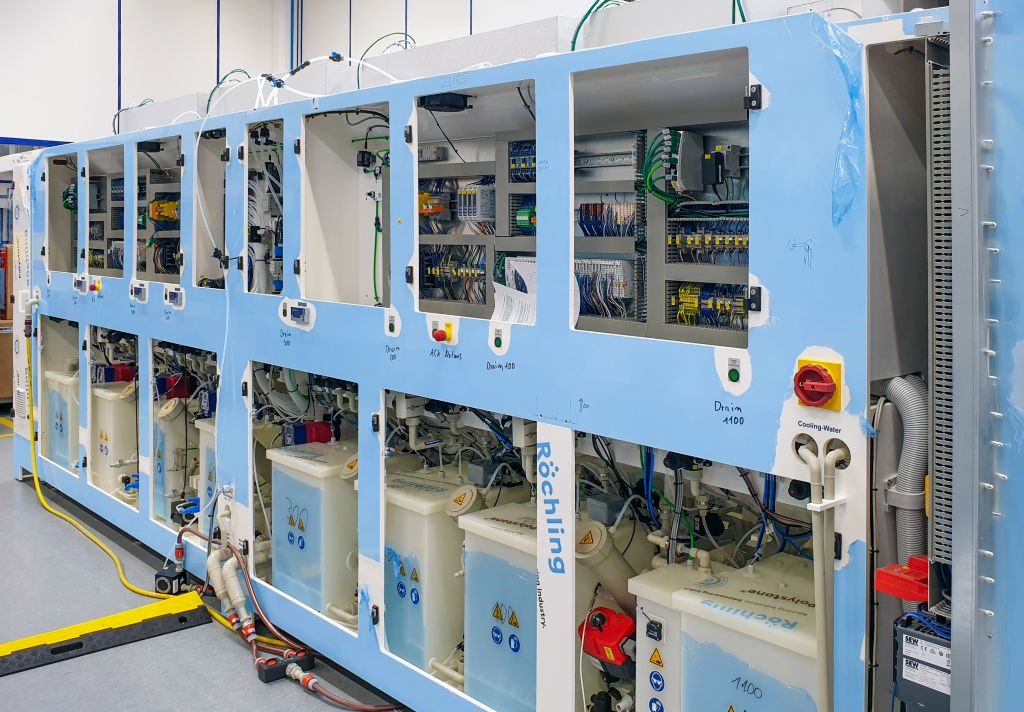
Na tem področju je marsikaj drugače kot v preostali proizvodnji, usmerjeni predvsem v obdelavo kovin. Uporaba čevljev je tukaj prepovedana, ves čas pa je prisoten lahek nadtlak. Proizvodnja sicer ne poteka v čistih prostorih, temveč v čistem prostoru, kot pojasnjuje vodja proizvodnje Mike Jakob. Vnesene onesnaževalne snovi bi lahko spremenile vrednosti v natančno delujočih napravah in tako ogrozile proces. Pri strankah pa se delovanje odvija kasneje v čistih prostorih.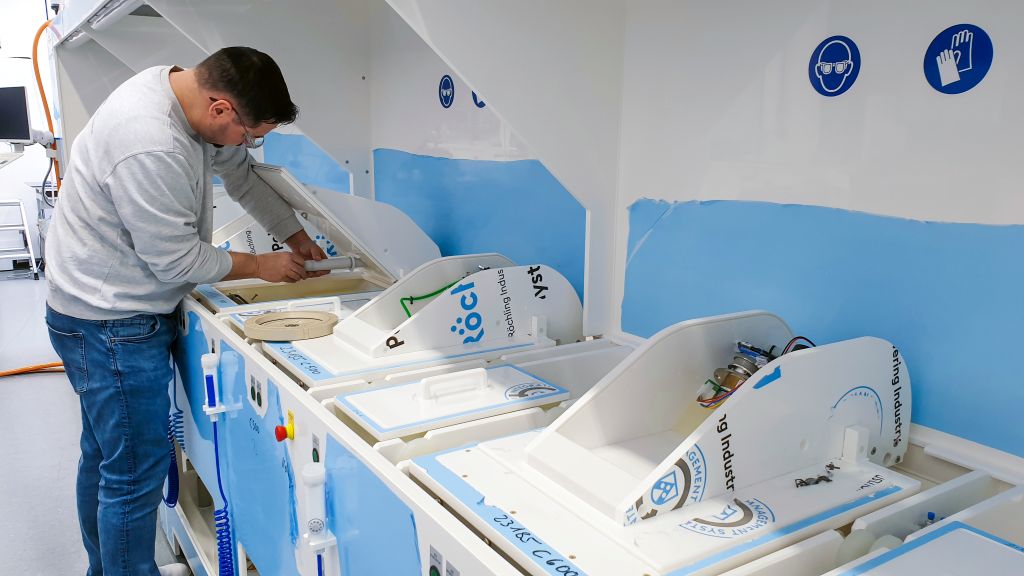
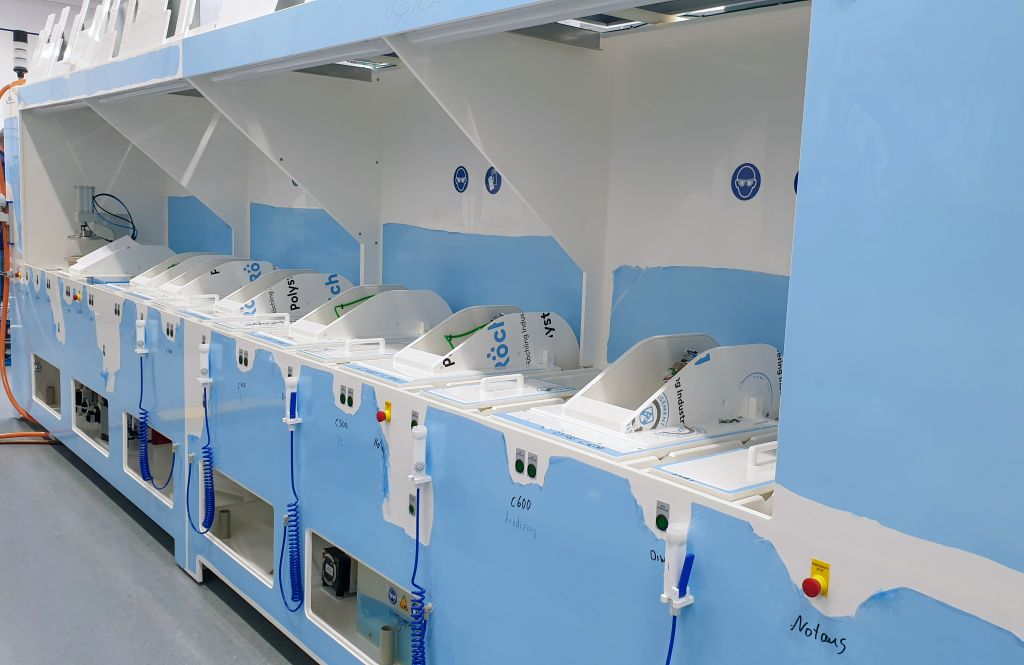
Poleg vgrajene elektronike so naprave praktično v celoti izdelane iz plastike in modularno zasnovane za posamezne procesne korake, ki so potrebni v proizvodnji polprevodnikov. Na sprednji strani se vrstijo procesne celice, v katere se vstavijo silicijeve plošče za obdelavo. Za napravo se nahajajo rezervoarji s potrebnimi tekočinami, večinoma kislinami, bazami in topili.
Po potrebi je mogoča tudi galvanizacija. Glede na primere uporabe se obdelava površin odvija na individualno zasnovanih napravah M-O-T pred ali po osvetlitvi waferjev. S kupljenimi komponentami je mogoče fotolitografijo tudi neposredno integrirati v napravo.
Plastika glede na namen uporabe
Za izdelavo rezervoarjev za procese in shranjevanje kemikalij M-O-T večinoma uporablja plošče, ki so zvarjene s termičnim vezivnim postopkom. Pri tem se uporabljajo različne plastike, pri katerih so odločilni izbira kemikalij in procesna temperatura. Najpogosteje se uporablja PP ali PVC, v nekaterih primerih pa sta potrebna tudi visoko temperaturno odporen PEEK ali popolnoma kislinam odporen PVDF. Ko se združijo različne ekstremne zahteve, je pogosto PTFE najboljša izbira, znan tudi kot Teflon.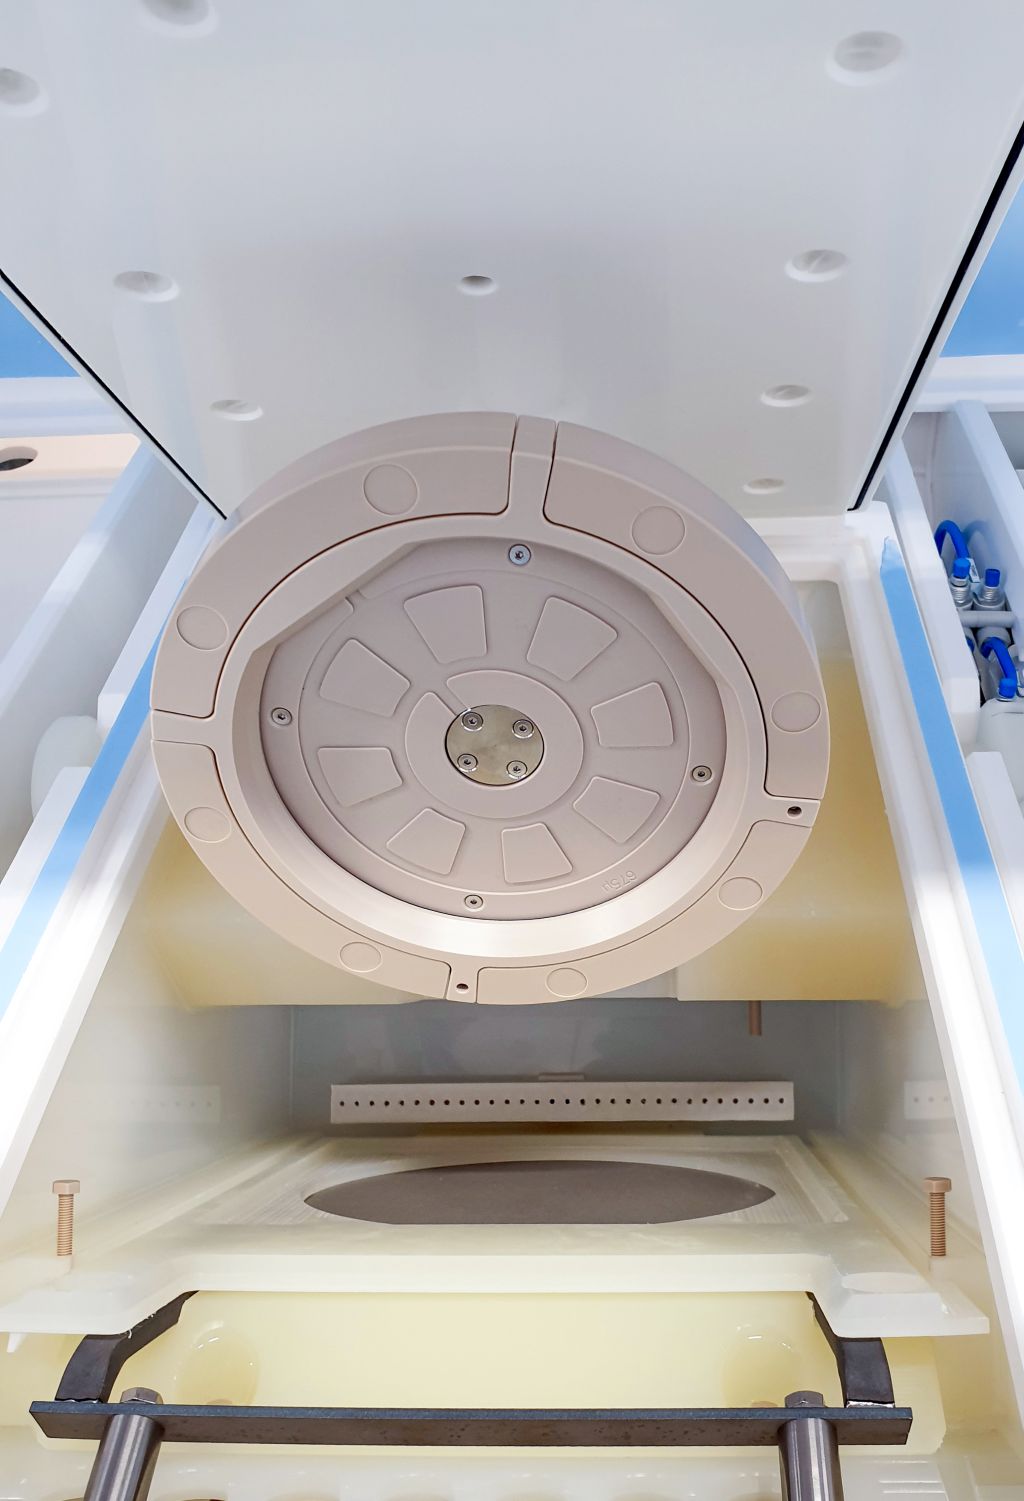
Število zgrajenih naprav se je v preteklih letih močno povečalo. Leta 2021 je bilo še pet do šest na leto, danes pa M-O-T dobavlja 20 do 30. Vendar pa obstajajo nihanja glede na tržne razmere, ki so spet odvisne od razvoja na globalnem trgu polprevodnikov. Poleg tega postajajo naprave kompleksnejše. Proizvodnja je sprva večinoma delovala s podizvajalci. Da so odgovornosti pri M-O-T od leta 2022 usmerjene na lastno proizvodnjo, je povezano tudi s težavami s kakovostjo zaradi dobavljenih delov: pri končnih napravah je večkrat prišlo do puščanja.
Način, kako M-O-T obdeluje svoje plastične plošče, se sprva zdi nenavaden: naprava prihaja iz modelarstva, orodje je bilo razvito za frezanje aluminija, hladilno mazivo (KSS) pa je pravzaprav dezinfekcijsko sredstvo. Za potrebe proizvajalca naprav iz Saarbrückna je nenavadna kombinacija vendarle zelo učinkovita.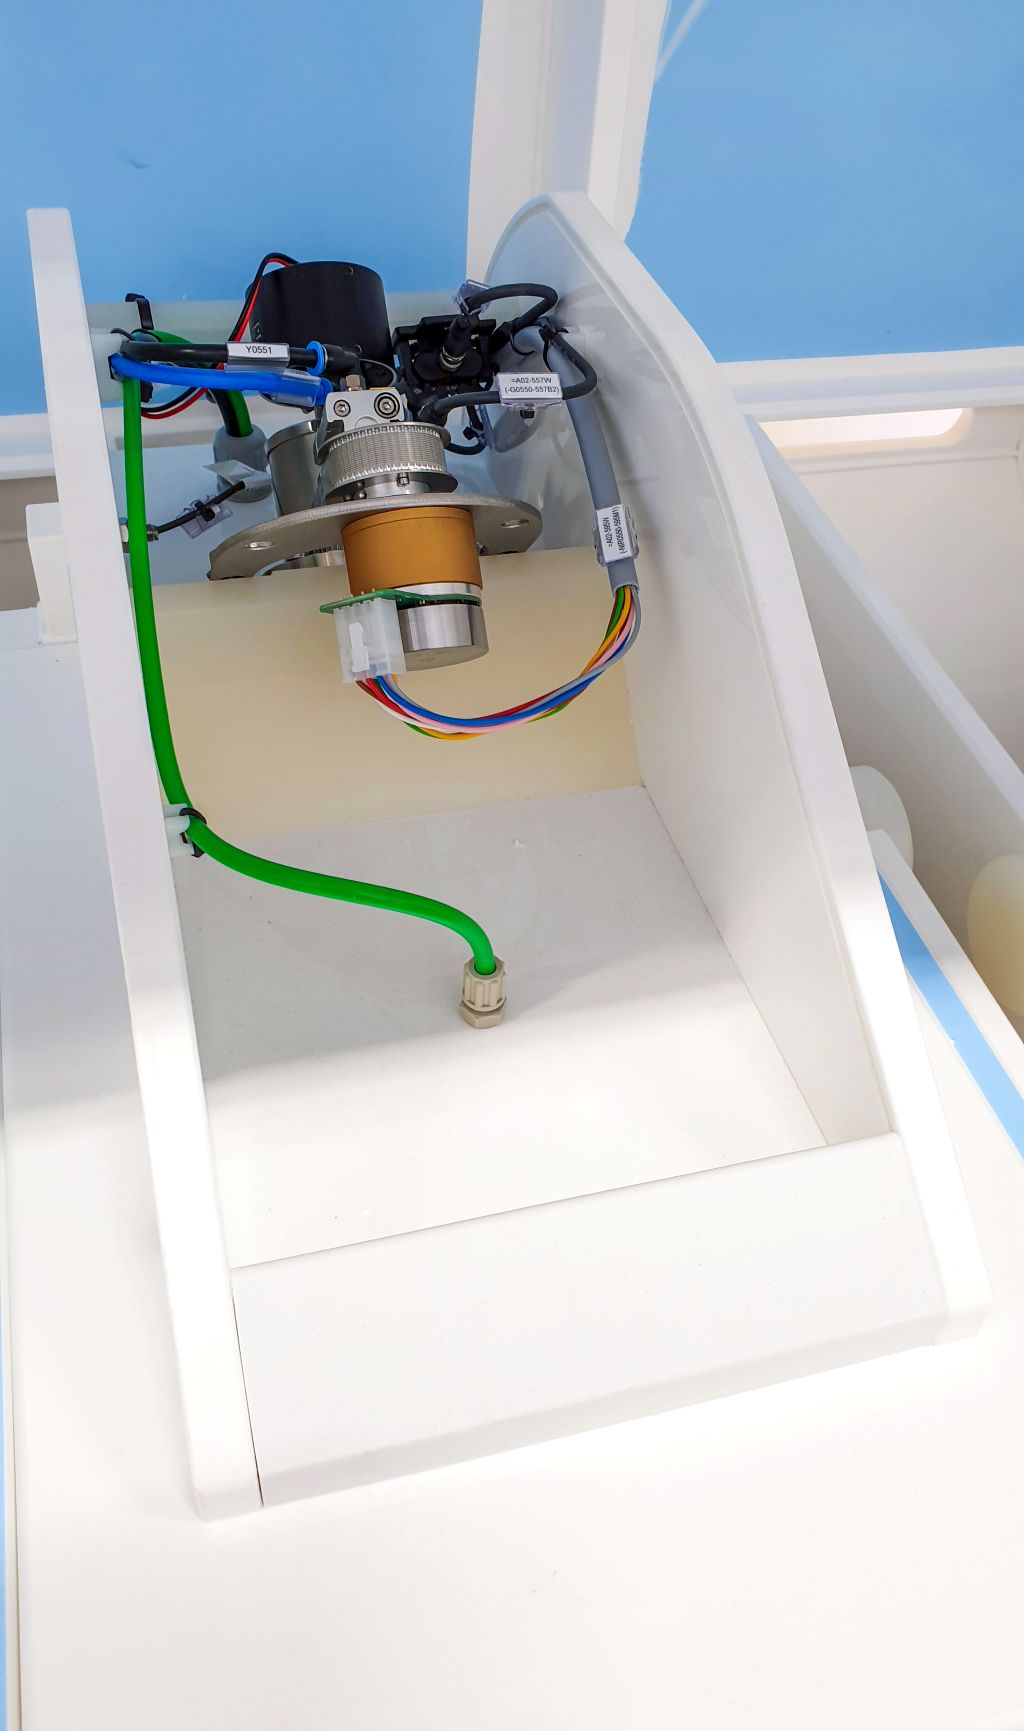
Po enem letu iskanja prinaša NeoMill-Diamond-FlyCutter rešitev
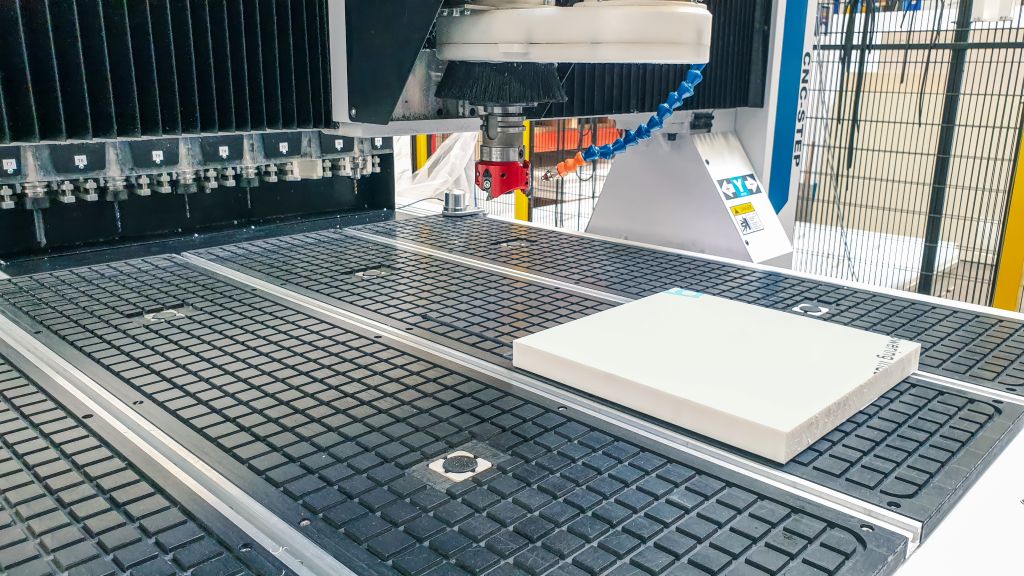
Kot stroj so izbrali odprto portalno frezo T-Rex proizvajalca CNC-Step. Za sprejem orodja se uporablja majhna SK30 vmesnik, na vakuumski mizi lahko obdelovance do velikosti 1.000 x 1.000 mm držijo. Iskanje primernega orodja za predvidene obdelave, pri katerih gre predvsem za dobro kakovost površine, se je izkazalo za zahtevno. Mike Jakob poroča: „Z začetno kakovostjo nismo bili zadovoljni. Iskal sem eno leto primeren rezalni glavo, a nihče nam ni mogel ponuditi resnično primernega za končno obdelavo površin. Na AMB 2024 v Stuttgartu sem pri MAPAL našel frezo z našim vmesnikom.“
Skupaj z aplikacijskim tehnikom Klausom-Dieterjem Leickom iz MAPAL so razpravljali, kaj je mogoče kot najboljšo rešitev doseči na obstoječem stroju.
Izbira je padla na NeoMill-Diamond-FlyCutter s premerom rezalnega orodja 63 mm. „To orodje smo prvotno razvili za obdelavo aluminijastih delov v elektroniki, kjer je šlo za dosego čim bolj popolnih površin pri obdelavi,“ poroča Leander Bolz iz upravljanja komponent MAPAL.
Pri proizvajalcu orodij iz Aalena so takoj vedeli, da bo to delovalo tudi s plastiko, saj je bilo orodje od začetka zasnovano za kritične zasnove strojev, kot so majhne vretena in vakuumsko držanje.
S svojo posebno geometrijo rezila lahek tridelni frez zmanjšuje rezalni tlak in razmeroma hitro odstranjuje odrezke iz obdelovalnega območja. Nizek rezalni tlak je bil že pri frezanju aluminijastih površin odločilen dejavnik. Z ustrezno izbiro rezalnega materiala lahko MAPAL orodje prilagodi različnim materialom.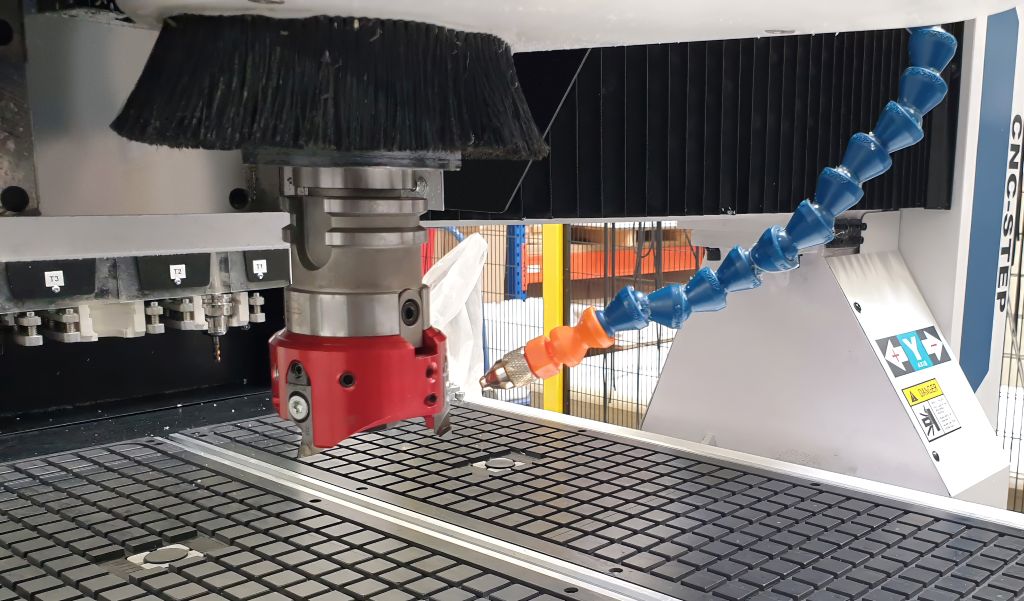
M-O-T je z zdaj pogosto uporabljanim NeoMill-Diamond-FlyCutterjem zelo zadovoljen, ki se je izkazal za pravega prelomnega dejavnika pri obdelavi površin. Ko je bila freza kupljena, so imeli proizvajalci sprva v mislih le obdelavo vrat za ohišja. Počasi so se začeli pojavljati vedno več delov iz lastne proizvodnje. Predhodni rezervoarji za potrebne kemikalije M-O-T zdaj popolnoma izdeluje sam in želi v prihodnje tudi procesne celice izdelovati samostojno.
Posebne komponente, kot so procesni bazeni iz teflona, se še naprej proizvajajo zunaj. M-O-T uporablja NeoMill-Diamond-FlyCutter za planiranje plošč. Za stransko obdelavo in za oblikovanje kontur se uporablja še en pripomoček MAPAL, PKD-ploščasti rezkalnik.
Optimizacija se nadaljuje
Oddelek Mikea Jakoba se še ne vidi na cilju. Z hladilnim sredstvom se bo še naprej eksperimentiralo, da bi optimizirali kakovost površine in zaščitili orodje. Zlasti obdelava trdnega in krhkega PVDF je včasih poškodovala PKD rezila NeoMill-Diamond-FlyCutters. Vendar pa je M-O-T pri izbiri hladilnega sredstva močno omejen.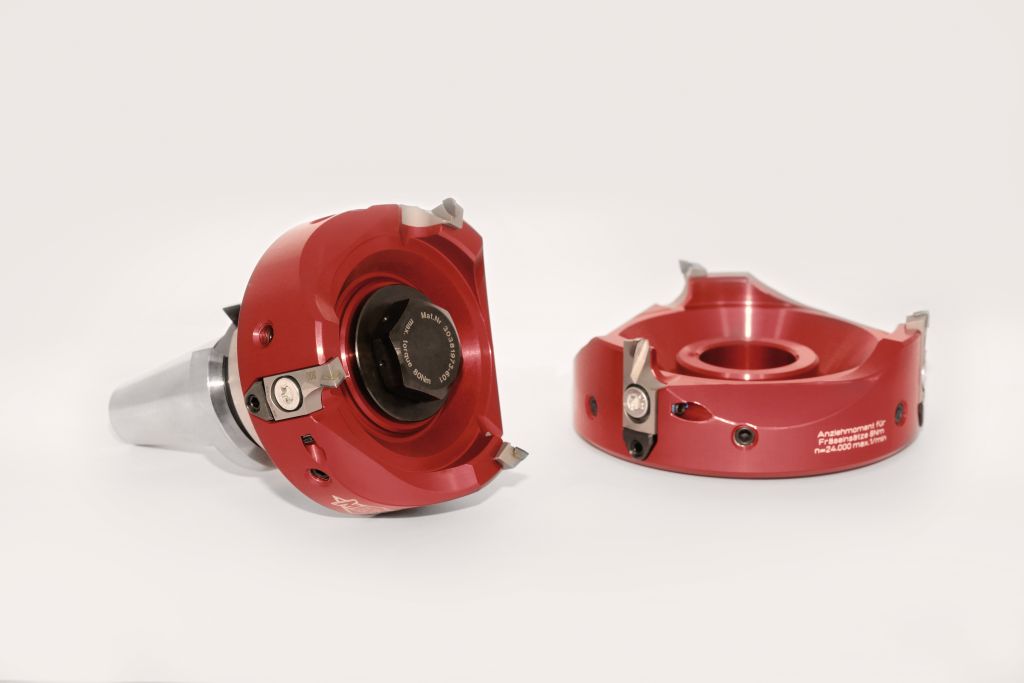
Olje ne pride v poštev, da ne bi v sistem prinesli onesnaževal, ki bi lahko vplivala na pH vrednost ali druge procesne parametre. Iz tega razloga tudi kovinski ostružki ne smejo priti v proizvodni prostor M-O-T. Ker se zelo hitro izhlapi, je bila izbrana izopropanol kot hladilno sredstvo. Ker pa povzroča znatno neprijetnost vonja, se lahko na stroju uporablja le omejeno.
Plastika pri hlajenju postavlja posebne zahteve, kot opisuje Robin Kollmann, ki je pri M-O-T odgovoren za obdelavo s rezkalniki: „Plastika absorbira manj toplote kot aluminij, ki je zato ne more hitro odvesti s komponent. Ostružki se lahko stopijo ali zlepijo, kar povečuje pritisk in potencialno poškoduje rezilo. Tudi kakovost površine ni tako dobra, kot si jo želimo.“ Pri obdelavi se na rez odstrani 0,3 mm. Glede na material in kakovost lahko obdelava doseže do 1 mm.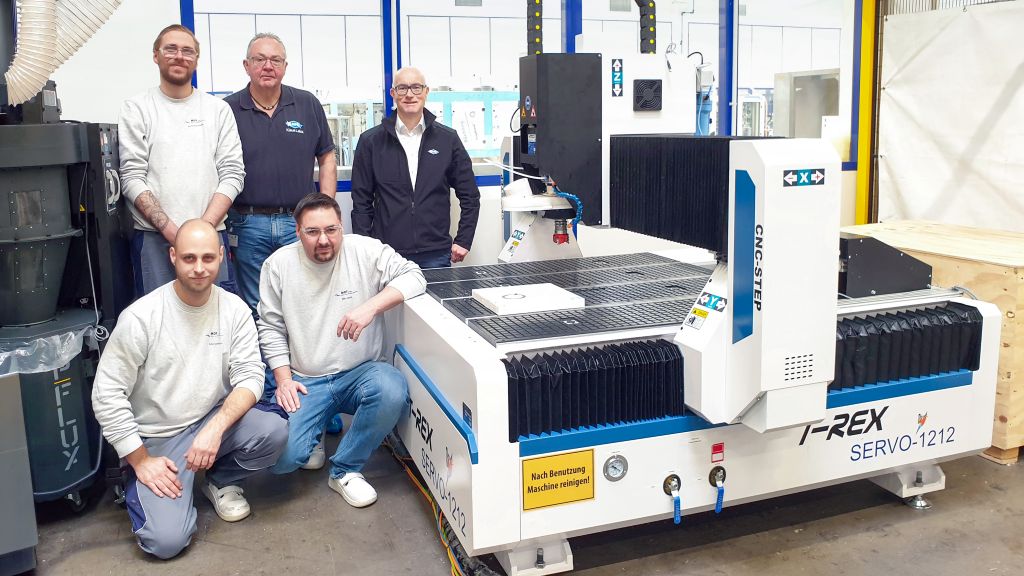
Da pri obdelavi ne bi ustvarili preveč toplote, M-O-T trenutno deluje s hitrostjo rezanja 6.000 vrt/min in pomikom 1.200 mm/min. S tem ostajajo obdelovalci znatno pod vrednostmi, ki jih je sprva predlagal MAPAL, ki so bile že nižje kot za obdelavo aluminija. Da bi lahko ocenili, kakšen vpliv ima hlajenje z izopropanolom na življenjsko dobo rezila, še niso zbrali dovolj izkušenj.
Hkrati je M-O-T začel preizkušati novo hladilno sredstvo na vodni osnovi. V okviru poskusov želijo obdelovalci preizkusiti tudi višje hitrosti rezanja.
Medtem je bil uspešno preizkušen naslednji korak optimizacije: M-O-T je testiral večjo različico NeoMill-Diamond-FlyCutters s premerom rezalnega glave 100 mm in nato naročil orodje. Menjava je v modularnem sistemu mogoča brez večjih težav, saj se vsi premeri rezalnih glav, ki jih ponuja MAPAL, od 63 do 160 mm, montirajo na isti vtič. Tako je jasno, da MAPAL ne podpira le uporabe s primernim orodjem, ampak v stalnem stiku s stranko razvija tudi dodatne pristope za povečanje produktivnosti.
Kontakt: