Osnovna djelatnost M-O-T Mikro- i površinske tehnologije GmbH u Saarbrückenu su postrojenja za proizvodnju mikročipova. Na putu da što više potrebnih plastičnih dijelova proizvedu sami, kompanija je značajno napredovala upotrebom MAPAL NeoMill-Diamond-FlyCuttera.
M-O-T Mikro- i površinske tehnologije GmbH, osnovana 2001. godine, od 2011. godine je deo Woll grupacije i dopunjuje spektar svestranog proizvođača specijalnih mašina proizvodnjom vlažnokemijskih procesnih postrojenja za oblasti mikrosistema i poluvodiča. Sa svojih skoro 30 zaposlenih, specijalista je potpuno integrisan u grupu, što se takođe odražava prostorno: M-O-T zauzima tri prostorije usred proizvodne hale Woll.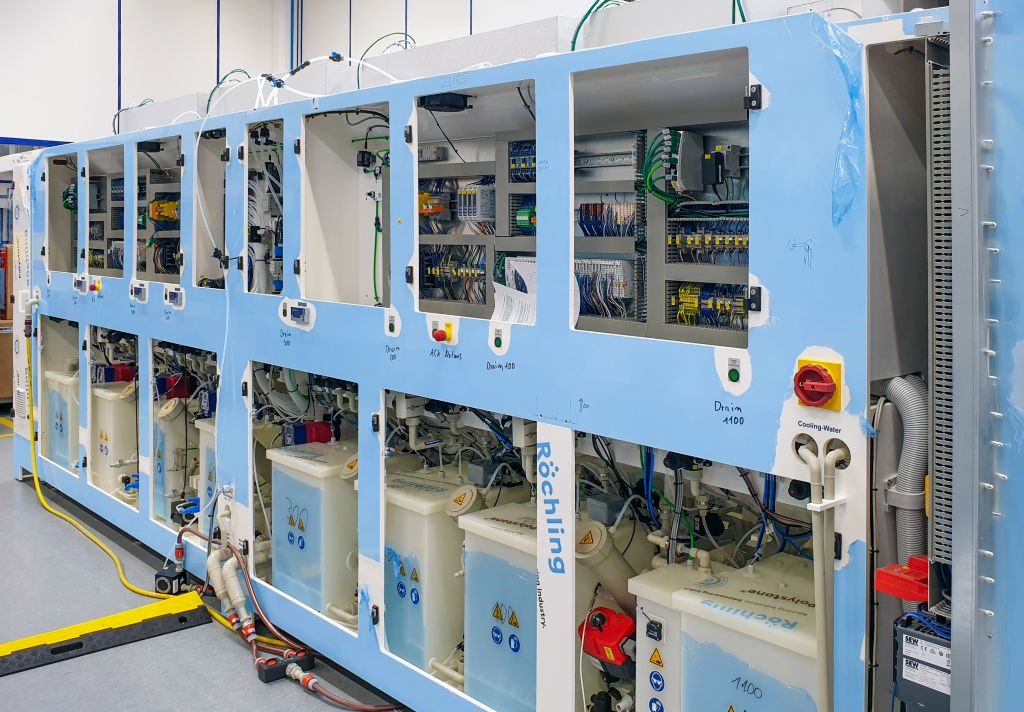
U ovom području je nešto drugačije nego u ostaloj proizvodnji orijentisanoj na obradu metala. Ulične cipele ovde nisu dozvoljene i stalno vlada blagi prenapuhani pritisak. Proizvodnja se ne odvija u čistoj sobi, ali se odvija u čistom prostoru, kako objašnjava voditelj proizvodnje Mike Jakob. Unesene nečistoće mogle bi promeniti vrednosti u precizno radećim postrojenjima i time ugroziti proces. Kod kupaca se kasnije rad odvija u čistim sobama.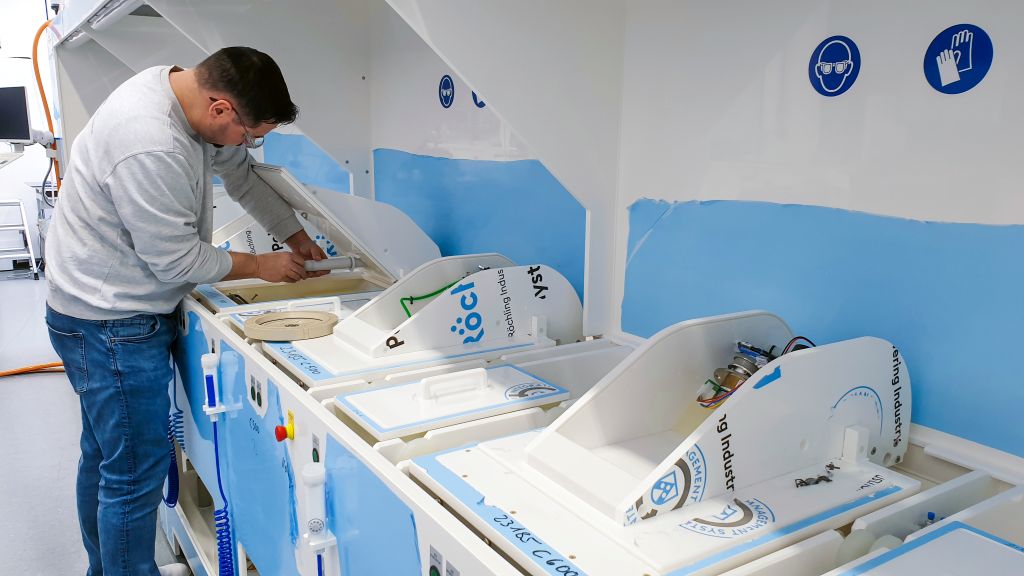
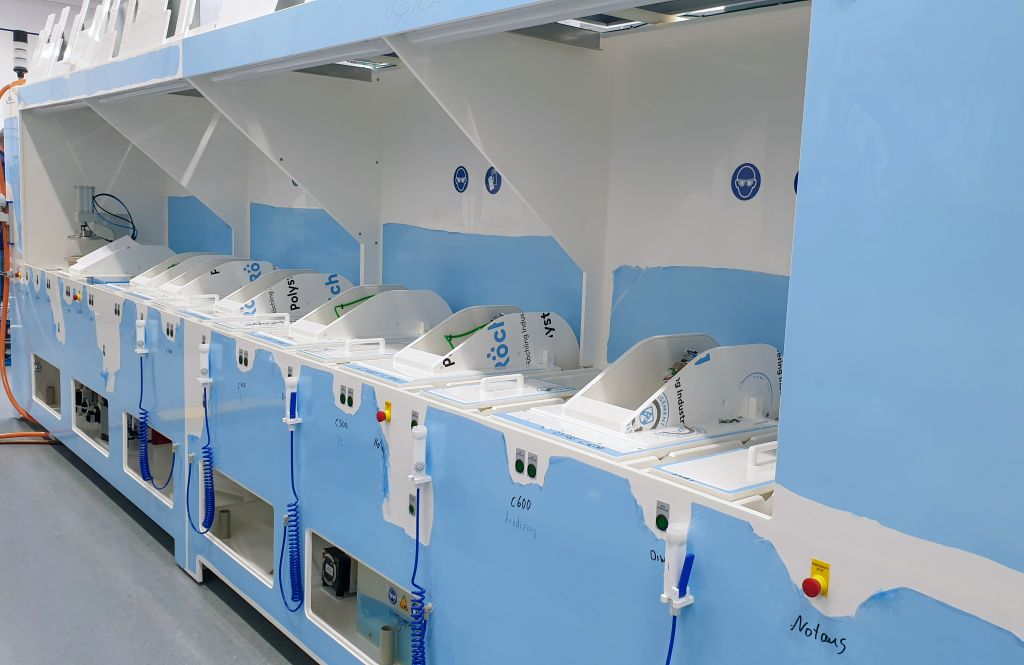
Pored ugrađene elektronike, postrojenja su praktično potpuno od plastike i modularno su konstruisana za pojedinačne procesne korake koji su potrebni u proizvodnji poluvodiča. Na prednjoj strani nalaze se procesne ćelije u koje se smeštaju silicijumske ploče za obradu. Iza mašine nalaze se rezervoari sa potrebnim tečnostima, većinom kiselinama, bazama i rastvaračima.
Po potrebi je moguće i galvanizovanje. U zavisnosti od slučaja upotrebe, obrada površine na individualno dizajniranim postrojenjima M-O-T odvija se pre ili posle izlaganja wafer-a. Uz kupljene dijelove, fotolitografija se može direktno integrisati u postrojenje.
Plastika prema nameni
Za proizvodnju kontejnera za procese i skladištenje hemikalija, M-O-T uglavnom koristi ploče koje se zavaravaju termičkim lepljenjem. Pri tome se koriste različite plastike, čiji izbor zavisi od hemikalija i procesne temperature. Najčešće se koristi PP ili PVC, ali u nekim slučajevima su potrebni i visoko temperaturno otporni PEEK ili apsolutno otporni na kiseline PVDF. Kada se jave različiti ekstremni zahtevi, često je PTFE najbolji izbor, poznat i kao Teflon.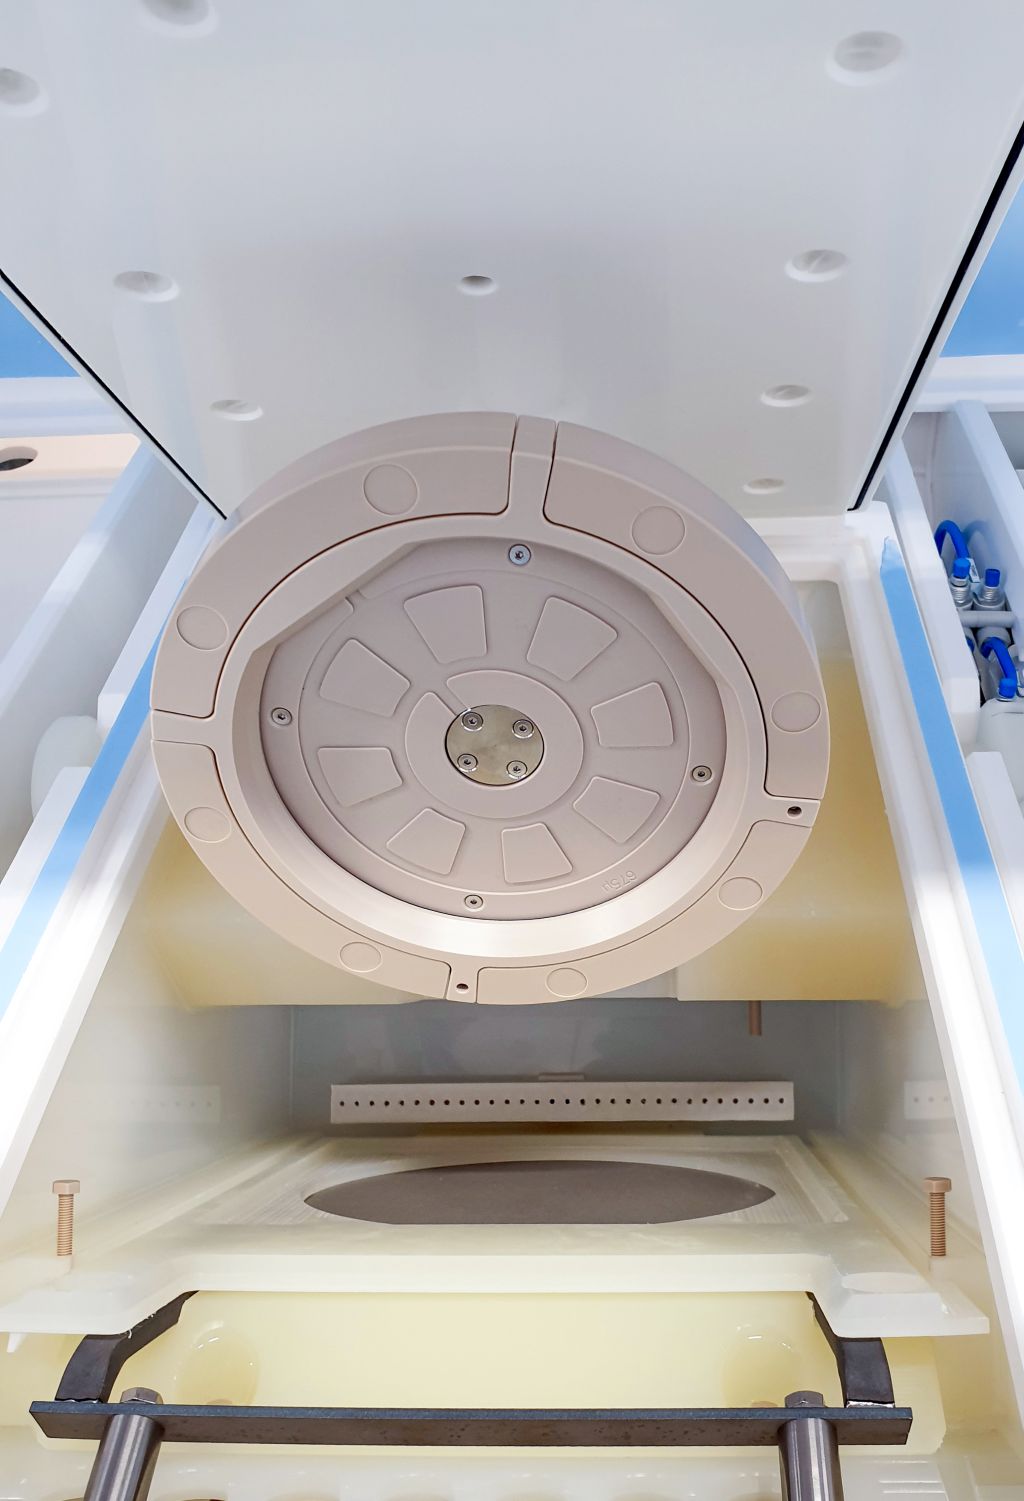
Broj izgrađenih postrojenja u poslednjim godinama značajno je porastao. Dok je 2021. godine bilo pet do šest godišnje, M-O-T danas isporučuje 20 do 30. Međutim, postoje oscilacije u zavisnosti od tržišne situacije, koja zavisi od razvoja na globalnom tržištu poluvodiča. Pored toga, postrojenja postaju složenija. Proizvodnja je isprva uglavnom radila sa dobavljačima. To što su odgovornosti u M-O-T od 2022. godine prebačene na sopstvenu proizvodnju takođe je povezano sa problemima kvaliteta zbog isporučenih delova: Na gotovim postrojenjima ponovo su se javljale curenja.
Način na koji M-O-T obrađuje svoje plastične ploče na prvi pogled deluje čudno: Mašina dolazi iz modelarstva, alat je razvijen za frezanje aluminijuma, a hladni maziv (KSS) je zapravo dezinfekciono sredstvo. Međutim, za potrebe proizvođača postrojenja iz Saarbrückena, neobična kombinacija je vrlo efikasna.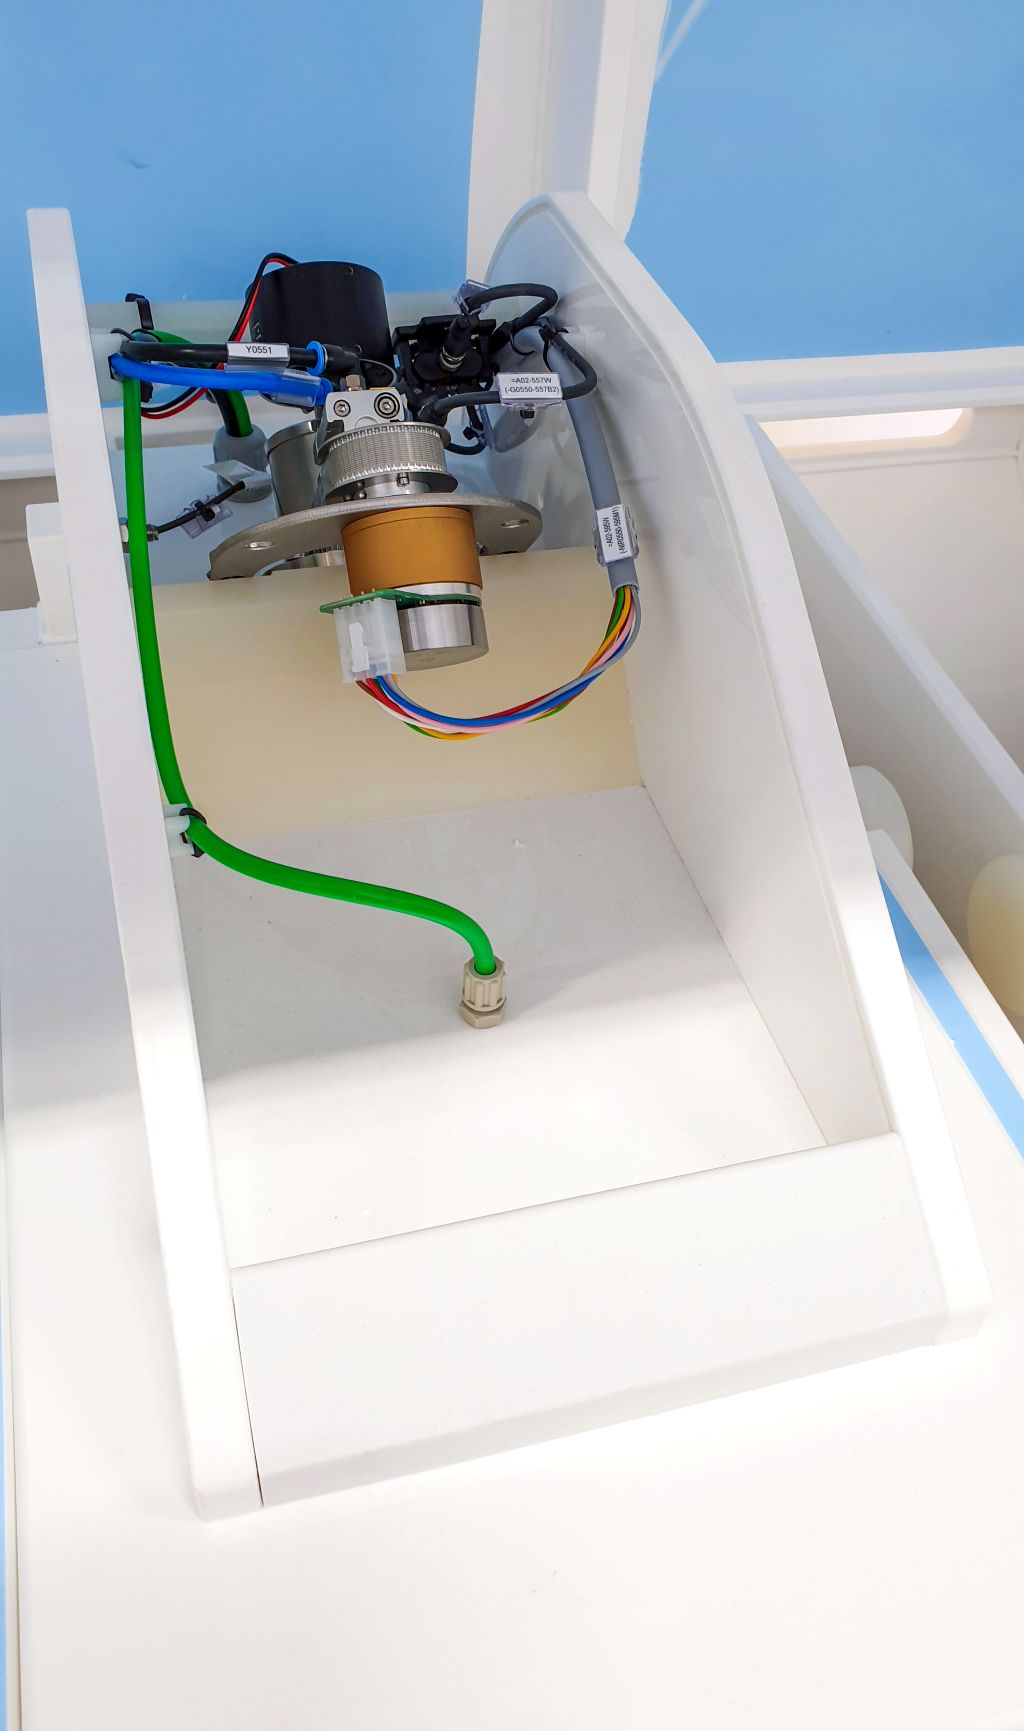
Nakon godine dana potrage, NeoMill-Diamond-FlyCutter donosi rešenje
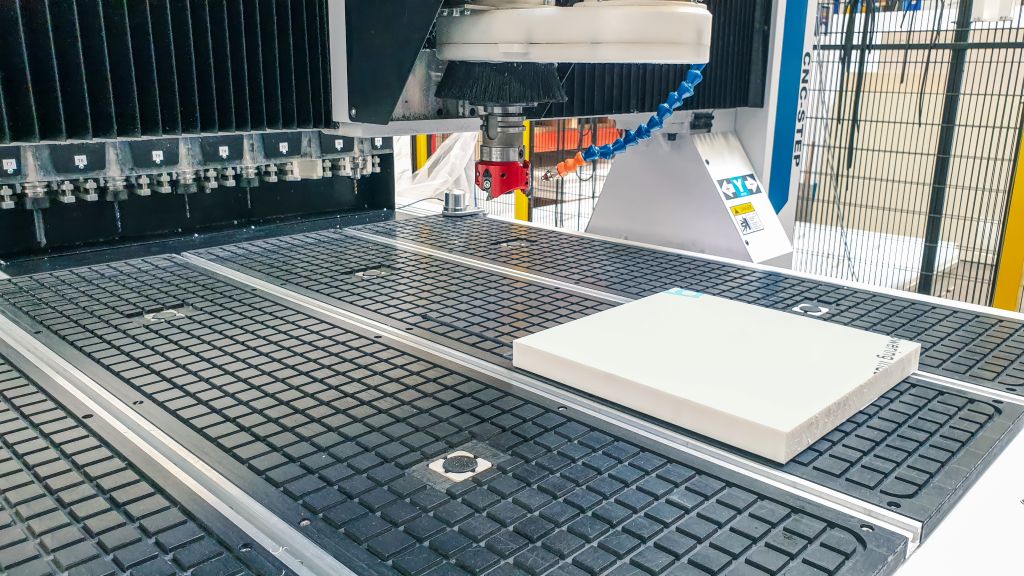
Kao mašinu izabrali su otvorenu portal frezu T-Rex proizvođača CNC-Step. Za prihvat alata koristi se mala SK30 priključna tačka, na vakuum stolu mogu se stegnuti radni komadi veličine do 1.000 x 1.000 mm. Potraga za odgovarajućim alatom za predviđene obrade, koje su se prvenstveno fokusirale na dobru kvalitetu površine, pokazala se teškom. Mike Jakob izveštava: „Nismo bili zadovoljni kvalitetom koji smo prvobitno postigli. Godinu dana sam tražio odgovarajući rezni glavu, ali niko nam nije mogao ponuditi nešto zaista prikladno za završnu obradu površine. Na AMB 2024 u Stuttgartu našao sam rešenje kod MAPAL-a, gde su imali frezu sa našim prihvatom.”
Zajedno sa tehničarom za primenu Klaus-Dieter Leick-om iz MAPAL-a, razrađeno je šta je najbolje rešenje koje se može ostvariti na postojećoj mašini.
Izbor je pao na NeoMill-Diamond-FlyCutter sa prečnikom frezanja od 63 mm. „Ovaj alat smo prvobitno razvili za obradu aluminijumskih delova u industriji elektronike, gde je cilj bio postići što savršenije površine u ravnoj obradi“, izveštava Leander Bolz iz upravljanja komponentama MAPAL-a.
Kod proizvođača alata iz Aalena odmah su bili sigurni da će to uspeti i sa plastikom, posebno jer je alat od samog početka bio predviđen za kritične mašinske koncepte kao što su male vretena i vakuumsko stezanje.
Sa svojom specijalnom geometrijom sečiva, lagani trokraki frez od MAPAL-a smanjuje rezni pritisak i relativno brzo uklanja strugotine iz područja obrade. Nizak rezni pritisak bio je već odlučujuća karakteristika prilikom frezanja aluminijumskih površina. Sa odgovarajućim izborom reznih materijala, MAPAL može prilagoditi alat različitim materijalima.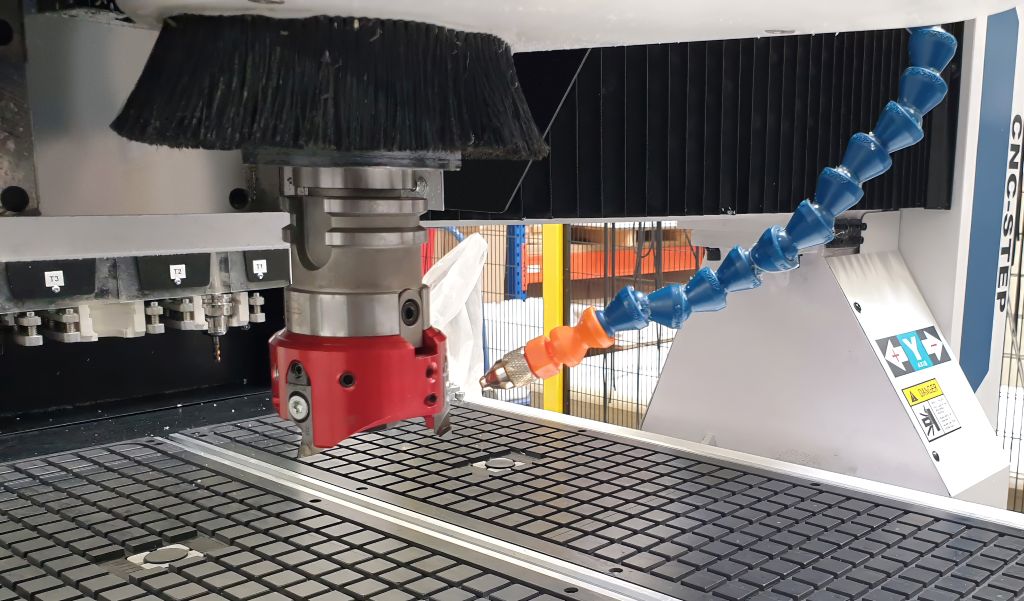
M-O-T je veoma zadovoljan sa sada često korišćenim NeoMill-Diamond-FlyCutter-om, koji se pokazao kao pravi preokret u obradi površina. Kada je freza kupljena, proizvođači su prvobitno imali samo obradu vrata za kućišta na umu. Postepeno su se počeli obrađivati sve više delova iz sopstvene proizvodnje. Rezervoari za potrebne hemikalije M-O-T sada potpuno proizvodi sam, a u budućnosti planira i da samostalno proizvodi procesne ćelije.
Posebne komponente, poput procesnih bazena od Teflona, i dalje se proizvode eksterno. M-O-T koristi NeoMill-Diamond-FlyCutter za ravno frezanje ploča. Za bočno obrađivanje i za završavanje kontura koristi se još jedan alat od MAPAL-a, PKD osovinski frez.
Nastavlja se s optimizacijom
Odjel Mikea Jakoba još se ne vidi na cilju. S rashladnom tekućinom će se nastaviti eksperimentirati kako bi se optimizirala kvaliteta površine i zaštitilo alat. Obrađivanje krutog i krhkog PVDF-a ponekad je oštetilo PKD oštrice NeoMill-Diamond-FlyCuttera. Međutim, M-O-T je jako ograničen u izboru rashladne tekućine.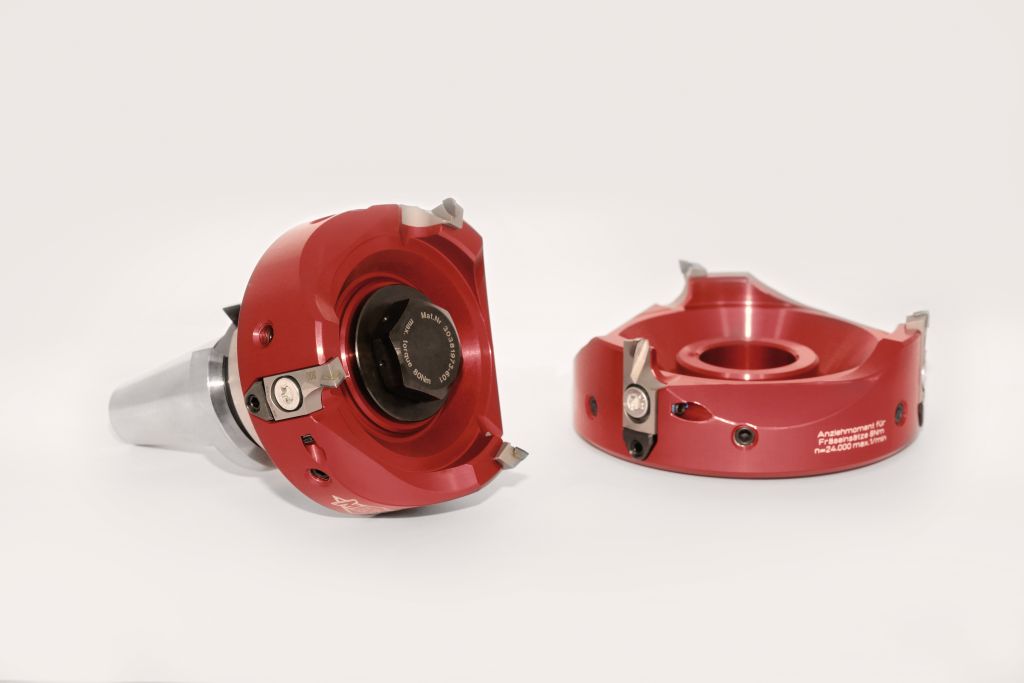
Ulje nije opcija kako bi se na ovaj način izbjeglo unošenje zagađenja u sustav, što bi moglo utjecati na pH vrijednost ili druge procesne parametre. Iz tog razloga, metalne strugotine ne smiju doći u proizvodni prostor M-O-T-a. Budući da se vrlo brzo isparava, izabran je izopropanol kao rashladna tekućina. Međutim, zbog značajnog mirisa, može se koristiti samo u ograničenoj mjeri na stroju.
Plastika također postavlja posebne zahtjeve u hlađenju, kako opisuje Robin Kollmann, koji je odgovoran za obradu frezom u M-O-T-u: „Plastika upija manje topline od aluminija, koja se stoga ne može dovoljno brzo odvesti s dijela. Strugotine se mogu spojiti ili zgušnjavati, što povećava pritisak i potencijalno oštećuje oštricu. Također, kvaliteta površine nije tako dobra kao što bismo željeli.“ Tijekom obrade, po rezanju se uklanja 0,3 mm. Ovisno o materijalu i kvaliteti, tolerancija može biti do 1 mm.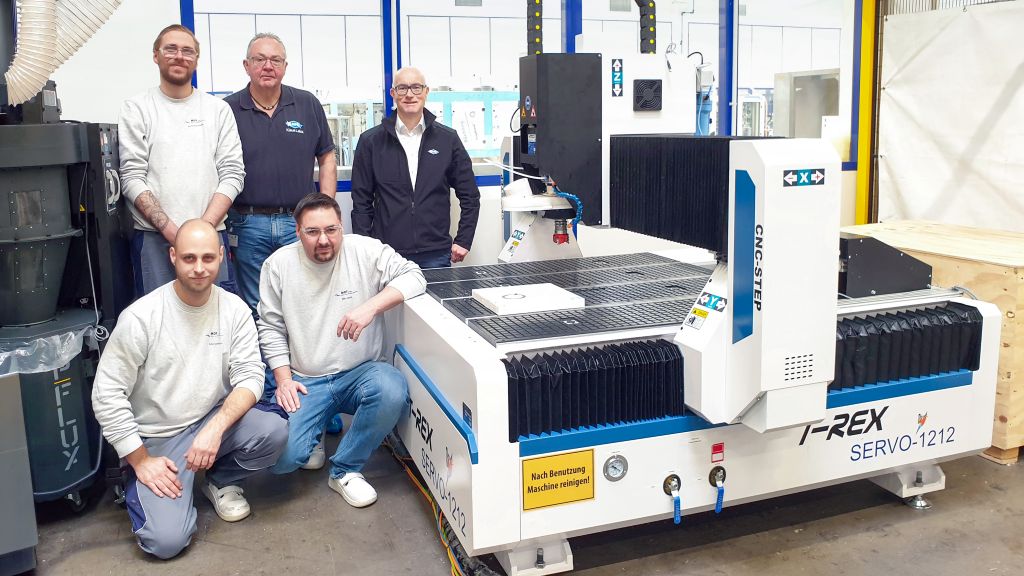
Kako bi se tijekom obrade ne stvaralo previše topline, M-O-T trenutno radi s brzinom rezanja od 6.000 okr/min i brzinom pomaka od 1.200 mm/min. Time ostaju znatno ispod početnih vrijednosti koje je predložio MAPAL, a koje su već bile niže nego za obradu aluminija. Kako bi se moglo procijeniti kakav utjecaj rashladna tekućina izopropanol ima na vijek trajanja oštrice, još nije prikupljeno dovoljno iskustava.
Paralelno s tim, M-O-T je započeo ispitivanje novog rashladnog sredstva na bazi vode. U okviru ispitivanja, obrađivači žele testirati i veće brzine rezanja.
U međuvremenu je uspješno testiran sljedeći korak optimizacije: M-O-T je testirao veću varijantu NeoMill-Diamond-FlyCuttera s promjerom freznog alata od 100 mm i nakon toga naručio alat. Promjena je moguća u modularnom sustavu bez većih poteškoća, budući da se svi promjeri freznih alata koje nudi MAPAL od 63 do 160 mm montiraju na isti adapter. Time postaje jasno da MAPAL ne samo da podržava primjenu s odgovarajućim alatom, već u kontinuiranoj komunikaciji s kupcem razvija dodatne pristupe za povećanje produktivnosti.
Kontakt: