Le cœur de métier de M-O-T Mikro- und Oberflächentechnik GmbH à Sarrebruck est la fabrication d'équipements pour la production de microchips. Dans le but de produire le plus possible des pièces en plastique nécessaires, l'entreprise a fait de bons progrès grâce à l'utilisation du MAPAL NeoMill-Diamond-FlyCutter.
Fondée en 2001, M-O-T Mikro- und Oberflächentechnik GmbH fait partie du groupe d'entreprises Woll depuis 2011 et complète le spectre du constructeur de machines spéciales polyvalent par la fabrication d'installations de processus chimiques humides pour les domaines des microsystèmes et des semi-conducteurs. Avec près de 30 employés, le spécialiste est pleinement intégré dans le groupe, ce qui se remarque également spatialement : M-O-T occupe trois salles au milieu d'un hall de production de Woll.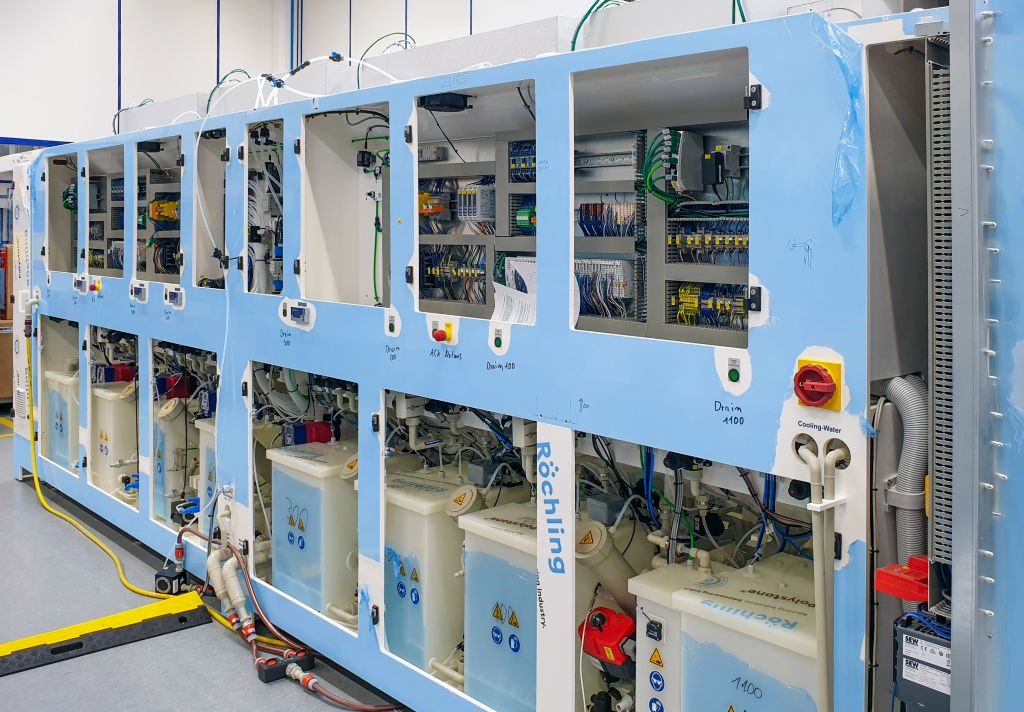
Dans ce domaine, certaines choses sont différentes de la production orientée principalement vers le travail des métaux. Les chaussures de rue ne sont pas autorisées ici et il y a constamment une légère surpression. La production ne se fait pas dans une salle blanche, mais dans une salle propre, comme l'explique le responsable de production Mike Jakob. Les contaminations introduites pourraient altérer les valeurs dans les installations de précision et compromettre ainsi le processus. Chez les clients, l'exploitation se déroule plus tard dans des salles blanches.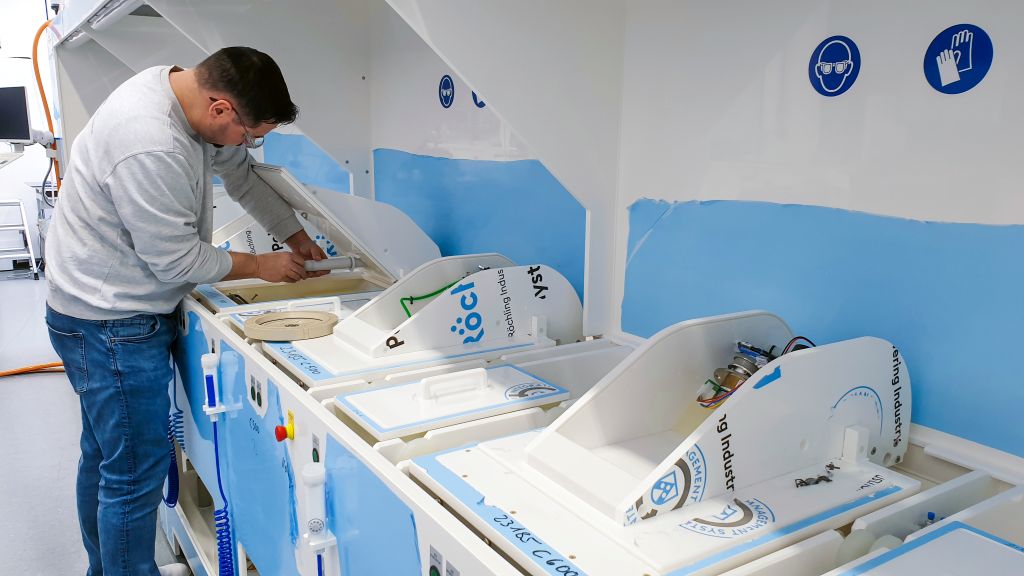
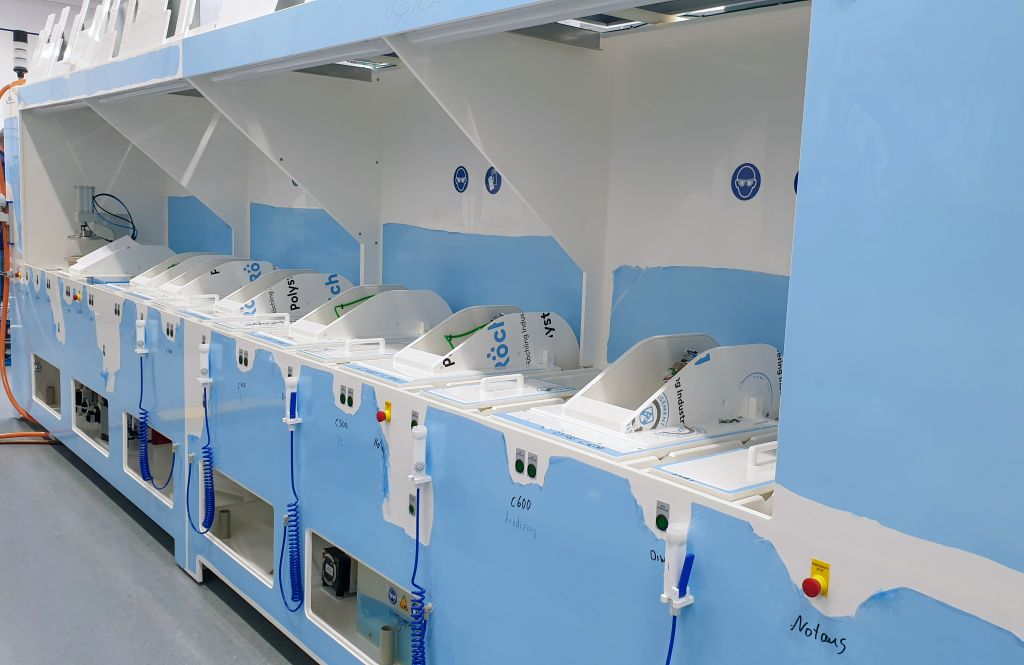
En plus de l'électronique intégrée, les installations sont pratiquement entièrement en plastique et sont modulaires pour les différentes étapes de processus nécessaires à la fabrication de semi-conducteurs. À l'avant, les cellules de processus sont alignées, dans lesquelles des disques de silicium sont insérés pour traitement. Derrière la machine se trouvent des réservoirs de stockage avec les liquides nécessaires, principalement des acides, des bases et des solvants.
Le galvanoplastie est également possible si nécessaire. Selon le cas d'application, le traitement de surface se fait sur les installations conçues individuellement de M-O-T avant ou après l'exposition des wafers. Des composants achetés peuvent également être intégrés directement dans l'installation pour la photolithographie.
Plastiques selon l'usage
Pour la fabrication des conteneurs pour les processus et le stockage des produits chimiques, M-O-T utilise principalement des plaques qui sont soudées par un procédé de liaison thermique. Différents plastiques sont utilisés, dont le choix dépend des produits chimiques respectifs et de la température du processus. La plupart du temps, du PP ou du PVC est utilisé, mais dans certains cas, des plastiques résistants à haute température comme le PEEK ou des plastiques totalement résistants aux acides comme le PVDF sont nécessaires. Lorsque différentes exigences extrêmes se combinent, le PTFE est souvent le meilleur choix, également connu sous le nom de Teflon.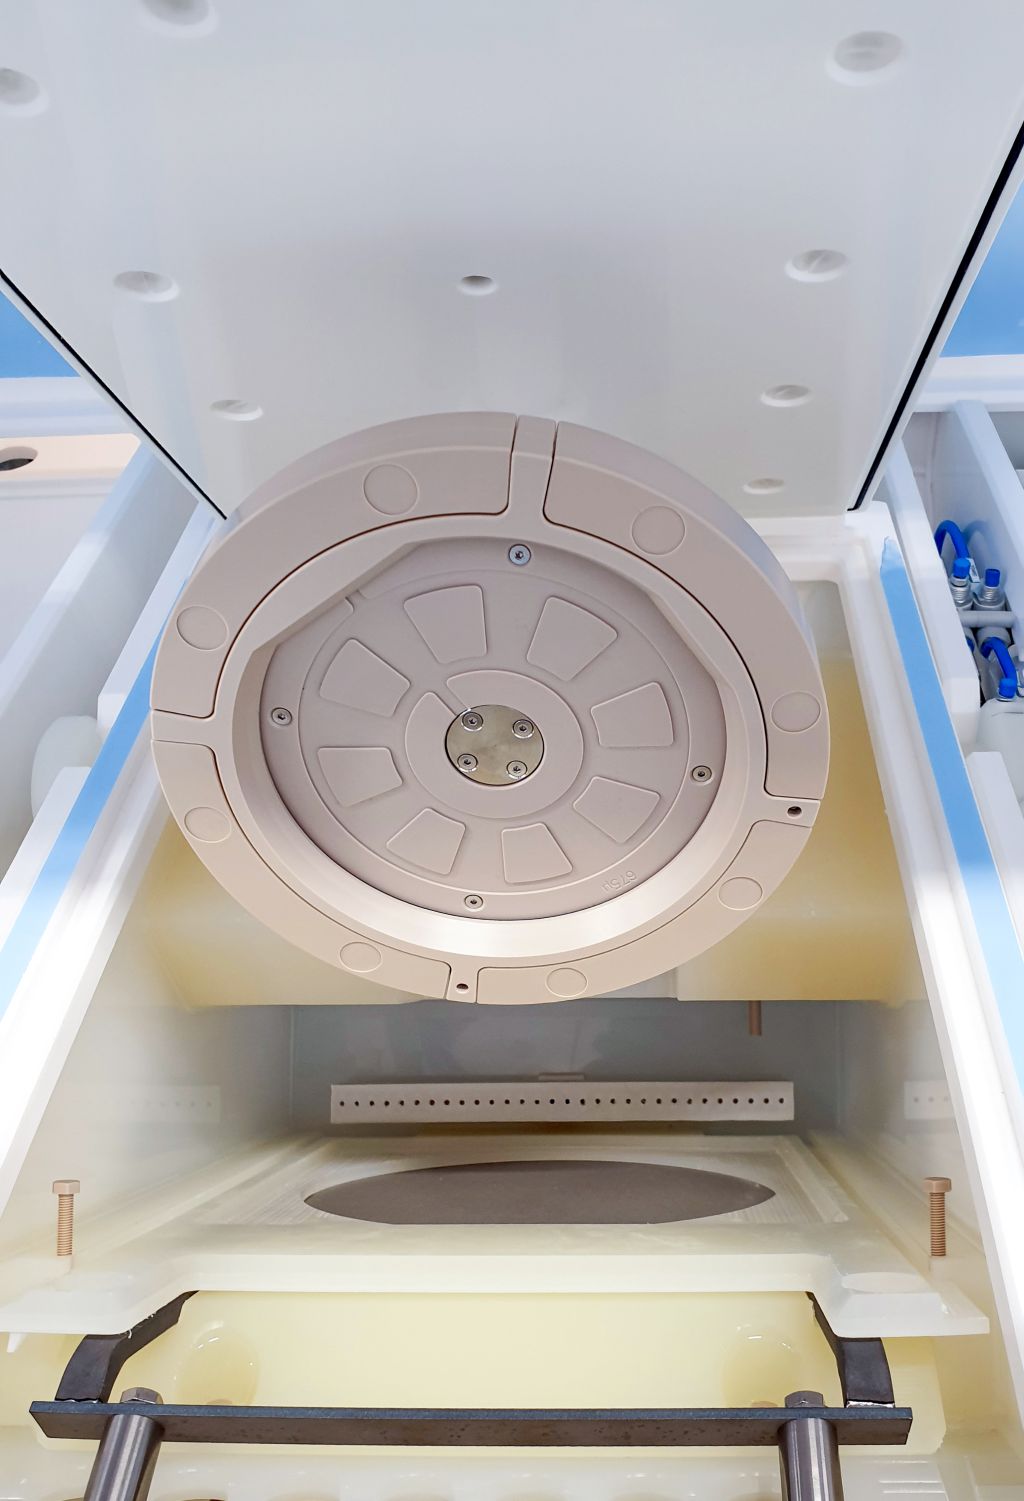
Le nombre d'installations construites a fortement augmenté ces dernières années. En 2021, il y en avait encore cinq à six par an, alors que M-O-T en livre aujourd'hui 20 à 30. Cependant, il y a des fluctuations selon la situation du marché, qui dépend à son tour du développement du marché mondial des semi-conducteurs. De plus, les installations deviennent plus complexes. Au début, la production travaillait principalement avec des fournisseurs. Le fait que les responsabilités chez M-O-T se soient orientées vers une production propre depuis 2022 est également lié à des problèmes de qualité dus aux pièces fournies : des fuites ont été constatées à plusieurs reprises sur les installations finies.
La manière dont M-O-T traite ses plaques en plastique semble d'abord curieuse : la machine provient du modélisme, l'outil a été développé pour le fraisage de l'aluminium et le lubrifiant (KSS) est en réalité un désinfectant. Pour les besoins du constructeur d'installations de Sarrebruck, cette combinaison inhabituelle est néanmoins tout à fait pertinente.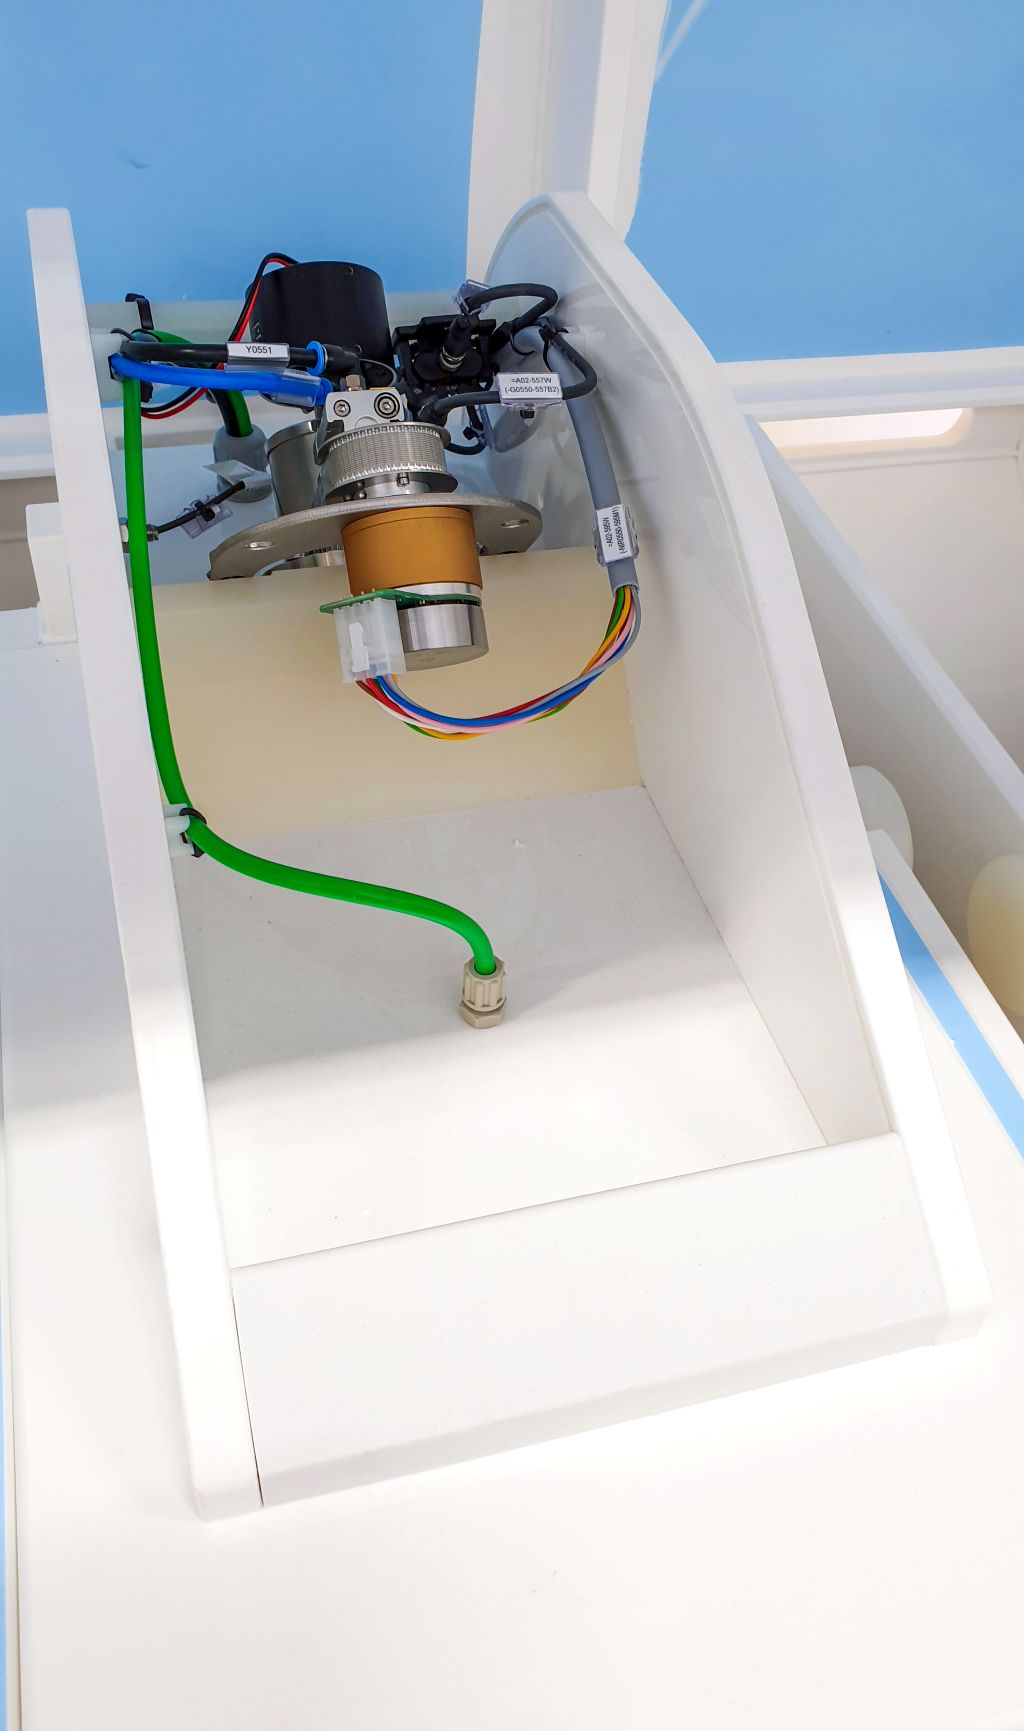
Après un an de recherche, le NeoMill-Diamond-FlyCutter apporte la solution
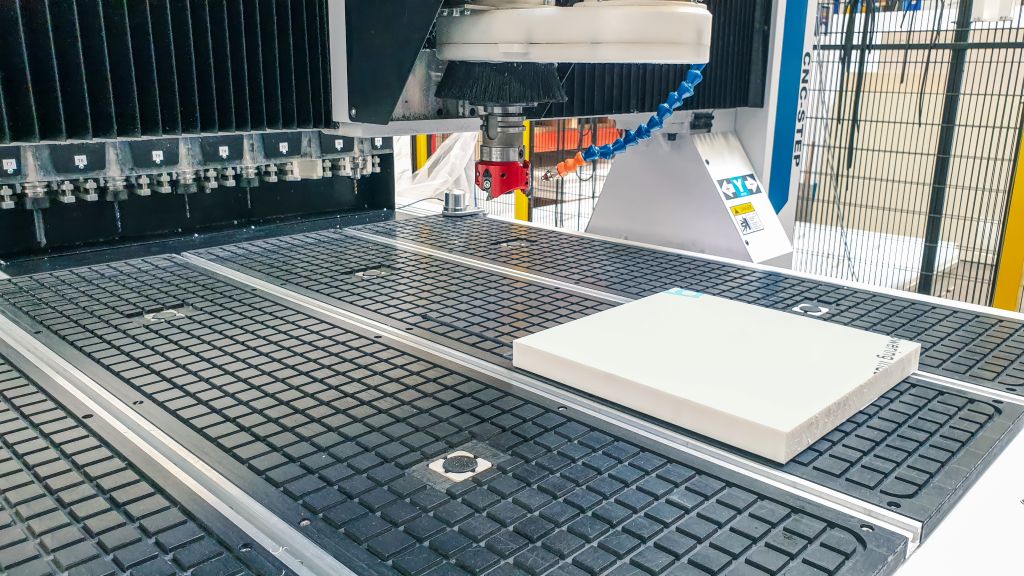
Comme machine, on a choisi la fraiseuse à portique ouverte T-Rex du fabricant CNC-Step. Pour la prise d'outil, l'interface SK30 est utilisée, sur la table à vide, des pièces peuvent être maintenues jusqu'à une taille de 1.000 x 1.000 mm. La recherche d'un outil approprié pour les traitements prévus, qui visent principalement une bonne qualité de surface, s'est avérée difficile. Mike Jakob rapporte : « Nous n'étions pas satisfaits de la qualité obtenue au début. J'ai cherché un an un porte-outil adapté, mais personne ne pouvait nous proposer quelque chose de vraiment approprié pour la finition de surface. Lors de l'AMB 2024 à Stuttgart, j'ai trouvé chez MAPAL une fraise avec notre prise. »
Avec le technicien d'application Klaus-Dieter Leick de MAPAL, il a été discuté de ce qui est réalisable comme meilleure solution sur la machine existante.
Le choix s'est porté sur un NeoMill-Diamond-FlyCutter avec un diamètre de tête de fraisage de 63 mm. « Nous avons initialement développé cet outil pour le traitement de pièces en aluminium dans l'industrie électronique, où il s'agissait de produire des surfaces aussi parfaites que possible dans le fraisage à plat », rapporte Leander Bolz du management des composants de MAPAL.
Chez le fabricant d'outils d'Aalen, on était immédiatement convaincu que cela fonctionnerait également avec des plastiques, d'autant plus que l'outil était dès le départ prévu pour des concepts de machines critiques comme de petites broches et un maintien par vide.
Avec sa géométrie de coupe spéciale, la fraise légère à trois dents réduit la pression de coupe et élimine relativement rapidement les copeaux de la zone d'usinage. La faible pression de coupe était déjà un critère décisif lors du fraisage de surfaces en aluminium. Avec un choix de matériau de coupe approprié, MAPAL peut adapter l'outil à différents matériaux.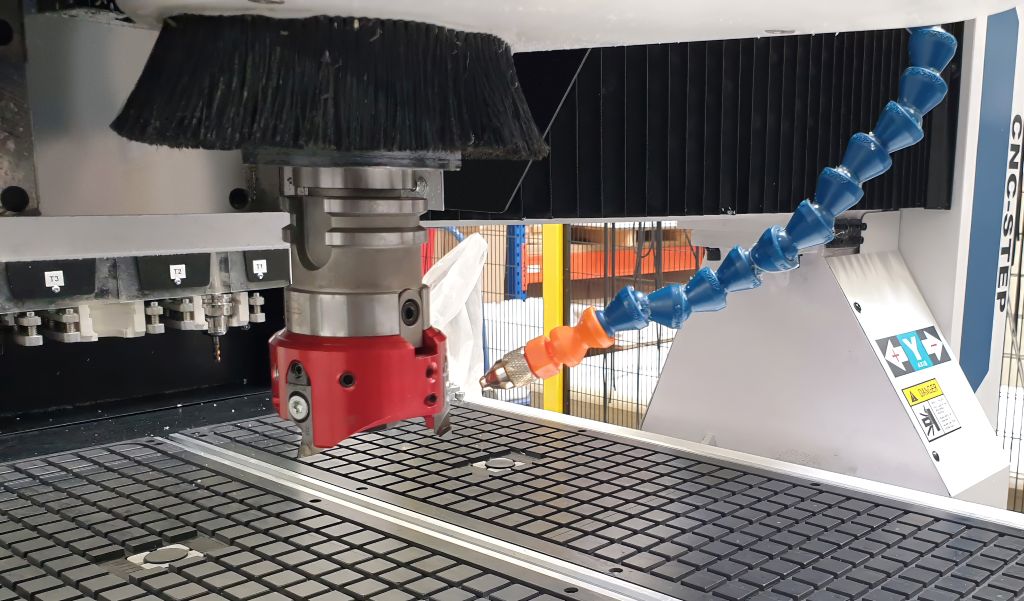
M-O-T est très satisfait du NeoMill-Diamond-FlyCutter, désormais souvent utilisé, qui s'est révélé être un véritable changeur de jeu dans le traitement des surfaces. Lorsque la fraiseuse a été acquise, les fabricants avaient d'abord en tête le traitement des portes pour les corps. Peu à peu, de plus en plus de pièces de la production interne ont été ajoutées. Les réservoirs de préparation pour les produits chimiques nécessaires sont désormais entièrement fabriqués par M-O-T et l'entreprise souhaite également fabriquer les cellules de processus en interne à l'avenir.
Des composants spéciaux, tels que des bassins de processus en téflon, continueront d'être fabriqués à l'extérieur. M-O-T utilise le NeoMill-Diamond-FlyCutter pour le fraisage de plan des plaques. Pour le traitement latéral et pour lisser les contours, un autre outil de MAPAL, un fraiseur à tige PKD, est utilisé.
Des optimisations sont en cours
Le département de Mike Jakob ne se considère pas encore à l'objectif. Des expérimentations supplémentaires avec le fluide de refroidissement doivent être menées pour optimiser la qualité de surface et préserver l'outil. En particulier, le traitement du PVDF rigide et cassant a parfois endommagé les arêtes PKD du NeoMill-Diamond-FlyCutter. Cependant, M-O-T est fortement limité dans le choix du fluide de refroidissement.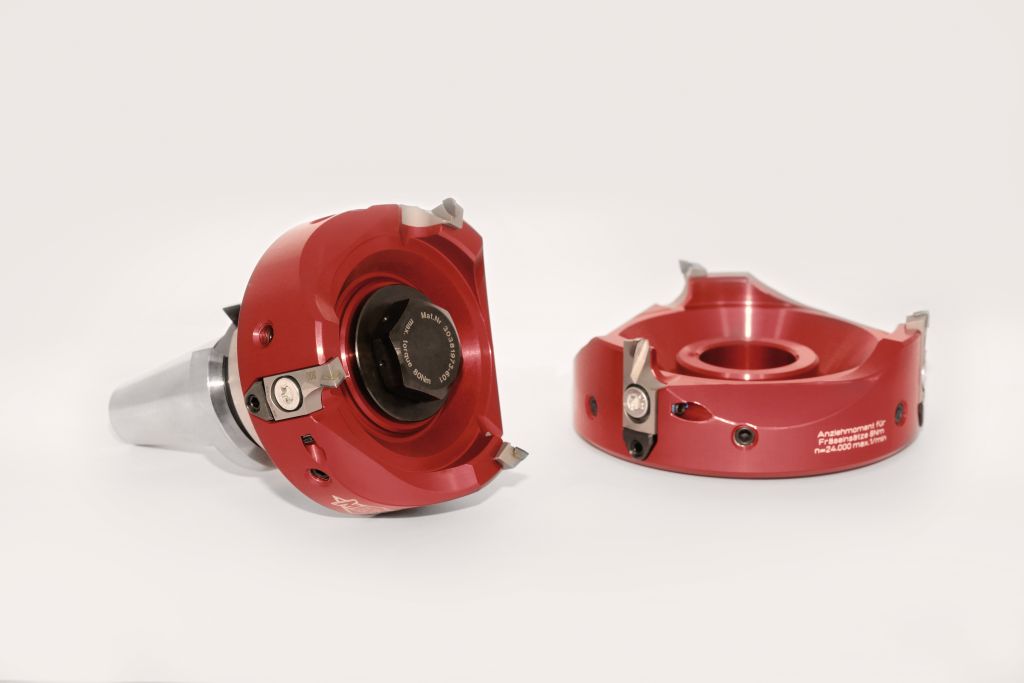
L'huile n'est pas envisageable, afin d'éviter d'introduire des contaminants dans l'installation, qui pourraient par exemple influencer le pH ou d'autres paramètres de processus. Pour cette raison, aucune ébarbage métallique ne doit également pénétrer dans la zone de production de M-O-T. Étant donné qu'il s'évapore très rapidement, l'isopropanol a été choisi comme fluide de refroidissement. Cependant, en raison de son odeur désagréable, il ne peut être utilisé que de manière limitée à la machine.
Les plastiques posent également des exigences particulières en matière de refroidissement, comme l'explique Robin Kollmann, responsable de l'usinage chez M-O-T : « Le plastique absorbe moins de chaleur que l'aluminium, qui ne peut donc pas être évacuée assez rapidement du composant. Les copeaux peuvent fondre ou s'agglomérer, ce qui crée plus de pression et peut potentiellement endommager la coupe. La qualité de surface n'est alors pas aussi bonne que nous le souhaitons. » Lors du traitement, 0,3 mm sont fraisés par coupe. Selon le matériau et la classe de qualité, la mesure peut atteindre jusqu'à 1 mm.
Pour ne pas générer trop de chaleur lors du traitement, M-O-T fonctionne actuellement avec une vitesse de coupe de 6 000 tr/min et une avance de 1 200 mm/min. Cela maintient les fabricants bien en dessous des valeurs initialement proposées par MAPAL, qui étaient déjà plus basses que pour le traitement de l'aluminium. Pour évaluer l'impact du refroidissement à l'isopropanol sur la durée de vie de la coupe, des expériences suffisantes n'ont pas encore été accumulées.
Parallèlement, M-O-T a commencé à tester un nouveau fluide de refroidissement à base d'eau. Dans le cadre des essais, les fabricants souhaitent également tester des vitesses de coupe plus élevées.
Entre-temps, la prochaine étape d'optimisation a été testée avec succès : M-O-T a testé une variante plus grande du NeoMill-Diamond-FlyCutter avec un diamètre de tête de fraisage de 100 mm et a ensuite commandé l'outil. Le changement est possible dans le système modulaire sans effort majeur, car tous les diamètres de tête de fraisage proposés par MAPAL, de 63 à 160 mm, peuvent être montés sur le même mandrin. Cela montre clairement que MAPAL ne soutient pas seulement l'application avec un outil approprié, mais développe également, en échange continu avec le client, d'autres approches pour augmenter la productivité.
Contact :