Podstawową działalnością firmy M-O-T Mikro- und Oberflächentechnik GmbH w Saarbrücken są urządzenia do produkcji mikrochipów. W dążeniu do jak największej samodzielnej produkcji potrzebnych do tego części plastikowych, firma poczyniła znaczne postępy dzięki zastosowaniu narzędzia MAPAL NeoMill-Diamond-FlyCutter.
Założona w 2001 roku firma M-O-T Mikro- und Oberflächentechnik GmbH należy od 2011 roku do grupy przedsiębiorstw Woll i uzupełnia ofertę wszechstronnego producenta maszyn specjalnych o produkcję instalacji procesowych w chemii na mokro dla obszarów mikrosystemów i półprzewodników. Z prawie 30 pracownikami, specjalista jest w pełni zintegrowany z grupą, co również ma swoje odzwierciedlenie w przestrzeni: M-O-T zajmuje trzy pomieszczenia w samym sercu hali produkcyjnej Woll.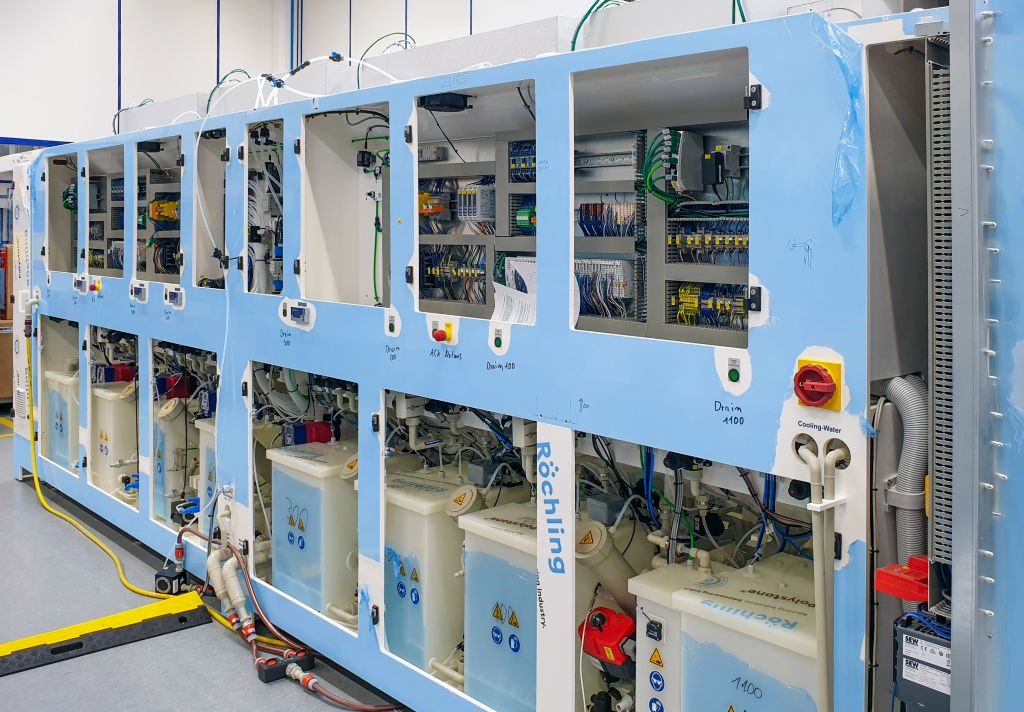
W tej dziedzinie niektóre rzeczy są inne niż w pozostałej produkcji, szczególnie tej skoncentrowanej na obróbce metali. Buty uliczne nie są tutaj dozwolone, a w pomieszczeniach panuje ciągły lekki nadciśnienie. Produkcja nie odbywa się co prawda w pomieszczeniu czystym, ale w pomieszczeniu o podwyższonej czystości, jak wyjaśnia kierownik produkcji Mike Jakob. Wprowadzone zanieczyszczenia mogą zmieniać wartości w precyzyjnie działających urządzeniach, a tym samym zagrażać procesowi. U klientów operacje odbywają się później w pomieszczeniach czystych.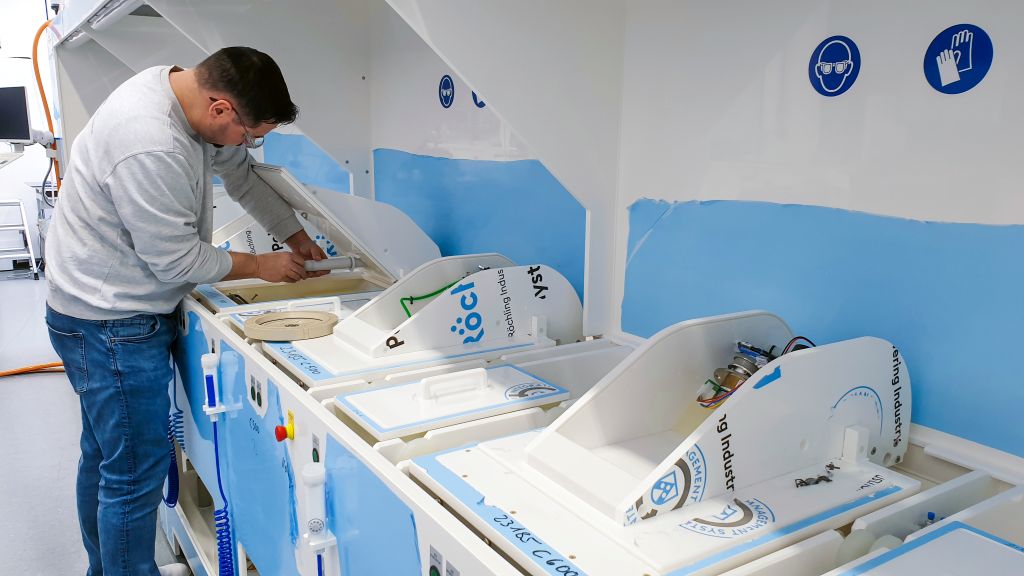
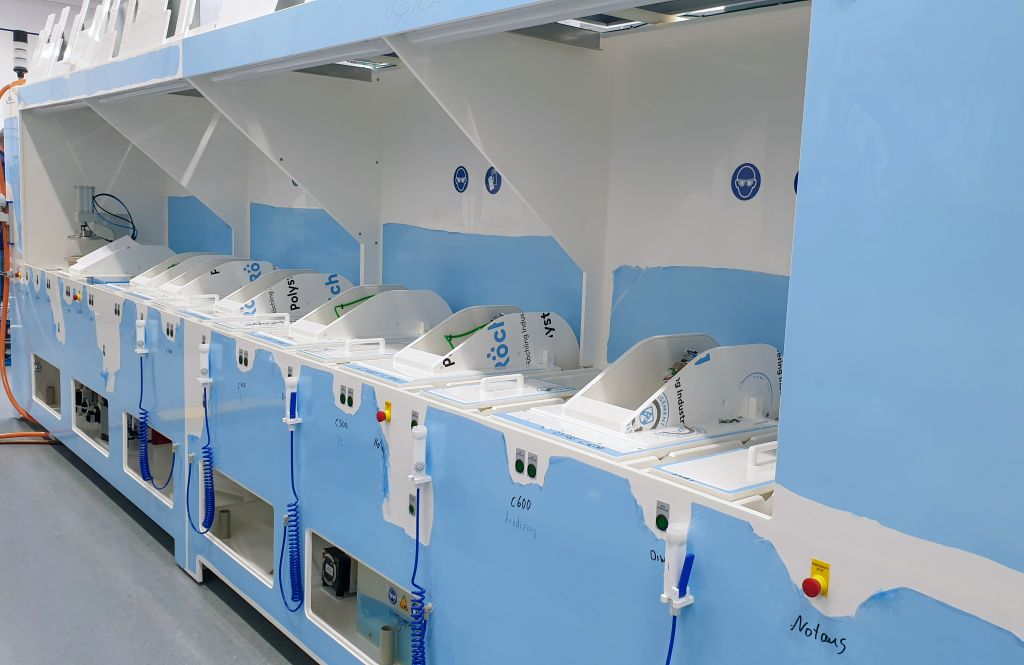
Oprócz zainstalowanej elektroniki, urządzenia składają się praktycznie w całości z tworzyw sztucznych i są modułowo zbudowane dla poszczególnych kroków procesowych, które są kolejno wymagane w produkcji półprzewodników. Z przodu znajdują się komórki procesowe, do których wkładane są wafle krzemowe do obróbki. Za maszyną znajdują się zbiorniki z niezbędnymi płynami, głównie kwasami, zasadami i rozpuszczalnikami.
W razie potrzeby możliwe jest również galwanizowanie. W zależności od zastosowania obróbka powierzchniowa odbywa się na indywidualnie zaprojektowanych urządzeniach M-O-T przed lub po naświetlaniu wafli. Z zakupionymi komponentami fotolitografia może być również bezpośrednio zintegrowana z urządzeniem.
Tworzywa sztuczne w zależności od zastosowania
Do produkcji pojemników do procesów i magazynowania chemikaliów M-O-T najczęściej wykorzystuje płyty, które są spawane za pomocą procesu łączenia termicznego. Używane są różne tworzywa sztuczne, przy wyborze których decydujące znaczenie mają odpowiednie chemikalia i temperatura procesu. Najczęściej stosuje się PP lub PVC, w niektórych przypadkach jednak wymagane są również wysokotemperaturowe PEEK lub całkowicie odporne na kwasy PVDF. Gdy pojawiają się różne ekstremalne wymagania, często najlepszym wyborem jest PTFE, znane również jako Teflon.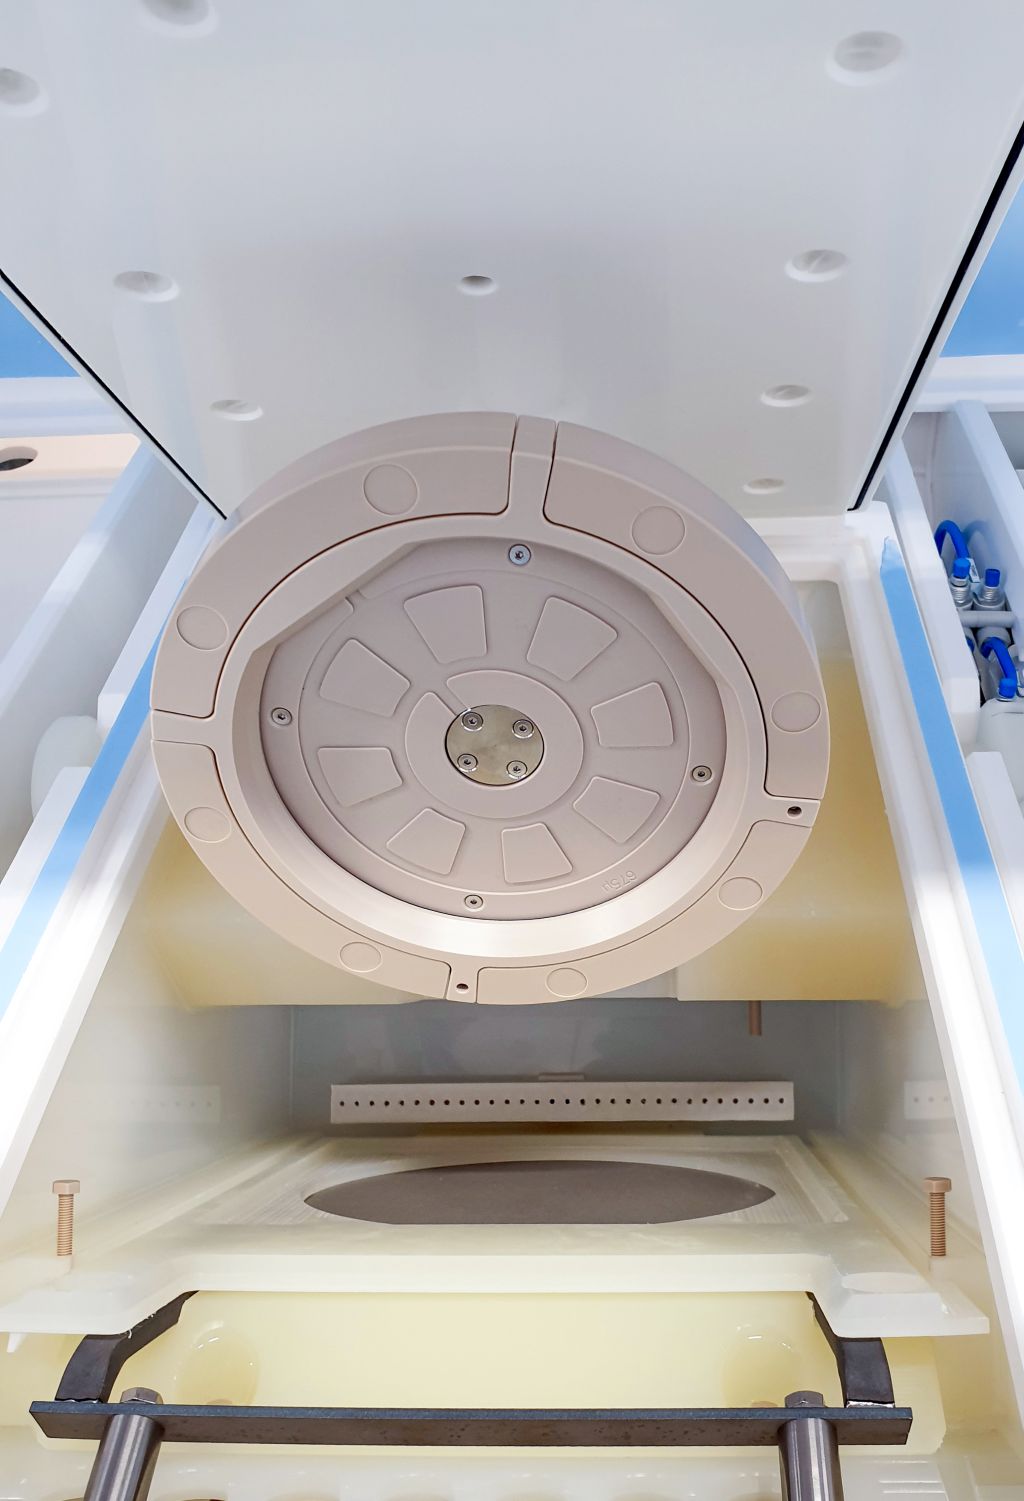
Liczba zbudowanych instalacji w ostatnich latach znacznie wzrosła. W 2021 roku wynosiła jeszcze pięć do sześciu rocznie, a obecnie M-O-T dostarcza 20 do 30. Jednakże występują wahania w zależności od sytuacji rynkowej, która z kolei zależy od rozwoju na globalnym rynku półprzewodników. Ponadto instalacje stają się coraz bardziej skomplikowane. Na początku produkcja opierała się głównie na dostawcach. To, że od 2022 roku odpowiedzialności w M-O-T koncentrują się na własnej produkcji, wiąże się również z problemami jakościowymi wynikającymi z dostarczanych części: w gotowych instalacjach wielokrotnie występowały nieszczelności.
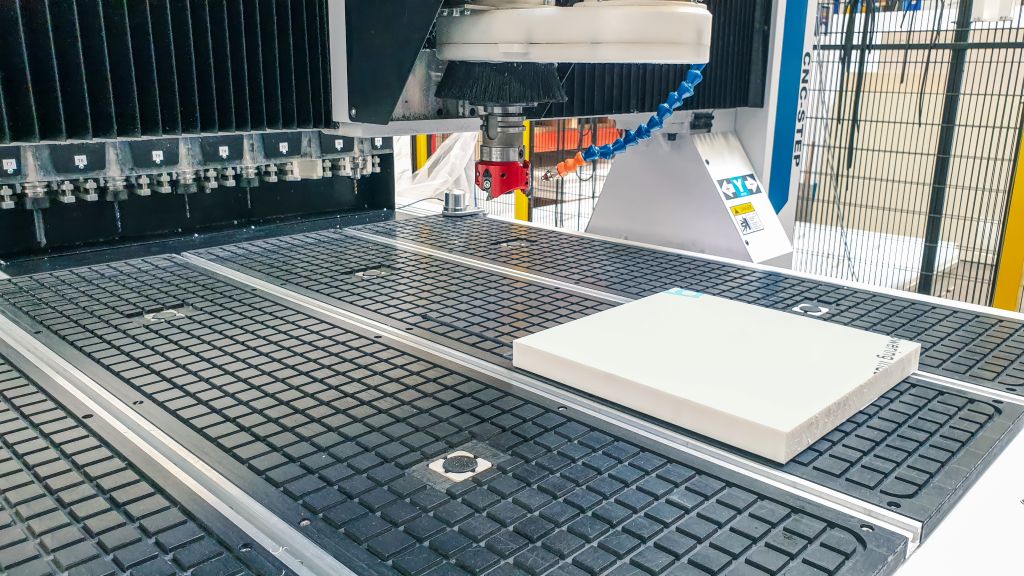
Sposób, w jaki M-O-T obrabia swoje płyty plastikowe, wydaje się na pierwszy rzut oka dziwny: maszyna pochodzi z modelarstwa, narzędzie zostało opracowane do frezowania aluminium, a chłodziwo (KSS) jest w rzeczywistości środkiem dezynfekującym. Dla celów producenta maszyn z Saarbrücken ta nietypowa kombinacja jest jednak jak najbardziej trafna.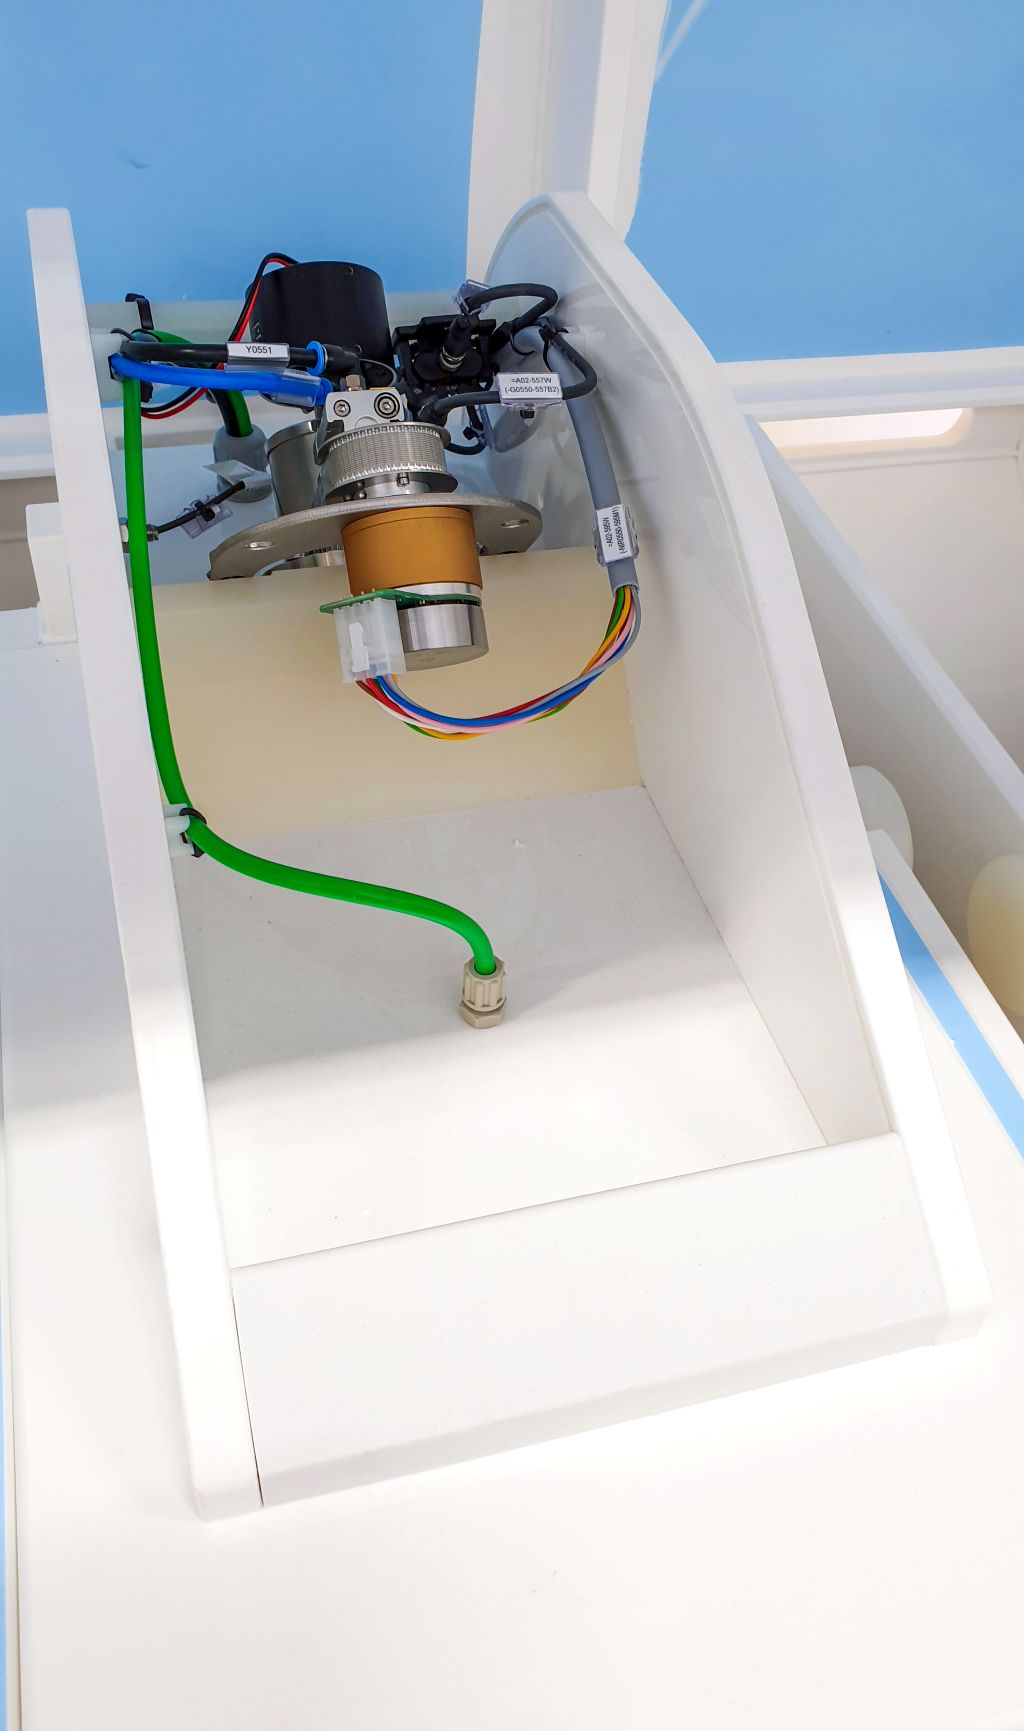
Po rocznym poszukiwaniu, NeoMill-Diamond-FlyCutter przynosi rozwiązanie.
Jako maszynę wybrano otwartą frezarkę portalową T-Rex producenta CNC-Step. Do mocowania narzędzi służy małe złącze SK30, na stole próżniowym można mocować elementy o wymiarach do 1.000 x 1.000 mm. Trudnością okazało się znalezienie odpowiedniego narzędzia do planowanych obróbek, w których priorytetem była dobra jakość powierzchni. Mike Jakob relacjonuje: „Nie byliśmy zadowoleni z jakości, którą osiągnęliśmy na początku. Przez rok szukałem odpowiedniej głowicy skrawającej, ale nikt nie mógł nam zaoferować czegoś naprawdę odpowiedniego do wykończenia powierzchni. Na AMB 2024 w Stuttgarcie znalazłem rozwiązanie w firmie MAPAL, gdzie był frez z naszym mocowaniem.”
Wraz z technikiem aplikacji Klaus-Dieterem Leickiem z MAPAL opracowano, co jest najlepszym rozwiązaniem możliwym do zrealizowania na istniejącej maszynie.
Wybór padł na frezarkę NeoMill-Diamond-FlyCutter o średnicy głowicy frezarskiej 63 mm. „Oryginalnie opracowaliśmy to narzędzie do obróbki elementów aluminiowych w przemyśle elektronicznym, gdzie celem było uzyskanie jak najbardziej perfekcyjnych powierzchni w obróbce płaskiej“, relacjonuje Leander Bolz z zarządzania komponentami MAPAL.
Producent narzędzi z Aalen był od razu pewny, że uda się to również z tworzywem sztucznym, tym bardziej, że narzędzie od samego początku było przewidziane do krytycznych koncepcji maszyn, takich jak małe wrzeciona i mocowanie próżniowe.
Dzięki swojej specjalnej geometrii ostrza, lekki frez trzypunktowy redukuje ciśnienie skrawania i stosunkowo szybko usuwa wióry z obszaru skrawania. Niskie ciśnienie skrawania było już decydującą cechą podczas frezowania powierzchni aluminiowych. Dzięki odpowiedniemu doborowi materiału skrawającego, MAPAL może dostosować narzędzie do różnych materiałów.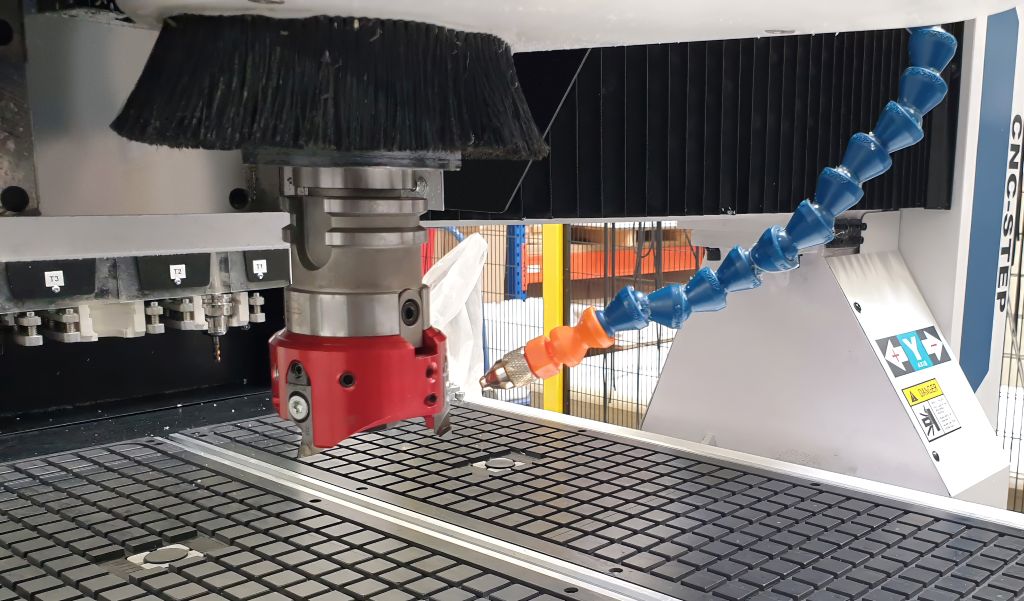
M-O-T jest bardzo zadowolone z często stosowanego narzędzia NeoMill-Diamond-FlyCutter, które okazało się prawdziwym przełomem w obróbce powierzchni. Kiedy zakupiono frezarkę, na początku myślano tylko o obróbce drzwi do korpusów. Stopniowo zaczęły pojawiać się coraz większe ilości komponentów z własnej produkcji. M-O-T obecnie w pełni samodzielnie produkuje zbiorniki na potrzebne chemikalia i planuje w przyszłości również samodzielnie wytwarzać komórki procesowe.
Szczególne komponenty, takie jak zbiorniki procesowe z teflonu, są nadal produkowane zewnętrznie. M-O-T wykorzystuje narzędzie NeoMill-Diamond-FlyCutter do frezowania płyt. Do obróbki bocznej i wygładzania konturów stosowane jest kolejne narzędzie od MAPAL - frez trzpieniowy PKD.
Będzie dalej optymalizowane.
Całkowicie na celu dział Mike'a Jakoba jeszcze się nie znajduje. Z chłodziwem należy dalej eksperymentować, aby zoptymalizować jakość powierzchni i chronić narzędzie. Szczególnie obróbka sztywnego i kruchliwego PVDF czasami uszkadzała ostrza PKD w NeoMill-Diamond-FlyCutters. Jednak M-O-T ma znaczne ograniczenia przy wyborze chłodziwa.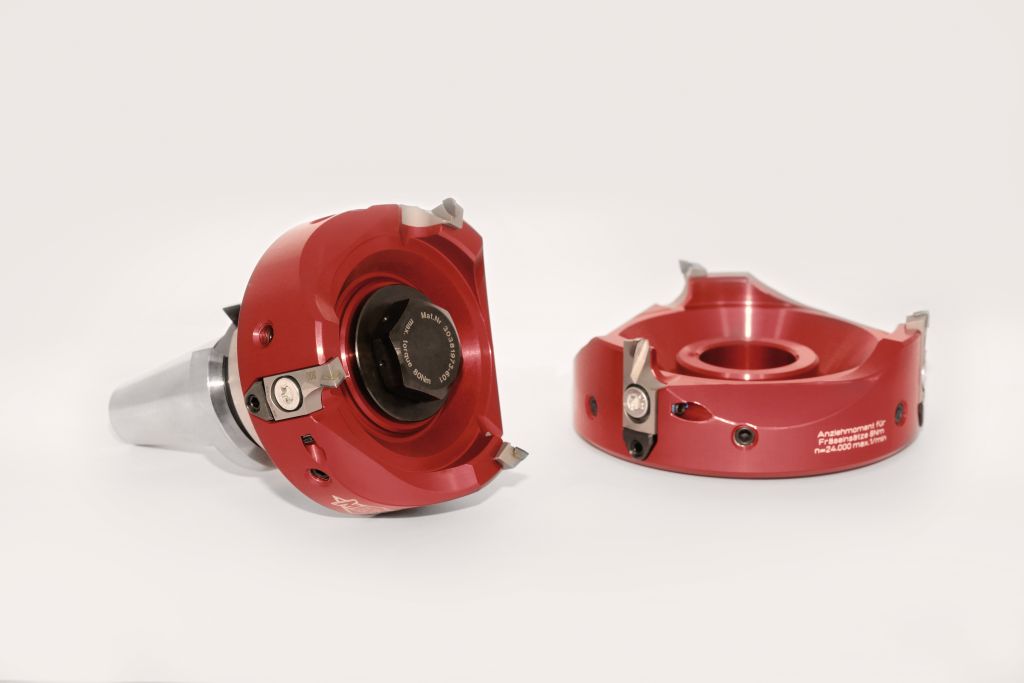
Olejek nie wchodzi w grę, aby nie wprowadzać zanieczyszczeń do systemu, które mogłyby wpływać na pH lub inne parametry procesu. Z tego powodu nie mogą również dostawać się wióry metalowe do obszaru produkcji M-O-T. Ponieważ szybko się ulatnia, wybrano izopropanol jako środek chłodząco-smarujący. Jednakże ze względu na znaczne uciążliwości zapachowe może być stosowany przy maszynie tylko w ograniczonym zakresie.
Tworzywa sztuczne stawiają również szczególne wymagania w zakresie chłodzenia, jak opisuje Robin Kollmann, odpowiedzialny w M-O-T za obróbkę frezarską: „Tworzywo sztuczne pochłania mniej ciepła niż aluminium, które nie może być wystarczająco szybko odprowadzane z elementu. Wióry mogą się topić lub zlepiać, co zwiększa ciśnienie i potencjalnie uszkadza ostrze. Jakość powierzchni również nie jest tak dobra, jak byśmy sobie życzyli.” Podczas obróbki usuwane jest 0,3 mm na każdy przejazd. W zależności od materiału i klasy jakościowej tolerancja wynosi do 1 mm.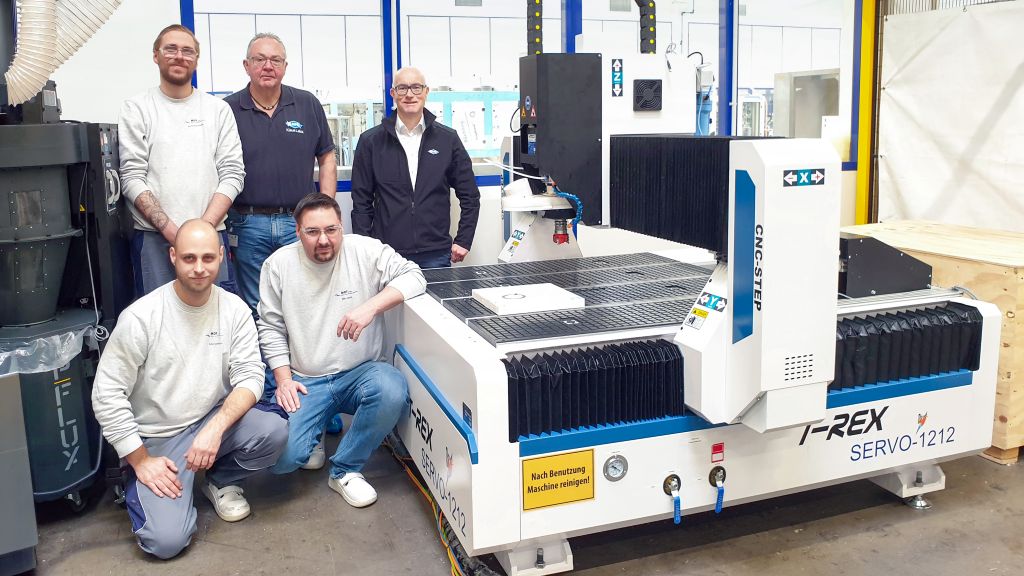
Aby nie generować zbyt dużo ciepła podczas obróbki, M-O-T obecnie pracuje z prędkością skrawania 6000 obr/min i posuwem 1200 mm/min. Dzięki temu wykonawcy pozostają znacznie poniżej wartości początkowych zaproponowanych przez MAPAL, które były już niższe niż dla obróbki aluminium. Aby ocenić, jaki wpływ ma chłodzenie izopropanolem na żywotność ostrza, nie zebrano jeszcze wystarczającej ilości doświadczeń.
Równolegle M-O-T rozpoczęło testowanie nowego środka chłodzącego na bazie wody. W ramach prób wykonawcy chcą również przetestować wyższe prędkości skrawania.
Tymczasem pomyślnie przetestowano kolejny krok optymalizacji: M-O-T testowało większą wersję NeoMill-Diamond-FlyCuttera o średnicy głowicy frezarskiej 100 mm i zamówiło narzędzie. Zmiana jest możliwa w systemie modułowym bez większego wysiłku, ponieważ wszystkie oferowane przez MAPAL średnice głowic frezarskich od 63 do 160 mm są montowane na tym samym trzpieniu. To pokazuje, że MAPAL wspiera zastosowanie nie tylko odpowiednim narzędziem, ale także w ciągłej wymianie z klientem rozwija dalsze podejścia do zwiększenia wydajności.
Kontakt: