Hlavním podnikáním společnosti M-O-T Mikro- und Oberflächentechnik GmbH v Saarbrückenu jsou zařízení pro výrobu mikročipů. Na cestě k tomu, aby co nejvíce potřebných plastových dílů vyráběla sama, pokročila firma s použitím MAPAL NeoMill-Diamond-FlyCutters o dobrý kus vpřed.
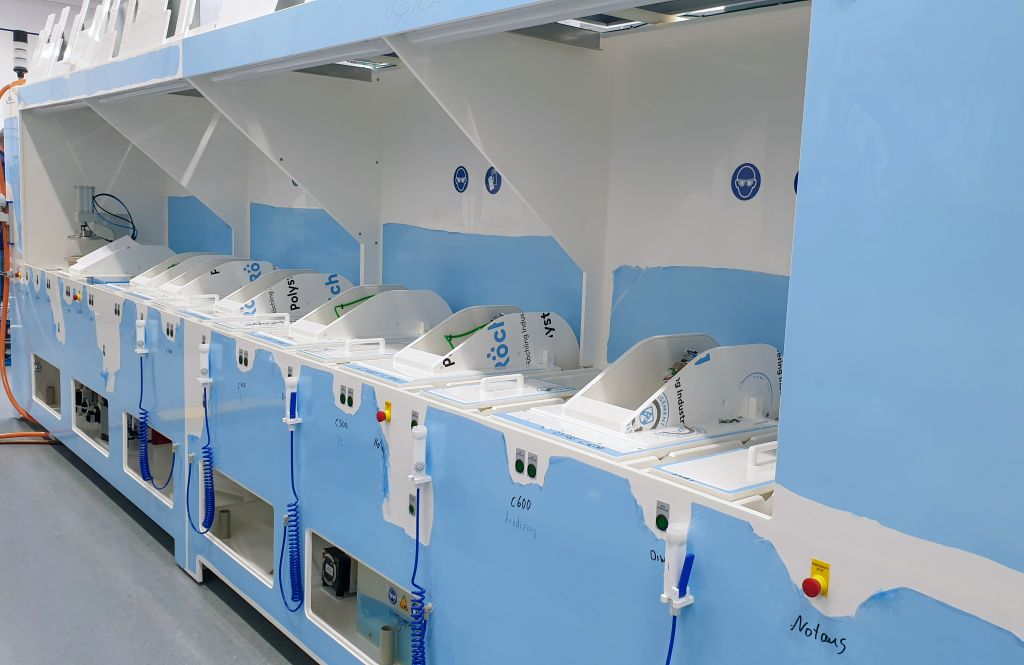
Společnost M-O-T Mikro- und Oberflächentechnik GmbH, založená v roce 2001, patří od roku 2011 do skupiny Woll a doplňuje spektrum všestranného výrobce speciálních strojů o výrobu mokrochemických procesních zařízení pro oblasti mikrosystémů a polovodičů. Se svými téměř 30 zaměstnanci je specialista plně integrován do skupiny, což se projevuje i prostorově: M-O-T zaujímá tři místnosti uprostřed výrobní haly Woll.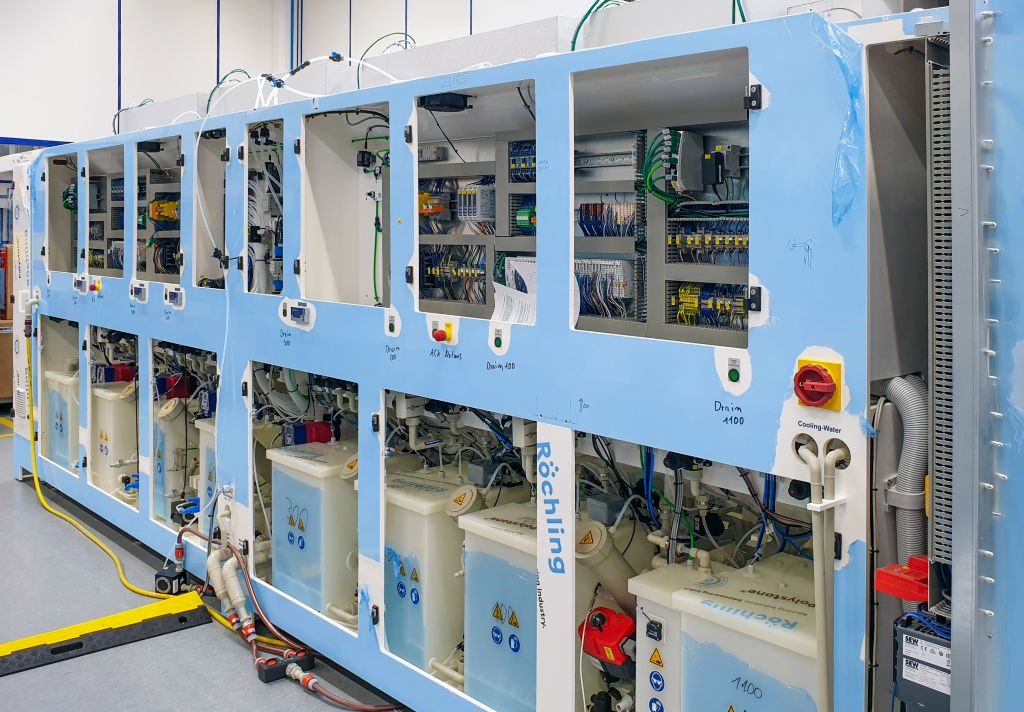
V této oblasti je některé věci jinak než v ostatní, zejména na zpracování kovů zaměřené výrobě. Nosit silniční obuv zde není povoleno a panuje zde neustálý mírný přetlak. Výroba sice neprobíhá v čisté místnosti, ale v čistém prostoru, jak vysvětluje vedoucí výroby Mike Jakob. Zanesené nečistoty by mohly měnit hodnoty v přesně pracujících zařízeních a tím ohrozit proces. U zákazníků se provoz později koná v čistých místnostech.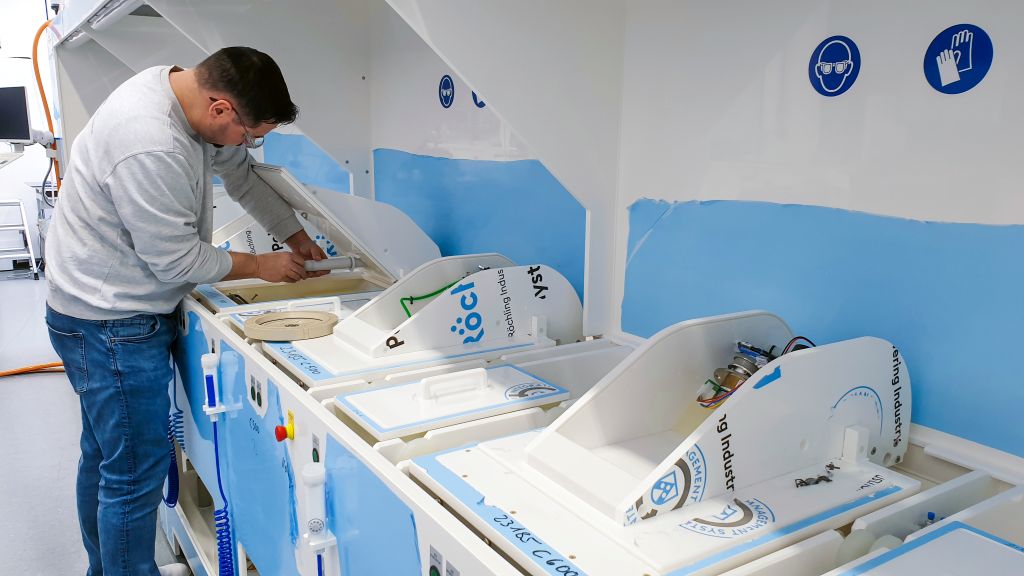
Kromě zabudované elektroniky se zařízení prakticky kompletně skládají z plastu a jsou modulárně uspořádána pro jednotlivé procesní kroky, které jsou v polygrafické výrobě postupně potřebné. Na přední straně se řadí procesní buňky, do kterých se vkládají křemíkové desky k zpracování. Za strojem se nacházejí zásobníky s potřebnými kapalinami, většinou kyselinami, zásadami a rozpouštědly.
V případě potřeby je také možné galvanizování. V závislosti na konkrétním použití probíhá povrchová úprava na individuálně navržených zařízeních M-O-T před nebo po osvětlení waferů. S nakoupenými komponenty může být fotolitografie také přímo integrována do zařízení.
Plasty podle účelu použití
Při výrobě nádob pro procesy a skladování chemikálií používá M-O-T většinou desky, které jsou spojeny tepelným spojovacím procesem. Používají se různé plasty, přičemž rozhodujícími faktory pro jejich výběr jsou příslušné chemikálie a procesní teplota. Nejčastěji se používá PP nebo PVC, v některých případech jsou však také vyžadovány vysoce tepelně odolné PEEK nebo zcela kyselinovzdorné PVDF. Při kombinaci různých extrémních požadavků je často PTFE nejlepší volbou, známý také jako Teflon.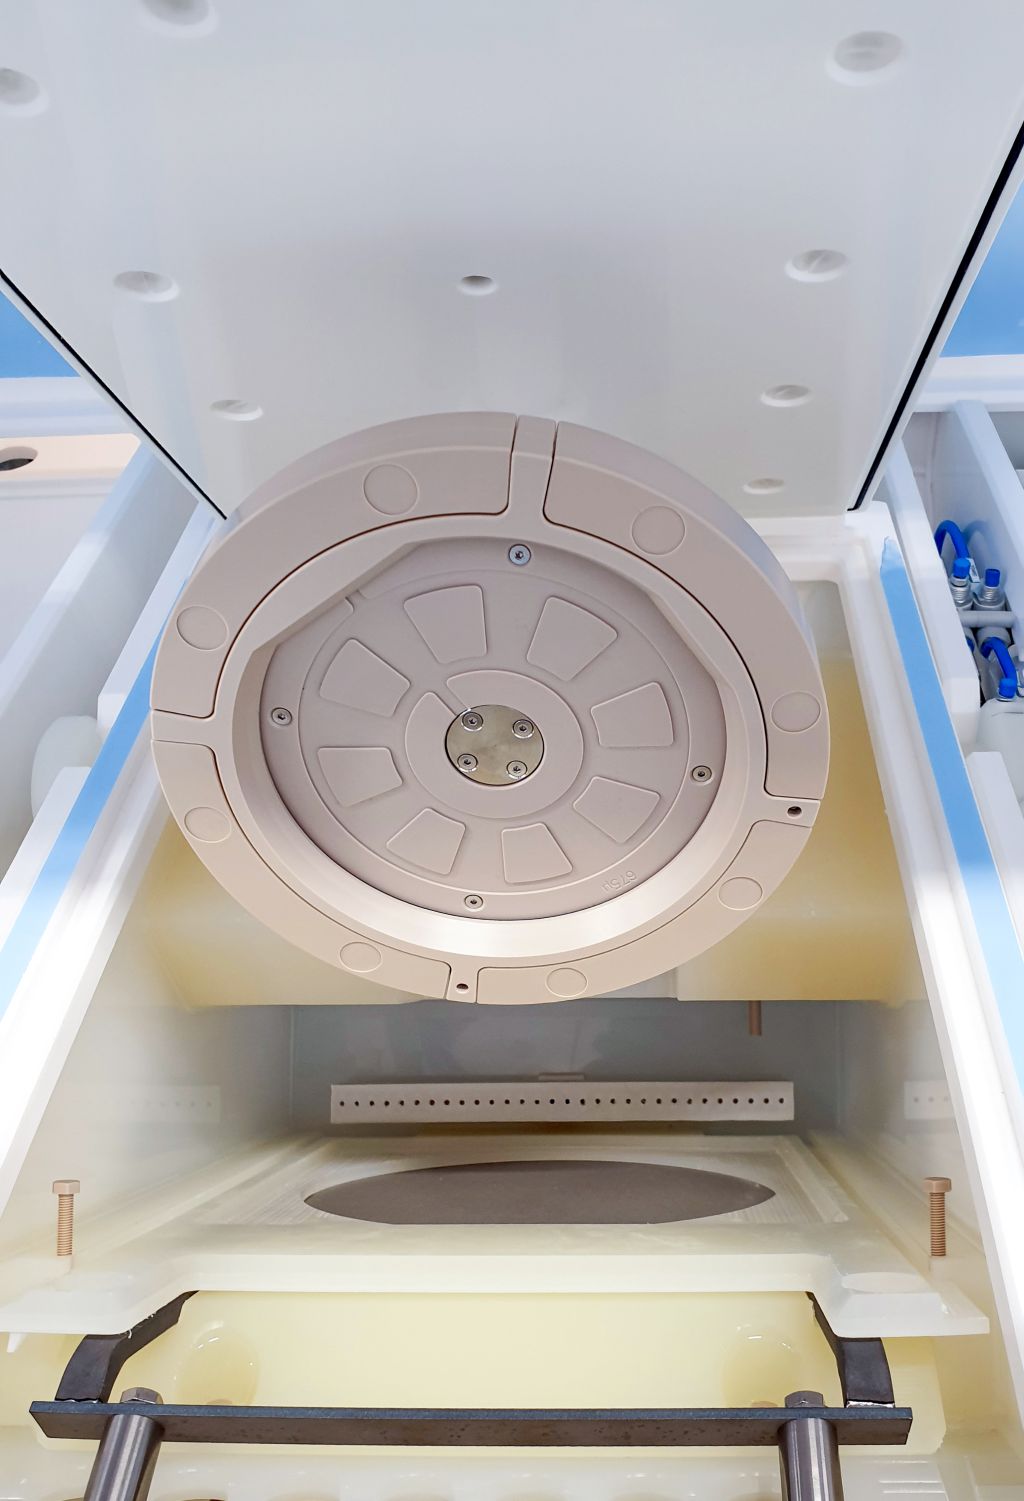
Počet vyrobených zařízení v posledních letech výrazně vzrostl. Zatímco v roce 2021 to bylo ještě pět až šest ročně, dnes M-O-T dodává 20 až 30 zařízení. Nicméně existují výkyvy v závislosti na tržní situaci, která je zase ovlivněna vývojem na globálním trhu s polovodiči. K tomu se zařízení stávají složitějšími. Výroba zpočátku převážně spolupracovala s dodavateli. To, že M-O-T od roku 2022 přenesla odpovědnost na vlastní výrobu, souvisí také s problémy s kvalitou dodávaných dílů: U hotových zařízení opakovaně docházelo k netěsnostem.
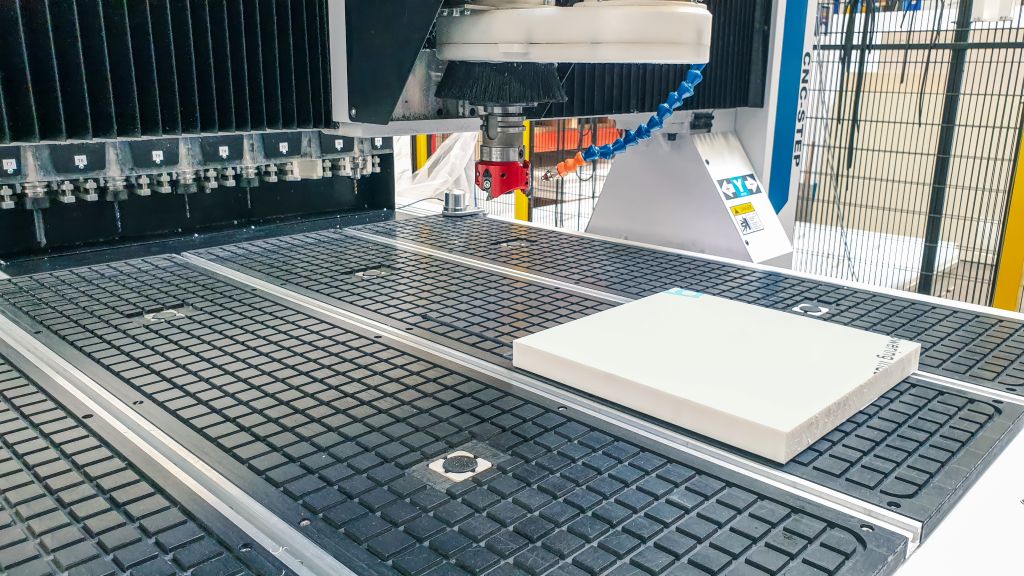
Způsob, jakým M-O-T zpracovává své plastové desky, se na první pohled zdá kuriózní: Stroj pochází z modelářství, nástroj byl vyvinut pro frézování hliníku a chladicí a mazací prostředek (KSS) je vlastně dezinfekční prostředek. Pro účely výrobce zařízení ze Saarbrückenu je však tato neobvyklá kombinace zcela účelná.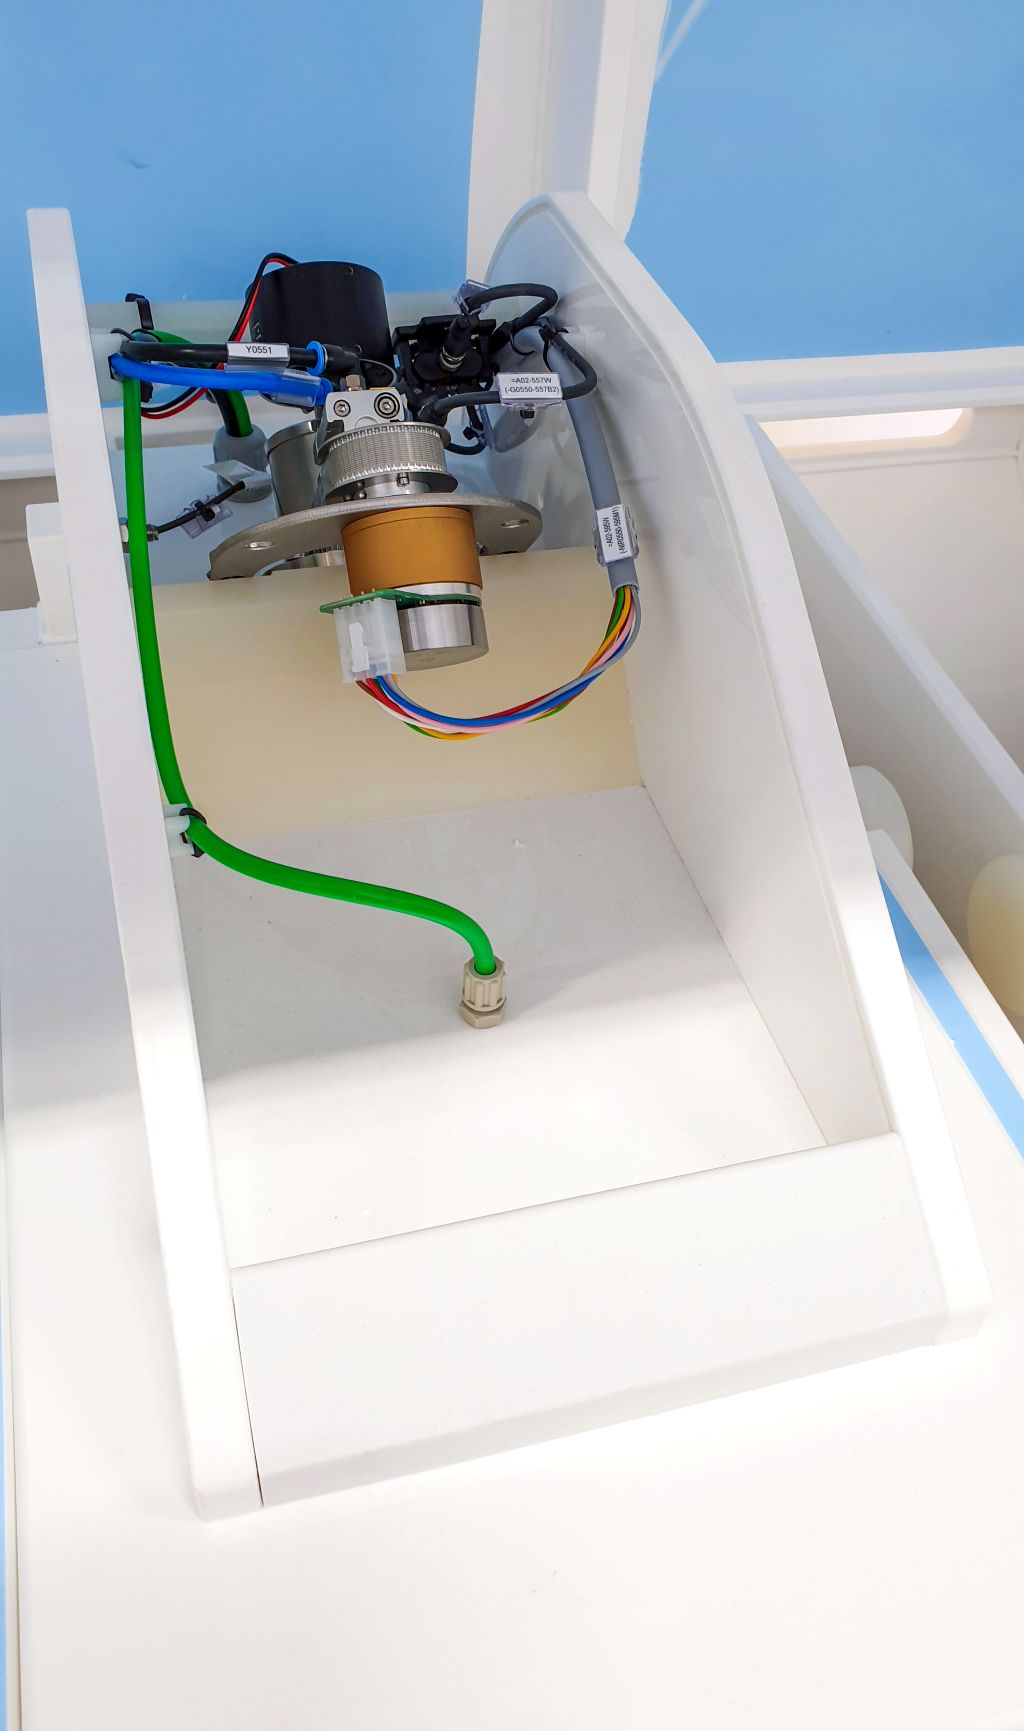
Po roce hledání přináší NeoMill-Diamond-FlyCutter řešení.
Jako stroj byla zvolena otevřená portalová fréza T-Rex výrobce CNC-Step. Pro upínání nástrojů slouží malá SK30 rozhraní, na vakuovém stole lze upnout obrobky až do velikosti 1.000 x 1.000 mm. Obtížné se ukázalo hledání vhodného nástroje pro plánované zpracování, kde šlo především o dobrou kvalitu povrchu. Mike Jakob uvádí: „S kvalitou, kterou jsme na začátku dosáhli, jsme nebyli spokojeni. Rok jsem hledal vhodnou frézku, ale nikdo nám nemohl nabídnout něco opravdu vhodného pro povrchovou úpravu. Na AMB 2024 ve Stuttgartu jsem našel řešení u MAPAL, kde měli frézu s naším upínáním.“
Společně s aplikačním technikem Klausem-Dieterem Leickem z MAPAL bylo vymýšleno, co je jako nejlepší řešení realizovatelné na stávajícím stroji.
Volba padla na frézovací nástroj NeoMill-Diamond-FlyCutter s průměrem frézovací hlavy 63 mm. „Tento nástroj jsme původně vyvinuli pro zpracování hliníkových dílů v elektronickém průmyslu, kde šlo o to dosáhnout co nejdokonalějších povrchů při plošném obrábění,“ uvádí Leander Bolz z oddělení správy komponentů společnosti MAPAL.
U výrobce nástrojů z Aalen si byli okamžitě jisti, že to bude fungovat i s plastem, tím spíše, že nástroj byl od začátku navržen pro kritické strojní koncepty, jako jsou malé vřetena a vakuové upínání.
Svojí speciální geometrií břitů snižuje lehký tříbřitý frézař řezný tlak a relativně rychle odstraňuje třísky z obráběcího prostoru. Nízký řezný tlak byl již při frézování hliníkových ploch rozhodujícím znakem. S odpovídající volbou řezného materiálu může MAPAL nástroj přizpůsobit různým materiálům.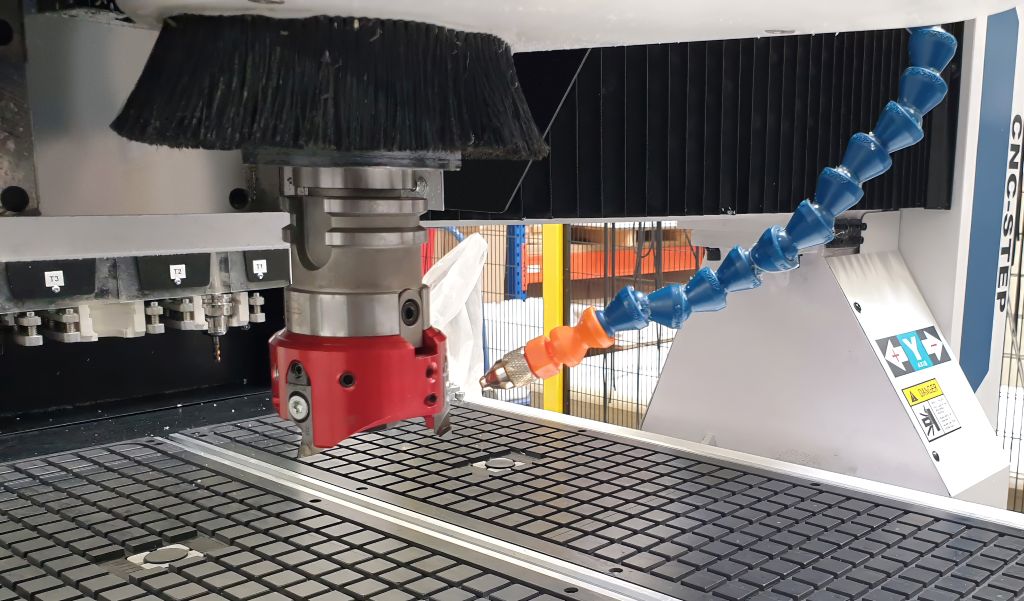
M-O-T je velmi spokojen s nyní často používaným NeoMill-Diamond-FlyCutterem, který se ukázal jako skutečný revoluční prvek v povrchové úpravě. Když byla frézka pořízena, měli výrobci zpočátku na mysli pouze zpracování dveří pro skříně. Postupně se začalo vyrábět stále více komponentů z vlastní produkce. Předložkové nádrže pro potřebné chemikálie vyrábí M-O-T nyní kompletně sami a v budoucnu chtějí také vyrábět procesní buňky vlastními silami.
Speciální komponenty, jako například procesní vany z teflonu, se nadále vyrábějí externě. NeoMill-Diamond-FlyCutter používá M-O-T k plánování desek. Pro boční obrábění a pro vyhlazení kontur se používá další nástroj od MAPAL, a to fréza s PKD stopkou.
Pokračuje další optimalizace
Oddělení Mikea Jakoba se ještě necítí na cíli. S chladicím prostředkem se má nadále experimentovat, aby se optimalizovala kvalita povrchu a šetřilo se s nástrojem. Zejména obrábění tuhého a křehkého PVDF občas poškodilo PKD břity NeoMill-Diamond-FlyCutters. Nicméně M-O-T má při výběru chladicího prostředku značná omezení.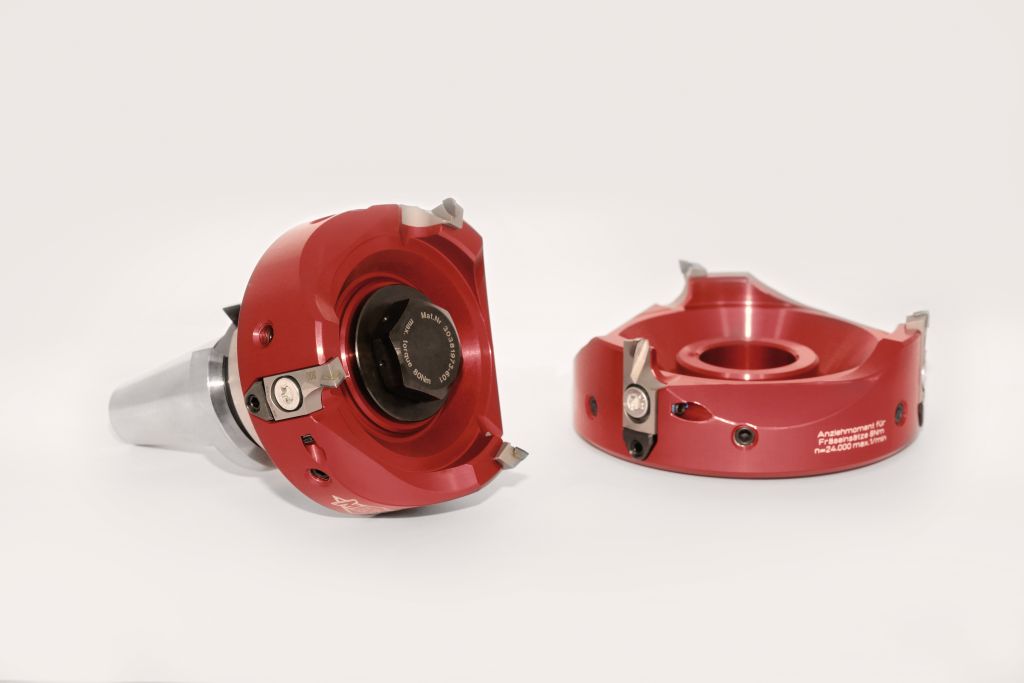
Oleje nejsou přípustné, aby se tímto způsobem nedostaly nečistoty do zařízení, které by mohly ovlivnit pH nebo jiné procesní parametry. Z tohoto důvodu se do výrobní oblasti M-O-T nesmí dostat ani kovové třísky. Protože se velmi rychle odpařuje, byl zvolen isopropanol jako chladicí prostředek. Vzhledem k tomu, že s sebou nese značné zápachové zatížení, může být na stroji používán pouze omezeně.
Plasty kladou také při chlazení zvláštní požadavky, jak popisuje Robin Kollmann, který je v M-O-T zodpovědný za frézování: „Plast absorbuje méně tepla než hliník, které proto nemůže být dostatečně rychle odváděno z dílu. Třísky se mohou slévat nebo shlukovat, což zvyšuje tlak a potenciálně poškozuje břit. Také kvalita povrchu není tak dobrá, jak bychom si přáli.“ Při obrábění se na jeden řez odebírá 0,3 mm. V závislosti na materiálu a kvalitě může být úběr až 1 mm.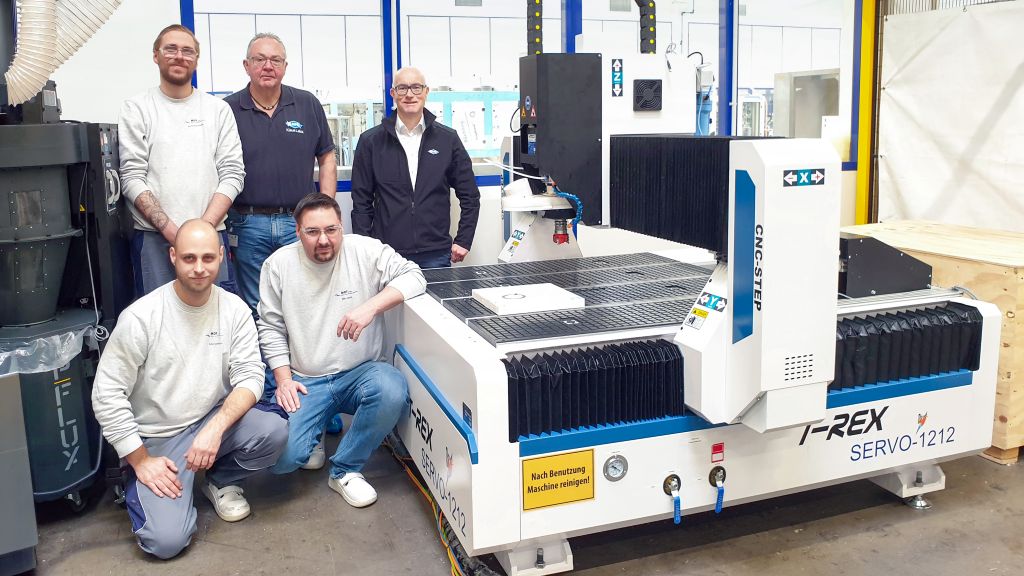
Aby se při obrábění nevytvářelo příliš mnoho tepla, pracuje M-O-T momentálně s řeznou rychlostí 6.000 ot/min a posuvem 1.200 mm/min. Tím se výrobci výrazně drží pod hodnotami, které původně navrhl MAPAL, a které byly již nastaveny níže než pro obrábění hliníku. Aby bylo možné posoudit, jaký vliv má isopropanolové chlazení na životnost břitu, dosud nebylo nasbíráno dostatek zkušeností.
Současně M-O-T zahájilo zkoušení nového chladicího prostředku na vodní bázi. V rámci pokusů chtějí výrobci také testovat vyšší řezné rychlosti.
Mezitím byl úspěšně vyzkoušen další krok optimalizace: M-O-T testovalo větší variantu NeoMill-Diamond-FlyCutters s průměrem frézového hlavy 100 mm a poté si nástroj objednalo. Výměna je v modulárním systému možná bez větších nákladů, protože všechny frézové hlavy nabízené MAPAL od 63 do 160 mm se montují na stejný upínací kužel. Tím se ukazuje, že MAPAL podporuje aplikaci nejen vhodným nástrojem, ale také v neustálé komunikaci se zákazníkem vyvíjí další přístupy ke zvyšování produktivity.
Kontakt: