A M-O-T Mikro- und Oberflächentechnik GmbH fő tevékenysége Saarbrückenben a mikrochipek gyártásához szükséges berendezések előállítása. Az a céljuk, hogy a szükséges műanyag alkatrészeket minél nagyobb mértékben saját maguk állítsák elő, és a MAPAL NeoMill-Diamond-FlyCutter alkalmazásával jelentős előrelépést tettek ezen az úton.
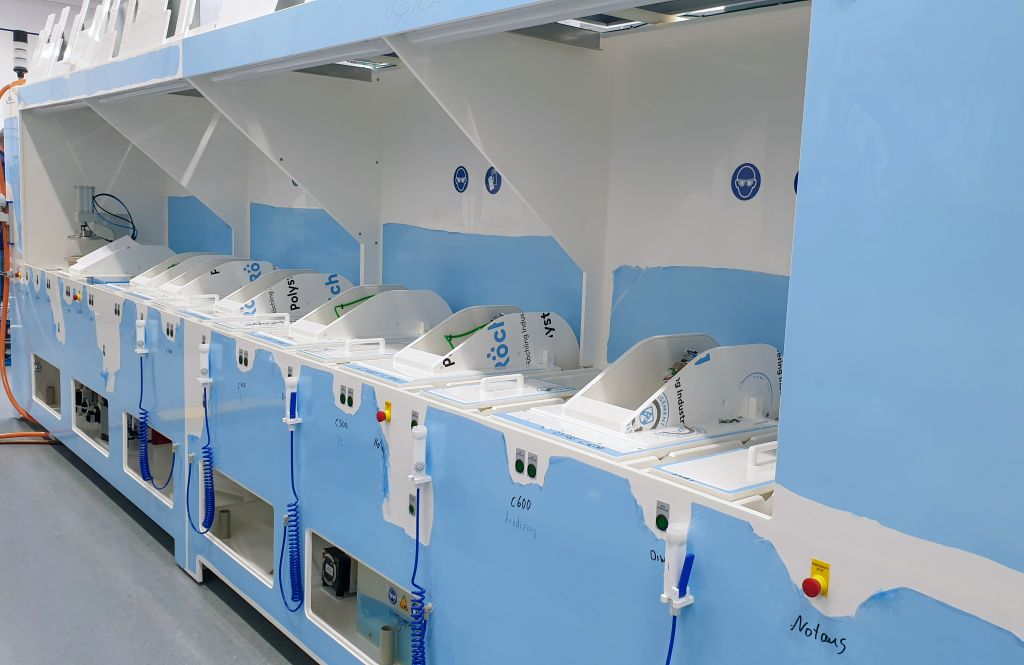
A 2001-ben alapított M-O-T Mikro- és Oberflächentechnik GmbH 2011 óta a Woll vállalatcsoporthoz tartozik, és kiegészíti a sokoldalú különleges gépgyártó spektrumát a mikroszisztémák és félvezetők területére vonatkozó nedves kémiai folyamatberendezések gyártásával. Közel 30 munkatársával a szakértő teljes mértékben integrálva van a csoportba, ami térben is megnyilvánul: az M-O-T három helyiséget foglal el a Woll gyártócsarnokának közepén.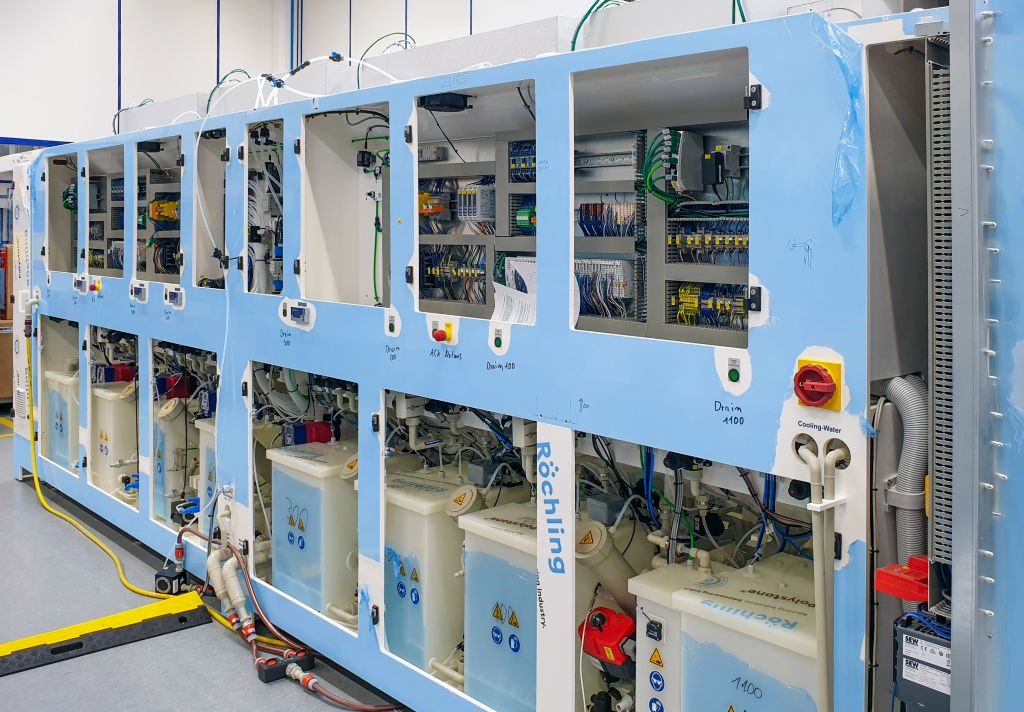
Ebben a területen sok minden más, mint a többi, főleg a fémmegmunkálásra orientált termelésben. Az utcai cipők itt nem megengedettek, és folyamatosan enyhe túlnyomás uralkodik. A gyártás ugyan nem tisztatérben zajlik, de tiszta térben, ahogy Mike Jakob, a termelési vezető magyarázza. A behozott szennyeződések megváltoztathatják az értékeket a precízen működő berendezésekben, ezzel veszélyeztetve a folyamatot. A vevőknél a működés később tisztaterekben történik.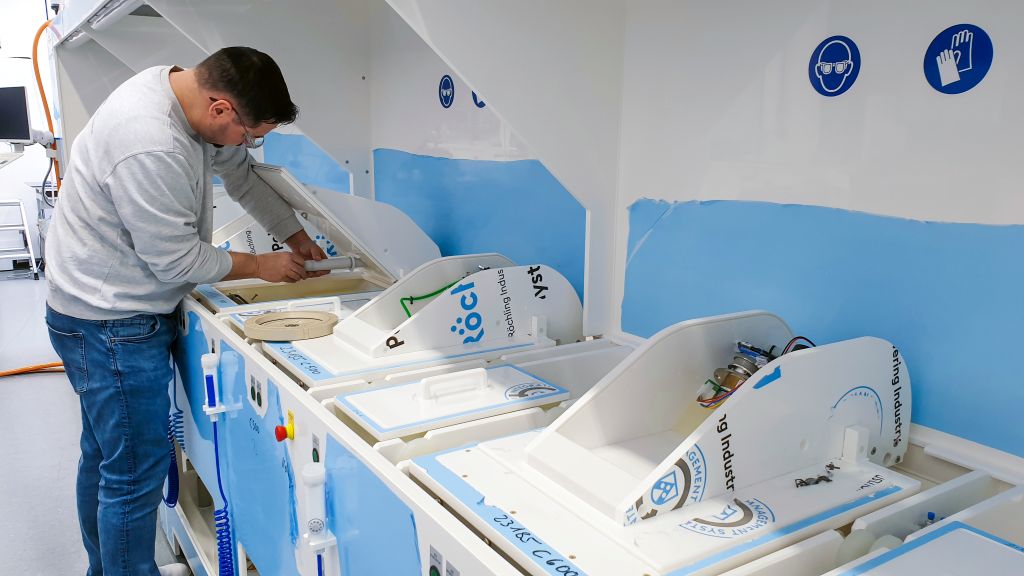
A beépített elektronikán kívül az üzemek gyakorlatilag teljes egészében műanyagból készülnek, és modulárisan vannak felépítve az egyes folyamatlépésekhez, amelyek a félvezetőgyártás során egymás után szükségesek. Az elülső oldalon folyamatcellák sorakoznak, amelyekbe szilíciumlemezeket helyeznek be megmunkálásra. A gép mögött tárolótartályok találhatók a szükséges folyadékokkal, jellemzően savakkal, bázisokkal és oldószerekkel.
Szükség esetén galvanizálás is lehetséges. Az alkalmazástól függően a felületkezelés az M-O-T egyedi tervezésű berendezésein a wafer-ek megvilágítása előtt vagy után történik. Megvásárolt alkatrészekkel a fotolitográfia közvetlenül is integrálható a berendezésbe.
Műanyagok felhasználási cél szerint
A folyamatokhoz és a vegyszerek tárolásához szükséges tartályok előállításához a M-O-T általában lemezeket használ, amelyeket hőtechnikai kötési eljárással hegesztenek össze. Különböző műanyagok kerülnek felhasználásra, amelyek kiválasztásánál a megfelelő vegyszerek és a folyamat hőmérséklete döntő szerepet játszik. Legtöbbször PP-t vagy PVC-t használnak, de bizonyos esetekben a magas hőmérsékletnek ellenálló PEEK vagy az abszolút saválló PVDF is szükséges. Ha különböző extrém követelmények merülnek fel, gyakran a PTFE a legjobb választás, amelyet Teflon néven is ismernek.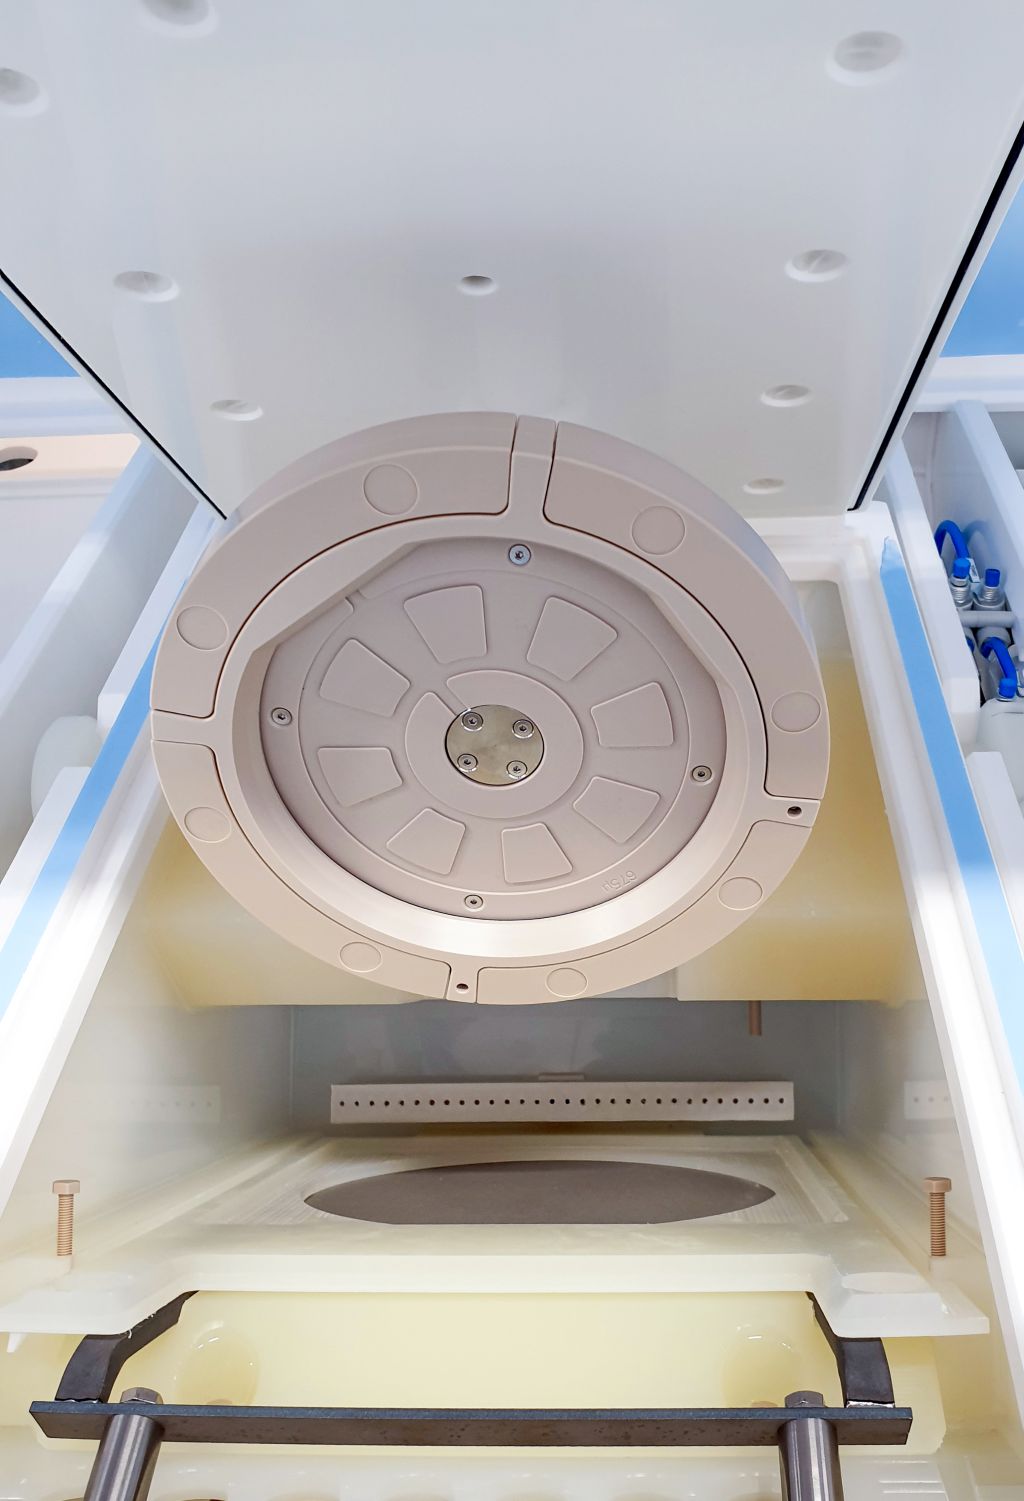
Az épített berendezések száma az elmúlt években jelentősen megnőtt. Míg 2021-ben évente még öt-hat berendezést gyártottak, ma a M-O-T 20-30 berendezést szállít. Azonban a piaci helyzettől függően ingadozások vannak, amelyek a globális félvezetőpiac fejlődésétől függenek. Emellett a berendezések egyre bonyolultabbá válnak. A gyártás kezdetben túlnyomórészt beszállítókkal dolgozott. Az, hogy a M-O-T 2022 óta saját gyártásra helyezte a felelősségeket, összefügg a beszállított alkatrészek által okozott minőségi problémákkal is: a kész berendezések esetében ismételten előfordultak szivárgások.
A mód, ahogyan az M-O-T a műanyag lapjait megmunkálja, elsőre furcsának tűnik: a gép a modellépítésből származik, a szerszámot alumíniummarásra fejlesztették ki, és a hűtőkenőanyag (KSS) valójában egy fertőtlenítőszer. A saarbrückeni gépgyártó számára azonban ez a szokatlan kombináció teljesen célravezető.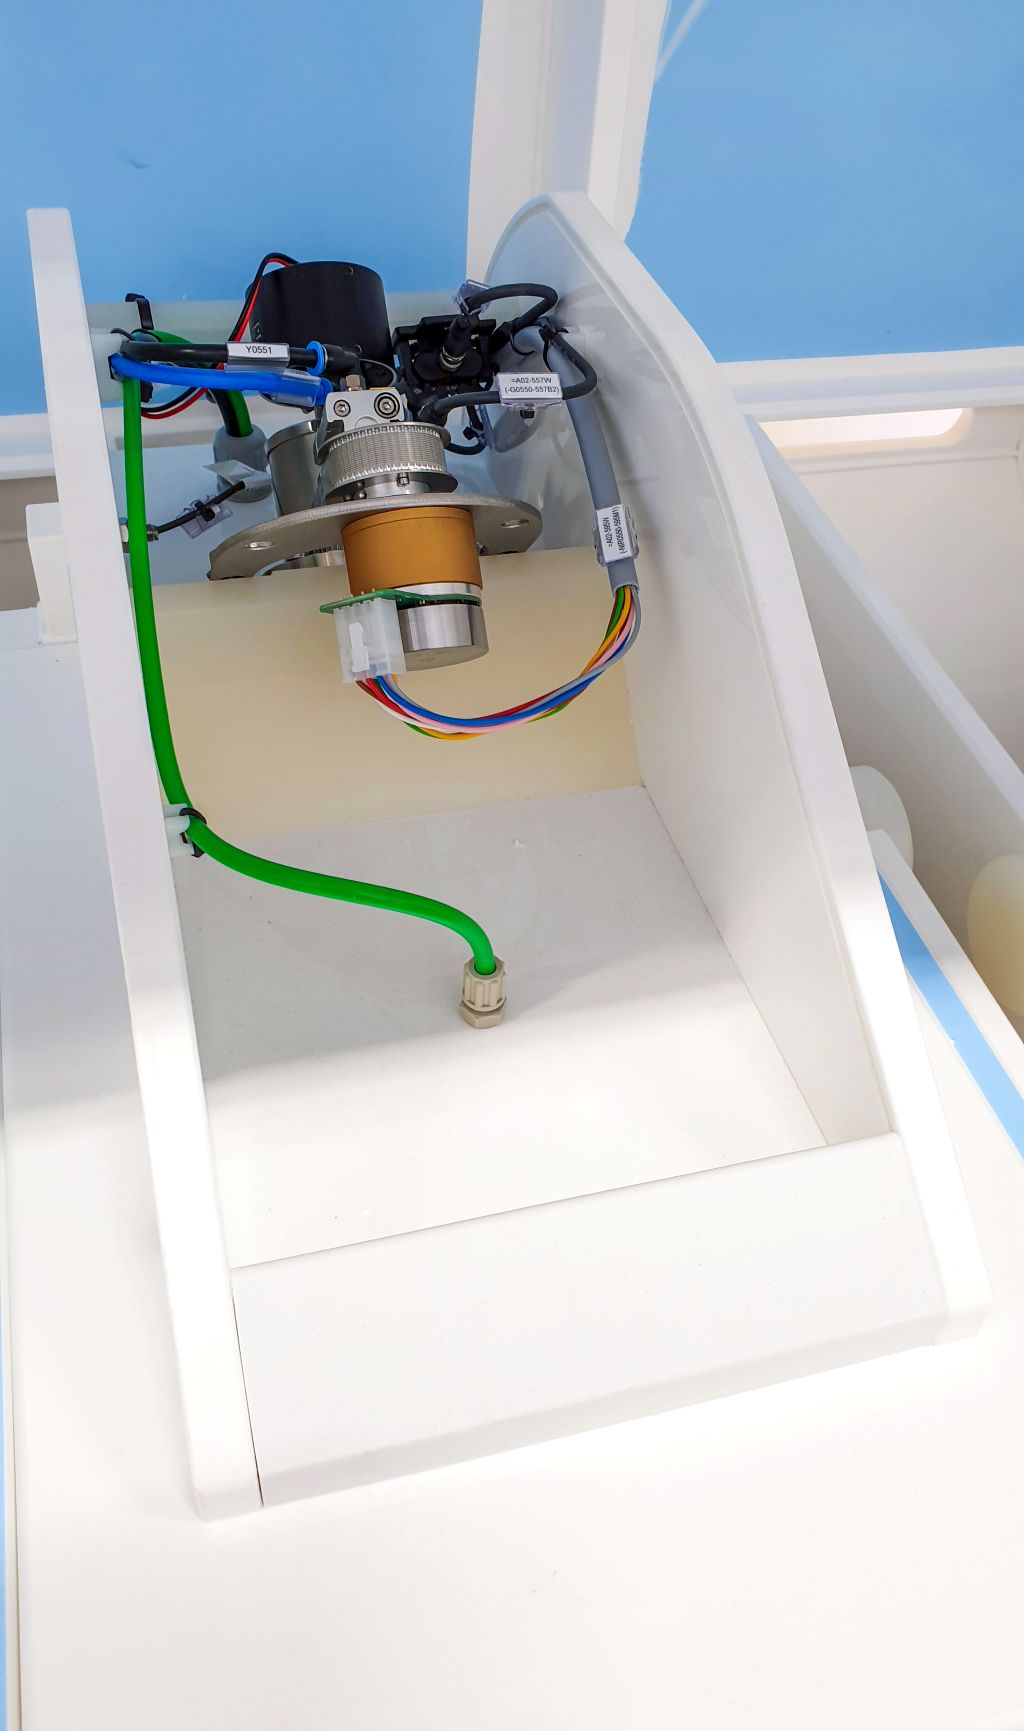
Egy év keresés után a NeoMill-Diamond-FlyCutter hozza el a megoldást.
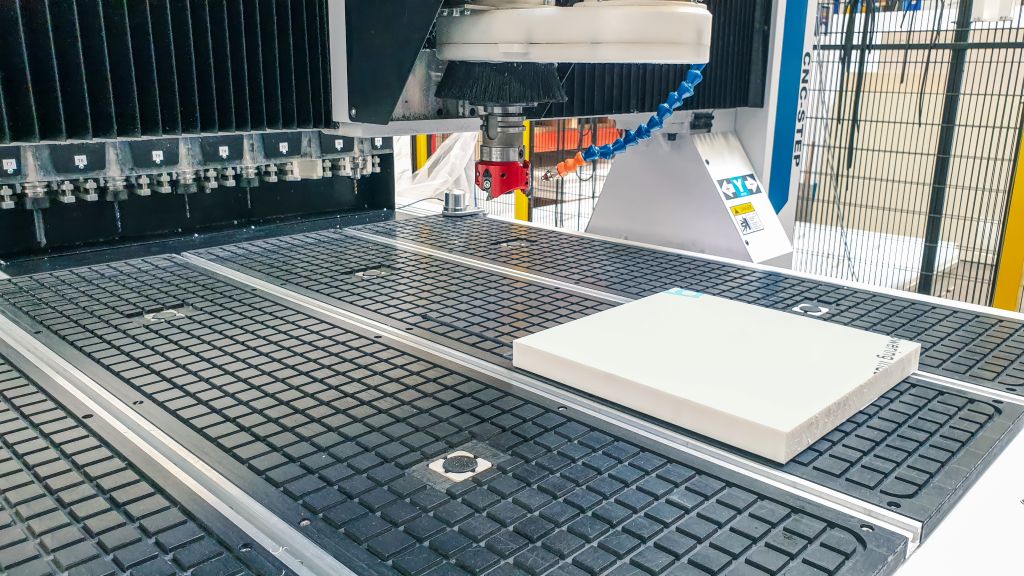
A gép kiválasztásakor a CNC-Step gyártó T-Rex nyitott portálmaróját választották. Az eszköz rögzítésére a kis SK30 interfész szolgál, a vákuumtáblán 1.000 x 1.000 mm méretű munkadarabok rögzíthetők. Nehézséget okozott a megfelelő szerszám keresése a tervezett megmunkálásokhoz, ahol elsősorban a jó felületi minőség volt a cél. Mike Jakob beszámol: „A kezdetben elért minőséggel nem voltunk elégedettek. Egy évig kerestem a megfelelő késfejet, de senki sem tudott nekünk igazán megfelelő megoldást kínálni a felületi befejezéshez. Az AMB 2024-en Stuttgartban a MAPAL-nál találtam rá egy maróra, amely a mi rögzítésünkkel kompatibilis volt.”
Klaus-Dieter Leick, az alkalmazástechnikus a MAPAL-tól, közösen kidolgozta, mi a legjobb megoldás, ami a meglévő gépen megvalósítható.
A választás egy 63 mm átmérőjű NeoMill-Diamond-FlyCutterre esett. „Ezt az eszközt eredetileg alumínium alkatrészek megmunkálására fejlesztettük ki az elektronikai iparban, ahol a cél a lehető legjobb felületek előállítása volt a síkmegmunkálás során“ – mondja Leander Bolz a MAPAL alkatrészkezelési részlegéből.
Aaaleni szerszámgyártónál azonnal biztosak voltak abban, hogy ez műanyaggal is sikerülni fog, különösen mivel a szerszámot eleve kritikus géptervekhez, mint például kisorsókkal és vákuumfeszítéssel való alkalmazásra szánták.
A speciális vágógeometriájával a könnyű, háromélű maró csökkenti a vágási nyomást, és viszonylag gyorsan távolítja el a forgácsokat a forgácsolási területről. Az alacsony vágási nyomás már az alumíniumfelületek marásakor is döntő jellemző volt. A megfelelő vágóanyag kiválasztásával a MAPAL az eszközt különböző anyagokhoz tudja igazítani.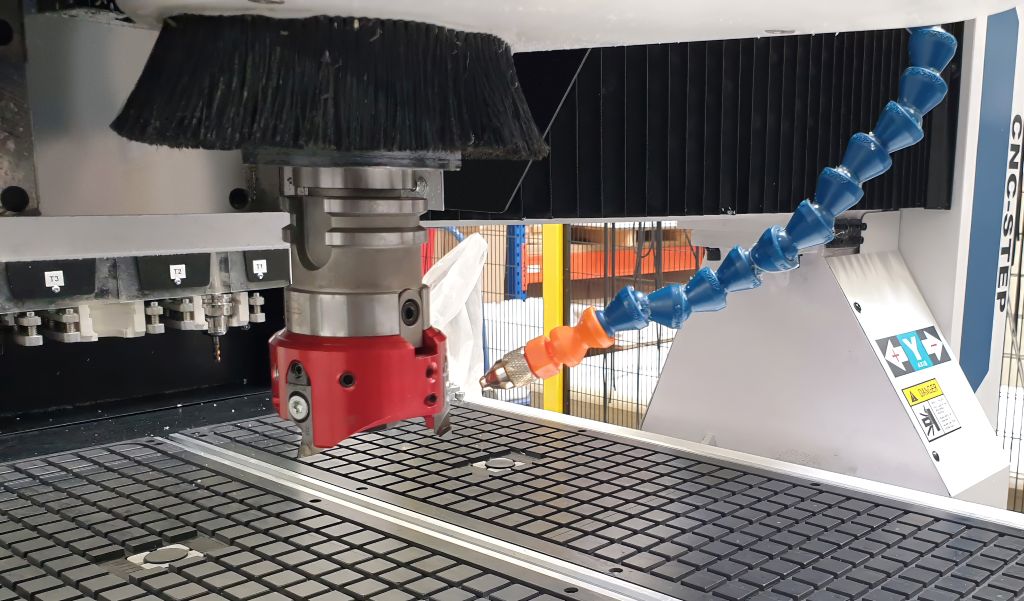
Az M-O-T nagyon elégedett a már gyakran használt NeoMill-Diamond-FlyCutter-rel, amely valódi játékváltozóvá vált a felületkezelésben. Amikor a marógépet beszerezték, a gyártók kezdetben csak a szekrények ajtajainak megmunkálására gondoltak. Fokozatosan egyre több alkatrész került a saját termelésből. Az M-O-T már teljes mértékben saját maga gyártja a szükséges vegyszerekhez szükséges előkészítő tartályokat, és a jövőben a folyamatcellákat is saját irányítás alatt kívánja előállítani.
Különleges alkatrészek, mint például a Teflonból készült folyamatmedencék, továbbra is külső gyártásban készülnek. A NeoMill-Diamond-FlyCuttert az M-O-T a lemezek síkmarásához használja. Az oldalsó megmunkáláshoz és a kontúrok simításához egy PKD-szármaró, a MAPAL egy másik szerszáma kerül alkalmazásra.
Továbbra is optimalizálva lesz.
Mike Jakob osztálya még nem érzi magát teljesen célba érve. A hűtő- és kenőanyaggal továbbra is kísérletezni fognak, hogy optimalizálják a felületi minőséget és kíméljék az eszközöket. Különösen a merev és rideg PVDF megmunkálása néha hátrányosan érintette a NeoMill-Diamond-FlyCutter PKD vágóélét. Azonban az M-O-T a hűtő- és kenőanyag kiválasztásában erősen korlátozott.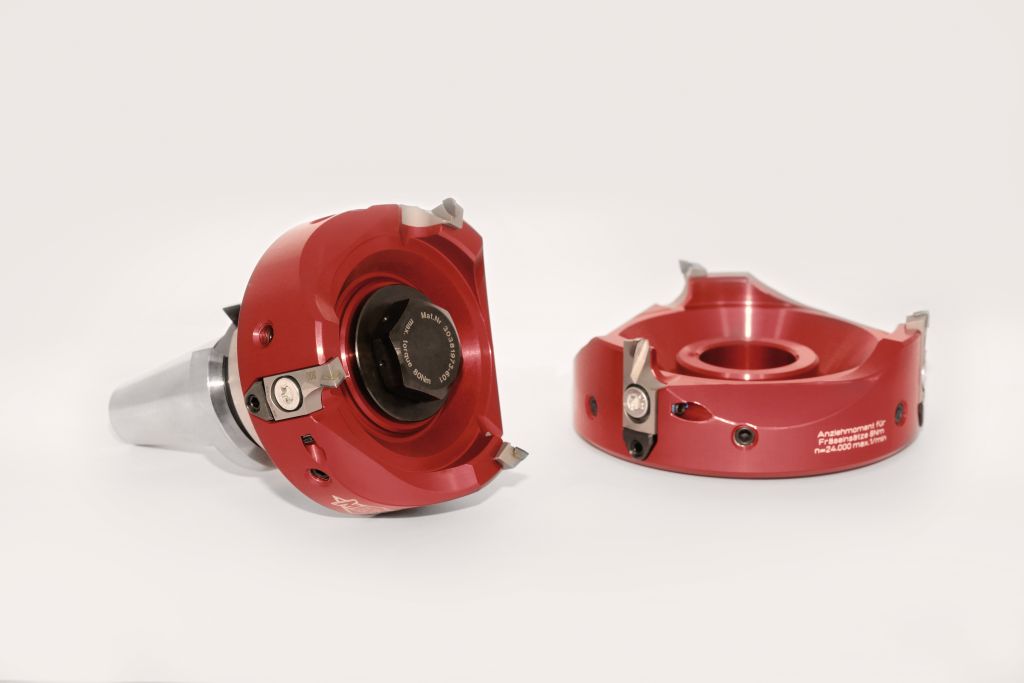
Olaj nem jöhet szóba, hogy ezen az úton ne hozzunk szennyeződéseket a berendezésbe, amelyek például befolyásolhatják a pH-értéket vagy más folyamatparamétereket. Ezért fémforgácsok sem juthatnak be az M-O-T termelési területére. Mivel nagyon gyorsan elpárolog, izopropil-alkoholt választottak hűtőkenőanyagként. Mivel azonban jelentős szagproblémát okoz, a gépen csak korlátozottan használható.
A műanyagok a hűtés során különleges követelményeket támasztanak, ahogy Robin Kollmann, az M-O-T marásért felelős munkatársa elmondja: „A műanyag kevesebb hőt vesz fel, mint az alumínium, ezért azt nem lehet elég gyorsan eltávolítani az alkatrészről. A forgácsok összeolvadnak vagy összetapadnak, ami nagyobb nyomást gyakorol és potenciálisan károsítja a vágóélünket. Az felületi minőség sem olyan jó, mint amilyet szeretnénk.” A megmunkálás során vágásonként 0,3 mm-t távolítanak el. Anyagtól és minőségi osztálytól függően a levágott anyag akár 1 mm is lehet.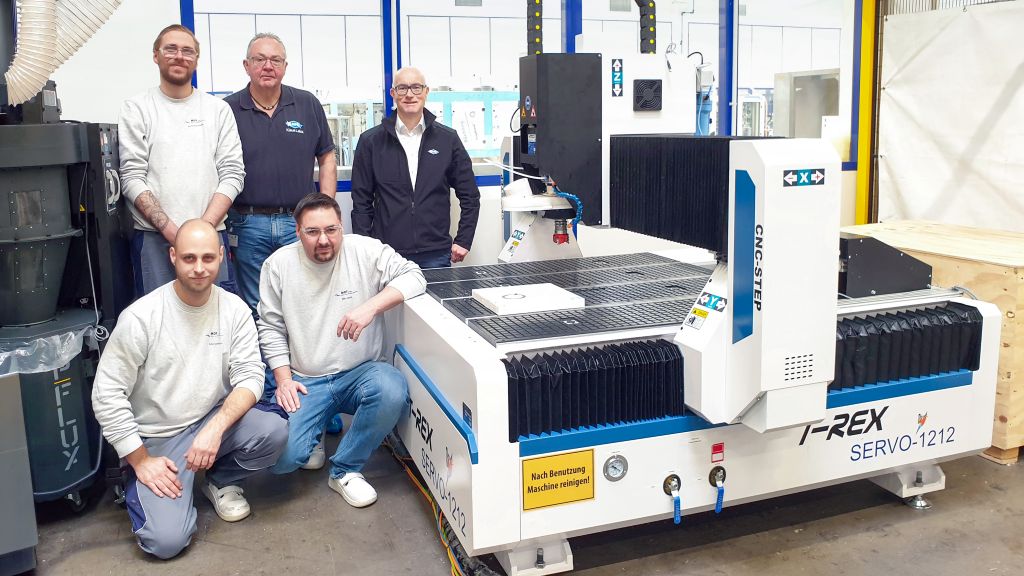
Annak érdekében, hogy a megmunkálás során ne termeljünk túl sok hőt, az M-O-T jelenleg 6.000 fordulat/perc vágási sebességgel és 1.200 mm/perc előtolással dolgozik. Ezzel a gyártók jelentősen a MAPAL által kezdetben javasolt értékek alatt maradnak, amelyek már alacsonyabbak voltak, mint az alumínium megmunkálásához. Ahhoz, hogy felmérhessük, milyen hatással van az izopropil-alkohol hűtés a vágó élettartamára, még nem gyűjtöttek elegendő tapasztalatot.
Párhuzamosan az M-O-T megkezdte egy új, vízbázisú hűtőanyag tesztelését. A kísérletek keretében a gyártók magasabb vágási sebességeket is szeretnének tesztelni.
Közben sikeresen tesztelték a következő optimalizálási lépést: az M-O-T egy nagyobb változatot tesztelt a NeoMill-Diamond-FlyCutterből, 100 mm-es marószár átmérővel, és ennek megfelelően megrendelte az eszközt. A váltás a moduláris rendszerben nagyobb erőfeszítés nélkül lehetséges, mivel a MAPAL által kínált összes marószár átmérő 63-tól 160 mm-ig ugyanarra a csatlakozóra szerelhető. Ebből világosan látszik, hogy a MAPAL nemcsak egy megfelelő eszközzel támogatja az alkalmazást, hanem folyamatos kapcsolatban áll az ügyféllel, hogy további megoldásokat dolgozzon ki a termelékenység növelésére.
Kapcsolat: