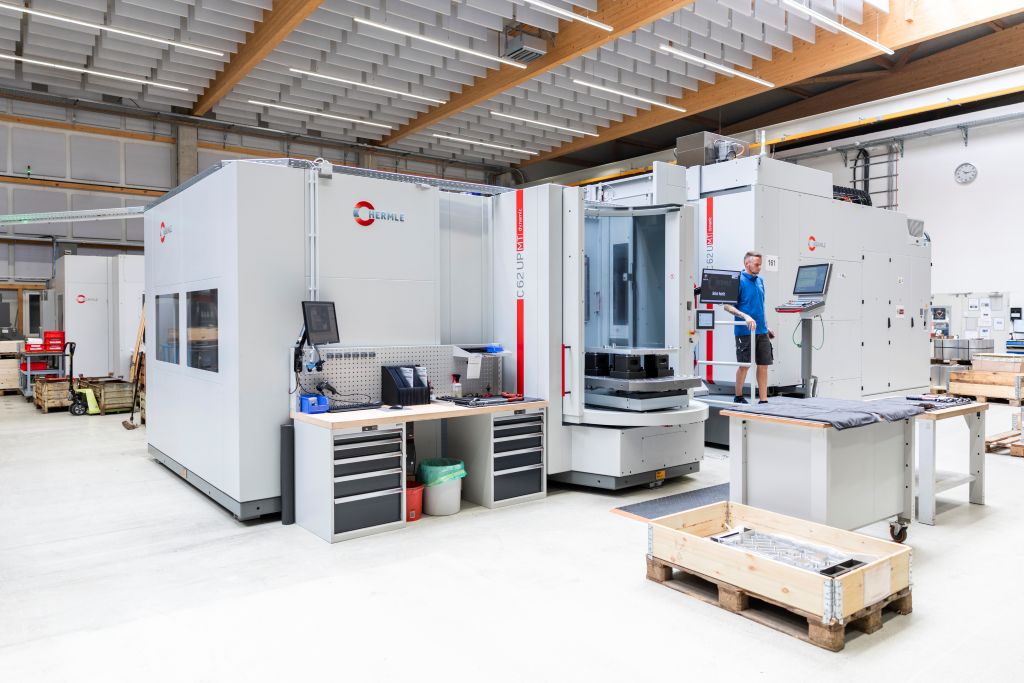
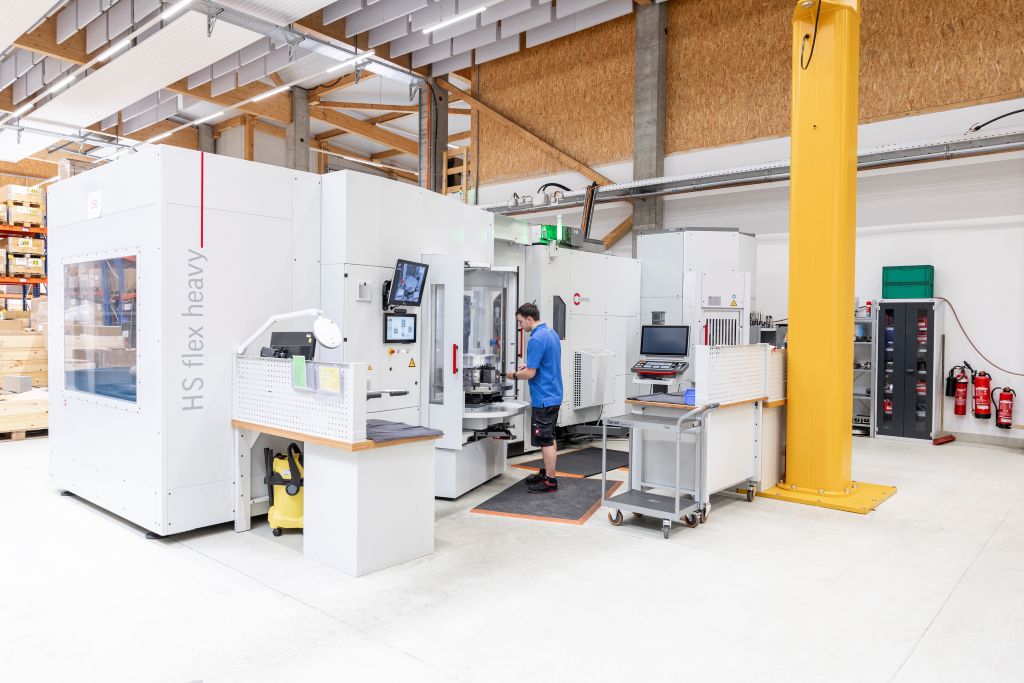
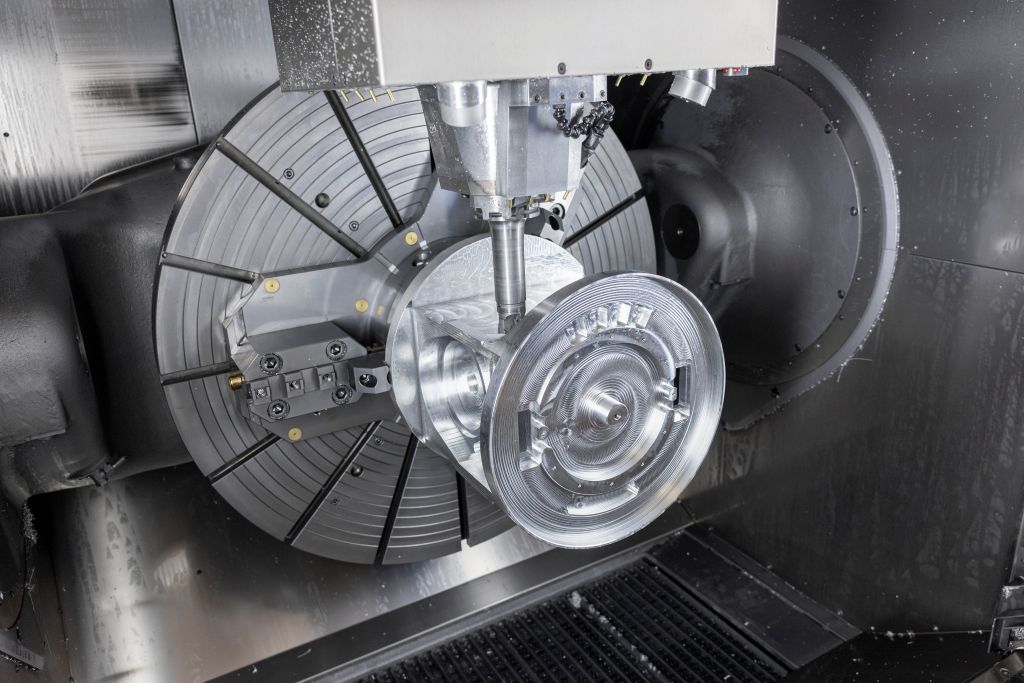
На місці налаштування вже готовий наступний заготовка, поки 5-осевий обробний центр обробляє деталь – це зазвичай займає від 20 до 40 годин. Щоб цей час можна було використовувати і вночі, і на вихідних, потрібно, щоб працювали не лише програма і машина. Також запас інструментів, обробка палет, видалення стружки та контроль якості утворюють узгоджену систему. У Ossenbrüggen Feinwerktechnik ці процеси в повсякденному житті безшовно взаємодіють. Замовний виробник обробляє великі, критично точні заготовки на HERMLE C 62 MT з функціональністю обертання лише за одне налаштування.
Мета: Деталь більше не повинна переміщатися між токарним і фрезерним центрами. Адже кожен крок означає нову фіксацію, додаткові вимірювальні завдання та підвищений ризик зміщення або пошкодження. "Особливо при великих заготовках з тривалими циклами обробки та вузькими формо- і розмірними допусками ми хочемо уникати цих інтерфейсів", - говорить Даніель Кіфер, керівник виробництва компанії Ossenbrüggen.
Раніше спочатку обробляли на токарному верстаті, а потім на фрезерному центрі. Сьогодні підприємство об'єднує кілька етапів обробки на одній машині.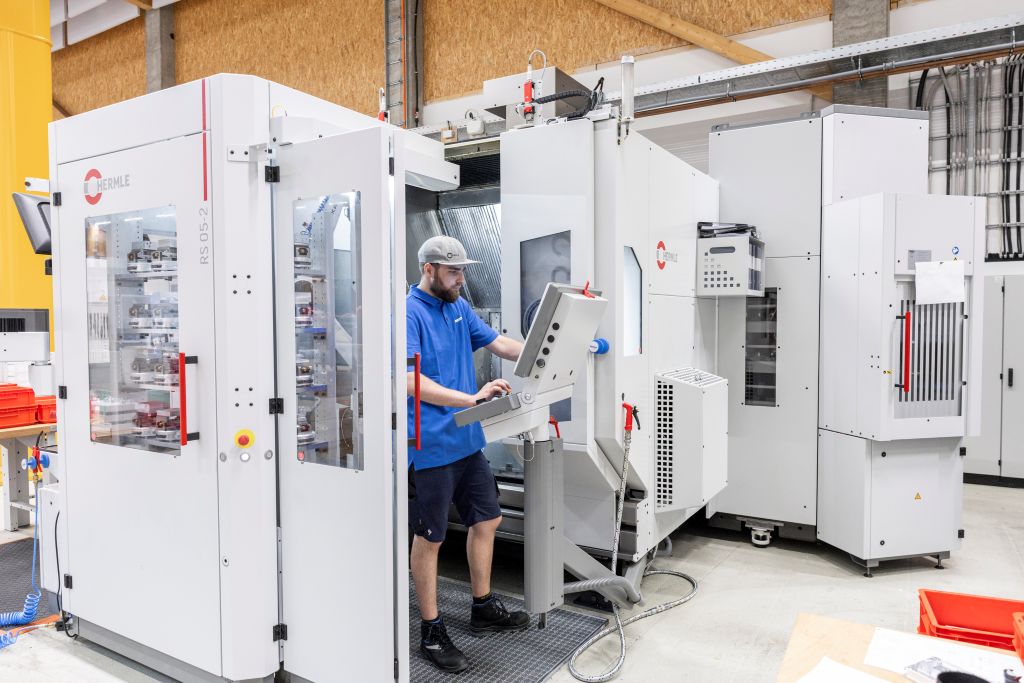
Багато галузей, малі серії, суворі вимоги
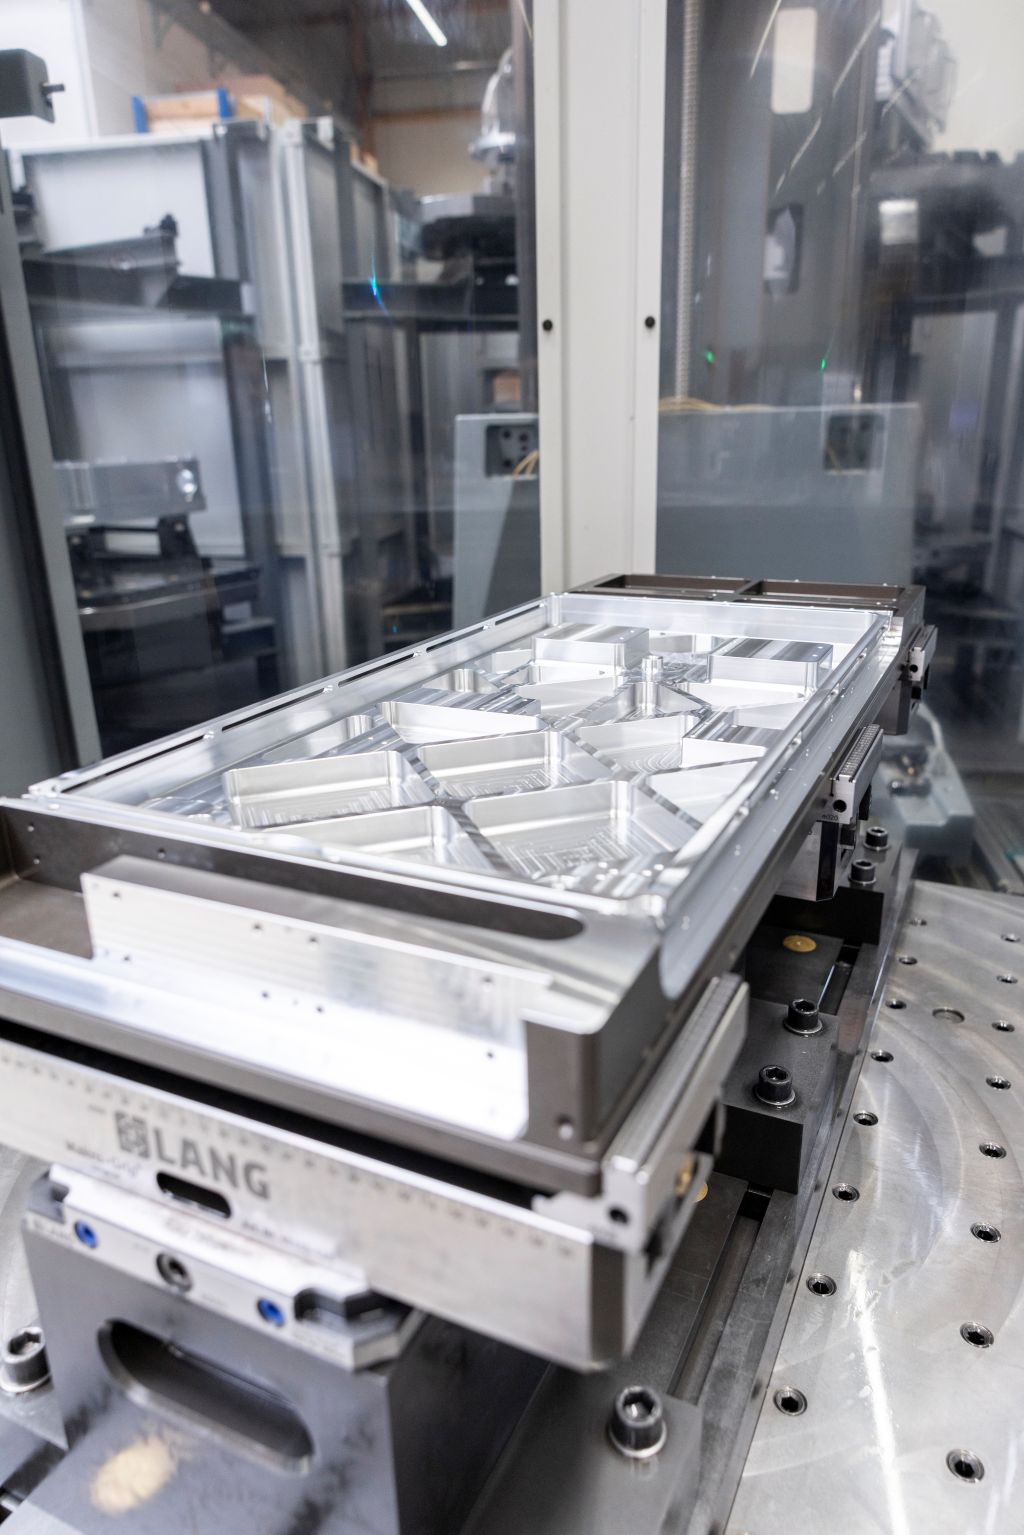
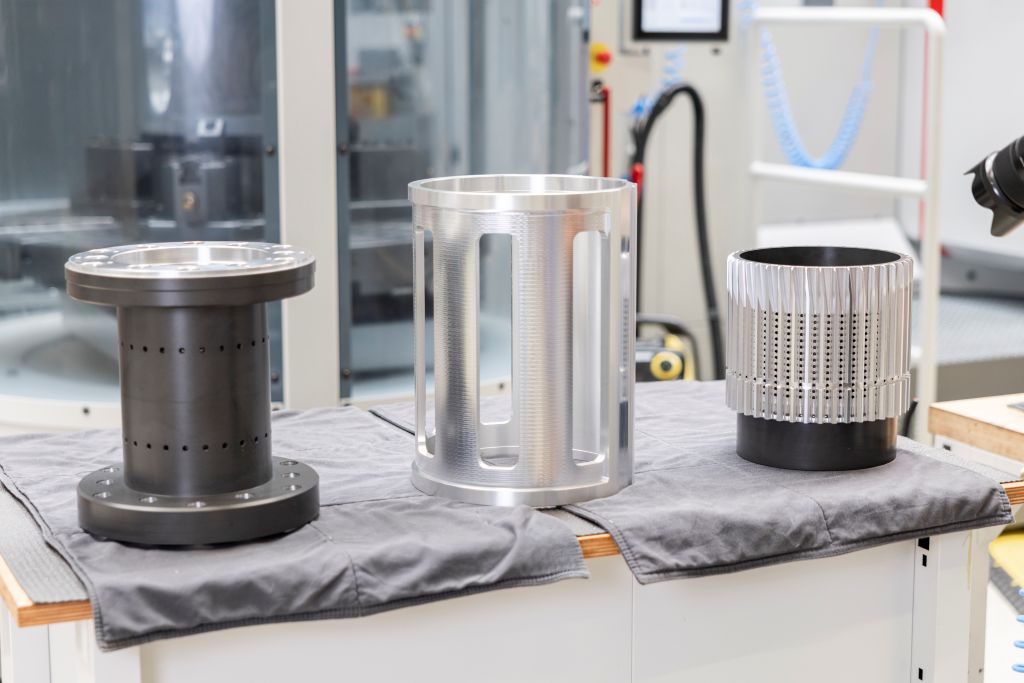
Майже 10 000 квадратних метрів виробничої площі, близько 75 CNC-обробних центрів та компоненти для лазерної, аналітичної та медичної техніки, напівпровідникової промисловості та машинобудування: у Ossenbrüggen велике виробництво поєднується з широким асортиментом деталей. Між малими серіями та великими компонентами компанія повинна безпечно та економічно виконувати кожне замовлення через процес.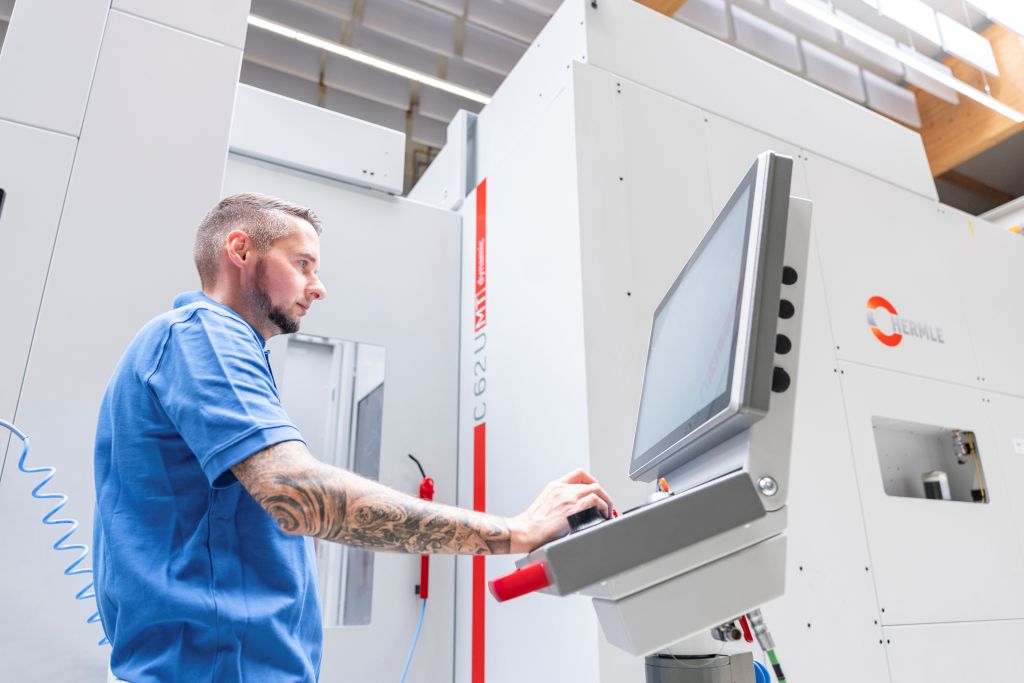
Компанія Ossenbrüggen Feinwerktechnik GmbH & Co. KG була заснована у 2000 році і сьогодні розташована в Мурреге, на північному заході від Гамбурга. Вона налічує близько 240 співробітників і займається обробкою алюмінію, нержавіючої сталі, сталі, кольорових металів, пластмас та іноді титану. Обсяги виробництва варіюються від прототипів до малих серій і повторюваних замовлень з великою кількістю деталей. «Деталі, незалежно від їхнього розміру, стали значно більш вимогливими за розмірами в останні роки», - повідомляє Єнс Оссенбрюгген, генеральний директор і засновник компанії.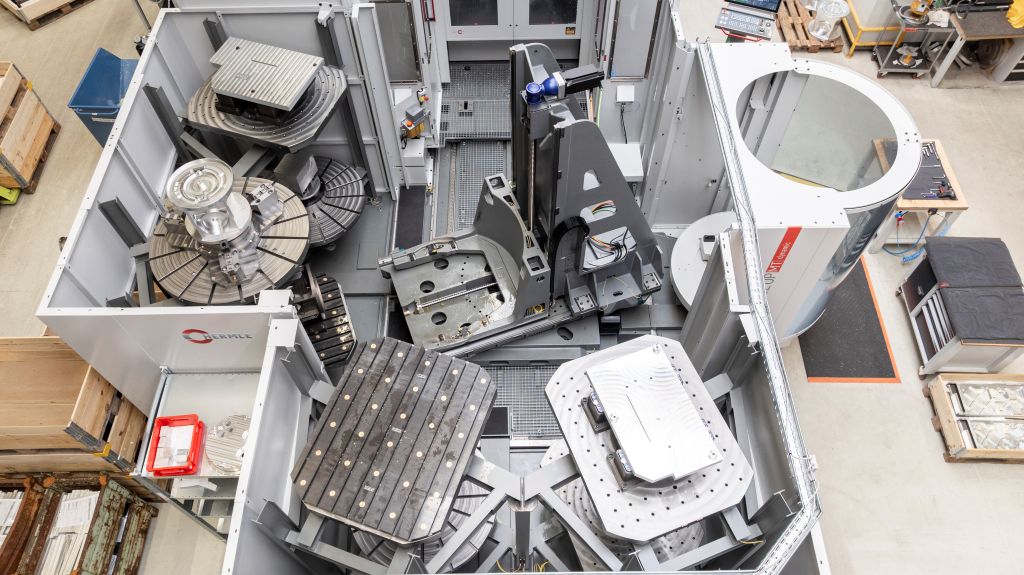
Для компонентів лазерної техніки, наприклад, діють додаткові вимоги. Охолоджувально-мастильний засіб не повинен довго впливати на поверхню, оскільки залишки пізніше випаровуються. „Це може пошкодити лінзи або дзеркала в лазерних системах“, підкреслює директор. Такі вимоги показують, чому Оссенбрюгген не зводить процес лише до власне обробки: очищення, матеріальний потік і контроль якості також є частинами безпеки компонента, як і сама обробка.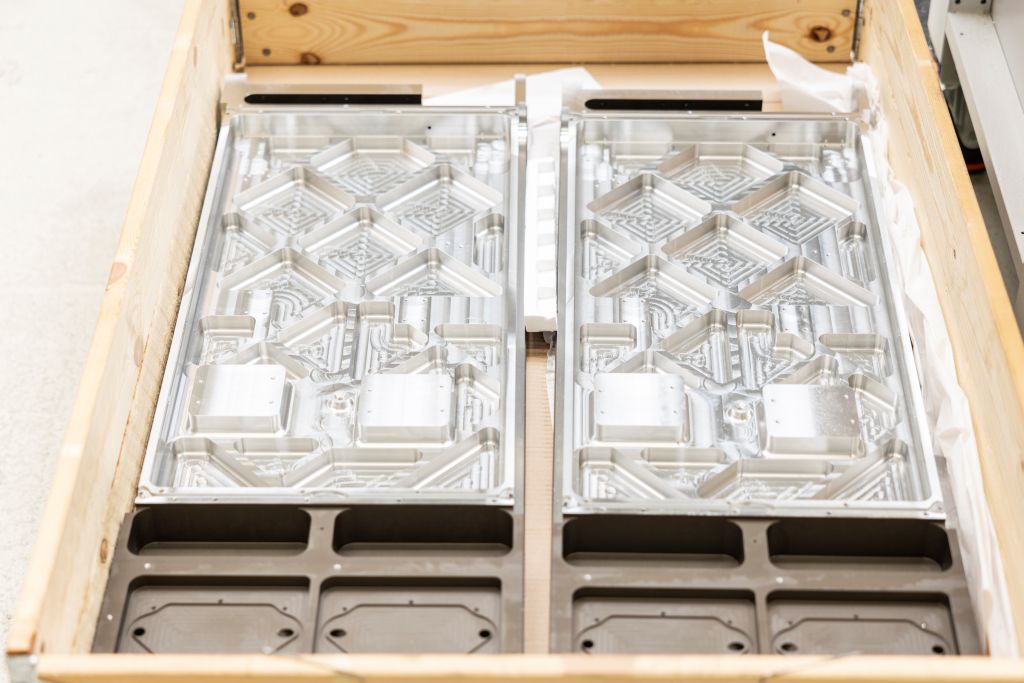
Краще стабільно, ніж лише швидко.
Ossenbrüggen оцінює процеси не лише за найкоротшим часом циклу. Програма, яка виготовляє продукт швидше, може мати недоліки, якщо вона більше навантажує фрезерну головку та машину. Поломка інструмента вночі зупиняє обробний центр на кілька годин. У найгіршому випадку це також може пошкодити деталь.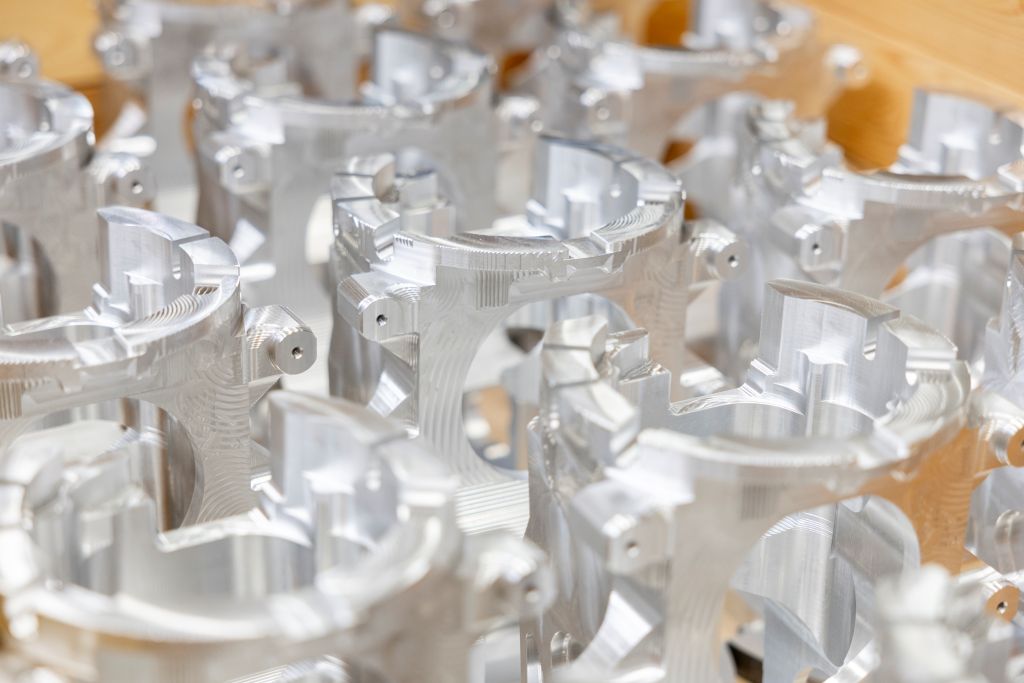
«Якщо програма працює на дві хвилини довше, можливо, ми в цілому витратили більше часу. Зате не буде жодних зупинок, і наступного ранку в пам’яті змінника піддонів будуть точні деталі», - пояснює Єнс Оссенбрюгген. Для контрактного виробника важлива надійна загальна продуктивність: стабільний процес, ідеальні результати та машини, які дійсно використовують свій максимальний час роботи.
Коли ринок активізується, запити часто зростають у короткостроковій перспективі. Планування виробництва та обслуговування клієнтів повинні знову узгодити терміни, потужності машин і строки виконання. Додатковий агрегат повинен не лише обробляти окреме замовлення, а й зменшувати вузькі місця та створювати потужності для змінних замовлень.
Єдина система управління полегшує детальне планування.
У 2025 році Ossenbrüggen розширив свій машинний парк, додавши до другого C 62 MT C 42 MT GEN2, C 32 GEN2 та роботизовану систему RS 05-2. Це дозволяє підприємству ще більш цілеспрямовано розподіляти деталі різних розмірів на відповідні машини та підвищувати рівень автоматизації. C 62 MT обробляє великі та складні деталі. Це вже другий обробний центр цього типу в компанії.
До сфери дій належить для Йенса Оссенбрюггена можливість мати кілька типів машин у наявності. Будівельно подібні або технічно тісно пов'язані фрезерні центри створюють можливості для обходу, коли виникають піки замовлень або виходить з ладу обладнання. Для контрактного виробника цей резерв є важливим фактором, адже завдяки цьому виробництво може швидко реагувати на зміни. Логіка управління всіх систем HERMLE є однаковою.
„Таким чином, ми можемо дуже гнучко використовувати наш персонал“, говорить керівник виробництва Даніель Кіфер. Це полегшує детальне планування. Також у керуванні Ossenbrüggen покладається на єдині процеси: всі ЧПУ-станки працюють з Siemens. Кваліфіковані працівники швидко орієнтуються незалежно від обробного центру.
Автоматизоване оброблення великих деталей
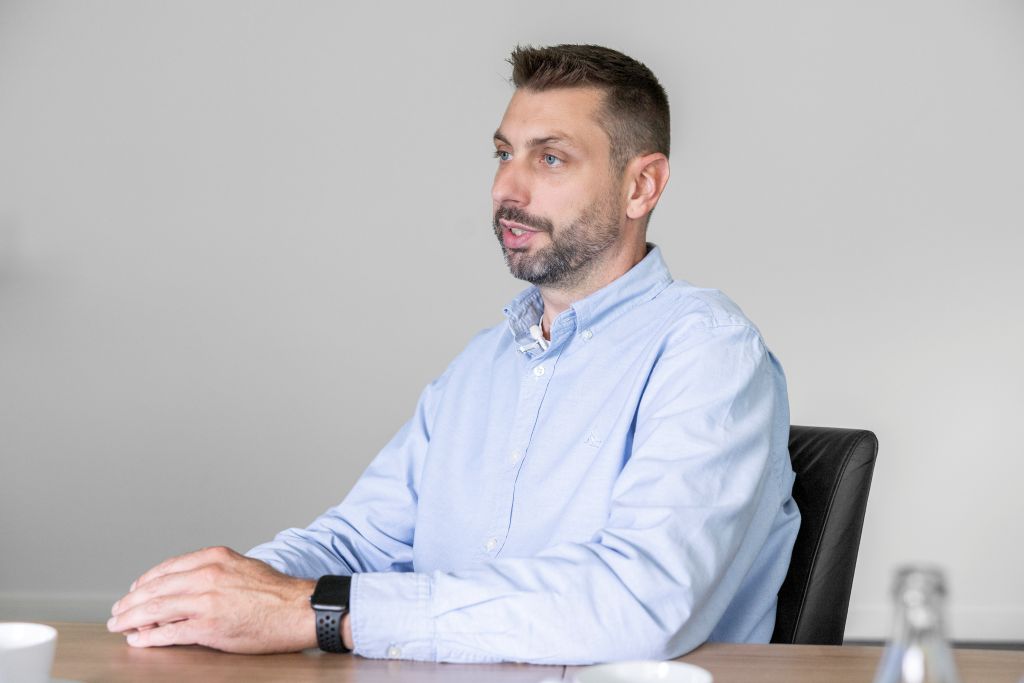
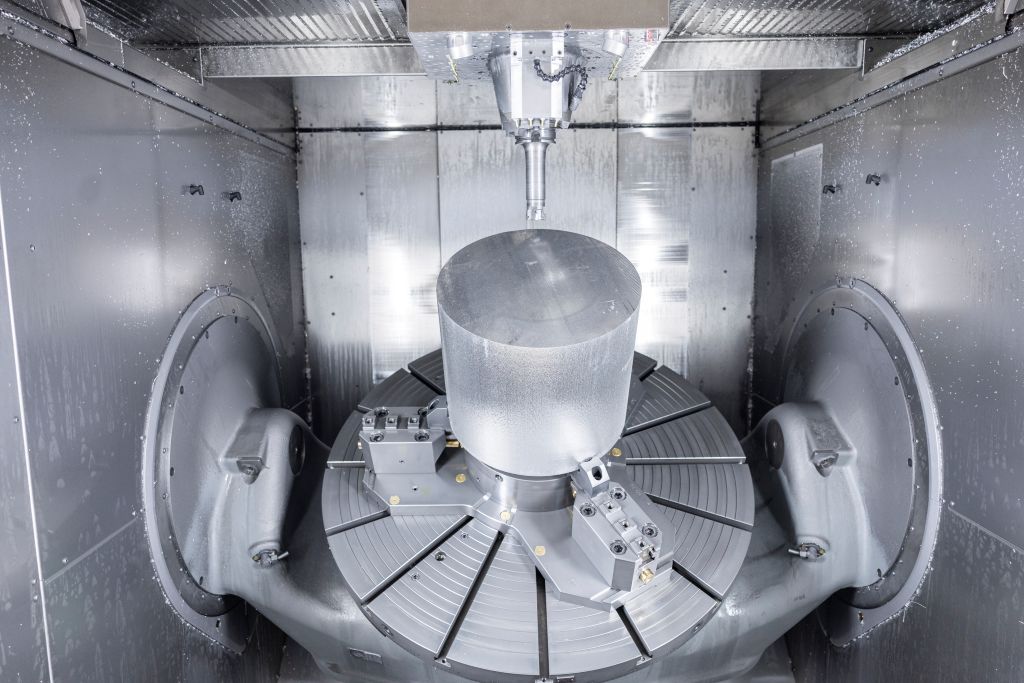
Токарно-фрезерний центр C 62 MT обробляє деталі вагою до 2 500 кілограмів і приймає частини з діаметром до 1 200 міліметрів та висотою до 900 міліметрів. Додатковий magazin ZM 260 сконфігурований як подвійна вежа і має місце для 260 інструментів – вони доповнюють 50, що знаходяться в машині. Таким чином, підрядник може також підготувати обробки з великим потребою в інструментах, не перериваючи процес через зміну інструментів поза magazin.
На новій C 62 MT адаптований змінник палет PW 3000 зберігає підготовлені деталі на восьми місцях. "Автоматизація підтримує наше виробництво, оскільки ми створюємо додаткові безлюдні години", - говорить Даніель Кіфер.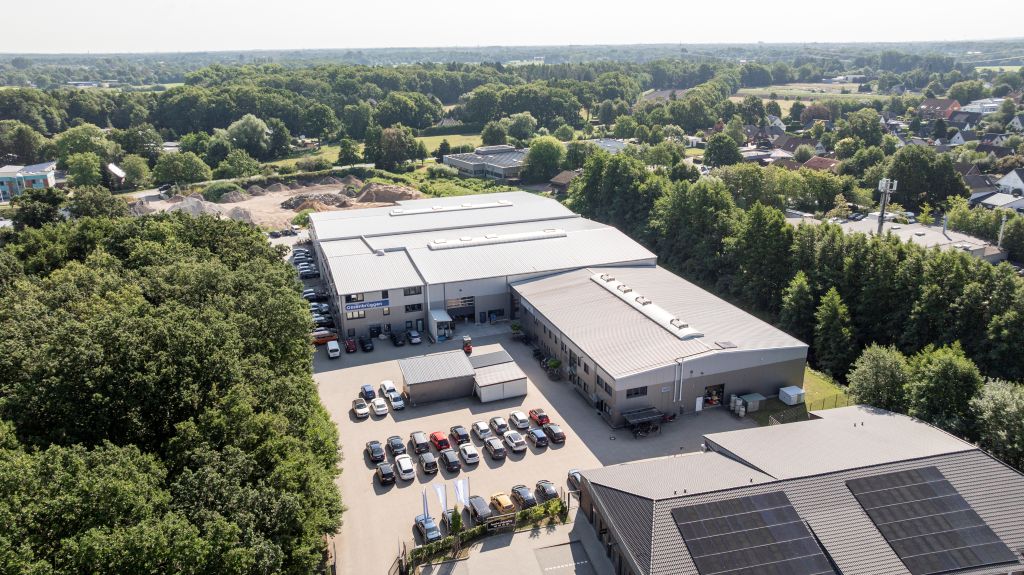
При великих заготовках безлюдний час роботи не закінчується біля дверей машини. Також відведення стружки може його обмежувати. При інтенсивній обробці стружка заповнює контейнер приблизно за дві години. Тоді фахівець повинен змінити візок, хоча машина могла б продовжувати фрезерування. "Тому ми використовуємо, зокрема, для великих CNC-центрів, таких як C 62 MT, прес для стружки", - говорить Даніель Кіфер. Вони зменшують об'єм стружки приблизно до однієї восьмої.
Одночасно компанія Ossenbrüggen повертає охолоджувальну рідину. Брикетами легше керувати і економічніше їх використовувати. Цей приклад чітко демонструє: лише взаємодія автоматизації, забезпечення інструментів, піддонів, видалення стружки, планування матеріалів і контролю якості створює умови для стабільної, тривалої роботи.
Контакт: