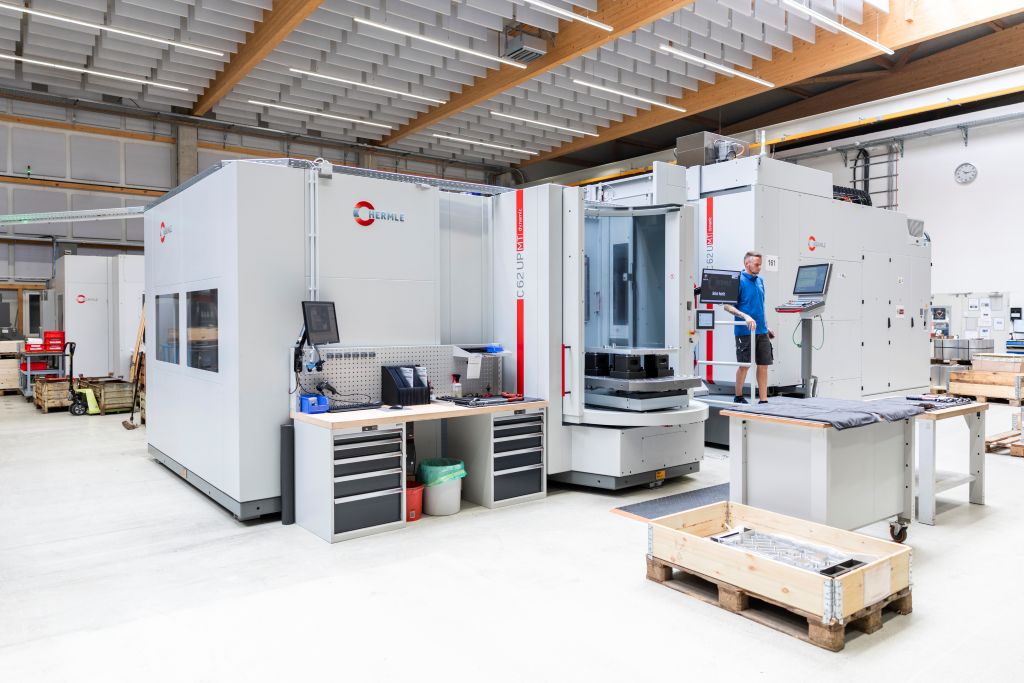
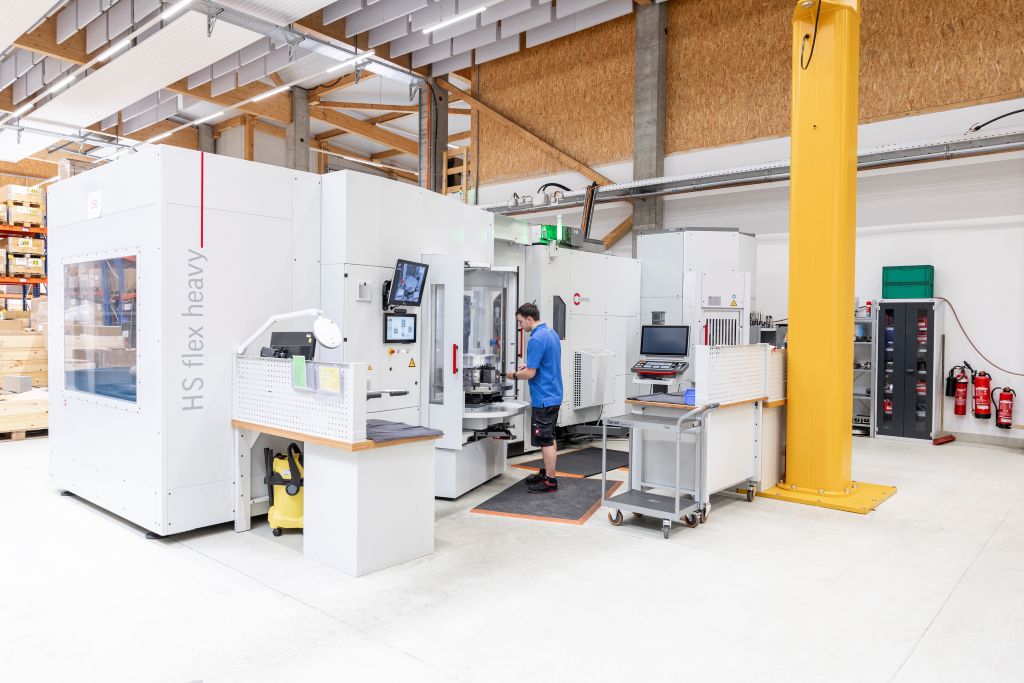
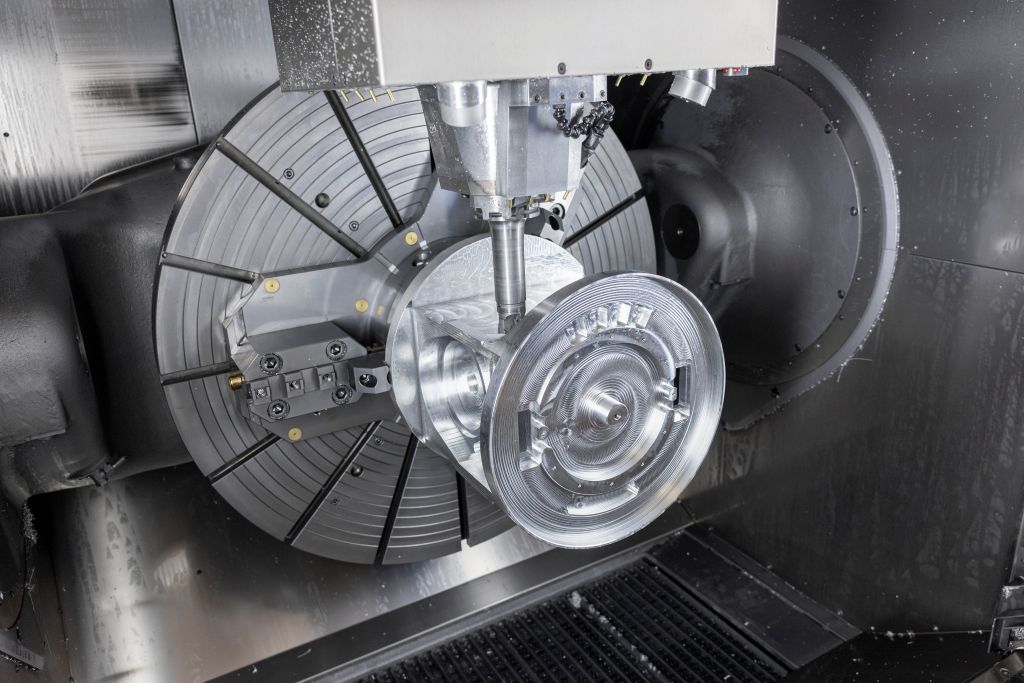
A beállítóhelyen már készen áll a következő munkadarab, miközben az 5-tengelyes megmunkálóközpont egy alkatrészt forgácsol – ez általában 20-40 órát vesz igénybe. Ahhoz, hogy ez az idő éjszaka és hétvégén is kihasználható legyen, nemcsak a programnak és a gépnek kell működnie. Az eszközkészlet, a palettakezelés, a forgácseltávolítás és a minőségellenőrzés is egy összehangolt rendszert alkot. Az Ossenbrüggen Feinwerktechnik-nél ezek a folyamatok a mindennapokban zökkenőmentesen működnek együtt. A bérgyártó egy HERMLE C 62 MT gépen, amely forgási funkcióval rendelkezik, egyetlen befogásban dolgozza fel a nagy, toleranciaérzékeny munkadarabokat.
A cél: A munkadarabnak nem szabad többé váltakoznia egy esztergaközpont és egy maróközpont között. Mert minden lépés egy újabb rögzítést, további mérési feladatokat és megnövekedett kockázatot jelent a helyzeteltérések vagy sérülések szempontjából. „Különösen nagy munkadarabok esetén, hosszú ciklusidőkkel, valamint szoros forma- és helyzet-tűrésekkel szeretnénk elkerülni ezeket a határfelületeket” – mondja Daniel Kiefer, az Ossenbrüggen termelési vezetője.
Korábban először esztergáltak, majd egy maróközpontban folytatták a megmunkálást. Ma a vállalat több megmunkálási lépést egy gépen végez el.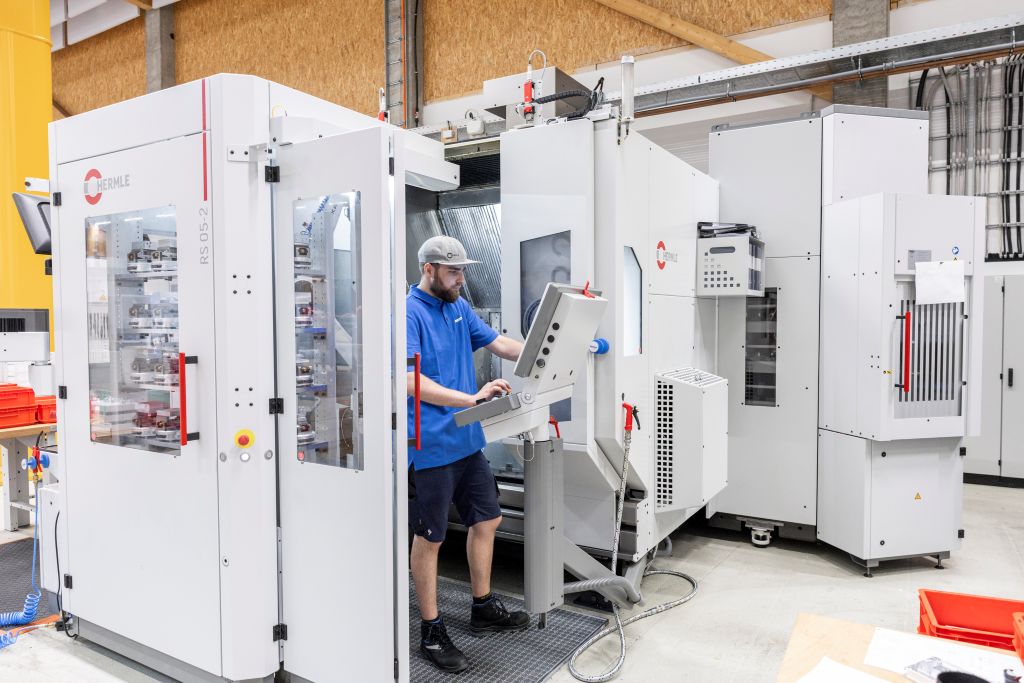
Sok iparág, kis tételszámok, szoros előírások
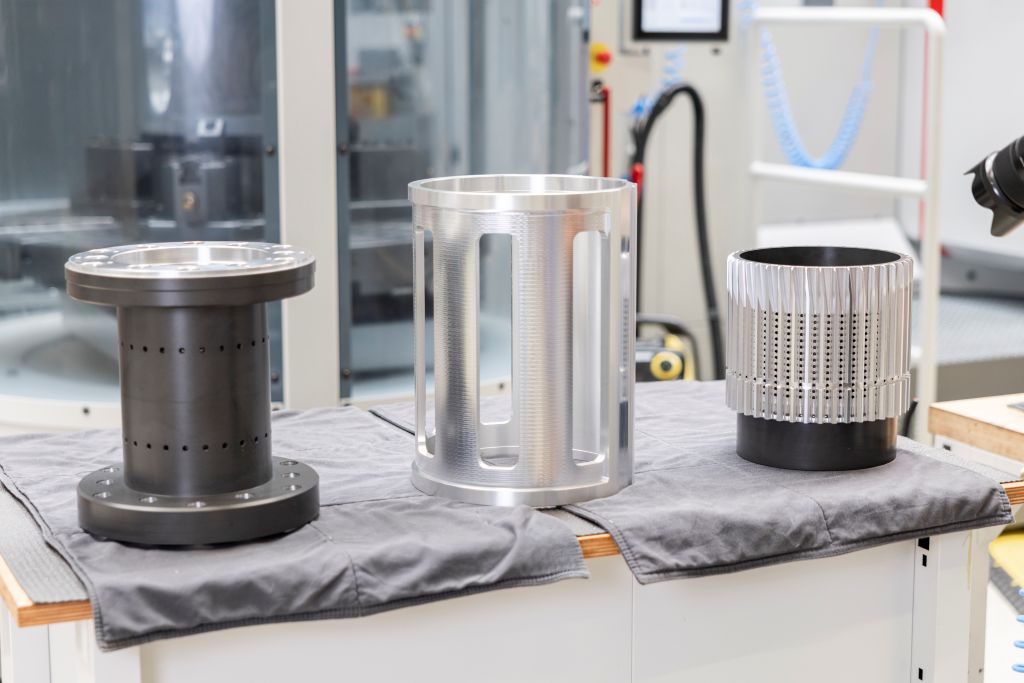
Majdnem 10.000 négyzetméternyi gyártóterület, körülbelül 75 CNC megmunkáló központ és alkatrészek lézer-, analitikai és orvostechnikai, félvezetőipari és gépészeti alkalmazásokhoz: az Ossenbrüggen-nél a nagy gyártás széles alkatrészválasztékkal találkozik. A cégnek a kis sorozatok és nagy alkatrészek között minden megrendelést biztonságosan és gazdaságosan kell lebonyolítania.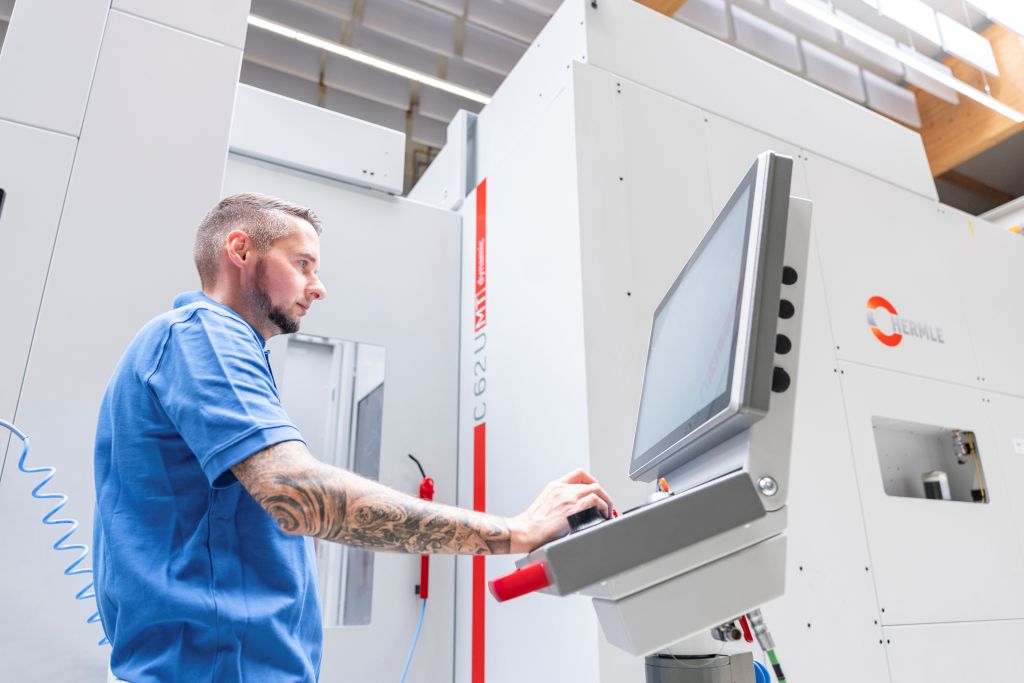
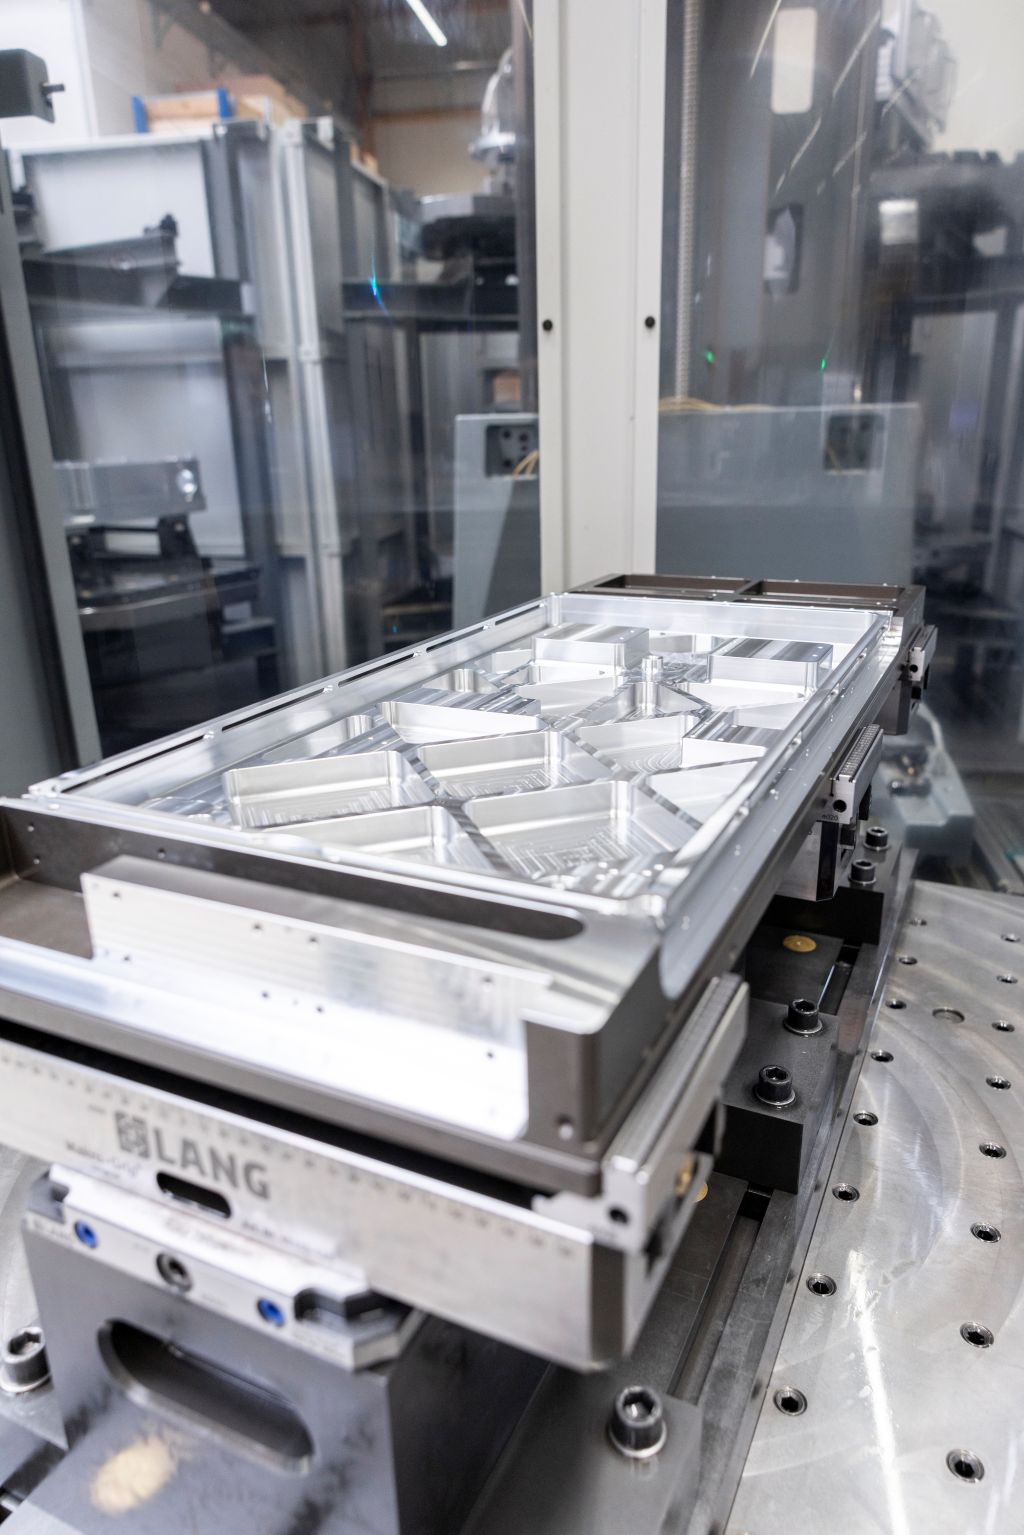
Az Ossenbrüggen Feinwerktechnik GmbH & Co. KG-t 2000-ban alapították, és ma Moorrege-ben, Hamburgtól északnyugatra található. Körülbelül 240 munkavállalót foglalkoztat, és alumíniumot, rozsdamentes acélt, acélt, színesfémeket, műanyagokat és alkalmanként titánt megmunkál. A sorozatméretek a prototípusoktól a kis előszériákig terjednek, egészen a sok munkadarabbal rendelkező ismétlődő megrendelésekig. „A darabok, függetlenül a mérettől, az elmúlt években lényegesen nagyobb méretpontosságot követelnek meg” – mondja Jens Ossenbrüggen, ügyvezető igazgató és a cég alapítója.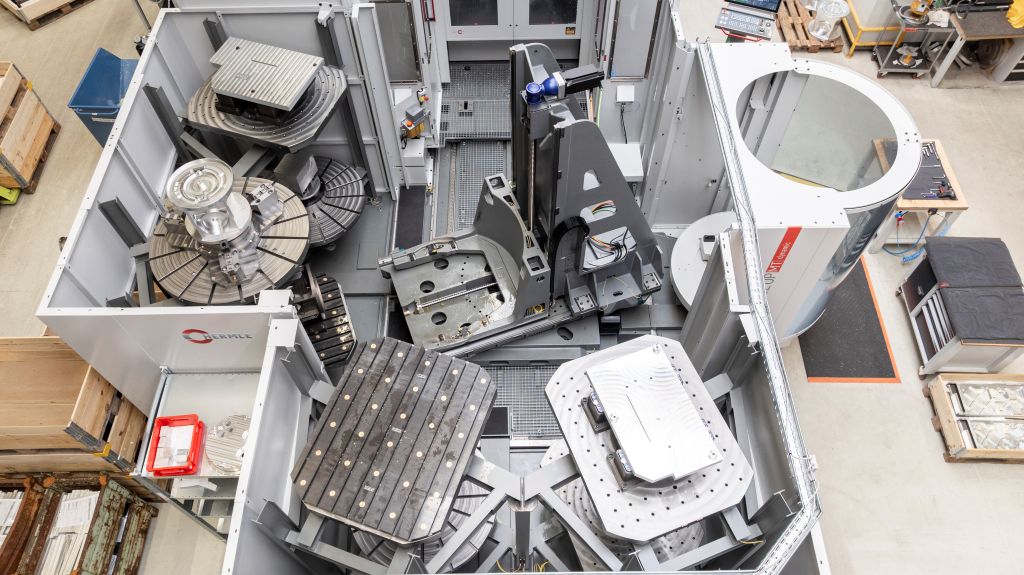
A lézertechnikhez készült komponensek esetében például további előírások érvényesek. A hűtő-kenőanyag nem maradhat sokáig a felületen, mert a maradványok később elpárolognak. „Ez károsíthatja a lencséket vagy tükörfelületeket a lézerrendszerekben“ – hangsúlyozza az ügyvezető. Az ilyen követelmények mutatják, miért nem redukálja Ossenbrüggen a folyamatot csupán a tényleges forgácsolásra: a tisztítás, az anyagáramlás és a minőségellenőrzés éppúgy hozzájárul a komponens biztonságához, mint a megmunkálás maga.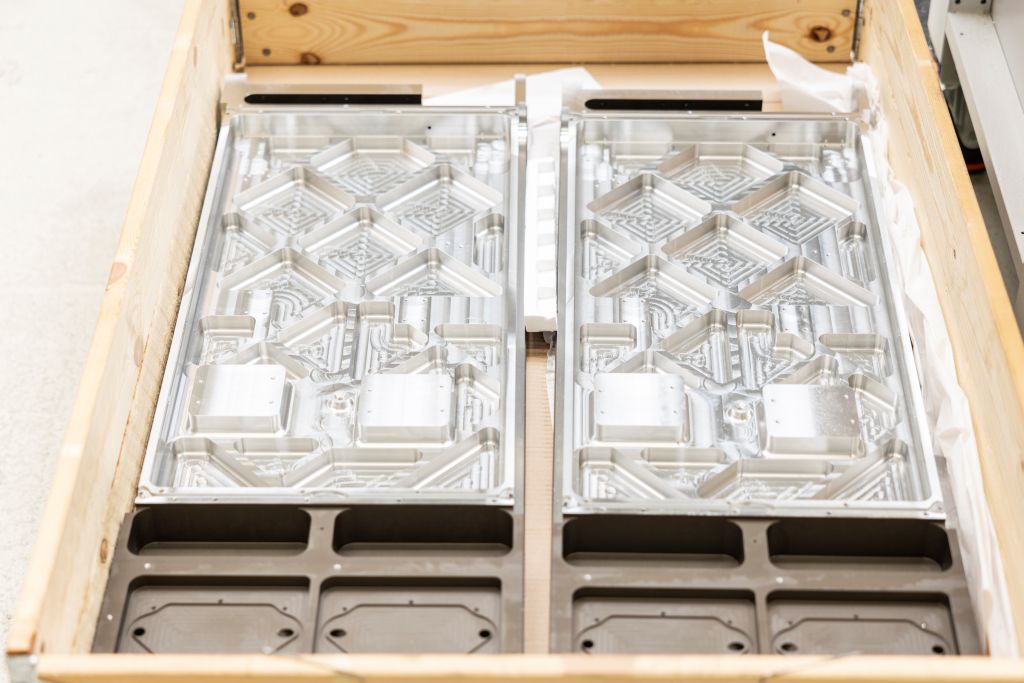
Jobb a stabil, mint a gyors.
Ossenbrüggen nem csupán a legrövidebb ciklusidő alapján értékeli a folyamatokat. Egy program, amely gyorsabban állít elő egy terméket, hátrányokat okozhat, ha a marós fejet és a gépet erősebben megterheli. Egy szerszám törése éjszaka órákra leállítja a megmunkáló központot. A legrosszabb esetben a munkadarab is megsérül.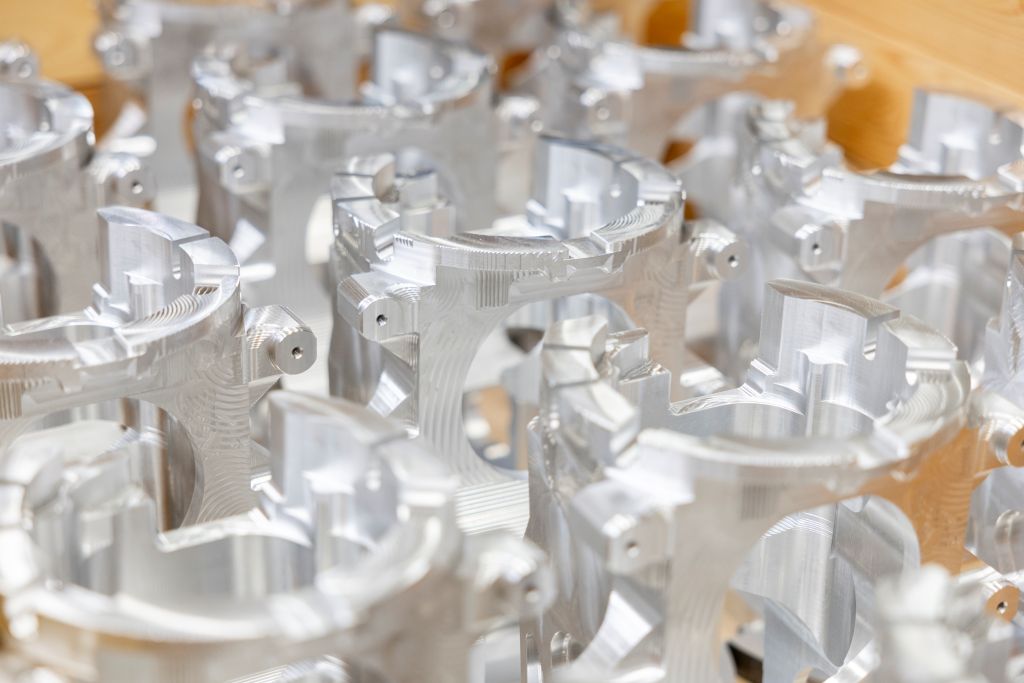
„Ha a program két perccel tovább fut, lehet, hogy összességében több időt használtunk. Cserébe azonban nem áll meg a munka, és másnap pontos alkatrészek várnak a palettaváltó tárolójában“ – magyarázza Jens Ossenbrüggen. A bérgyártónak tehát a megbízható összteljesítmény számít: egy stabil folyamat, tökéletes eredmények és gépek, amelyek valóban kihasználják maximális üzemidőjüket.
Ha a piac élénkül, a megkeresések gyakran rövid távon növekednek. A gyártástervezésnek és az ügyfélszolgálatnak ekkor újra kell egyeztetnie a határidőket, a gépkapacitásokat és a futamidőket. Egy további berendezésnek ezért nemcsak egyetlen megbízást kell feldolgoznia, hanem csökkentenie kell a szűk keresztmetszeteket és kapacitásokat kell biztosítania a változó megrendelésekhez.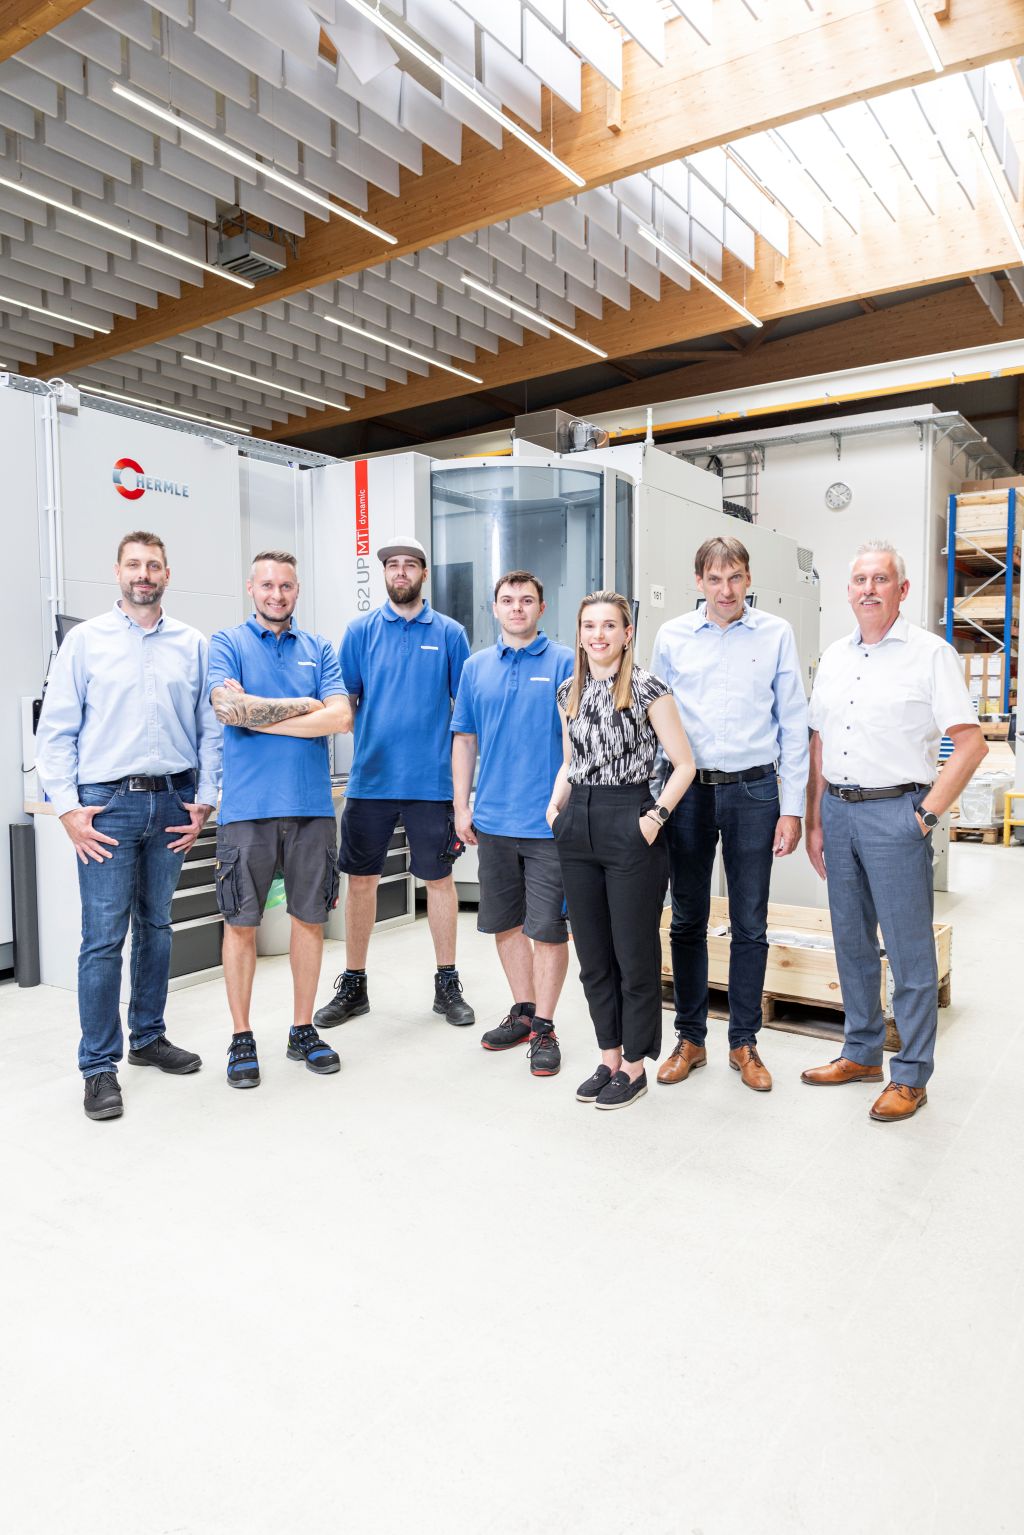
Egységes irányítás megkönnyíti a részletes tervezést.
2025-ben az Ossenbrüggen bővítette gépparkját egy második C 62 MT mellett egy C 42 MT GEN2-t, egy C 32 GEN2-t és az RS 05-2 robotrendszert. A vállalat így még célzottabban tudja elosztani a különböző méretű munkadarabokat a megfelelő gépek között, és tovább növelheti az automatizáltság mértékét. A C 62 MT nagy és összetett munkadarabokat kezel. Ez már a második ilyen típusú BAZ a cégnél.
Jens Ossenbrüggen számára a mozgástérhez tartozik, hogy bizonyos géptípusokat többször is nyilvántartásba vegyen. Az építésben azonos vagy technikailag szorosan kapcsolódó marógépek alternatív lehetőségeket kínálnak, amikor megnövekedett megrendelések lépnek fel, vagy egy berendezés meghibásodik. A bérgyártó számára ez a tartalék fontos tényező, mivel lehetővé teszi a termelés számára, hogy a rövid távú változásokat kezelje. Minden HERMLE rendszer kezelési logikája azonos.
„Így nagyon rugalmasan tudjuk alkalmazni a munkatársainkat“ – mondja Daniel Kiefer, a termelési vezető. Ez megkönnyíti a részletes tervezést. Az Ossenbrüggen a vezérlés terén is egységes folyamatokra támaszkodik: Minden CNC-gép Siemens rendszerrel működik. A szakemberek így függetlenül a megmunkáló központtól gyorsan eligazodnak.
Automatizált forgácsolás nagy munkadarabokhoz
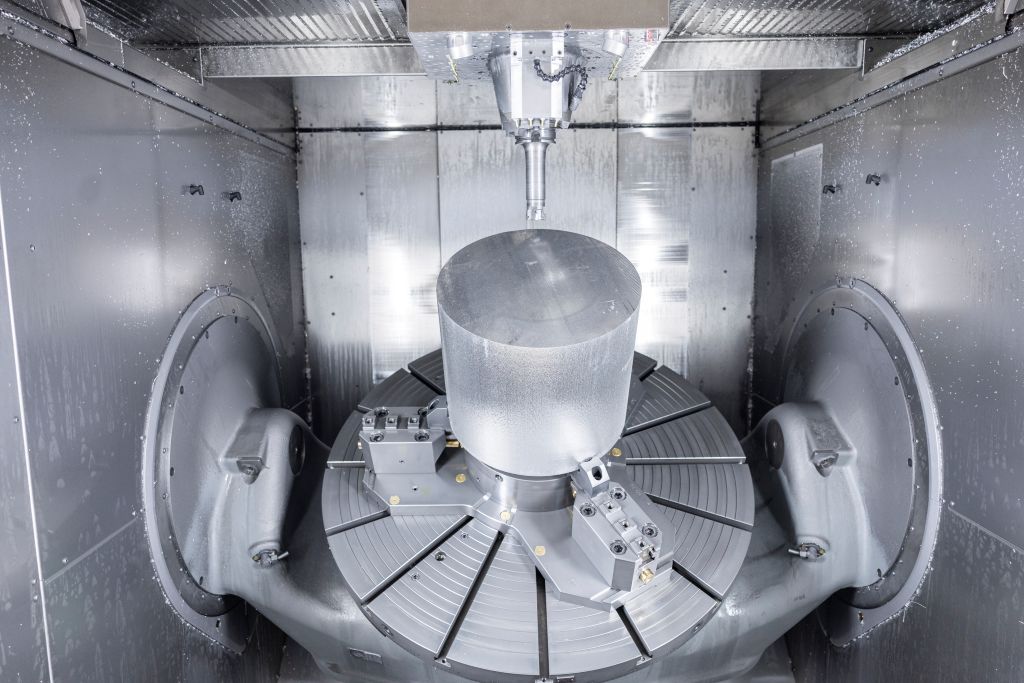
A C 62 MT eszterga-fúró központ 2.500 kilogramm súlyú munkadarabokat dolgoz fel, és 1.200 milliméter átmérőjű, valamint 900 milliméter magasságú alkatrészeket fogad. A ZM 260 kiegészítő magazin dupla torony konfigurációval rendelkezik, és 260 szerszám számára kínál helyet – ezzel kiegészítve a gépben lévő 50 szerszámot. A bérgyártó így elő tudja készíteni a nagyobb szerszámigényű megmunkálásokat anélkül, hogy a folyamatot a magazinon kívüli szerszámcsere miatt meg kellene szakítania.
Az új C 62 MT-n az adaptált PW 3000 palettaváltó nyolc helyen előkészített alkatrészeket tárol. „Az automatizálás támogatja a gyártásunkat, mivel további személyzet nélküli órákat teremtünk” – mondja Daniel Kiefer.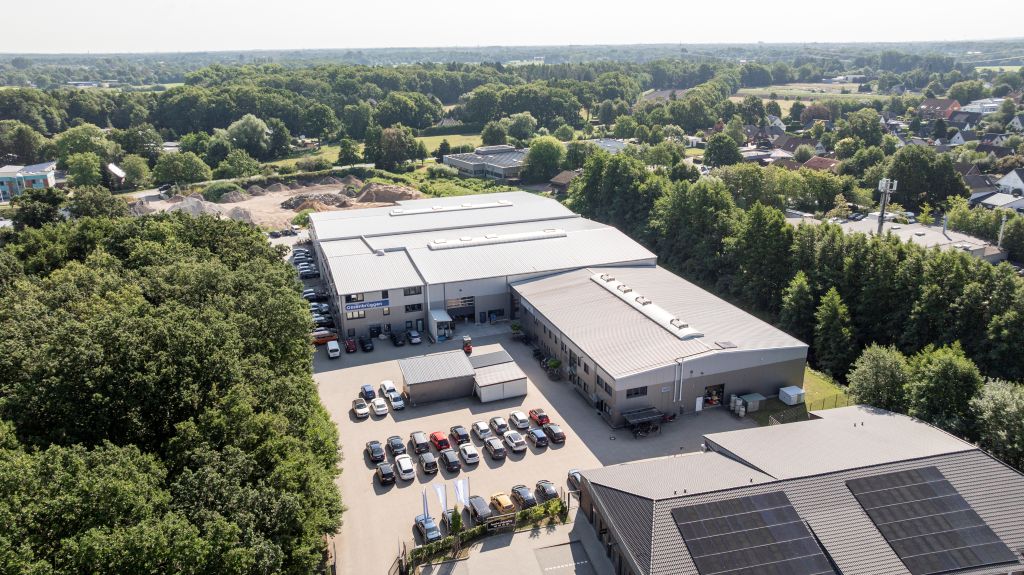
Nagy munkadarabok esetén a személytelen üzemidő nem ér véget a gép ajtajánál. A forgácseltávolítás is korlátozhatja azt. Intenzív forgácsolásnál a gyűjtőedény körülbelül két óra elteltével megtelik. Ekkor egy szakembernek kellene kicserélnie a kocsit, bár a gép tovább tudna marni. „Ezért különösen nagy CNC központokhoz, mint például a C 62 MT, forgácspréselőt használunk” - mondja Daniel Kiefer. Ezek a forgácsok térfogatát körülbelül egy nyolcadára csökkentik.
Egyúttal az Ossenbrüggen hűtőfolyadékot is visszanyer. A brikettek könnyebben kezelhetők és gazdaságosabban hasznosíthatók. A példa világossá teszi: Csak az automatizálás, a szerszámellátás, a raklapok, a forgácseltávolítás, az anyagtervezés és a minőségellenőrzés együttműködése teremt stabil, hosszú futási időket.
Kapcsolat: