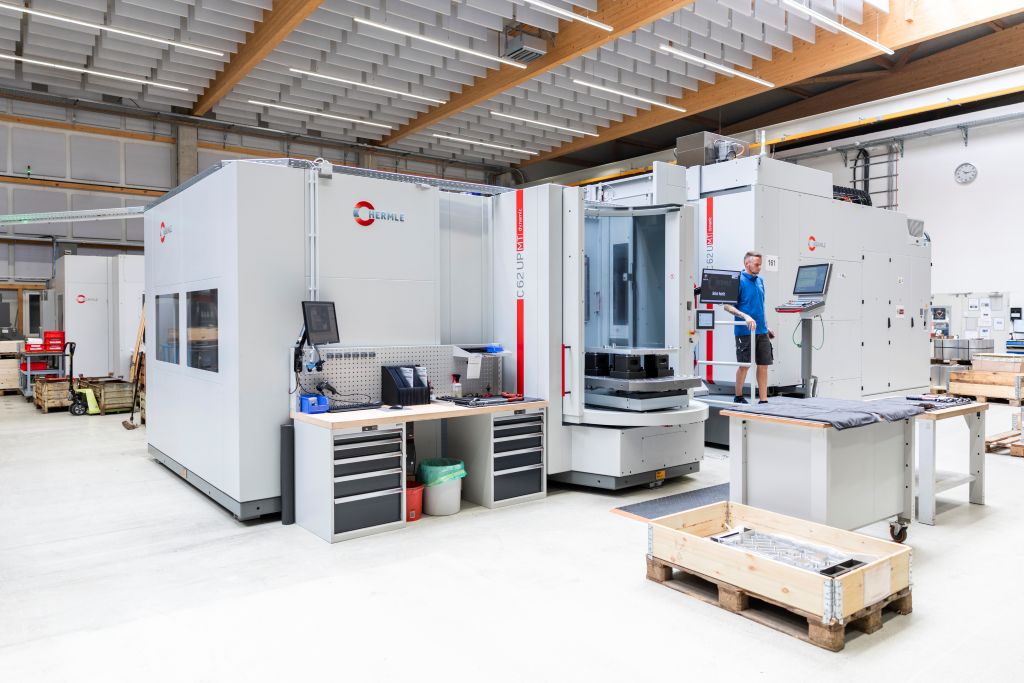
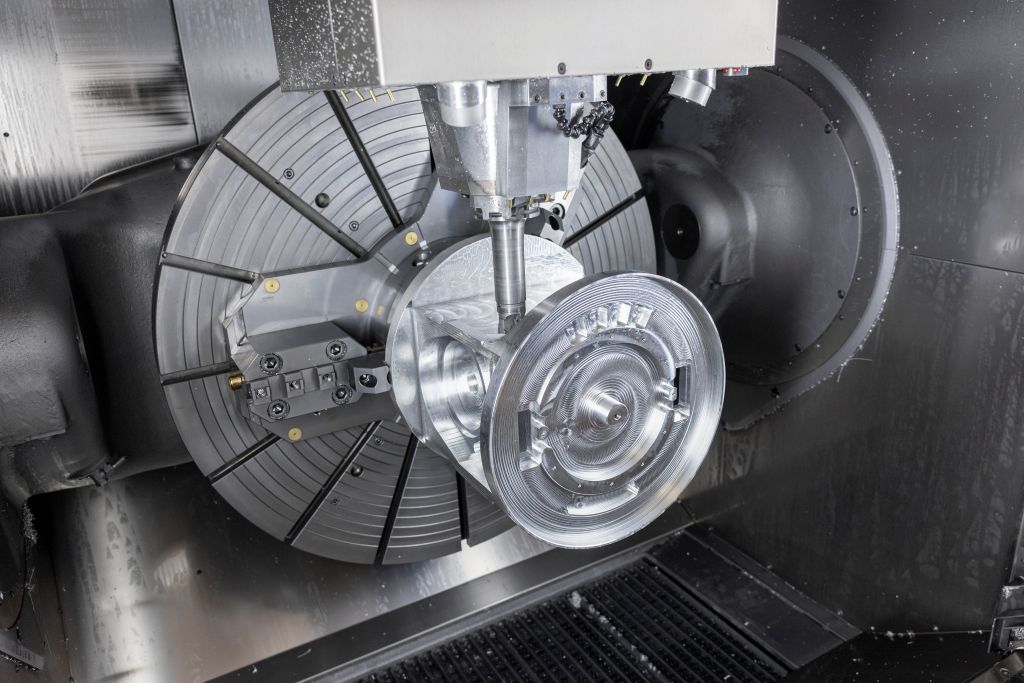
En el lugar de preparación ya está listo el siguiente componente, mientras que el centro de mecanizado de 5 ejes está fresando una pieza – esto suele tardar entre 20 y 40 horas. Para que este tiempo se pueda utilizar también por la noche y los fines de semana, no solo deben funcionar el programa y la máquina. También el suministro de herramientas, manejo de paletas, evacuación de virutas y control de calidad forman un sistema total coordinado. En Ossenbrüggen Feinwerktechnik, estos procesos se integran sin problemas en la vida cotidiana. El fabricante por contrato mecaniza grandes piezas críticas en tolerancia en una HERMLE C 62 MT con funcionalidad de torneado en solo un montaje.
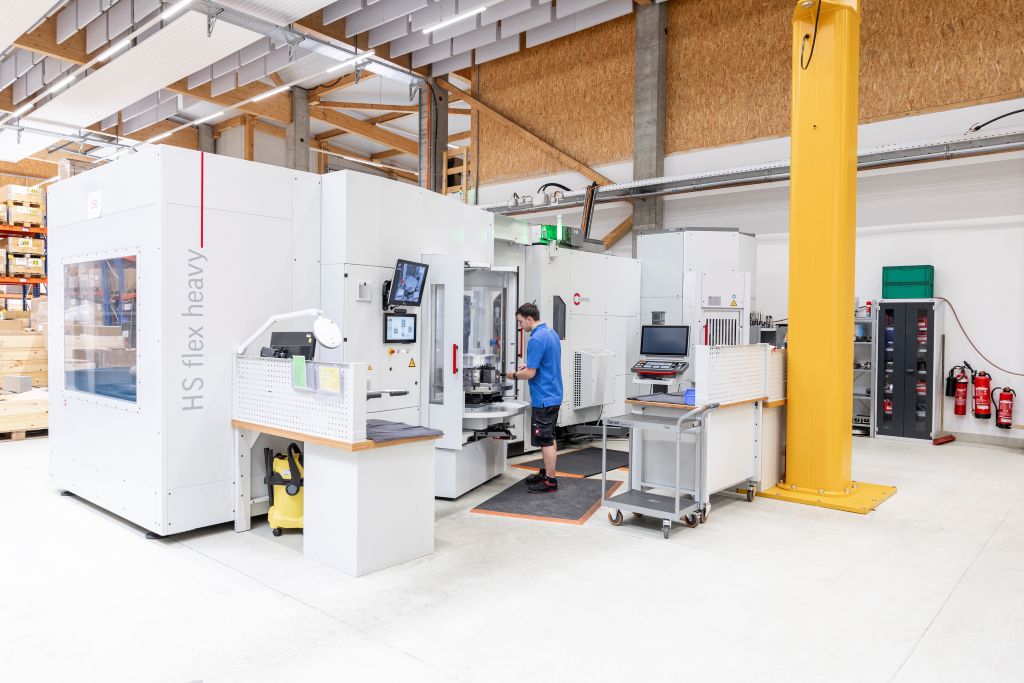
El objetivo: la pieza no debe cambiar entre un centro de torneado y un centro de fresado. Porque cada paso significa un nuevo montaje, tareas de medición adicionales y un mayor riesgo de desviaciones de posición o daños. 'Especialmente con piezas grandes con largos tiempos de ejecución y tolerancias de forma y posición ajustadas, queremos evitar estas interfaces', dice Daniel Kiefer, gerente de producción en Ossenbrüggen.
Antes se torneaba primero y luego se fresaba en un centro de fresado. Hoy la empresa realiza varios pasos de mecanizado en una sola máquina.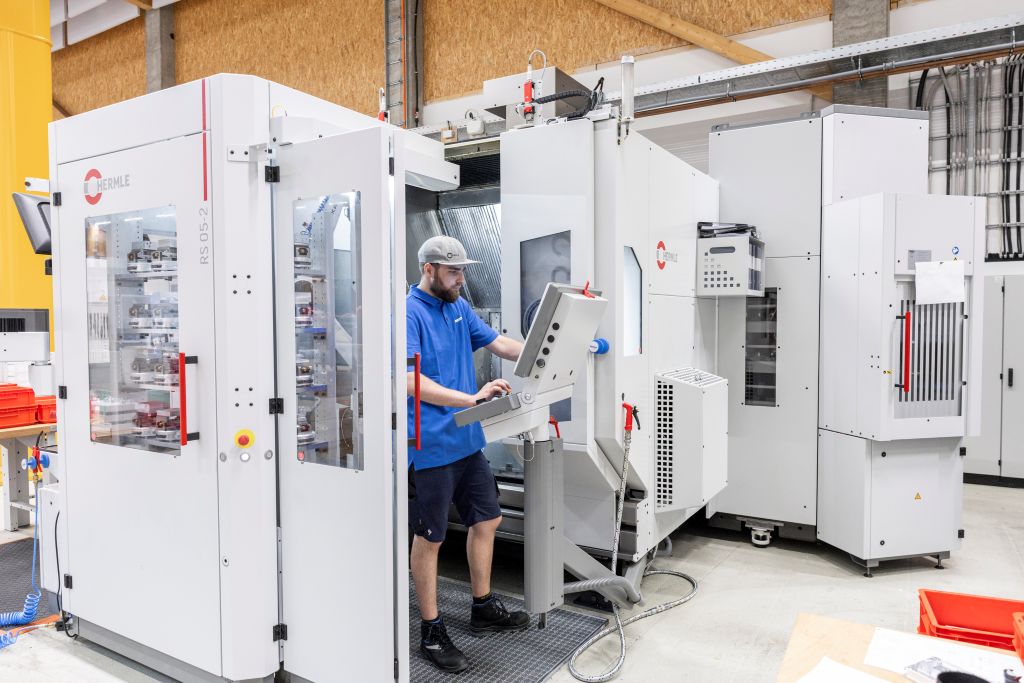
Muchas industrias, pequeños tamaños de lote, requisitos estrictos
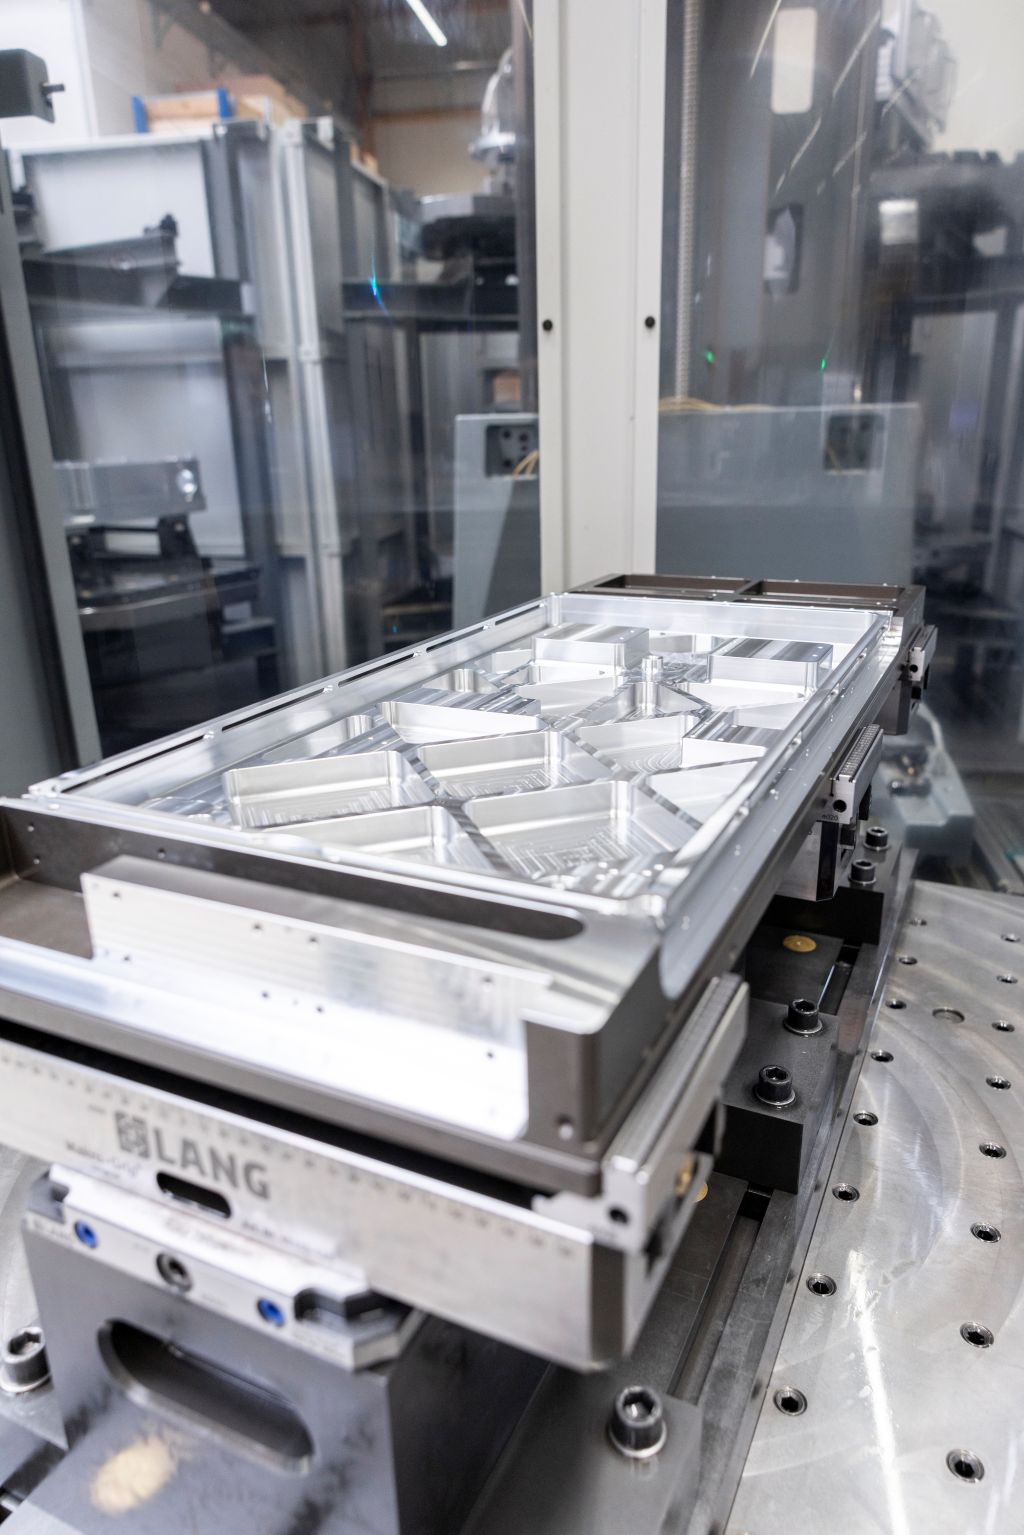
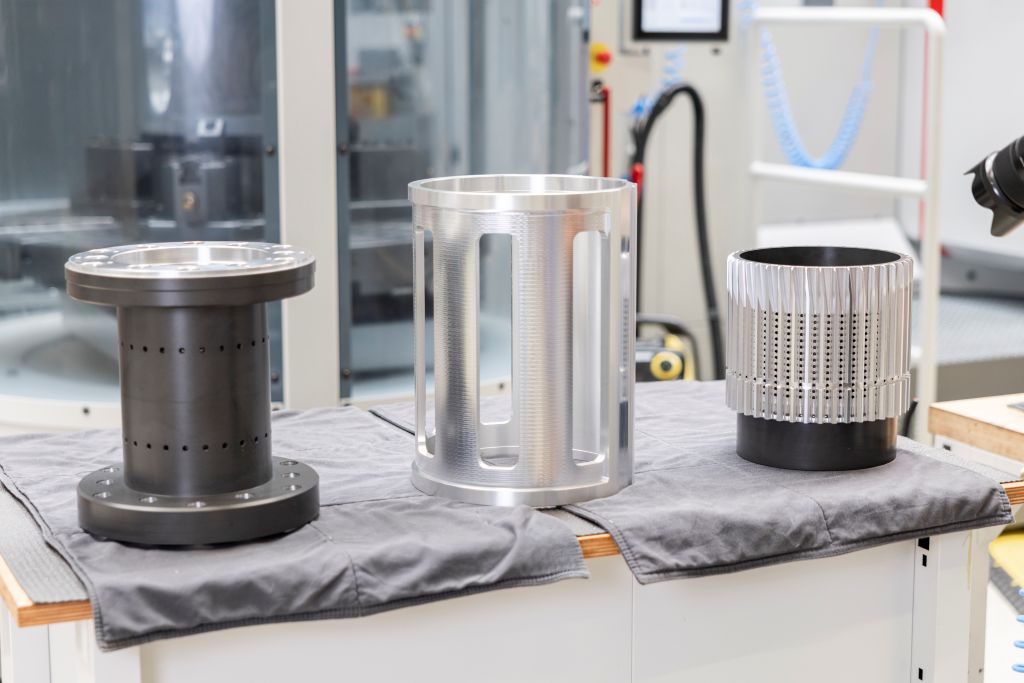
Casi 10,000 metros cuadrados de superficie de producción, alrededor de 75 centros de mecanizado CNC y componentes para tecnología láser, análisis y medicina, industria de semiconductores e ingeniería mecánica: en Ossenbrüggen, una gran fabricación se encuentra con una amplia variedad de piezas. Entre pequeñas series y grandes componentes, la empresa debe llevar cada pedido de manera segura y económica a través del proceso.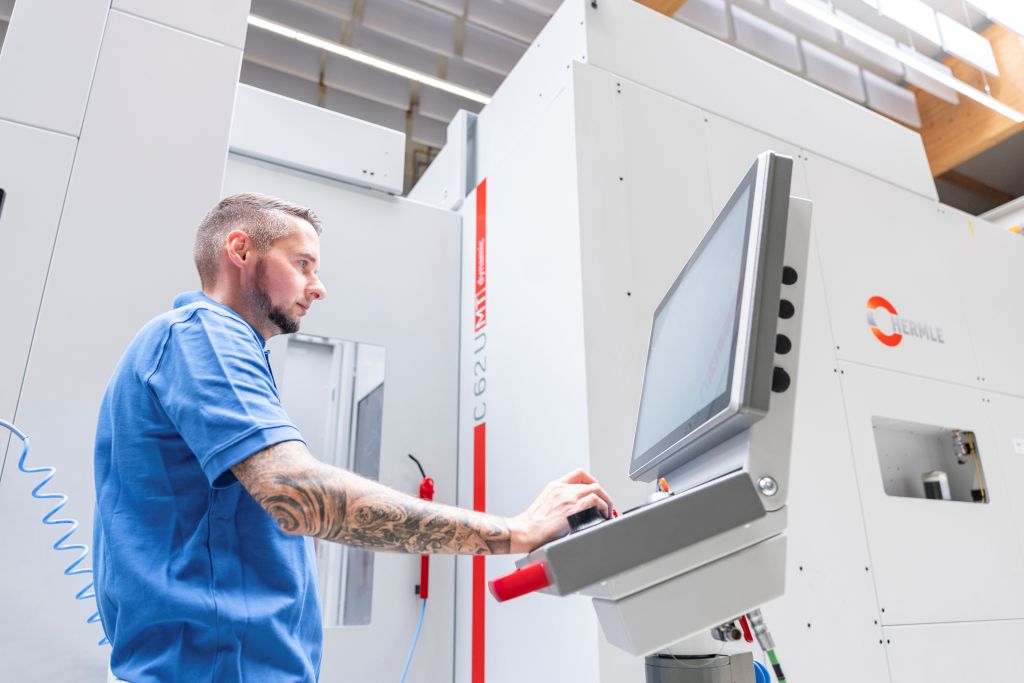
La Ossenbrüggen Feinwerktechnik GmbH & Co. KG fue fundada en 2000 y se encuentra hoy en Moorrege, al noroeste de Hamburgo. Emplea a aproximadamente 240 personas y mecaniza aluminio, acero inoxidable, acero, metales no ferrosos, plásticos y ocasionalmente titanio. En cuanto a los tamaños de lote, el espectro varía desde prototipos hasta pequeñas series y pedidos recurrentes con muchas piezas. 'Las piezas, sin importar su tamaño, se han vuelto significativamente más exigentes en los últimos años', informa Jens Ossenbrüggen, director general y fundador de la empresa.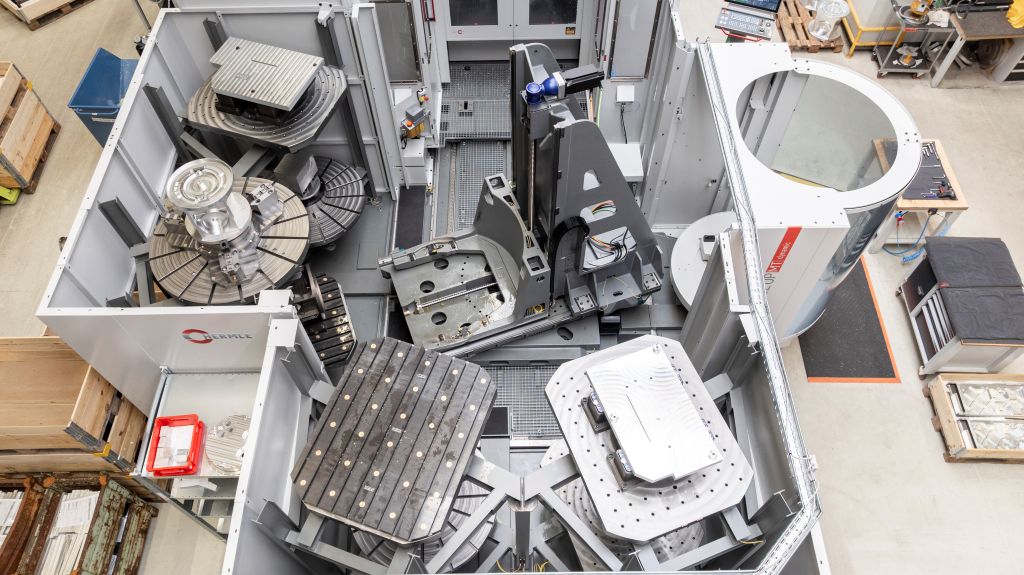
Para componentes de tecnología láser, por ejemplo, existen requisitos adicionales. El refrigerante no debe actuar sobre la superficie durante mucho tiempo, ya que los residuos se evaporan más tarde. 'Esto puede dañar lentes o espejos en sistemas láser', enfatiza el director general. Tales requisitos muestran por qué Ossenbrüggen no reduce el proceso a la mera mecanización: la limpieza, el flujo de material y el control de calidad son igualmente importantes para la seguridad de la pieza como el propio mecanizado.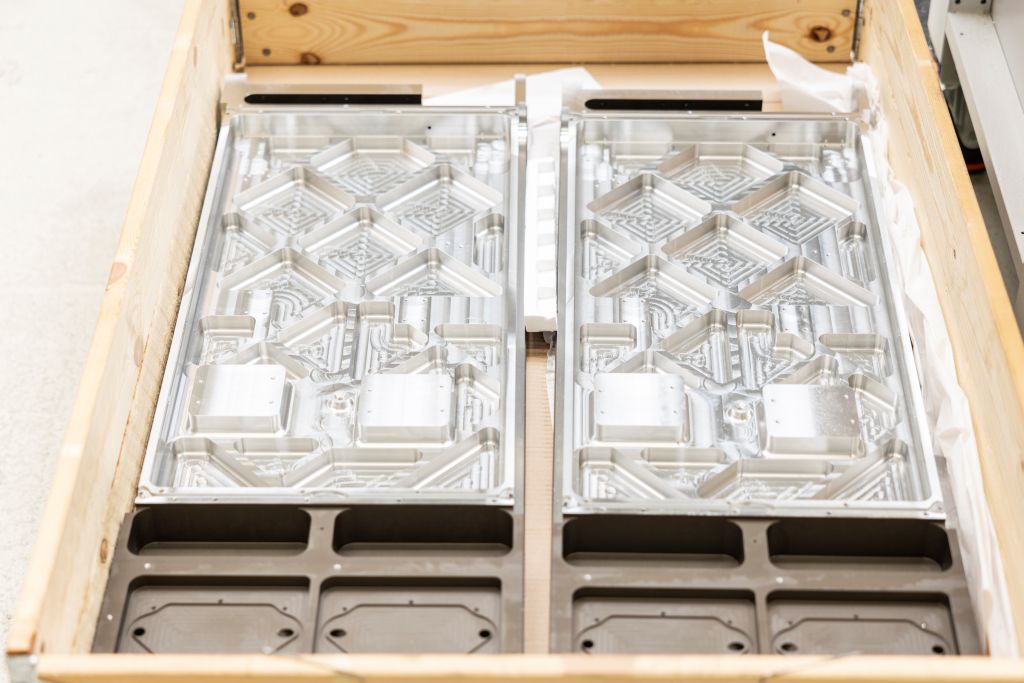
Preferible estable que solo rápido
Ossenbrüggen no evalúa los procesos solo en función del tiempo de ciclo más corto. Un programa que produce un producto más rápido puede tener desventajas si carga más el cabezal de fresado y la máquina. Una rotura de herramienta durante la noche detiene el centro de mecanizado durante horas. En el peor de los casos, también se daña la pieza.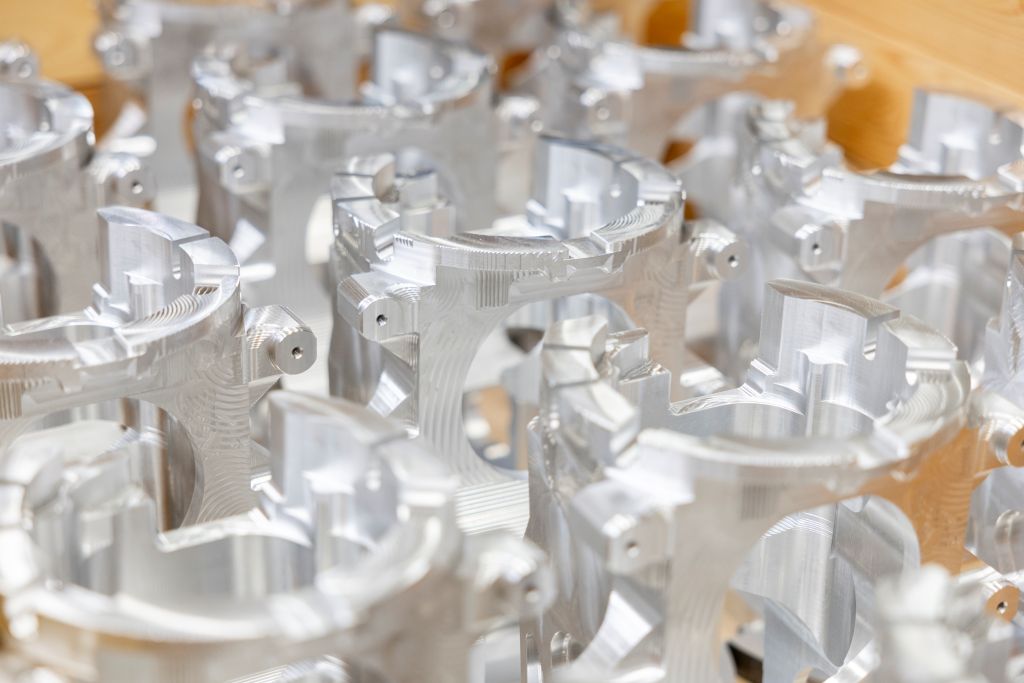
'Si el programa dura dos minutos más, puede que hayamos tardado más tiempo en total. Sin embargo, no hay paradas, y a la mañana siguiente hay piezas precisas en la memoria del cambiador de paletas', explica Jens Ossenbrüggen. Para el fabricante por contrato, lo que cuenta es el rendimiento total confiable: un proceso estable, resultados perfectos y máquinas que realmente utilizan su tiempo de funcionamiento máximo.
Cuando el mercado se activa, las solicitudes a menudo aumentan a corto plazo. La planificación de la producción y el servicio al cliente deben entonces reajustar fechas, capacidades de máquinas y tiempos de ejecución. Por lo tanto, una instalación adicional no solo debe procesar un solo pedido, sino reducir cuellos de botella y crear capacidades para pedidos cambiantes.
El control uniforme facilita la planificación detallada
En 2025, Ossenbrüggen amplió su parque de máquinas junto a una segunda C 62 MT con una C 42 MT GEN2, una C 32 GEN2 y el sistema robótico RS 05-2. Con esto, la empresa puede distribuir piezas de diferentes tamaños de manera más específica a las máquinas adecuadas y aumentar aún más el grado de automatización. La C 62 MT se encarga de piezas grandes y complejas. Ya es el segundo centro de mecanizado de este tipo en la empresa.
Para Jens Ossenbrüggen, el margen de maniobra incluye tener varios tipos de máquinas en stock. Centros de fresado idénticos o técnicamente relacionados crean opciones de desvío cuando surgen picos de pedidos o una instalación falla. Para el fabricante por contrato, esta reserva es un factor importante, ya que permite que la producción absorba cambios a corto plazo. La lógica de operación de todos los sistemas HERMLE es la misma.
'Así podemos utilizar a nuestro personal de manera muy flexible', dice el gerente de producción Daniel Kiefer. Esto facilita la planificación detallada. También en el control, Ossenbrüggen se basa en procesos uniformes: todas las máquinas CNC funcionan con Siemens. Los especialistas se orientan rápidamente independientemente del centro de mecanizado.
Mecanización automatizada de grandes piezas
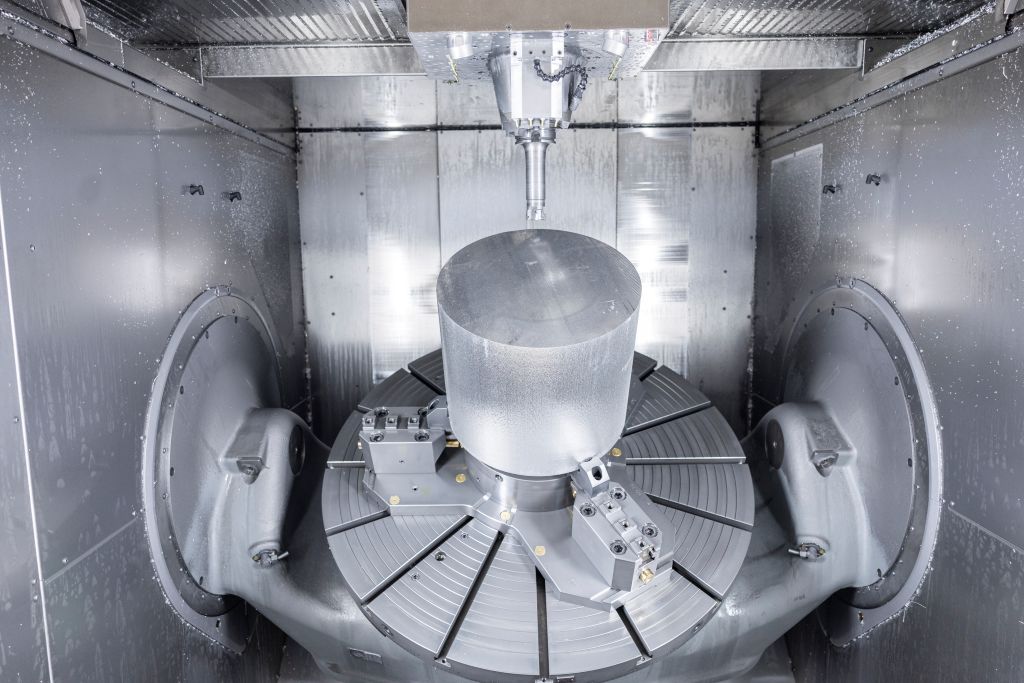
El centro de torneado-fresado C 62 MT mecaniza piezas de hasta 2,500 kilogramos y acepta componentes con un diámetro de hasta 1,200 milímetros y una altura de hasta 900 milímetros. El magazín adicional ZM 260 está configurado como un doble torre y ofrece espacio para 260 herramientas, complementando así las 50 en la máquina. De esta manera, el fabricante por contrato también puede preparar mecanizados con una alta demanda de herramientas sin tener que interrumpir el proceso debido a un cambio de herramienta fuera del magazín.
En la nueva C 62 MT, el cambiador de paletas adaptado PW 3000 almacena en ocho lugares componentes preparados. 'La automatización apoya nuestra producción al crear horas adicionales sin personal', dice Daniel Kiefer.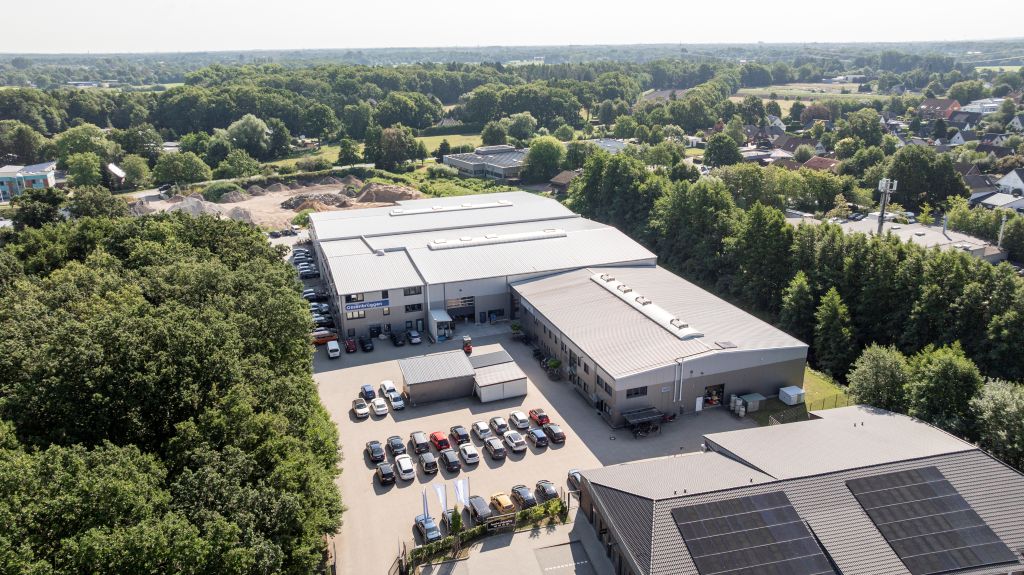
Con piezas grandes, el tiempo de funcionamiento sin personal no termina en la puerta de la máquina. La evacuación de virutas también puede limitarlo. Con un mecanizado intensivo, un contenedor de recogida se llena después de aproximadamente dos horas. Entonces, un especialista tendría que cambiar el carro, aunque la máquina podría seguir fresando. 'Por lo tanto, utilizamos especialmente prensas de virutas para grandes centros CNC como la C 62 MT', dice Daniel Kiefer. Estas reducen el volumen de las virutas a aproximadamente una octava parte.
Al mismo tiempo, Ossenbrüggen recupera el refrigerante. Los briquetas son más fáciles de manejar y más rentables. El ejemplo deja claro: solo la interacción de la automatización, el suministro de herramientas, los pallets, la evacuación de virutas, la planificación de materiales y el control de calidad crea las condiciones para tiempos de funcionamiento estables y prolongados.
Contacto: