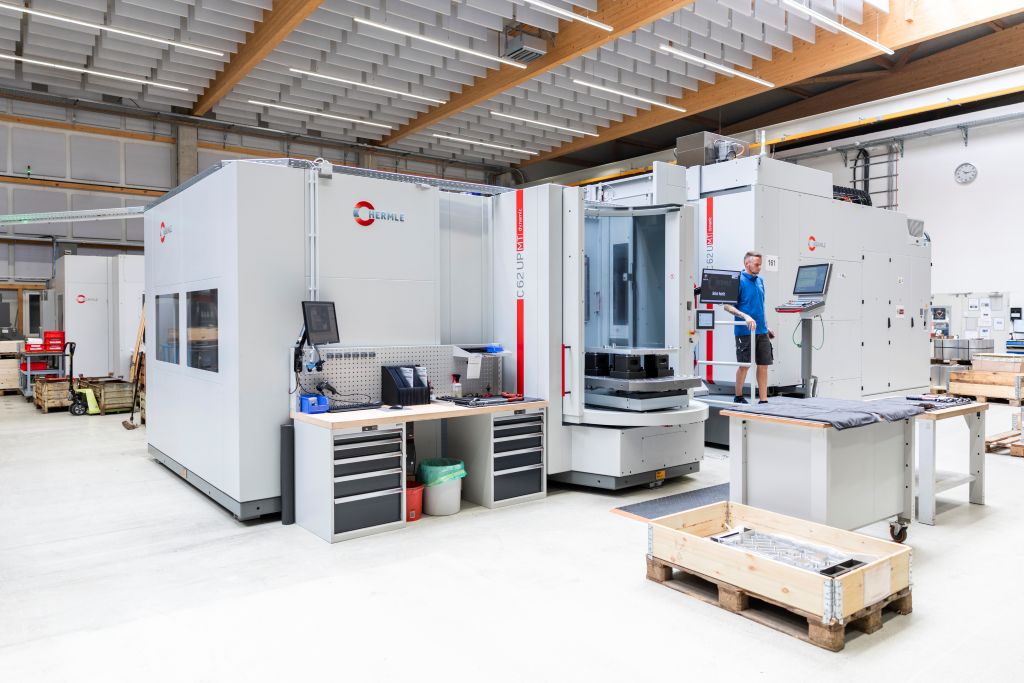
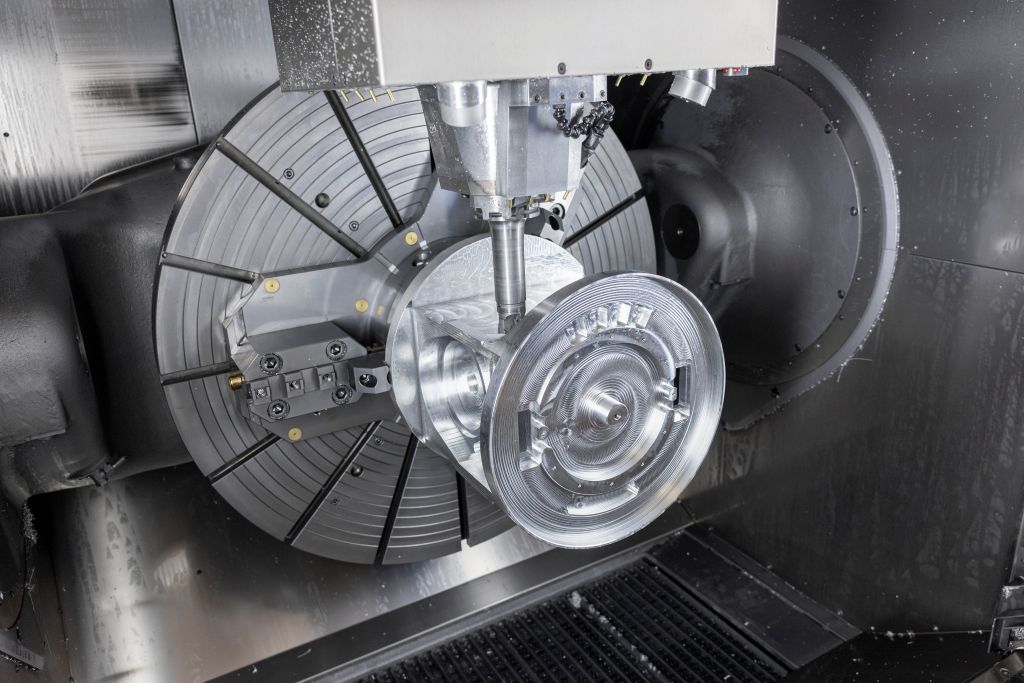
La locul de pregătire este deja pregătit următorul piesă de lucru, în timp ce centrul de prelucrare cu 5 axe prelucrează un component – acest proces durează de obicei între 20 și 40 de ore. Pentru ca acest timp să fie utilizabil și noaptea, precum și în weekend, nu trebuie să funcționeze doar programul și mașina. De asemenea, stocul de unelte, manipularea paletelor, evacuarea așchiilor și controlul calității formează un sistem integrat. La Ossenbrüggen Feinwerktechnik, aceste procese se integrează perfect în viața de zi cu zi. Producătorul de servicii prelucrează piese mari, critice din punct de vedere al toleranțelor, pe un HERMLE C 62 MT cu funcționalitate de strunjire, într-o singură fixare.
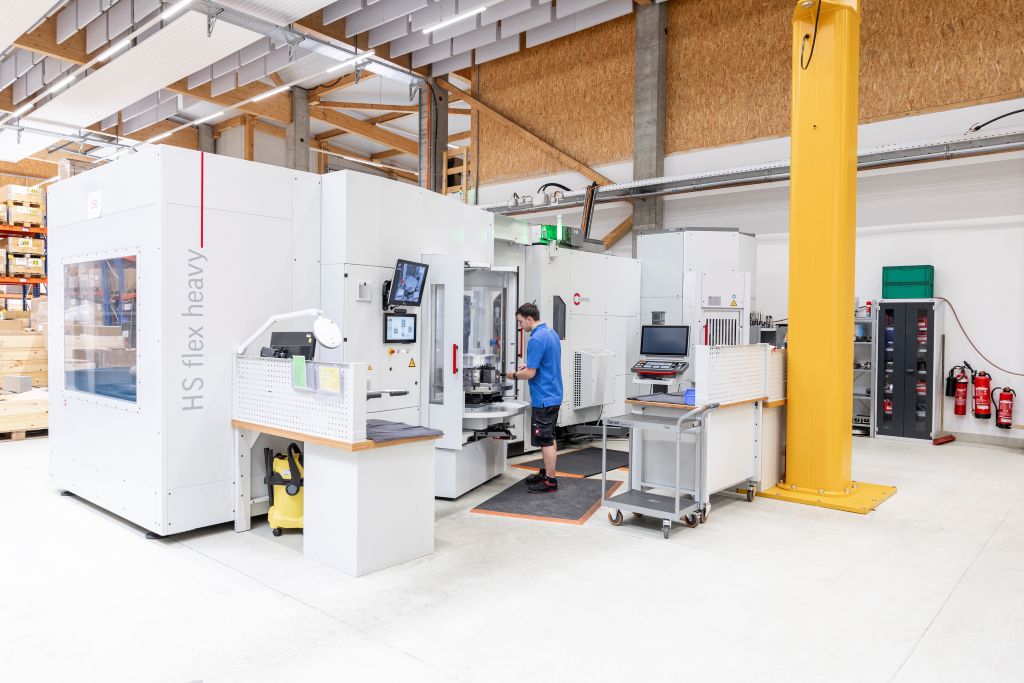
Scopul: Componenta nu ar trebui să mai treacă între un centru de prelucrare prin strunjire și un centru de prelucrare prin frezare. Fiecare pas înseamnă o nouă fixare, sarcini suplimentare de măsurare și un risc crescut de abateri de poziție sau deteriorări. „În special pentru piesele mari cu timpi de prelucrare lungi, precum și pentru toleranțele stricte de formă și poziție, dorim să evităm aceste interfețe”, spune Daniel Kiefer, șeful de producție la Ossenbrüggen.
Anterior, se realiza mai întâi turnarea și apoi se continua cu prelucrarea pe un centru de frezare. Astăzi, compania combină mai multe etape de prelucrare pe o singură mașină.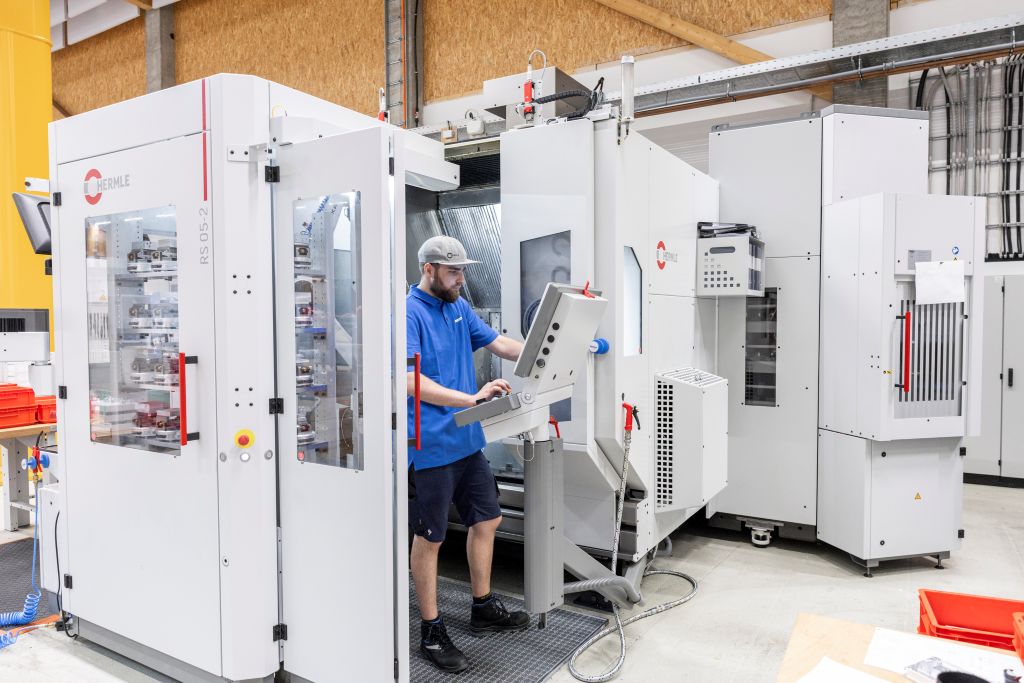
Multe industrii, loturi mici, cerințe stricte
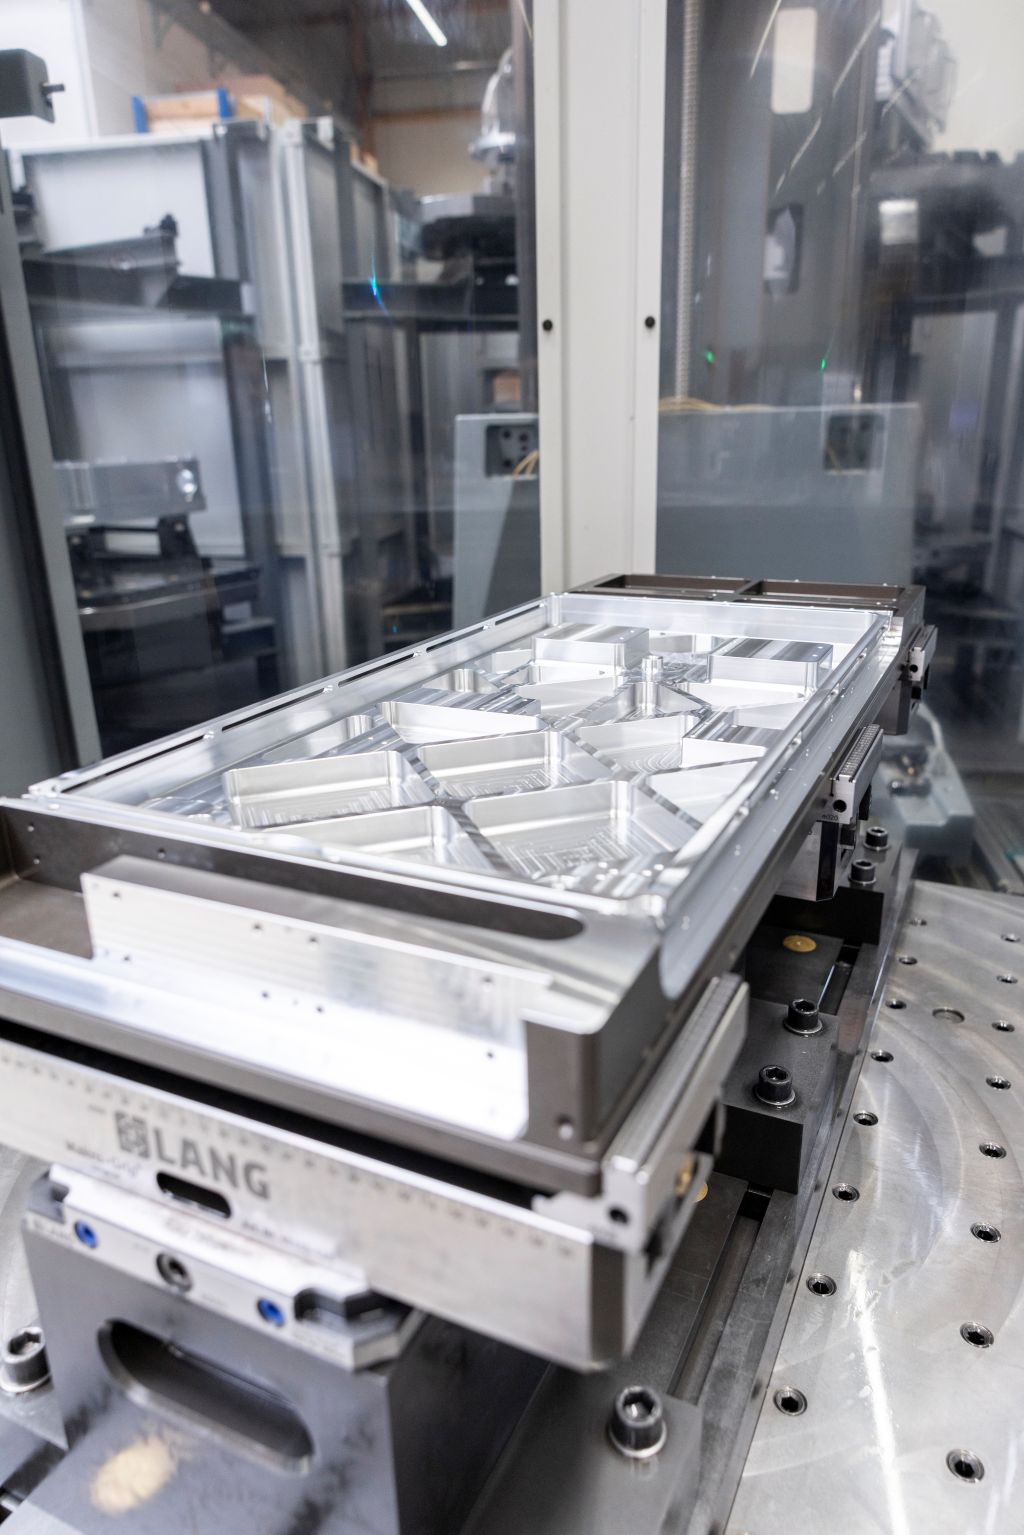
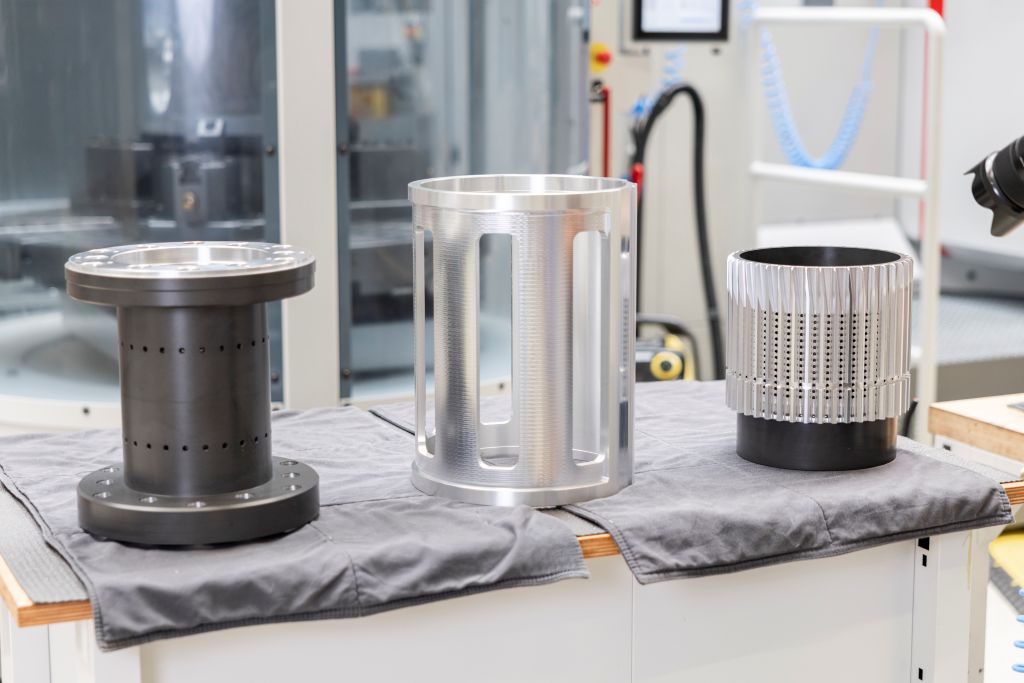
Aproape 10.000 metri pătrați de spațiu de producție, aproximativ 75 de centre de prelucrare CNC și componente pentru tehnologia laser, analiză și tehnica medicală, industria semiconductorilor și ingineria mecanică: La Ossenbrüggen, o mare producție se întâlnește cu o diversitate largă de piese. Între serii mici și componente mari, compania trebuie să gestioneze fiecare comandă în mod sigur și economic prin proces.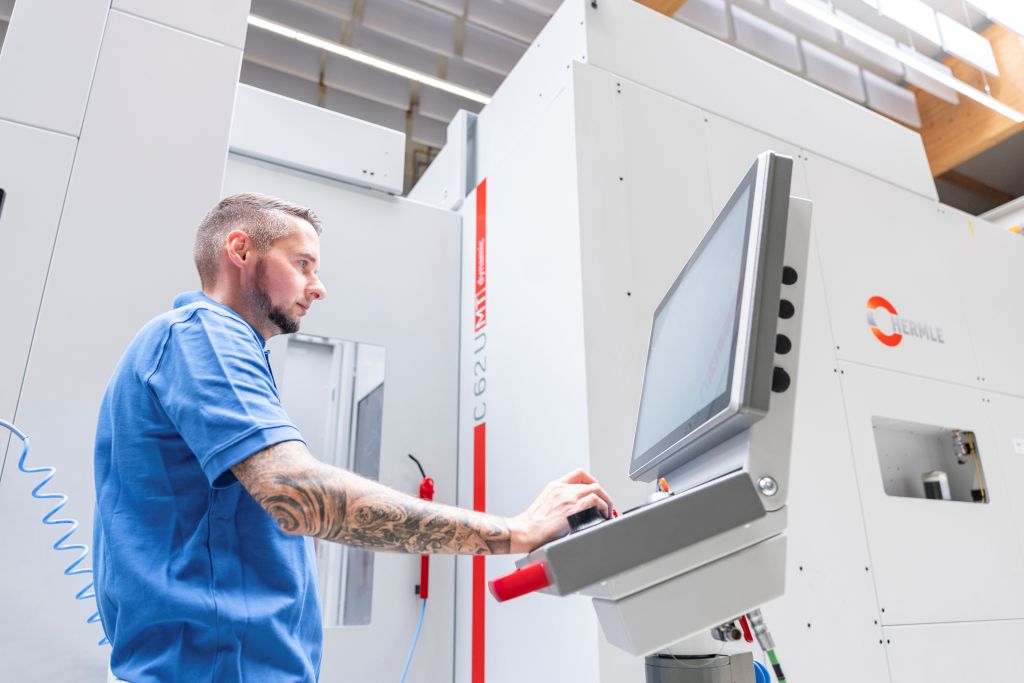
Ossenbrüggen Feinwerktechnik GmbH & Co. KG a fost fondată în 2000 și se află astăzi în Moorrege, la nord-vest de Hamburg. Aceasta are aproximativ 240 de angajați și prelucrează aluminiu, oțel inoxidabil, oțel, metale neferoase, plastice și ocazional titan. Dimensiunile loturilor variază de la prototipuri la serii mici și până la comenzi recurente cu multe piese. „Componentele, indiferent de dimensiune, au devenit mult mai exigente din punct de vedere dimensional în ultimii ani”, raportează Jens Ossenbrüggen, director general și fondator al companiei.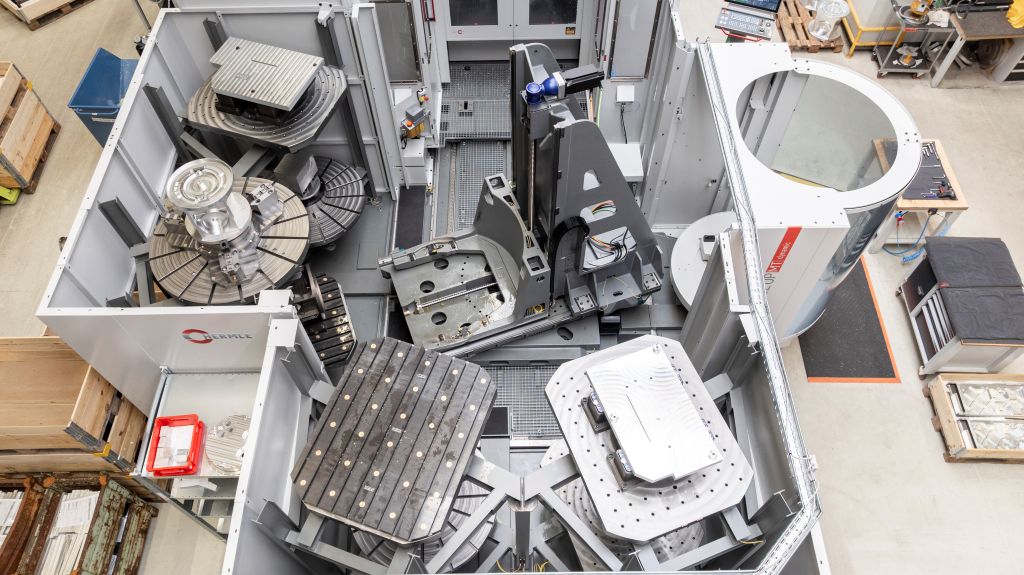
Pentru componentele destinate tehnologiei laser, de exemplu, există cerințe suplimentare. Fluidul de răcire și lubrifiere nu trebuie să acționeze mult timp asupra suprafeței, deoarece reziduurile se pot evapora ulterior. „Acest lucru poate deteriora lentilele sau oglinzile din sistemele laser”, subliniază directorul general. Astfel de cerințe arată de ce Ossenbrüggen nu reduce procesul doar la prelucrarea efectivă: curățarea, fluxul de material și controlul calității sunt la fel de importante pentru siguranța componentelor ca și prelucrarea în sine.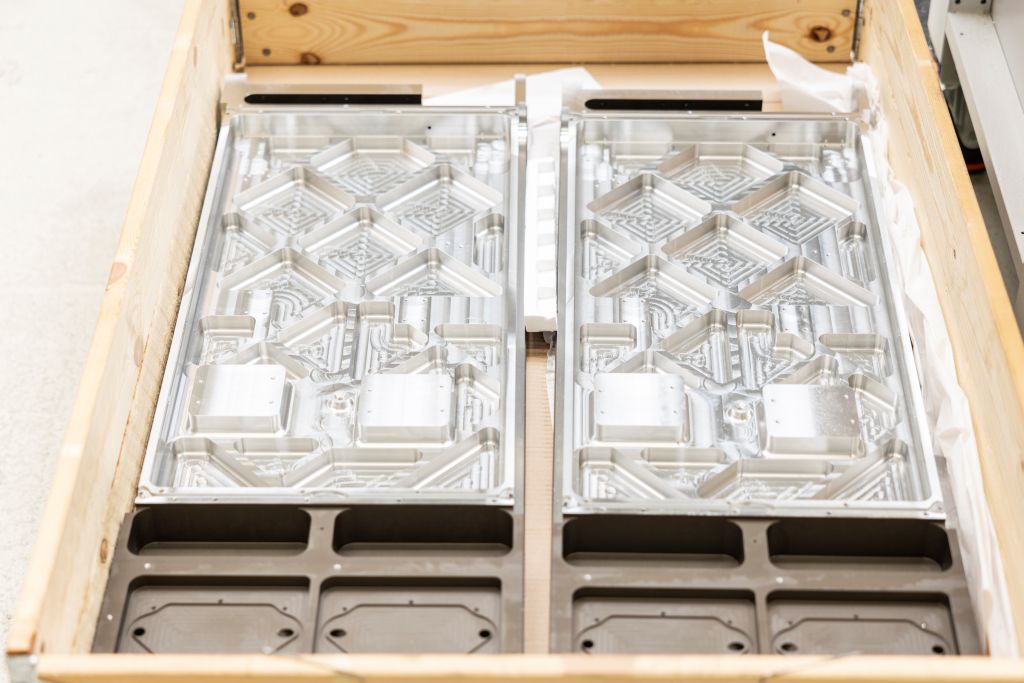
Mai bine stabil decât doar rapid.
Ossenbrüggen nu evaluează procesele doar pe baza celui mai scurt timp de ciclu. Un program care produce un produs mai repede poate aduce dezavantaje dacă suprasolicită capul de frezare și mașina. O rupere a uneltei în timpul nopții oprește centrul de prelucrare timp de ore. În cel mai rău caz, acest lucru poate duce și la deteriorarea componentei.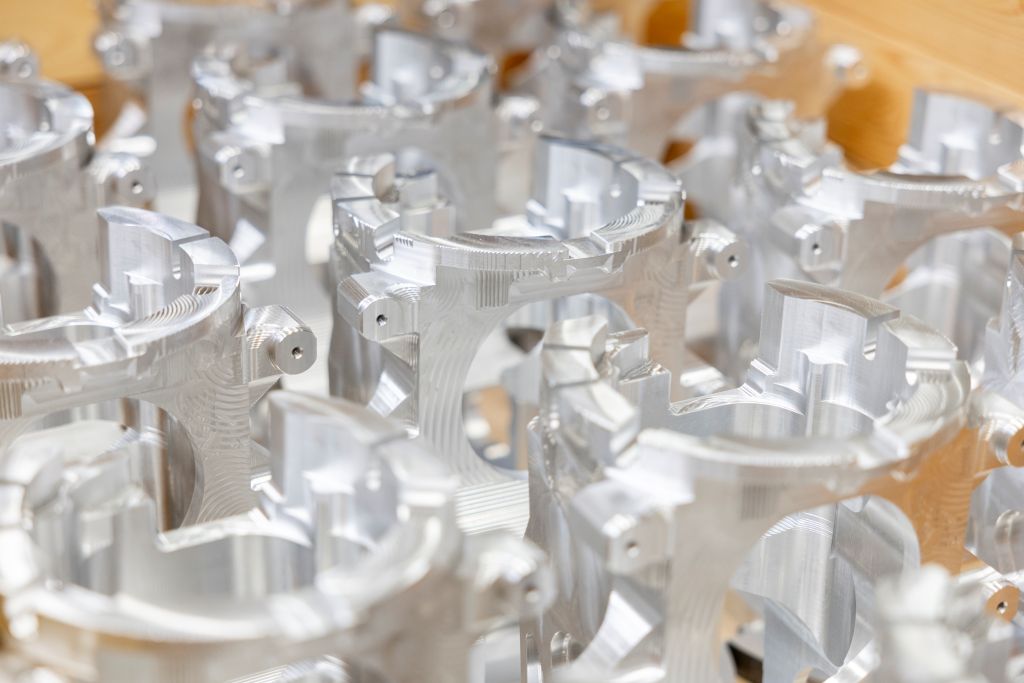
„Dacă programul rulează două minute mai mult, poate că am avut nevoie de mai mult timp în total. Dar nu există opriri, iar a doua zi dimineața, piese precise sunt în memoria schimbătorului de palete“, explică Jens Ossenbrüggen. Pentru subcontractor, performanța totală fiabilă contează: un proces stabil, rezultate perfecte și mașini care își utilizează efectiv timpul maxim de funcționare.
Când piața se activează, cererile cresc adesea pe termen scurt. Planificarea producției și serviciul clienți trebuie să reunească din nou termenele, capacitățile mașinilor și timpii de execuție. O instalație suplimentară nu ar trebui, așadar, să proceseze doar o singură comandă, ci să reducă blocajele și să creeze capacități pentru comenzi variate.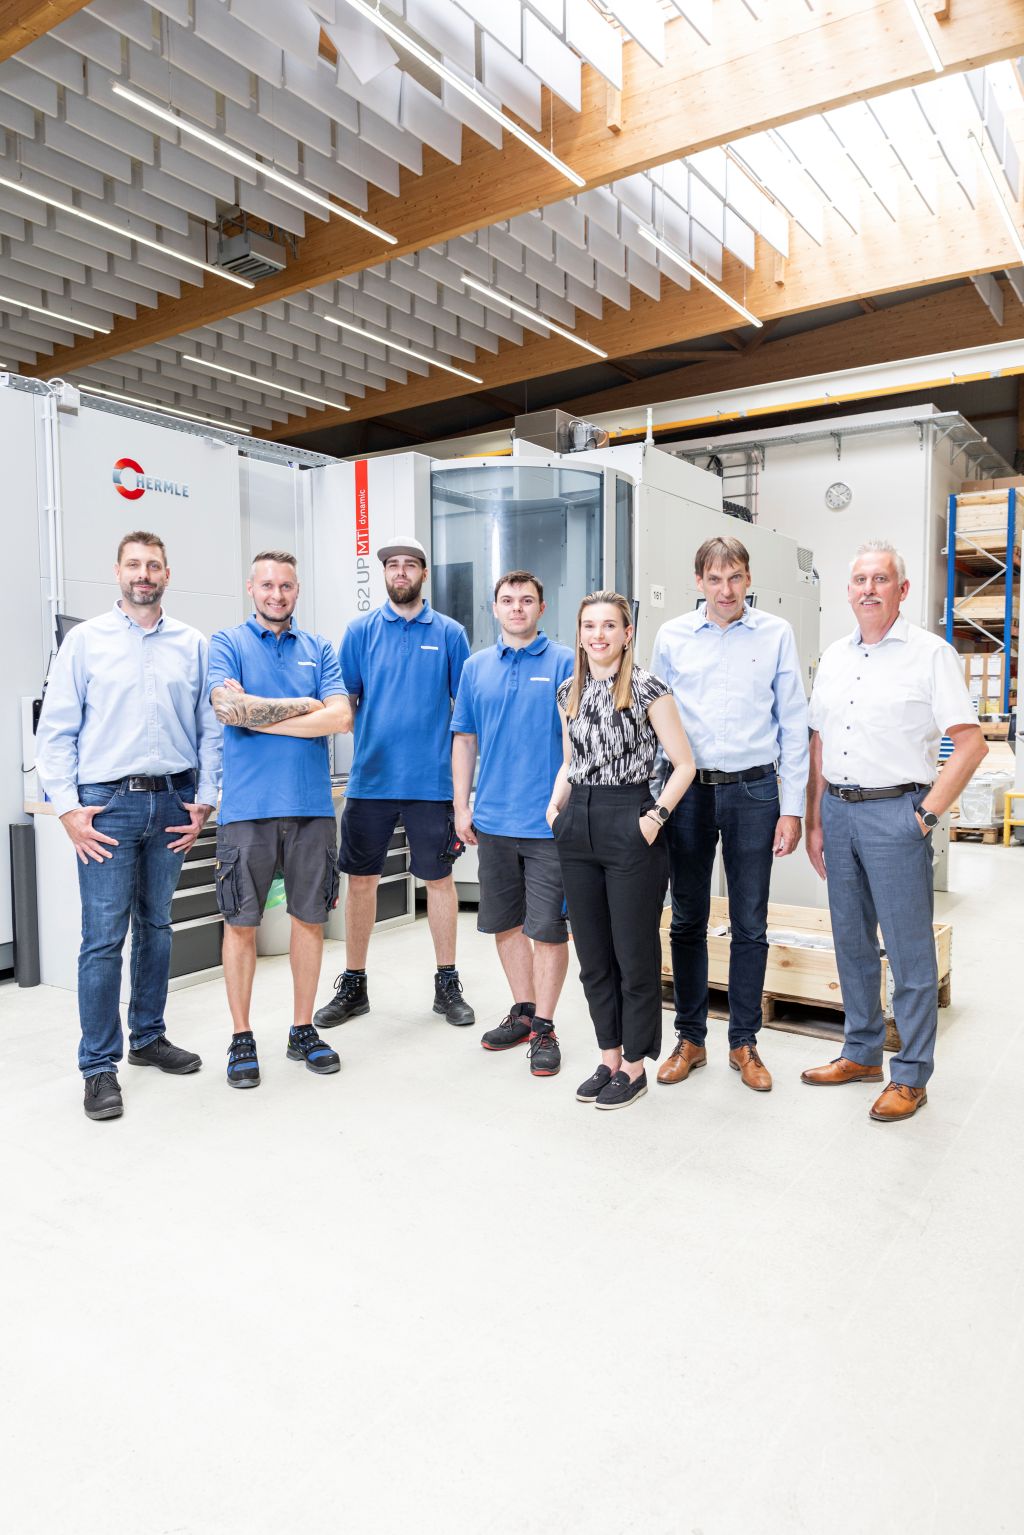
Controlul unitar facilitează planificarea detaliată.
În 2025, Ossenbrüggen și-a extins parcul de mașini, pe lângă un al doilea C 62 MT, cu un C 42 MT GEN2, un C 32 GEN2 și sistemul de roboți RS 05-2. Astfel, compania poate distribui piesele de lucru de dimensiuni diferite mai eficient pe mașinile potrivite și poate crește în continuare gradul de automatizare. C 62 MT preia piese de lucru mari și complexe. Este deja al doilea BAZ de acest tip din companie.
Pentru Jens Ossenbrüggen, marja de manevră include menținerea mai multor tipuri de mașini în stoc. Centrele de frezare identice sau tehnic strâns înrudite oferă opțiuni alternative atunci când apar vârfuri de comenzi sau o instalație eșuează. Pentru producătorul de servicii, această rezervă este un factor important, deoarece permite producției să facă față modificărilor pe termen scurt. Logica de operare a tuturor sistemelor HERMLE este aceeași.
„Astfel, putem utiliza personalul nostru într-un mod foarte flexibil“, spune directorul de producție Daniel Kiefer. Acest lucru facilitează planificarea detaliată. De asemenea, în ceea ce privește controlul, Ossenbrüggen se bazează pe procese uniforme: toate mașinile CNC funcționează cu Siemens. Specialiștii se familiarizează rapid, indiferent de centrul de prelucrare.
Prelucrarea automată a pieselor mari
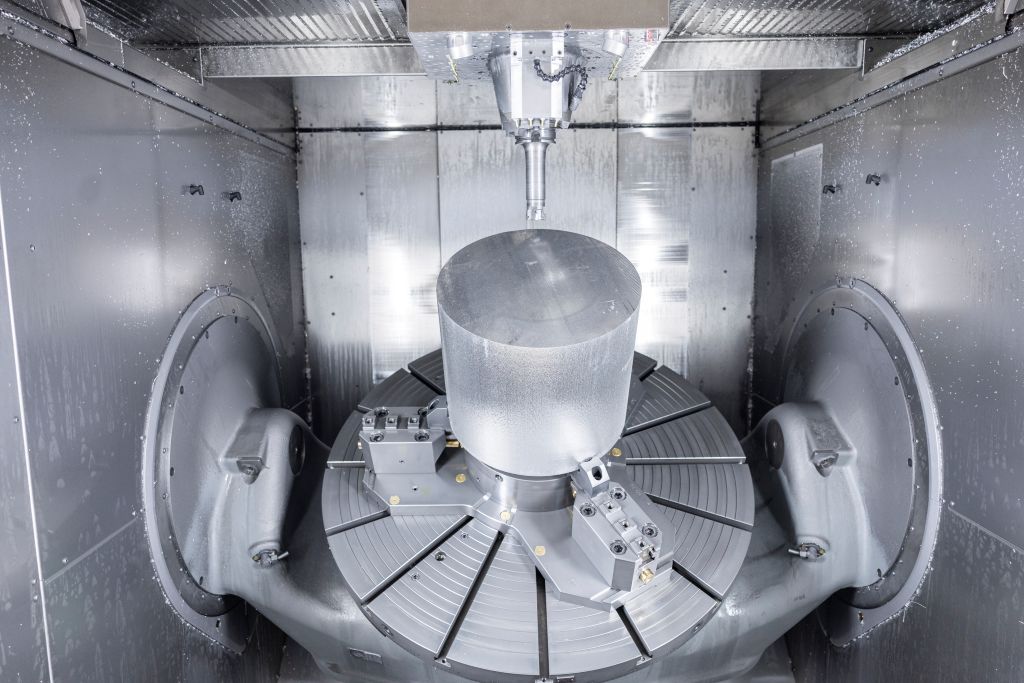
Centrul de prelucrare prin strunjire și frezare C 62 MT prelucrează piese de lucru de până la 2.500 kilograme și acceptă piese cu un diametru de până la 1.200 milimetri și o înălțime de până la 900 milimetri. Magazinul suplimentar ZM 260 este configurat ca un turn dublu și oferă spațiu pentru 260 de unelte – completând astfel cele 50 din mașină. Furnizorul de servicii de prelucrare poate astfel să pregătească prelucrări cu un necesar extins de unelte, fără a fi nevoie să întrerupă procesul din cauza unei schimbări de unealtă în afara magazinului.
La noua C 62 MT, schimbătorul de palete adaptat PW 3000 stochează componente pregătite în opt locuri. „Automatizarea susține producția noastră, deoarece creăm ore suplimentare fără personal”, spune Daniel Kiefer.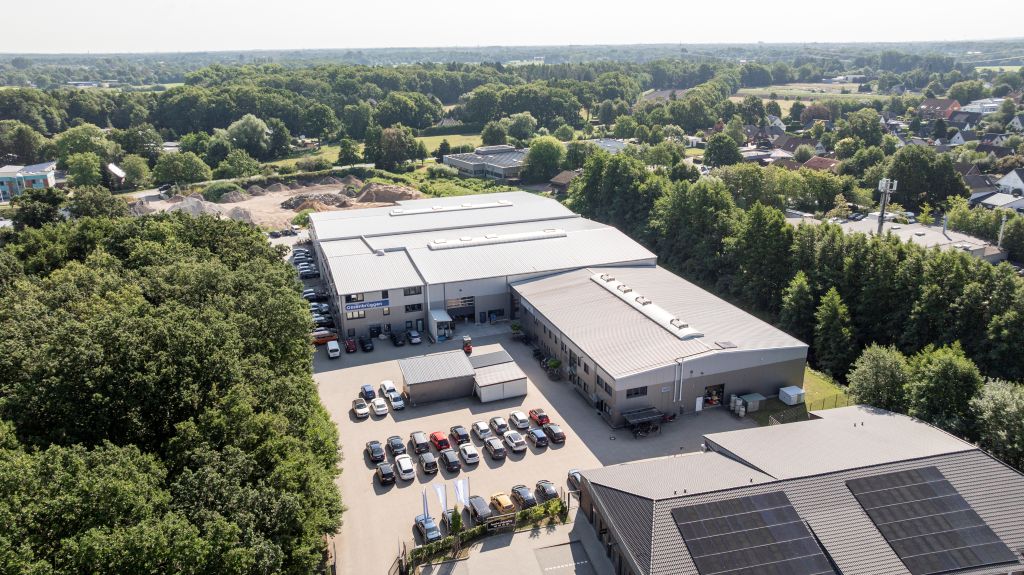
La piesele mari, timpul de funcționare fără intervenție umană nu se încheie la ușa mașinii. De asemenea, evacuarea chipsurilor poate limita acest timp. În cazul prelucrării intense, un recipient de colectare devine plin după aproximativ două ore. Atunci, un specialist ar trebui să schimbe căruciorul, deși mașina ar putea continua frezarea. „De aceea, folosim în special pentru centrele CNC mari, cum ar fi C 62 MT, prese de chipsuri”, spune Daniel Kiefer. Acestea reduc volumul chipsurilor la aproximativ o optime.
În același timp, Ossenbrüggen recuperează lichidul de răcire. Brichetele sunt mai ușor de manevrat și mai rentabile. Exemplul subliniază: doar interacțiunea dintre automatizare, furnizarea de unelte, palete, evacuarea chipsurilor, planificarea materialelor și controlul calității creează condițiile pentru durate de funcționare stabile și îndelungate.
Contact: