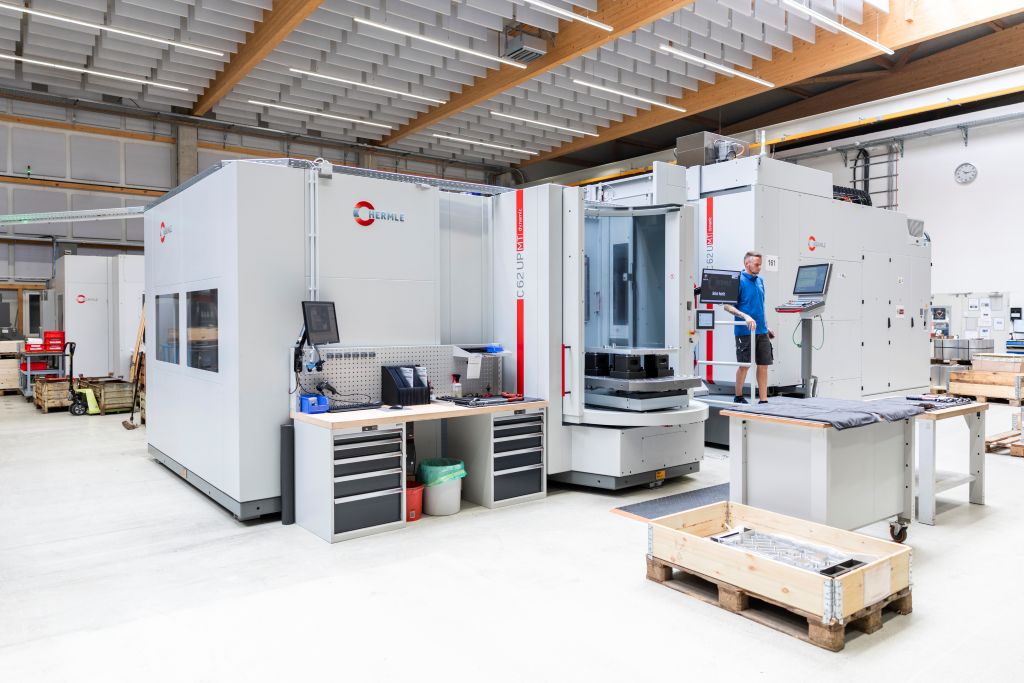
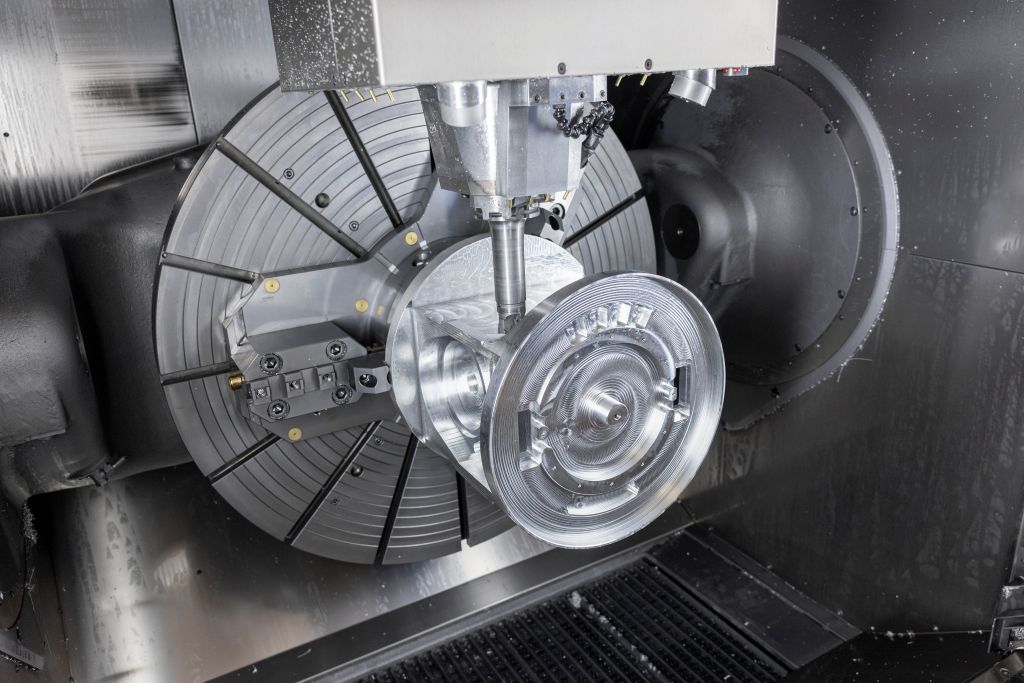
À l'aire de préparation, le prochain pièce est déjà prête, tandis que le centre d'usinage à 5 axes usinera un composant - cela prend généralement entre 20 et 40 heures. Pour que ce temps soit également utilisable la nuit et le week-end, il ne suffit pas que le programme et la machine fonctionnent. Le stock d'outils, la gestion des palettes, l'évacuation des copeaux et le contrôle de la qualité doivent également former un système global harmonisé. Chez Ossenbrüggen Feinwerktechnik, ces processus s'intègrent parfaitement au quotidien. Le sous-traitant usinage traite de grandes pièces critiques en termes de tolérance sur une HERMLE C 62 MT avec fonctionnalité de tournage en seulement un serrage.
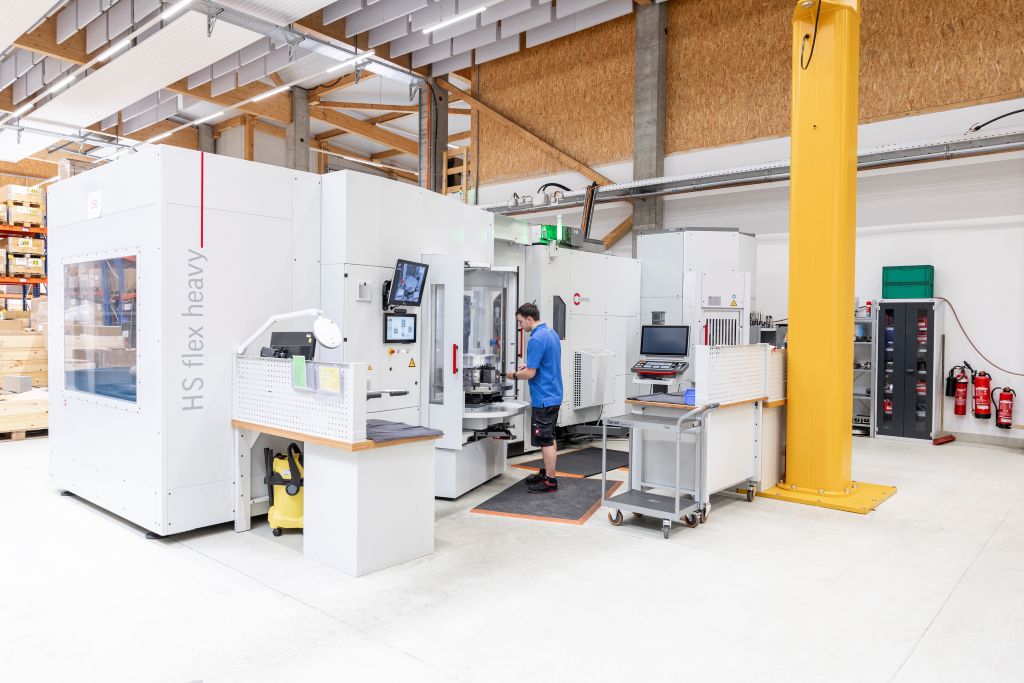
L'objectif : La pièce ne doit plus passer d'un centre d'usinage à un centre de fraisage. Car chaque étape signifie un nouveau serrage, des tâches de mesure supplémentaires et un risque accru de déviations de position ou de dommages. « Surtout pour les grandes pièces avec de longues durées de traitement ainsi que des tolérances de forme et de position étroites, nous voulons éviter ces interfaces », déclare Daniel Kiefer, responsable de la production chez Ossenbrüggen.
Auparavant, on commençait par le tournage, puis on poursuivait l'usinage sur un centre d'usinage. Aujourd'hui, l'entreprise regroupe plusieurs étapes de traitement sur une seule machine.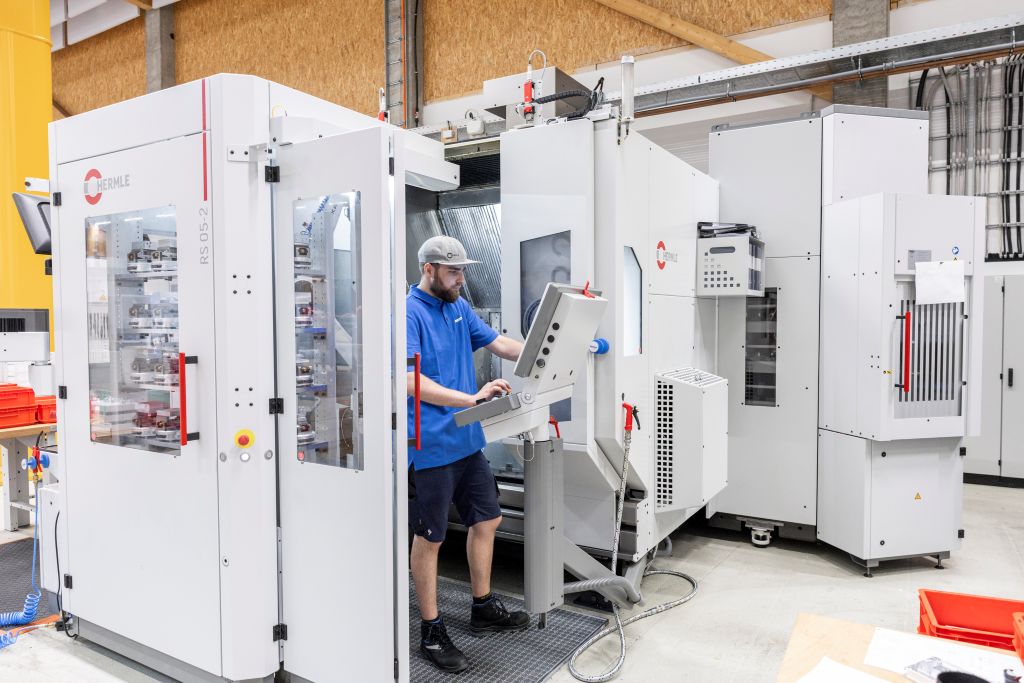
De nombreuses industries, petites séries, exigences strictes
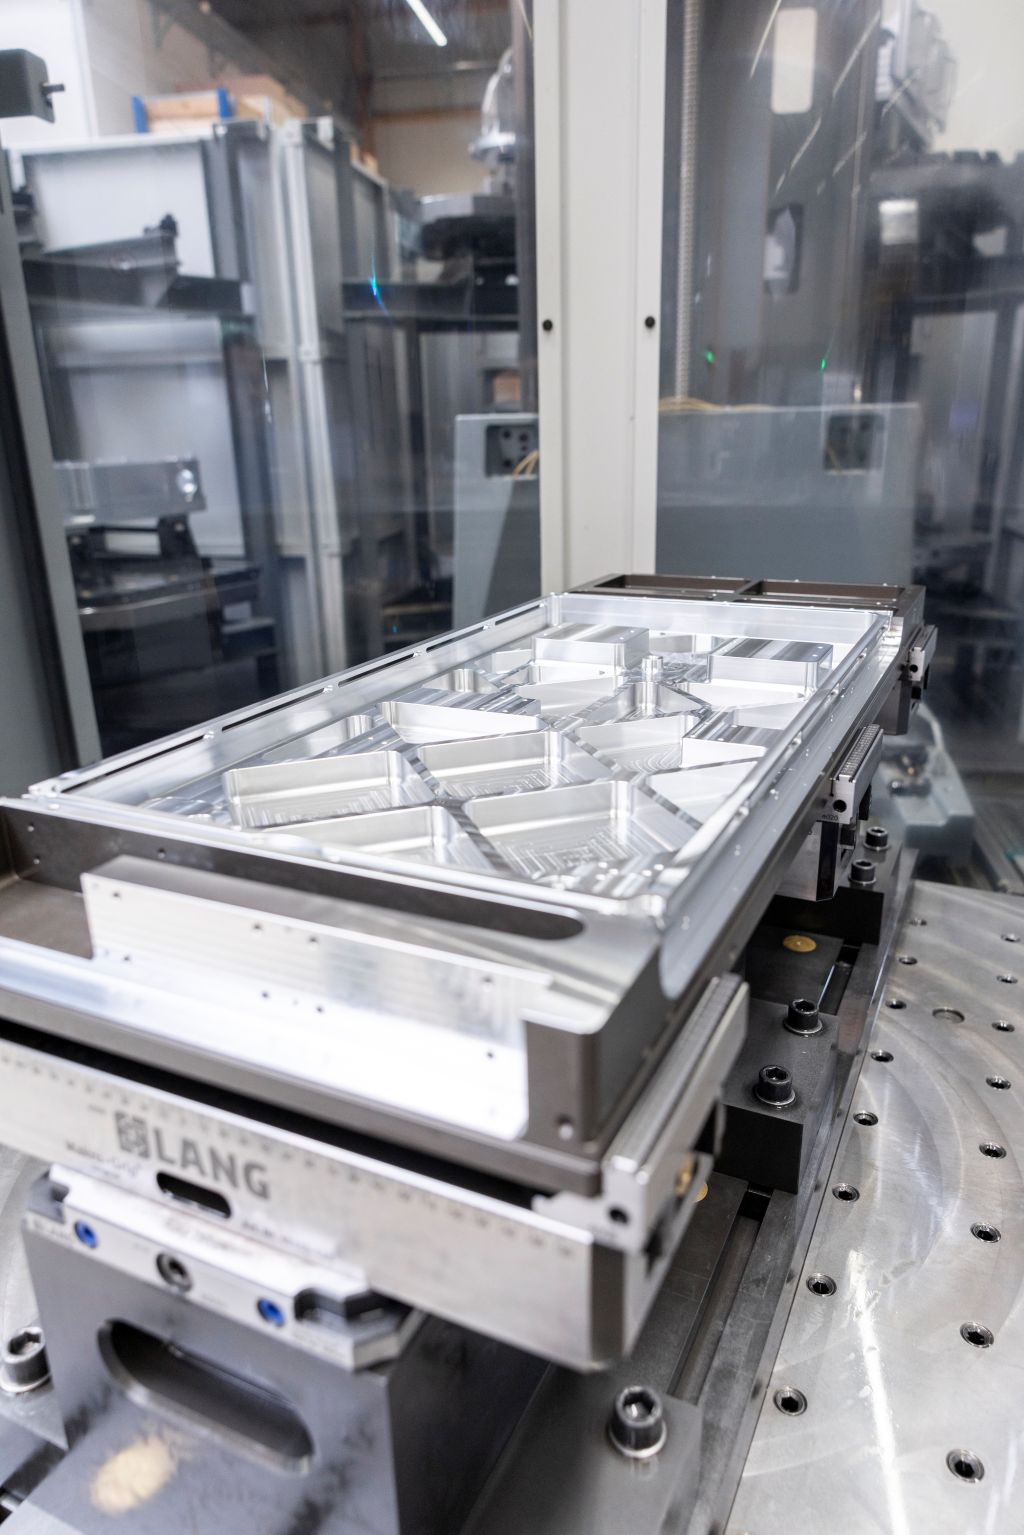
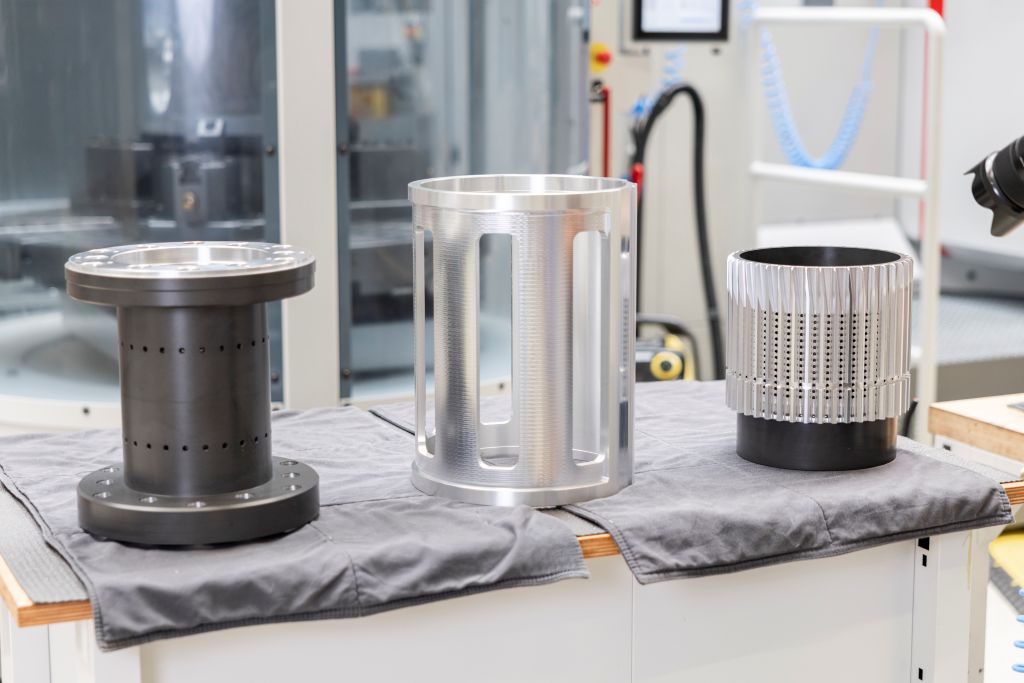
Près de 10 000 mètres carrés de surface de production, environ 75 centres d'usinage CNC et des composants pour la technologie laser, l'analyse et la technologie médicale, l'industrie des semi-conducteurs et la construction de machines : chez Ossenbrüggen, une grande fabrication rencontre une large diversité de pièces. Entre les petites séries et les grandes pièces, l'entreprise doit gérer chaque commande de manière sûre et économique tout au long du processus.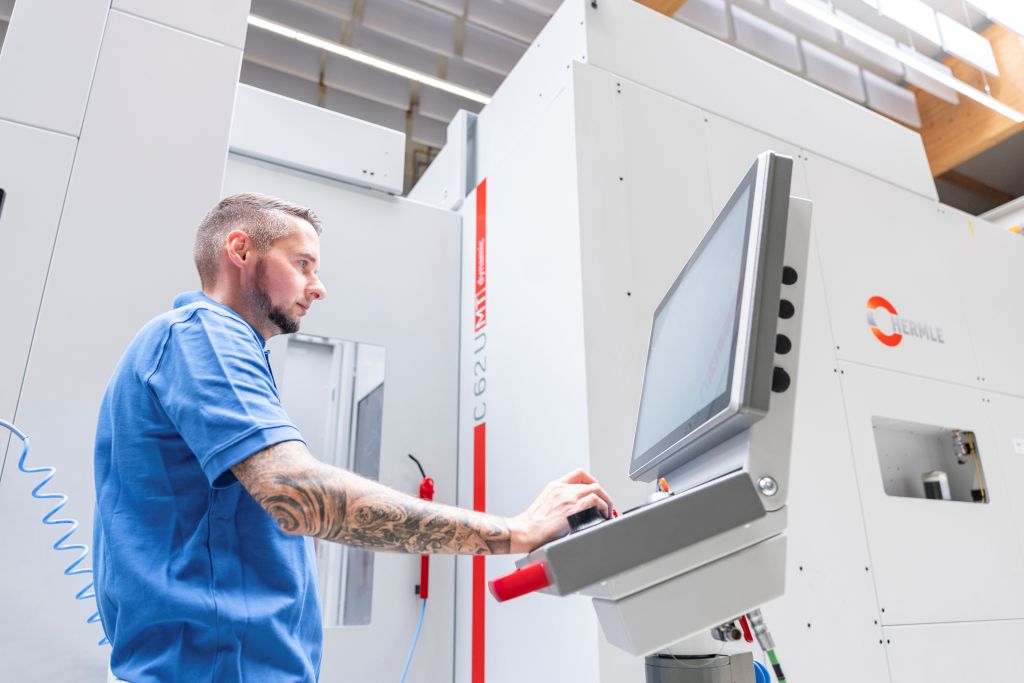
La société Ossenbrüggen Feinwerktechnik GmbH & Co. KG a été fondée en 2000 et est aujourd'hui située à Moorrege, au nord-ouest de Hambourg. Elle emploie environ 240 collaborateurs et usinage de l'aluminium, de l'acier inoxydable, de l'acier, des métaux non ferreux, des plastiques et occasionnellement du titane. Les tailles de séries varient de prototypes à de petites pré-séries, jusqu'à des commandes récurrentes avec de nombreuses pièces. « Les composants, quelle que soit leur taille, sont devenus beaucoup plus exigeants en termes de dimensions au cours des dernières années », déclare Jens Ossenbrüggen, directeur général et fondateur de l'entreprise.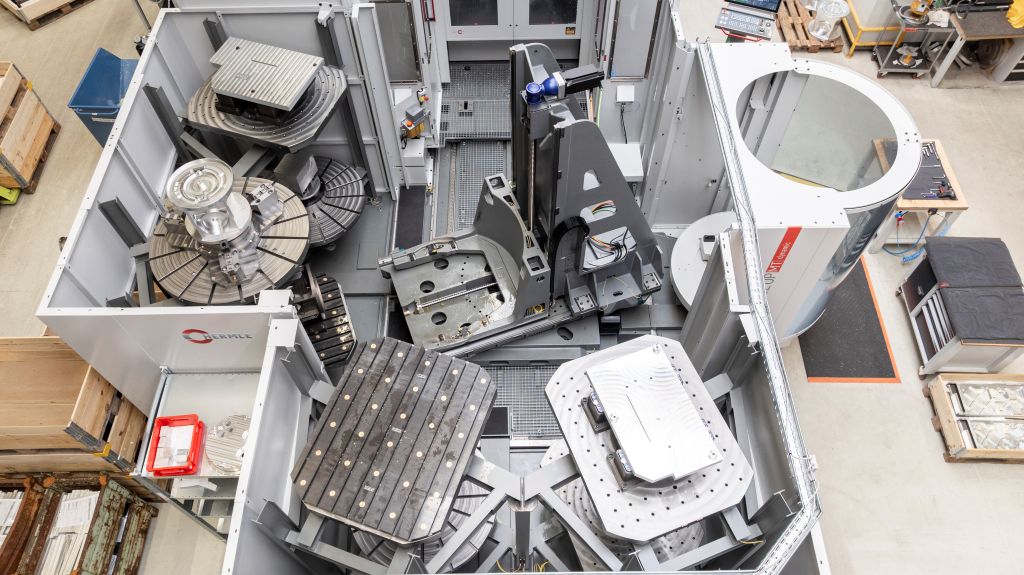
Pour les composants de la technologie laser, des exigences supplémentaires s'appliquent par exemple. Le fluide de refroidissement et de lubrification ne doit pas agir longtemps sur la surface, car les résidus s'évaporent par la suite. « Cela peut endommager les lentilles ou les miroirs dans les systèmes laser », souligne le directeur général. De telles exigences montrent pourquoi Ossenbrüggen ne réduit pas le processus à l'usinage proprement dit : le nettoyage, le flux de matériaux et le contrôle de qualité font également partie de la sécurité des composants, tout comme le traitement lui-même.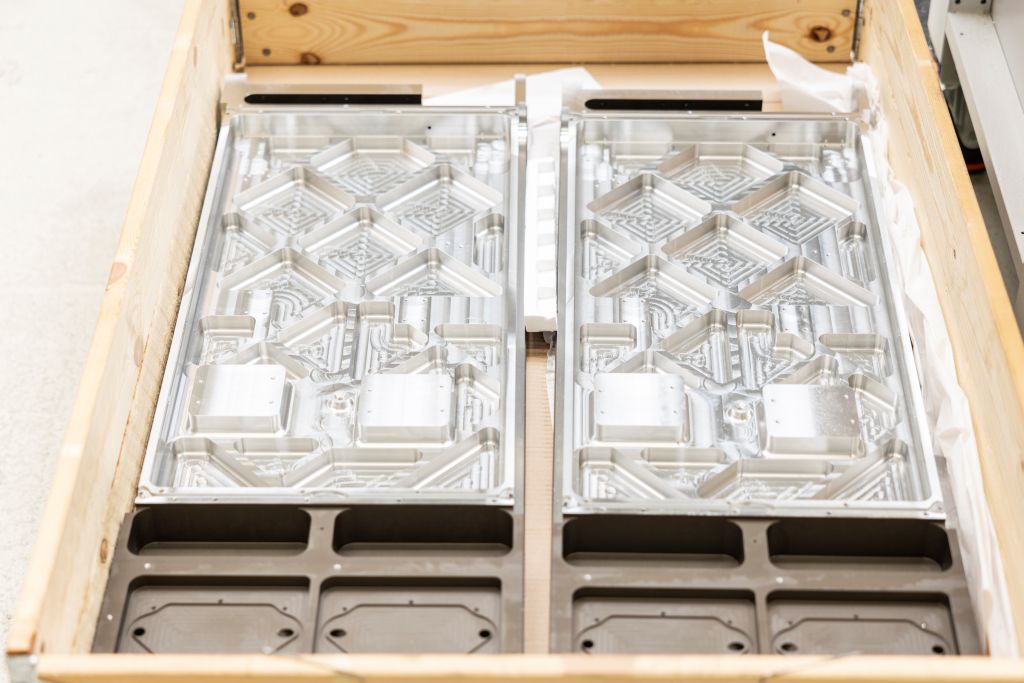
Mieux vaut être stable que rapide.
Ossenbrüggen n'évalue pas les processus uniquement en fonction du temps de cycle le plus court. Un programme qui fabrique un produit plus rapidement peut avoir des inconvénients s'il sollicite davantage la tête de fraisage et la machine. Une rupture d'outil pendant la nuit arrête le centre d'usinage pendant des heures. Dans le pire des cas, cela peut également endommager la pièce.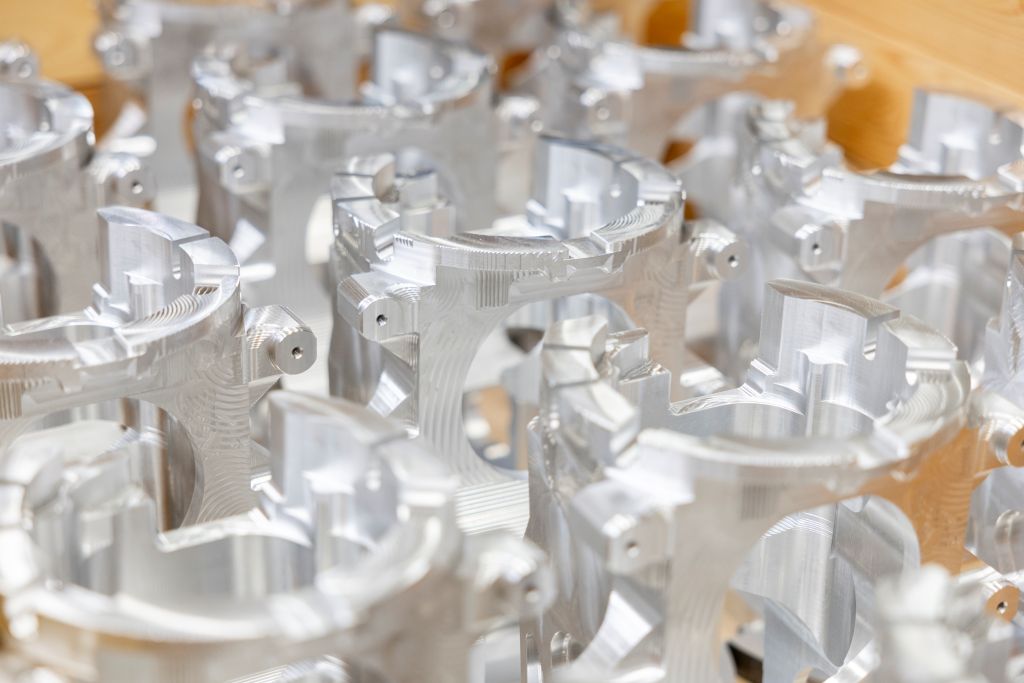
« Si le programme fonctionne deux minutes de plus, nous avons peut-être besoin de plus de temps au total. Cependant, cela évite tout arrêt, et le lendemain matin, des pièces précises se trouvent dans la mémoire du changeur de palettes », explique Jens Ossenbrüggen. Pour le sous-traitant, la performance globale fiable est donc primordiale : un processus stable, des résultats parfaits et des machines qui utilisent réellement leur temps de fonctionnement maximal.
Lorsque le marché se redresse, les demandes augmentent souvent à court terme. La planification de la production et le service client doivent alors réajuster les délais, les capacités des machines et les temps de cycle. Un équipement supplémentaire ne doit donc pas seulement traiter une seule commande, mais également réduire les goulets d'étranglement et créer des capacités pour des commandes variées.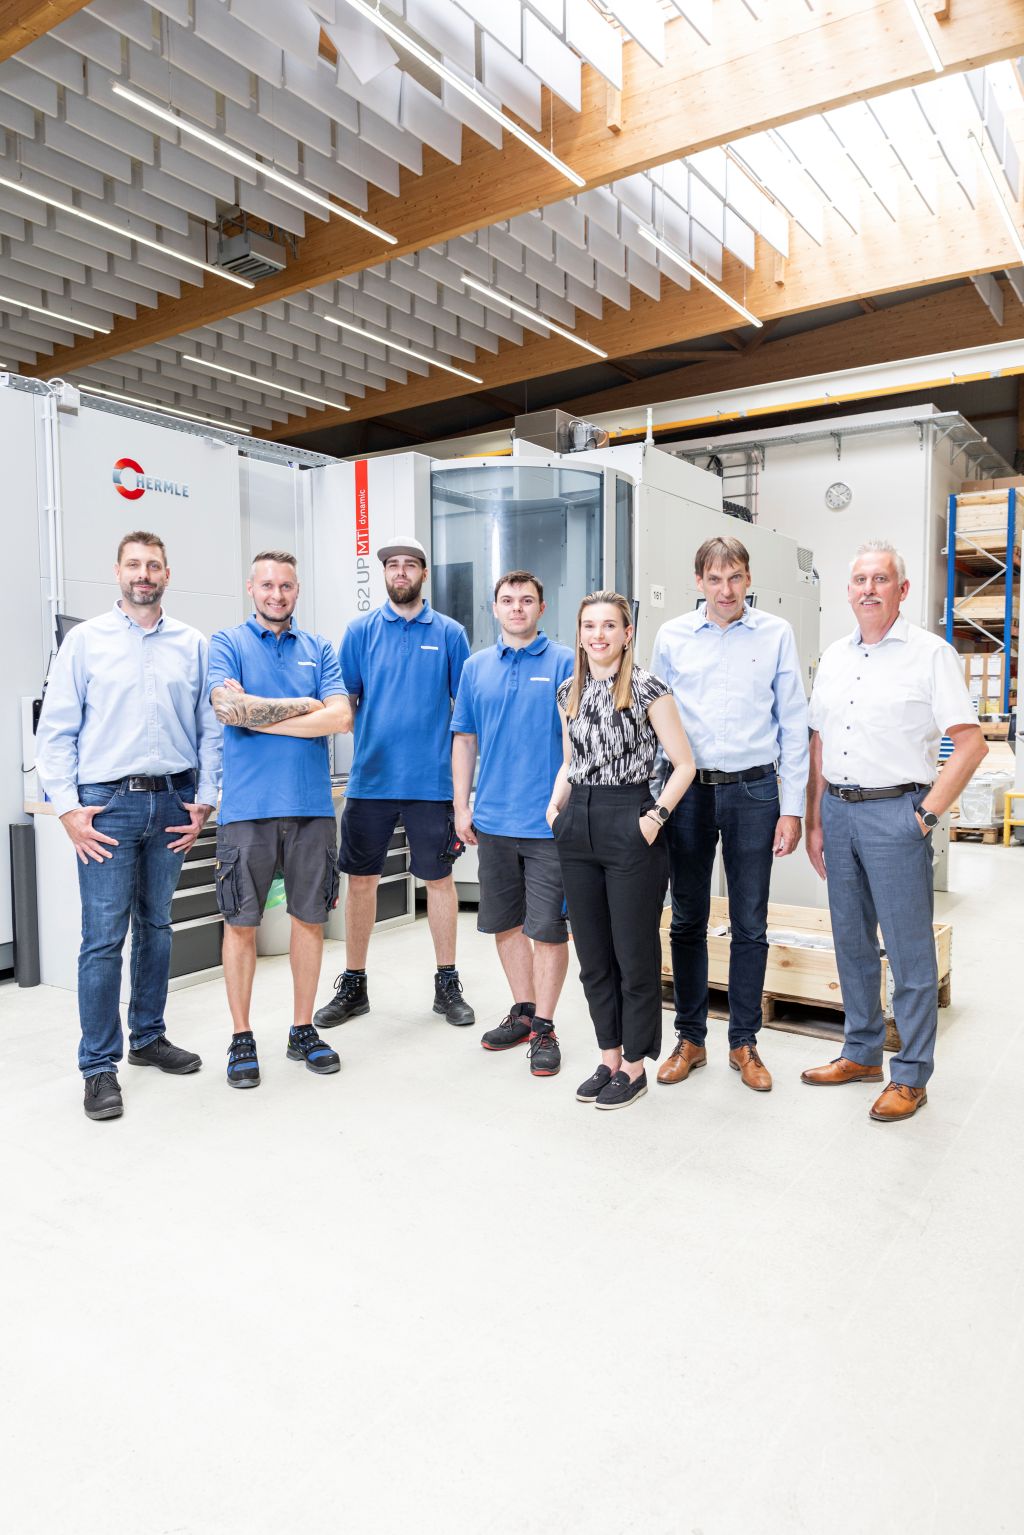
Un contrôle uniforme facilite la planification détaillée.
En 2025, Ossenbrüggen a élargi son parc de machines avec une deuxième C 62 MT, ainsi qu'une C 42 MT GEN2, une C 32 GEN2 et le système robotique RS 05-2. L'entreprise peut ainsi répartir les pièces de différentes tailles de manière encore plus ciblée sur les machines appropriées et augmenter davantage le degré d'automatisation. La C 62 MT prend en charge des pièces grandes et complexes. C'est déjà le deuxième centre d'usinage de ce type dans l'entreprise.
Pour Jens Ossenbrüggen, la marge de manœuvre consiste à maintenir plusieurs types de machines en stock. Des centres d'usinage identiques ou techniquement similaires offrent des solutions de rechange en cas de pics de commandes ou de pannes d'équipement. Pour le sous-traitant, cette réserve est un facteur important, car elle permet à la production de s'adapter à des modifications à court terme. La logique de commande de tous les systèmes HERMLE est identique.
« Ainsi, nous pouvons déployer notre personnel de manière très flexible », déclare le directeur de production Daniel Kiefer. Cela facilite la planification détaillée. Ossenbrüggen mise également sur des processus uniformes pour le contrôle : toutes les machines CNC fonctionnent avec Siemens. Les spécialistes s'y retrouvent donc rapidement, indépendamment du centre d'usinage.
Usinage automatisé de grandes pièces.
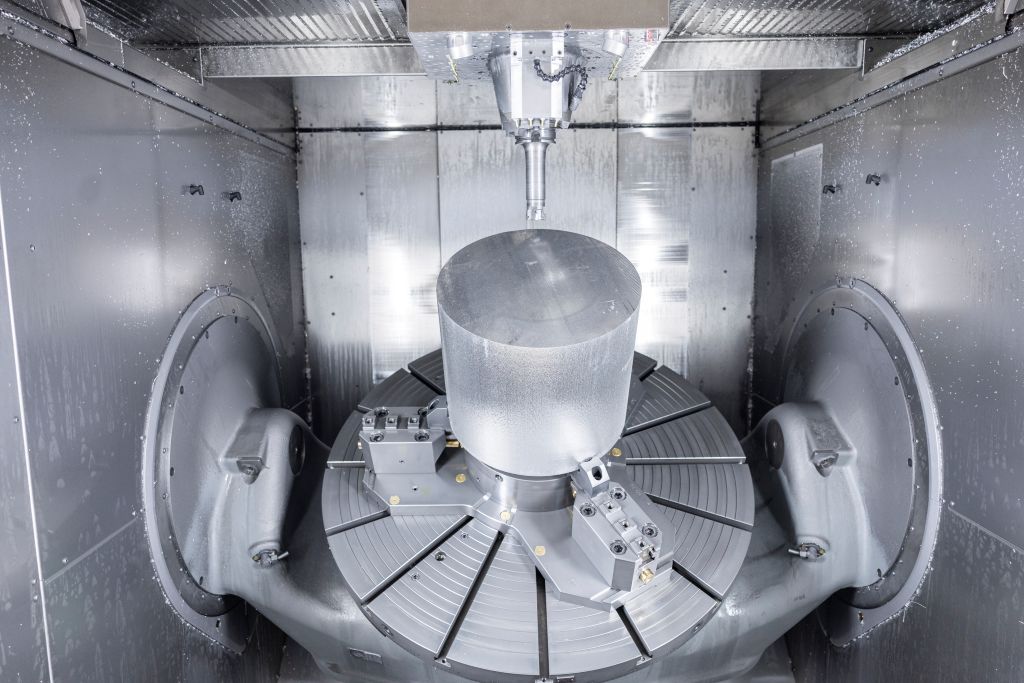
Le centre d'usinage tournage-fraisage C 62 MT traite des pièces pesant jusqu'à 2 500 kilogrammes et peut accueillir des pièces d'un diamètre allant jusqu'à 1 200 millimètres et d'une hauteur allant jusqu'à 900 millimètres. Le magasin supplémentaire ZM 260 est configuré en double tour et offre de la place pour 260 outils – complétant ainsi les 50 présents dans la machine. Le sous-traitant peut ainsi préparer des usinages nécessitant un large éventail d'outils sans avoir à interrompre le processus en raison d'un changement d'outil en dehors du magasin.
Sur la nouvelle C 62 MT, le changeur de palettes adapté PW 3000 stocke des pièces préparées sur huit emplacements. « L'automatisation soutient notre production en créant des heures supplémentaires sans personnel », déclare Daniel Kiefer.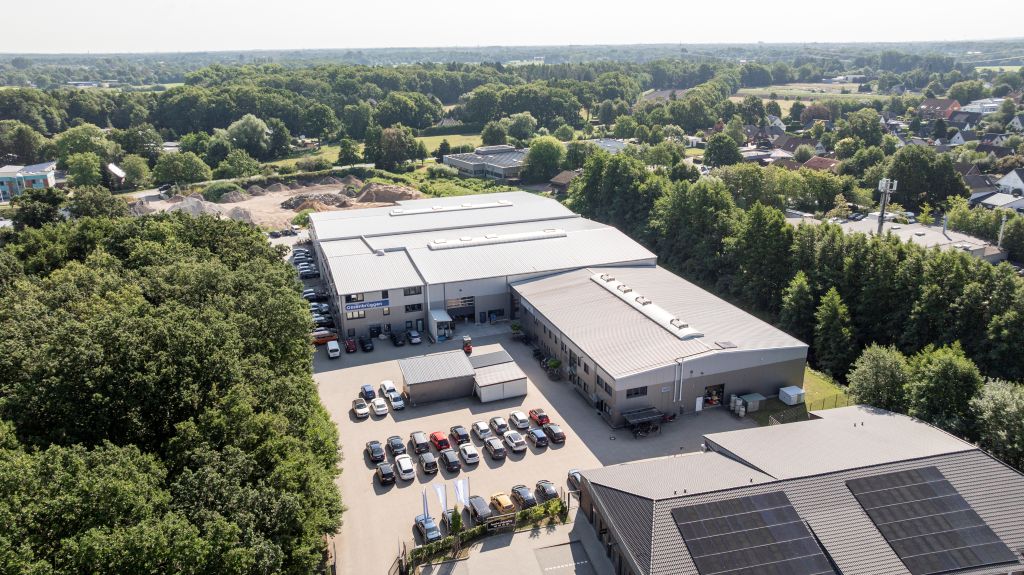
Pour les grandes pièces, le temps de fonctionnement sans personnel ne s'arrête pas à la porte de la machine. L'évacuation des copeaux peut également le limiter. Lors d'un usinage intensif, un conteneur de récupération est plein après environ deux heures. Une personne qualifiée devrait alors changer le chariot, même si la machine pourrait continuer à fraisage. « Nous utilisons donc des presses à copeaux, en particulier pour de grands centres CNC comme le C 62 MT », déclare Daniel Kiefer. Elles réduisent le volume des copeaux à environ un huitième.
En même temps, Ossenbrüggen récupère le liquide de refroidissement. Les briquettes sont plus faciles à manipuler et plus rentables. Cet exemple montre clairement : seule la combinaison de l'automatisation, de la fourniture d'outils, des palettes, de l'évacuation des copeaux, de la planification des matériaux et du contrôle de qualité crée les conditions pour des temps de fonctionnement stables et longs.
Contact :