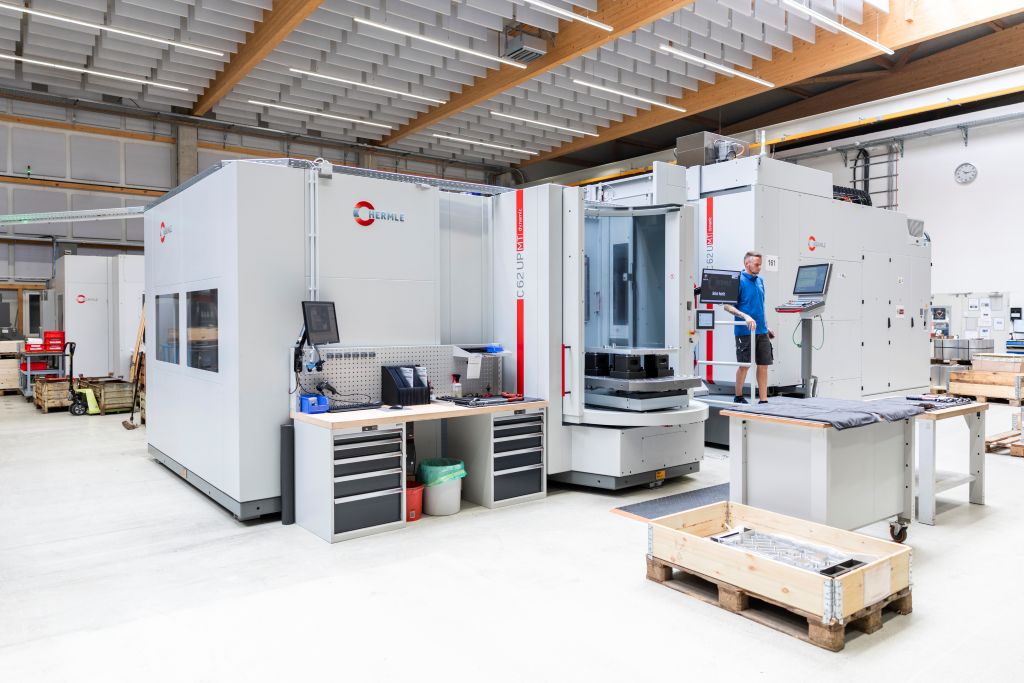
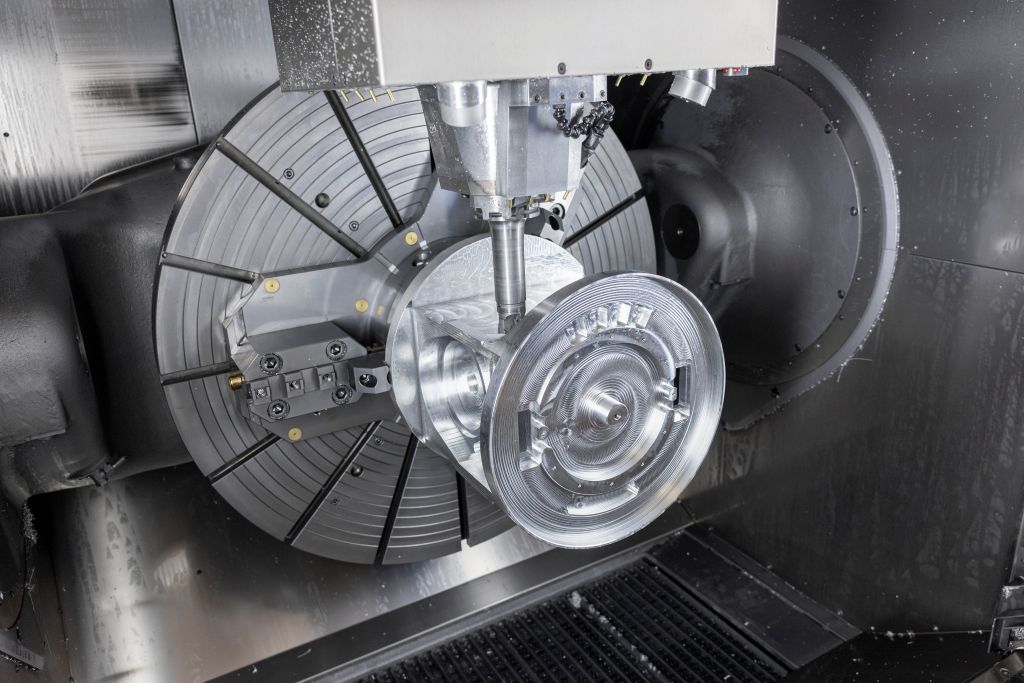
Nel posto di attrezzaggio è già pronto il prossimo pezzo da lavorare, mentre il centro di lavorazione a 5 assi sta fresando un componente – questo di solito richiede dalle 20 alle 40 ore. Affinché questo tempo possa essere utilizzato anche di notte e nei fine settimana, non è sufficiente che solo il programma e la macchina funzionino. Anche la disponibilità degli utensili, la gestione dei pallet, lo smaltimento dei trucioli e il controllo qualità devono formare un sistema complessivo coordinato. Presso Ossenbrüggen Feinwerktechnik, questi processi si integrano perfettamente nella vita quotidiana. Il fornitore di servizi di lavorazione meccanica lavora grandi pezzi critici in termini di tolleranza su una HERMLE C 62 MT con funzionalità di tornitura in un'unica morsa.
L'obiettivo: Il componente non deve più passare tra un centro di tornitura e un centro di fresatura. Ogni passaggio comporta un'ulteriore serraggio, compiti di misurazione aggiuntivi e un rischio maggiore di deviazioni di posizione o danni. "Particolarmente per pezzi di grandi dimensioni con lunghi tempi di lavorazione e tolleranze di forma e posizione strette, vogliamo evitare queste interfacce", afferma Daniel Kiefer, responsabile della produzione presso Ossenbrüggen.
In passato si iniziava con la tornitura e successivamente si continuava con la fresatura su un centro di fresatura. Oggi l'azienda unisce più fasi di lavorazione su una sola macchina.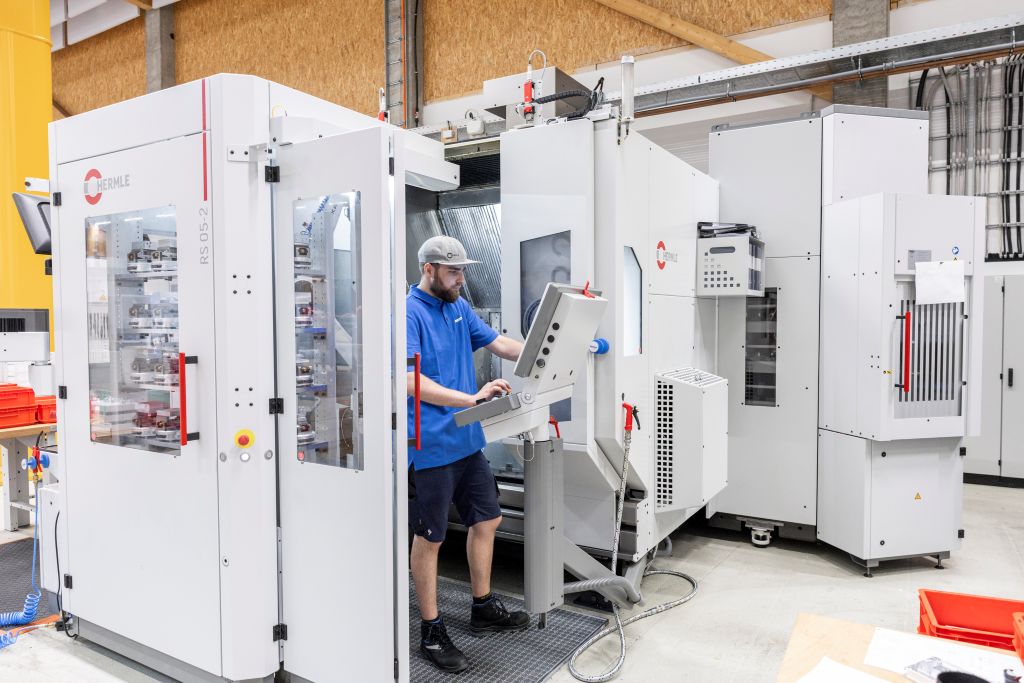
Molti settori, piccole dimensioni di lotto, requisiti stringenti
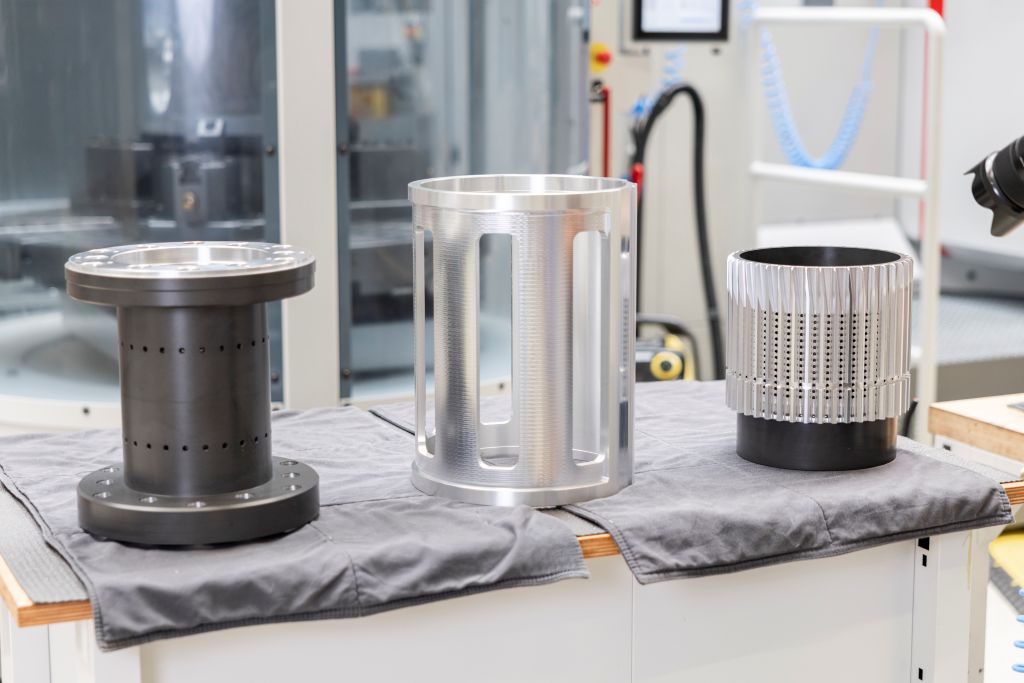
Quasi 10.000 metri quadrati di superficie produttiva, circa 75 centri di lavorazione CNC e componenti per la tecnologia laser, analisi e medicina, industria dei semiconduttori e ingegneria meccanica: presso Ossenbrüggen una grande produzione incontra una vasta varietà di parti. Tra piccole serie e grandi componenti, l'azienda deve gestire ogni ordine in modo sicuro ed economico attraverso il processo.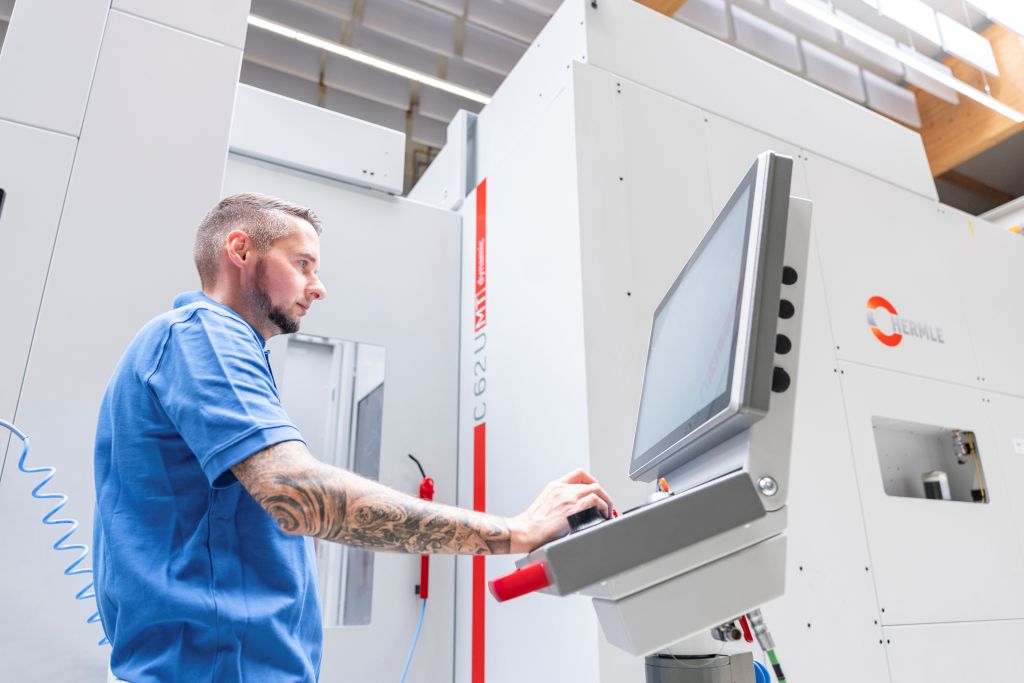
La Ossenbrüggen Feinwerktechnik GmbH & Co. KG è stata fondata nel 2000 e oggi ha sede a Moorrege, a nord-ovest di Amburgo. Impiega circa 240 collaboratori e lavora all'utensile alluminio, acciaio inossidabile, acciaio, metalli non ferrosi, plastiche e occasionalmente titanio. Le dimensioni dei lotti variano da prototipi a piccole serie pre-produttive fino a ordini ricorrenti con molti pezzi. "I componenti, indipendentemente dalle dimensioni, sono diventati notevolmente più complessi in termini di misure negli ultimi anni", riferisce Jens Ossenbrüggen, amministratore delegato e fondatore dell'azienda.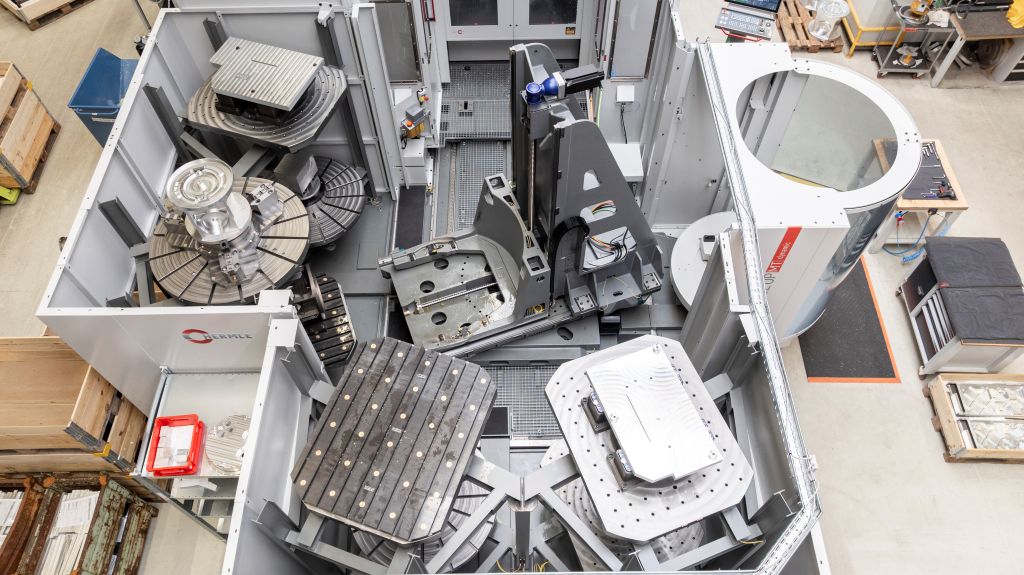
Per i componenti per la tecnologia laser, ad esempio, ci sono ulteriori requisiti. Il fluido di raffreddamento e lubrificazione non deve agire a lungo sulla superficie, poiché i residui potrebbero successivamente evaporare. "Questo può danneggiare lenti o specchi nei sistemi laser", sottolinea l'amministratore delegato. Tali requisiti dimostrano perché Ossenbrüggen non riduce il processo alla vera e propria lavorazione: la pulizia, il flusso dei materiali e il controllo qualità sono altrettanto importanti per la sicurezza dei componenti quanto la lavorazione stessa.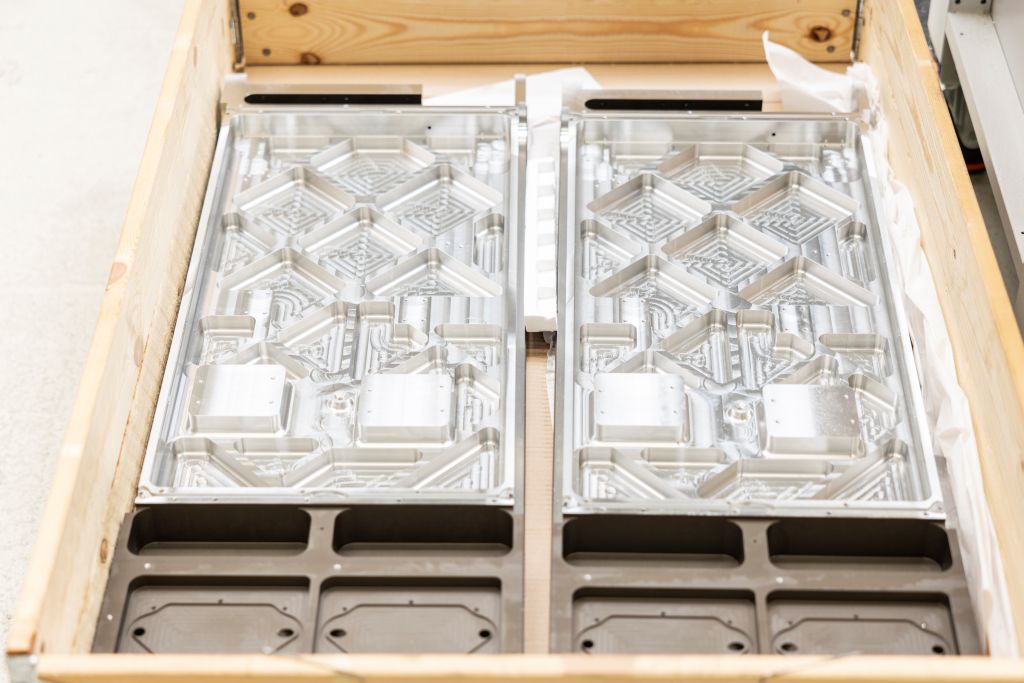
Meglio stabile che solo veloce.
Ossenbrüggen non valuta i processi esclusivamente in base al tempo di ciclo più breve. Un programma che produce un prodotto più rapidamente può comportare svantaggi se carica maggiormente il mandrino e la macchina. Una rottura dell'utensile durante la notte ferma il centro di lavorazione per ore. Nel peggiore dei casi, anche il componente può essere danneggiato.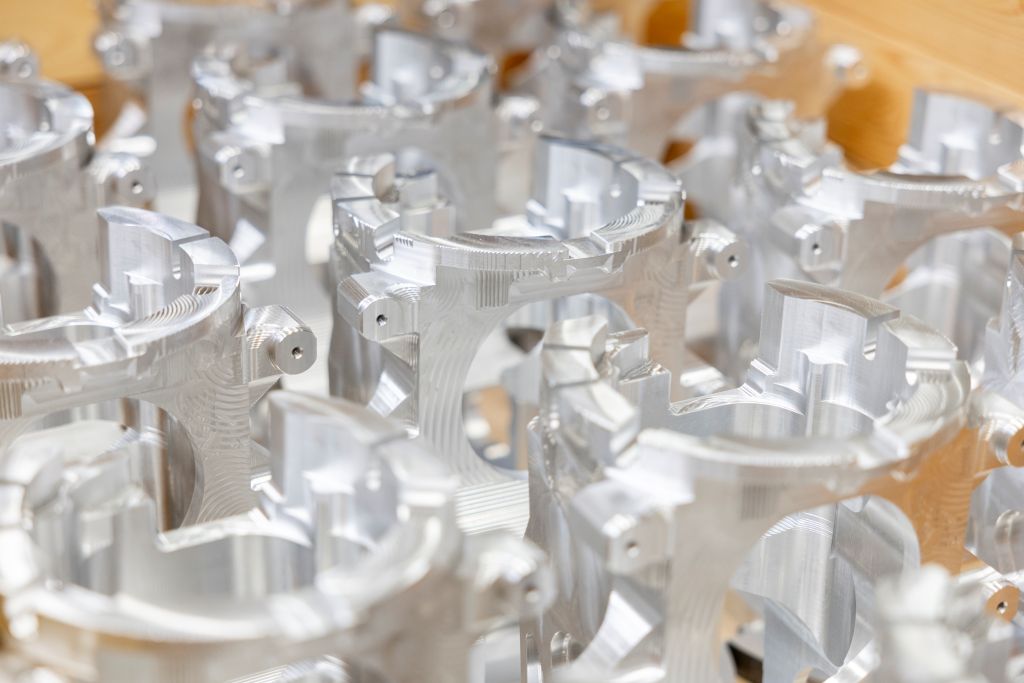
„Se il programma dura due minuti in più, potremmo aver impiegato complessivamente più tempo. Tuttavia, non ci sono fermi e la mattina dopo ci sono pezzi precisi nella memoria del cambiavalute di pallet“, spiega Jens Ossenbrüggen. Per il produttore a contratto, quindi, conta la prestazione complessiva affidabile: un processo stabile, risultati perfetti e macchine che sfruttano effettivamente il loro tempo di funzionamento massimo.
Quando il mercato si riprende, le richieste aumentano spesso a breve termine. La pianificazione della produzione e l'assistenza clienti devono quindi coordinare nuovamente scadenze, capacità delle macchine e tempi di lavorazione. Un impianto aggiuntivo non dovrebbe quindi gestire solo un singolo ordine, ma ridurre i colli di bottiglia e creare capacità per ordini variabili.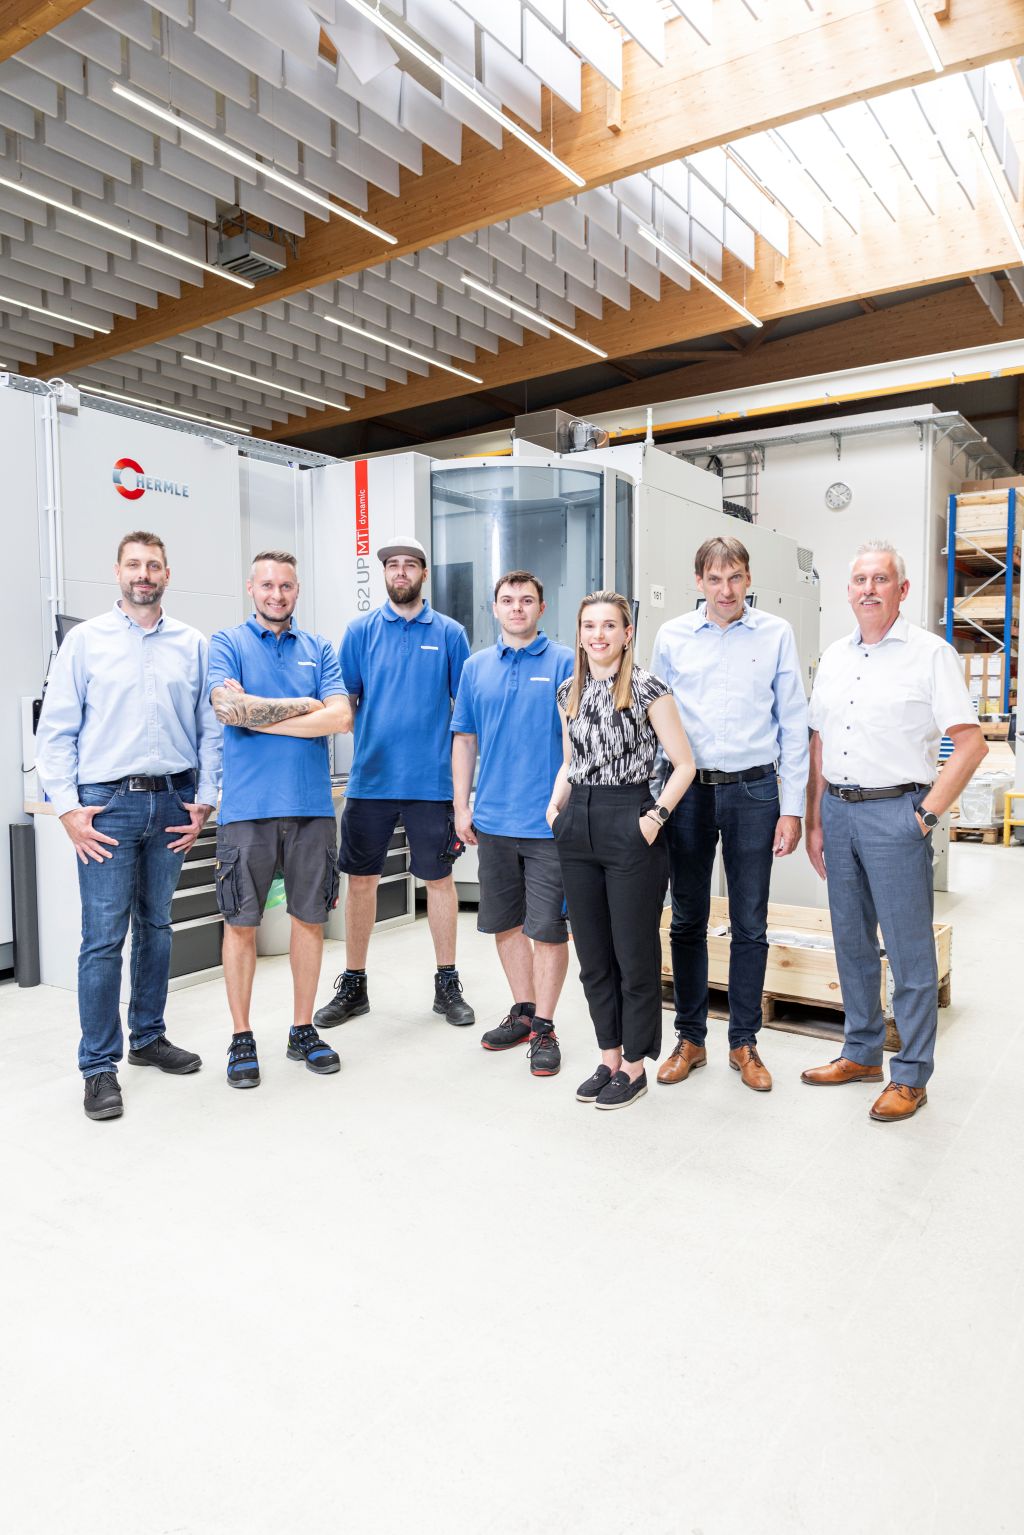
Il controllo uniforme facilita la pianificazione dettagliata.
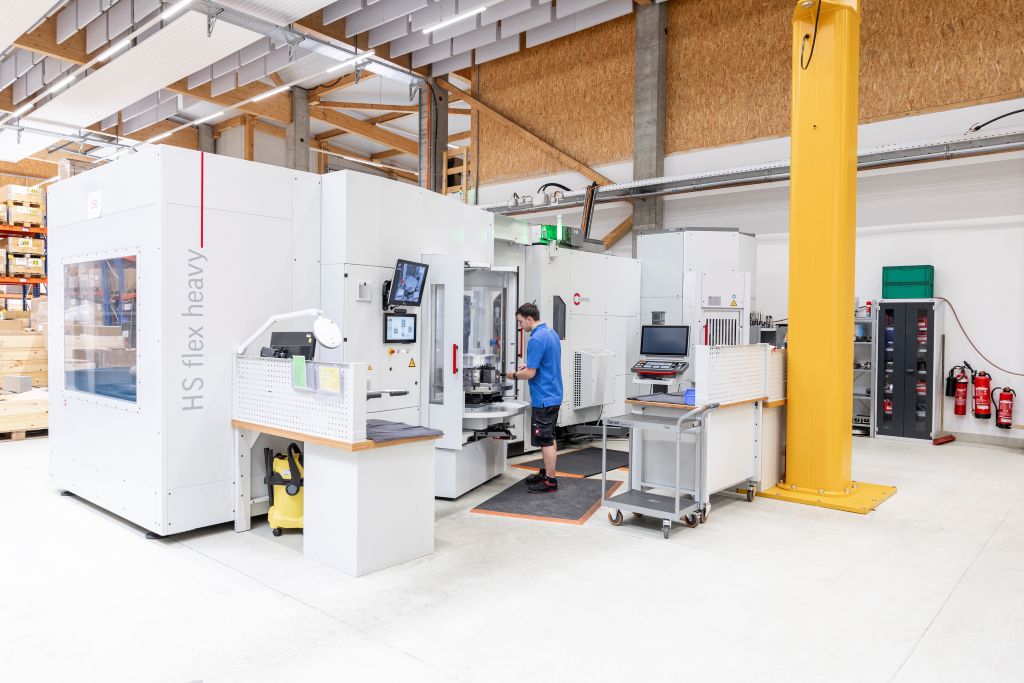
Nel 2025, Ossenbrüggen ha ampliato il suo parco macchine accanto a un secondo C 62 MT con un C 42 MT GEN2, un C 32 GEN2 e il sistema robotico RS 05-2. L'azienda può così distribuire i pezzi da lavorare di diverse dimensioni in modo ancora più mirato sulle macchine appropriate e aumentare ulteriormente il grado di automazione. Il C 62 MT si occupa di pezzi grandi e complessi. È già il secondo centro di lavoro di questo tipo nell'azienda.
Per Jens Ossenbrüggen, la possibilità di azione include il mantenere più tipi di macchine nello stock. Centri di fresatura simili o tecnicamente affini offrono opzioni alternative quando si verificano picchi di ordini o un impianto si guasta. Per il produttore a contratto, questa riserva è un fattore importante, poiché consente di gestire modifiche a breve termine nella produzione. La logica di funzionamento di tutti i sistemi HERMLE è la stessa.
„In questo modo possiamo impiegare il nostro personale in modo molto flessibile“, afferma il responsabile della produzione Daniel Kiefer. Questo facilita la pianificazione dettagliata. Anche nella gestione, Ossenbrüggen punta su procedure uniformi: tutte le macchine CNC lavorano con Siemens. Le figure professionali riescono così a orientarsi rapidamente, indipendentemente dal centro di lavorazione.
Lavorazione automatizzata di grandi pezzi.
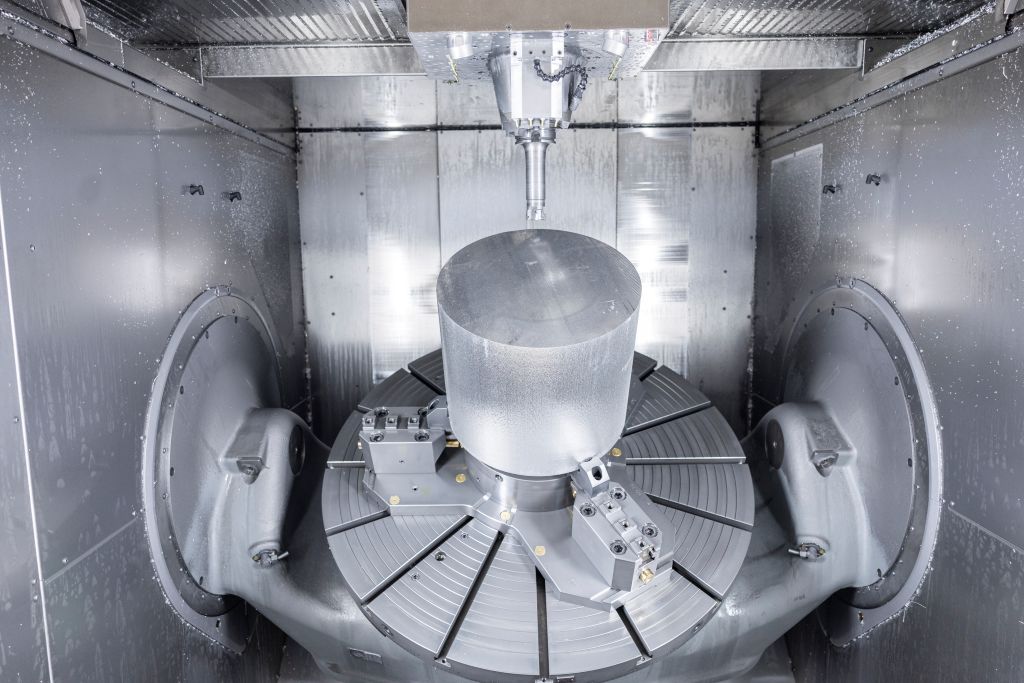
Il centro di tornitura-fresatura C 62 MT lavora pezzi fino a 2.500 chilogrammi e accoglie parti con un diametro fino a 1.200 millimetri e un'altezza fino a 900 millimetri. Il magazine aggiuntivo ZM 260 è configurato come doppio torre e offre spazio per 260 utensili - che si aggiungono ai 50 presenti nella macchina. In questo modo, il fornitore di servizi di lavorazione può preparare lavorazioni con un ampio fabbisogno di utensili senza dover interrompere il processo per un cambio utensile al di fuori del magazine.
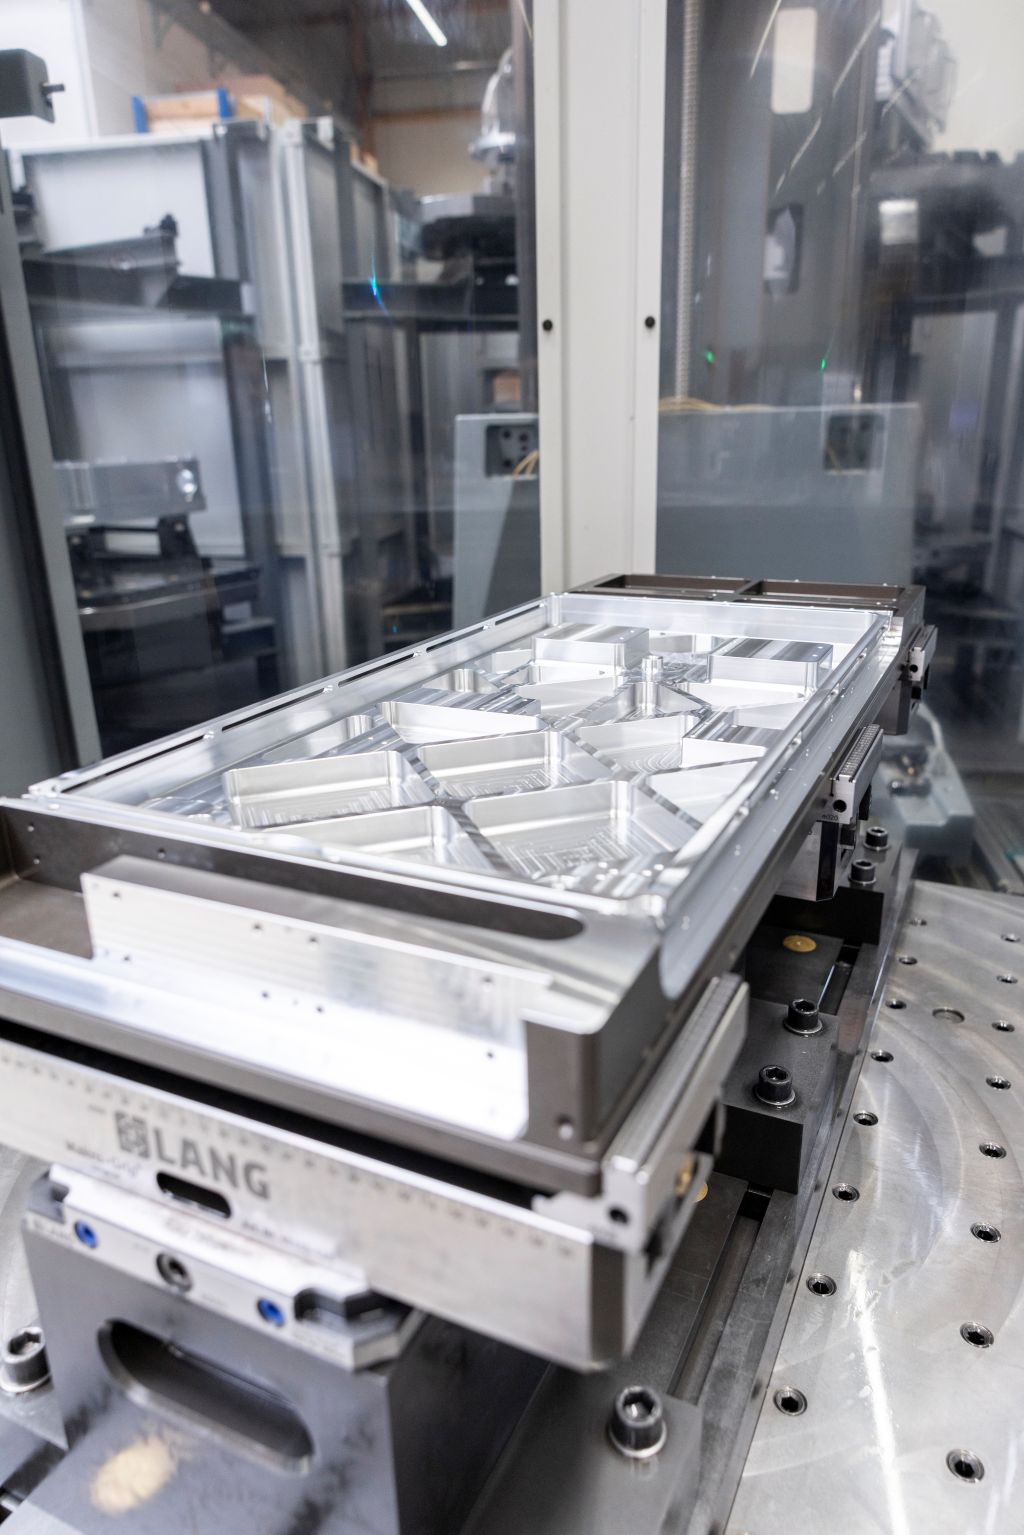
Sulla nuova C 62 MT, il cambiavalute di pallet adattato PW 3000 immagazzina componenti preparati in otto posizioni. "L'automazione supporta la nostra produzione, creando ulteriori ore senza personale", afferma Daniel Kiefer.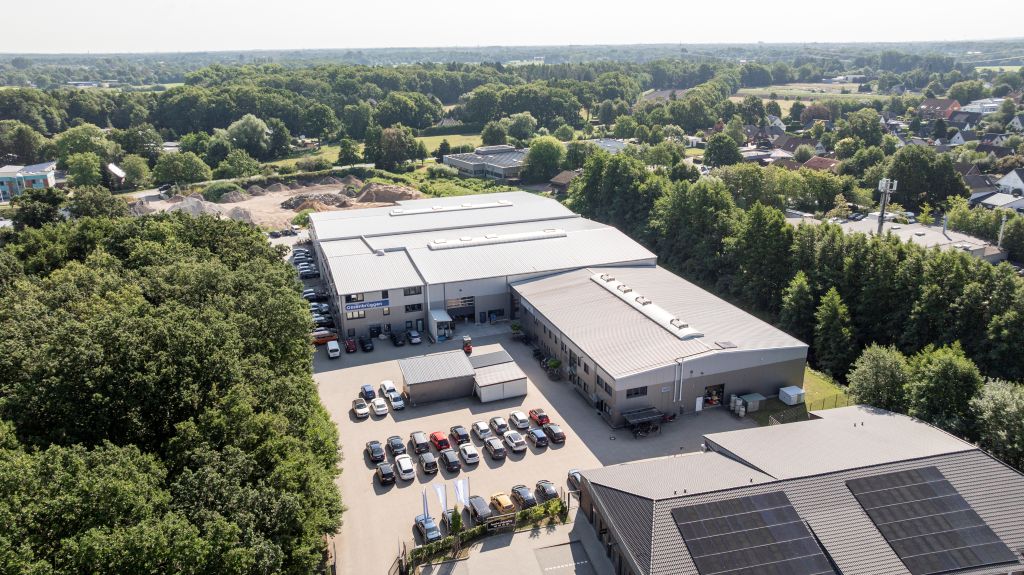
Con pezzi di grandi dimensioni, il tempo di funzionamento senza personale non termina alla porta della macchina. Anche lo smaltimento dei trucioli può limitarlo. Durante una lavorazione intensiva, un contenitore di raccolta si riempie dopo circa due ore. A quel punto, un operatore dovrebbe cambiare il carrello, anche se la macchina potrebbe continuare a fresare. "Pertanto, utilizziamo in particolare presse per trucioli per grandi centri CNC come la C 62 MT", afferma Daniel Kiefer. Esse riducono il volume dei trucioli a circa un ottavo.
Allo stesso tempo, Ossenbrüggen recupera il refrigerante. I bricchetti sono più facili da maneggiare e più economici da utilizzare. L'esempio dimostra chiaramente: solo l'interazione tra automazione, fornitura di utensili, pallet, rimozione dei trucioli, pianificazione dei materiali e controllo della qualità crea le condizioni per cicli di lavoro stabili e prolungati.
Contatto: