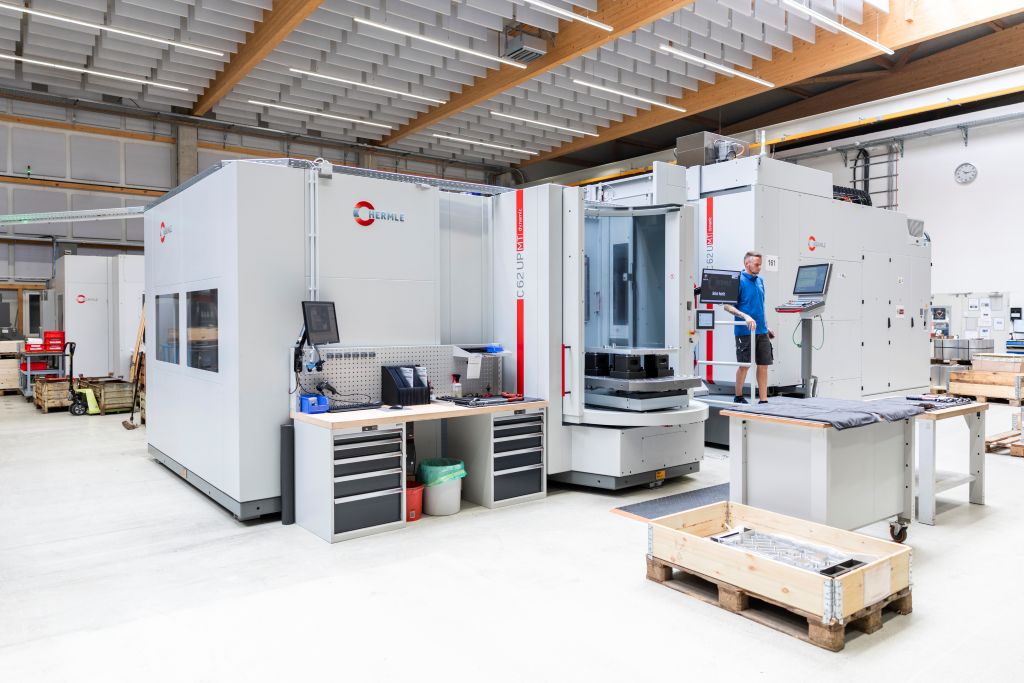
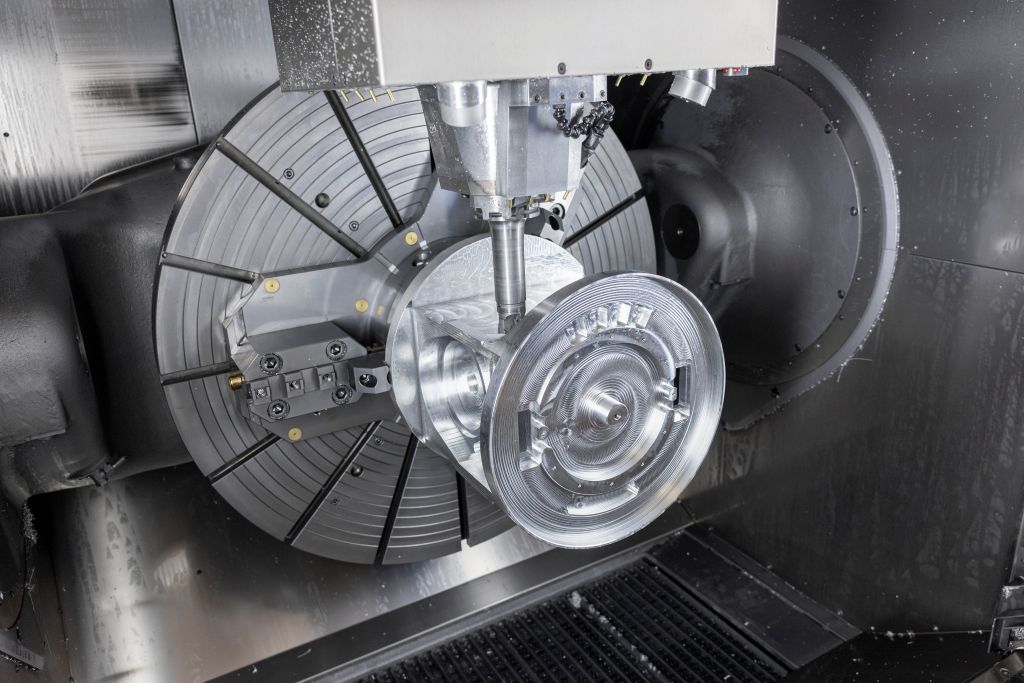
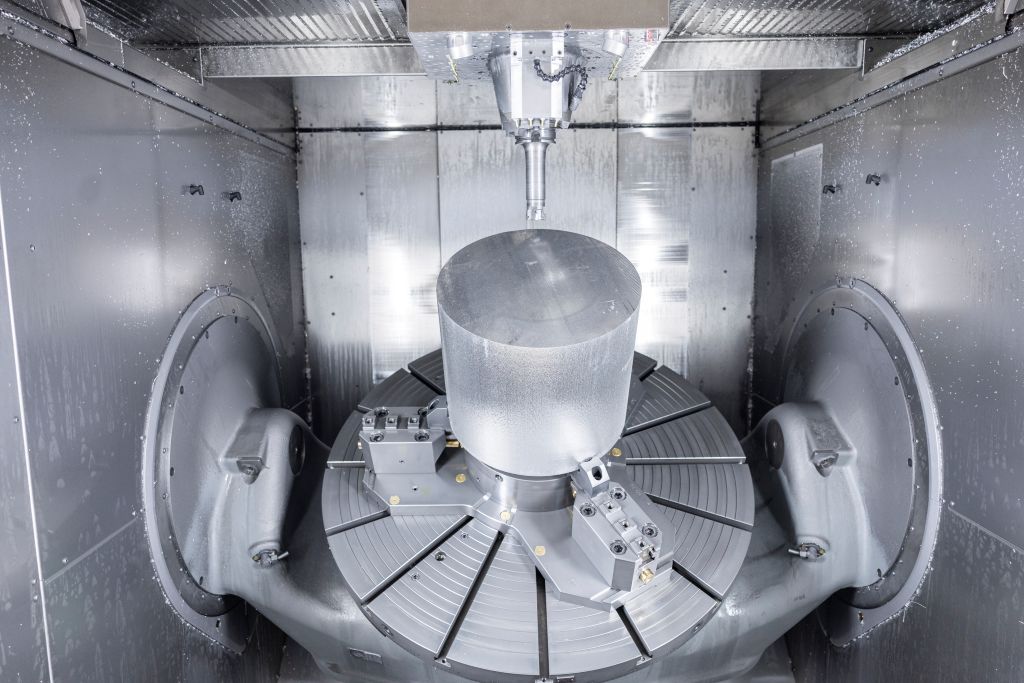
Na pripravljalnem mestu že čaka naslednji obdelovanec, medtem ko 5-osno obdelovalno središče obdeluje del. To običajno traja od 20 do 40 ur. Da bi ta čas ostal uporaben tudi ponoči in ob koncih tedna, morajo delovati ne le program in stroj. Tudi zaloga orodij, upravljanje palet, odvodni sistem za chips in nadzor kakovosti tvorijo usklajen celoten sistem. Pri Ossenbrüggen Feinwerktechnik ti postopki v vsakdanjem delu brezhibno delujejo skupaj. Pogodbena obdelava obdeluje velike, tolerančno kritične obdelovance na HERMLE C 62 MT z vrtenjem v samo eni nastavitvi.
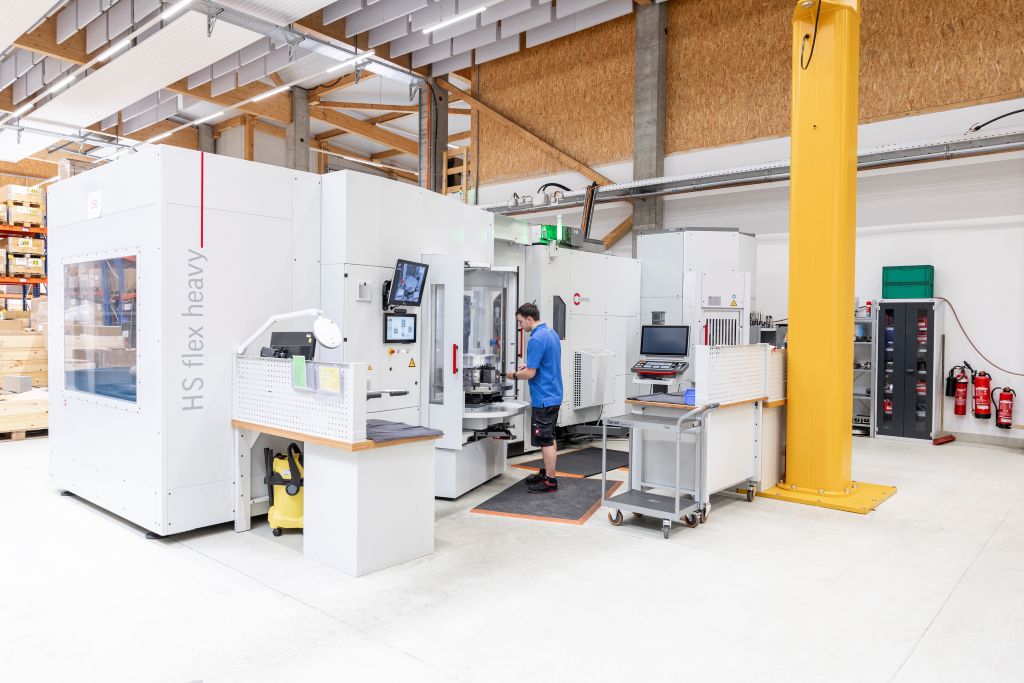
Cilj: Komponenta ne sme več prehajati med obdelovalnim središčem in frezalnim središčem. Vsak korak namreč pomeni dodatno pritrditev, dodatne meritve in povečano tveganje za odstopanja v položaju ali poškodbe. "Še posebej pri velikih delih z dolgimi časovnimi cikli ter ozkimi oblikovnimi in položajnimi tolerancami želimo te vmesne točke preprečiti," pravi Daniel Kiefer, vodja proizvodnje pri Ossenbrüggen.
V preteklosti so najprej obdelovali s struženjem, nato pa so na frezarskem centru nadaljevali z obdelavo. Danes podjetje združuje več obdelovalnih korakov na eni sami napravi.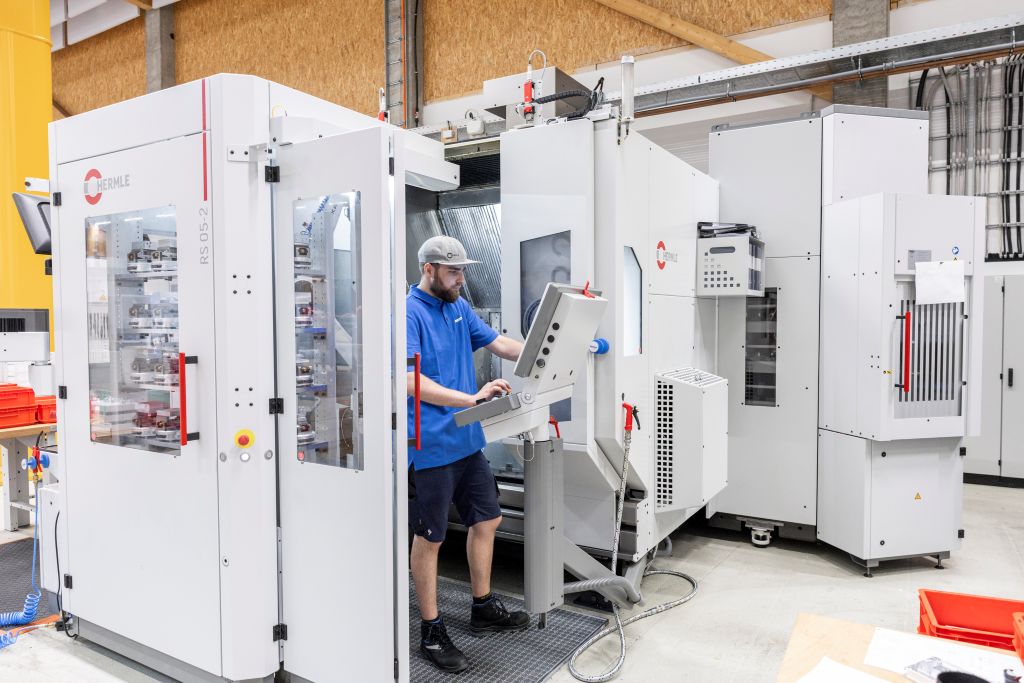
Številne panoge, majhne serije, stroga pravila
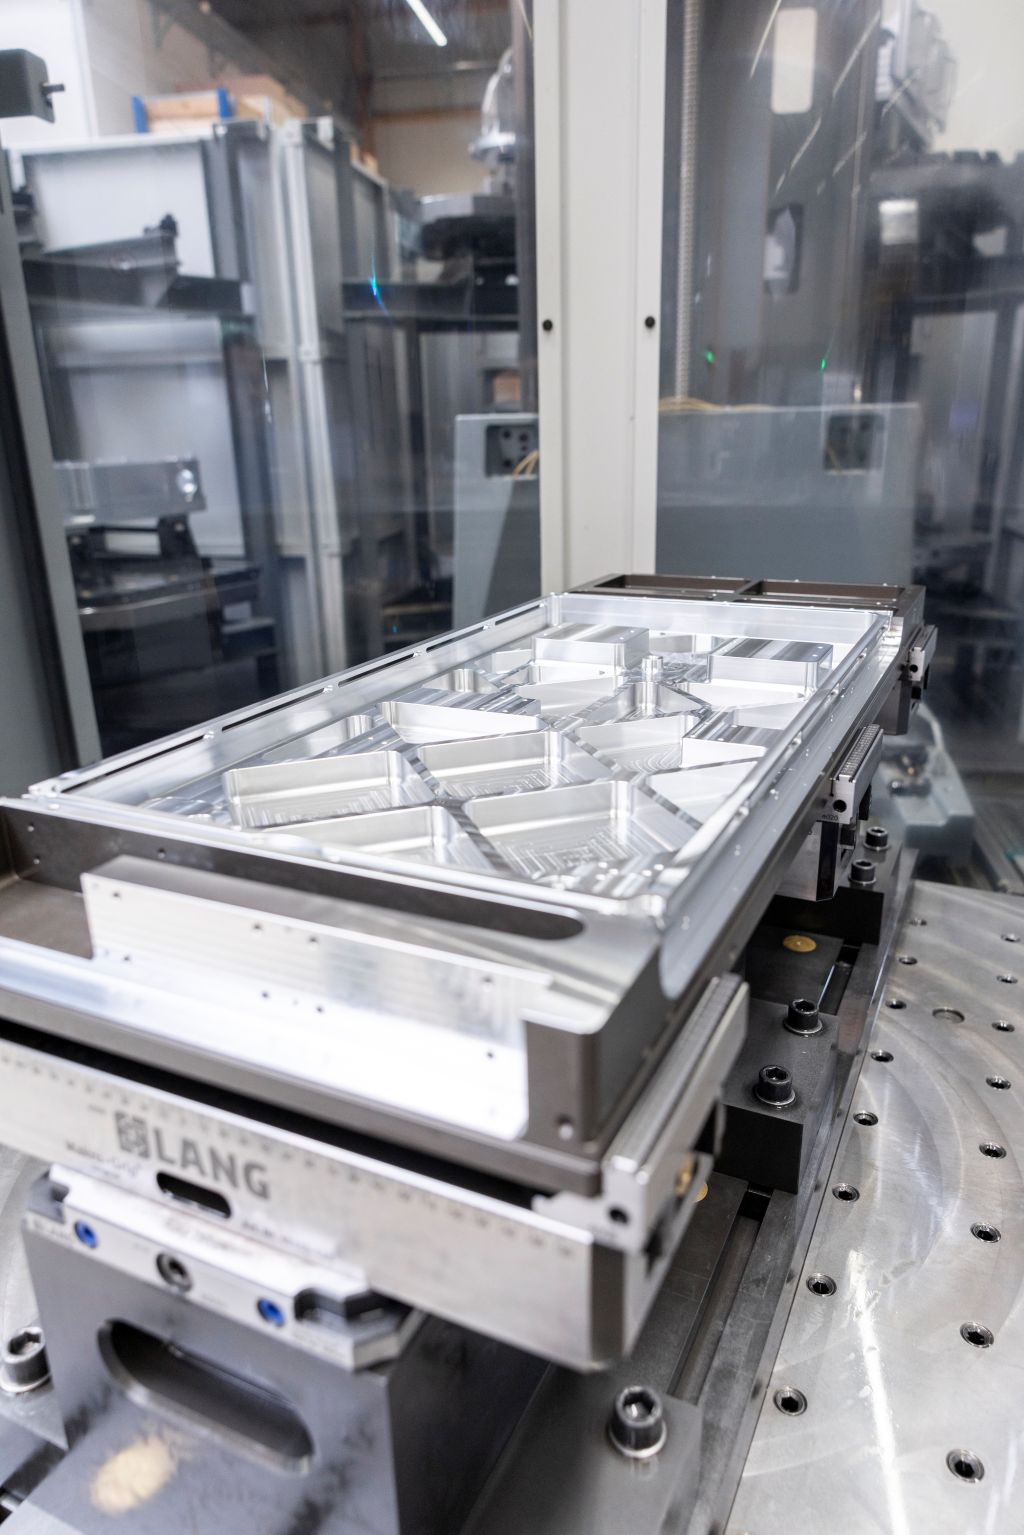
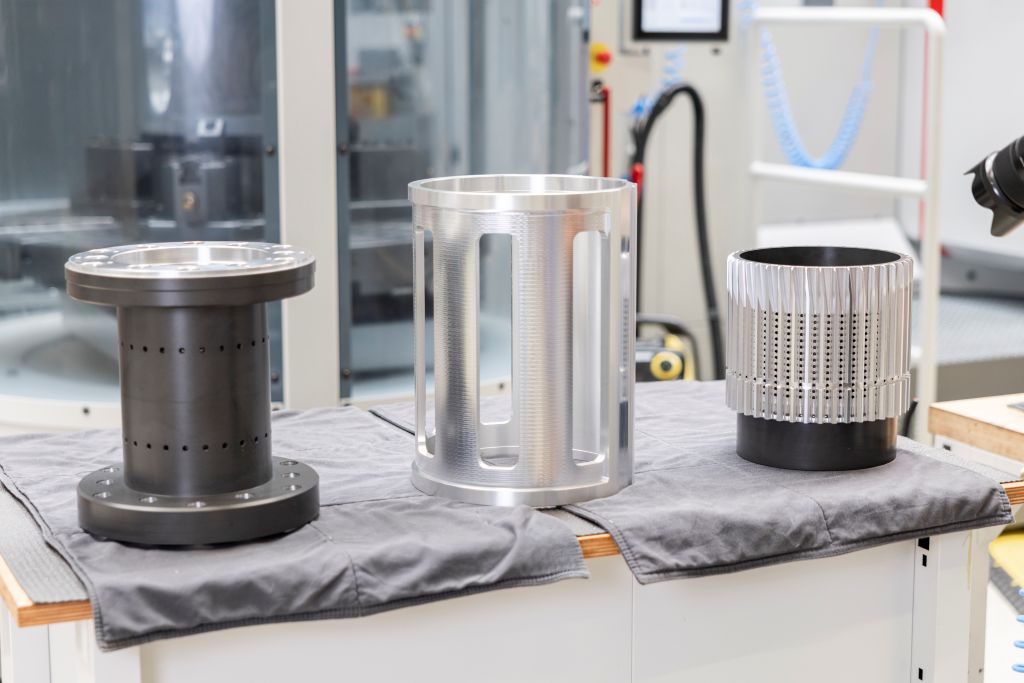
Skoraj 10.000 kvadratnih metrov proizvodne površine, okoli 75 CNC obdelovalnih centrov in sestavni deli za lasersko, analitično in medicinsko tehnologijo, industrijo polprevodnikov ter strojništvo: Pri Ossenbrüggen se srečata velika proizvodnja in široka raznolikost delov. Med malimi serijami in velikimi sestavnimi deli mora podjetje vsak naročilo varno in ekonomično izpeljati skozi proces.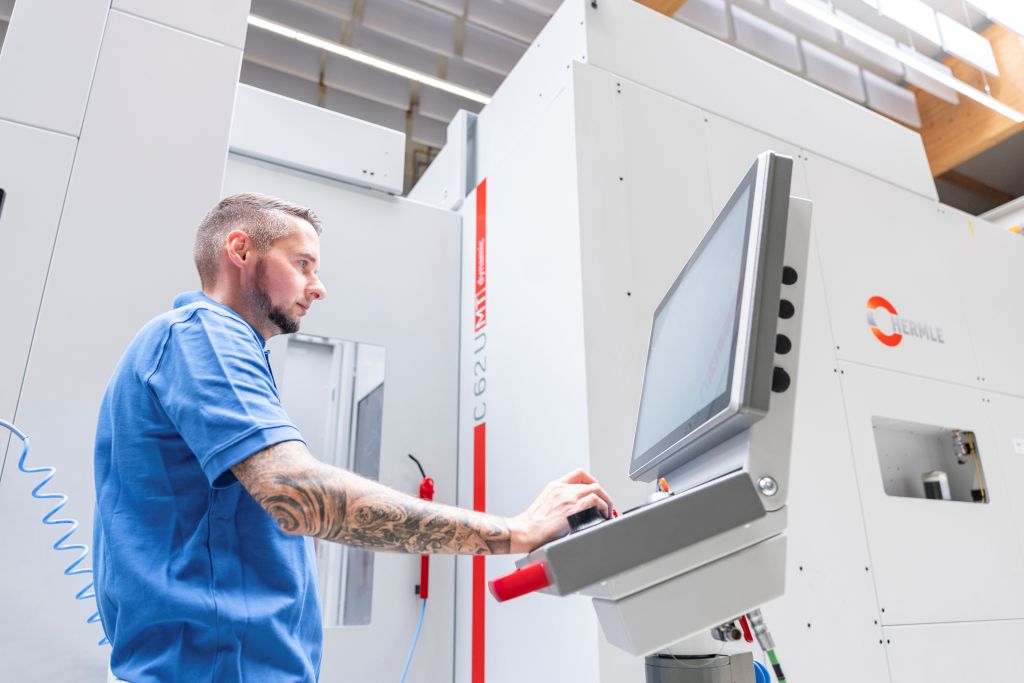
Podjetje Ossenbrüggen Feinwerktechnik GmbH & Co. KG je bilo ustanovljeno leta 2000 in se danes nahaja v Moorrege, severozahodno od Hamburga. Zaposluje približno 240 sodelavcev in obdeluje aluminij, nerjaveče jeklo, jeklo, neželezne kovine, plastiko in občasno titan. Obseg serij se giblje od prototipov preko manjših predserij do ponavljajočih se naročil z mnogimi obdelovanci. „Komponente, ne glede na velikost, so v preteklih letih postale merilno bistveno zahtevnejše,“ poroča Jens Ossenbrüggen, direktor in ustanovitelj podjetja.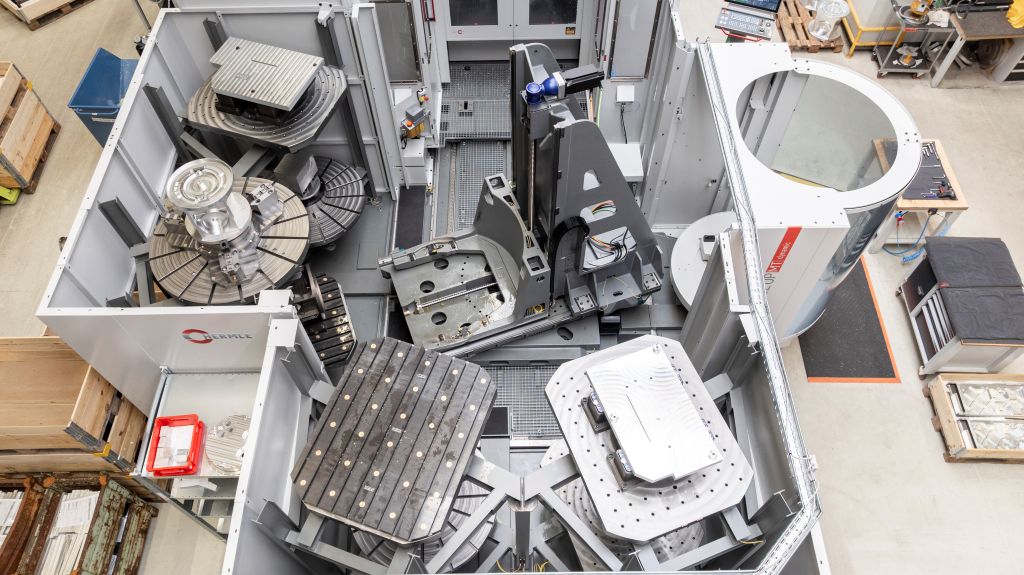
Pri komponentah za lasersko tehnologijo veljajo na primer dodatne zahteve. Hladilno in mazalno sredstvo ne sme dolgo delovati na površini, saj se ostanki kasneje izhlapijo. „To lahko poškoduje leče ali zrcala v laserskih sistemih,“ poudarja direktor. Takšne zahteve kažejo, zakaj Ossenbrüggen procesa ne omejuje le na dejansko obdelavo: čiščenje, pretok materiala in nadzor kakovosti so prav tako del varnosti komponent kot sama obdelava.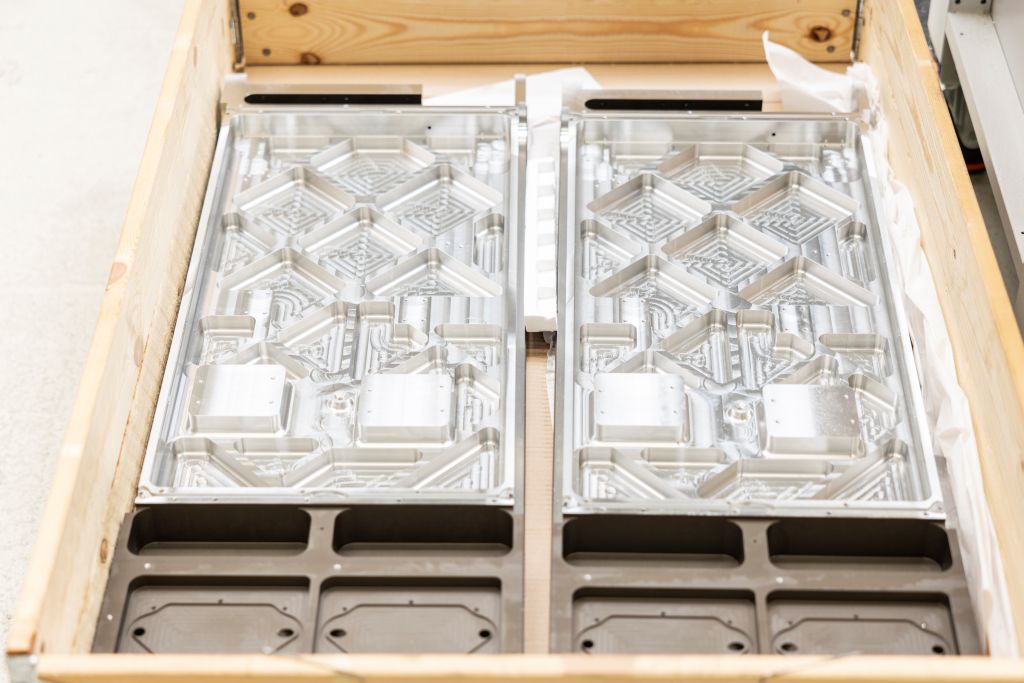
Raje stabilen kot le hiter.
Ossenbrüggen ne ocenjuje procesov le na podlagi najkrajšega cikla. Program, ki izdelek proizvaja hitreje, lahko prinese slabosti, če prekomerno obremenjuje frezarski glavo in stroj. Zlom orodja ponoči ustavi obdelovalni center za ure. V najslabšem primeru lahko pri tem pride tudi do poškodbe komponent.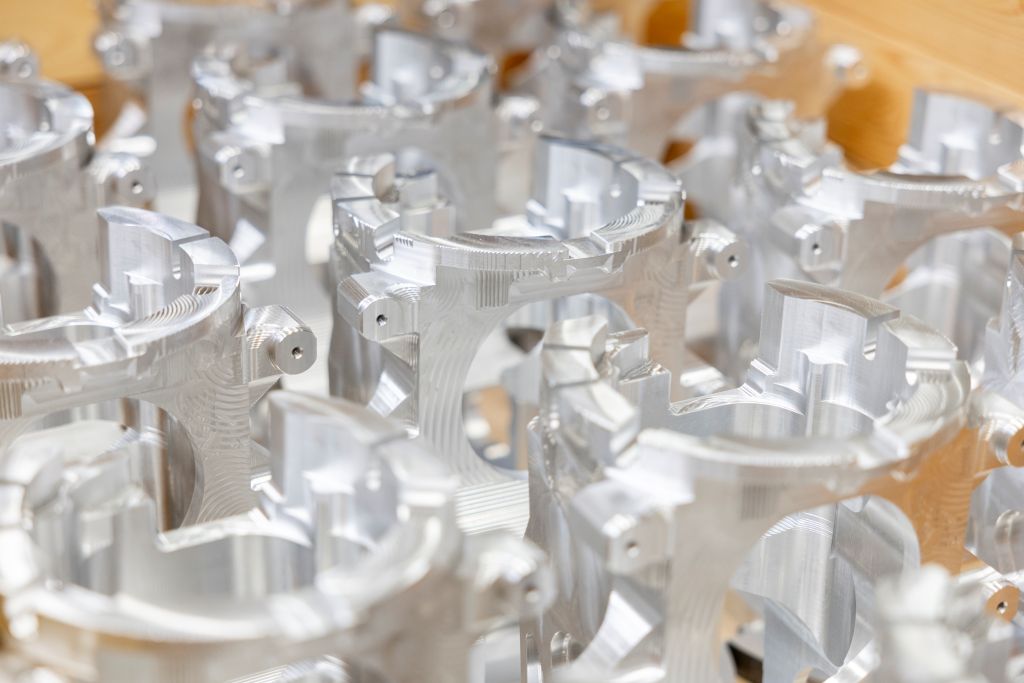
„Če program deluje dve minuti dlje, smo morda skupno potrebovali več časa. Vendar pa ne pride do zastoja, in naslednje jutro so v spominu menjavalnika palet natančni deli,“ pojasnjuje Jens Ossenbrüggen. Za pogodbenega proizvajalca je tako pomembna zanesljiva skupna zmogljivost: stabilen proces, popolni rezultati in stroji, ki dejansko izkoristijo svoj maksimalni čas delovanja.
Ko se trg povečuje, se povpraševanje pogosto hitro poveča. Načrtovanje proizvodnje in skrb za stranke morata nato uskladiti roke, zmogljivosti strojev in časovne okvire. Dodatna naprava zato ne sme obdelovati le enega naročila, temveč tudi zmanjšati ozka grla in ustvariti zmogljivosti za spremenljive naročila.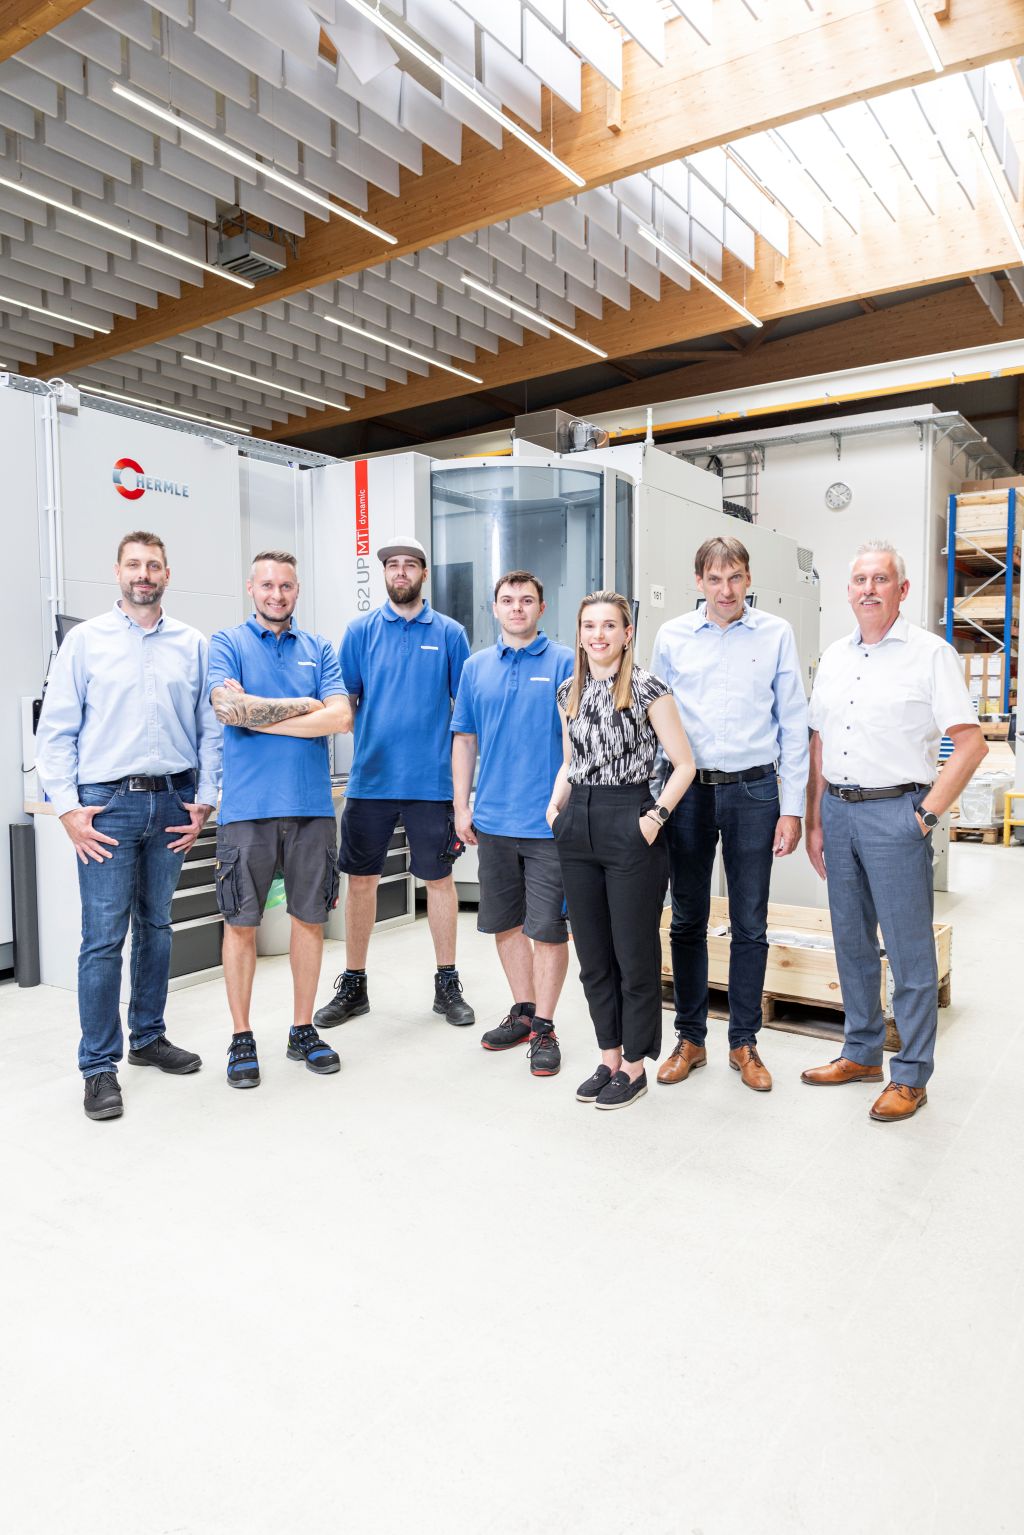
Enotna kontrola olajša natančno načrtovanje.
V letu 2025 je Ossenbrüggen razširil svoj strojni park poleg druge C 62 MT z C 42 MT GEN2, C 32 GEN2 in robotskim sistemom RS 05-2. Podjetje lahko tako še bolj ciljno razporedi obdelovance različnih velikosti na ustrezne stroje in še poveča stopnjo avtomatizacije. C 62 MT prevzema velike in kompleksne obdelovance. To je že drugi BAZ te vrste v podjetju.
Za delovno področje Jens Ossenbrüggen šteje, da ima določene tipe strojev večkrat v zalogi. Gradbeno enaka ali tehnično tesno povezana frezalna središča omogočajo alternativne možnosti, ko pride do vrhuncev naročil ali ko pride do okvare naprave. Za pogodbenega proizvajalca je ta rezerva pomemben dejavnik, saj lahko proizvodnja hitro prilagodi spremembe. Logika delovanja vseh sistemov HERMLE je enaka.
„Tako lahko zelo fleksibilno uporabljamo naše osebje,“ pravi vodja proizvodnje Daniel Kiefer. To olajša natančno načrtovanje. Tudi pri nadzoru Ossenbrüggen stavi na enotne postopke: vse CNC-stroje upravlja Siemens. Strokovnjaki se tako hitro znajdejo ne glede na obdelovalni center.
Avtomatizirano obdelovanje velikih delov
C 62 MT obdeluje obdelovance do 2.500 kilogramov in sprejema dele s premerom do 1.200 milimetrov ter višino do 900 milimetrov. Dodatni magazin ZM 260 je konfiguriran kot dvojni stolp in nudi prostor za 260 orodij – s tem dopolnjuje 50 v stroju. Podjetje za obdelavo lahko tako pripravi tudi obdelave z obsežnimi potrebami po orodjih, ne da bi moralo prekinjati proces zaradi menjave orodja zunaj magazina.
Na novem C 62 MT prilagojen paletni menjavnik PW 3000 shranjuje pripravljene komponente na osmih mestih. „Avtomatizacija podpira našo proizvodnjo, saj ustvarjamo dodatne ure brez osebja,“ pravi Daniel Kiefer.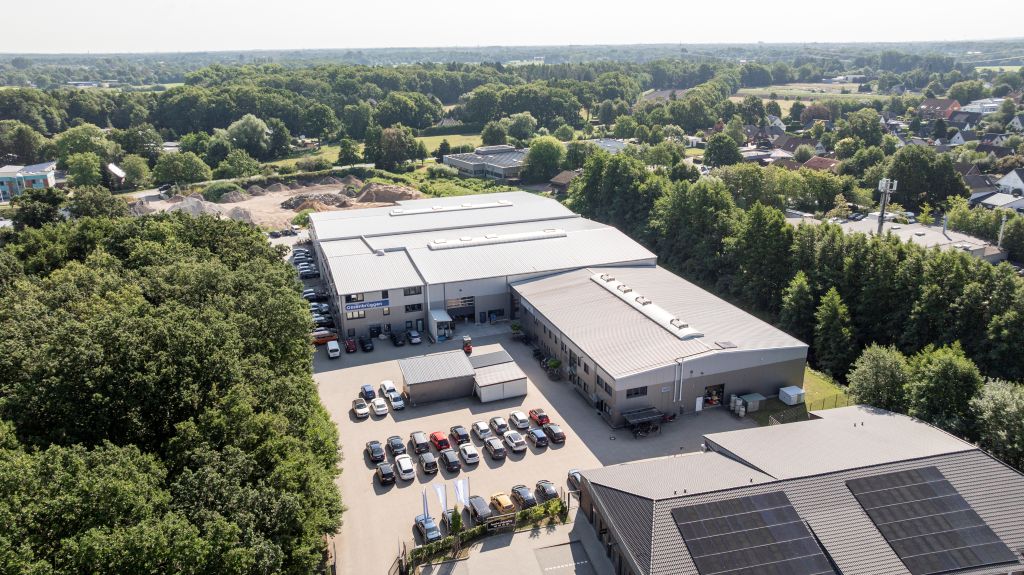
Pri velikih obdelovancih se brezosebni čas delovanja ne konča pri vratih stroja. Tudi odvod chipsov lahko to omeji. Pri intenzivnem obdelovanju je zbiralnik po približno dveh urah poln. Takrat bi moral strokovnjak zamenjati voziček, čeprav bi stroj lahko še naprej frezoval. „Zato uporabljamo predvsem za velika CNC središča, kot je C 62 MT, stiskalnice za chips,“ pravi Daniel Kiefer. Te zmanjšajo volumen chipsov na približno eno osmino.
Hkrati Ossenbrüggen vrača hladilno mazivo. Briketi so lažje obvladljivi in ekonomično izkoriščeni. Ta primer jasno prikazuje: Šele sodelovanje avtomatizacije, zagotavljanja orodij, palet, odvoza chipsov, načrtovanja materiala in nadzora kakovosti ustvarja pogoje za stabilne, dolge delovne cikle.
Kontakt: