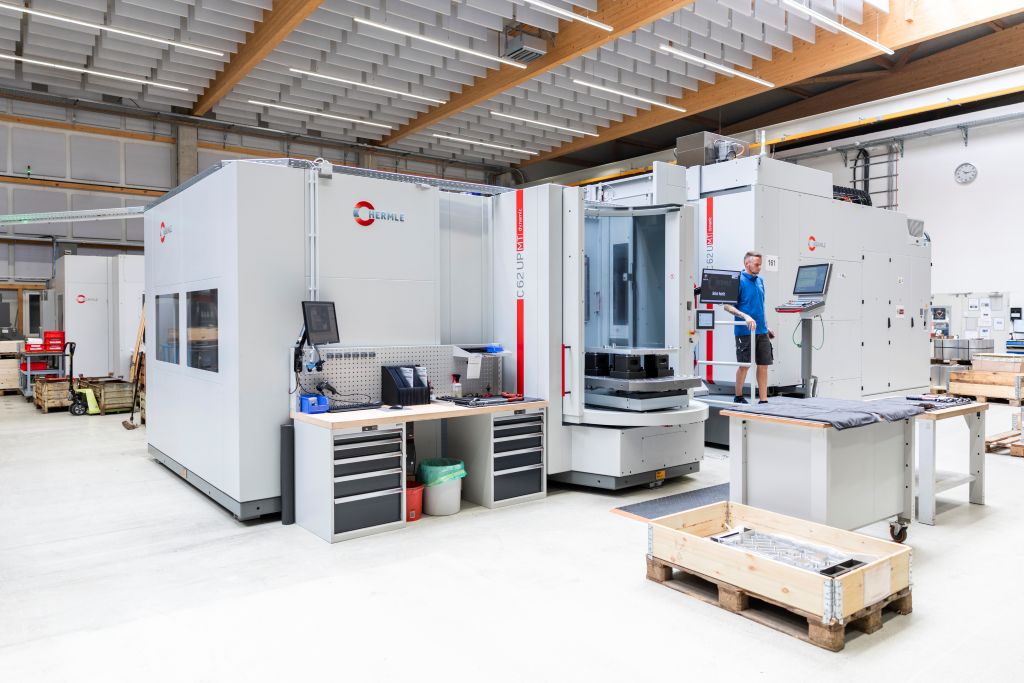
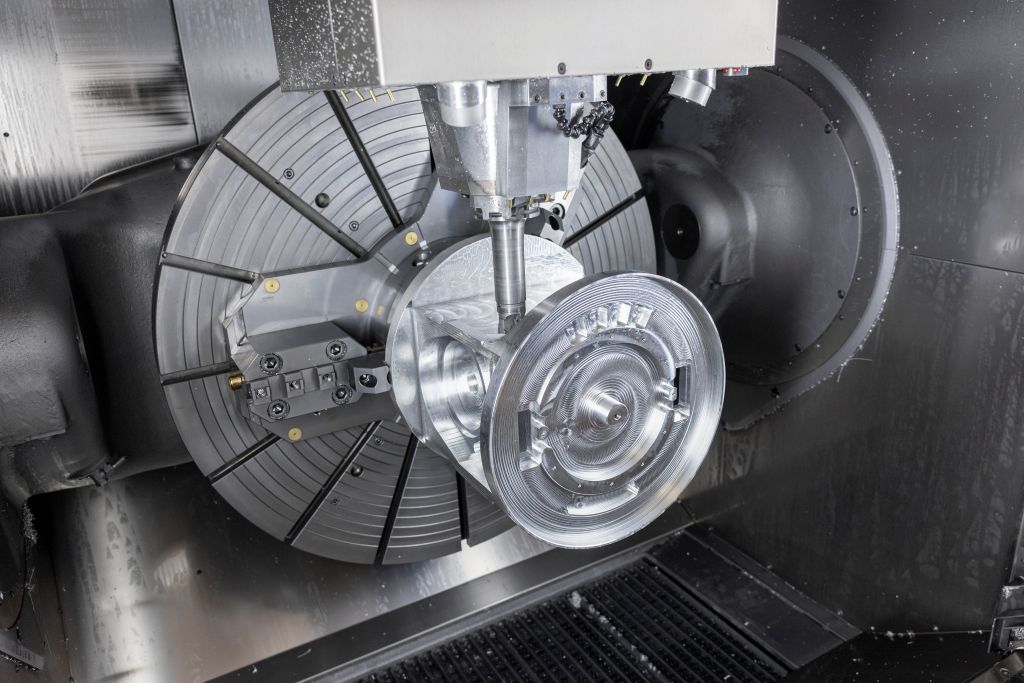
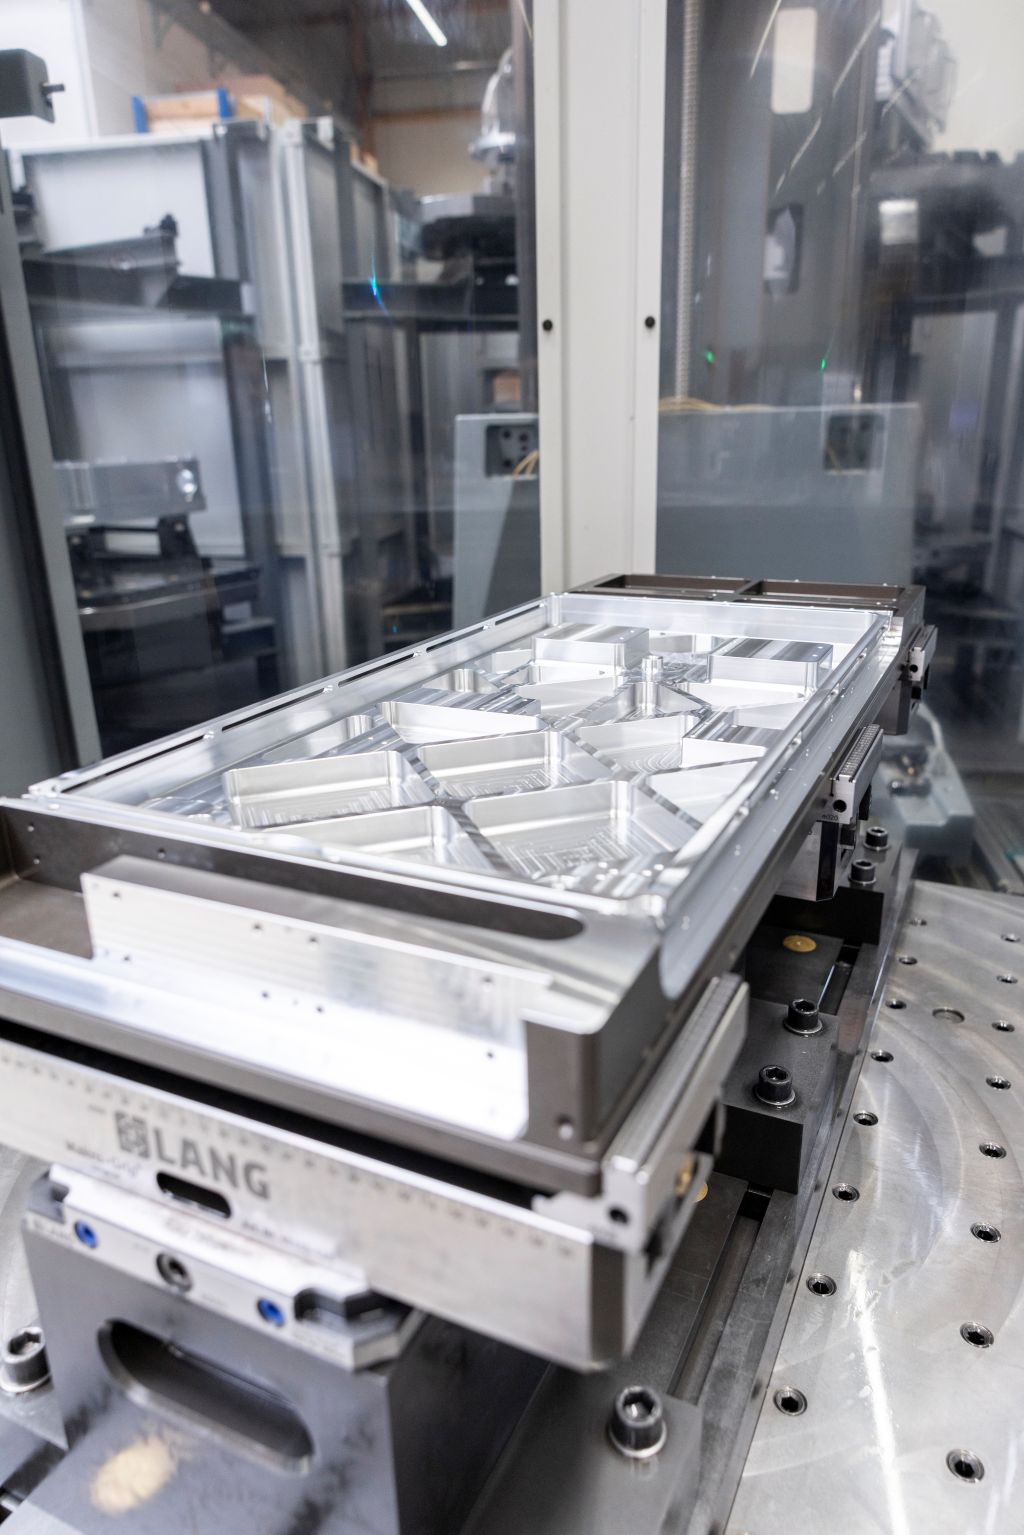
Na přípravné ploše už čeká další obrobek, zatímco 5osé obráběcí centrum obrábí součást – to obvykle trvá 20 až 40 hodin. Aby byl tento čas využit i v noci a o víkendech, musí fungovat nejen program a stroj. Také zásoba nástrojů, manipulace s paletami, odvod třísek a kontrola kvality tvoří sladěný celkový systém. V Ossenbrüggen Feinwerktechnik tyto procesy v každodenním provozu bezproblémově spolupracují. Zakázkový výrobce obrábí velké, tolerančně kritické obrobky na HERMLE C 62 MT s funkčností soustruhu pouze v jedné upínce.
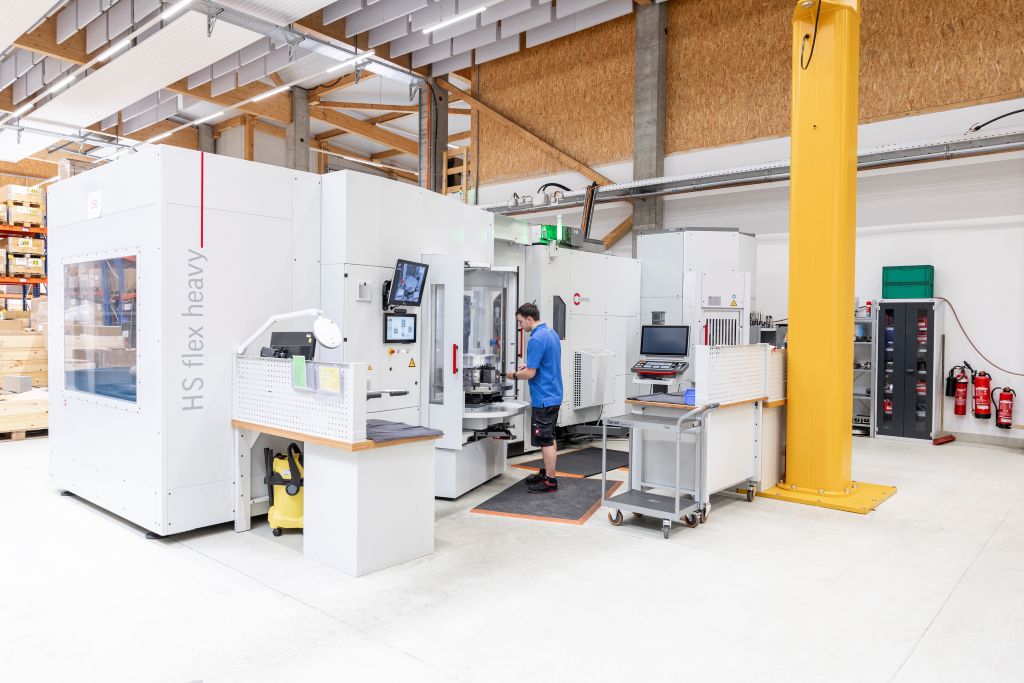
Cílem je, aby se součástka již nepřesouvala mezi soustružnickým centrem a frézovacím centrem. Každý krok znamená další upnutí, dodatečné měřicí úkoly a zvýšené riziko polohových odchylek nebo poškození. „Zvláště u velkých obrobků s dlouhými časy zpracování a úzkými tvarovými a polohovými tolerancemi chceme těmto rozhraním předejít,“ říká Daniel Kiefer, vedoucí výroby ve společnosti Ossenbrüggen.
Dříve se nejprve obráběl na soustruhu a poté se dále obráběl na frézovacím centru. Dnes podnik spojuje několik obráběcích kroků na jednom stroji.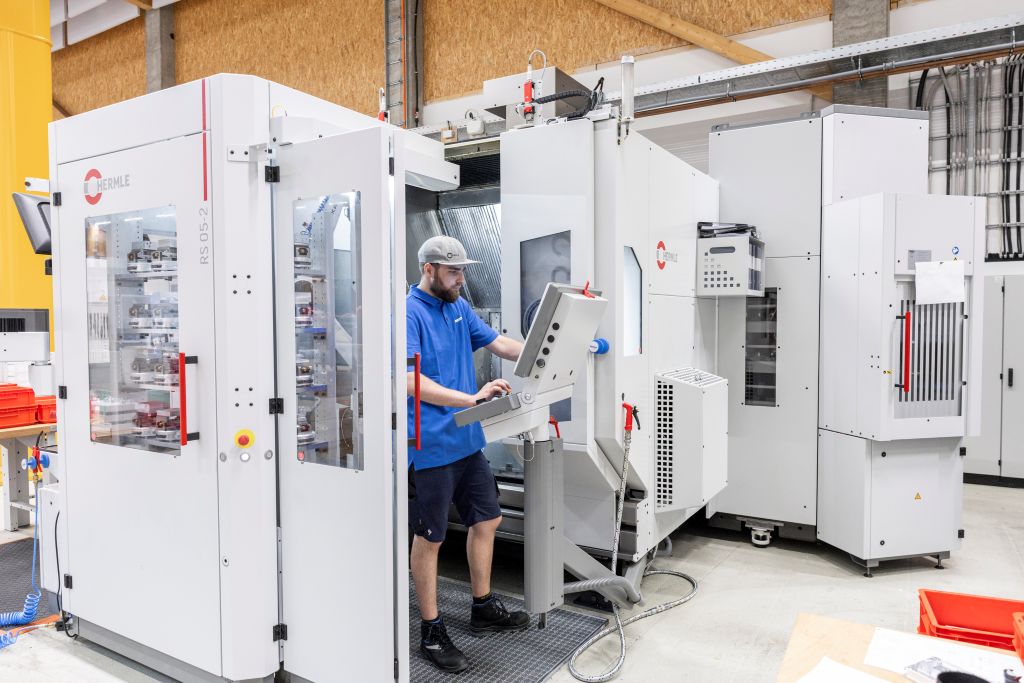
Mnoho odvětví, malé výrobní série, přísné požadavky
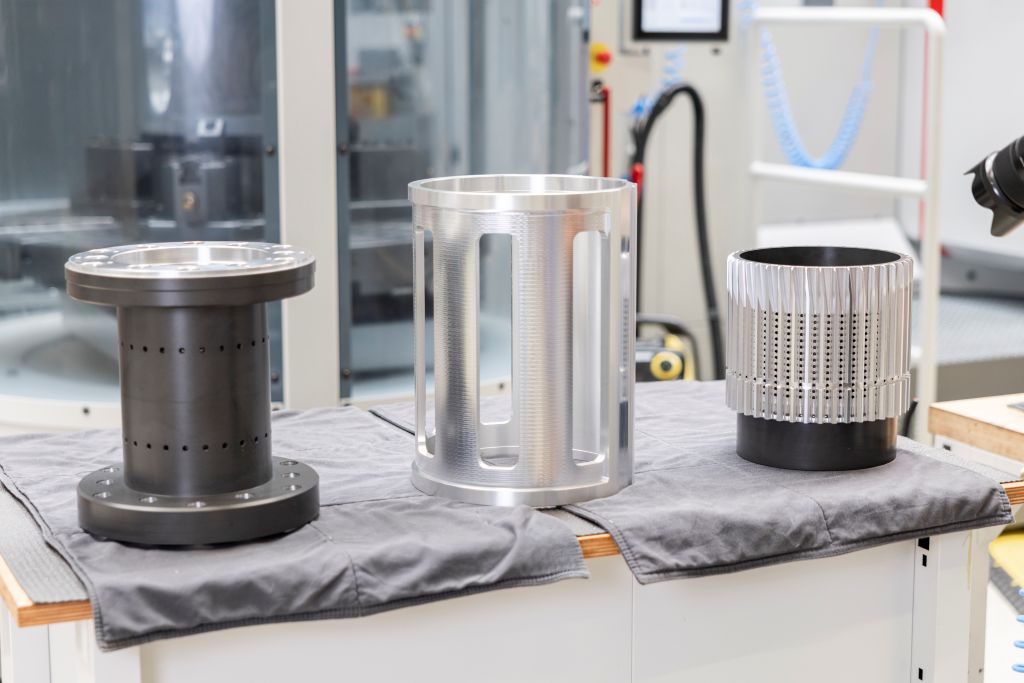
Téměř 10 000 metrů čtverečních výrobních ploch, přibližně 75 CNC obráběcích center a komponenty pro laserovou, analytickou a medicínskou techniku, polovodičový průmysl a strojírenství: U Ossenbrüggen se setkává velká výroba s širokou rozmanitostí dílů. Mezi malými sériemi a velkými komponenty musí společnost každý objednávku bezpečně a ekonomicky zpracovat.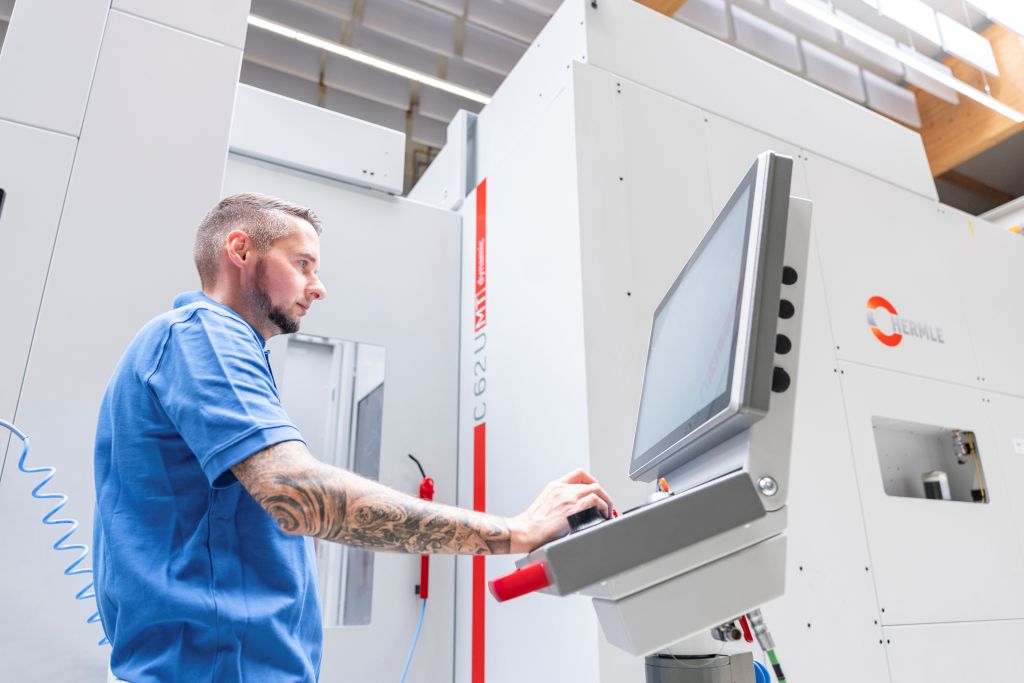
Ossenbrüggen Feinwerktechnik GmbH & Co. KG byla založena v roce 2000 a dnes sídlí v Moorrege, severozápadně od Hamburku. Zaměstnává přibližně 240 pracovníků a zpracovává hliník, nerezovou ocel, ocel, barevné kovy, plasty a občas titan. Rozsah výrobních sérií se pohybuje od prototypů přes malé předseriové výroby až po opakované zakázky s mnoha výrobky. „Součásti, bez ohledu na velikost, se v posledních letech staly měřítkově mnohem náročnějšími,“ říká Jens Ossenbrüggen, jednatel a zakladatel firmy.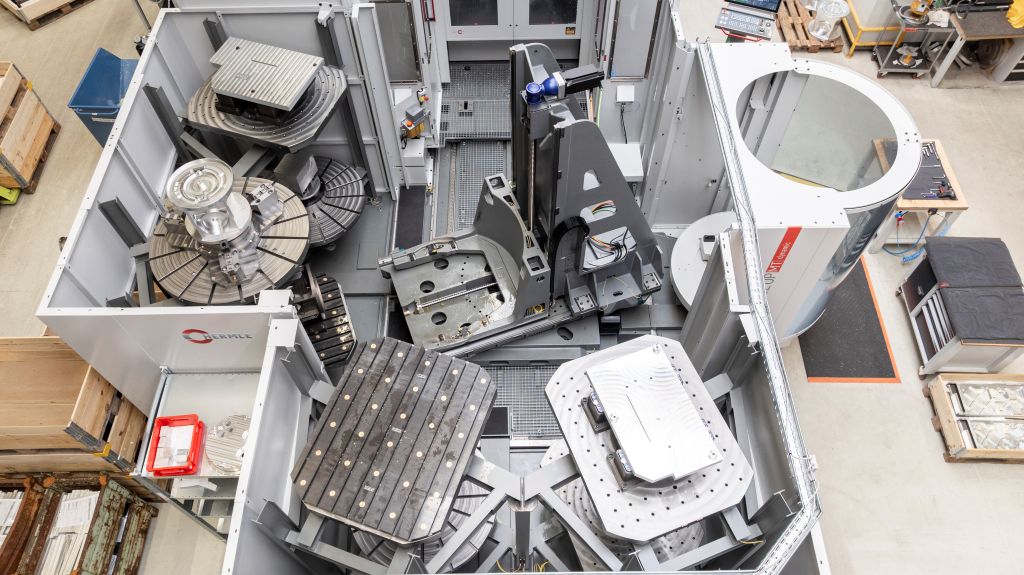
U komponentů pro laserovou techniku platí například další požadavky. Chladicí a mazací prostředek nesmí dlouho působit na povrch, protože zbytky se později odpařují. „To může poškodit čočky nebo zrcadla v laserových systémech,“ zdůrazňuje jednatel. Takové požadavky ukazují, proč Ossenbrüggen proces nezredukoval pouze na samotné obrábění: čištění, tok materiálu a kontrola kvality patří k bezpečnosti dílů stejně jako samotné zpracování.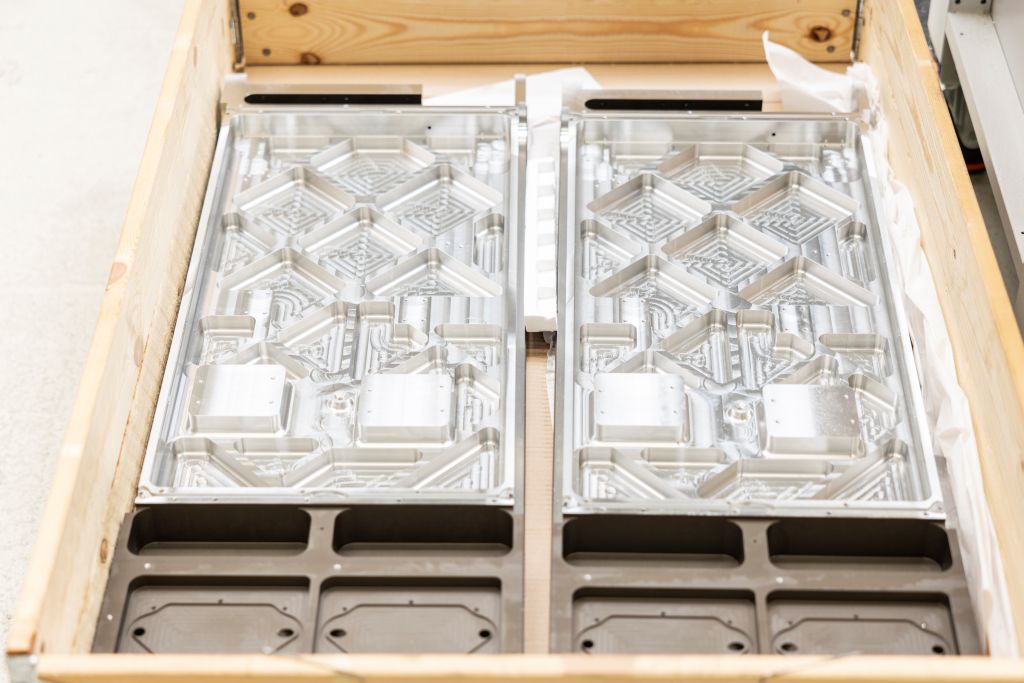
Raději stabilní než jen rychlý
Ossenbrüggen nehodnotí procesy pouze na základě nejkratší doby cyklu. Program, který vyrábí produkt rychleji, může mít nevýhody, pokud více zatěžuje frézovací hlavu a stroj. Porucha nástroje v noci zastaví obráběcí centrum na hodiny. V nejhorším případě může být také poškozený díl.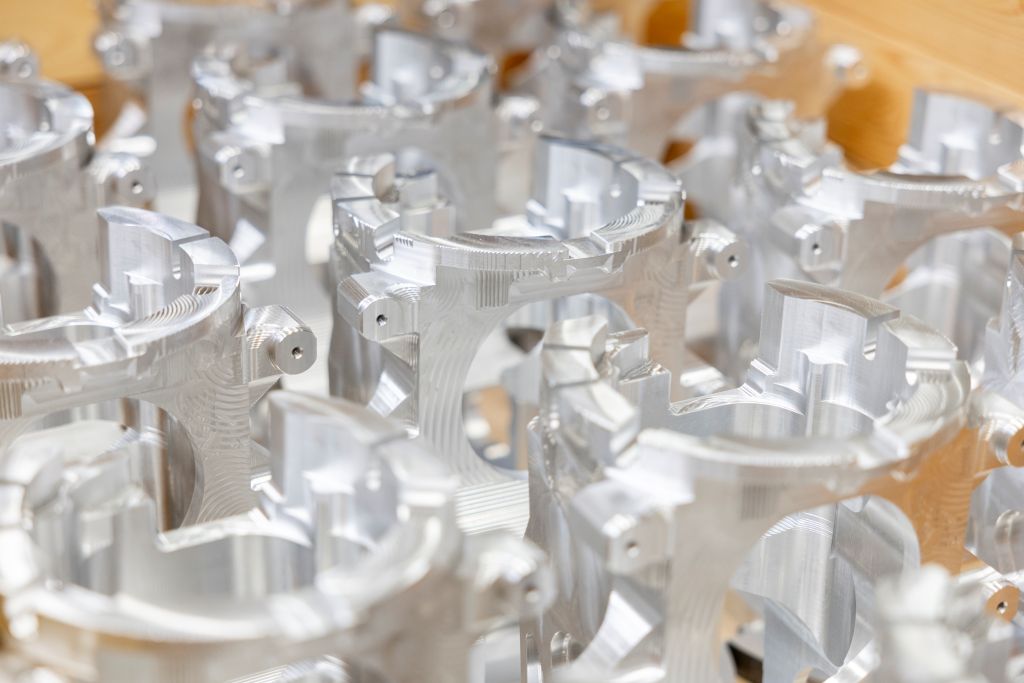
„Pokud program běží o dvě minuty déle, možná jsme celkově potřebovali více času. Na druhou stranu nedochází k žádnému zastavení a následující ráno leží v paměti výměníku palet přesné díly,“ vysvětluje Jens Ossenbrüggen. Pro zakázkového výrobce je tedy důležitý spolehlivý celkový výkon: stabilní proces, dokonalé výsledky a stroje, které skutečně využívají svůj maximální provozní čas.
Když se trh zvedá, poptávky často vzrůstají na poslední chvíli. Plánování výroby a zákaznický servis musí poté znovu sladit termíny, strojní kapacity a doby běhu. Další zařízení by proto nemělo zpracovávat pouze jednotlivou zakázku, ale mělo by snižovat úzká místa a vytvářet kapacity pro měnící se objednávky.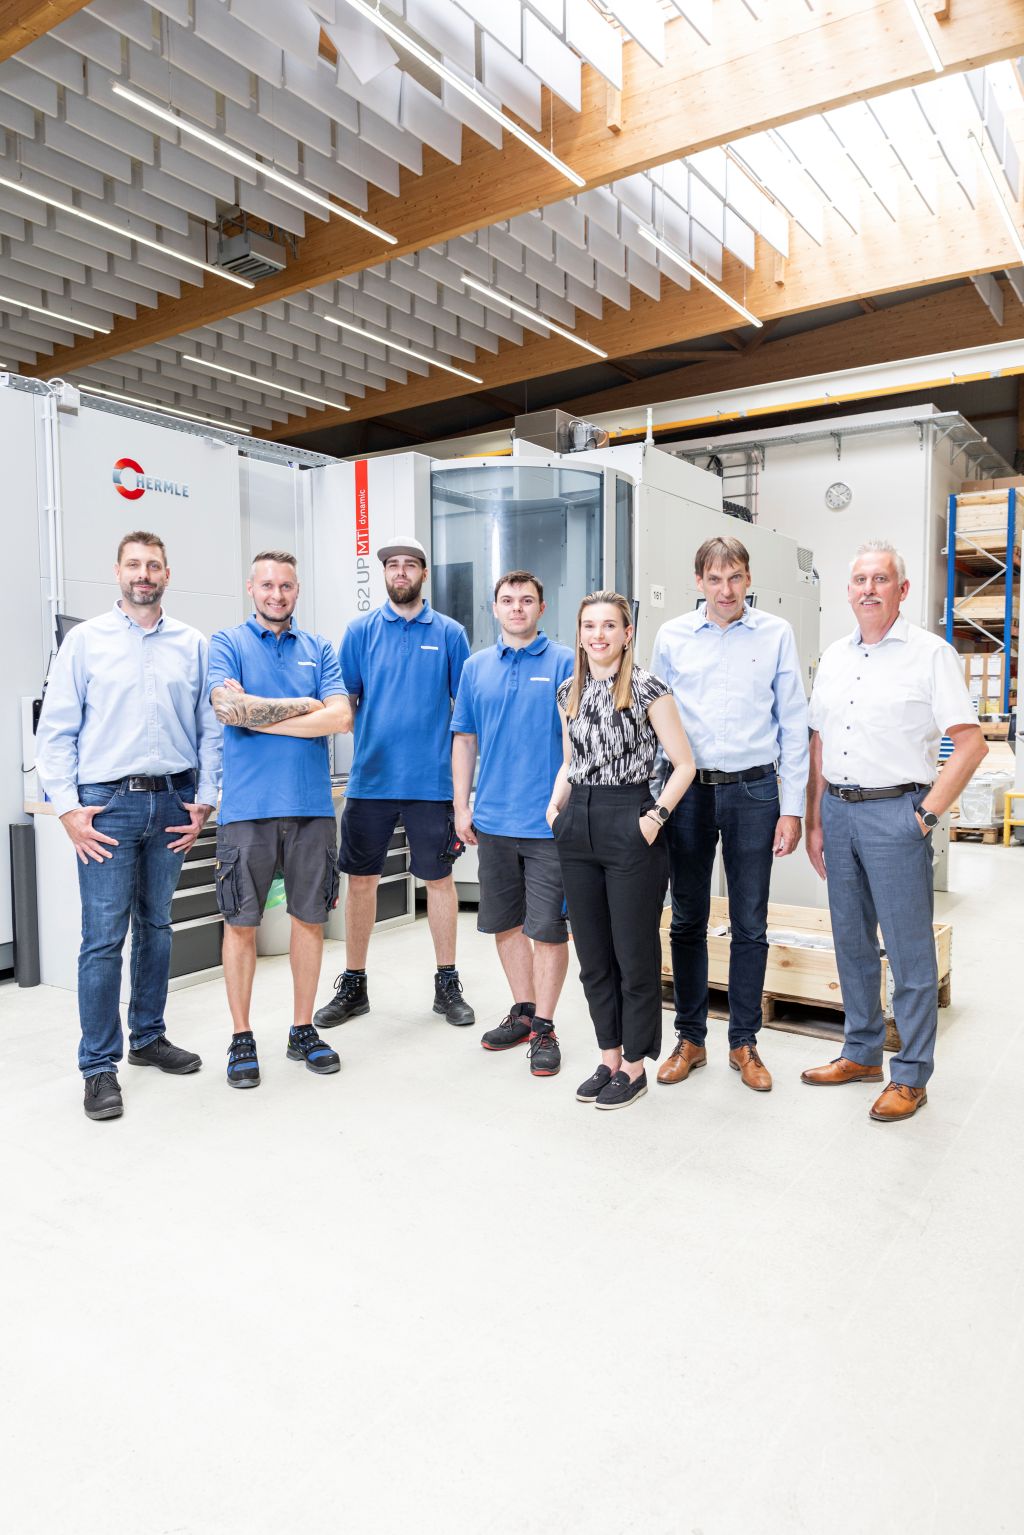
Jednotné řízení usnadňuje detailní plánování.
V roce 2025 rozšířil Ossenbrüggen svůj strojový park vedle druhé C 62 MT o C 42 MT GEN2, C 32 GEN2 a robotický systém RS 05-2. Díky tomu může podnik ještě cíleněji rozdělovat obrobky různých velikostí na vhodné stroje a dále zvyšovat úroveň automatizace. C 62 MT přebírá velké a komplexní obrobky. Je to již druhé BAZ tohoto typu ve společnosti.
Podle Jense Ossenbrüggena patří do prostoru pro jednání vedení několika typů strojů ve skladu. Strojně shodná nebo technicky úzce příbuzná frézovací centra vytvářejí alternativy, když dojde k nárazovým objednávkám nebo když zařízení selže. Pro zakázkového výrobce je tato rezerva důležitým faktorem, protože umožňuje výrobě reagovat na krátkodobé změny. Obslužná logika všech systémů HERMLE je stejná.
„Tak můžeme naše zaměstnance velmi flexibilně nasazovat,“ říká vedoucí výroby Daniel Kiefer. To usnadňuje detailní plánování. Ossenbrüggen také při řízení spoléhá na jednotné procesy: Všechny CNC stroje pracují se Siemens. Odborníci se díky tomu rychle orientují, bez ohledu na zpracovatelské centrum.
Automatizované obrábění velkých obrobků
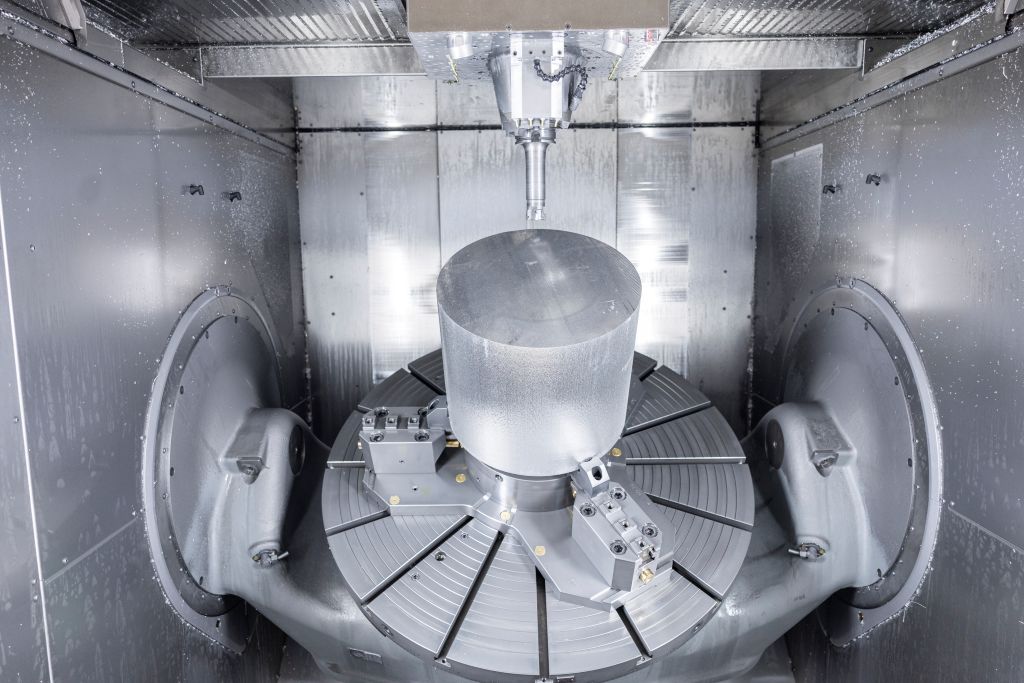
Děrovací a frézovací centrum C 62 MT zpracovává obrobky až do hmotnosti 2.500 kilogramů a přijímá díly s průměrem až 1.200 milimetrů a výškou až 900 milimetrů. Doplňkový magazín ZM 260 je konfigurován jako dvojitá věž a nabízí místo pro 260 nástrojů – tím doplňuje 50 v stroji. Zpracovatel zakázek tak může připravit i opracování s rozsáhlými požadavky na nástroje, aniž by musel proces přerušit kvůli výměně nástroje mimo magazín.
Na novém C 62 MT adaptovaný paletový měnič PW 3000 skladuje na osmi místech připravené součásti. „Automatizace podporuje naši výrobu tím, že vytváříme další bezobslužné hodiny,“ říká Daniel Kiefer.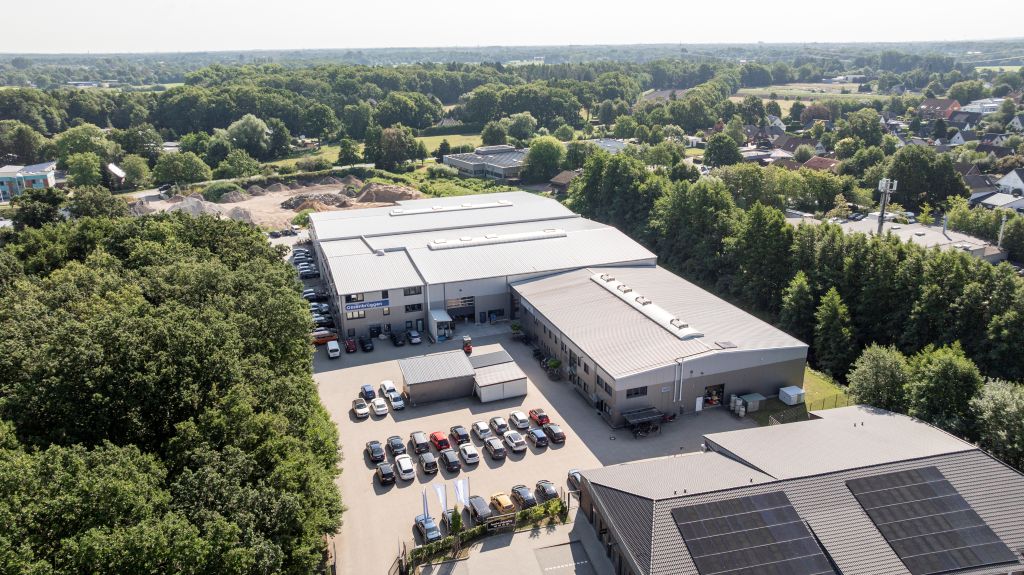
U velkých obrobků nekončí bezobslužný provoz u dveří stroje. Také odvod třísek může tento čas omezit. Při intenzivním obrábění je sběrná nádoba po přibližně dvou hodinách plná. Poté by odborník musel vyměnit vozík, i když by stroj mohl dále frézovat. „Proto využíváme zejména pro velká CNC centra, jako je C 62 MT, lisy na třísky,“ říká Daniel Kiefer. Tyto lisy snižují objem třísek na přibližně jednu osminu.
Současně Ossenbrüggen znovu využívá chladicí kapalinu. Brikety se lépe manipulují a ekonomicky využívají. Tento příklad ukazuje: Teprve souhra automatizace, dodávky nástrojů, palet, odvodu třísek, plánování materiálu a kontroly kvality vytváří podmínky pro stabilní a dlouhé provozní časy.
Kontakt: