Los componentes con ajustes internos pequeños y precisos pertenecen al desarrollo y la fabricación, por ejemplo, en la construcción de herramientas y dispositivos, en la técnica de válvulas y fluidos o en componentes de precisión de la construcción de máquinas y accionamientos, y representan desafíos especialmente exigentes. El torneado duro convencional como un proceso de acabado establecido puede encontrar límites, especialmente en diámetros internos pequeños, dependiendo del material, la geometría, la tolerancia y los requisitos de calidad. Cuanto más pequeño es el agujero, más pequeño y delicado debe ser la herramienta interna. El desgaste de la herramienta, los tiempos de vida resultantes y la estabilidad del proceso se presentan como factores económicos relevantes, ya que impactan directamente en el costo por pieza. En estos casos, el acabado de rectificado se presenta como una alternativa probada y confiable. Sin embargo, los procesos convencionales también muestran aquí limitaciones evidentes, tanto cualitativas como económicas.
Acabado de rectificado: Cuando un paso más es un paso de más
Clásicamente, el proceso de rectificado se lleva a cabo en una máquina de rectificado separada. Esto significa en la práctica: la pieza deseada se procesa en la máquina de torneado, luego se retira, se sujeta en la máquina de rectificado y, después de que se ha rectificado el ajuste interno, se procesa más según sea necesario. El cambio de máquina no solo representa un paso de trabajo manual adicional y, por lo tanto, una cuestión de rentabilidad, sino que también muestra riesgos de calidad fundamentales: el nuevo sujeción aumenta el riesgo de errores de posición y de redondez, que son especialmente relevantes en ajustes pequeños.
GrindLine: un método probado pensado de nuevo
Con la nueva GrindLine, el experto en el desarrollo, fabricación y distribución de portaherramientas de alta precisión para máquinas de torneado y fresado, sistemas de portaherramientas y accesorios EWS ofrece una alternativa tanto al torneado duro limitado como al uso convencional del rectificado en una máquina de rectificado separada.
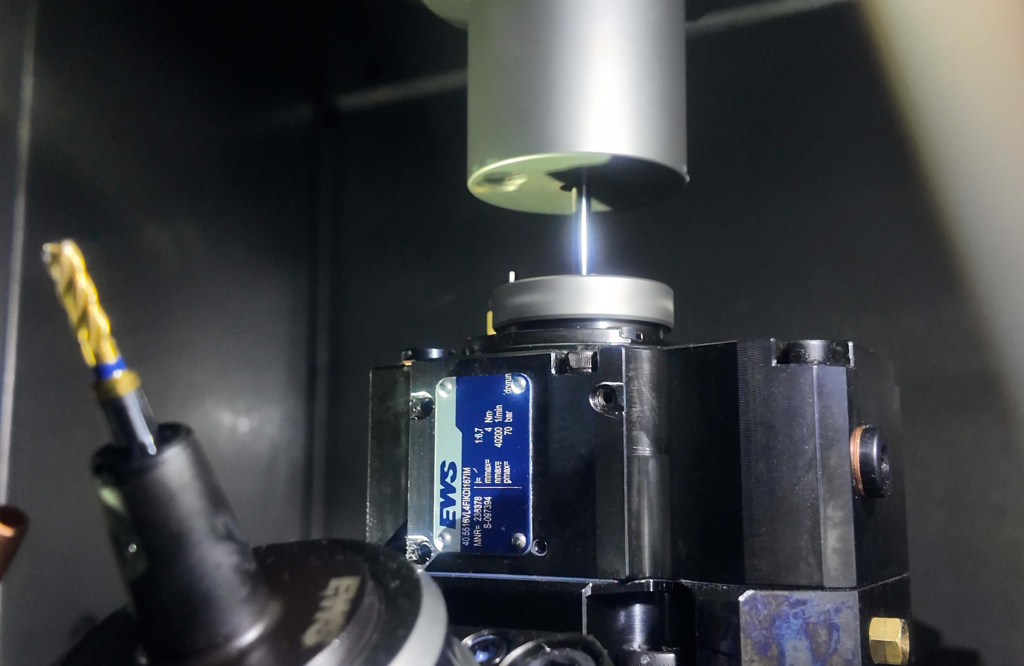
GrindLine es un portaherramientas motorizado con un husillo de alta velocidad para el acabado de rectificado directamente en la máquina de torneado o en el centro de torneado-fresado.
Esto no solo elimina la crítica re-sujeción y los riesgos asociados, ya que la posición del ajuste interno rectificado permanece referida a la geometría ya procesada, sino que todo el proceso de fabricación se optimiza en beneficio de la calidad de fabricación y la rentabilidad.
Sin embargo, la verdadera particularidad técnica es el accionamiento de GrindLine, que se realiza de manera puramente mecánica. Por lo tanto, no se trata simplemente de un agregado de rectificado eléctrico con cable o una fuente de alimentación externa. El husillo de alta velocidad se acciona mecánicamente a través de la interfaz AGW del revolver de herramientas. Así, no solo se elimina la re-sujeción a un dispositivo de rectificado separado, sino que tampoco se requiere una conversión de máquina. Además, GrindLine es más compacto que los agregados impulsados por generadores y es adecuado para una amplia gama de máquinas diferentes. Aun así, el husillo de alta velocidad con rodamientos híbridos de cerámica alcanza hasta 40,200 min⁻¹ a través de la transmisión integrada y permite con pequeñas herramientas de rectificado las velocidades de corte requeridas.
Una solución para el taller, desde el taller
Con EWS.GrindLine, EWS amplía la línea de productos EWS.Special Solutions con una nueva solución de herramienta para el acabado de rectificado de diámetros internos pequeños. EWS.Special Solutions agrupa soluciones de herramientas aplicadas para fresado de engranajes, desbaste de ranuras, mecanizado de múltiples caras, corte de roscas a alta velocidad y micro-mecanizado a alta velocidad, así como cabezales de perforación internos.
El desarrollo no es el resultado de un marketing de producto frío, sino que surgió como una solución práctica para un caso de mecanizado concreto de la propia fabricación de EWS. Aquí, como se describió, las herramientas y métodos convencionales de torneado duro resultaron ser técnicamente y económicamente inadecuados para las tareas de acabado de diámetros internos pequeños. Esto proporcionó la idea para desarrollar un método alternativo, que finalmente se llevó a la solución lista para producción GrindLine.
EWS.GrindLine hizo su debut en la AMB 2026 en Stuttgart. La primera variante se presentó como una versión axial BMT55. Otras versiones BMT y VDI, así como formas rectas y anguladas, se están evaluando según el proyecto y se implementarán si son técnicamente viables.
Contacto: