Les composants avec des ajustements intérieurs petits et précis font partie des défis particulièrement exigeants en développement et en fabrication, par exemple dans la construction d'outils et de dispositifs, dans la technique des vannes et des fluides ou pour des composants de précision dans la construction de machines et d'entraînements. Le tournage dur conventionnel, en tant que méthode de finition établie, peut rencontrer des limites, en particulier pour les petits diamètres intérieurs, selon le matériau, la géométrie, la tolérance et les exigences de qualité. Plus le trou est petit, plus l'outil intérieur doit être petit et délicat. L'usure des outils, les temps d'arrêt qui en résultent et la stabilité fondamentale du processus se révèlent également comme des facteurs économiques pertinents, car ils ont un impact direct sur le coût par pièce. Dans ces cas, le meulage de finition se révèle être une alternative éprouvée et fiable. Cependant, les processus conventionnels montrent également ici des limitations notables, tant sur le plan qualitatif qu'économique.
Finition de meulage : Lorsque un pas de plus est un pas de trop
Classiquement, le processus de meulage se déroule sur une meuleuse séparée. Cela signifie dans la pratique : la pièce souhaitée est usinée sur le tour, ensuite retirée, fixée sur la meuleuse et, après que l'ajustement intérieur a été meulé, usinée davantage si nécessaire. Le changement de machine représente non seulement une étape de travail manuelle supplémentaire et donc une question de rentabilité, mais il présente également des risques de qualité fondamentaux : le repositionnement augmente le risque d'erreurs de position et de concentricité, qui se manifestent particulièrement avec de petits ajustements.
GrindLine : une méthode éprouvée repensée
Avec la nouvelle GrindLine, l'expert en développement, fabrication et distribution de porte-outils de haute précision pour tours et fraiseuses, systèmes de porte-outils et accessoires EWS propose une alternative à la fois au tournage dur limité et à l'utilisation conventionnelle du meulage sur une meuleuse séparée.
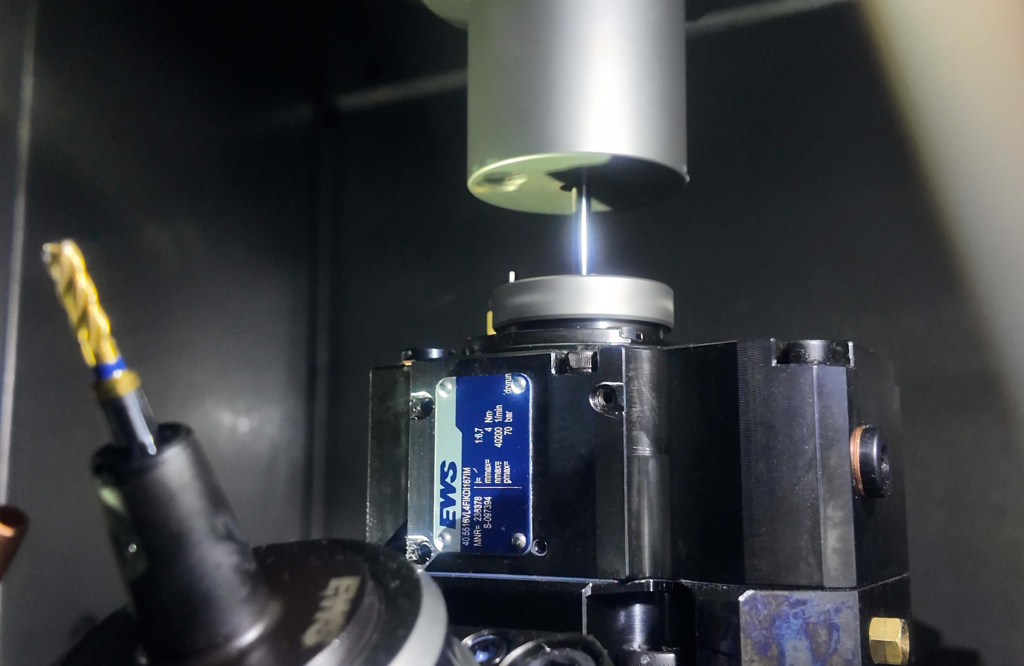
GrindLine est un porte-outil entraîné avec une broche à haute vitesse pour le meulage de finition directement sur le tour ou le centre de tournage-fraisage.
Cela élimine non seulement le repositionnement critique et les risques associés, car la position de l'ajustement intérieur meulé reste liée à la géométrie déjà usinée, mais l'ensemble du processus de fabrication est optimisé au profit de la qualité de fabrication et de la rentabilité.
La véritable particularité technique réside cependant dans l'entraînement du GrindLine, qui est purement mécanique. Il ne s'agit donc pas simplement d'un agrégat de meulage électrique avec câble ou alimentation externe. La broche à haute vitesse est entraînée mécaniquement via l'interface AGW du porte-outil rotatif. Ainsi, non seulement le repositionnement sur un appareil de meulage séparé est éliminé, mais aucune conversion de machine n'est nécessaire. De plus, GrindLine est plus compact que les agrégats entraînés par générateur et convient à un large éventail de machines différentes. Néanmoins, la broche à haute vitesse avec roulement hybride en céramique atteint jusqu'à 40 200 min⁻¹ grâce à la transmission intégrée et permet d'atteindre les vitesses de coupe requises avec de petits outils de meulage.
Une solution pour l'atelier, issue de l'atelier
Avec EWS.GrindLine, EWS élargit la gamme de produits EWS.Special Solutions avec une nouvelle solution d'outil pour le meulage de finition de petits diamètres intérieurs. EWS.Special Solutions regroupe des solutions d'outils spécifiques aux applications pour le fraisage de dentures, le défonçage, l'usinage multi-facettes, le filetage à grande vitesse et le micro-usinage à grande vitesse ainsi que les têtes de perçage intérieures.
Le développement n'est pas le résultat d'un marketing produit sobre, mais est né comme une solution pratique pour un cas d'usinage concret de la propre fabrication d'EWS. Comme décrit, les outils et méthodes conventionnels de tournage dur se sont révélés techniquement et économiquement inadaptés pour les tâches de finition de petits diamètres intérieurs. Cela a donné l'idée de développer une méthode alternative, qui a finalement été poussée jusqu'à la solution prête pour la production GrindLine.
EWS.GrindLine a fait ses débuts à l'AMB 2026 à Stuttgart. La première variante a été présentée sous la forme axiale BMT55. D'autres variantes BMT et VDI ainsi que des formes droites et angulaires seront examinées sur une base de projet et mises en œuvre en cas de faisabilité technique.
Contact :