I componenti con piccole e precise tolleranze interne appartengono allo sviluppo e alla produzione, ad esempio nella costruzione di utensili e dispositivi, nella tecnologia delle valvole e dei fluidi o nei componenti di precisione della costruzione di macchine e trasmissioni, e rappresentano sfide particolarmente impegnative. La tornitura dura convenzionale, come metodo di finitura consolidato, può incontrare dei limiti, in particolare con piccoli diametri interni, a seconda del materiale, della geometria, della tolleranza e dei requisiti di qualità. Più piccolo è il foro, più piccolo e delicato deve essere l'utensile interno. L'usura dell'utensile, i tempi di inattività risultanti e la stabilità del processo si rivelano fattori economici rilevanti, poiché influenzano direttamente i costi per pezzo. In questi casi, la rettifica di finitura si dimostra un'alternativa collaudata e affidabile. Tuttavia, anche i processi convenzionali mostrano qui limitazioni evidenti, sia qualitative che economiche.
Finitura di rettifica: quando un passo in più è un passo di troppo
Tradizionalmente, il processo di rettifica avviene su una macchina di rettifica separata. Ciò significa che, nella pratica, il componente desiderato viene lavorato sulla macchina tornitrice, successivamente rimosso, bloccato sulla macchina di rettifica e, dopo che la tolleranza interna è stata rettificata, ulteriormente lavorato se necessario. Il cambio di macchina rappresenta non solo un ulteriore passaggio manuale e quindi una questione di economicità, ma mostra anche rischi qualitativi fondamentali: il ri-bloccaggio aumenta il rischio di errori di posizione e di eccentricità, che si manifestano soprattutto con tolleranze ridotte.
GrindLine: un metodo collaudato ripensato
Con la nuova GrindLine, l'esperto nello sviluppo, produzione e vendita di portautensili ad alta precisione per torni e fresatrici, sistemi di supporto per utensili e accessori EWS offre un'alternativa sia alla tornitura dura limitatamente adatta che all'uso convenzionale della rettifica su una macchina di rettifica separata.
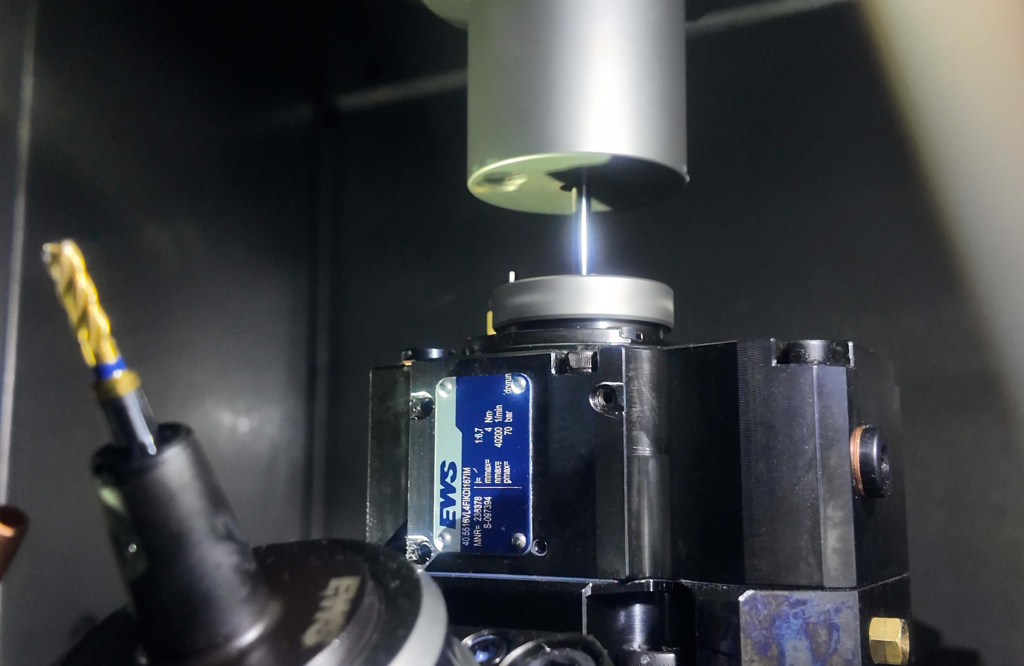
GrindLine è un portautensile azionato con mandrino ad alta velocità per la rettifica di finitura direttamente sulla macchina tornitrice o sul centro di tornitura-fresatura.
In questo modo non solo si eliminano il critico ri-bloccaggio e i rischi ad esso associati, poiché la posizione della tolleranza interna rettificata rimane riferita alla geometria già lavorata, ma l'intero processo di produzione viene ottimizzato a favore della qualità di produzione e dell'economicità.
La vera particolarità tecnica è tuttavia l'azionamento del GrindLine, che avviene puramente meccanicamente. Non si tratta quindi semplicemente di un'unità di rettifica elettricamente alimentata con cavo o alimentazione esterna. Il mandrino ad alta velocità è azionato meccanicamente tramite l'interfaccia AGW del revolver utensili. Così non è solo necessario il ri-bloccaggio su un dispositivo di rettifica separato, ma non è richiesta nemmeno una riconversione della macchina. Inoltre, GrindLine è più compatto rispetto alle unità azionate da generatore e si adatta a un'ampia gamma di macchine diverse. Tuttavia, il mandrino ad alta velocità con cuscinetti ibridi in ceramica raggiunge, grazie al riduttore integrato, fino a 40.200 min⁻¹ e consente, con piccoli utensili da rettifica, le velocità di taglio necessarie.
Una soluzione per l'officina, dall'officina
Con EWS.GrindLine, EWS amplia la linea di prodotti EWS.Special Solutions con una nuova soluzione per utensili per la rettifica di finitura di piccoli diametri interni. EWS.Special Solutions raccoglie soluzioni per utensili basate su applicazioni per fresatura di ingranaggi, fresatura di scanalature, lavorazione di poligoni, filettatura ad alta velocità e micro-lavorazione ad alta velocità, nonché teste di foratura interne.
Lo sviluppo non è il risultato di un marketing di prodotto sobrio, ma è nato come soluzione pratica per un caso di lavorazione concreto della produzione interna di EWS. Qui, come descritto, gli utensili e i metodi convenzionali della tornitura dura si sono rivelati tecnicamente ed economicamente inadeguati per i compiti della lavorazione di finitura di piccoli diametri interni. Questo ha fornito l'idea per lo sviluppo di un metodo alternativo, che alla fine è stato portato avanti fino alla soluzione pronta per la produzione GrindLine.
EWS.GrindLine ha fatto la sua prima apparizione all'AMB 2026 a Stoccarda. La prima variante è stata presentata come versione assiale BMT55. Ulteriori varianti BMT e VDI, nonché forme costruttive diritte e angolate, vengono esaminate e implementate in base alla fattibilità tecnica.
Contatto: