Komponenty z małymi, precyzyjnymi pasowaniami wewnętrznymi należą do szczególnie wymagających wyzwań w rozwoju i produkcji, na przykład w budowie narzędzi i urządzeń, w technice zaworowej i hydraulicznej lub w przypadku komponentów precyzyjnych w budowie maszyn i napędów. Konwencjonalne hartowanie jako ustalona metoda wykończenia może napotykać ograniczenia, szczególnie w przypadku małych średnic wewnętrznych, w zależności od materiału, geometrii, tolerancji i wymagań jakościowych. Im mniejsza otwór, tym mniejsze i bardziej delikatne musi być narzędzie wewnętrzne. Zużycie narzędzi, wynikające z tego czasy pracy oraz podstawowa stabilność procesu okazują się również istotnymi czynnikami ekonomicznymi, wpływającymi bezpośrednio na koszty jednostkowe. W takich przypadkach wykończenie szlifowania okazuje się sprawdzoną i niezawodną alternatywą. Procesy konwencjonalne wykazują jednak również widoczne ograniczenia, zarówno jakościowe, jak i ekonomiczne.
Wykończenie szlifowania: Gdy jeden krok więcej to krok za dużo
Klasycznie proces szlifowania odbywa się na oddzielnej szlifierce. Oznacza to w praktyce: Pożądany element jest obrabiany na tokarce, następnie wyjmowany, mocowany na szlifierce i po szlifowaniu pasowania wewnętrznego, w razie potrzeby dalej obrabiany. Zmiana maszyny stanowi nie tylko dodatkowy krok manualny, a tym samym kwestię opłacalności, ale także ujawnia podstawowe ryzyka jakościowe: Ponowne mocowanie zwiększa ryzyko błędów położenia i okrągłości, które występują szczególnie w przypadku małych pasowań.
GrindLine: sprawdzona metoda w nowym ujęciu
Nowa GrindLine oferuje ekspert w dziedzinie rozwoju, produkcji i sprzedaży wysoko precyzyjnych uchwytów narzędziowych do tokarek i frezarek, systemów uchwytów narzędziowych oraz akcesoriów EWS alternatywę zarówno dla ograniczonego hartowania, jak i konwencjonalnego zastosowania obróbki szlifierskiej na oddzielnej szlifierce.
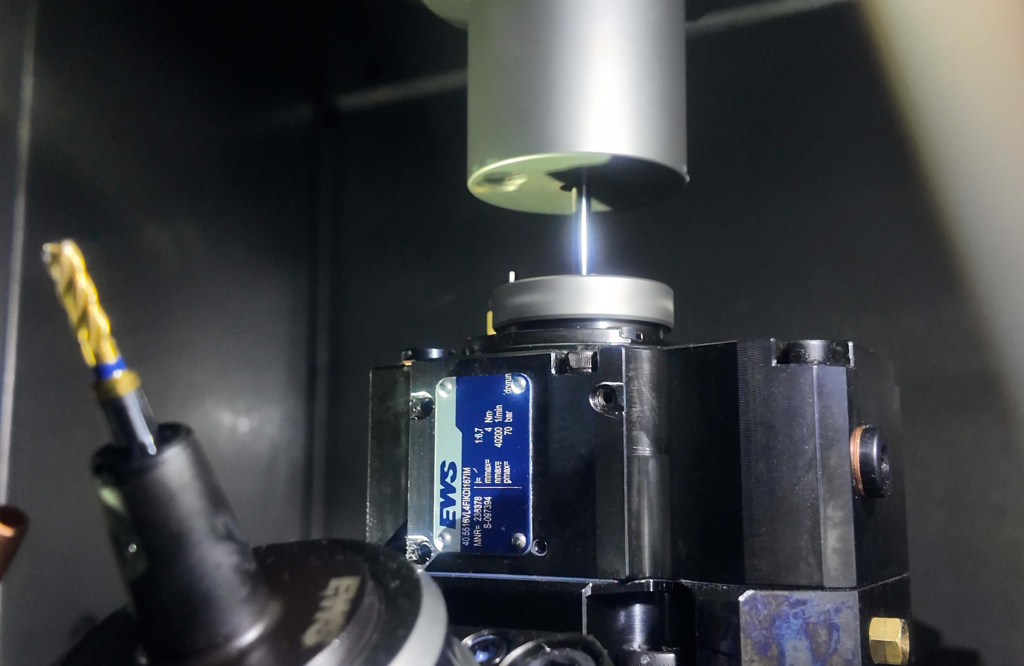
GrindLine to napędzany uchwyt narzędziowy z wrzecionem o wysokiej prędkości do wykończenia szlifowania bezpośrednio na tokarce lub centrum tokarsko-frezarskim.
Dzięki temu nie tylko eliminowane są krytyczne przestawienia i związane z nimi ryzyka, ponieważ położenie szlifowanego pasowania wewnętrznego pozostaje odniesione do już obrobionej geometrii, ale cały proces produkcji jest optymalizowany na rzecz jakości produkcji i opłacalności.
Jednakże rzeczywistą techniczną szczególnością jest napęd GrindLine, który odbywa się wyłącznie mechanicznie. Nie jest to więc po prostu elektrycznie napędzany agregat szlifierski z kablem lub zewnętrznym zasilaniem. Wrzeciono o wysokiej prędkości jest napędzane mechanicznie przez interfejs AGW rewolweru narzędziowego. W ten sposób nie tylko eliminowane jest przestawienie na oddzielne urządzenie szlifierskie, ale również nie jest wymagana zmiana maszyny. GrindLine jest przy tym bardziej kompaktowy niż agregaty napędzane generatorem i nadaje się do szerokiego spektrum różnych maszyn. Mimo to wrzeciono o wysokiej prędkości z ceramicznym łożyskiem hybrydowym osiąga dzięki zintegrowanej przekładni do 40.200 min⁻¹ i umożliwia przy użyciu małych narzędzi szlifierskich osiągnięcie wymaganych prędkości skrawania.
Rozwiązanie dla warsztatu, z warsztatu
Z EWS.GrindLine EWS rozszerza linię produktów EWS.Special Solutions o nowe rozwiązanie narzędziowe do wykończenia szlifowania małych średnic wewnętrznych. EWS.Special Solutions gromadzi rozwiązania narzędziowe związane z zastosowaniem do frezowania zębów, wytłaczania rowków, obróbki wielokątowej, szybkiego gwintowania oraz szybkiej mikroobróbki, a także głowic wewnętrznych.
Rozwój nie jest wynikiem chłodnego marketingu produktu, lecz powstał jako praktyczne rozwiązanie dla konkretnego przypadku obróbczy w produkcji EWS. Jak opisano, konwencjonalne narzędzia i metody hartowania okazały się technicznie i ekonomicznie nieodpowiednie do zadań wykończenia małych średnic wewnętrznych. To dostarczyło pomysłu na opracowanie metody alternatywnej, która ostatecznie doprowadziła do gotowego rozwiązania GrindLine.
EWS.GrindLine zadebiutował na AMB 2026 w Stuttgarcie. Prezentowana była pierwsza wersja jako osiowa wersja BMT55. Dalsze wersje BMT i VDI, a także proste i kątowe formy konstrukcyjne będą projektowo sprawdzane i wdrażane w przypadku technicznej wykonalności.
Kontakt: