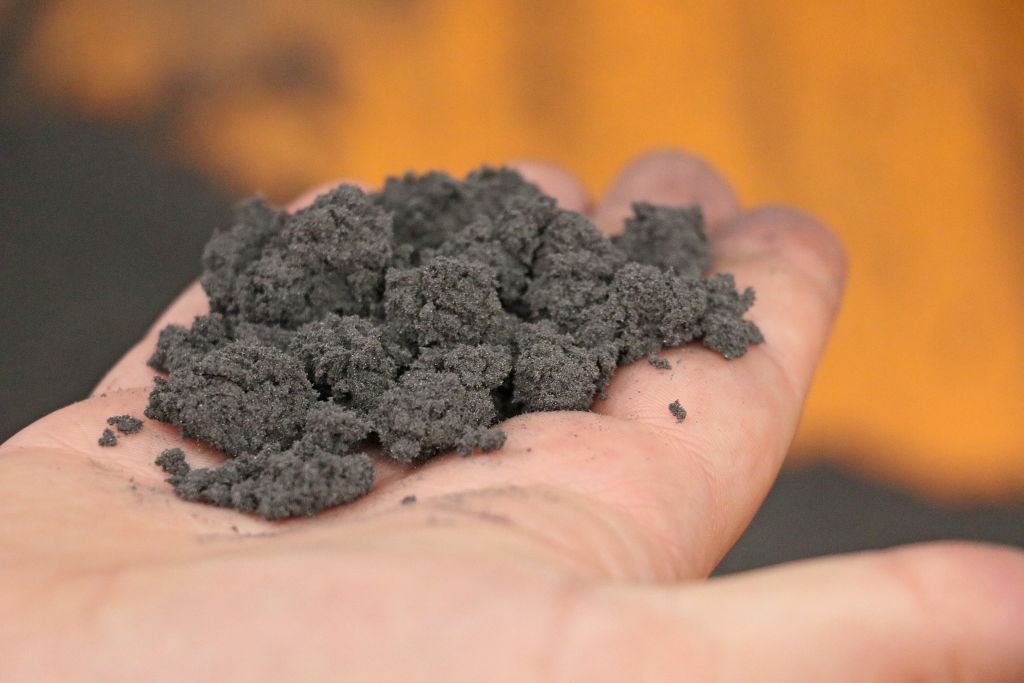
Podczas obróbki szlifowaniem nie tylko maszyna decyduje o wydajności i jakości komponentów. Również przygotowanie środka chłodząco-smarującego (KSS) ma istotny wpływ na sukces. Co nowa generacja filtrów hydrostatycznych firmy KNOLL Maschinenbau potrafi osiągnąć, pokazuje instalacja HydroPur H 1000 w maszynie Junker JUMAT 6S u producenta napędów SEW-EURODRIVE.
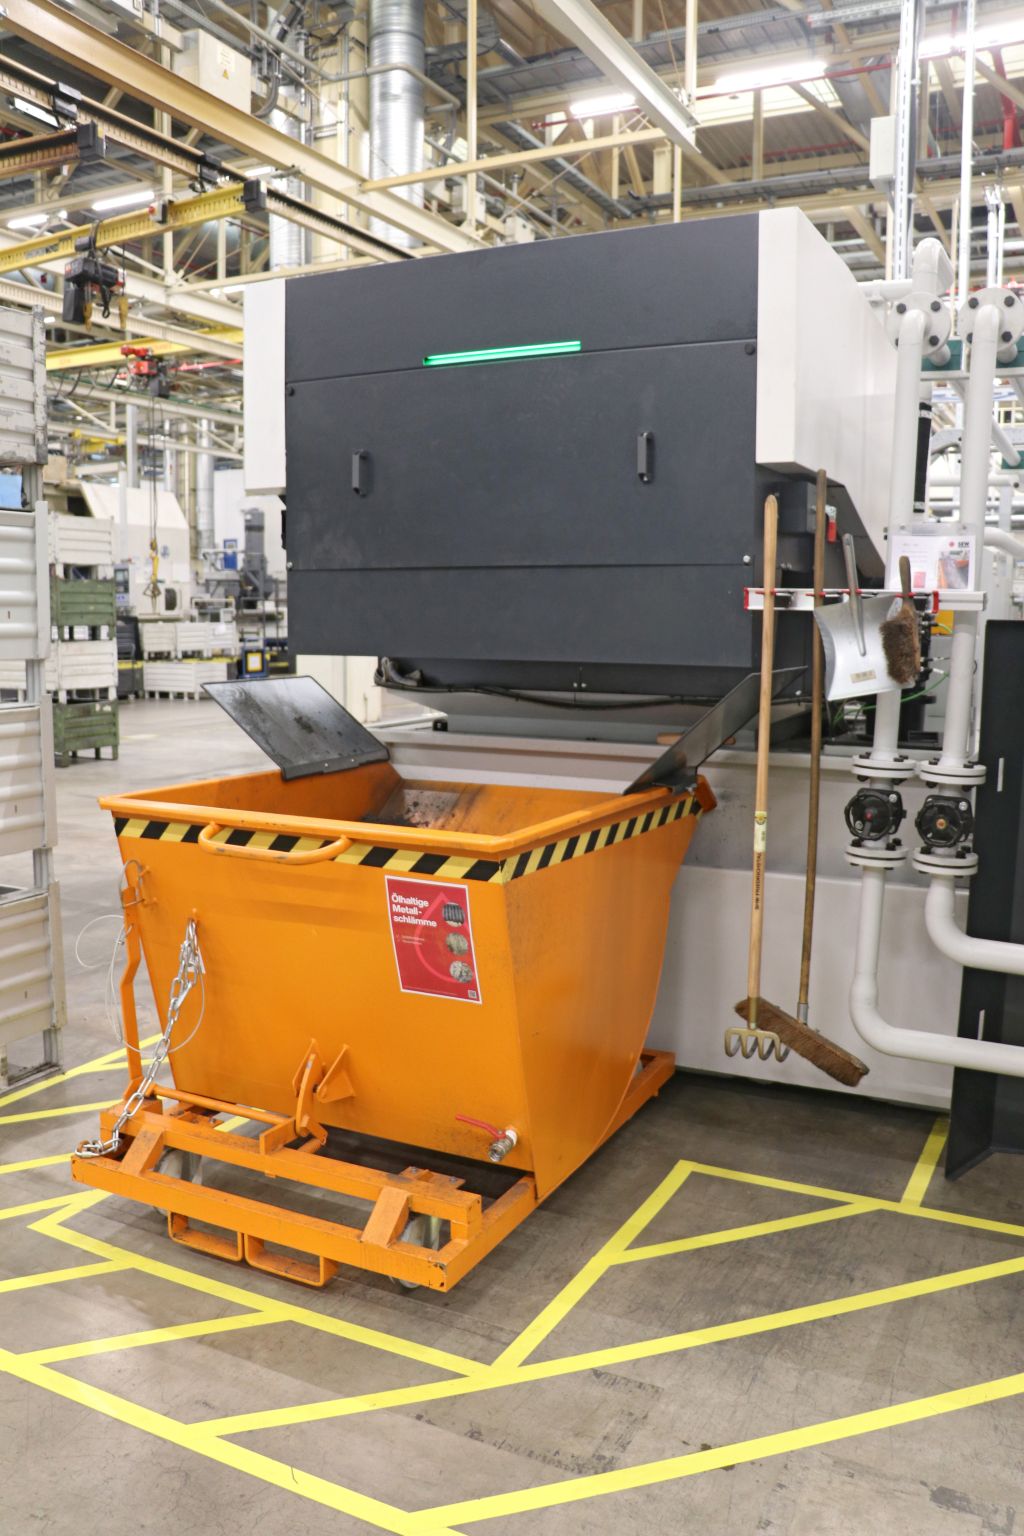
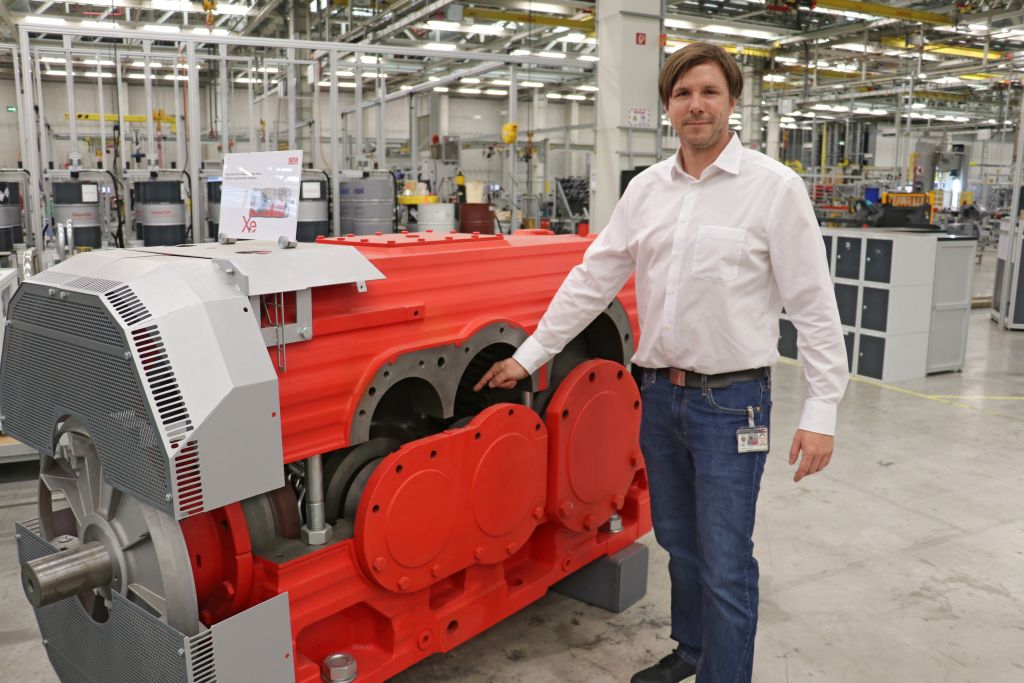
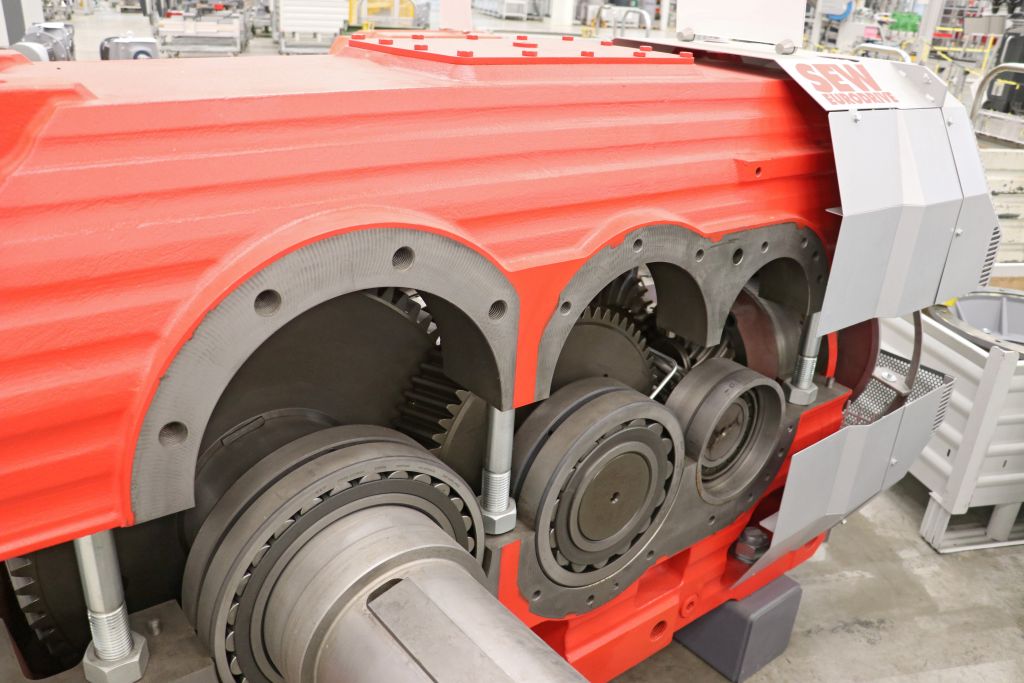
SEW-EURODRIVE jest globalnym dostawcą technologii napędowej i automatyzacyjnej. W siedzibie głównej w Bruchsal znajduje się również zakład produkcji dużych przekładni. Jak sugeruje nazwa, wytwarzane są tam przekładnie o wadze do 22 ton do wymagających zastosowań przemysłowych. Znajdują one zastosowanie w technologii transportowej, przemyśle surowcowym, przeładunku portowym, przemyśle stalowym oraz w wielu innych dziedzinach.
Jedną z kluczowych mocnych stron SEW-EURODRIVE jest – obok wszechstronnej wiedzy na temat przekładni, rozwijanej przez ponad 90 lat – szybka zdolność do dostaw, która w zależności od wymagań wynosi od jednego do piętnastu dni. Ten krótki czas realizacji SEW-EURODRIVE osiąga dzięki przemyślanemu systemowi modułowemu. W zależności od życzeń klienta dotyczących momentu obrotowego, prędkości obrotowej i maksymalnych rozmiarów obudowy, specjaliści ds. napędów mogą w wielu przypadkach skomponować przekładnię dostosowaną do potrzeb klienta.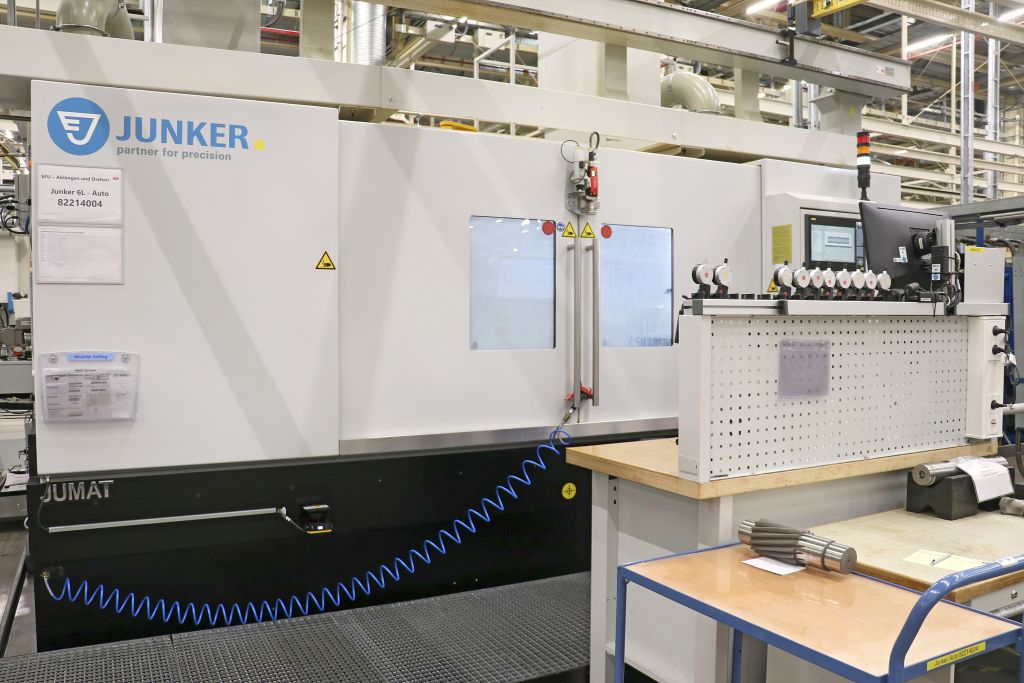
Aby móc elastycznie i szybko reagować na specjalne życzenia, głębokość produkcji jest wysoka. Markus Grimm, odpowiedzialny w zakładzie dużych przekładni w Bruchsal za inwestycje w obszarze maszyn skrawających i rozwiązań automatyzacyjnych, wyjaśnia: „W naszym parku maszynowym znajdują się wszystkie rodzaje maszyn skrawających: do toczenia, frezowania, szlifowania, zębatkowania itp. Posiadamy prasę prostującą i hartownię, więc w zasadzie musimy tylko kupować śruby, uszczelki i łożyska.”
Z nową szlifierką do zwiększonej produktywności
Do jego zakresu odpowiedzialności należy pozyskiwanie nowych maszyn i urządzeń, a tym samym optymalizacja istniejących procesów produkcyjnych. „Nieustannie inwestujemy w modernizację naszej produkcji, aby dalej poprawiać jakość, wydajność i zrównoważony rozwój” – podkreśla Grimm.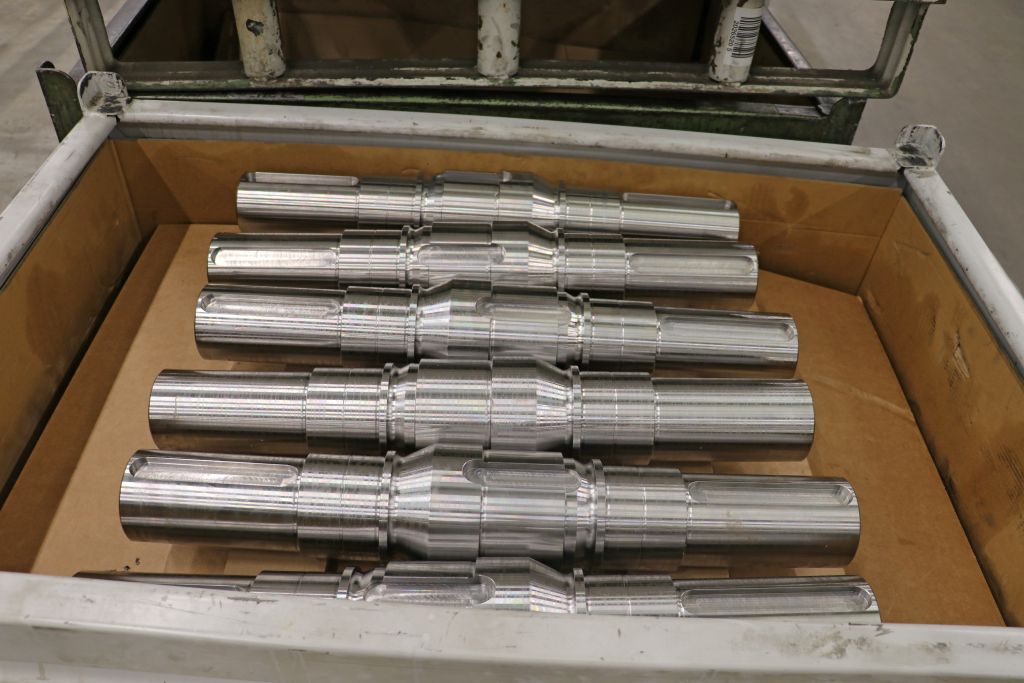
Punktem wyjścia opisanego tutaj projektu była inwestycja zastępcza w 2021 roku: Zewnętrzna szlifierka cylindryczna musiała zostać wymieniona z powodu swojego wieku i zwiększonych kosztów konserwacji. Markus Grimm i jego koledzy zdecydowali się na zakup maszyny JUMAT 6S firmy Erwin Junker Maschinenfabrik GmbH z Nordrach. „Dzięki obróbce równoległej i nowoczesnej technologii szlifowania ta maszyna znacznie skraca czasy obróbcze w porównaniu do poprzedniego modelu,” argumentuje Grimm. „Dodatkowo zautomatyzowana praca przyczynia się do zwiększenia wydajności.”
Na JUMAT 6S firma SEW-EURODRIVE przetwarza głównie komponenty przekładni w kształcie wałów – w szczególności wały wyjściowe i napędowe. Priorytetowo szlifowane są średnice zewnętrzne dla miejsc łożyskowych z najwyższą precyzją i jakością powierzchni, a częściowo także powierzchnie płaskie. Wały w większości przypadków wykonane są ze stali hartowanej C60 lub porównywalnych niehartowanych gatunków stali. Jako medium szlifierskie stosowane są ceramicznie wiązane tarcze CBN.
Wysokie wymagania dotyczące przygotowania KSS
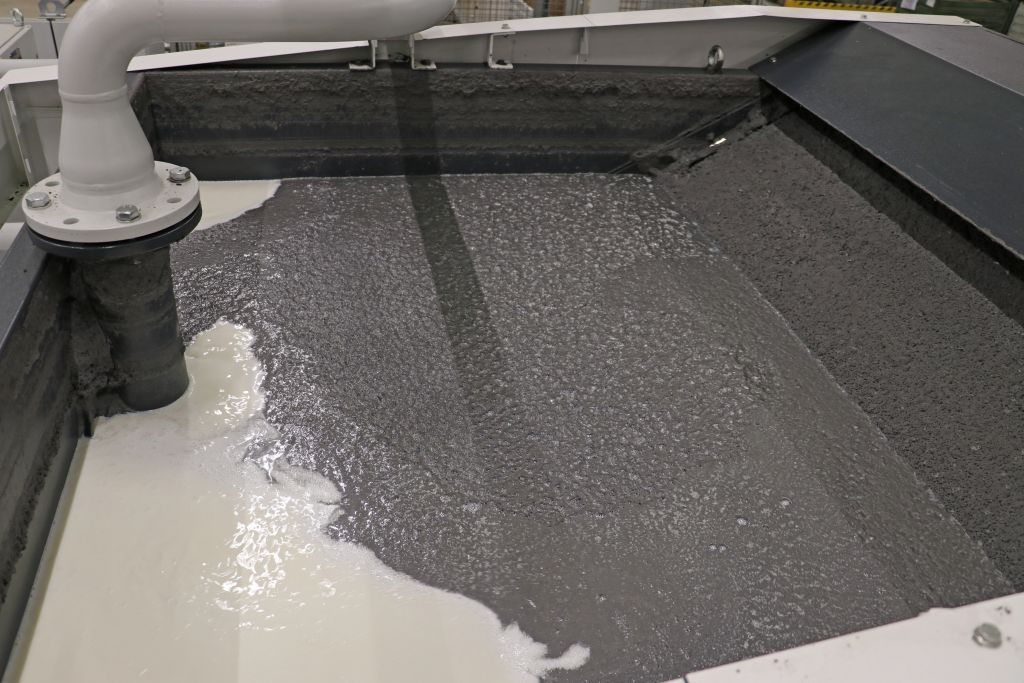
Ważnym elementem całego procesu szlifowania jest emulsja KSS i jej przygotowanie. Instalacja filtracyjna musi być w stanie na stałe dostarczać czysty i stabilny temperaturowo środek chłodząco-smarujący do procesu szlifowania, aby obróbka mogła przebiegać w sposób bezpieczny i zautomatyzowany. Na zalecenie producenta maszyny odpowiedzialni zdecydowali się wyposażyć JUMAT 6S w filtr hydrostatyczny HL 650 od KNOLL.
„Znamy firmę KNOLL od wielu lat, w których przedsiębiorstwo wyposażyło wiele naszych maszyn narzędziowych w technologię filtracji i transportu. W związku z tym istnieje już od dłuższego czasu zaufana relacja biznesowa. Kluczowym punktem naszej decyzji na rzecz KNOLL było ostatecznie ogólne koncepcja techniczna oraz gotowość do wspólnego rozwijania rozwiązania w sposób dostosowany do aplikacji.”
Rosnąca wydajność usuwania materiału staje się wyzwaniem.
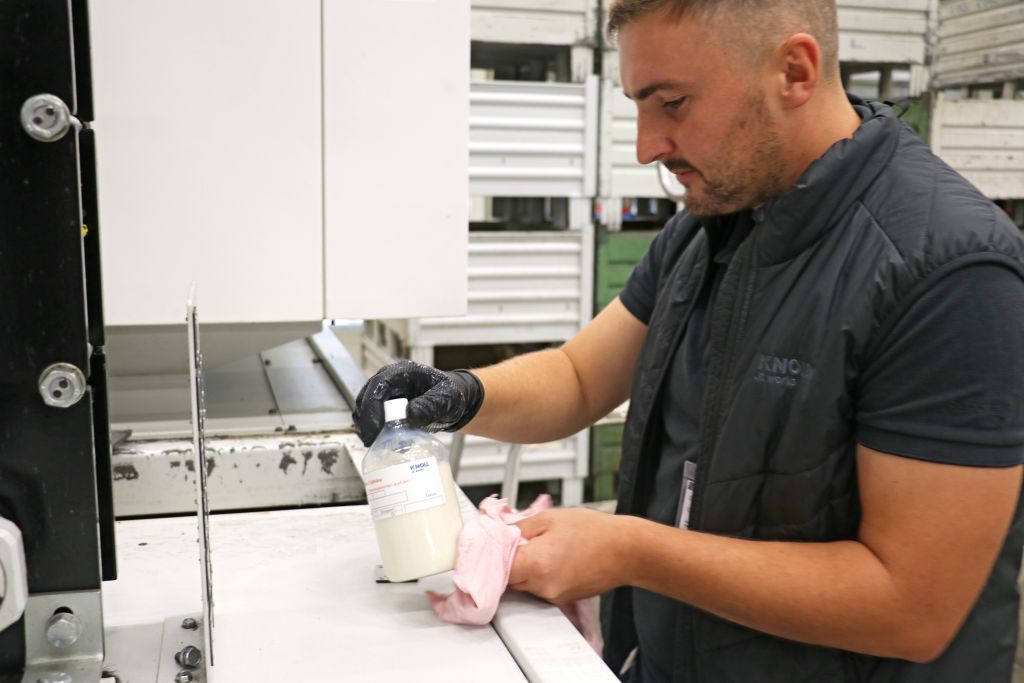
Dzięki wydajności maszyny Junker JUMAT 6S oraz ciągłej optymalizacji procesu szlifowania, wydajność usuwania materiału znacznie wzrosła – a wraz z nią ilość drobnego szlifu, który trafia do emulsji. Stanowiło to rosnące wyzwanie dla filtra hydrostatycznego KNOLL HL 650. Choć nadal osiągał wymagane parametry filtracji i jakość cieczy chłodząco-smarującej, zużycie włókniny filtracyjnej znacznie wzrosło. Wymiana rolki włókniny była konieczna nawet do raz dziennie, co wiązało się z wysokimi kosztami eksploatacyjnymi i odpowiednim nakładem pracy.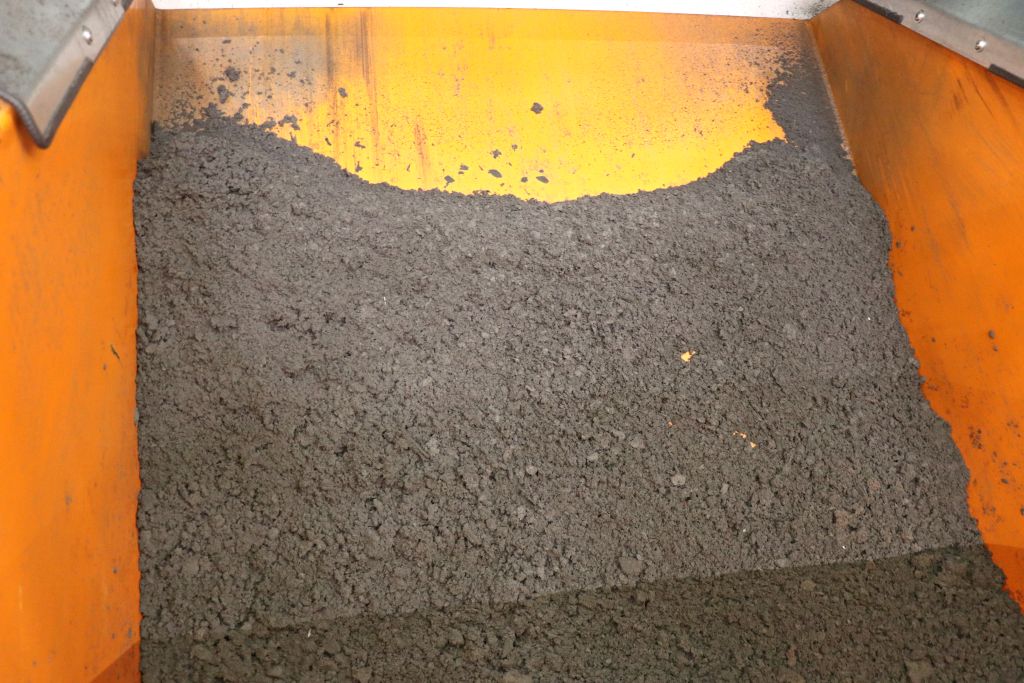
Aby to poprawić, SEW-EURODRIVE i KNOLL wspólnie przeanalizowały warunki procesu. Wynik: Aby uczynić filtrację bardziej wydajną, stabilną i ekonomiczną, KNOLL zaproponował przekształcenie filtracji w ramach testu polowego na nowy filtr hydrostatyczny HydroPur H 1000. „Tak wyobrażamy sobie partnerstwo,” mówi Markus Grimm. „Wspólnie rozpoznać problem i zaproponować rozwiązanie. Oczywiście zgodziliśmy się.”
Nowa technologia zapewnia większy zapas procesowy i mniejsze zużycie energii.
Od początku 2025 roku SEW-EURODRIVE korzysta z HydroPur H 1000 w JUMAT 6S. Menedżer produktu KNOLL, Jannik Nörz, wyjaśnia: „W przeciwieństwie do filtra hydrostatycznego HL, nasze systemy filtracyjne HydroPur są całkowicie modułowe. Zaczyna się to od górnej części filtra, która dostępna jest w czterech różnych rozmiarach i odpowiednio różnej maksymalnej wydajności filtracyjnej.” Aby rozwijać istniejący system filtracyjny w taki sposób, aby odpowiadał zwiększonej wydajności szlifierki i oferował większy zapas procesowy, odpowiedzialni zdecydowali się na HydroPur H 1000, którego wydajność filtracyjna przy emulsji wynosi 1000 l/min przy szerokości włókniny 1.520 mm. Powierzchnia filtra zwiększyła się w porównaniu do dotychczasowego rozwiązania ponad czterokrotnie do 0,608 m². Dzięki temu system ma znacznie większy zapas na wysoki poziom zanieczyszczeń z procesu szlifowania.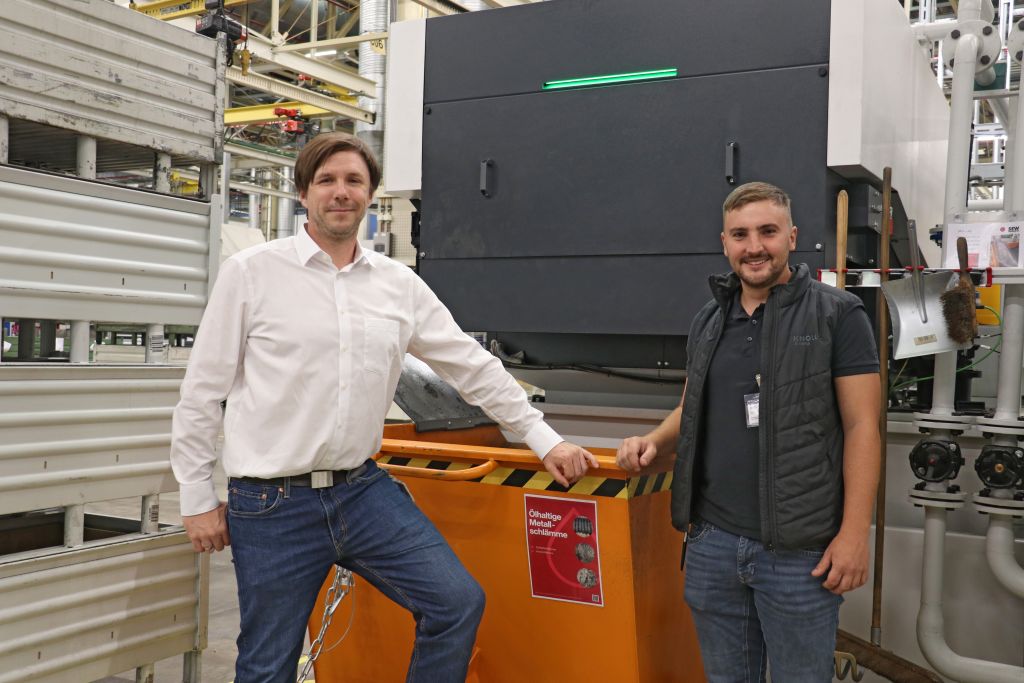
Ponadto HydroPur H 1000 wyróżnia się w porównaniu do dotychczasowego HL 650 pod względem bilansu energetycznego: podczas gdy górna część filtra HL 650 zużywała 1,75 kWh na godzinę pracy, górna część filtra nowego HydroPur H 1000 potrzebuje tylko 0,85 kWh, co stanowi nieco mniej niż połowę. Również w trybie recyrkulacji HydroPur H 1000 oszczędza energię: jego zużycie wynosi 3,36 kWh na godzinę pracy. To około jedną trzecią mniej energii niż HL 650, który zużywa 5,125 kWh. Odpowiedzialna za to jest z jednej strony nowa, prostsza konstrukcja komory filtracyjnej, a z drugiej strony zredukowany napęd włókniny, ponieważ rolka włókniny działa w dłuższych odstępach czasowych.
Udana przebudowa systemu filtracyjnego
Moduł filtra HydroPur H 1000 można było zamontować na istniejącym zbiorniku za pomocą adaptera. Nowa koncepcja systemu umożliwiła dalsze ulepszenia, takie jak dodanie rowka odgazowującego i pompy podnoszącej z regulacją częstotliwości. Oba te elementy przeciwdziałają powstawaniu piany, która w poprzednim procesie szlifowania często powodowała problemy. W trakcie testów polowych KNOLL zintegrował również opcjonalną jednostkę do nawijania zużytej włókniny filtracyjnej, która między innymi oddziela zanieczyszczenia, co przyczynia się do tańszej utylizacji.
Menadżer produktu KNOLL, Jannik Nörz, dodaje: „Modularność kontynuuje się w licznych opcjach, dzięki którym możemy dokładnie skonfigurować filtr według wymagań użytkowników. Na przykład dostępne są rolki magnetyczne do wstępnego oddzielania, wsparcie próżniowe oraz taśma bezkońcowa. Wszystkie znormalizowane moduły funkcjonalne można również dodać później.”
Wsparcie próżniowe przynosi wiele korzyści
Jannik Nörz chce zwrócić uwagę na techniczne osiągnięcie: „Dzięki wsparciu próżniowemu i wyższemu różnicowemu ciśnieniu na powierzchni filtra zwiększa się przepływ KSS, a szybciej tworzy się jednorodny filtr, który wydobywa najdrobniejsze cząstki. Użytkownik korzysta z czystszej cieczy chłodzącej, co pozytywnie wpływa między innymi na jakość obrabianych detali i trwałość narzędzi.”
Ponadto dzięki wsparciu próżniowemu zmniejsza się zużycie włókniny filtracyjnej.
„W nowym HydroPur musimy wymieniać włókninę w trybie dwu-warstwowym tylko co dwa tygodnie,” wspomina Markus Grimm. „Mimo to sprawdzamy obecnie możliwość przejścia z włókniny filtracyjnej na opcjonalnie dostępną taśmę bezkońcową z oczyszczaniem tkaniny. Dzięki temu koszty materiałów eksploatacyjnych oraz koszty operacyjne i utylizacyjne mogłyby zostać zredukowane niemal do zera. I byłoby to kolejny wkład w zrównoważoną produkcję.”
Partnerstwo na równi
Dla Markusa Grimma i jego kolegów z produkcji przejście na filtr Hydrostat KNOLL HydroPur H 1000 to pełen sukces, ponieważ system filtracyjny radzi sobie z wysoką wydajnością usuwania materiału z JUMAT 6S i zapewnia najwyższe bezpieczeństwo produkcji. „Dzięki górnej części filtra HydroPur, większej skutecznej powierzchni filtra, rowkowi odgazowującemu i pompie podnoszącej z regulacją częstotliwości istniejący system został celowo rozwinięty,” cieszy się Grimm.
„Mogliśmy dalej korzystać z istniejącej infrastruktury i jednocześnie znacznie zwiększyć zdolności filtracji.”
Zespół SEW-EURODRIVE pod kierownictwem Markusa Grimma ocenia współpracę z KNOLL bardzo pozytywnie: „Zarówno podczas instalacji, jak i w trakcie dalszej optymalizacji otwarta komunikacja, zorganizowane podejście i niezawodna obsługa techniczna zapewniły płynny przebieg.” Również w trakcie bieżącej działalności drogi są krótkie, a osoby kontaktowe kompetentne – to ważny czynnik dla SEW-EURODRIVE. Podsumowanie Grimma: „KNOLL towarzyszy nam nie tylko jako dostawca, ale jako partner techniczny – rola, która umożliwia dalszą wspólną pracę nad ekonomicznymi i zrównoważonymi rozwiązaniami produkcyjnymi.”
Kontakt: